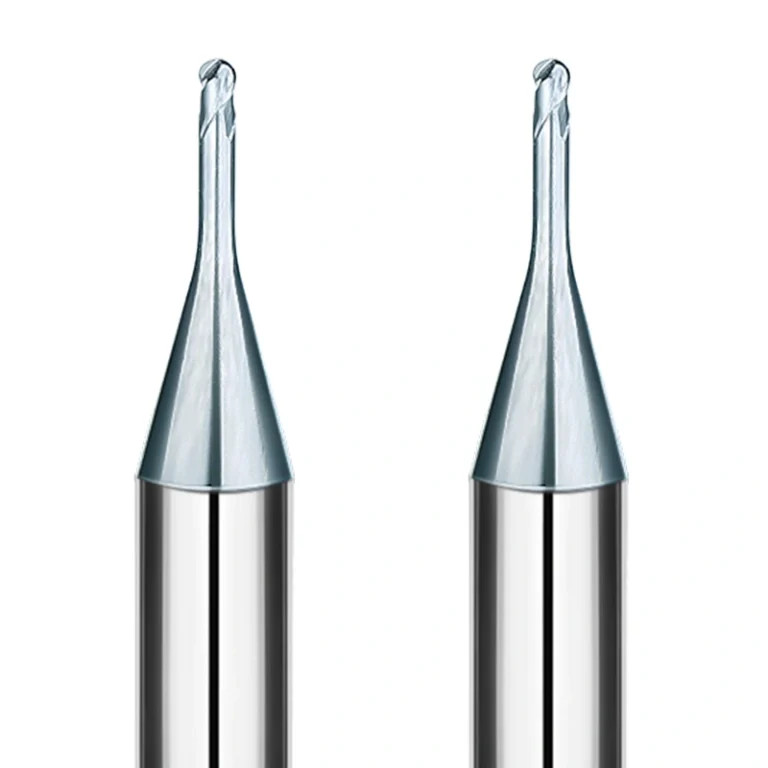
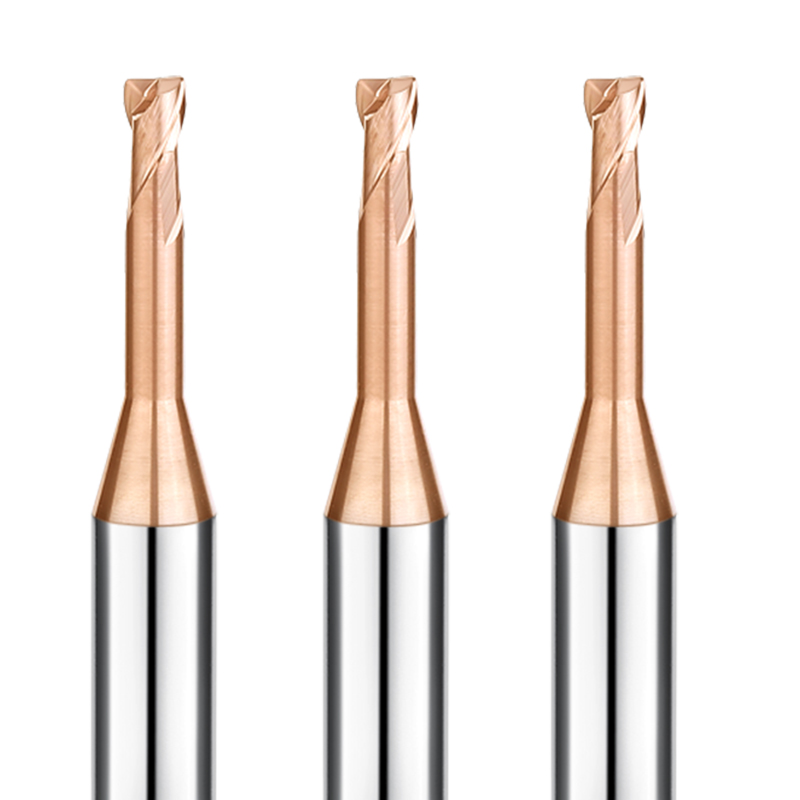
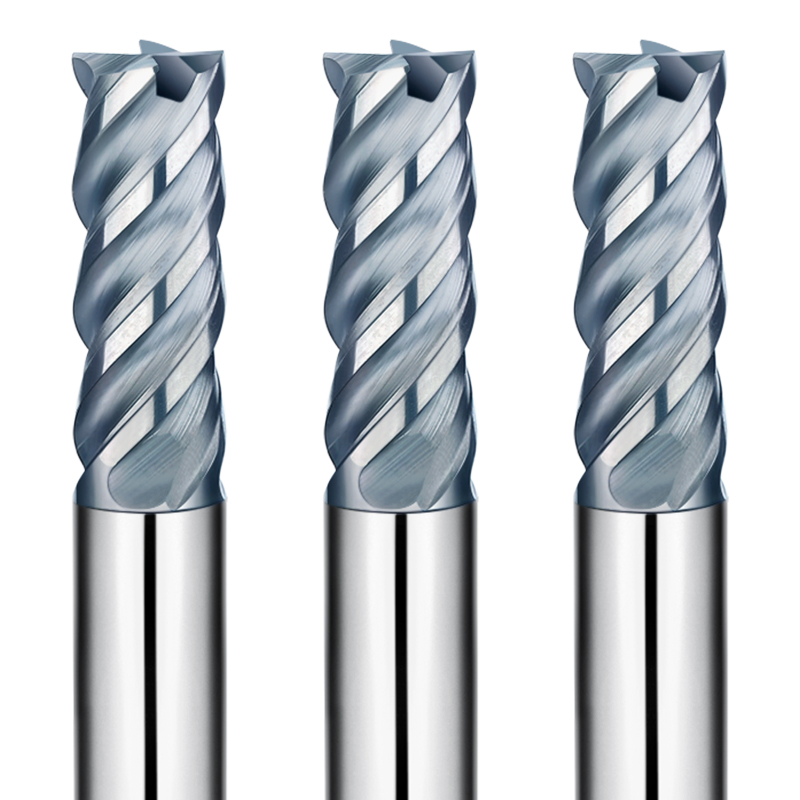
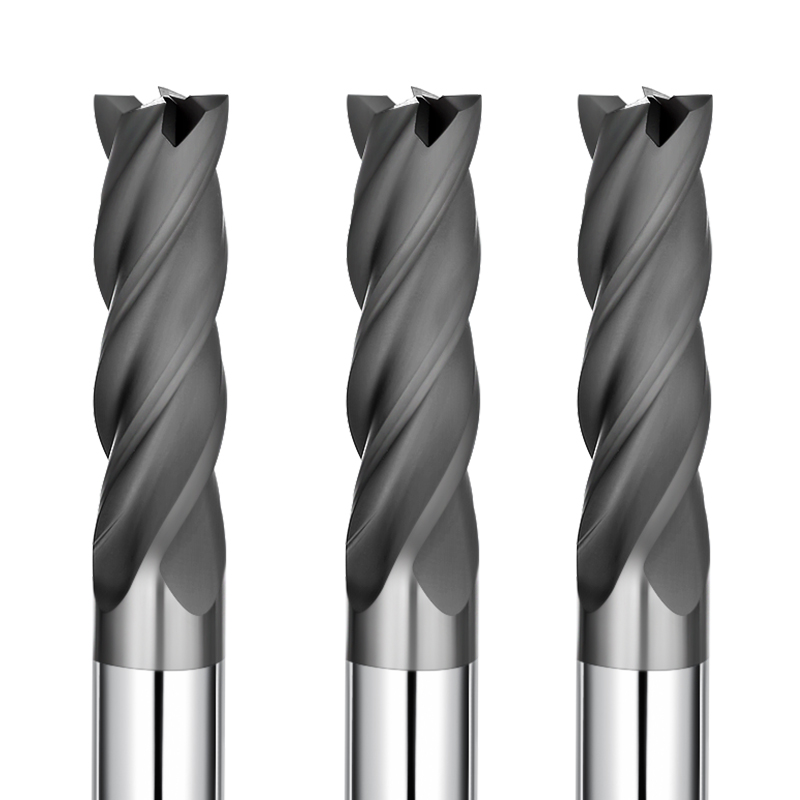
Bei der Herstellung komplexer EDM-Elektroden und Mikroformen stellt das Erreichen tiefer Konturen bei gleichzeitiger Erhaltung der Oberflächenintegrität eine große Herausforderung dar. Die SAMHO Long Neck WCu-Serie wurde entwickelt, um den erforderlichen Freiraum und die Stabilität für die Bearbeitung dichter, abrasiver Wolfram-Kupfer-Legierungen in hochpräzisen CNC-Umgebungen zu gewährleisten.
Erweiterte technische Funktionen
- Langhalsdesign für störungsfreies Tieffräsen
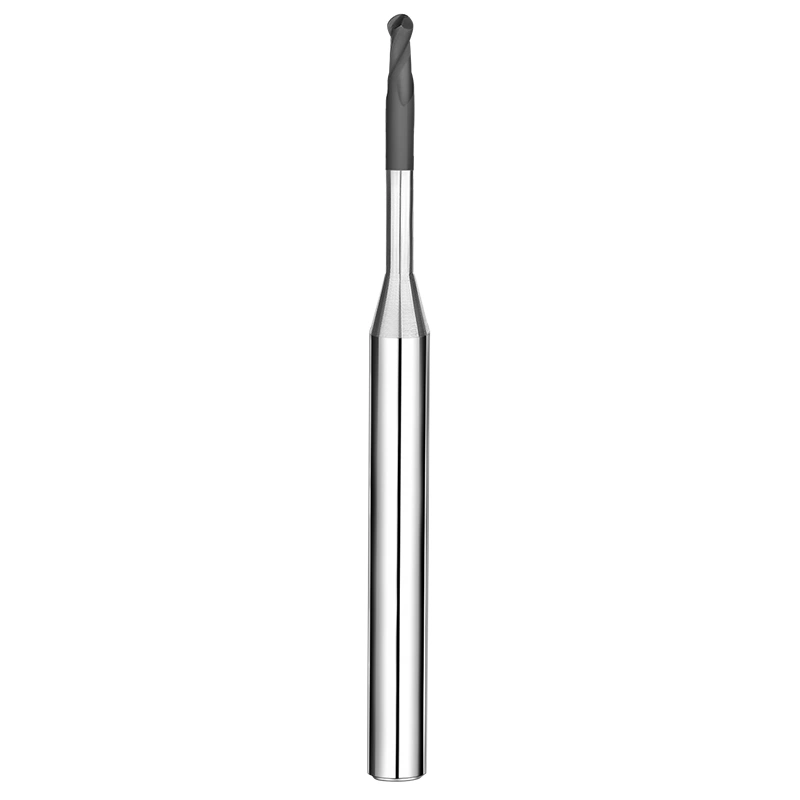
Die spezielle, verlängerte Halsgeometrie ist der Schlüssel für den Zugang zu tiefen Hohlräumen und engen Strukturen:
- Zugang zu tiefen Konturen: Perfekt für komplexe 3D-Elektrodengeometrien und Hinterschneidungen
- Steifigkeit beibehalten: Optimierte Hals-zu-Durchmesser-Verhältnisse gewährleisten einen stabilen Schnitt und minimieren Vibrationen, was für die Bearbeitung von WCu entscheidend ist.
- Scharfe 2-Schneiden-Geometrie für geringen Schnittwiderstand
Wolframkupfer ist ein dichter Verbundwerkstoff, der scharfe Schneidkanten erfordert, um eine Wärmeentwicklung zu verhindern:
- Reibungsloser Späneabtransport: Schnelle Entfernung von Spänen zur Vermeidung von Spanschweißungen
- Geringere Schnittkräfte: Gewährleistet die Genauigkeit bei dünnwandigen Bauteilen und filigranen Mikrostrukturen.
- Ultrafeinkörniges Hartmetall für extreme Verschleißfestigkeit
SAMHO verwendet ein hochwertiges, ultrafeinkörniges Vollhartmetallsubstrat:
- Außergewöhnliche Härte: Behält scharfe Kanten auch unter der Reibung bei der Trockenbearbeitung oder MQL bei.
- Absplitterungsbeständigkeit: Sorgt für Bruchzähigkeit und damit für gleichbleibende Leistungsfähigkeit in dichten Nichteisen-Verbundwerkstoffen.
- Kugelkopfspitze für präzise 3D-Oberflächenbearbeitung
Präzisionsgeschliffene halbkugelförmige Spitze:
- Spiegelähnliche Oberflächen: Verringert den Bedarf an Nachbearbeitung oder manuellem Polieren
- Geometrische Konsistenz: Unverzichtbar für hochpräzise Formeinsätze, bei denen jeder Mikrometer zählt.
Umfassende Modellauswahl (56 Modelle)
Mit 56 spezialisierten Modellen der SHDLR-Serie decken wir einen Radiusbereich von R0.1 bis R2.0 mm ab. Ob Mikrofluidikkanäle oder großflächige Elektrodenkerne – SAMHO bietet die exakt passende Größe und Halslänge für Ihre CNC-Anforderungen.
Zielanwendungen und Branchen
- Herstellung von EDM-Elektroden: Hochpräzisionsfräsen von WCu-Elektroden für die Luft- und Raumfahrt sowie die Elektronik
- Mikroformenherstellung: Komplexes 3D-Hohlraumfräsen in dichten, abrasiven Nichteisenlegierungen
- Medizin & Automobil: Präzisionsprofilierung komplexer Bauteile mit hohen Toleranzen
Professionelle Anwendungsempfehlungen
- Kühlstrategie: Zur Steuerung der thermischen Stabilität sollten MQL (Minimalmengenschmierung) oder Trockenbearbeitung mit Hochdruckluftstrahl eingesetzt werden.
- Einrichtungsgenauigkeit: Bei Mikrodurchmessern (R0.1–R0.5 mm) sollten hochpräzise hydraulische oder Schrumpfpassungshalter verwendet werden, um den Rundlauf zu minimieren und die Werkzeugstandzeit zu maximieren.
- Spitzenschutz: Verwenden Sie beim Einstellen des Werkzeugs berührungslose Messgeräte, um eine Beschädigung des präzisionsgeschliffenen Radius zu vermeiden.
Warum bei SAMHO im Großhandel einkaufen?
- Kosteneffizienz im Großhandel: Erhebliche Einsparungen für globale Distributoren und Großhändler von Elektroden.
- Bewährte Leistung: Spezielle Substrate, die speziell für die Herausforderungen von Wolfram-Kupfer entwickelt wurden
- Schneller weltweiter Versand: Über 56 Modelle auf Lager und sofort versandbereit weltweit
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Werkzeugstahl |
Klasse |
| Kohlenstoffstähle (S45C/S55C) |
|
| Legierte Stähle (SK/SCM/SUS) |
|
| Vorgehärtete Stähle (NAK/HPM) |
|
| Gehärtete Stähle (~55/~60/~70HRC) |
|
| SPEZIELLES MATERIAL |
| Aluminiumlegierungen |
|
| Graphite |
|
| Kupfer |
|
| Kunststoffe |
|
| Wolframkupfer |
⭐ |
| Kohlefaser |
|
| Titanlegierungen |
|
| Hitzebeständige Legierungen |
|
| Hartmetall |
|
| Hartes, sprödes (nichtmetallisches) Material |
|
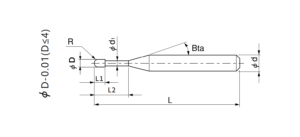
Insgesamt 56 Modelle
| Artikelnummer |
Außendurchmesser |
Schnittlänge |
Effektive Länge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| CGLR2-002005 |
R0.1 |
0.2 |
0.5 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-002010 |
R0.1 |
0.2 |
1 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-002015 |
R0.1 |
0.2 |
1.5 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-003010 |
R0.15 |
0.3 |
1 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-003015 |
R0.15 |
0.3 |
1.5 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-003020 |
R0.15 |
0.3 |
2 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-003030 |
R0.15 |
0.3 |
3 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-004010 |
R0.2 |
0.4 |
1 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-004020 |
R0.2 |
0.4 |
2 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-004030 |
R0.2 |
0.4 |
3 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-004040 |
R0.2 |
0.4 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-005010 |
R0.25 |
0.5 |
1 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-005020 |
R0.25 |
0.5 |
2 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-005040 |
R0.25 |
0.5 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-005060 |
R0.25 |
0.5 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-005080 |
R0.25 |
0.5 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-006020 |
R0.3 |
0.6 |
2 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-006040 |
R0.3 |
0.6 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-006060 |
R0.3 |
0.6 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-006080 |
R0.3 |
0.6 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-008020 |
R0.4 |
0.8 |
2 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-008040 |
R0.4 |
0.8 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-008060 |
R0.4 |
0.8 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-008080 |
R0.4 |
0.8 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010020 |
R0.5 |
1 |
2 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010040 |
R0.5 |
1 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010060 |
R0.5 |
1 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010080 |
R0.5 |
1 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010100 |
R0.5 |
1 |
10 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010120 |
R0.5 |
1 |
12 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010140 |
R0.5 |
1 |
14 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-010160 |
R0.5 |
1 |
16 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015040 |
R0.75 |
1.5 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015060 |
R0.75 |
1.5 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015080 |
R0.75 |
1.5 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015100 |
R0.75 |
1.5 |
10 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015120 |
R0.75 |
1.5 |
12 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015140 |
R0.75 |
1.5 |
14 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-015160 |
R0.75 |
1.5 |
16 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-020040 |
R1 |
2 |
4 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-020060 |
R1 |
2 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-020080 |
R1 |
2 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-020100 |
R1 |
2 |
10 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-020120 |
R1 |
2 |
12 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-020160 |
R1 |
2 |
16 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-030060 |
R1.5 |
3 |
6 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-030080 |
R1.5 |
3 |
8 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-030100 |
R1.5 |
3 |
10 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-030120 |
R1.5 |
3 |
12 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-030160 |
R1.5 |
3 |
16 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-030200 |
R1.5 |
3 |
20 |
15 °C. |
50 |
2 |
4 |
○ |
| CGLR2-040080 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040100 |
R2 |
4 |
10 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040120 |
R2 |
4 |
12 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040160 |
R2 |
4 |
16 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040200 |
R2 |
4 |
20 |
- |
50 |
2 |
4 |
○ |
Fräsbedingungen
| Arbeitsmaterial |
Wolframkupfer |
| Radius der Kugelnase |
(mm) Effektive Länge |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap(mm) |
Ae(mm) |
| R0.1 |
0.5 |
30000 |
120 |
0.006 |
0.006 |
| R0.1 |
1 |
30000 |
100 |
0.003 |
0.003 |
| R0.1 |
1.5 |
30000 |
100 |
0.003 |
0.003 |
| R0.15 |
1 |
26000 |
200 |
0.006 |
0.006 |
| R0.15 |
1.5 |
26000 |
200 |
0.004 |
0.004 |
| R0.15 |
2 |
24000 |
150 |
0.003 |
0.003 |
| R0.15 |
3 |
18000 |
100 |
0.003 |
0.003 |
| R0.2 |
1 |
2400 |
300 |
0.01 |
0.01 |
| R0.2 |
2 |
20000 |
200 |
0.008 |
0.01 |
| R0.2 |
3 |
18000 |
150 |
0.006 |
0.006 |
| R0.2 |
4 |
16000 |
150 |
0.003 |
0.003 |
| R0.25 |
1 |
20000 |
600 |
0.01 |
0.01 |
| R0.25 |
2 |
18000 |
600 |
0.01 |
0.01 |
| R0.25 |
4 |
16000 |
300 |
0.008 |
0.008 |
| R0.25 |
6 |
14000 |
150 |
0.008 |
0.008 |
| R0.25 |
8 |
14000 |
100 |
0.003 |
0.003 |
| R0.3 |
2 |
20000 |
800 |
0.02 |
0.02 |
| R0.3 |
4 |
15000 |
500 |
0.01 |
0.01 |
| R0.3 |
6 |
13000 |
300 |
0.008 |
0.008 |
| R0.3 |
8 |
13000 |
150 |
0.005 |
0.005 |
| R0.4 |
2 |
18000 |
1200 |
0.02 |
0.02 |
| R0.4 |
4 |
18000 |
800 |
0.02 |
0.02 |
| R0.4 |
6 |
16000 |
600 |
0.01 |
0.02 |
| R0.4 |
8 |
15000 |
400 |
0.005 |
0.01 |
| R0.5 |
2 |
14000 |
1200 |
0.02 |
0.03 |
| R0.5 |
4 |
14000 |
1000 |
0.02 |
0.03 |
| R0.5 |
6 |
14000 |
800 |
0.02 |
0.03 |
| R0.5 |
8 |
12000 |
500 |
0.01 |
0.02 |
| R0.5 |
10 |
12000 |
400 |
0.01 |
0.02 |
| R0.5 |
12 |
10000 |
300 |
0.01 |
0.02 |
| R0.5 |
14 |
10000 |
200 |
0.008 |
0.01 |
| R0.5 |
16 |
10000 |
200 |
0.005 |
0.01 |
| R0.75 |
4 |
16000 |
1400 |
0.02 |
0.04 |
| R0.75 |
6 |
14000 |
1200 |
0.02 |
0.04 |
| R0.75 |
8 |
13000 |
1000 |
0.02 |
0.04 |
| R0.75 |
10 |
12000 |
600 |
0.01 |
0.04 |
| R0.75 |
12 |
11000 |
500 |
0.01 |
0.04 |
| R0.75 |
14 |
10000 |
400 |
0.01 |
0.02 |
| R0.75 |
16 |
9000 |
300 |
0.01 |
0.01 |
| R1 |
4 |
16000 |
2000 |
0.03 |
0.06 |
| R1 |
6 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
12 |
12000 |
1400 |
0.02 |
0.06 |
| R1 |
16 |
10000 |
1000 |
0.02 |
0.06 |
| R1.5 |
6 |
16000 |
2000 |
0.03 |
0.06 |
| R1.5 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
12 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
16 |
12000 |
1400 |
0.02 |
0.06 |
| R1.5 |
20 |
10000 |
1000 |
0.02 |
0.06 |
| R2 |
8 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
10 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
12 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
16 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
20 |
11000 |
2000 |
0.03 |
0.07 |
Hinweis:
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten;
*Es wird empfohlen, ein berührungsloses Messgerät zu verwenden, um eine Beschädigung der Präzisionsspitze zu vermeiden.