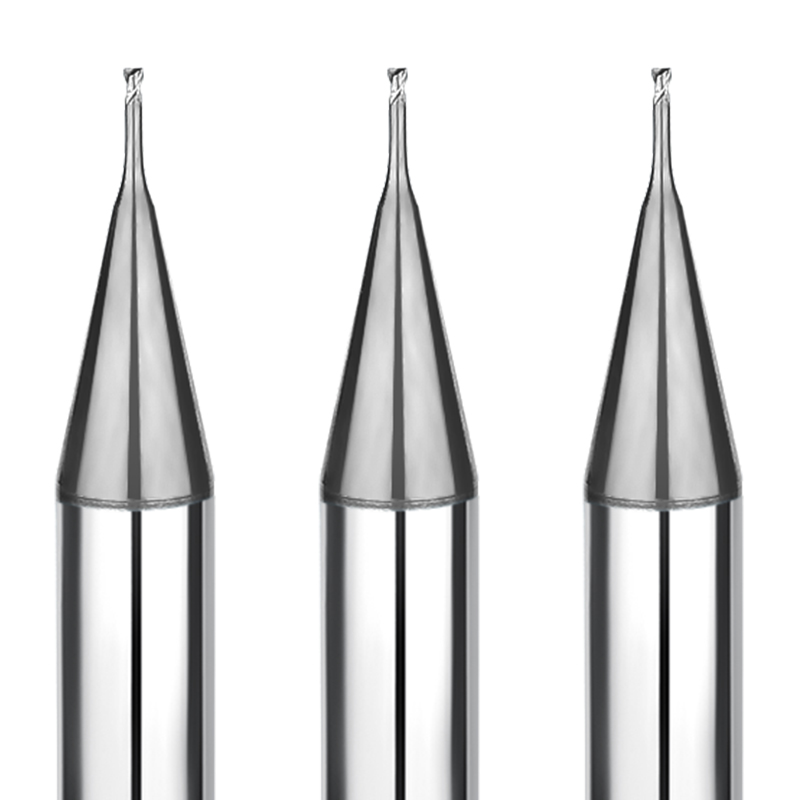
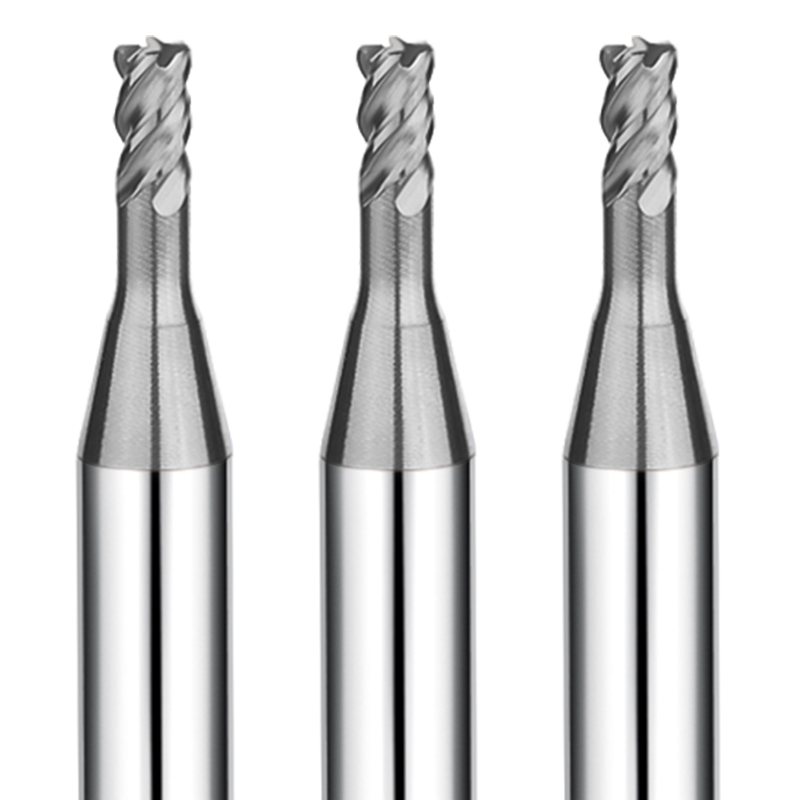
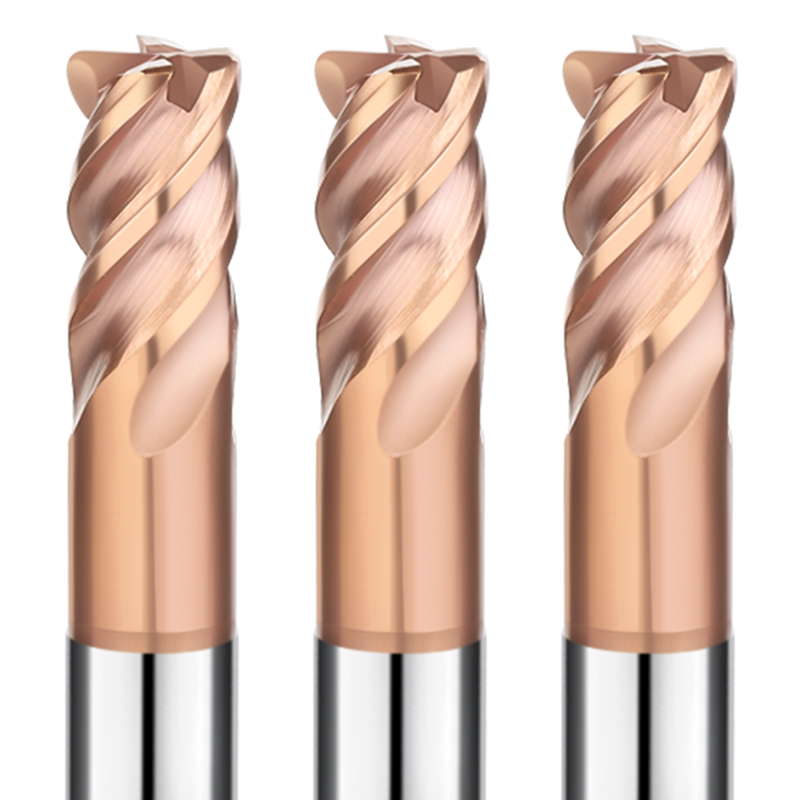
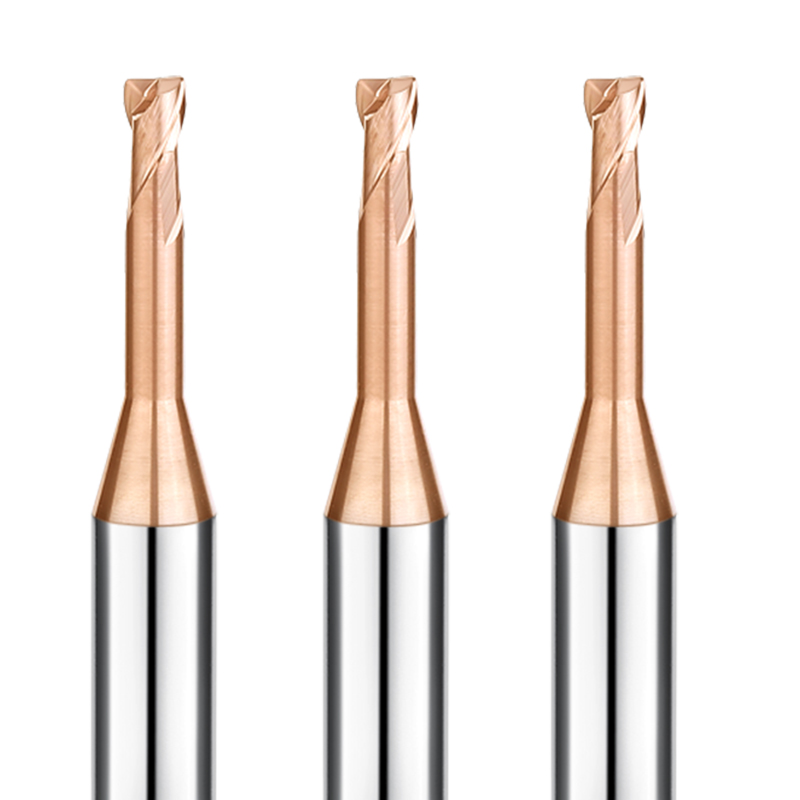
Verbesserte Kantenfestigkeit und überlegene Oberflächengüte bei gehärtetem Stahl und Verbundwerkstoffen
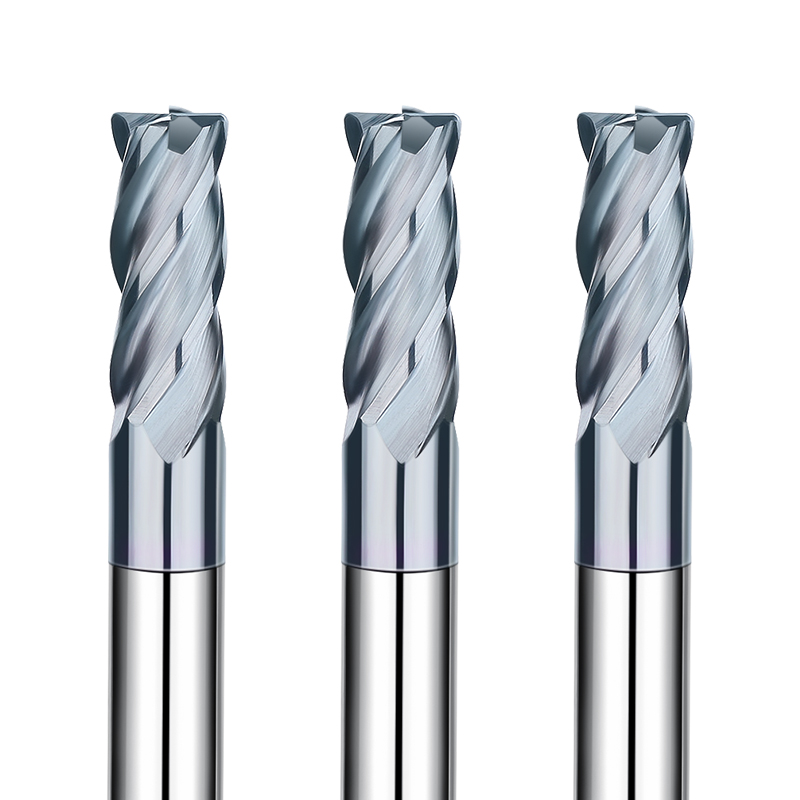
Die Eckradius-Schaftfräser von SAMHO, auch bekannt als Rundfräser, zeichnen sich durch ein innovatives Design aus, das die Vorteile von Vierkant- und Kugelfräsern vereint. Durch den präzisionsgeschliffenen Radius anstelle der scharfen, empfindlichen Ecken eines Vierkantfräsers reduzieren diese Werkzeuge Spannungsspitzen und das Risiko von Ausbrüchen deutlich. Ob Sie nun Hochgeschwindigkeits-Schruppen in HRC65-Formenstahl oder filigrane Konturbearbeitungen in Graphit durchführen – die abgerundeten Fräser von SAMHO bieten außergewöhnliche Stabilität, lange Standzeiten und eine hervorragende Oberflächengüte.
Wichtigste technische Funktionen
Innovative Eckradiusgeometrie
Längere Werkzeugstandzeit und höhere Schneidkantenfestigkeit: Die abgerundeten Ecken verteilen die Schnittkräfte gleichmäßig auf eine größere Fläche. Dadurch wird das bei Schaftfräsern mit geraden Kanten häufig auftretende vorzeitige Ausbrechen der Schneide verhindert. Dies ermöglicht höhere Vorschubgeschwindigkeiten und gewährleistet eine stabile Leistung auch bei langfristiger, intensiver Bearbeitung.
Multimaterialfähigkeit (55 HRC bis 65 HRC)
Exzellenz bei gehärteten Legierungen: SAMHO bietet ein umfassendes Sortiment an Rundkopffräsern, optimiert für Stahl, Edelstahl, Titan, Wolframkupfer und Graphit . Unsere HRC65-Serie wurde speziell für die Bearbeitung von gehärteten Formstählen mit mikrometergenauer Präzision entwickelt.
Hochentwickelte Mehrschichtbeschichtungen (TiAlN / AlTiN / Nano-Diamant)
Thermische Stabilität und Reibungsreduzierung: Unsere patentierten Beschichtungen wirken als Wärmeschild und ermöglichen so die Hochgeschwindigkeits-Trockenbearbeitung. Bei nichtmetallischen Werkstoffen bietet unsere CVD-Diamantbeschichtung höchste Abriebfestigkeit und sorgt selbst in rauen Umgebungen für scharfe Kanten.
Optimiertes Flötendesign für Stabilität
Reduziertes Rattern & Verbesserte Oberflächengüte: Dank präzise gefertigter, variabler Spiralwinkel und steifer Werkzeugkörper minimieren diese Fräsmaschinen harmonische Schwingungen (Rattern). Dies führt zu glatteren Schnitten in komplexen 3D-Taschen und reduziert den Bedarf an Nachbearbeitungen.
Eckradius-Schaftfräser-Produktreihe
-
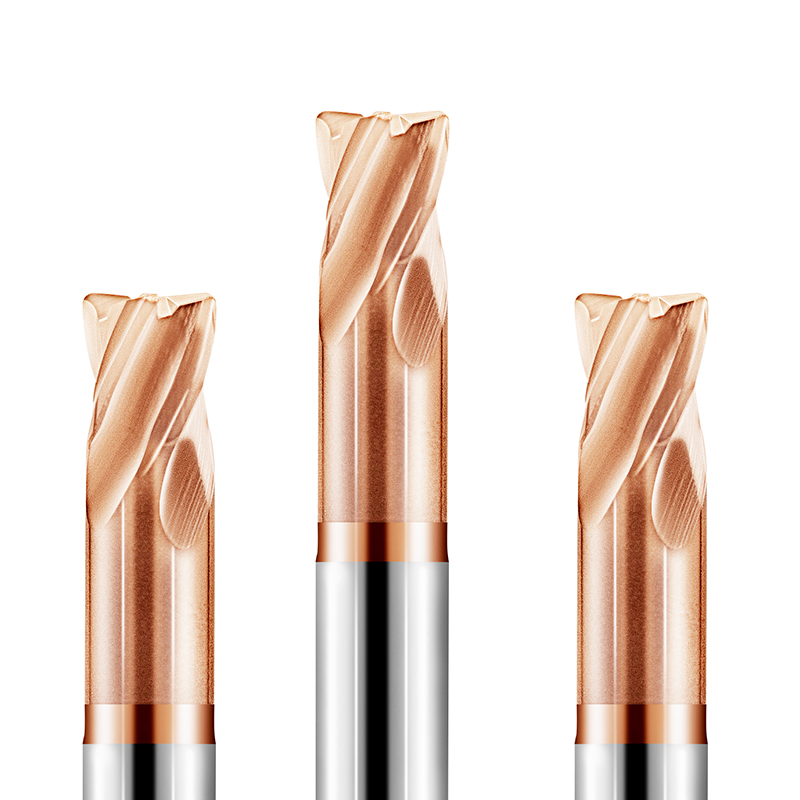
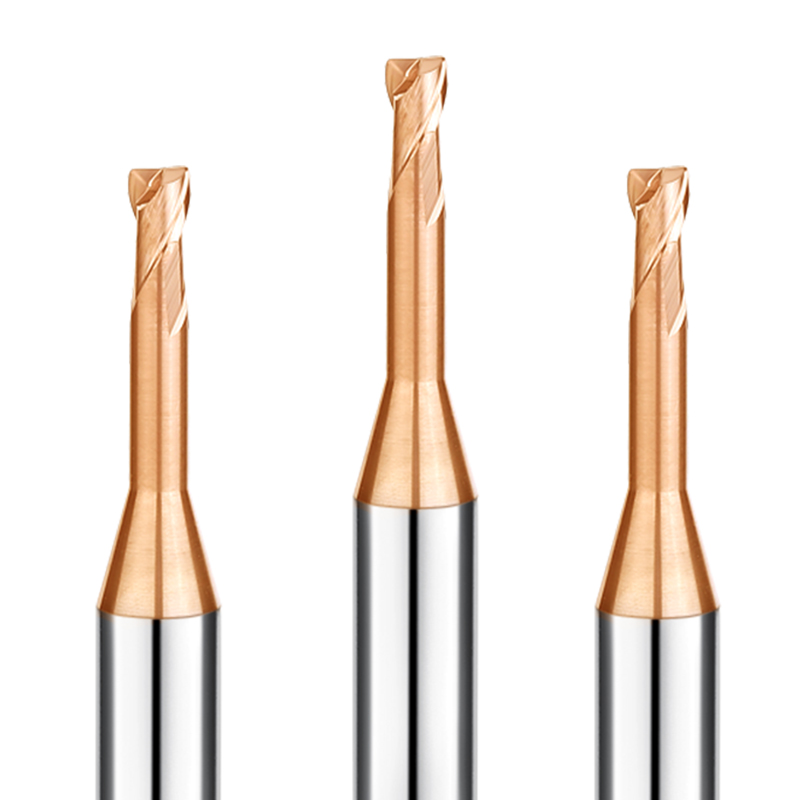
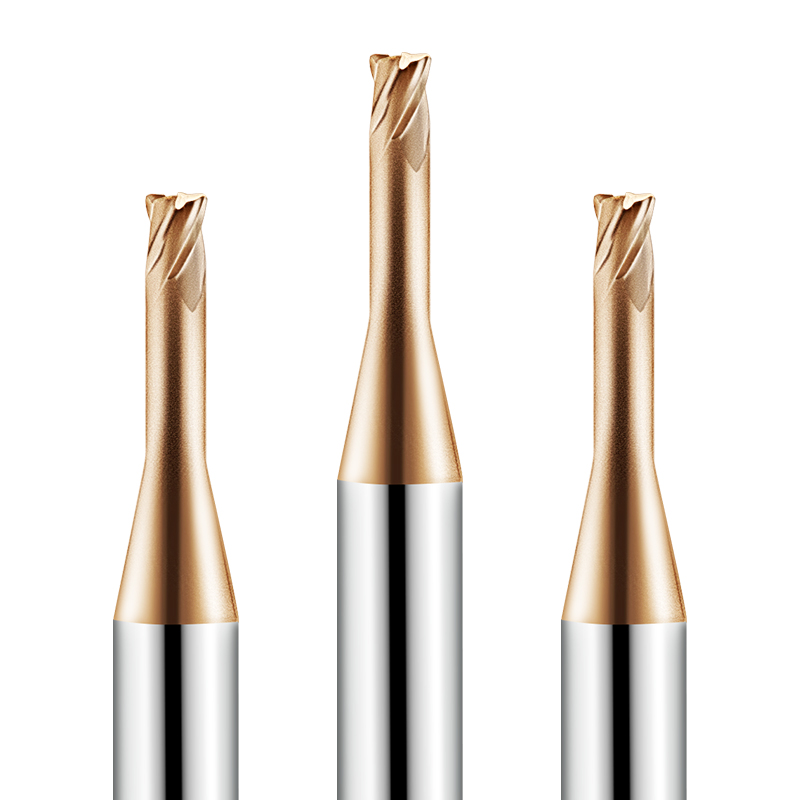
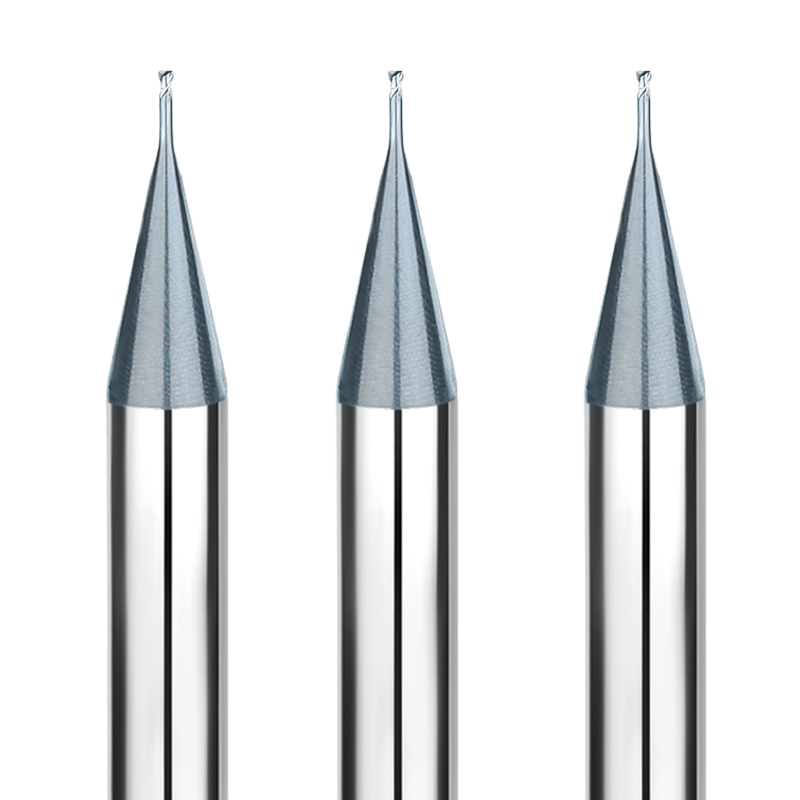
Gehärtete Stahlserie (HRC55/HRC65): Der Industriestandard für Werkzeug- und Formkomponenten. Erhältlich als 4-Schneiden-Fräser für hocheffizientes Fräsen und in Langhalsausführung für tiefe Bearbeitungsbereiche.
-
Wolfram-Kupfer-Serie: Speziell für W60-90-Verbundwerkstoffe entwickelt, bietet sie die hohe Dichte und Festigkeit, die erforderlich ist, um Materialverklebungen zu verhindern.
-
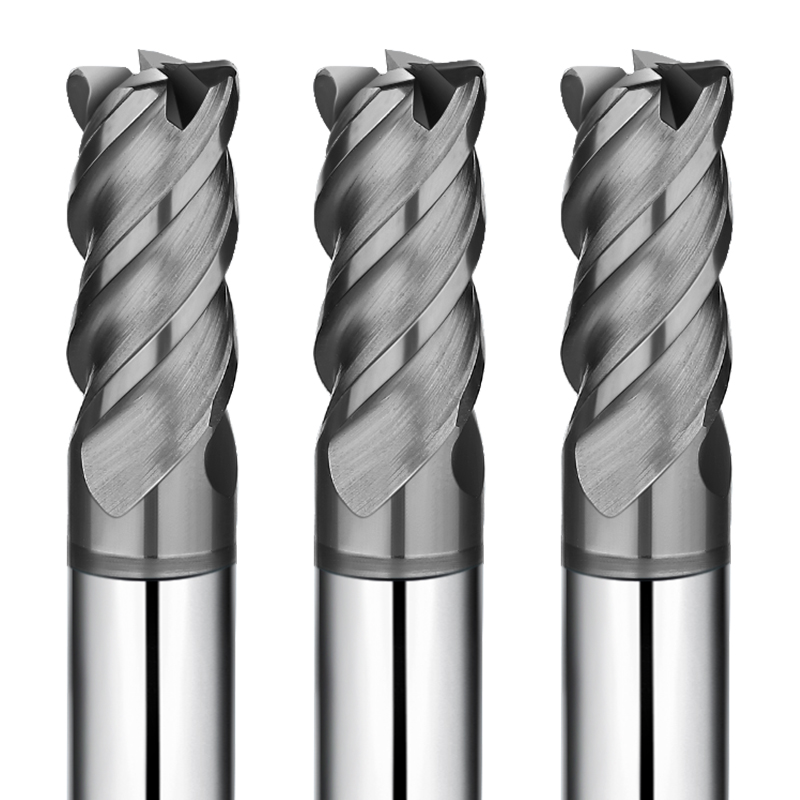
Graphit- und Keramikserie: Diamantbeschichtete Lösungen, optimiert für die spröde und abrasive Natur von Graphitelektroden.
-
Serie Kupfer & Aluminium: DLC-beschichtete 2- und 4-schneidige Ausführungen, die verhindern, dass sich „klebrige“ Nichteisenmetalle an der Werkzeugschneide festschweißen.
Matrix der technischen Spezifikationen
| Parameter |
Normen |
Benutzernutzen |
| Durchmesserbereich |
0.2 mm - 20 mm |
Geeignet für Anwendungen von der Mikro-Detailbearbeitung bis zur Massenmaterialabtragung |
| Radiuspräzision |
±0.005 mm bis ±0.01 mm |
Gewährleistet gleichbleibende Abmessungen für komplexe und hochpräzise Teile |
| Flötenzählung |
2 oder 4 Flöten |
Bietet ein gutes Gleichgewicht zwischen Spanabfuhr und Werkzeugsteifigkeit |
| Helixwinkel |
30 ° bis 45 ° |
Optimiert die Scherwirkung für eine verbesserte Oberflächengüte und Schneidleistung |
| Schafttoleranz |
h6 (ISO-Standard) |
Gewährleistet Kompatibilität mit hochpräzisen Werkzeughaltern |
Häufig gestellte Fragen: Bearbeitung und Optimierung von Eckradien
Frage 1: Warum sollte man einen Eckradius-Schaftfräser einem Vierkant-Schaftfräser vorziehen?
A: Scharfe Kanten an Vierkantfräsern sind die Schwachstelle und neigen zu Ausbrüchen. Die Eckradius- Konstruktion verstärkt die Schneide, ermöglicht höhere Vorschubgeschwindigkeiten und eine deutlich längere Werkzeugstandzeit. Zudem sorgt sie für eine glattere Rundung in den Ecken von Aussparungen, was die Stabilität des bearbeiteten Teils verbessert.
Frage 2: Wie wirkt sich die Radiusgröße auf die Bearbeitungsleistung aus?
A: Ein größerer Radius sorgt für höhere Kantenstabilität und eignet sich besser für grobes Schruppen. Ein kleinerer Radius ermöglicht feinere Details und einen besseren Zugang zu 90°-Ecken. Die Wahl des größtmöglichen Radius für Ihr Werkstückdesign maximiert die Werkzeugstandzeit.
Frage 3: Wann sollte ich eine 2-schneidige Eckradiusfräse und wann eine 4-schneidige Eckradiusfräse verwenden?
A: Verwenden Sie 2-Schneiden-Fräser (insbesondere solche mit langem Hals) zum Nutenfräsen oder bei der Bearbeitung weicherer, zähflüssiger Werkstoffe wie Aluminium oder Kupfer, wo eine gute Spanabfuhr entscheidend ist. 4-Schneiden-Fräser eignen sich zum Schruppen und Schlichten härterer Stähle, da die zusätzlichen Schneiden für mehr Steifigkeit und eine bessere Oberflächengüte sorgen.
Frage 4: Sind diese Werkzeuge für die Hochgeschwindigkeitsbearbeitung (HSM) von Edelstahl geeignet?
A: Ja. Unsere TiAlN-beschichtete Hartmetallserie ist so konzipiert, dass sie der hohen Hitzeentwicklung von Edelstahl und Titan standhält. Für optimale Ergebnisse verwenden Sie eine gleichmäßige Spanabfuhr und achten Sie darauf, dass die Werkzeugbahn keine plötzlichen Stöße aufweist.
Frage 5: Welchen Vorteil bietet die „Lange Hals“-Konstruktion bei Werkzeugen zum Abrunden von Ecken?
A: Langhalswerkzeuge ermöglichen das Erreichen tiefer Stellen in engen Hohlräumen oder um hohe Wände herum. Die Langhalsserie von SAMHO verfügt über einen verstärkten Schaft, der Durchbiegung und Vibrationen verhindert und so präzises Arbeiten am Grund tiefer Hohlräume gewährleistet.
Frage 6: Wie wähle ich die richtige Beschichtung für die Graphitbearbeitung aus?
A: Für Graphit ist CVD-Diamant die einzige Wahl für die Bearbeitung großer Stückzahlen. Er bietet eine Härte von 10,000 HV, widersteht dem extremen Abrieb von Graphit und ermöglicht eine stabile Bearbeitung über bis zu 18 Stunden.
Frage 7: Welchen Nutzen haben diese Werkzeuge von der „Arc Cut In“-Strategie?
A: Der spiralförmige Einschnitt verhindert ein hartes Aufprallen des Werkzeugs auf das Material. Dieser allmähliche Eingriff schützt die abgerundete Schneide vor dem ersten Stoß, gewährleistet eine spurenfreie Oberfläche und beugt vorzeitigem Werkzeugverschleiß in gehärtetem Stahl vor.
Frage 8: Warum ist die Schafttoleranz (0–0.003 mm) für Präzisionsarbeiten wichtig?
A: Die geringe Schafttoleranz gewährleistet eine perfekte Zentrierung des Werkzeugs im Halter. Ein geringerer Rundlauffehler sorgt für gleichmäßigen Eingriff aller Schneiden in das Material, was zu gleichmäßigerem Verschleiß und deutlich höherer Genauigkeit beim fertigen Werkstück führt.
Frage 9: Kann ich Eckradius-Schaftfräser für 3D-Konturbearbeitung verwenden?
A: Absolut. Kugelfräser sind zwar Standard für 3D-Bearbeitungen, Eckradiusfräser werden aber häufig für das „Restfräsen“ oder die Grobkonturierung eingesetzt, da sie mehr Material schneller abtragen und gleichzeitig eine relativ glatte Oberfläche auf flachen oder flach geneigten Flächen ermöglichen.
Frage 10: Wie lange ist die typische Lieferzeit für kundenspezifisch gefertigte Eckradiuswerkzeuge?
A: Standardmäßige metrische Größen (HRC55/65) sind in der Regel ab Lager verfügbar. Sonderanfertigungen mit Radien (z. B. R0.3 oder R0.7) oder speziellen Halslängen benötigen in der Regel 7–14 Werktage ab technischer Freigabe.