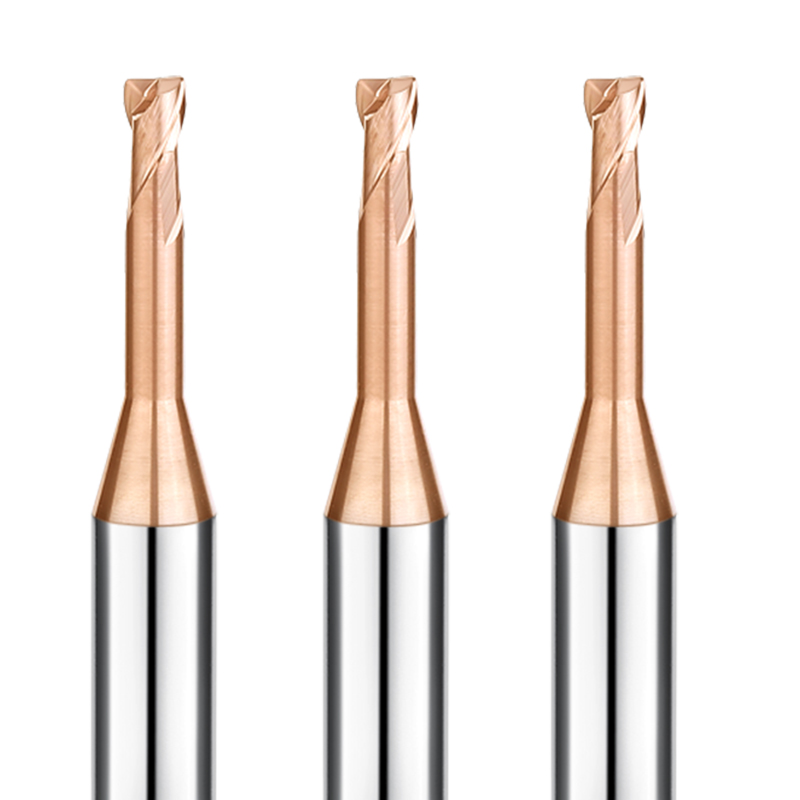
Industrielle HRC65-Schaftfräserserie für die Präzisionsbearbeitung von gehärtetem Stahl
Die Bearbeitung gehärteter Spritzgussformen und Stanzwerkzeuge führt schnell zum Verschleiß gängiger Hartmetallfräser. Typische Ausfallursachen sind Mikroausbrüche, thermische Erweichung und starke Spanbildung.
Der SAMHO HRC65 Schaftfräser für gehärteten Stahl löst diese Herausforderungen. Wir fertigen jedes Werkzeug aus hochwertigem, ultrafeinem 0.2 µm Vollhartmetall. In Kombination mit einer mehrlagigen Nanokompositbeschichtung bietet er hohe Warmhärte und exzellente Schneidkantenfestigkeit.
Von der aggressiven Schruppbearbeitung in harten Stählen bis hin zur spiegelglatten Konturierung tiefer Hohlräume bietet SAMHO eine verlängerte Werkzeugstandzeit und wiederholbare Maßgenauigkeit.
Technische Spezifikationen und Funktionen
-
Zielhärte des Werkstücks: HRC 48 – HRC 63 (Spitzenwert bis zu 68 HRC)
-
Kompatible Werkstoffe: D2, SKD11, SKD61, CPM-1V/3V, vorgehärtetes NAK80, Cr12MoV, S136 (gehärtet 52–56 HRC), Schnellarbeitsstahl (HSS) und Inconel/Titan-Legierungen.
-
Kerngeometrien:
-
Negativer Spanwinkel: Verstärkt den Schneidkeil und verhindert vorzeitiges Ausbrechen der Schneide.
-
Variable Helix & Ungleiche Tonhöhe: Unterbricht Obertöne, um Vibrationen bei Durchgängen mit hohem Vorschub zu verhindern.
-
Verstärkte Exzenteraussparung: Sorgt für Kantenstabilität und eine hervorragende Wandgüte ohne Werkzeugverformung.
HRC65 Werkzeugauswahlleitfaden: Passende Fräser für Hartbearbeitungsszenarien
Optimieren Sie die Werkzeugwegeffizienz bei gehärteten Werkzeugstählen (HRC 50–65) mit der richtigen Werkzeuggeometrie.
1. Vierkant-Schaftfräser (2-schneidig & 4-schneidig)
-
Zweischneidiger Schaftfräser: Ausgestattet mit extra breiten Spankammern für optimalen Spanabtransport. Ideal für flache Nuten, Rampen und schnelles Schruppen von Hohlräumen in vorgehärtetem oder gehärtetem Werkzeugstahl.
-
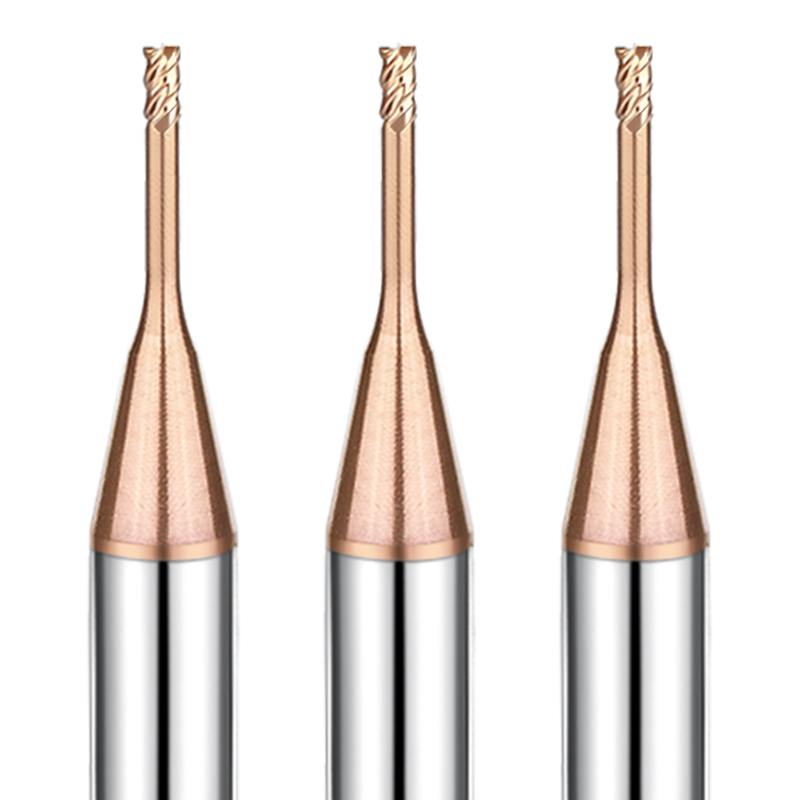
Vierschneidiger Schaftfräser: Maximiert Kerndurchmesser und Schneidensteifigkeit. Entwickelt für Seitenfräsen und Umfangsbearbeitung. Verhindert Wandverjüngung und liefert spiegelglatte Oberflächen.
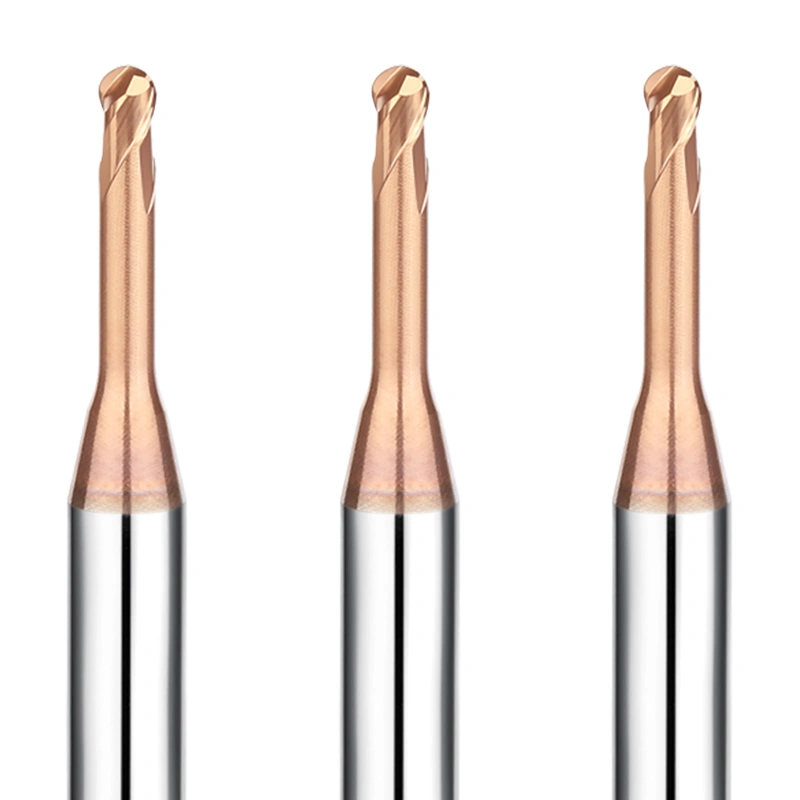
2. Kugelkopffräser (2-schneidig)
-
Hochpräzise 3D-Profilierung: Entwickelt mit präziser Kugelprofiltoleranz (innerhalb ±0.005 mm).
-
Zentrierte Schnittleistung: Verfügt über eine spezielle Schnittgeometrie für saubere Schnitte im Bereich der Werkzeugmitte. Verhindert Spanverschmierung und Werkstückglättung, wo die Schnittgeschwindigkeit gegen Null sinkt.
-
Anwendung: Ideal für die Vorbearbeitung und Endbearbeitung komplexer 3D-Formhohlräume und konturierter Stanzwerkzeuge.
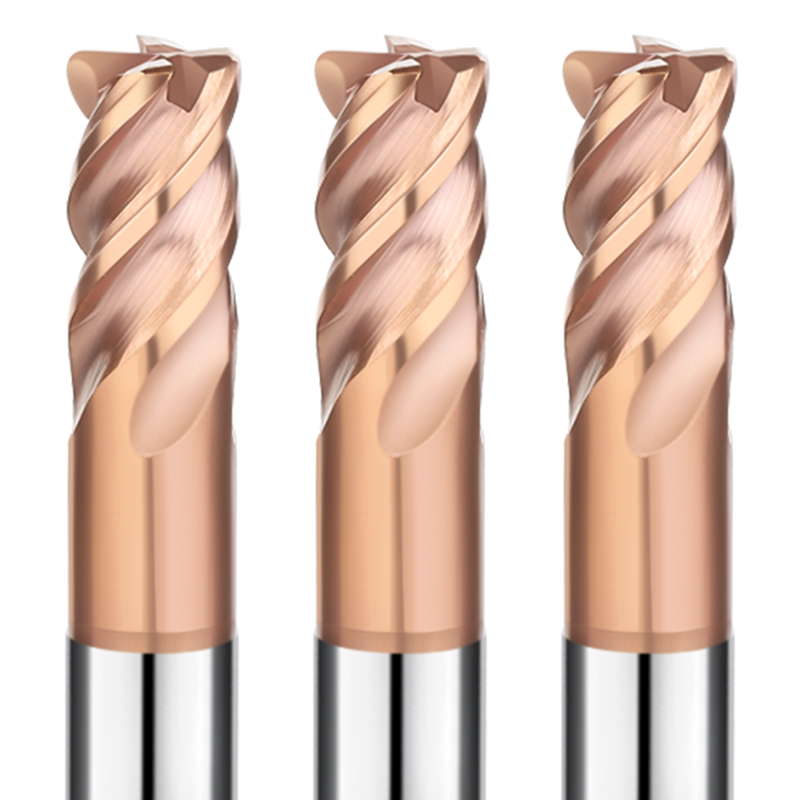
3. Eckradius-Schaftfräser / Rundkopffräser (4-schneidig)
-
Eckenverrundung & Hochvorschubfräsen: Die abgerundete Ecke verteilt die Schnittspannung von den empfindlichen Werkzeugecken weg. Dadurch verlängert sich die Werkzeugstandzeit im Vergleich zu scharfen, quadratischen Fräsern um bis zu 50 %.
-
Vielseitige Bearbeitung tiefer Hohlräume: Der ideale Schaftfräser für harten Stahl beim Kombinieren von Schruppen, Abkanten und Restfräsen in tiefen Taschen.
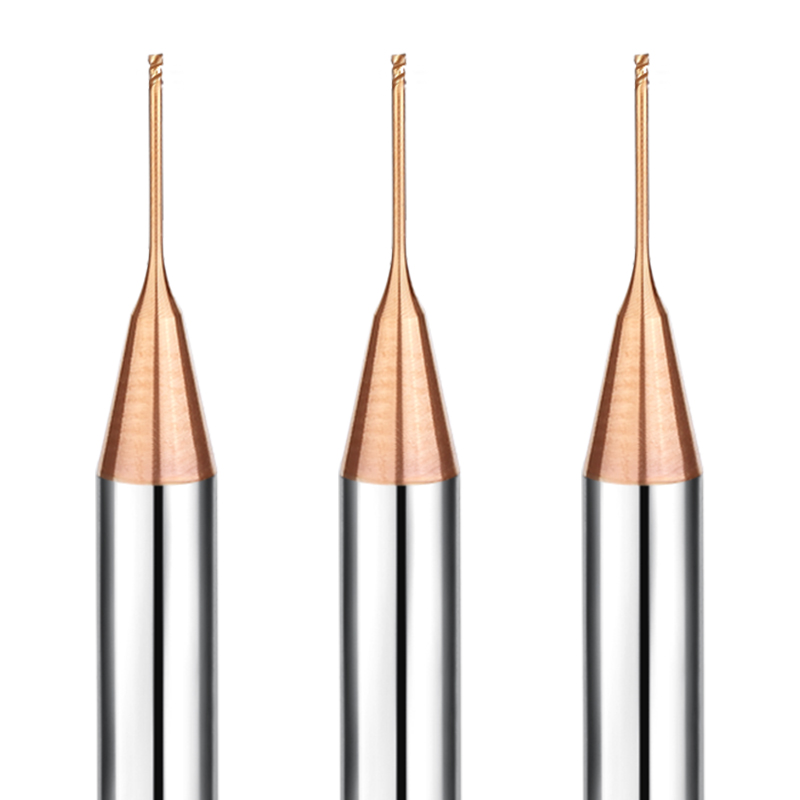
4. Serie mit langem Hals und abgeschrägtem Schaft (Φ0.2 mm – Φ6.0 mm)
-
Reibungsfreier Freiraum: Verfügt über eine reduzierte Halsverjüngung, um Reibung an der Wand zu vermeiden. Speziell entwickelt für tiefe Rippenschlitze, schmale Tore und steile Hinterschnitte.
-
Mikrokorn-Steifigkeit: Der optimierte Übergang zwischen Schaft und Hals dämpft hochfrequente Schwingungen. Für maximale Standzeit kombinieren Sie diesen Hartmetall-Schaftfräser für gehärteten Stahl mit hochpräzisen Schrumpf- oder Hydraulikfuttern (Rundlauf < 0.003 mm).
Warum SAMHO für die Bearbeitung gehärteter Stähle (HRC 50–65) wählen?
Die Bearbeitung gehärteter Werkzeugstähle (55–65 HRC) beansprucht die Schneidwerkzeuge thermisch und mechanisch extrem. SAMHO entwickelt jeden HRC65-Schaftfräser für gehärteten Stahl so, dass vorzeitiger Verschleiß vermieden, thermische Rissbildung kontrolliert und eine gleichbleibende Werkzeugstandzeit gewährleistet wird.
1. Ultrafeines Submikron-Wolframcarbid-Substrat (0.2 μm)
Standardhartmetallsorten brechen aufgrund ihrer geringen Querfestigkeit leicht oberhalb von 60 HRC.
-
Ausgewogene Kobaltmatrix: Entwickelt mit einem 8–10%igen Kobaltbinder für optimale Zähigkeit und Verschleißfestigkeit.
-
Extrem hohe mechanische Festigkeit: Erreicht eine Querbruchfestigkeit (TRS) von über 4,200 MPa und eine Härte von über 1,750 HV.
-
Kein vorzeitiger Bruch: Dieser Hartmetall-Schaftfräser für gehärteten Stahl absorbiert starke Eintrittsstöße und dynamische Schnittbelastungen ohne Mikrorisse.
2. Hochthermische Nanokompositbeschichtung
Beim Trockenschneiden von gehärtetem Stahl entsteht extreme Grenzflächenreibung, wodurch lokale Temperaturen von über 900°C entstehen.
-
Thermische Barriere bei 1,100 °C: Bildet eine dichte, nanokristalline Aluminiumoxid-Grenzschicht. Sie erhält die Härte des Grundsubstrats und widersteht thermischen Durchschlägen an den Flanken.
-
Niedriger Reibungskoeffizient (0.35): Verhindert Spanverschweißung und schnelle Wärmeübertragung in den Werkzeugkörper.
-
Entwickelt für das Trockenfräsen mit hoher Geschwindigkeit (HSM): Optimiert für Hochdruckluftstrahl- und Minimalmengenschmierung (MQL). Verhindert durch Kühlmittelflutung verursachte thermische Risse.
3. Schwingungsdämpfende Nutgeometrie und Präzisionskantenabrundung
Mikrosplitterung beim ersten Werkzeugeingriff verursacht über 70 % der unerwarteten Werkzeugausfälle.
-
Unterdrückung harmonischer Schwingungen: Variable Steigung und asymmetrische Nuten unterbrechen das Rattern beim trochoidalen und seitlichen Fräsen mit hohem Vorschub.
-
Kontrollierte Kantenbearbeitung (8–12 µm): Jedes Werkzeug wird einer automatisierten 5-Achs-CNC-Mikrohonung unterzogen.
-
Stabile Werkzeugstandzeit: Dieser kontrollierte Radius reduziert den Schnittwiderstand und verstärkt den Keil. Dadurch werden unsere Fräser zum zuverlässigsten Schaftfräser für Hartstahl-Formen und -Werkzeughohlräume.
Häufig gestellte Fragen (FAQ)
Frage 1: Was zeichnet einen qualifizierten HRC65-Schaftfräser für gehärteten Stahl aus?
A: Ein echter HRC65-Schaftfräser für gehärteten Stahl muss seine Warmhärte beibehalten und unter hoher thermischer Belastung Ausbrüchen an der Schneide widerstehen. Zuverlässige Leistung erfordert drei technische Kriterien:
-
Submikron-Substrat (0.2–0.4 µm): Ultrafeine Wolframcarbidkörner verhindern Mikroausbrüche bei Feinbearbeitungsgängen mit geringem Vorschub.
-
Oxidationsbeständige Nanokompositbeschichtung: Die Beschichtung (AlTiN, AlCrN oder SiN) muss Betriebstemperaturen über 1,000 °C standhalten, um das Substrat zu schützen.
-
Starrer Kern & Negativer Spanwinkel: Eine Stegdicke von über 65 % des Werkzeugdurchmessers verhindert Werkzeugdurchbiegung. Ein verstärkter negativer Spanwinkel erhöht die Widerstandsfähigkeit des Schneidkeils gegen abrasiven Verschleiß.
Frage 2: Warum wird die Trockenbearbeitung von hartem Stahl mit einem Schaftfräser empfohlen?
A: Beim Schneiden gehärteter Werkstoffe entsteht in der Scherzone starke Hitze.
Die Kühlmittelzufuhr führt zu rapiden Temperaturschwankungen. Die Schneide erhitzt sich beim Eintritt in die Oberfläche sofort und kühlt beim Austritt wieder ab. Dieser ständige Temperaturschock verursacht Mikrorisse in der Hartmetalloberfläche, was zu plötzlichem Ausbrechen der Schneide führt.
Bei der Trockenbearbeitung von Hartstahl sollte ein Schaftfräser mit Druckluft betrieben werden. Die trockene Luft entfernt die Späne sofort und führt die Wärme ohne Temperaturwechsel ab. Dadurch wird die Standzeit des Fräsers deutlich verlängert.
Frage 3: Stellt SAMHO kundenspezifische Hartmetall-Schaftfräser für gehärteten Stahl her?
A: Ja. SAMHO fertigt kundenspezifische Vollhartmetallwerkzeuge mit Hilfe von Präzisions-5-Achs-CNC-Werkzeugschleifmaschinen (Walter, Rollomatic).
Wir fertigen Werkzeuge direkt anhand Ihrer DXF-, STEP- oder Teilezeichnungen. Zu den individuellen Optionen gehören:
-
Individuell anpassbare Halslänge und sich verjüngende Halsabstände
-
Spezielle Nutlängen (LOC) und nicht standardmäßige Eckradien
-
Optimierte Kantenvorbereitung und mehrschichtige Beschichtungsbehandlungen
-
Mikro-Durchmesser-Konfigurationen für enge Hohlräume
Die meisten Bestellungen von kundenspezifischen Hartmetall-Schaftfräsern für gehärteten Stahl werden innerhalb von 3 bis 7 Werktagen versandt.