Entwickelt für makellose Oberflächen und die Bearbeitung komplexer Geometrien
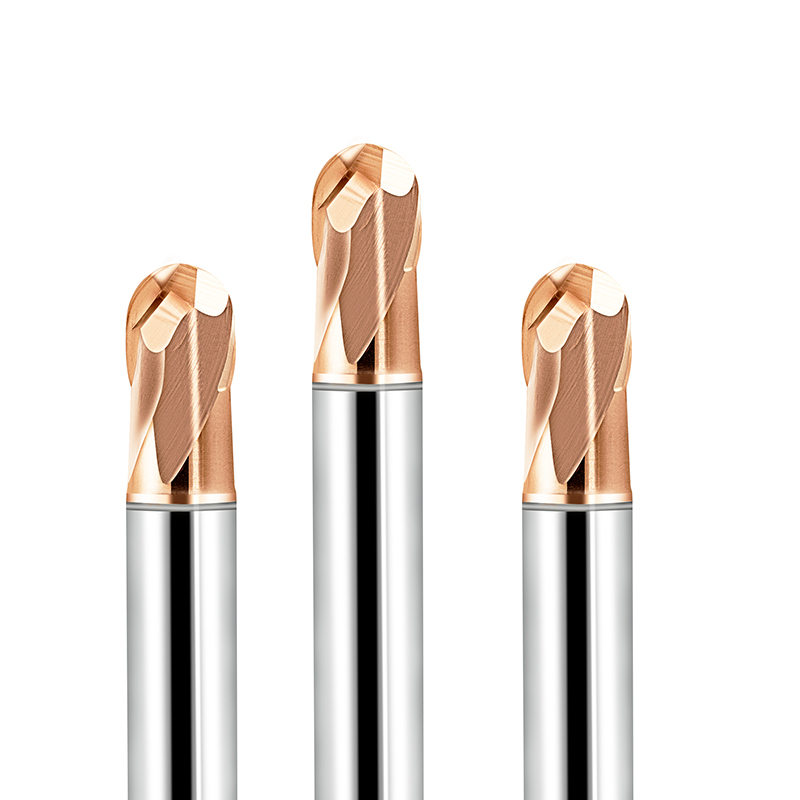
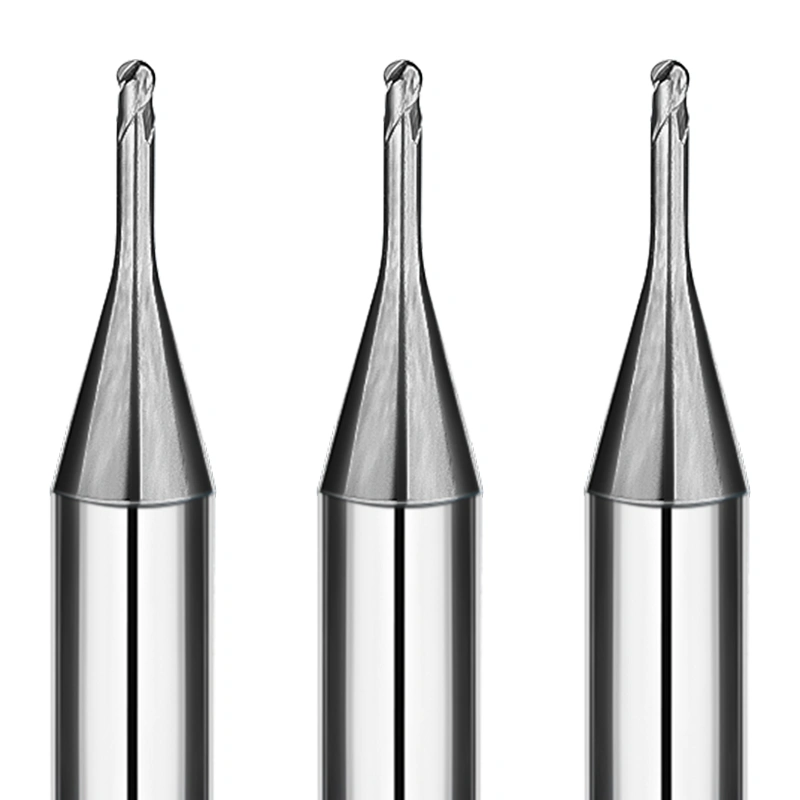
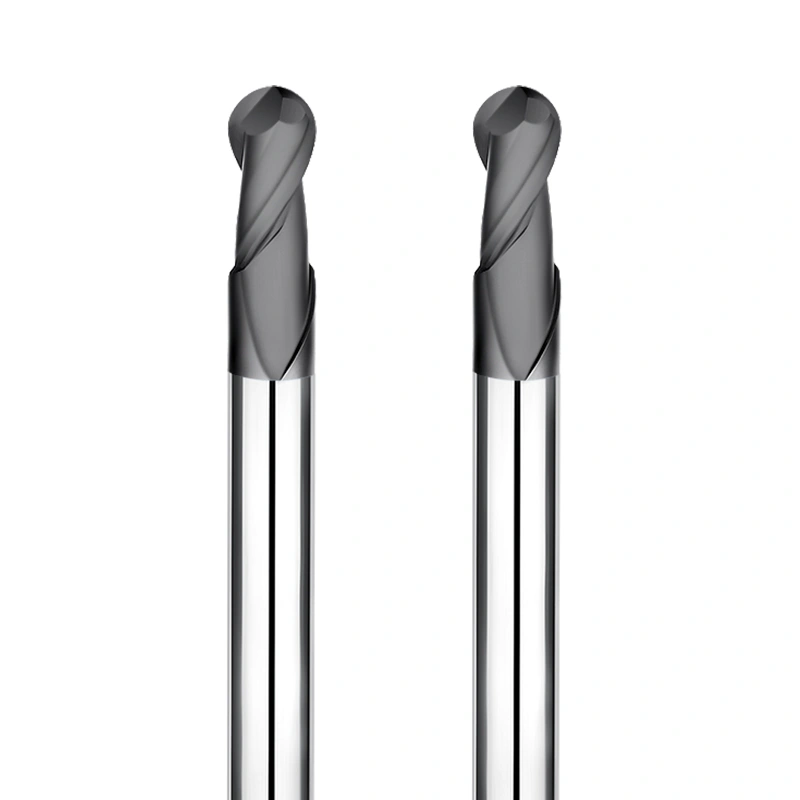
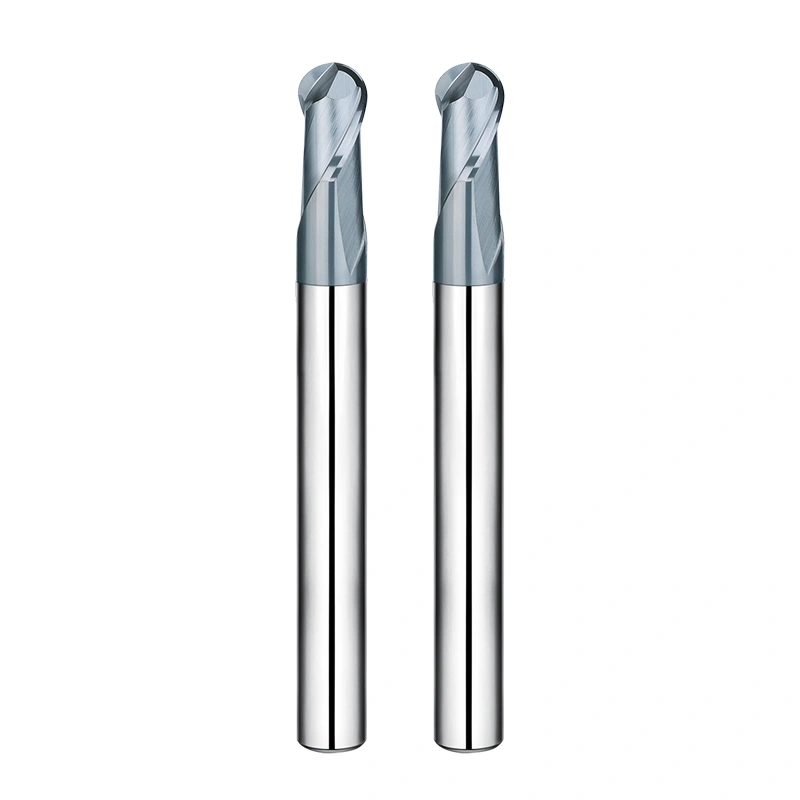
Die hochpräzisen Kugelkopffräser von SAMHO sind Premium-Schneidwerkzeuge, die speziell für anspruchsvollste 3D-Profilbearbeitungsanwendungen entwickelt wurden. Mit einer Bearbeitungsgenauigkeit von bis zu 0.001 mm sind diese Werkzeuge die ideale Lösung für komplexe, gekrümmte Oberflächen, präzise Formhohlräume und die Fertigung von Bauteilen mit hoher Oberflächengüte. Durch die Kombination optimierter sphärischer Schneidkanten mit fortschrittlichen Hartmetallsubstraten gewährleistet SAMHO gleichmäßige Schnittkräfte, minimale Vibrationen und ein überragendes Oberflächenprofil bei einer Vielzahl von Industriematerialien.
Wichtigste technische Funktionen
Optimierte sphärische Geometrie
Reibungsarmes, kraftsparendes Bearbeiten: Die präzise gefertigte halbkugelförmige „Kugelkopf“-Konstruktion gewährleistet gleichmäßige Kontaktpunkte beim Mehrachsenfräsen. Dies minimiert den Schnittwiderstand und die harmonischen Schwingungen und führt zu einer außergewöhnlich geringen Oberflächenrauheit und perfekter Maßgenauigkeit bei der 3D-Feinbearbeitung.
R-Genauigkeitskontrolle im Mikrometerbereich
Strenge Toleranzen für Formen und Werkzeuge: Jeder SAMHO-Kugelfräser durchläuft ein strenges 5-Achs-CNC-Schleifen und eine 100%ige optische Prüfung. Wir kontrollieren Radiustoleranz und Sphärizität auf ±0.005 mm , um einen nahtlosen Übergang zwischen den Fräsgängen zu gewährleisten und den Bedarf an manueller Nachbearbeitung zu reduzieren.
Hochentwickelte Mehrschichtbeschichtungen (HG/HT/HB/HD)
Thermische Stabilität und Verschleißschutz: Unsere firmeneigene Beschichtungsmatrix – von HG AlTiSi+N (3700 HV) für hohe Oxidationsbeständigkeit bei hohen Temperaturen bis hin zu HD Nano Diamond (10000 HV) für abrasives Graphit – bietet einen thermischen Schutzschild, der die Werkzeugstandzeit bei längeren Hochgeschwindigkeitsläufen um 20-30% verlängert.
Beschichtungsmatrix für Kugelkopffräser
| Beschichtungsname |
HG |
HT |
HB |
HD |
| Zusammensetzung |
AlTiSi+N |
AlTiSi+N |
AlTiCr+N |
Nano-Diamant |
| Farbe, |
Bronze |
Bronze |
Dunkelgrau |
Dunkelgrau |
| Härte (HV) |
3700 |
3500 |
3500 |
10000 |
| Hauptfunktionen |
Extrem hohe Härte, ausgezeichnete Oxidationsbeständigkeit, hohe Dichte |
Extrem hohe Härte, ausgezeichnete Oxidationsbeständigkeit, hohe Dichte |
Extrem niedrige Oxidation, geringe Reibung |
Extrem hohe Verschleißfestigkeit |
| Beständigkeit gegen |
0.40 |
0.36 |
0.30 |
<0.1 |
| Oxidationsbeginntemperatur (°C) |
1300 |
1200 |
1100 |
600 |
| Beschichtungsdicke (μm) |
2-4 |
2-4 |
2-4 |
6-10 |
Umfassende Produktserie
-
Gehärtete Stahlserie (HRC55/HRC65): Optimiert für vorgehärtete und abgeschreckte Formstähle. Erhältlich in Standard- und Langhalsausführung für die Profilierung großer Bereiche.
-
Serie Aluminium & Kupfer (DLC-beschichtet): Verfügt über ultrascharfe Kanten und spiegelpolierte Nuten, um ein Anhaften von Material in duktilen Nichteisenmetallen zu verhindern.
-
Wolfram-Kupfer-Serie: Spezielle Geometrie zur Bewältigung der einzigartigen abrasiv-duktilen Verbundcharakteristik von W-Cu-Elektroden.
-
Graphit- und Keramikserie: Diamantbeschichtete Lösungen, die dem „Schleifpapiereffekt“ abrasiver, nichtmetallischer Werkstoffe standhalten.
Häufig gestellte Fragen: Präzisionsbearbeitung und Optimierung von Kugelköpfen
Frage 1: Was ist der Hauptvorteil eines Kugelfräsers gegenüber einem Flachfräser?
A: Kugelkopffräser sind für die 3D-Konturbearbeitung konzipiert . Im Gegensatz zu Flachfräsern, die Stufen auf gekrümmten Oberflächen hinterlassen, ermöglicht die sphärische Spitze glatte Übergänge an 3D-Geometrien, wodurch sie unverzichtbar für Formen, Werkzeuge und aerodynamische Bauteile sind.
Frage 2: Wie wirkt sich die „Zustellweite“ auf die Oberflächengüte beim Kugelfräsen aus?
A: Die Zustellung bezeichnet den Abstand zwischen zwei aufeinanderfolgenden Werkzeugübergängen. Eine geringere Zustellung reduziert die „Wellenhöhe“ (die feinen Erhebungen zwischen den Übergängen) und führt somit zu einer deutlich feineren Oberflächengüte. Bei hochpräzisen Teilen ist eine Zustellung von 5 % bis 10 % des Werkzeugdurchmessers üblich.
Frage 3: Wann sollte ich einen Kugelkopffräser mit langem Hals wählen?
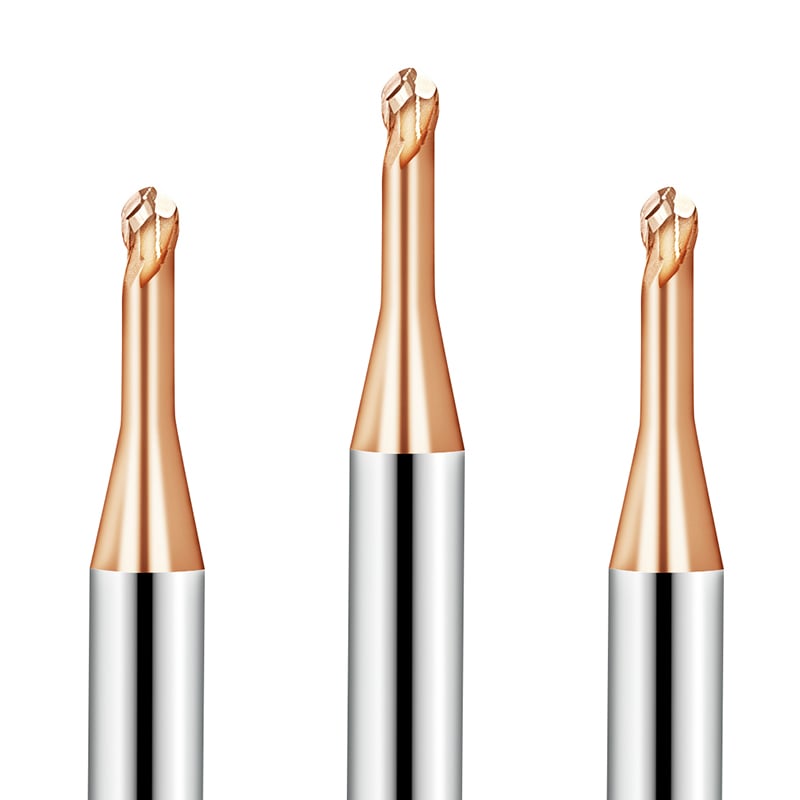
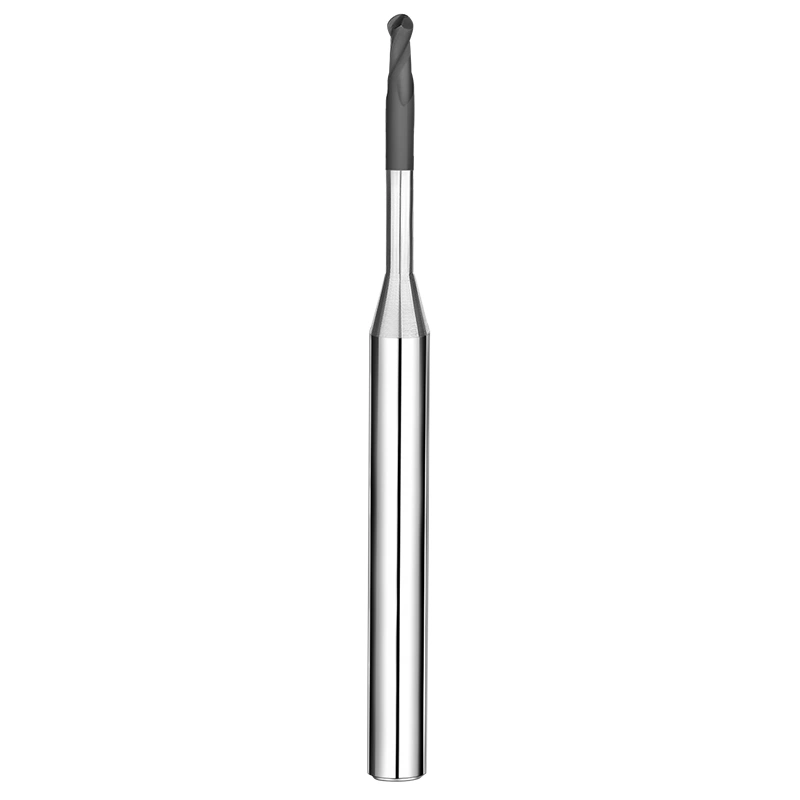
A: Verwenden Sie Langhalsversionen , wenn Sie tiefe Aushöhlungen oder schmale Rippen bearbeiten müssen, bei denen ein Standardschaft das Werkstück behindern würde. Unsere Langhalskonstruktion verfügt über einen verstärkten, konischen Hals, um Durchbiegung und Vibrationen zu minimieren.
Frage 4: Ist eine Kugelnase mit 2 oder 4 Nuten besser für die 3D-Oberflächenbearbeitung geeignet?
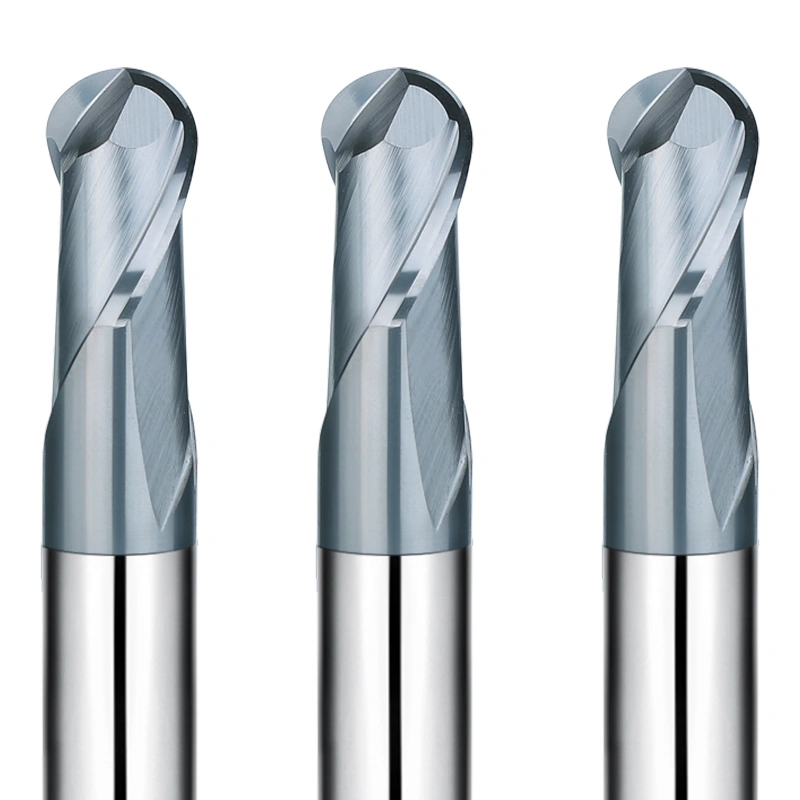
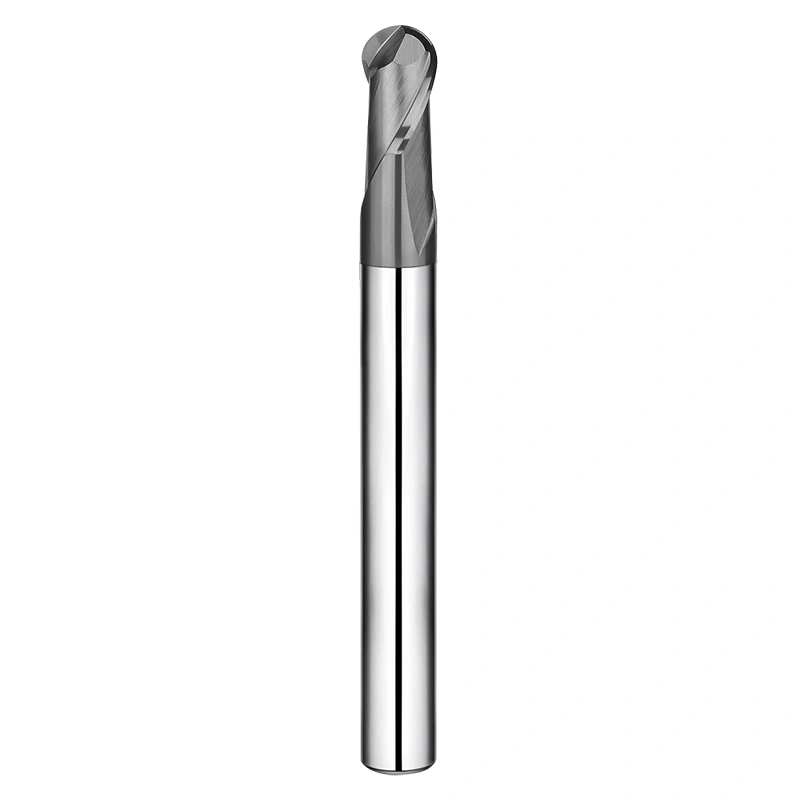
A: Die Zweischneider- Ausführung ist der Industriestandard für Kugelkopffräser, da sie mehr Spanraum bietet, was für die zentrische Schnittwirkung der Kugelspitze entscheidend ist. Sie ermöglicht außerdem tiefere Schnitte in weicheren Materialien.
Frage 5: Was verursacht das „Rattern“ beim Kugelprofilieren und wie kann ich es stoppen?
A: Rattern wird üblicherweise durch zu großen Werkzeugüberhang oder falsche Spindeldrehzahlen verursacht. Um dies zu beheben, versuchen Sie, den Werkzeugüberhang zu verringern, eine variable Steigung zu verwenden oder die Spindeldrehzahl zu erhöhen und gleichzeitig den Vorschub pro Zahn zu verringern.
Frage 6: Können SAMHO Kugelkopffräser Werkstoffe mit einer Härte von HRC 65+ bearbeiten?
A: Ja. Unsere HRC65-Serie ist speziell mit Submikron-Hartmetall und HG/HT-Beschichtungen ausgestattet, um die Schneidkantenintegrität bei der Bearbeitung von ultraharten, abgeschreckten Stählen zu erhalten.
Frage 7: Wie stellen Sie die R-Genauigkeit der Ballspitze sicher?
A: Wir verwenden modernste 5-Achs-CNC-Schleiftechnologie und prüfen jedes Werkzeug mit hochauflösenden Lasermesssystemen. Die tatsächliche R-Genauigkeit wird bei hochpräzisen Bearbeitungseinheiten häufig auf der Produktverpackung angegeben.
Frage 8: Warum wird eine DLC-Beschichtung für Kugelfräsen aus Kupfer und Aluminium empfohlen?
A: DLC (diamantähnlicher Kohlenstoff) besitzt einen extrem niedrigen Reibungskoeffizienten und wirkt als Antihaftschicht. Dadurch wird verhindert, dass weiche Metalle wie Kupfer an der Werkzeugspitze festkleben, wodurch das sphärische Profil sauber und präzise bleibt.
Frage 9: Welche Bedeutung hat die Schafttoleranz von 0–0.003 mm?
A: Beim Hochgeschwindigkeits-3D-Fräsen besteht eine hohe Empfindlichkeit gegenüber Rundlauffehlern. Eine enge Schafttoleranz gewährleistet, dass das Werkzeug perfekt im Halter zentriert ist, was ungleichmäßigen Verschleiß an den Schneiden verhindert und sicherstellt, dass sich die Kugelspitze auf einer exakten Achse dreht.
Frage 10: Kann SAMHO kundenspezifische Kugelspitzenradien für spezielle medizinische Implantate liefern?
A: Ja. Wir bieten OEM-Anpassungen für nicht standardmäßige Radien (z. B. R0.15, R0.35) und spezielle Halslängen an, um den besonderen Anforderungen der medizinischen, zahnmedizinischen und elektronischen Mikrobearbeitung gerecht zu werden.