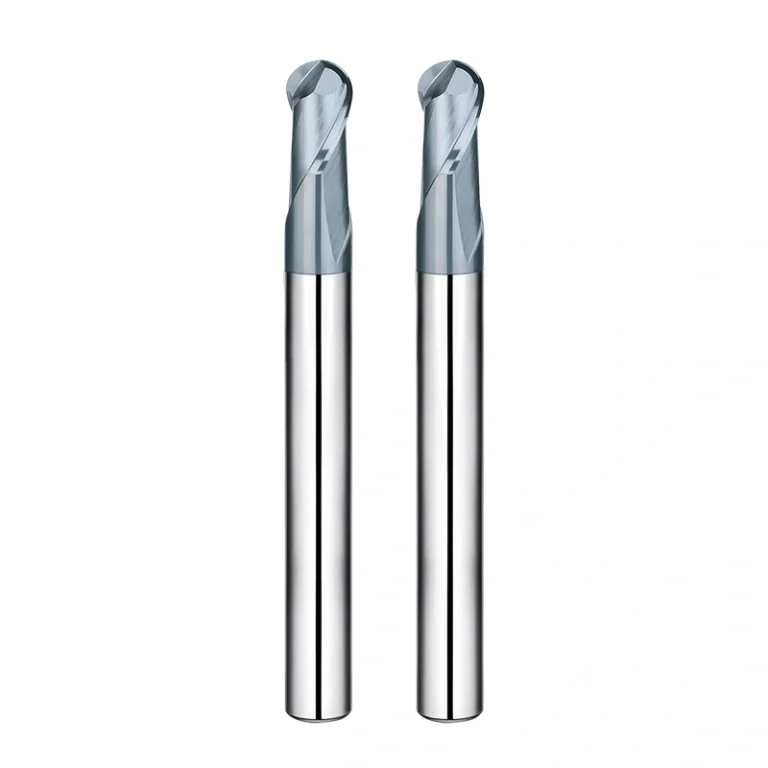
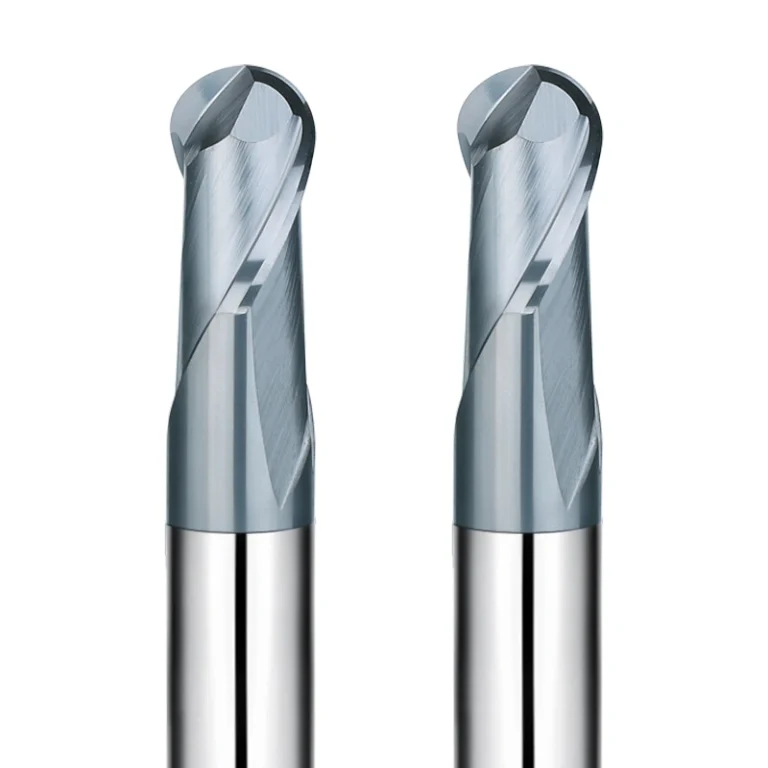
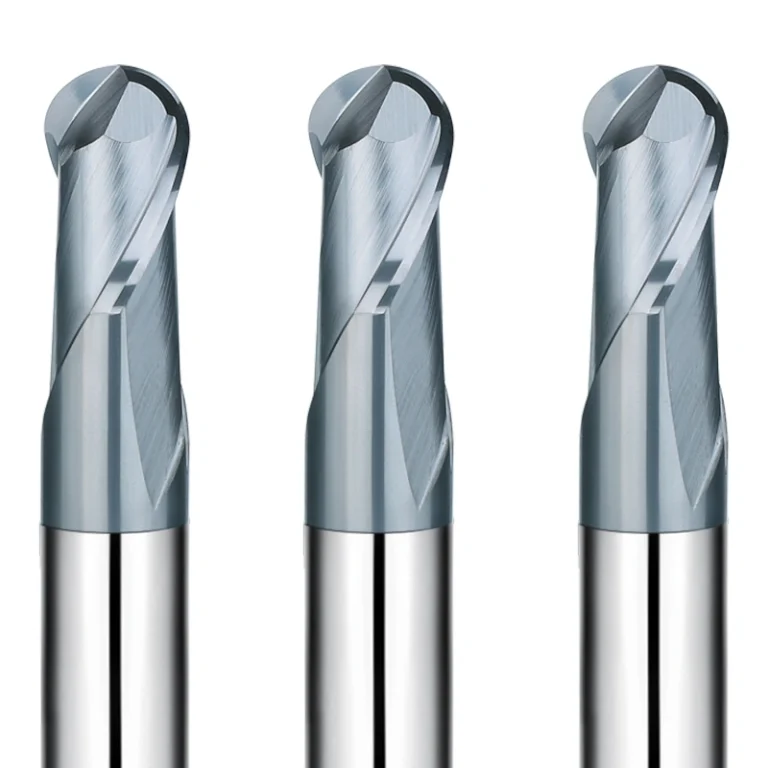
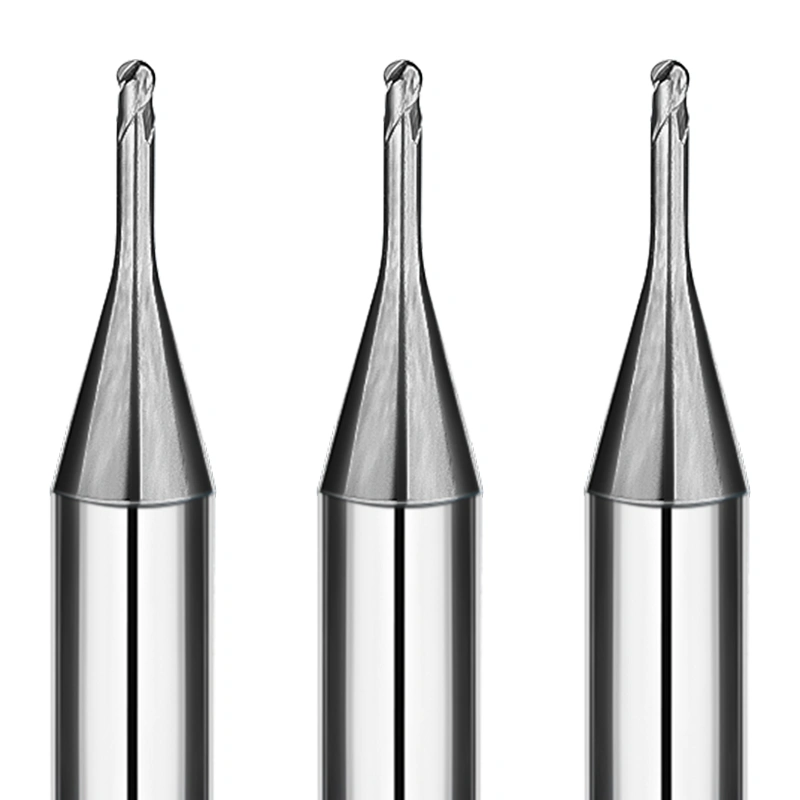
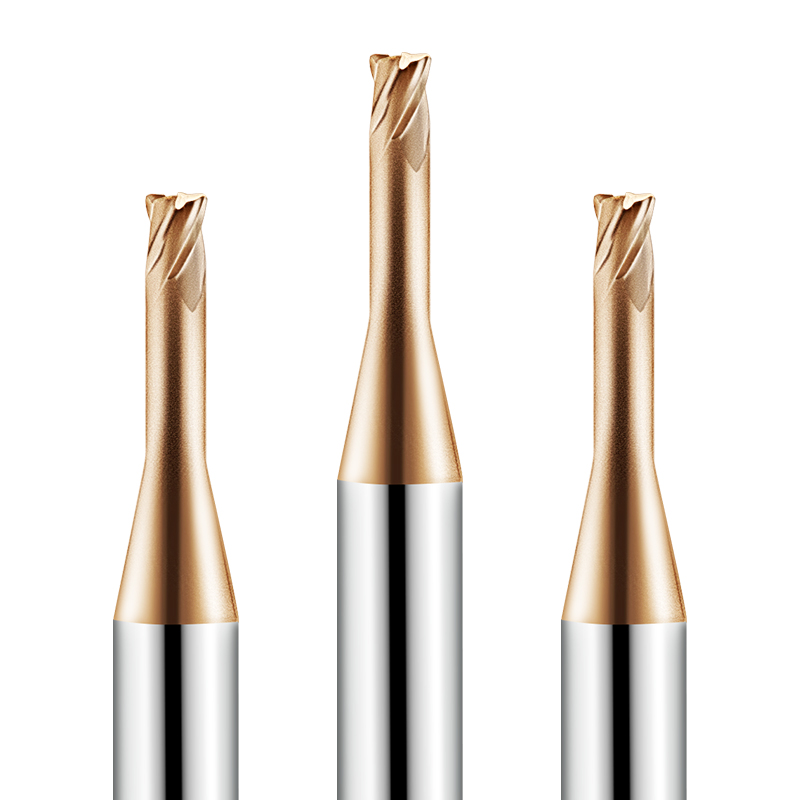
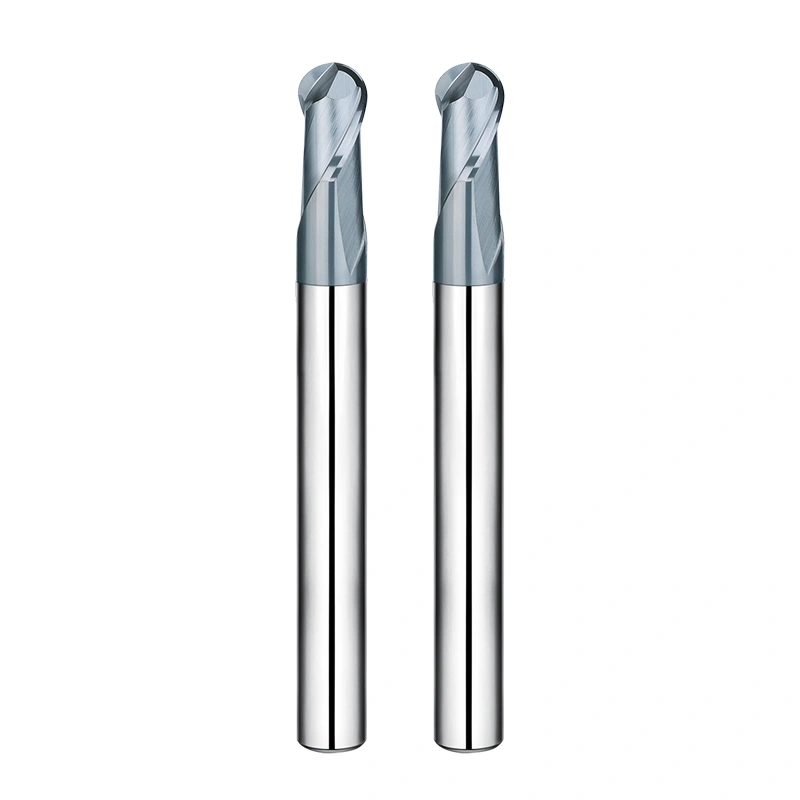
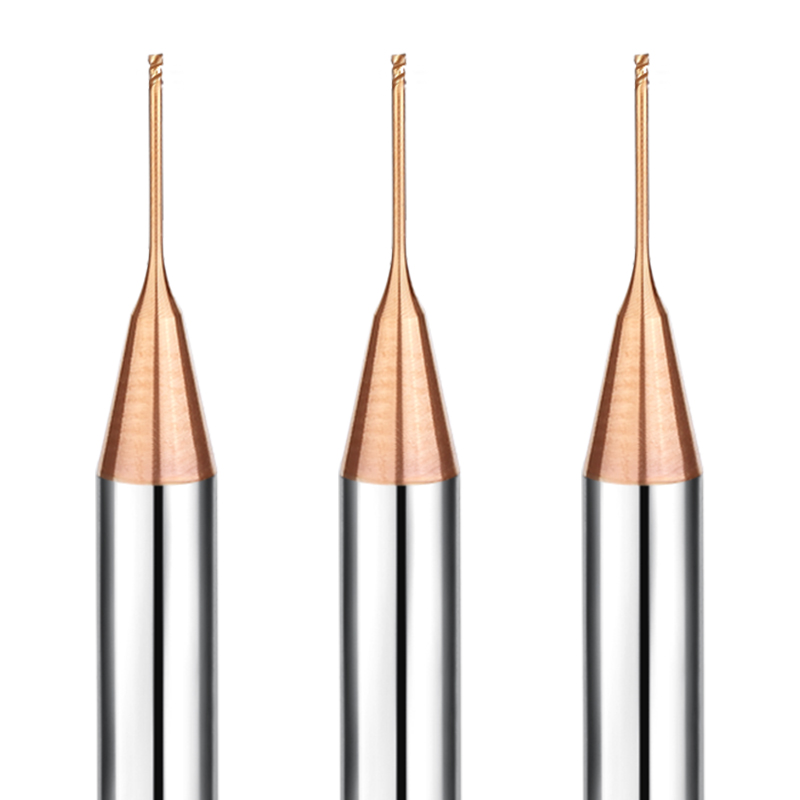
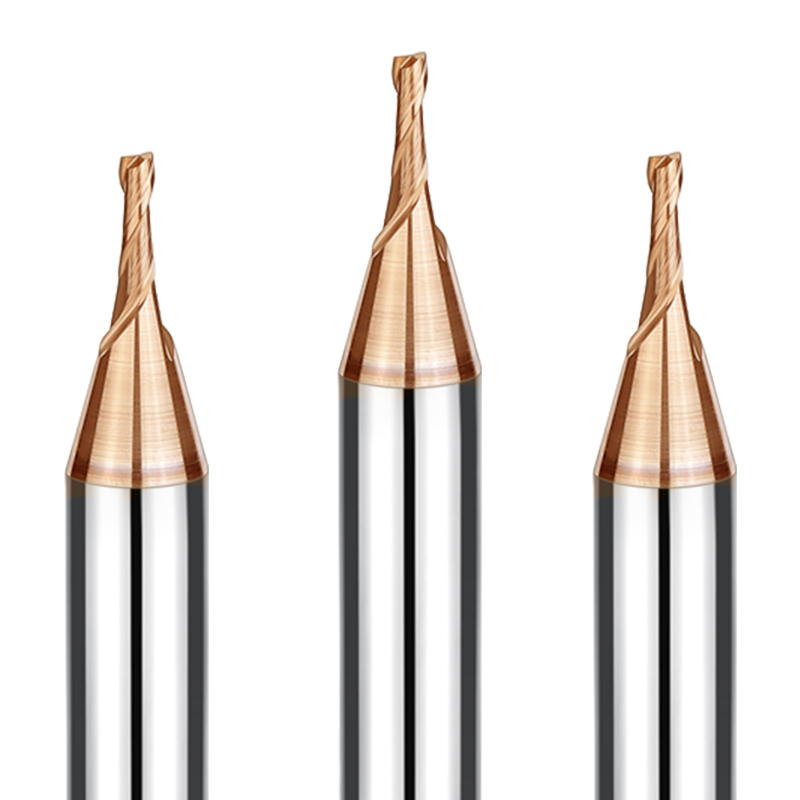
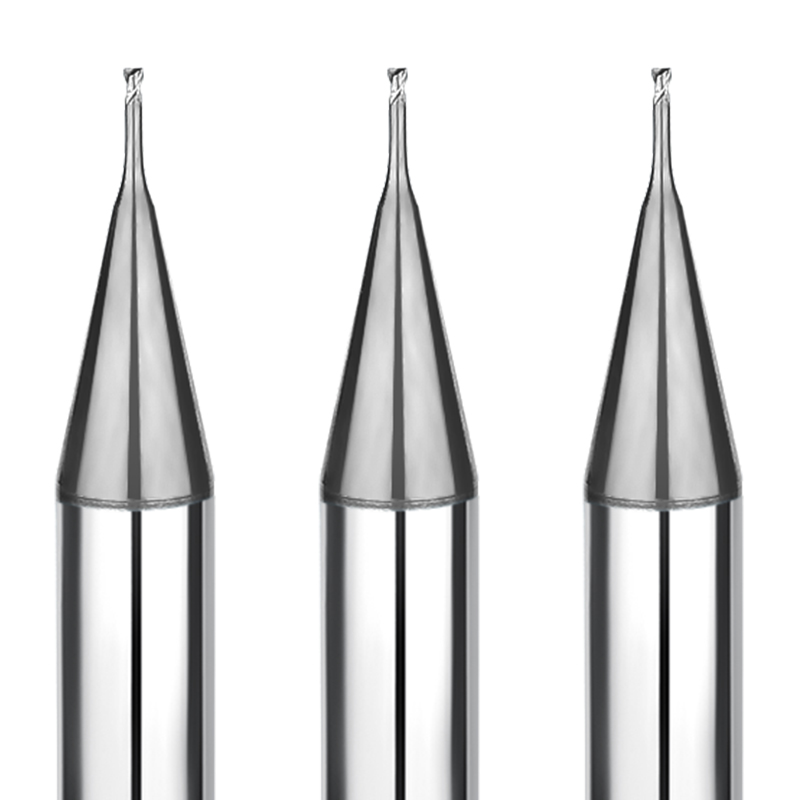
In der modernen Formen- und Bauteilfertigung ist die Oberflächengüte von höchster Bedeutung. Die SAMHO HRC55 2-Nut-Kugelfräser-Serie wird mit modernster CNC-Technologie präzisionsgeschliffen und bietet so die für komplexe 3D-Oberflächen und geformte Details erforderliche Stabilität und Genauigkeit.
Wesentliche technische Vorteile
- Hochleistungs-Vollhartmetall & HB-Beschichtung
Diese aus hochwertigem Vollhartmetall gefertigten Schaftfräser sind für Werkstoffe bis HRC55 geeignet. Die neueste Nano-Beschichtung der HB-Serie bietet eine hervorragende Wärmedämmung und gewährleistet so die Schneidkantenschärfe des Werkzeugs auch bei Hochgeschwindigkeitsbearbeitungen in zähen legierten Stählen.
- Optimierte 2-Schneiden-Geometrie für 3D-Profilierung
Die 2-Schneiden-Konfiguration bietet die perfekte Balance zwischen Werkzeugfestigkeit und Spanabfuhrraum:
- Reduzierte Vibration: Minimiert harmonisches Rattern bei Hochgeschwindigkeits-Finishing
- Stallschnitt: Gewährleistet gleichmäßigen Kontakt für glatte, spiegelähnliche Oberflächenergebnisse auf komplexen 3D-Konturen.
- Vielseitigkeit: Für spezifische Anwendungsanforderungen sind anpassbare 3- und 4-Schleifen-Optionen erhältlich.
- Extrem enge Schafttoleranzen
Schaftdurchmesser innerhalb einer Toleranz von 0 bis +0.003 mm kontrolliert:
- Maximale Kompatibilität: Passend für hochpräzise Schrumpf- und Hydraulikwerkzeughalter
- Reduzierte Auslaufstrecke: Verlängert die Werkzeugstandzeit und verbessert die Werkstückgenauigkeit
- Großer Durchmesserbereich (R0.1 bis R10.0 mm)
Mit 32 spezialisierten Modellen deckt SAMHO alles ab, von mikroskaligen Präzisionsteilen (R0.1 mm) für Elektronik bis hin zu großflächigen Formkernen (R10.0 mm).
Professionelle Anwendungsbranchen
- Formen- und Formenbau: 3D-Fertigung von Kern und Kavität, Restfräsen
- Allgemeiner Maschinenbau: Präzisionsbearbeitung von vorgehärteten Werkzeugstählen und Kohlenstoffstählen
- Medizin & Luft- und Raumfahrt: Komplexe 3D-Komponentenprofilierung
Praxiserprobte Schneidparameter & Tipps
- Überhangverhältnis: Die Parameter basieren auf der 3×D-Reichweite. Überschreitet der Werkzeugüberhang diesen Wert, sind Spindeldrehzahl und Vorschubgeschwindigkeit proportional zu reduzieren, um eine Durchbiegung zu vermeiden.
- Kühlhinweise: Für Edelstähle und hitzebeständige Legierungen wird Öl als Kühlmittel empfohlen, um die Schmierfähigkeit zu erhalten und Spanverschweißungen zu verhindern.
- Maschinengrenzen: Achten Sie darauf, dass die Parameter die maximale Spindeldrehzahl Ihrer CNC-Maschine nicht überschreiten; passen Sie Drehzahl und Vorschubgeschwindigkeit gemeinsam an, um die Spanabfuhr konstant zu halten.
Warum bei SAMHO im Großhandel einkaufen?
- Direkte Fabrikpreise: Durch Ausschalten des Zwischenhändlers lassen sich die Gewinnmargen verbessern.
- Versandfertiger Lagerbestand: Riesiger Lagerbestand aller 32 Modelle für sofortigen weltweiten Versand
- OEM & Anpassung: Kontaktieren Sie unser Ingenieurteam für Sonderlängen, Schaftformen oder Spezialbeschichtungen über zane@samhotool.com
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Kategorie |
Arbeitsmaterial |
Klasse |
| Werkzeugstahl |
Kohlenstoffstähle (S45C/S55C) |
⭕️ |
|
Legierte Stähle (SK/SCM/SUS) |
⭕️ |
|
Vorgehärtete Stähle (NAK/HPM) |
⭕️ |
|
Gehärtete Stähle (~55/~60/~70HRC) |
◯ |
| SPEZIELLES MATERIAL |
Aluminiumlegierungen |
◯ |
|
Graphite |
|
|
Kupfer |
⭕️ |
|
Kunststoffe |
|
|
Kohlefaser |
|
|
Titanlegierungen |
◯ |
|
Hitzebeständige Legierungen |
|
|
Hartmetall |
|
|
Hartes, sprödes (nichtmetallisches) Material |
|
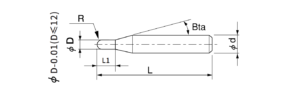
Insgesamt 32 Modelle
| Artikelnummer |
Außendurchmesser |
Schnittlänge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| SHBR2-002003 |
R0.1 |
0.3 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-0030045 |
R0.15 |
0.45 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-004006 |
R0.2 |
0.6 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-005008 |
R0.25 |
0.8 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-006009 |
R0.3 |
0.9 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-008012 |
R0.4 |
1.2 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-010015 |
R0.5 |
1.5 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-015023 |
R0.75 |
2.3 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-020030 |
R1 |
3 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-030045-3 |
R1.5 |
4.5 |
- |
50 |
2 |
3 |
○ |
| SHBR2-030045-4 |
R1.5 |
4.5 |
12 °C. |
50 |
2 |
4 |
○ |
| SHBR2-030045-6 |
R1.5 |
4.5 |
12 °C. |
50 |
2 |
6 |
○ |
| SHBR2-040060-4 |
R2 |
6 |
- |
50 |
2 |
4 |
○ |
| SHBR2-040060-6 |
R2 |
6 |
12 °C. |
50 |
2 |
6 |
○ |
| SHBR2-050075 |
R2.5 |
7.5 |
12 °C. |
50 |
2 |
6 |
○ |
| SHBR2-060090 |
R3 |
9 |
- |
50 |
2 |
6 |
○ |
| SHBR2-060090-75 |
R3 |
9 |
- |
75 |
2 |
6 |
○ |
| SHBR2-060090-100 |
R3 |
9 |
- |
100 |
2 |
6 |
○ |
| SHBR2-080120 |
R4 |
12 |
- |
60 |
2 |
8 |
○ |
| SHBR2-080120-75 |
R4 |
12 |
- |
75 |
2 |
8 |
○ |
| SHBR2-080120-100 |
R4 |
12 |
- |
100 |
2 |
8 |
○ |
| SHBR2-080120-150 |
R4 |
12 |
- |
150 |
2 |
8 |
○ |
| SHBR2-100150 |
R5 |
15 |
- |
75 |
2 |
10 |
○ |
| SHBR2-100150-100 |
R5 |
15 |
- |
100 |
2 |
10 |
○ |
| SHBR2-100150-150 |
R5 |
15 |
- |
150 |
2 |
10 |
○ |
| SHBR2-120180 |
R6 |
18 |
- |
75 |
2 |
12 |
○ |
| SHBR2-120180-100 |
R6 |
18 |
- |
100 |
2 |
12 |
○ |
| SHBR2-120180-150 |
R6 |
18 |
- |
150 |
2 |
12 |
○ |
| SHBR2-140200-150 |
R7 |
20 |
- |
150 |
2 |
14 |
○ |
| SHBR2-160240-150 |
R8 |
24 |
- |
150 |
2 |
16 |
○ |
| SHBR2-180250-150 |
R9 |
25 |
- |
150 |
2 |
18 |
○ |
| SHBR2-200300-150 |
R10 |
30 |
- |
150 |
2 |
20 |
○ |
Fräsbedingungen
| Arbeitsmaterial |
Sauerstofffreies Kupfer, Rotkupfer |
HRC30-45 Kohlenstoffstahl und vorgehärteter Stahl |
gehärteter Stahl HRC45-55 |
| Radius der Kugelnase |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap (mm)Axialtiefe |
Ae (mm)Radialtiefe |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap (mm)Axialtiefe |
Ae (mm)Radialtiefe |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap (mm)Axialtiefe |
Ae (mm)Radialtiefe |
| R1 |
30000 |
150 |
0.006 |
0.006 |
30000 |
150 |
0.006 |
0.006 |
30000 |
150 |
0.006 |
0.006 |
| R0.15 |
26000 |
300 |
0.01 |
0 |
26000 |
300 |
0.01 |
0 |
24000 |
200 |
0.008 |
0.008 |
| R0.2 |
22000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
22000 |
300 |
0.01 |
0.01 |
| R0.25 |
20000 |
400 |
0.015 |
0.015 |
20000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
| R0.3 |
20000 |
800 |
0.02 |
0.02 |
20000 |
800 |
0.02 |
0.02 |
20000 |
600 |
0.015 |
0.015 |
| R0.4 |
18000 |
1200 |
0.02 |
0.03 |
18000 |
1200 |
0.02 |
0.03 |
20000 |
800 |
0.02 |
0.02 |
| R0.5 |
16000 |
1200 |
0.03 |
0.04 |
16000 |
1200 |
0.03 |
0.04 |
18000 |
1000 |
0.02 |
0.03 |
| R0.75 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1200 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.03 |
0.05 |
15000 |
1800 |
0.03 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
| R1 |
15000 |
1800 |
0.04 |
0.05 |
15000 |
1800 |
0.04 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R1.5 |
14000 |
2200 |
0.05 |
0.07 |
14000 |
2200 |
0.05 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
| R2 |
14000 |
2400 |
0.04 |
0.08 |
14000 |
2400 |
0.04 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R2 |
14000 |
2400 |
0.05 |
0.08 |
14000 |
2400 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R2.5 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
| R3 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2600 |
0.05 |
0.08 |
10000 |
2600 |
0.03 |
0.08 |
| R4 |
10000 |
3000 |
0.05 |
0.1 |
10000 |
3000 |
0.05 |
0.1 |
9000 |
2800 |
0.03 |
0.1 |
| R5 |
9000 |
3000 |
0.05 |
0.12 |
9000 |
3000 |
0.05 |
0.12 |
8000 |
2800 |
0.03 |
0.12 |
| R6 |
9000 |
3000 |
0.05 |
0.15 |
9000 |
3000 |
0.05 |
0.15 |
7000 |
2800 |
0.03 |
0.12 |
| R7 |
7000 |
3000 |
0.08 |
0.15 |
7000 |
3000 |
0.08 |
0.15 |
6000 |
2800 |
0.03 |
0.15 |
| R8 |
6000 |
3000 |
0.08 |
0.15 |
6000 |
3000 |
0.08 |
0.15 |
5500 |
2800 |
0.03 |
0.15 |
| R9 |
5000 |
3000 |
0.08 |
0.15 |
5000 |
3000 |
0.08 |
0.15 |
4500 |
2800 |
0.03 |
0.15 |
| R10 |
4500 |
3000 |
0.08 |
0.15 |
4500 |
3000 |
0.08 |
0.15 |
4000 |
2800 |
0.03 |
0.15 |
Hinweis:
*Die oben genannten Fräsparameter wurden auf Basis von 3D berechnet. Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Überhanglänge 3xD überschreitet;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten.