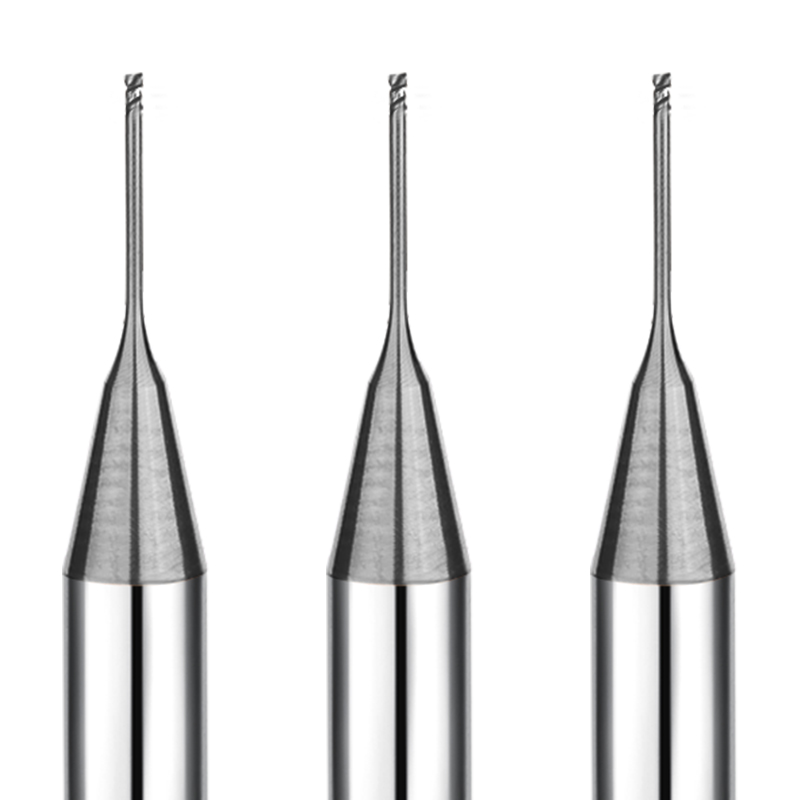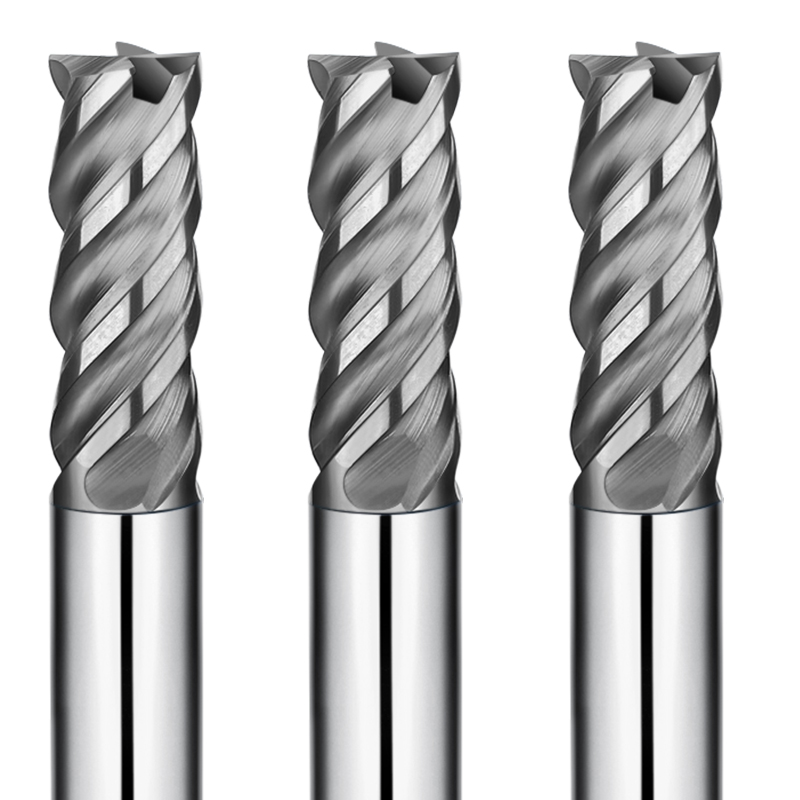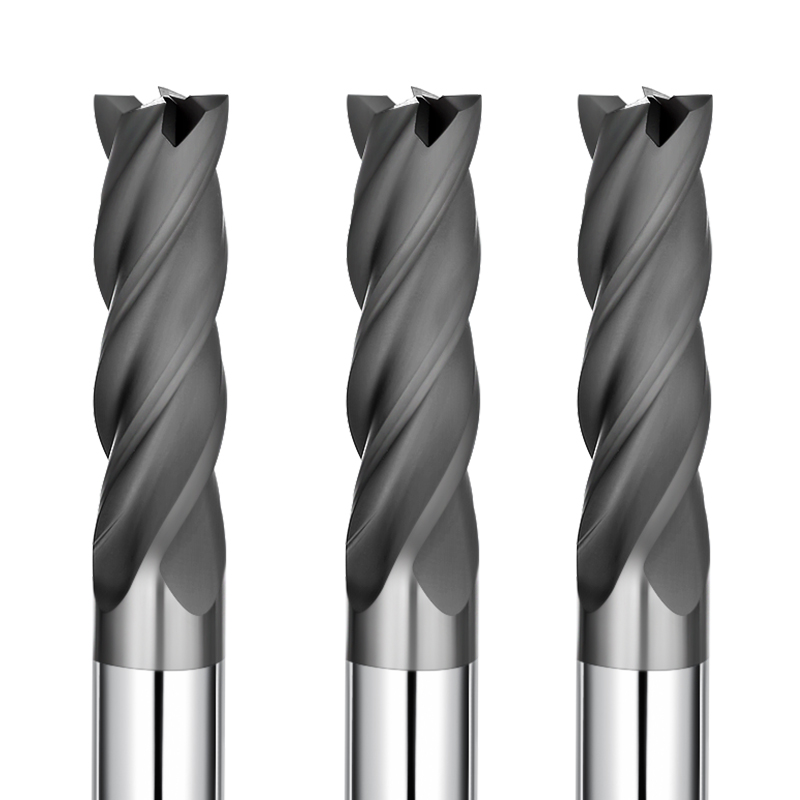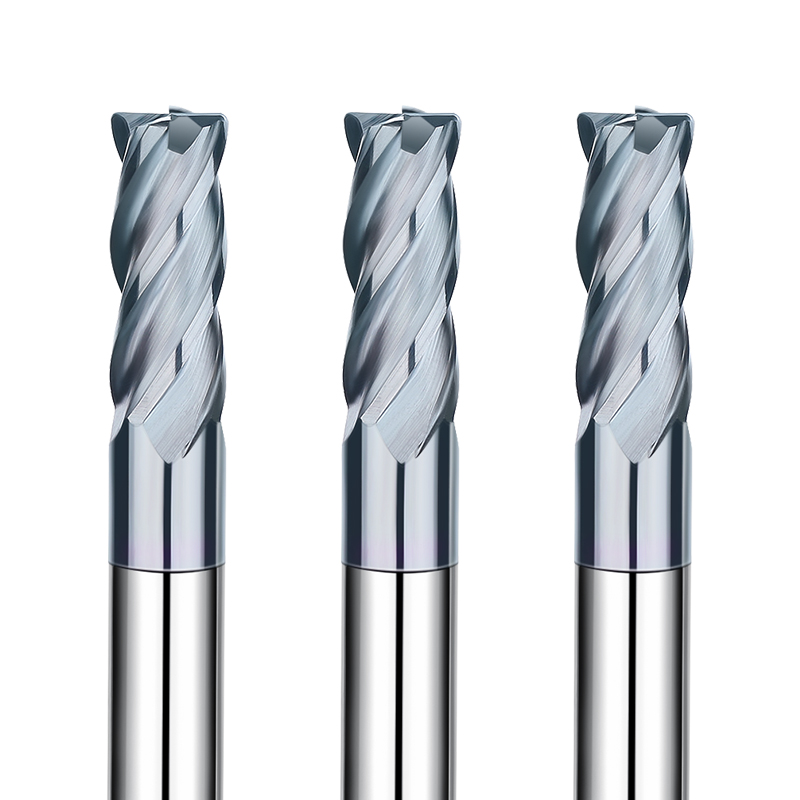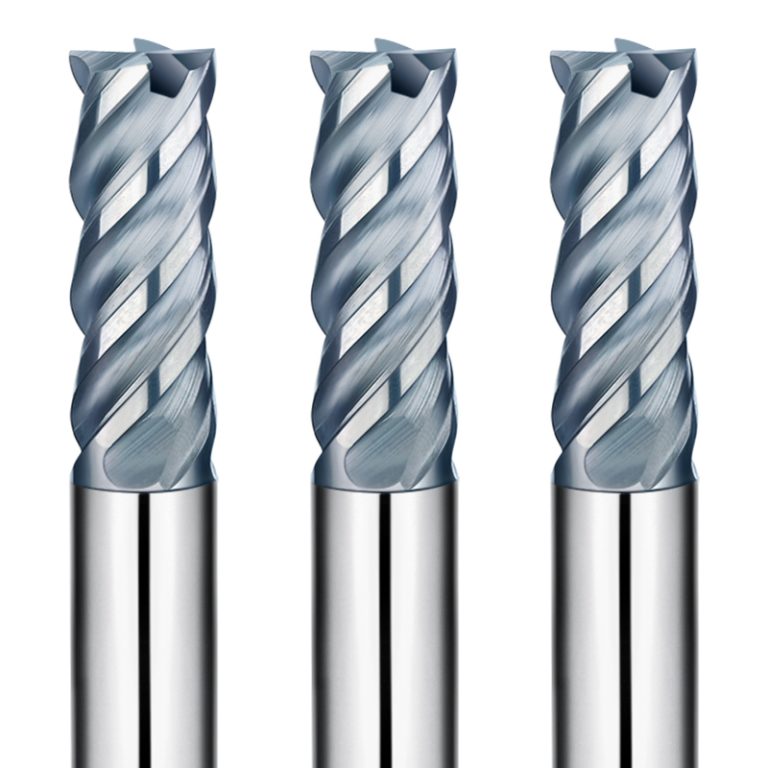
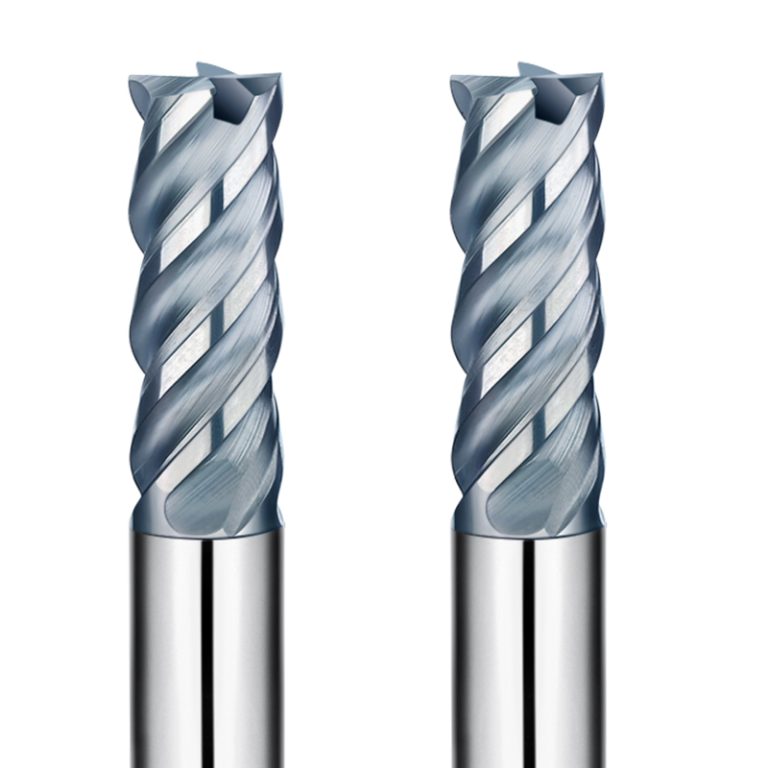
SAMHO HRC55 4-Schneiden-Schaftfräser – Hochpräzise und stabile Bearbeitungslösung
Hohe Härte HRC55, verschleißfest und effizient
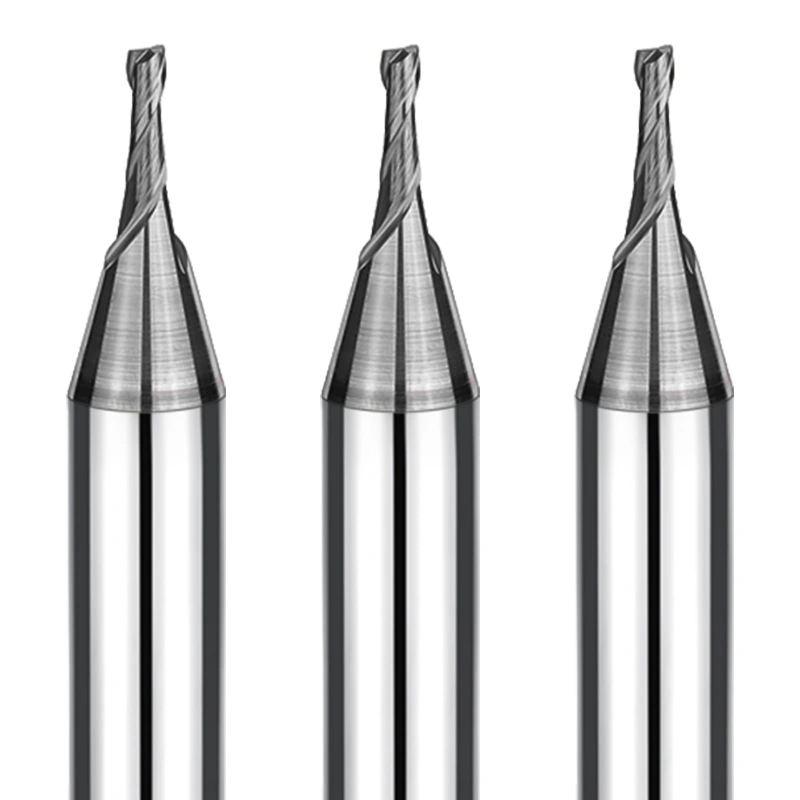
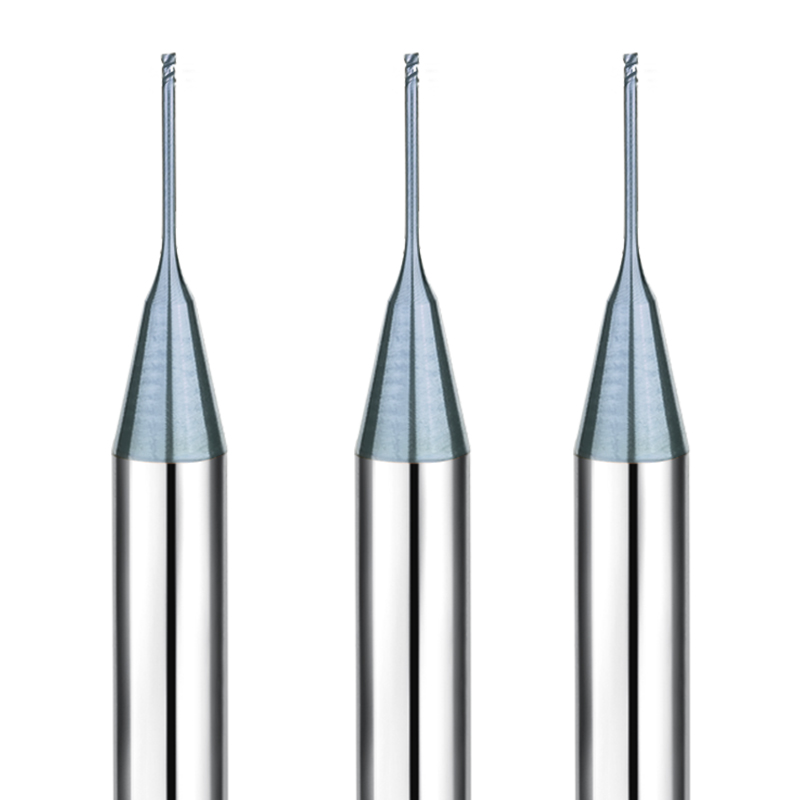
Dieser HRC55-Flachfräser ist aus hochwertigem Vollhartmetall gefertigt. Er bietet ausgezeichnete Verschleißfestigkeit und gleichbleibende Leistung. Ideal für die effiziente Bearbeitung von Werkstoffen mittlerer bis hoher Härte.
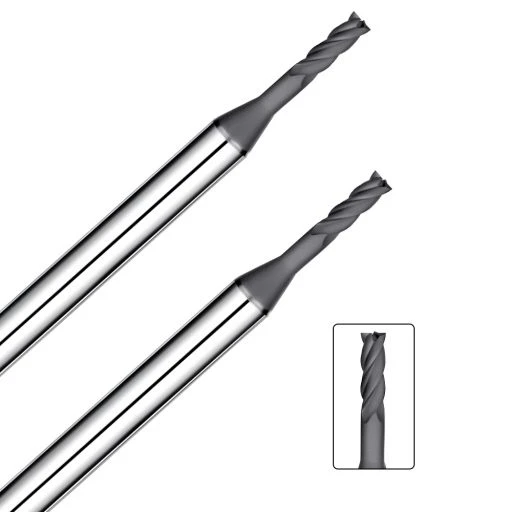
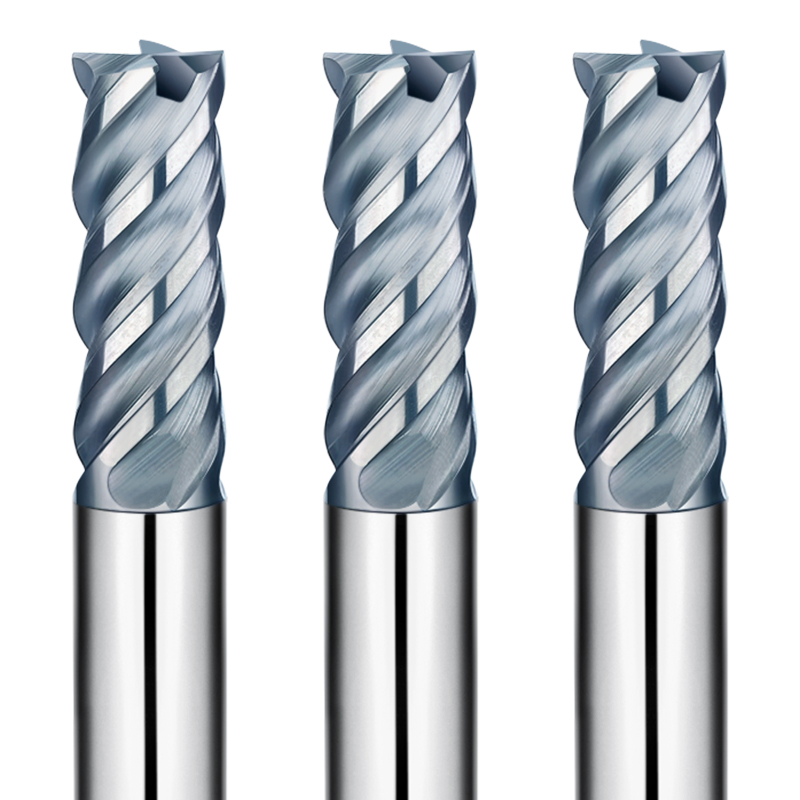
4-Nut-Design für effizientes Finish
Die 4-Schneiden-Konstruktion verbessert die Vorschubgeschwindigkeit und sorgt für einen gleichmäßigen Schnitt. Sie reduziert Vibrationen und liefert eine hochwertige Oberflächengüte, wodurch sie sich ideal für die Feinbearbeitung eignet.
Hochpräziser Schaft für stabiles Spannen
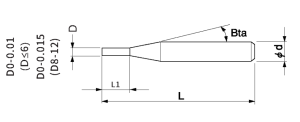
Die Schafttoleranz liegt zwischen 0 und -0.003 mm. Dies gewährleistet hohe Rundlaufgenauigkeit und sicheres Spannen. Dadurch werden die Bearbeitungsgenauigkeit verbessert und die Werkzeugstandzeit verlängert.
Flaches Enddesign für vielseitige Bearbeitung
Dieser HRC55-Schaftfräser eignet sich für die Bearbeitung von ebenen Flächen, Seitenwänden, Nuten und Konturen. Er unterstützt ein breites Spektrum an Schlichtbearbeitungen.
Breite Materialkompatibilität
Geeignet für Kohlenstoffstahl, legierten Stahl, vorgehärteten Stahl und Edelstahl. Weit verbreitet im Formenbau, bei Präzisionsbauteilen und in der allgemeinen Zerspanungsindustrie.
HRC55 Vierkant-Schaftfräser – Empfehlungen für den professionellen Einsatz
Wählen Sie die Schnittparameter sorgfältig aus
Spindeldrehzahl und Vorschubgeschwindigkeit entsprechend der Materialhärte anpassen. Überlastung vermeiden, um eine stabile Zerspanung zu gewährleisten und die Werkzeugstandzeit zu verlängern.
Hauptsächlich für Endbearbeitungsvorgänge verwendet
HRC55-Schaftfräser eignen sich ideal für die Vor- und Schlichtbearbeitung. Sie tragen zu einer hervorragenden Oberflächengüte und hohen Maßgenauigkeit bei.
Hochpräzises Spannen gewährleisten
Verwenden Sie hochpräzise Werkzeughalter, um die Rundlaufgenauigkeit zu gewährleisten und den Rundlauffehler zu minimieren. Dies verbessert die Bearbeitungsstabilität und verlängert die Werkzeugstandzeit.
Kühlung und Chip-Abfuhr optimieren
Um Späneansammlungen und Überhitzung zu vermeiden, sollte während der Bearbeitung Kühlmittel oder Druckluft zugeführt werden. Dies gewährleistet einen gleichmäßigen und unterbrechungsfreien Schnitt.
Minimieren Sie den Werkzeugüberhang
Um die Steifigkeit zu maximieren, Vibrationen zu reduzieren und eine optimale Bearbeitungsgenauigkeit und Oberflächenqualität zu gewährleisten, sollte der Werkzeugüberstand so kurz wie möglich sein.