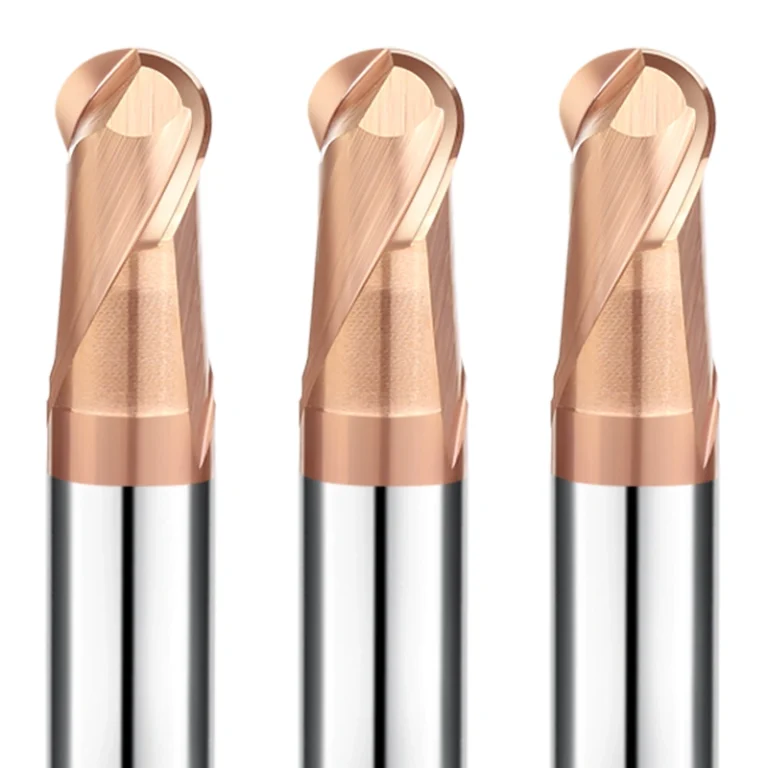
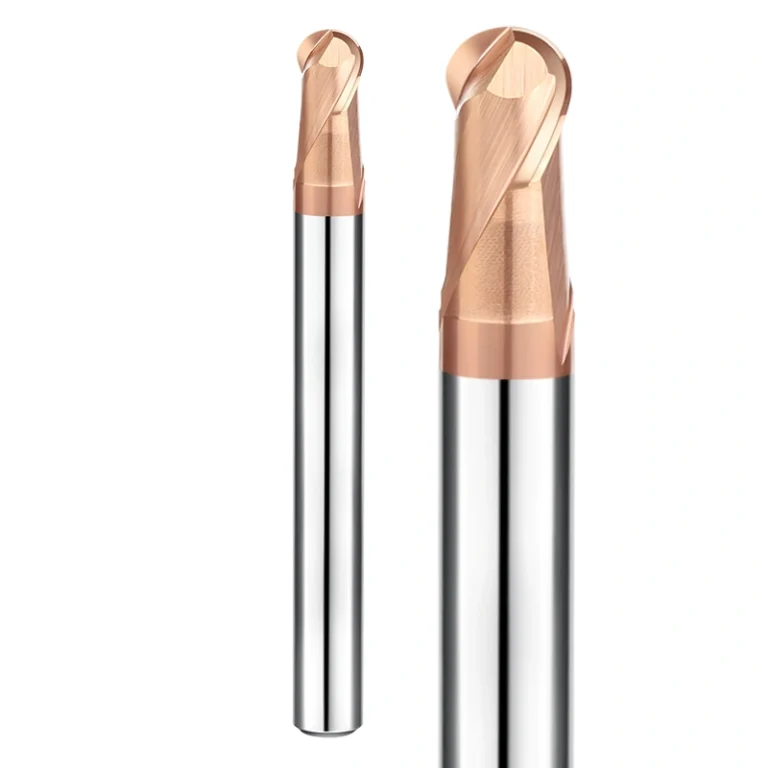
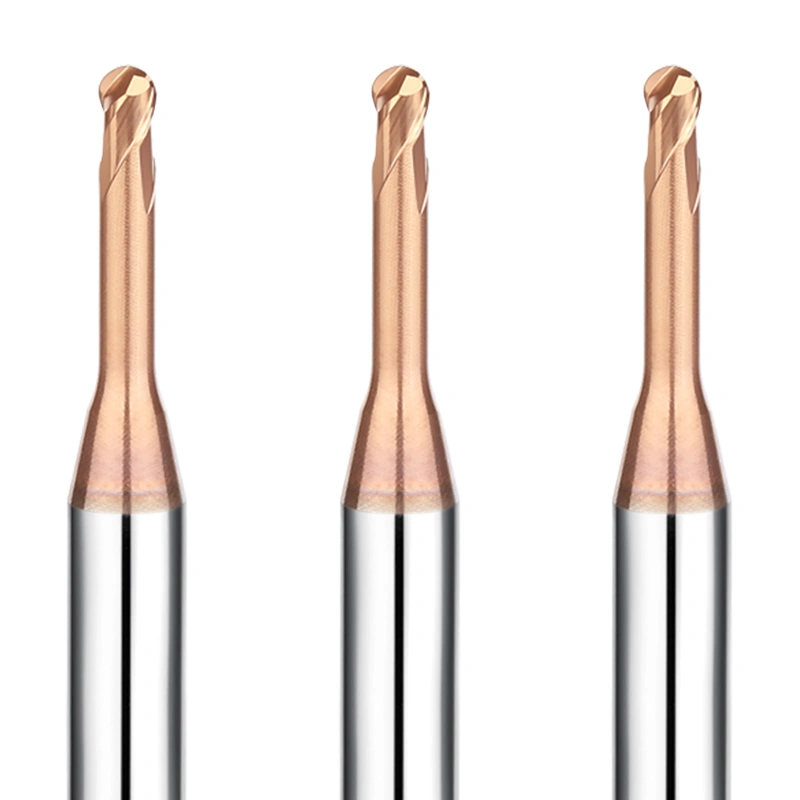
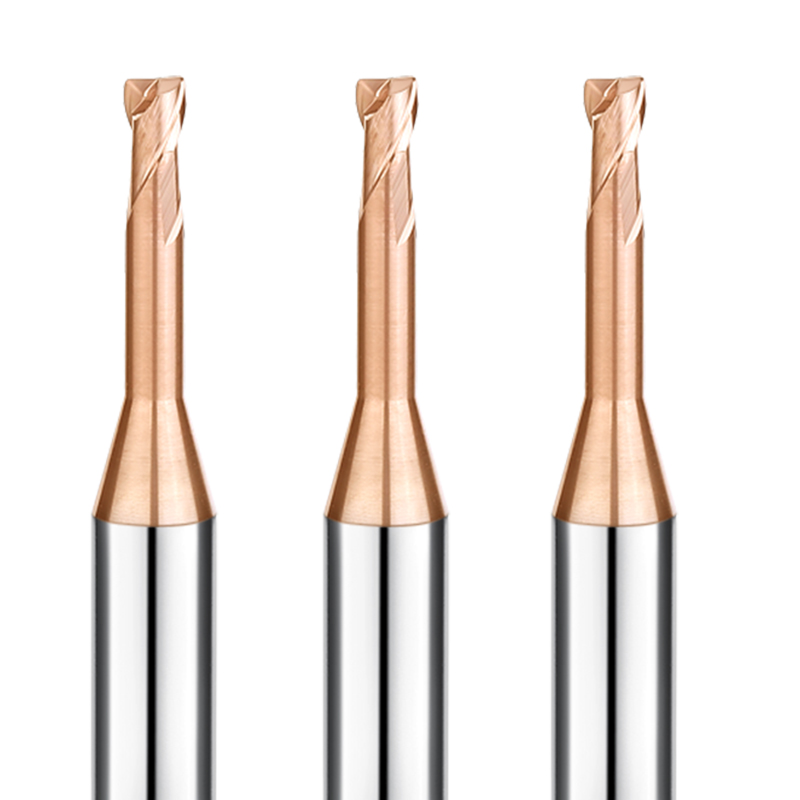
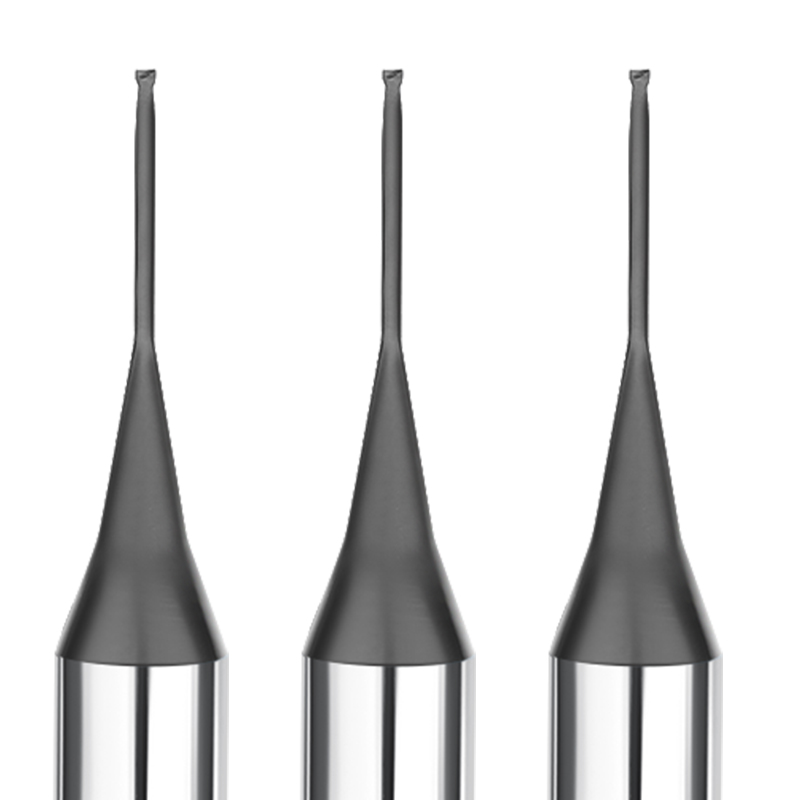
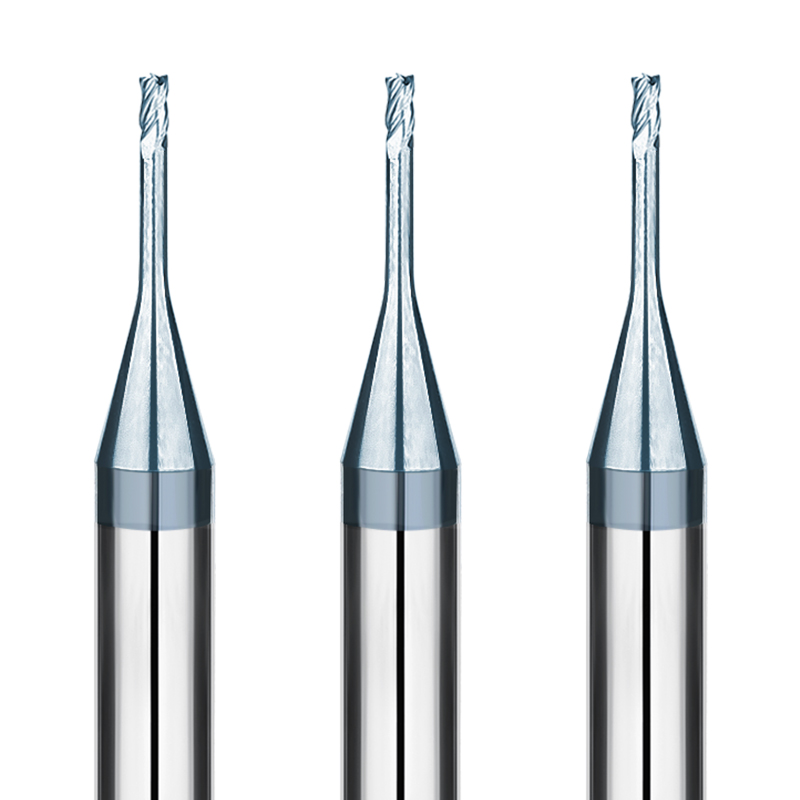
Für den präzisen Formenbau und die Fertigung von Luft- und Raumfahrtkomponenten werden Werkzeuge benötigt, die extremer Hitze standhalten und gleichzeitig eine perfekte halbkugelförmige Geometrie beibehalten. Die SAMHO HRC65 2-Nut-Kugelfräserserie bietet außergewöhnliche Maßgenauigkeit und spiegelglatte Oberflächen bei Werkstoffen bis zu HRC65.
Kernbereich der Konstruktion und technische Vorteile
- Speziell entwickelt für hochharten Stahl (bis zu HRC65)
Diese aus einem ultrafeinkörnigen Hartmetallsubstrat gefertigten Schaftfräser weisen die für gehärtete Werkzeugstähle und Formenstähle erforderliche Bruchzähigkeit auf. Die leistungsstarke, verschleißfeste Beschichtung gewährleistet eine lange Werkzeugstandzeit und gleichbleibende Leistung auch bei längeren Schlichtzyklen.
- 2-Nut-Geometrie für effiziente Spanabfuhr
Ausreichend Spanraum ist entscheidend bei der Bearbeitung tiefer Kavitäten oder schmaler 3D-Konturen:
- Größere Stabilität: Ideal für die Vor- und Feinbearbeitung.
- Verbesserte Genauigkeit: Gleichbleibende Radiustoleranz für perfektes Restfräsen und Verblenden
- Optimiert für komplexe 3D-Konturierung
Präzisionsgeschliffene halbkugelförmige Spitze:
- Oberflächentechnik: Beseitigt Wellenbildung in komplexen 3D-Profilen
- Komplizierte Funktionen: Von Mikroformen (R0.15 mm) bis hin zu großen Formkernen (R10 mm) – Gewährleistung der Oberflächenintegrität über alle Größenordnungen hinweg.
- Hochrote Härtebeschichtung für die Trockenbearbeitung
Die hitzebeständige Beschichtung erhält die Schneidschärfe bei hohen Temperaturen und unterstützt die Hochgeschwindigkeitsbearbeitung (HSM) unter Trocken- oder Minimalmengenschmierungsbedingungen, wodurch die Nachhaltigkeit verbessert und die Fertigungskosten gesenkt werden.
Umfassende Modellauswahl (36 Modelle)
Deckt einen Durchmesserbereich von Φ0.3 mm (R0.15 mm) bis Φ20 mm (R10 mm) ab. Ideal für mikromedizinische Komponenten oder großformatige Automobilformen, alles ab Lager sofort einsatzbereit.
Nutzungsrichtlinien für optimale Leistung
- Überhangempfindlichkeit: Für optimale Ergebnisse sollte der Überhang so kurz wie möglich sein. Ist der Überhang größer als 3×D, sollten Spindeldrehzahl und Vorschubgeschwindigkeit proportional reduziert werden.
- Kühlmittelstrategie: Verwenden Sie Luft-/Nebelkühlung für gehärteten Stahl und Ölkühlung für Edelstähle oder hitzebeständige Legierungen.
- Setup-Sicherheit: Verwenden Sie berührungslose Werkzeugvoreinstellgeräte, um Beschädigungen des Radius während der Einrichtung zu vermeiden.
Warum sollten Sie im Großhandel mit SAMHO zusammenarbeiten?
- Getestete Parameter: Felderprobte Schnittdaten werden bereitgestellt, um die Rüstzeit zu verkürzen.
- Massenverfügbarkeit: Hohe Lagerbestände aller 36 Modelle für eine schnelle weltweite Auftragsabwicklung
- OEM-Anpassung: Sonderschaftlängen oder Spezialbeschichtungen sind auf Anfrage erhältlich.
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Kategorie |
Arbeitsmaterial |
Klasse |
| Werkzeugstahl |
Kohlenstoffstähle (S45C/S55C) |
◯ |
|
Legierte Stähle (SK/SCM/SUS) |
◯ |
|
Vorgehärtete Stähle (NAK/HPM) |
⭕️ |
|
Gehärtete Stähle (~55/~60/~70HRC) |
⭕️ |
| SPEZIELLES MATERIAL |
Aluminiumlegierungen |
|
|
Graphite |
|
|
Kupfer |
◯ |
|
Kunststoffe |
|
|
Kohlefaser |
|
|
Titanlegierungen |
◯ |
|
Hitzebeständige Legierungen |
|
|
Hartmetall |
|
|
Hartes, sprödes (nichtmetallisches) Material |
|
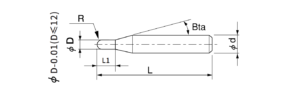
Insgesamt 36 Modelle
| Artikelnummer |
Außendurchmesser |
Schnittlänge |
Effektive Länge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| SHGR2-003003 |
R0.15 |
0.45 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-004004 |
R0.2 |
0.6 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-005005 |
R0.25 |
0.8 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-006006 |
R0.3 |
0.9 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-008008 |
R0.4 |
1.2 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-010010 |
R0.5 |
1 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-015025 |
R0.75 |
1.5 |
2.5 |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-020040 |
R1 |
2 |
4 |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-020040-6 |
R1 |
2 |
4 |
12 °C. |
60 |
2 |
6 |
○ |
| SHGR2-030060-3 |
R1.5 |
3 |
6 |
- |
50 |
2 |
3 |
○ |
| SHGR2-030060-4 |
R1.5 |
3 |
6 |
12 °C. |
50 |
2 |
4 |
○ |
| SHGR2-030060-6 |
R1.5 |
3 |
6 |
12 °C. |
60 |
2 |
6 |
○ |
| SHGR2-040080-4 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| SHGR2-040080-6 |
R2 |
4 |
8 |
12 °C. |
60 |
2 |
6 |
○ |
| SHGR2-050100 |
R2.5 |
5 |
10 |
12 °C. |
60 |
2 |
6 |
○ |
| SHGR2-060120 |
R3 |
6 |
12 |
- |
60 |
2 |
6 |
○ |
| SHGR2-060120-75 |
R3 |
6 |
12 |
- |
75 |
2 |
6 |
○ |
| SHGR2-060120-100 |
R3 |
6 |
12 |
- |
100 |
2 |
6 |
○ |
| SHGR2-080160 |
R4 |
8 |
16 |
- |
60 |
2 |
8 |
○ |
| SHGR2-080160-75 |
R4 |
8 |
16 |
- |
75 |
2 |
8 |
○ |
| SHGR2-080160-100 |
R4 |
8 |
16 |
- |
100 |
2 |
8 |
○ |
| SHGR2-080160-150 |
R4 |
8 |
16 |
- |
150 |
2 |
8 |
○ |
| SHGR2-100200 |
R5 |
10 |
20 |
- |
75 |
2 |
10 |
○ |
| SHGR2-100200-100 |
R5 |
10 |
20 |
- |
100 |
2 |
10 |
○ |
| SHGR2-100200-150 |
R5 |
10 |
20 |
- |
150 |
2 |
10 |
○ |
| SHGR2-120240 |
R6 |
12 |
24 |
- |
75 |
2 |
12 |
○ |
| SHGR2-120240-100 |
R6 |
12 |
24 |
- |
100 |
2 |
12 |
○ |
| SHGR2-120240-150 |
R6 |
12 |
24 |
- |
150 |
2 |
12 |
○ |
| SHGR2-140280-100 |
R7 |
14 |
28 |
- |
100 |
2 |
14 |
○ |
| SHGR2-140280-150 |
R7 |
14 |
28 |
- |
150 |
2 |
14 |
○ |
| SHGR2-160320-100 |
R8 |
16 |
32 |
- |
100 |
2 |
16 |
○ |
| SHGR2-160320-150 |
R8 |
16 |
32 |
- |
150 |
2 |
16 |
○ |
| SHGR2-180360-100 |
R9 |
18 |
36 |
- |
100 |
2 |
18 |
○ |
| SHGR2-180360-150 |
R9 |
18 |
36 |
- |
150 |
2 |
18 |
○ |
| SHGR2-200400-100 |
R10 |
20 |
40 |
- |
100 |
2 |
20 |
○ |
| SHGR2-200400-150 |
R10 |
20 |
40 |
- |
150 |
2 |
20 |
○ |
Fräsbedingungen
| Arbeitsmaterial |
HRC30-45 vorgehärtete Stähle |
HRC45-55 Gehärtete Stähle |
HRC55-65 Gehärtete Stähle |
| Radius der Kugelnase |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap (mm)Axialtiefe |
Ae (mm)Radialtiefe |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap (mm)Axialtiefe |
Ae (mm)Radialtiefe |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
Ap (mm)Axialtiefe |
Ae (mm)Radialtiefe |
| R0.15 |
26000 |
300 |
0.01 |
0 |
24000 |
200 |
0.008 |
0.008 |
20000 |
200 |
0.005 |
0.005 |
| R0.2 |
22000 |
400 |
0.015 |
0.015 |
22000 |
300 |
0.01 |
0.01 |
18000 |
300 |
0.008 |
0.008 |
| R0.25 |
20000 |
400 |
0.015 |
0.015 |
22000 |
400 |
0.015 |
0.015 |
16000 |
400 |
0.008 |
0.008 |
| R0.3 |
20000 |
800 |
0.02 |
0.02 |
20000 |
600 |
0.015 |
0.015 |
15000 |
500 |
0.015 |
0.015 |
| R0.4 |
18000 |
1200 |
0.02 |
0.03 |
20000 |
800 |
0.02 |
0.02 |
13000 |
600 |
0.02 |
0.02 |
| R0.5 |
16000 |
1200 |
0.03 |
0.04 |
18000 |
1000 |
0.02 |
0.03 |
12000 |
700 |
0.02 |
0.03 |
| R0.75 |
16000 |
1500 |
0.03 |
0.05 |
16000 |
1200 |
0.02 |
0.04 |
10000 |
800 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.03 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
9000 |
1200 |
0.02 |
0.04 |
| R1 |
15000 |
1800 |
0.04 |
0.05 |
14000 |
1800 |
0.02 |
0.05 |
9000 |
1400 |
0.02 |
0.04 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1200 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.05 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1300 |
0.02 |
0.05 |
| R1.5 |
14000 |
2200 |
0.04 |
0.07 |
13000 |
2200 |
0.03 |
0.06 |
9000 |
1500 |
0.02 |
0.05 |
| R2 |
14000 |
2400 |
0.04 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R2 |
14000 |
2400 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R2.5 |
12000 |
2600 |
0.05 |
0.08 |
12000 |
2400 |
0.03 |
0.06 |
8000 |
1500 |
0.02 |
0.06 |
| R3 |
12000 |
2600 |
0.05 |
0.08 |
10000 |
2600 |
0.03 |
0.08 |
7000 |
1800 |
0.02 |
0.08 |
| R4 |
10000 |
3000 |
0.05 |
0.1 |
9000 |
2800 |
0.03 |
0.1 |
6500 |
2200 |
0.02 |
0.1 |
| R5 |
9000 |
3000 |
0.05 |
0.12 |
8000 |
2800 |
0.03 |
0.12 |
6000 |
2200 |
0.02 |
0.1 |
| R6 |
9000 |
3000 |
0.05 |
0.15 |
7000 |
2800 |
0.03 |
0.12 |
5000 |
2000 |
0.02 |
0.12 |
| R7 |
7000 |
3000 |
0.08 |
0.15 |
6000 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R8 |
6000 |
3000 |
0.08 |
0.15 |
5500 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R9 |
5000 |
3000 |
0.08 |
0.15 |
4500 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
| R10 |
4500 |
3000 |
0.08 |
0.15 |
4000 |
2800 |
0.03 |
0.15 |
4000 |
2000 |
0.02 |
0.15 |
Hinweis:
Die oben genannten Fräsparameter wurden auf Basis von 3xD berechnet. Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Überhanglänge 3xD überschreitet;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Verringern Sie sowohl die Spindeldrehzahl als auch die Vorschubgeschwindigkeit proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten.