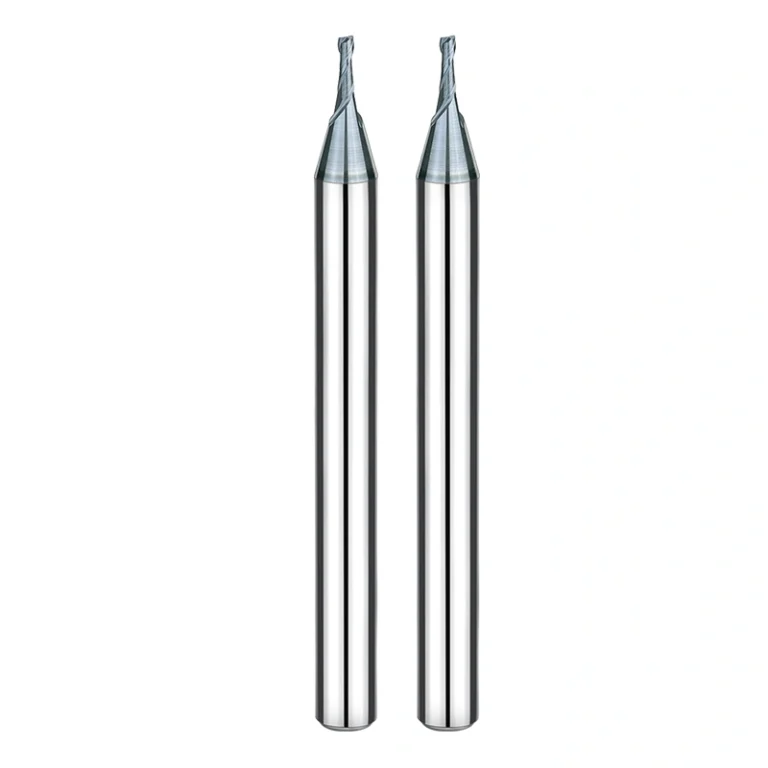
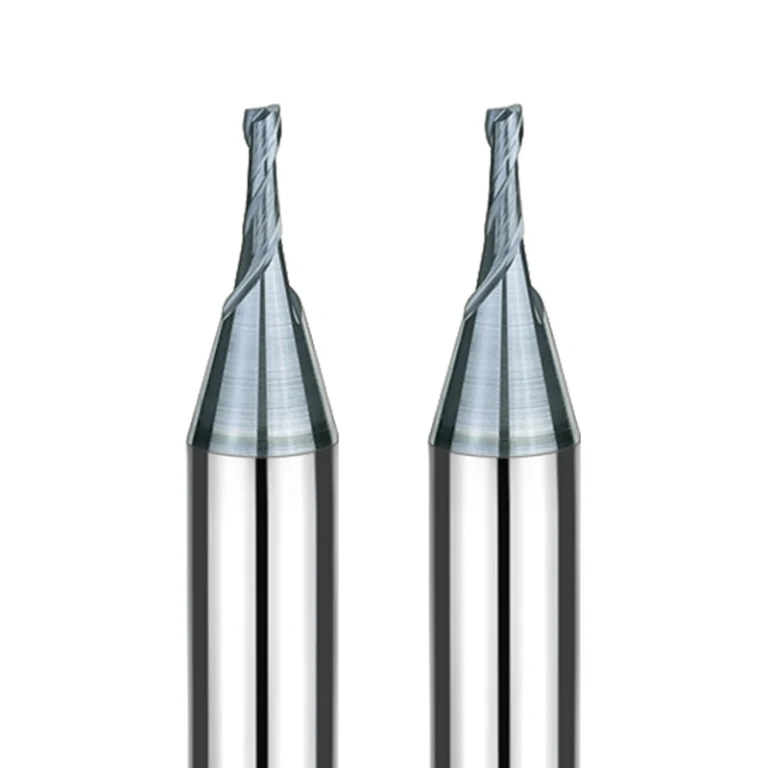
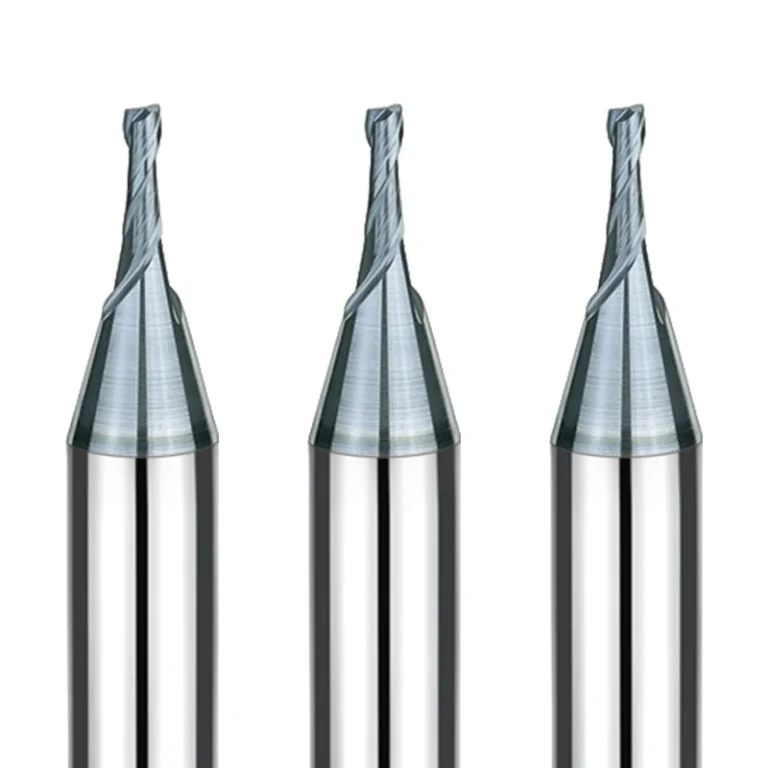
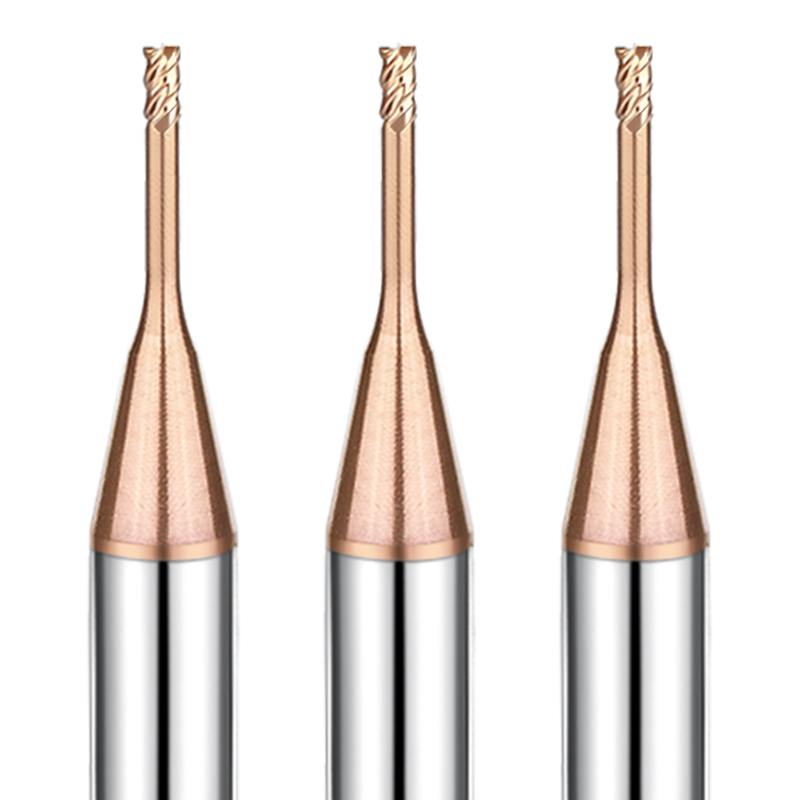
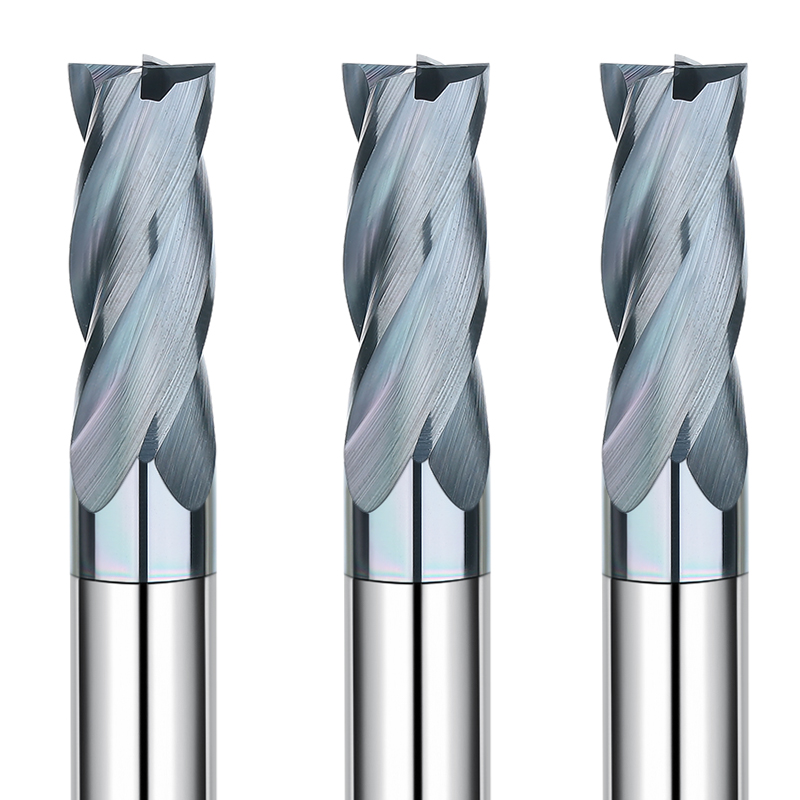
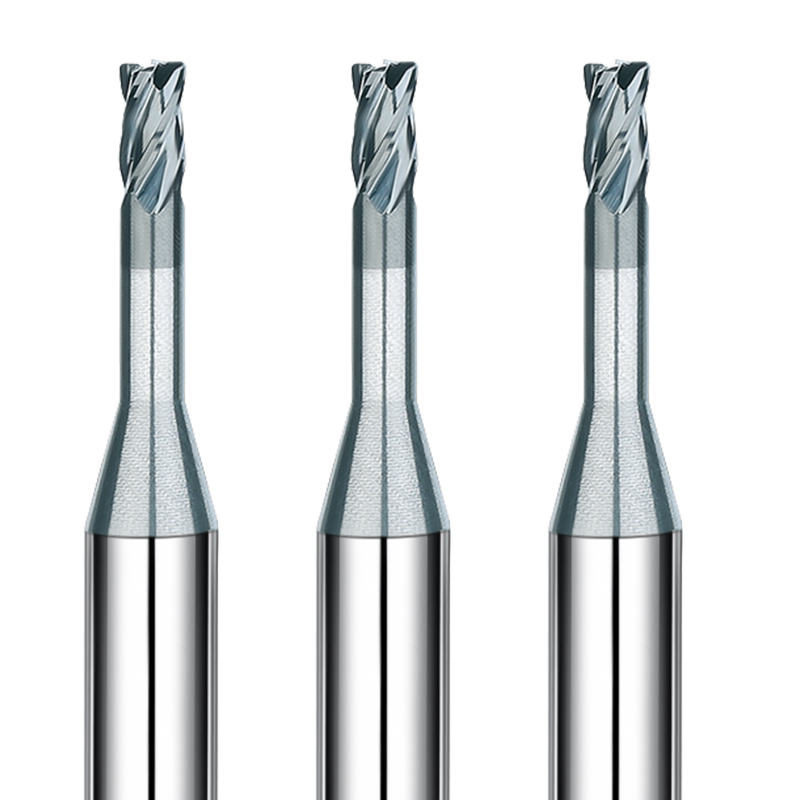
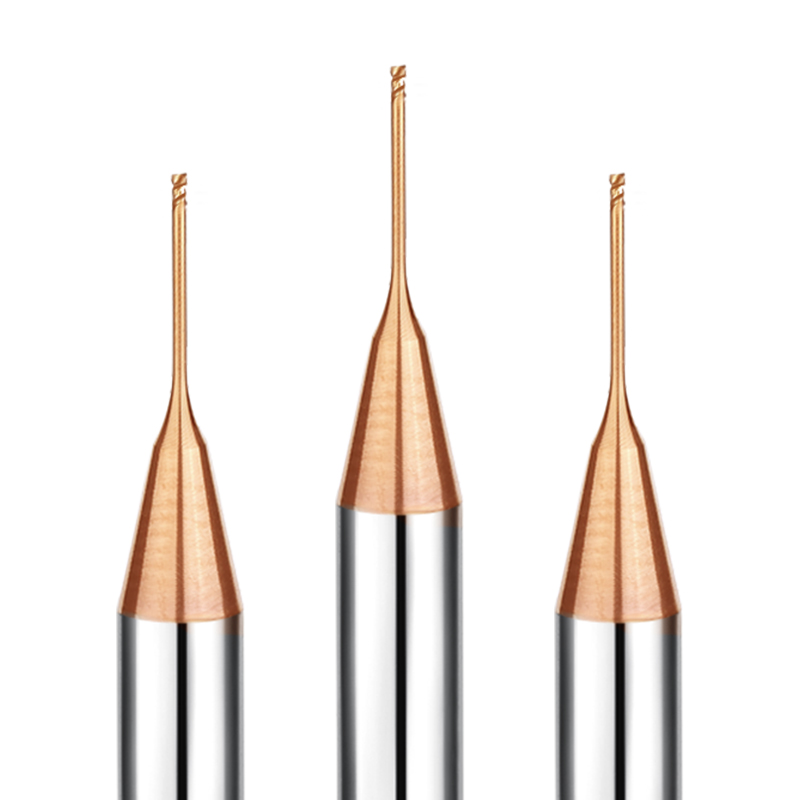
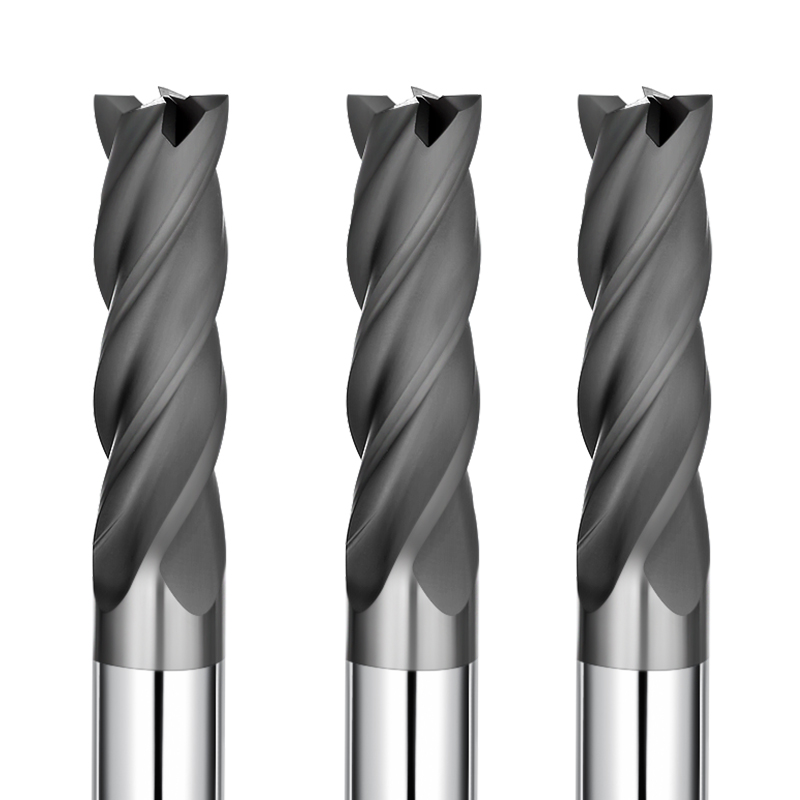
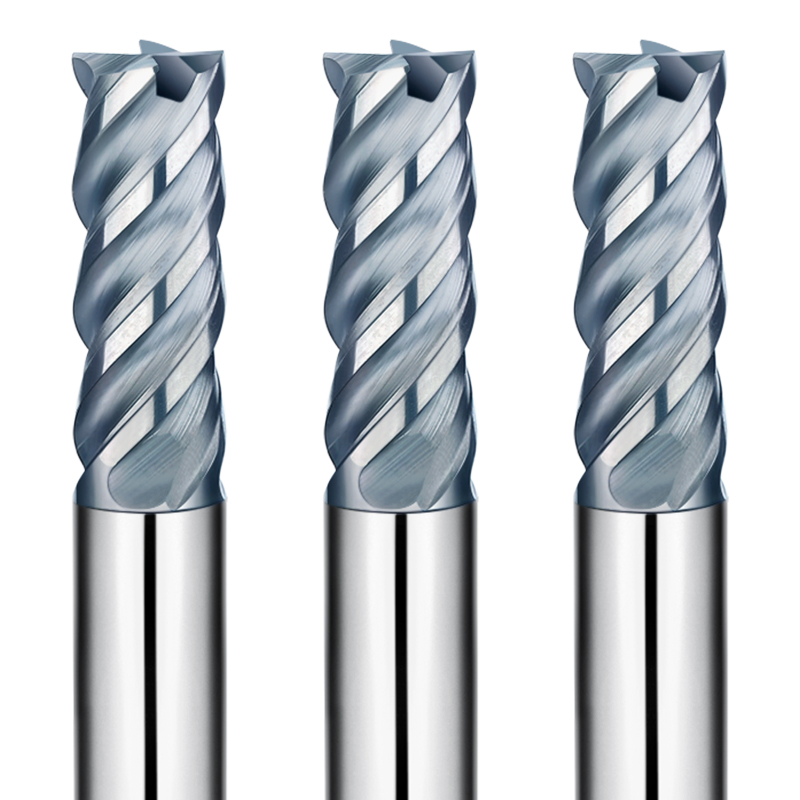
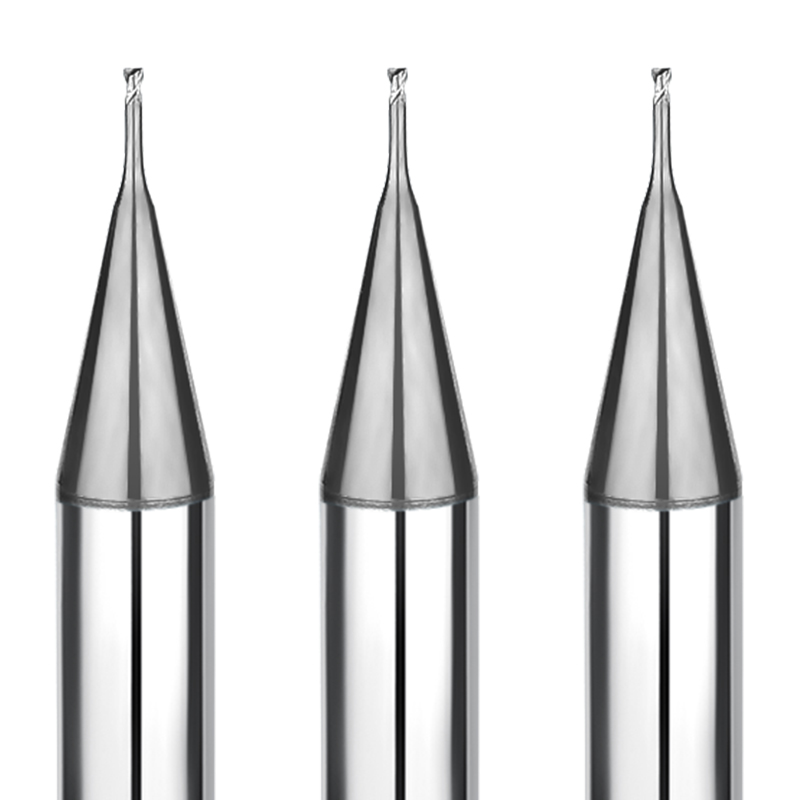
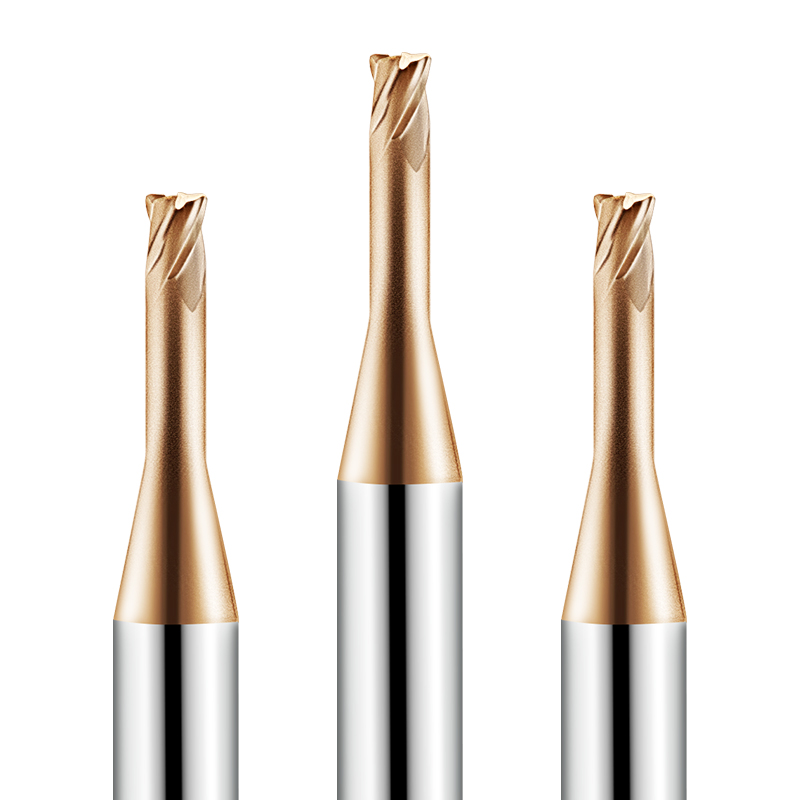
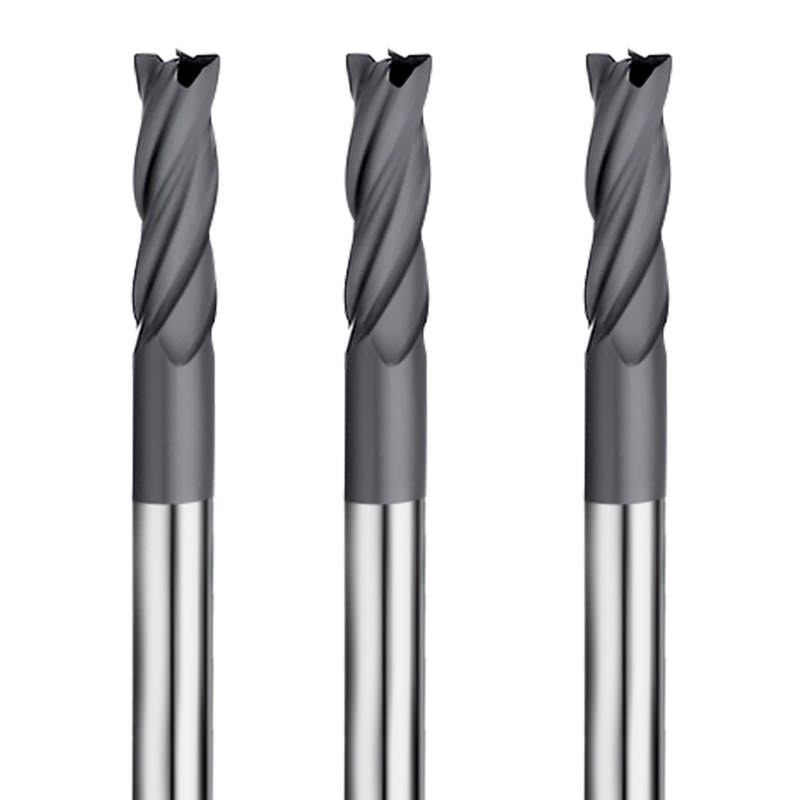
In der Welt der Hochpräzisionsfertigung erfordern Mikrostrukturen Werkzeuge, die höchste Genauigkeit mit robuster Langlebigkeit vereinen. Der SAMHO HRC55 2-Schneiden-Schaftfräser wurde speziell für die hohen Anforderungen von CNC-Bedienern entwickelt, die Aluminiumlegierungen, vorgehärtete Stähle und Nichteisenmetalle bearbeiten.
Wesentliche technische Vorteile
- Überragende Leistung im Mikro-Durchmesserbereich (Φ0.2 bis Φ6.0 mm)
Unsere Mikro-Schaftfräser-Serie ist speziell für die Bearbeitung filigraner Details und komplexer, gekrümmter Oberflächen konzipiert. Ob beim Fräsen von Mikrofluidikkanälen oder präzisen Elektronikgehäusen – diese Werkzeuge gewährleisten die für Ihr Projekt erforderliche Maßgenauigkeit.
- Optimiertes 2-Nut-Spiraldesign
Entwickelt, um Folgendes zu ermöglichen:
- Schnelle Chip-Evakuierung: Verhindert Wärmestau bei Tiefnut- oder Schlitzbearbeitungen
- Schnittstabilität: Minimiert Vibrationen und Rattern in Hochgeschwindigkeits-CNC-Umgebungen
- Mehrstufige Fähigkeit: Erledigt Schrupp-, Vorschlicht- und Schlichtzyklen mit einem einzigen Werkzeug.
- Hochleistungsbeschichtung für HRC55-Vielseitigkeit
Dieses Werkzeug wird aus hochwertigem Vollhartmetall mit einer hitzebeständigen Beschichtung hergestellt und behält seine Schneidschärfe bei einer Vielzahl von Materialien bei:
- Legierte Stähle und Kohlenstoffstähle: Zuverlässige Leistung im allgemeinen Maschinenbau
- Kupfer und Aluminium: Außergewöhnliche Oberflächengüten im Formenbau für Nichteisenmetalle
- Medizinische Ausrüstung: Hochpräzisionsfräsen von Komponenten in chirurgischer Qualität
- Datengesteuerter Werkzeugschutz
SAMHO stellt anwendungsspezifische Fräsparameter (Drehzahl, Vorschub, Schnitttiefe) bereit für:
- Schützen Sie die Mikrospitze des Werkzeugs.
- Verbessern Sie die Bearbeitungseffizienz
- Reduzieren Sie die Produktionskosten erheblich
Professionelle Anwendungsempfehlungen
- Spindeldrehzahlmanagement: Falls die CNC-Maschine die empfohlenen Drehzahlen nicht erreicht, verringern Sie die Spindeldrehzahl und den Vorschub proportional.
- Kühlmittelstrategie: Verwenden Sie Ölkühlmittel für Edelstähle und hitzebeständige Legierungen, um Kantenverschleiß zu vermeiden.
- Präzisions-Setup: Für Messspitzen mit Mikrodurchmesser (Φ0.2–0.5 mm) sollten berührungslose Messgeräte verwendet werden.
- Vibrationskontrolle: Reduzieren Sie die Vorschubgeschwindigkeit, wenn Vibrationen auftreten, um die gewünschte Oberflächengüte zu erhalten.
Warum eine Partnerschaft mit SAMHO China?
- Industriequalität: Über 15 Modelle für Durchmesser von 0.2 bis 6.0 mm auf Lager
- Unschlagbare Großhandelspreise: Direktverträge ab Werk für globale Vertriebshändler und Großwerkstätten
- OEM & Anpassung: Spezielle Beschichtungen oder kundenspezifische Halslängen sind über unser engagiertes Ingenieurteam erhältlich.
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Kategorie |
Arbeitsmaterial |
Klasse |
| Werkzeugstahl |
Kohlenstoffstähle (S45C/S55C) |
⭕️ |
|
Legierte Stähle (SK/SCM/SUS) |
⭕️ |
|
Vorgehärtete Stähle (NAK/HPM) |
⭕️ |
|
Gehärtete Stähle (~55/~60/~70HRC) |
◯ |
| SPEZIELLES MATERIAL |
Aluminiumlegierungen |
◯ |
|
Graphite |
|
|
Kupfer |
⭕️ |
|
Kunststoffe |
|
|
Kohlefaser |
|
|
Titanlegierungen |
◯ |
|
Hitzebeständige Legierungen |
|
|
Hartmetall |
|
|
Hartes, sprödes (nichtmetallisches) Material |
|
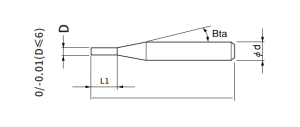
Insgesamt 15 Modelle
| Artikelnummer |
Außendurchmesser |
Schnittlänge |
Effektive Länge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| SHBS2-0020040 |
0.2 |
0.4 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0030060 |
0.3 |
0.6 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0040080 |
0.4 |
0.8 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0050100 |
0.5 |
1 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0060150 |
0.6 |
1.5 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0070180 |
0.7 |
1.8 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0080200 |
0.8 |
2 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0100300 |
1 |
3 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0150400 |
1.5 |
4 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0200500 |
2 |
5 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0250650 |
2.5 |
6.5 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0300800-4 |
3 |
8 |
- |
12 °C. |
50 |
2 |
4 |
○ |
| SHBS2-0401000-4 |
4 |
10 |
- |
- |
50 |
2 |
4 |
○ |
| SHBS2-0401000-6 |
4 |
10 |
- |
12 °C. |
60 |
2 |
6 |
○ |
| SHBS2-0601500 |
6 |
15 |
- |
- |
60 |
2 |
6 |
○ |
Seitenfräsen
| Arbeitsmaterial |
Sauerstofffreies Kupfer, Rotkupfer |
HRC30-45 Kohlenstoffstahl und vorgehärteter Stahl |
gehärteter Stahl HRC45-55 |
| (mm)Durchmesser |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
| D1.0 |
10000 |
150 |
10000 |
100 |
8000 |
60 |
| D1.5 |
8000 |
180 |
8000 |
120 |
6000 |
60 |
| D2.0 |
8000 |
200 |
7000 |
120 |
5000 |
60 |
| D2.5 |
6000 |
300 |
6000 |
120 |
4500 |
60 |
| D3 |
7000 |
300 |
5000 |
150 |
4000 |
80 |
| D4 |
7000 |
300 |
4000 |
150 |
4000 |
100 |
| D4 |
7000 |
300 |
4000 |
150 |
4000 |
100 |
| D6 |
7000 |
300 |
3500 |
250 |
3000 |
200 |
Fräsbetrag für Seitenfräsen (mm)
| Werkstück / Schnittlänge |
2.5D (Schnittlänge = Durchmesser * 2.5) |
4D (Schnittlänge = Durchmesser * 4) |
| Unter 45 HRC |
ae=0.07D ap=2D |
ae=0.07D ap=2D |
| Über 45HRC |
ae=0.03D ap=1.5D |
ae=0.03D ap=1.5D |
D: Durchmesser (mm)
ap:Axialtiefe (mm)
ae: Radiale Tiefe (mm)
Hinweis:
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Es wird empfohlen, ein berührungsloses Messgerät zu verwenden, um eine Beschädigung der Präzisionsspitze zu vermeiden.
*Bei Rattern sowohl die Spindeldrehzahl als auch die Vorschubgeschwindigkeit proportional verringern.
Konturfräsen
| Arbeitsmaterial |
Sauerstofffreies Kupfer, Rotkupfer |
HRC30-45 Kohlenstoffstahl und vorgehärteter Stahl |
gehärteter Stahl HRC45-55 |
| (mm)Durchmesser |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
(min-1)Geschwindigkeit |
(mm/min) Vorschub |
| D0.2 |
30000 |
200 |
30000 |
120 |
30000 |
120 |
| D0.3 |
30000 |
220 |
30000 |
150 |
30000 |
150 |
| D0.3 |
30000 |
300 |
30000 |
200 |
30000 |
200 |
| D0.3 |
26000 |
300 |
26000 |
200 |
26000 |
200 |
| D0.3 |
24000 |
500 |
24000 |
300 |
24000 |
300 |
| D0.3 |
20000 |
500 |
20000 |
500 |
20000 |
500 |
| D0.3 |
16000 |
800 |
16000 |
800 |
16000 |
800 |
| D0.3 |
13000 |
1000 |
13000 |
1000 |
13000 |
1000 |
| D0.3 |
13000 |
1200 |
13000 |
1200 |
13000 |
1200 |
| D0.3 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D0.3 |
12000 |
1500 |
12000 |
1500 |
12000 |
1500 |
| D0.3 |
11000 |
1800 |
11000 |
1800 |
11000 |
1800 |
| D0.3 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D0.3 |
10000 |
2200 |
10000 |
2200 |
10000 |
2200 |
| D0.3 |
9000 |
2500 |
9000 |
2500 |
9000 |
2500 |
Hinweis:
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Es wird empfohlen, ein berührungsloses Messgerät zu verwenden, um eine Beschädigung der Präzisionsspitze zu vermeiden.
*Bei Rattern sowohl die Spindeldrehzahl als auch die Vorschubgeschwindigkeit proportional verringern.