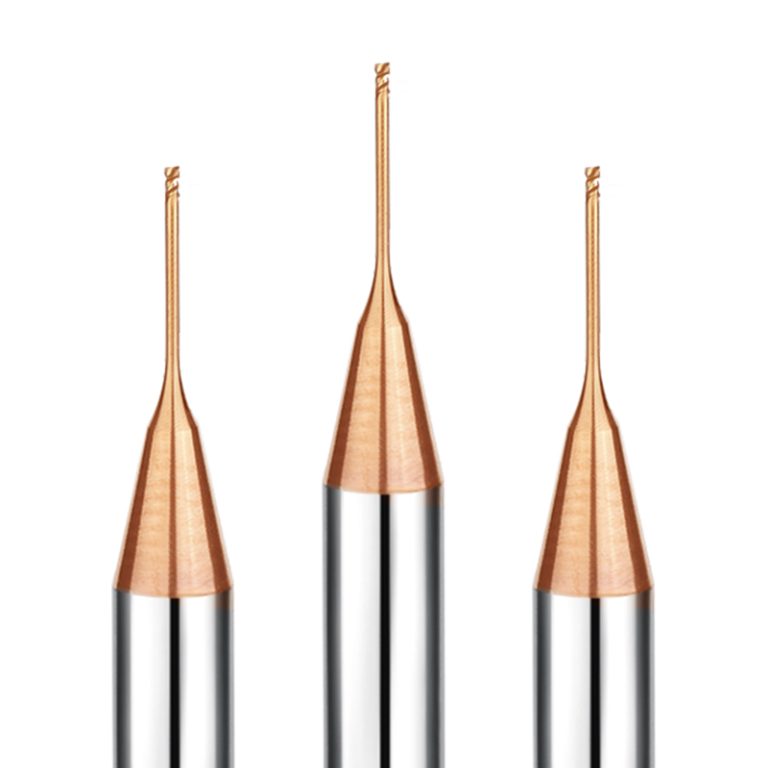
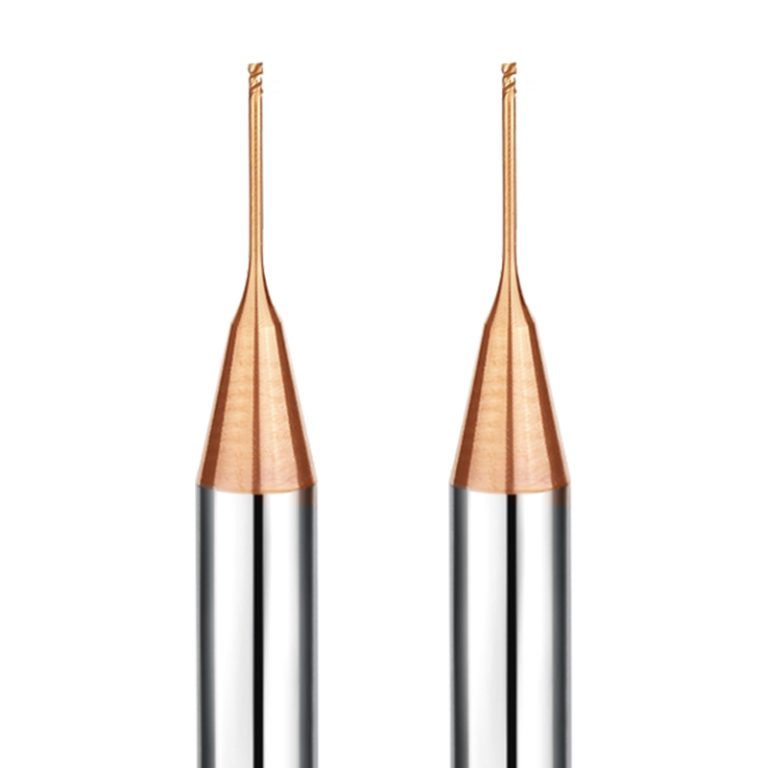
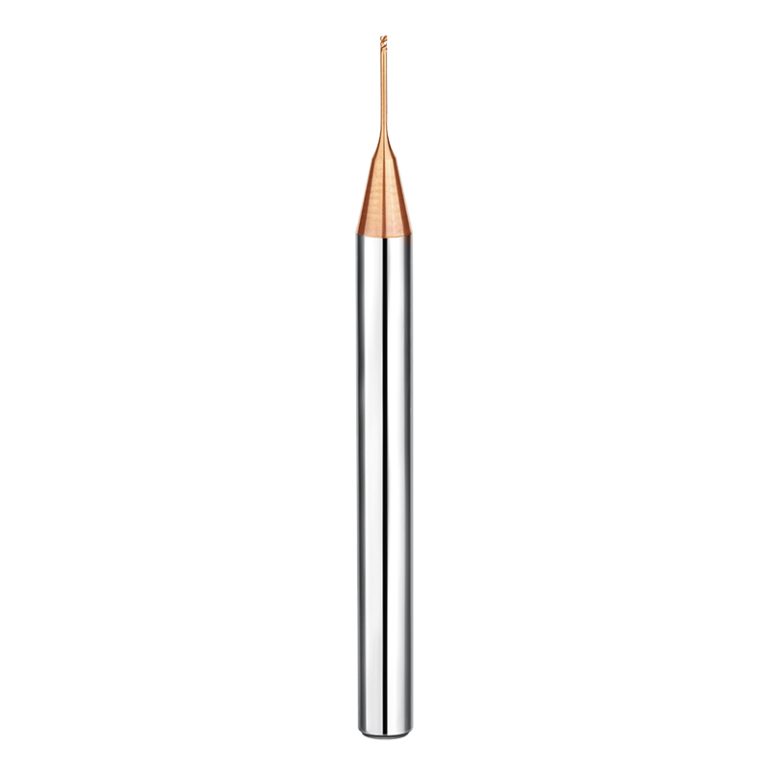
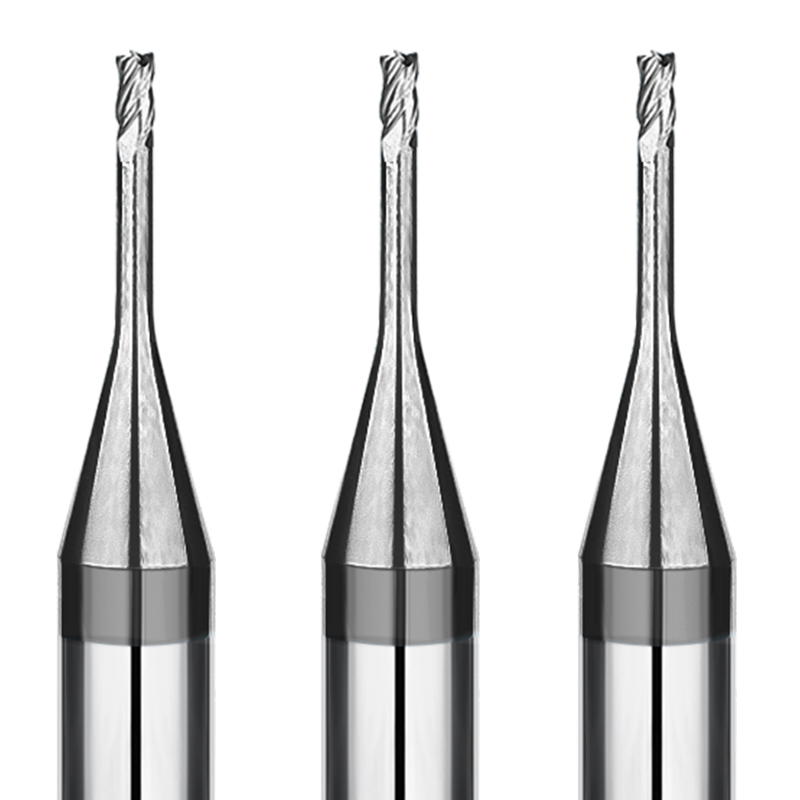
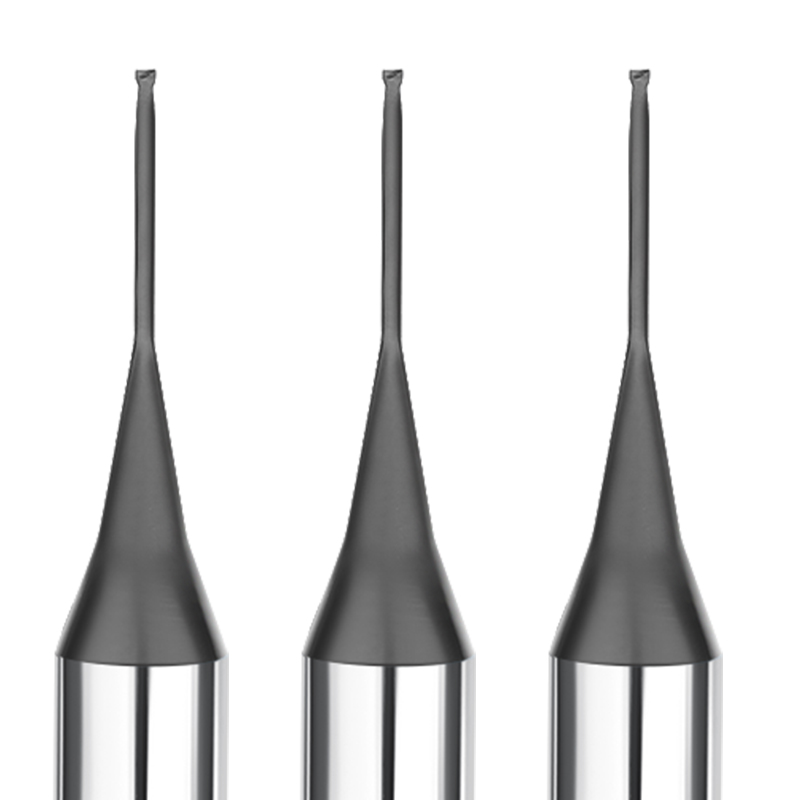
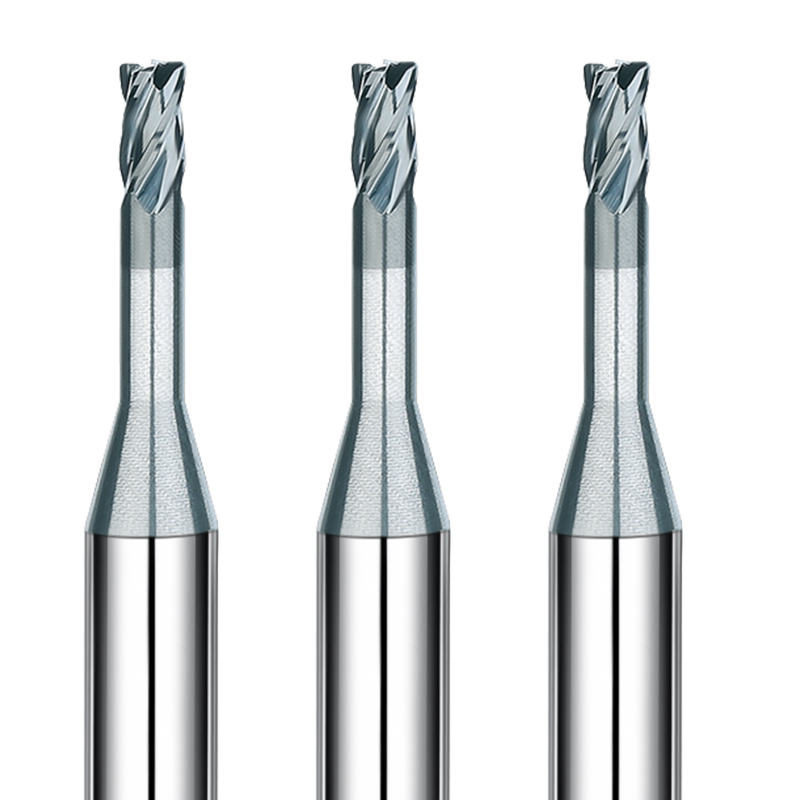
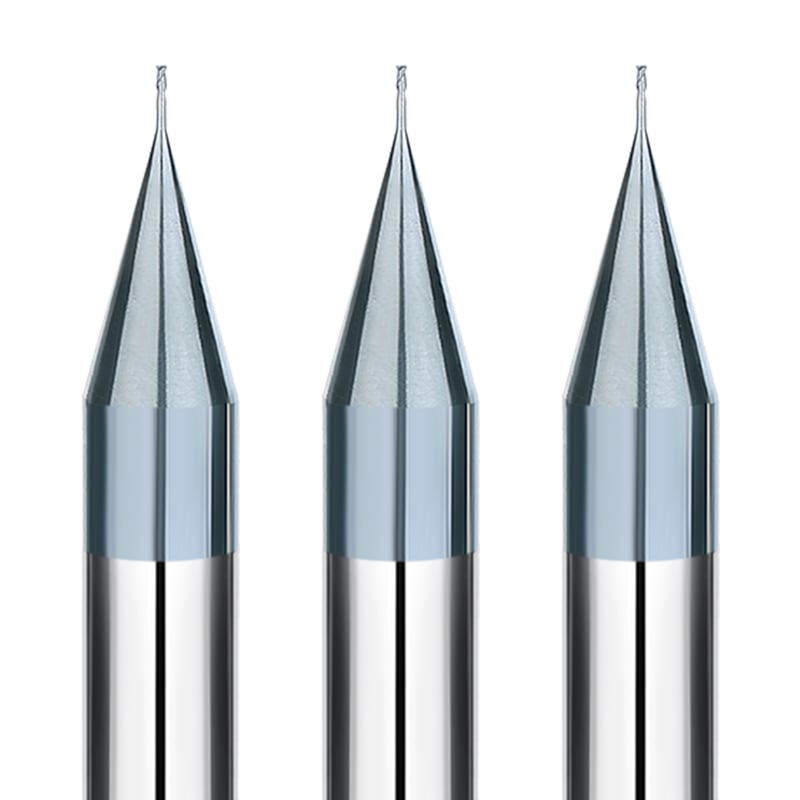
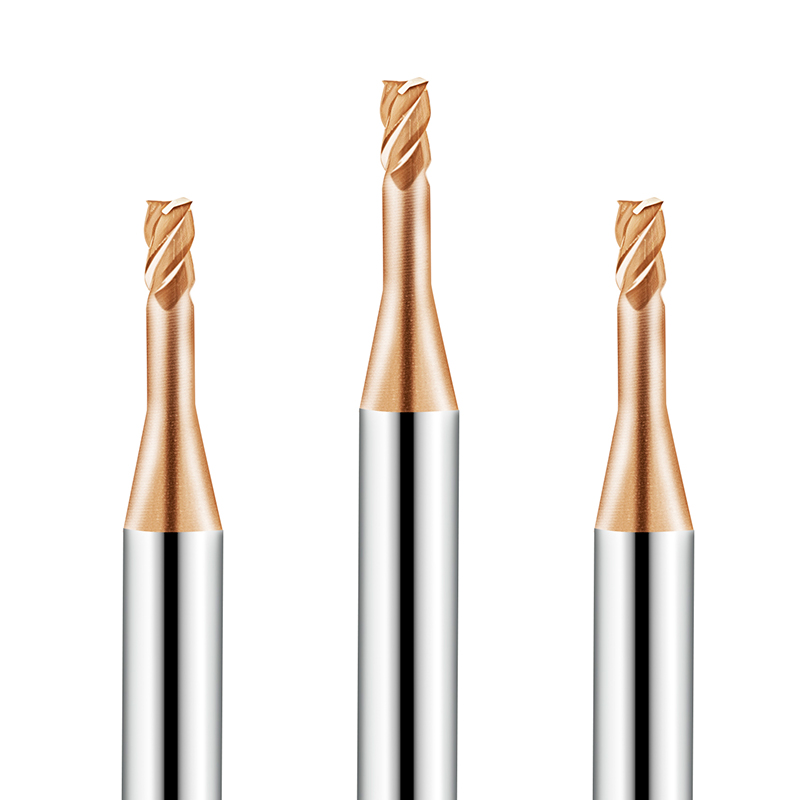
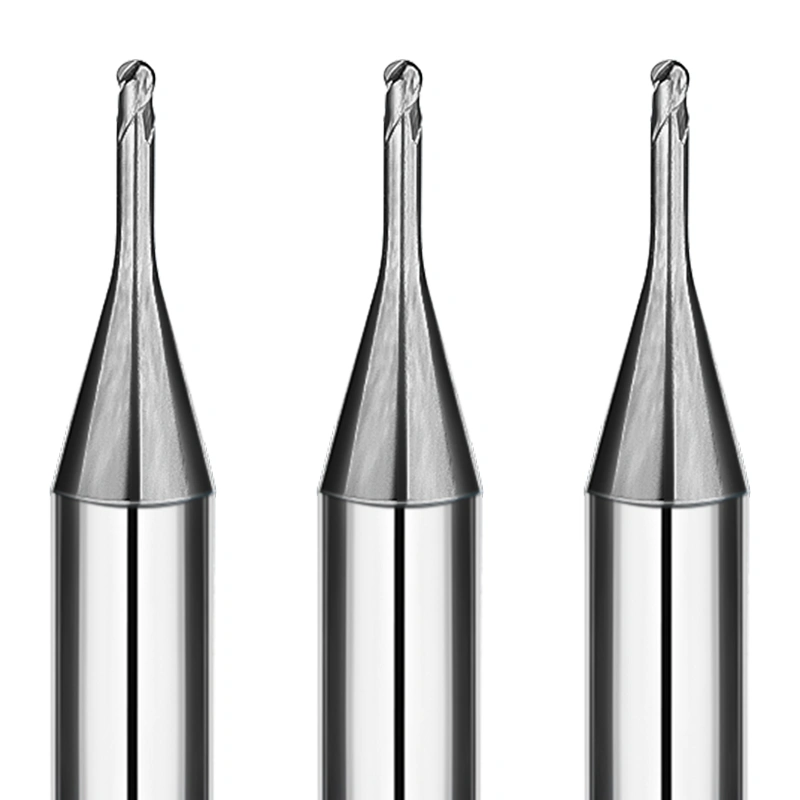
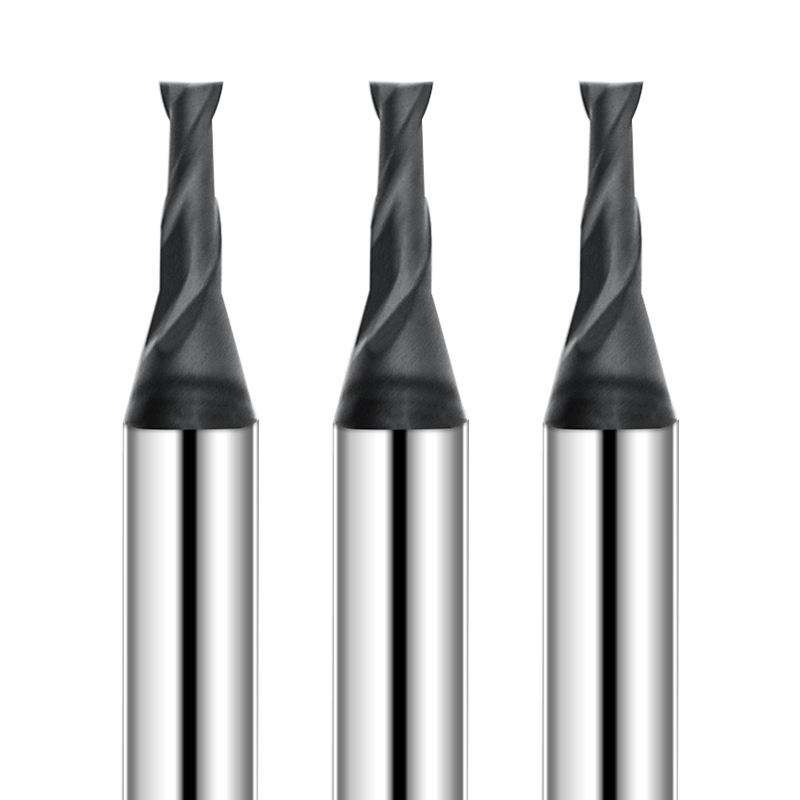
Im Bereich der Bearbeitung von gehärtetem Stahl sind die Anforderungen an die Werkzeuge extrem hoch. CNC-Bediener benötigen Werkzeuge, die sowohl präzise Schnitte als auch höchste Verschleißfestigkeit gewährleisten. Der beschichtete 2-Schneiden-Schaftfräser SAMHO mit langem Hals (D0.2–0.8 mm) wurde speziell für diese anspruchsvollen Bearbeitungsanforderungen entwickelt. Er ist optimal für die CNC-Bearbeitung von gehärtetem Stahl und hochharten Legierungen geeignet und bietet zuverlässige Leistung und lange Lebensdauer.
Erweiterte technische Funktionen
Hochhaftende Beschichtung für extrem lange Lebensdauer
Der beschichtete 2-Schneiden-Schaftfräser mit langem Hals von SAMHO verfügt über eine firmeneigene, hochhaftende Beschichtung, die für außergewöhnliche Härte und chemische Beständigkeit sorgt:
- Verschleißschutz: Behält auch bei längerer, hochintensiver CNC-Bearbeitung von gehärtetem Stahl eine scharfe Schneide.
- Mikrochip-PräventionDie Beschichtung haftet auch unter hoher Reibung und extremer Hitze fest auf dem Hartmetallsubstrat.
Präzisions-Schneidkantengeometrie für gehärteten Stahl
Dieser zweischneidige, langhalsige Schaftfräser mit flachem Boden ist für die effiziente Bearbeitung komplexer Konturen und tiefer Kavitäten konzipiert:
- Effizientes Schneiden: Scharfe Doppelnuten reduzieren die Schnittwärme und verbessern den Spanabtransport.
- Reduzierte LastMinimiert die Wärmeentwicklung und verhindert so thermische Risse in gehärteten Stahlwerkstücken.
Ultrafeinkörniges Hartmetallsubstrat und Hochpräzisionsschleifen
Das Werkzeug besteht aus einem hochfesten Hartmetallsubstrat mit ultrafeinem Korn und wird einem hochpräzisen Schleifprozess unterzogen, um eine überragende Leistung zu gewährleisten:
- Dimensionale GenauigkeitDie Toleranzen werden streng auf ±0.01 mm kontrolliert, um eine gleichbleibende Serienproduktion zu gewährleisten.
- BruchfestigkeitVerbessert die Werkzeugstandzeit deutlich und ist ideal für die Bearbeitung stark abrasiver, gehärteter Stähle.
Hocheffizientes Doppelnut-Design für Kaltbearbeitung
- Maximale Chip-Evakuierung: Beseitigt schnell Hitze und Rückstände aus der Schneidzone.
- Verbesserte Bearbeitungsstabilität: Verlängert die Werkzeugstandzeit und unterstützt langwierige, hochpräzise CNC-Bearbeitungen.
Zielanwendungen und Branchen
Diese Baureihe von 2-schneidigen, langhalsigen CNC-Schaftfräsern mit flacher Stirnseite ist vielseitig einsetzbar für:
- Präzisionsbearbeitung von gehärtetem Stahl: Konzipiert für das hochpräzise Schneiden von Werkstücken aus hochhartem Stahl.
- Bearbeitung tiefer Bohrungen und komplexer Konturen: Bearbeitet effizient tiefe Hohlräume, Innenecken und komplizierte Strukturen.
- Bearbeitung von hochharten Legierungen und verschleißfesten Werkstoffen: Bietet hervorragende Werkzeugstabilität und langfristige Haltbarkeit.
- Hochpräzise ChargenverarbeitungGewährleistet Maßgenauigkeit und reproduzierbare Ergebnisse bei der CNC-Bearbeitung.
Warum sollten Sie SAMHO als Ihren Großhandelspartner wählen?
Diese Baureihe von 2-schneidigen, langhalsigen CNC-Schaftfräsern mit flacher Stirnseite ist vielseitig einsetzbar für:
- Präzisionsbearbeitung von gehärtetem Stahl: Konzipiert für das hochpräzise Schneiden von Werkstücken aus hochhartem Stahl.
- Bearbeitung tiefer Bohrungen und komplexer Konturen: Bearbeitet effizient tiefe Hohlräume, Innenecken und komplizierte Strukturen.
- Bearbeitung von hochharten Legierungen und verschleißfesten Werkstoffen: Bietet hervorragende Werkzeugstabilität und langfristige Haltbarkeit.
- Hochpräzise ChargenverarbeitungGewährleistet Maßgenauigkeit und reproduzierbare Ergebnisse bei der CNC-Bearbeitung.
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Kategorie |
Arbeitsmaterial |
Klasse |
| Werkzeugstahl |
Kohlenstoffstähle (S45C/S55C) |
|
|
Legierte Stähle (SK/SCM/SUS) |
|
|
Vorgehärtete Stähle (NAK/HPM) |
|
|
Gehärtete Stähle (~55/~60/~70HRC) |
⭐️ |
| SPEZIELLES MATERIAL |
Aluminiumlegierungen |
|
|
Graphite |
|
|
Kupfer |
|
|
Kunststoffe |
|
|
Kohlefaser |
|
|
Titanlegierungen |
|
|
Hitzebeständige Legierungen |
|
|
Hartmetall |
|
|
Hartes, sprödes (nichtmetallisches) Material |
|
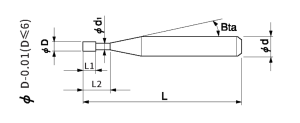
Insgesamt 23 Modelle
| Artikelnummer |
Außendurchmesser |
Schnittlänge |
Effektive Länge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| SHHLS2-002005 |
0.2 |
0.3 |
0.5 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-002010 |
0.2 |
0.3 |
1 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-002015 |
0.2 |
0.3 |
1.5 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-003010 |
0.3 |
0.5 |
1 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-003015 |
0.3 |
0.5 |
1.5 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-003020 |
0.3 |
0.5 |
2 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-003030 |
0.3 |
0.5 |
3 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-004010 |
0.4 |
0.6 |
1 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-004020 |
0.4 |
0.6 |
2 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-004030 |
0.4 |
0.6 |
3 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-004040 |
0.4 |
0.6 |
4 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-005010 |
0.5 |
0.75 |
1 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-005020 |
0.5 |
0.75 |
2 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-005040 |
0.5 |
0.75 |
4 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-005060 |
0.5 |
0.75 |
6 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-006020 |
0.6 |
0.9 |
2 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-006040 |
0.6 |
0.9 |
4 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-006060 |
0.6 |
0.9 |
6 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-006080 |
0.6 |
0.9 |
8 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-008020 |
0.8 |
1.2 |
2 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-008040 |
0.8 |
1.2 |
4 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-008060 |
0.8 |
1.2 |
6 |
12 °C. |
50 |
2 |
4 |
○ |
| SHHLS2-008080 |
0.8 |
1.2 |
8 |
12 °C. |
50 |
2 |
4 |
○ |
Konturfräsparameter
| Arbeitsmaterial |
gehärteter Stahl HRC48-55 |
gehärteter Stahl HRC56-62 |
gehärteter Stahl HRC63-70 |
| Durchmesser |
Effektive Länge (mm) |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
| 0.2 |
0.5 |
30000 |
200 |
0.003 |
0.1 |
30000 |
160 |
0.003 |
0.08 |
30000 |
120 |
0.003 |
0.06 |
| 0.2 |
1 |
30000 |
150 |
0.003 |
0.1 |
30000 |
120 |
0.003 |
0.08 |
30000 |
80 |
0.003 |
0.06 |
| 0.2 |
1.5 |
30000 |
100 |
0.002 |
0.1 |
30000 |
80 |
0.002 |
0.08 |
30000 |
60 |
0.002 |
0.06 |
| 0.3 |
1 |
30000 |
300 |
0.003 |
0.15 |
30000 |
250 |
0.003 |
0.12 |
30000 |
200 |
0.003 |
0.09 |
| 0.3 |
1.5 |
30000 |
200 |
0.003 |
0.15 |
30000 |
160 |
0.003 |
0.12 |
30000 |
120 |
0.003 |
0.09 |
| 0.3 |
2 |
30000 |
150 |
0.003 |
0.15 |
30000 |
120 |
0.003 |
0.12 |
25000 |
100 |
0.003 |
0.09 |
| 0.3 |
3 |
25000 |
50 |
0.002 |
0.15 |
25000 |
40 |
0.002 |
0.12 |
25000 |
30 |
0.002 |
0.09 |
| 0.4 |
1 |
30000 |
400 |
0.005 |
0.2 |
30000 |
350 |
0.005 |
0.16 |
25000 |
300 |
0.005 |
0.12 |
| 0.4 |
2 |
30000 |
320 |
0.005 |
0.2 |
25000 |
280 |
0.005 |
0.16 |
25000 |
220 |
0.005 |
0.12 |
| 0.4 |
3 |
25000 |
360 |
0.004 |
0.2 |
20000 |
220 |
0.003 |
0.16 |
18000 |
180 |
0.003 |
0.12 |
| 0.4 |
4 |
25000 |
200 |
0.003 |
0.2 |
20000 |
160 |
0.002 |
0.16 |
18000 |
120 |
0.002 |
0.12 |
| 0.5 |
1 |
25000 |
500 |
0.01 |
0.25 |
23000 |
450 |
0.007 |
0.2 |
20000 |
400 |
0.005 |
0.15 |
| 0.5 |
2 |
25000 |
420 |
0.01 |
0.25 |
23000 |
380 |
0.007 |
0.2 |
20000 |
320 |
0.005 |
0.15 |
| 0.5 |
4 |
25000 |
280 |
0.005 |
0.25 |
23000 |
240 |
0.003 |
0.2 |
20000 |
200 |
0.002 |
0.15 |
| 0.5 |
6 |
20000 |
200 |
0.003 |
0.25 |
18000 |
150 |
0.002 |
0.2 |
16000 |
100 |
0.002 |
0.15 |
| 0.6 |
2 |
25000 |
500 |
0.01 |
0.3 |
23000 |
400 |
0.007 |
0.25 |
18000 |
350 |
0.005 |
0.18 |
| 0.6 |
4 |
25000 |
400 |
0.005 |
0.3 |
23000 |
300 |
0.003 |
0.25 |
18000 |
250 |
0.002 |
0.18 |
| 0.6 |
6 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.6 |
8 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.8 |
2 |
25000 |
780 |
0.03 |
0.4 |
23000 |
650 |
0.02 |
0.32 |
20000 |
550 |
0.012 |
0.24 |
| 0.8 |
4 |
25000 |
700 |
0.025 |
0.4 |
23000 |
600 |
0.015 |
0.32 |
20000 |
500 |
0.007 |
0.24 |
| 0.8 |
6 |
20000 |
550 |
0.02 |
0.4 |
18000 |
450 |
0.01 |
0.32 |
16000 |
350 |
0.005 |
0.24 |
| 0.8 |
8 |
16000 |
400 |
0.007 |
0.4 |
14000 |
300 |
0.005 |
0.32 |
12000 |
200 |
0.003 |
0.24 |
Hinweis:
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Wir empfehlen die Verwendung eines berührungslosen Messgeräts, um eine Beschädigung der Präzisionsmessspitze zu vermeiden.
*Bei Rattern sowohl die Spindeldrehzahl als auch die Vorschubgeschwindigkeit proportional verringern;
*Bei einer Materialhärte von mehr als HRC 58 Grad wird empfohlen, für die Schruppbearbeitung Luftkühlung und für die Schlichtbearbeitung Ölnebel-Luftkühlung zu verwenden.