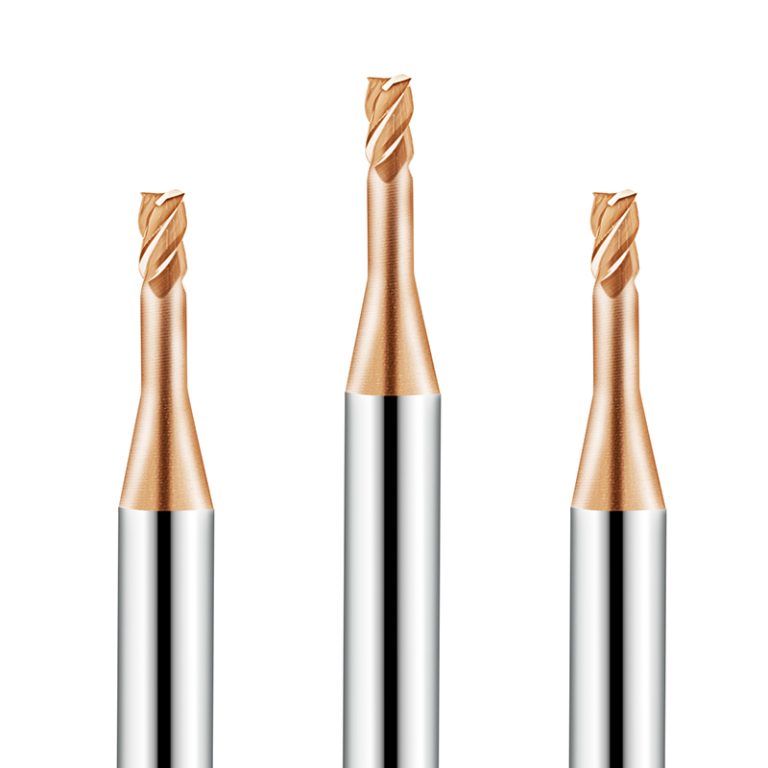
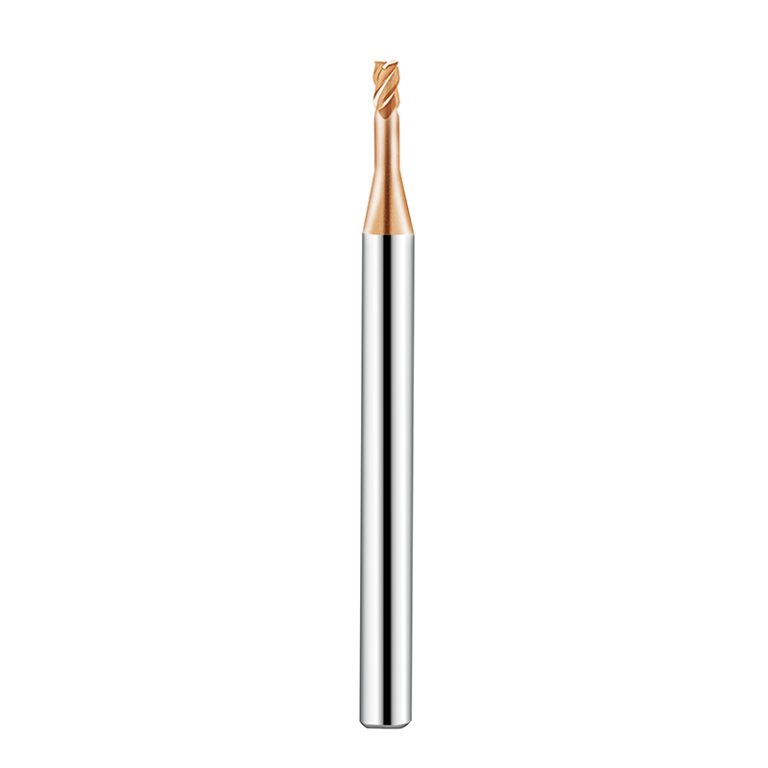
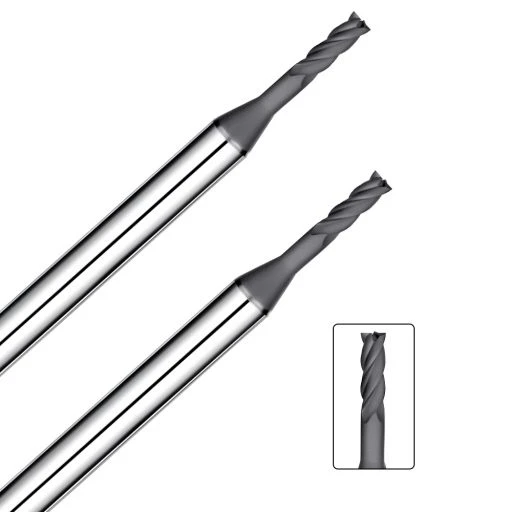
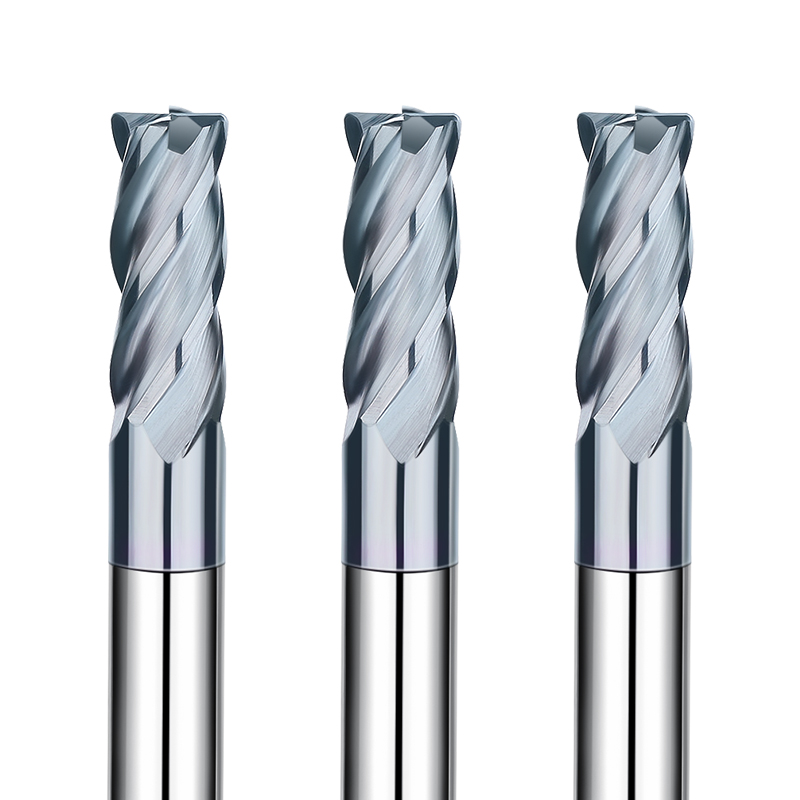
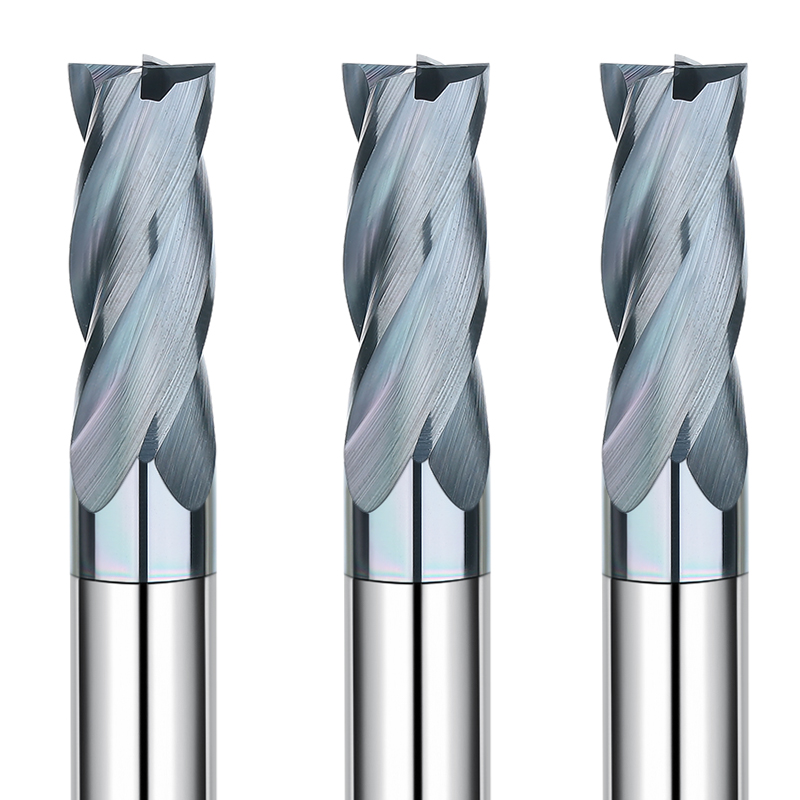
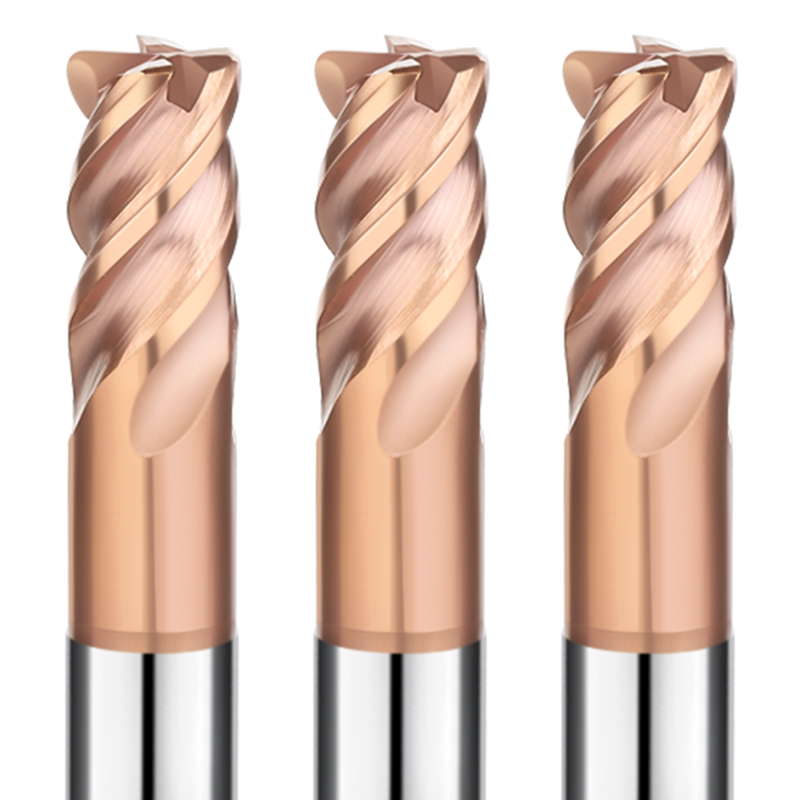
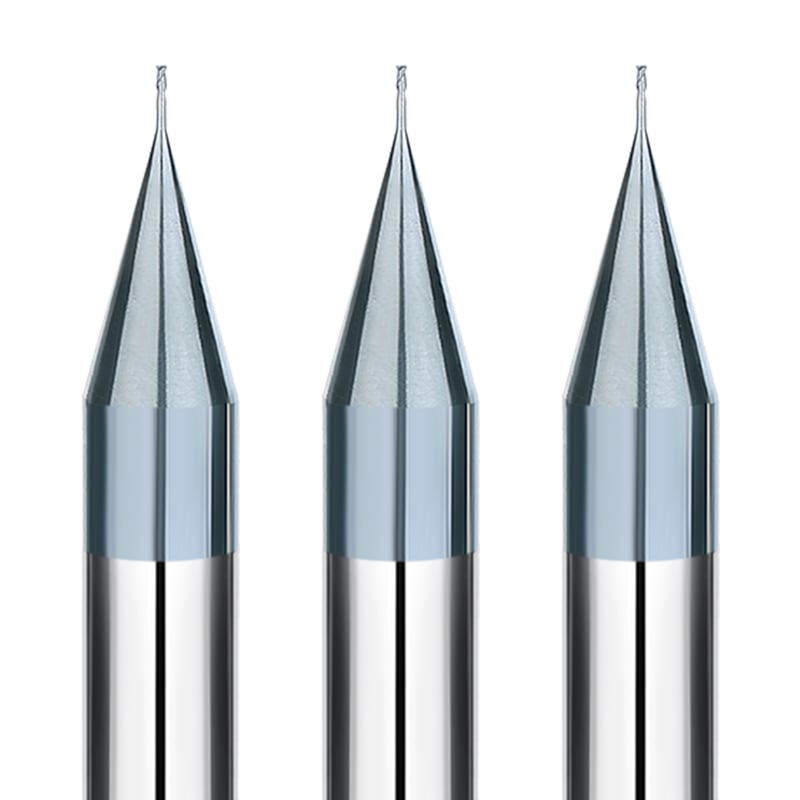
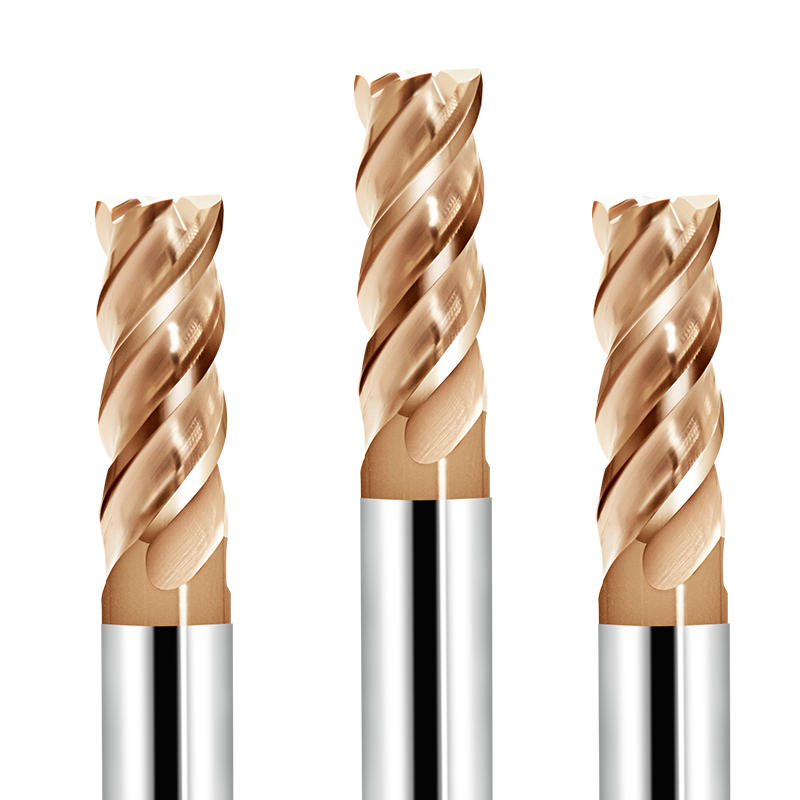
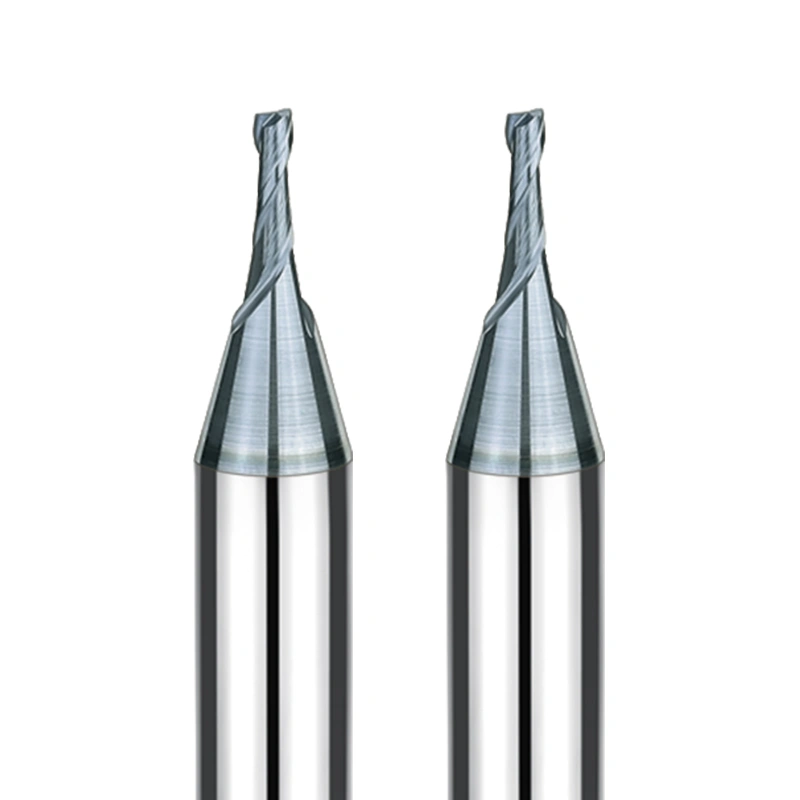
Im Bereich der Bearbeitung von gehärtetem Stahl sind die Anforderungen an die Werkzeugleistung extrem hoch. Schneidwerkzeuge müssen höchste Verschleißfestigkeit, außergewöhnliche Stabilität und präzise, effiziente Bearbeitung gewährleisten. Der 4-schneidige Langhals-Schaftfräser (D1–D3 mm) von SAMHO mit Spezialbeschichtung wurde speziell für diese Anforderungen entwickelt. Er ist für CNC-Bediener optimiert und ermöglicht die präzise und effiziente Bearbeitung von gehärtetem Stahl bei gleichzeitig verlängerter Werkzeugstandzeit und gesteigerter Produktivität.
Erweiterte technische Funktionen
Hochhaftende Beschichtung für außergewöhnliche Werkzeugstandzeit
Unsere firmeneigene Hochleistungsbeschichtung verleiht diesen Werkzeugen extreme Härte und chemische Inertheit.
- Verschleißfestigkeit: Behält eine scharfe Schneide auch bei kontinuierlicher Hochtemperaturbearbeitung von gehärtetem Stahl bei.
- Mikrochip-Prävention: Hält die Beschichtung auch bei hohen Schnittgeschwindigkeiten fest mit dem Hartmetallsubstrat verbunden.
Modernste Geometrie für die Präzisionsbearbeitung von gehärtetem Stahl
- 4-flötiges Langhalsdesign: Ideal für das präzise CNC-Fräsen tiefer Kavitäten und hochharter Werkstücke aus gehärtetem Stahl.
- Optimierte Geometrie von Spitze und Hals: Verringert die Schnittkraft, minimiert die Wärmeentwicklung und verbessert die Bearbeitungsstabilität.
Effizientes Schneiden und Späneabfuhr
- Optimierte Mehrnut-Geometrie: Verbessert den Spanabtransport und entfernt die Späne schnell aus der Schneidzone.
- Reduzierte Schnittwärme: Minimiert die Wärmeeinflusszone und verhindert so Rissbildung oder Verformung bei gehärtetem Stahl.
Ultrafeinkörniges Hartmetallsubstrat und Präzisionsschleifen
- Dimensionale Genauigkeit: Streng kontrolliert innerhalb von ±0.01 mm für eine gleichbleibende Chargenproduktion.
- Außergewöhnliche Bruchfestigkeit: Verbessert die Werkzeugstandzeit deutlich, insbesondere bei hochharten, stark abrasiven gehärteten Stählen.
Zielanwendungen und Branchen
Diese Serie von 4-schneidigen Langhals-Schaftfräsern wurde speziell für die präzise CNC-Bearbeitung von gehärtetem Stahl entwickelt. Sie ist äußerst vielseitig und findet breite Anwendung bei:
- Präzisionsfräsen tiefer Kavitäten in hochharten, gehärteten Stahlwerkstücken.
- Bearbeitung von Formhohlräumen und komplexen Strukturen mit gleichbleibender Genauigkeit.
- Hochpräzise Kontur- und InnenwinkelübergangsbearbeitungIdeal für aufwendige Designs.
- Serienfertigung von Werkstücken die eine außergewöhnliche Verschleißfestigkeit und Maßgenauigkeit erfordern.
Warum sollten Sie SAMHO als Ihren Großhandelspartner wählen?
Kundenspezifische OEM/ODM-Lösungen : Zugeschnitten auf die unterschiedlichsten Kundenanforderungen.
Präzise kontrollierter Schaftdurchmesser : Toleranzen von 0–0.003 mm gewährleisten eine stabile und sichere Werkzeugmontage.
Hochwertige Materialien und Beschichtungen : Bieten außergewöhnliche Verschleißfestigkeit und verlängerte Werkzeugstandzeit.
Entwickelt für die präzise CNC-Bearbeitung von gehärtetem Stahl : Hohe Effizienz, geringe Schnittwärme und gleichbleibend zuverlässige Präzision.
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Kategorie |
Arbeitsmaterial |
Klasse |
| Werkzeugstahl |
Kohlenstoffstähle (S45C/S55C) |
|
|
Legierte Stähle (SK/SCM/SUS) |
|
|
Vorgehärtete Stähle (NAK/HPM) |
|
|
Gehärtete Stähle (~55/~60/~70HRC) |
⭐️ |
| SPEZIELLES MATERIAL |
Aluminiumlegierungen |
|
|
Graphite |
|
|
Kupfer |
|
|
Kunststoffe |
|
|
Kohlefaser |
|
|
Titanlegierungen |
|
|
Hitzebeständige Legierungen |
|
|
Hartmetall |
|
|
Hartes, sprödes (nichtmetallisches) Material |
|
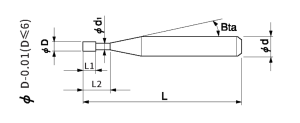
Insgesamt 26 Modelle
| Artikelnummer |
Außendurchmesser |
Schnittlänge |
Effektive Länge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| SHHLS4-010040 |
1 |
1.5 |
4 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-010060 |
1 |
1.5 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-010080 |
1 |
1.5 |
8 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-010100 |
1 |
1.5 |
10 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-010160 |
1 |
1.5 |
16 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-015040 |
1.5 |
2.3 |
4 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-015060 |
1.5 |
2.3 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-015080 |
1.5 |
2.3 |
8 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-015100 |
1.5 |
2.3 |
10 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-015160 |
1.5 |
2.3 |
16 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-020060 |
2 |
3 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-020080 |
2 |
3 |
8 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-020100 |
2 |
3 |
10 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-020120 |
2 |
3 |
12 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-020160 |
2 |
3 |
16 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-020200 |
2 |
3 |
20 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-030080 |
3 |
4.5 |
8 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-030100 |
3 |
4.5 |
10 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-030120 |
3 |
4.5 |
12 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-030160 |
3 |
4.5 |
16 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-030200 |
3 |
4.5 |
20 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHLS4-030080-6 |
3 |
4.5 |
8 |
12 °C. |
50 |
4 |
6 |
○ |
| SHHLS4-030100-6 |
3 |
4.5 |
10 |
12 °C. |
50 |
4 |
6 |
○ |
| SHHLS4-030120-6 |
3 |
4.5 |
12 |
12 °C. |
50 |
4 |
6 |
○ |
| SHHLS4-030160-6 |
3 |
4.5 |
16 |
12 °C. |
50 |
4 |
6 |
○ |
| SHHLS4-030200-6 |
3 |
4.5 |
20 |
12 °C. |
50 |
4 |
6 |
○ |
Konturfräsparameter
| Arbeitsmaterial |
|
gehärteter Stahl HRC48-55 |
gehärteter Stahl HRC56-62 |
gehärteter Stahl HRC63-70 |
| Durchmesser |
Effektive Länge (mm) |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
| 1 |
4 |
23000 |
900 |
0.04 |
0.5 |
18000 |
800 |
0.03 |
0.4 |
14000 |
500 |
0.02 |
0.3 |
| 1 |
6 |
18000 |
700 |
0.02 |
0.5 |
14000 |
600 |
0.01 |
0.4 |
10000 |
400 |
0.007 |
0.3 |
| 1 |
8 |
16000 |
600 |
0.02 |
0.5 |
12000 |
500 |
0.01 |
0.4 |
8000 |
340 |
0.005 |
0.3 |
| 1 |
10 |
14000 |
500 |
0.01 |
0.5 |
10000 |
400 |
0.007 |
0.4 |
6000 |
250 |
0.005 |
0.3 |
| 1 |
16 |
12000 |
320 |
0.006 |
0.5 |
9000 |
250 |
0.004 |
0.4 |
5500 |
150 |
0.003 |
0.3 |
| 1.5 |
4 |
20000 |
900 |
0.05 |
0.75 |
18000 |
800 |
0.04 |
0.6 |
4000 |
600 |
0.03 |
0.45 |
| 1.5 |
6 |
20000 |
800 |
0.04 |
0.75 |
18000 |
700 |
0.03 |
0.6 |
14000 |
500 |
0.02 |
0.45 |
| 1.5 |
8 |
18000 |
600 |
0.03 |
0.75 |
14000 |
600 |
0.03 |
0.6 |
10000 |
380 |
0.01 |
0.45 |
| 1.5 |
10 |
16000 |
500 |
0.03 |
0.75 |
14000 |
500 |
0.02 |
0.6 |
10000 |
350 |
0.01 |
0.45 |
| 1.5 |
16 |
10000 |
360 |
0.01 |
0.75 |
9000 |
300 |
0.007 |
0.6 |
6800 |
200 |
0.005 |
0.45 |
| 2 |
6 |
18000 |
900 |
0.06 |
1 |
15000 |
750 |
0.05 |
0.8 |
12000 |
600 |
0.03 |
0.6 |
| 2 |
8 |
16000 |
800 |
0.05 |
1 |
12000 |
600 |
0.04 |
0.8 |
9500 |
500 |
0.02 |
0.6 |
| 2 |
10 |
14000 |
700 |
0.05 |
1 |
12000 |
500 |
0.04 |
0.8 |
9500 |
450 |
0.02 |
0.6 |
| 2 |
12 |
12000 |
600 |
0.04 |
1 |
10000 |
500 |
0.03 |
0.8 |
8200 |
400 |
0.01 |
0.6 |
| 2 |
16 |
10000 |
500 |
0.03 |
1 |
9200 |
400 |
0.02 |
0.8 |
7500 |
340 |
0.007 |
0.6 |
| 2 |
20 |
9200 |
380 |
0.02 |
1 |
8500 |
340 |
0.01 |
0.8 |
6000 |
260 |
0.005 |
0.6 |
| 3 |
8 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
10 |
14000 |
900 |
0.1 |
1.5 |
10000 |
800 |
0.07 |
1.2 |
8000 |
600 |
0.05 |
0.9 |
| 3 |
12 |
12000 |
800 |
0.08 |
1.5 |
9200 |
700 |
0.06 |
1.2 |
7200 |
500 |
0.04 |
0.9 |
| 3 |
16 |
10000 |
700 |
0.007 |
1.5 |
8500 |
600 |
0.05 |
1.2 |
6500 |
400 |
0.03 |
0.9 |
| 3 |
20 |
9000 |
700 |
0.07 |
1.5 |
7800 |
600 |
0.04 |
1.2 |
5800 |
400 |
0.02 |
0.9 |
Hinweis:
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Wir empfehlen die Verwendung eines berührungslosen Messgeräts, um eine Beschädigung der Präzisionsmessspitze zu vermeiden.
*Bei Rattern sowohl die Spindeldrehzahl als auch die Vorschubgeschwindigkeit proportional verringern;
*Bei einer Materialhärte von mehr als HRC 58 Grad wird empfohlen, für die Schruppbearbeitung Luftkühlung und für die Schlichtbearbeitung Ölnebel-Luftkühlung zu verwenden.