Außergewöhnliche Verschleißfestigkeit und thermische Stabilität für hochdichte Werkstoffe
Die Spezial-Schaftfräser von SAMHO für Wolfram-Kupfer (W-Cu) wurden speziell für die Bearbeitung dieser Verbundwerkstoffe (W60-90) entwickelt. Diese Werkstoffe vereinen die extreme Härte von Wolfram mit der hohen Wärmeleitfähigkeit von Kupfer, was häufig zu schnellem Werkzeugverschleiß und Materialanhaftungen führt. Dank submikronärer Hartmetallsubstrate und fortschrittlicher Mehrschichtbeschichtungen bieten unsere Werkzeuge hervorragenden Schutz vor Ausbrüchen und höchste Maßgenauigkeit. Damit sind sie die ideale Wahl für Formelektroden, Luft- und Raumfahrtkomponenten sowie Hochleistungselektronik.
Wichtigste technische Funktionen
Fortschrittliche Beschichtungstechnologie (HG/HT/HB/HD-Serie)
Extrem hohe Härte und Oxidationsbeständigkeit: Unsere Beschichtungen, darunter HD Nano Diamond (10,000 HV) und HG AlTiSi+N , bieten einen wirksamen Schutz gegen die abrasiven Wolframpartikel. Diese Beschichtungen sind bis zu einer Temperatur von 1300 °C oxidationsbeständig und gewährleisten so eine dauerhaft scharfe Schneide auch bei hohen Drehzahlen.
Hervorragende Wärmeleitfähigkeit
Schnelle Wärmeableitung: Unser Hartmetallsubstrat ist optimal auf die thermischen Eigenschaften von Wolframkupfer abgestimmt und leitet die beim Schneiden entstehende Wärme schnell von der Werkzeug-Werkstück-Kontaktfläche ab. Dies verhindert lokale Überhitzung, gewährleistet eine gleichbleibende Werkzeugstandzeit und erhält die Oberflächenqualität hochpräziser Teile.
Optimierte Schneidgeometrie
Reduzierte Adhäsion und Schutz vor Ausbrüchen: Die speziell entwickelten Span- und Freiwinkel sind präzise abgestimmt, um duktiles Kupfer zu durchtrennen und gleichzeitig dem Aufprall von hartem Wolfram standzuhalten. Diese Geometrie minimiert das Risiko des „Verschweißens“ des Materials mit dem Werkzeug und schützt die Schneide vor vorzeitigem Mikroausbruch.
Präzisionskontrolle auf Mikrometerebene
Strenge Toleranzen für anspruchsvolle Branchen: Jeder Schaftfräser wird einer strengen Prüfung unterzogen, wobei Außendurchmesser und R-Genauigkeit klar gekennzeichnet sind. Diese Präzision erfüllt die hohen Anforderungen der Elektronik- und Luftfahrtindustrie, wo enge Toleranzen unerlässlich sind.
Wolfram-Kupfer-Werkzeugbeschichtungsmatrix
| Beschichtungsname |
Härte (HV) |
Reibungskoeffizient |
Oxidationstemperatur (°C) |
Eigenschaften |
| HG AlTiSi+N |
3700 |
0.4 |
1300 |
Extrem hohe Härte; hervorragende Oxidationsbeständigkeit. |
| HT AlTiSi+N |
3700 |
0.36 |
1200 |
Hohe Dichte; ideal für die Bearbeitung tiefer Kavitäten. |
| HB AlTiCr+N |
3500 |
0.3 |
1100 |
Extrem niedrige Oxidation; geringe Reibung für einen gleichmäßigeren Durchfluss. |
| HD Nano-Diamant |
10000 |
<0.1 |
600 |
Maximale Verschleißfestigkeit für hochabrasives W-Cu. |
Produktserien & Konfigurationen
Vierkant-Schaftfräser
-
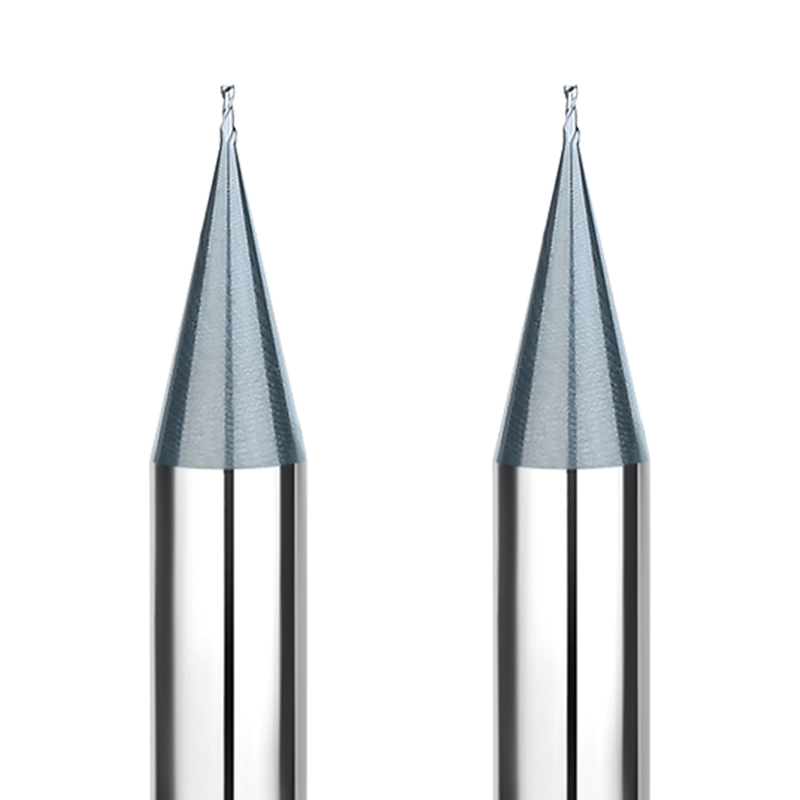
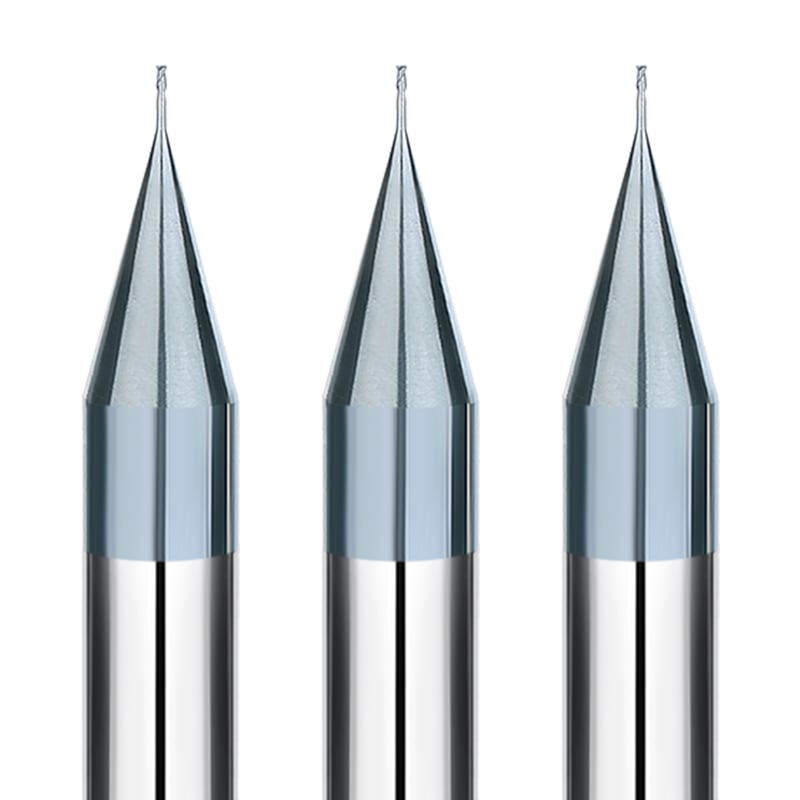
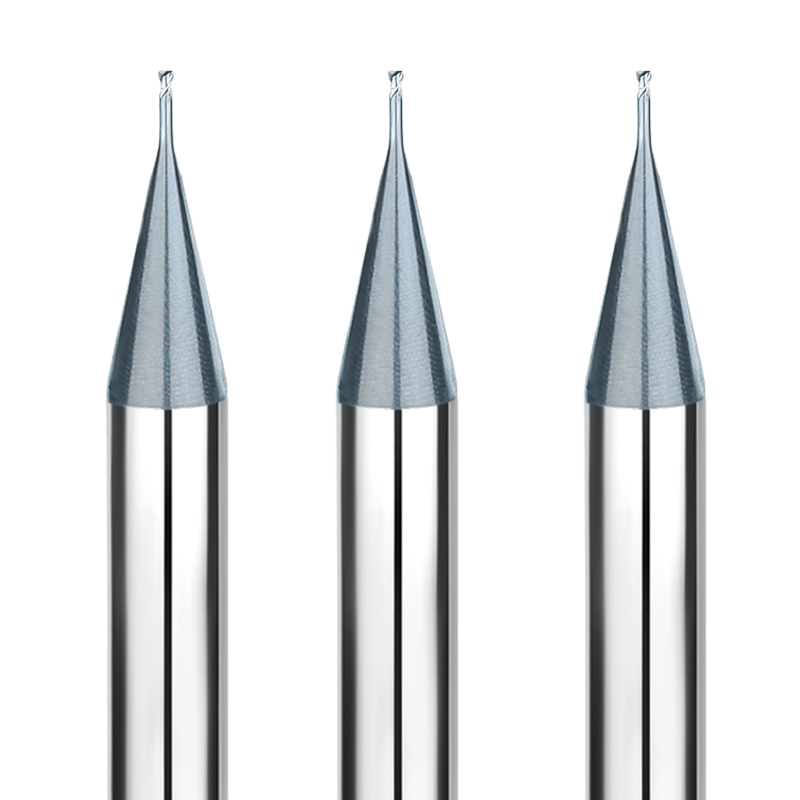
2-schneidiger Flachfräser (Φ0.1-6): Ideal für Nutenfräsen und Mikrobearbeitung mit maximalem Spanraum.
-
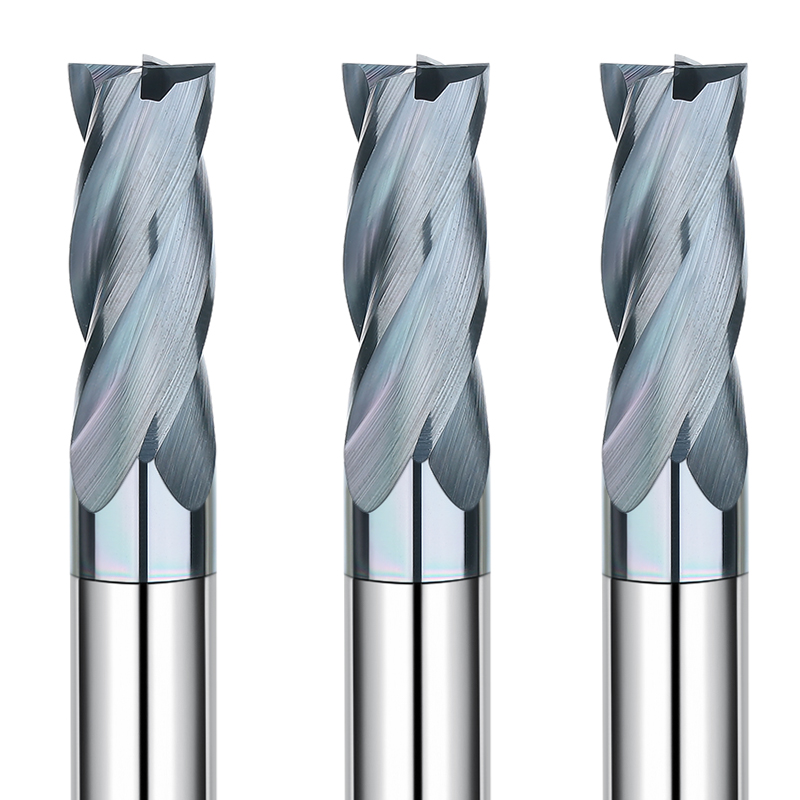
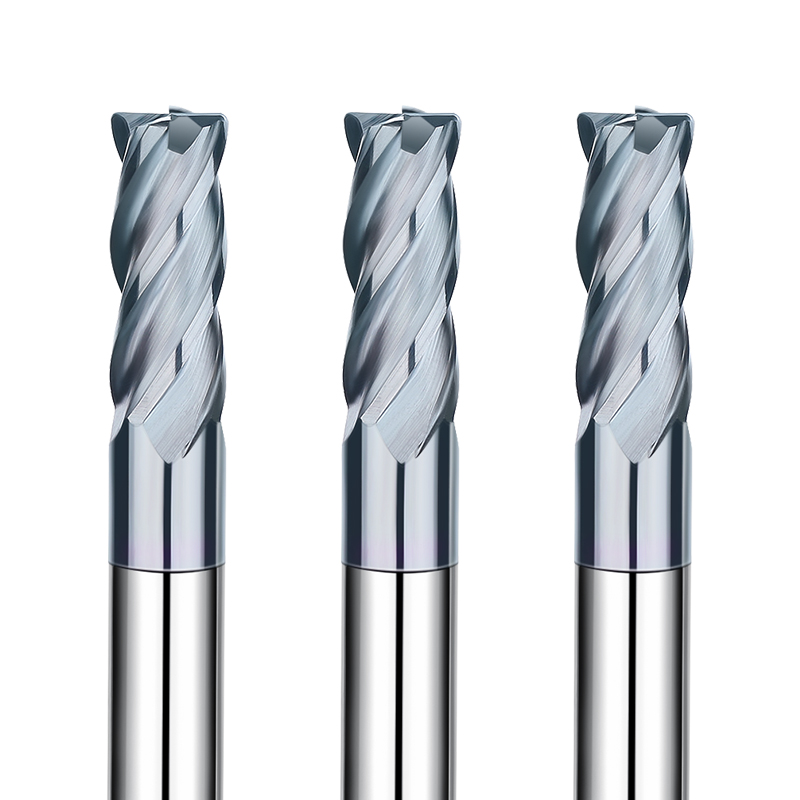
4-schneidiger Flachfräser (Φ1-12): Optimiert für Hochgeschwindigkeitsbearbeitung und strukturelle Steifigkeit.
-
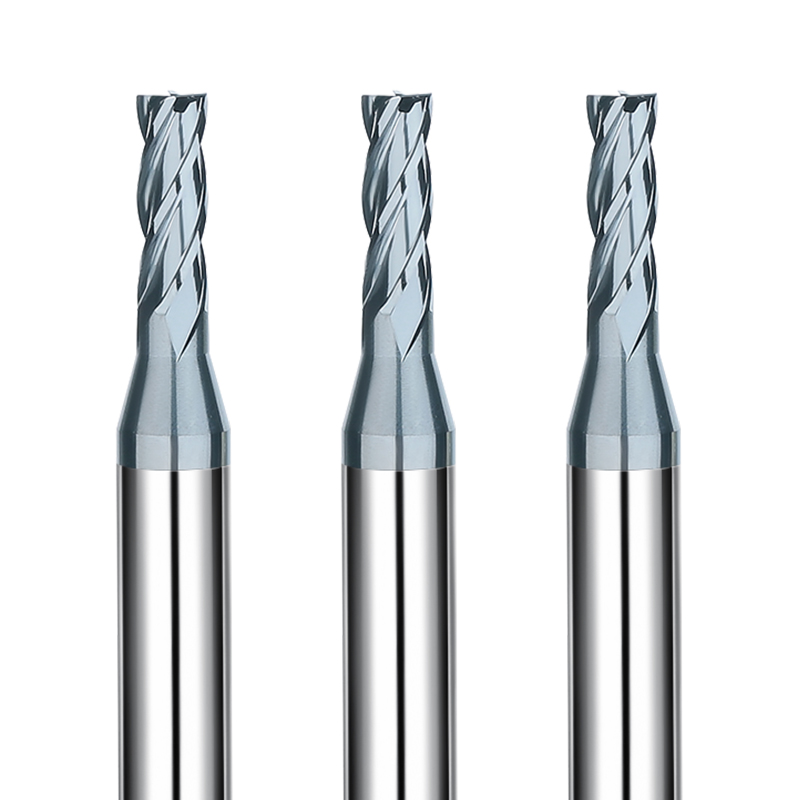
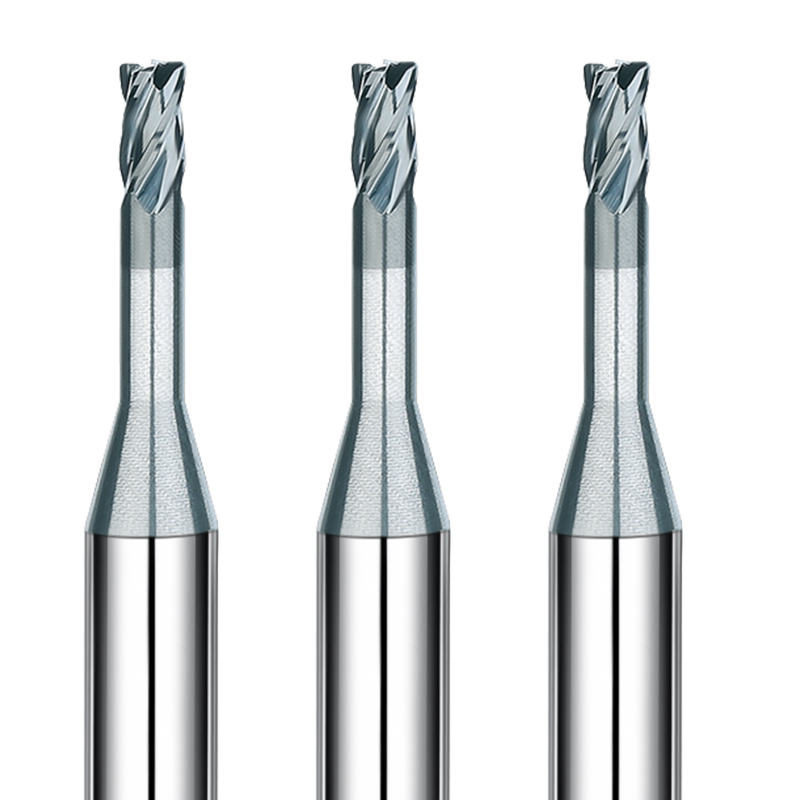
Serie mit langem Hals: Speziell entwickelt, um ohne Ablenkung in tiefe Formhohlräume zu gelangen.
Kugelspitze & Eckradius
-
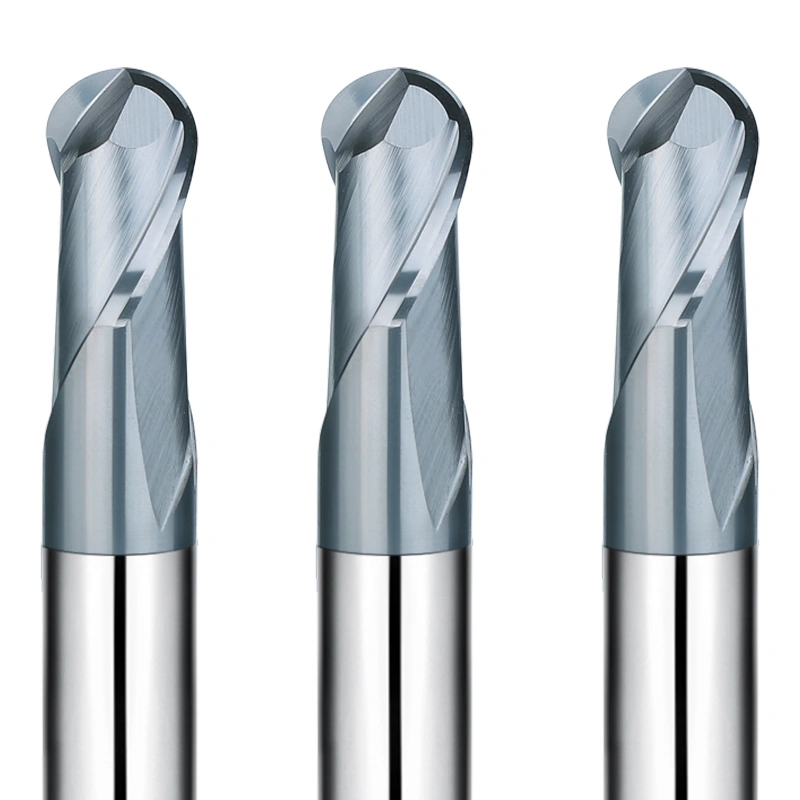
2-Nut-Kugelkopf (R0.1-R6): Ideal für 3D-Konturierung und komplexe Elektrodenoberflächen.
-
Eckradius-Serie: Bietet Kantenschutz, um Ausbrüche an den Werkstückecken zu verhindern und gleichzeitig hohe Vorschubgeschwindigkeiten zu ermöglichen.
Häufig gestellte Fragen: Bearbeitung und Wartung von Wolframkupfer
Frage 1: Warum gilt Wolframkupfer als schwer zu bearbeiten?
Wolframkupfer ist eine „Pseudo-Legierung“, die aus harten Wolframpartikeln in einer weichen Kupfermatrix besteht. Das Wolfram wirkt als Schleifmittel und verschleißt herkömmliche Werkzeuge, während das Kupfer duktil ist und zum Anhaften neigt, was zu Aufbauschneiden und Werkzeugbruch führt.
Frage 2: Welche Beschichtung eignet sich am besten für einen hohen Wolframgehalt (z. B. W80 oder W90)?
Für höhere Wolframgehalte empfehlen wir die Beschichtungen HD Nano Diamond oder HG AlTiSi+N . Die extreme Härte (bis zu 10,000 HV) ist unerlässlich, um dem durch die dichten Wolframpartikel verursachten abrasiven Verschleiß zu widerstehen.
Frage 3: Wie wirkt sich die Anzahl der Schneiden auf das W-Cu-Fräsen aus?
Für das Schruppen und Nutenfräsen wird im Allgemeinen eine 2-schneidige Ausführung bevorzugt, da sie eine bessere Spanabfuhr und Wärmeregulierung ermöglicht. Eine 4-schneidige Ausführung eignet sich hervorragend für Schlichtbearbeitungen, bei denen Oberflächenglätte und höhere Vorschubgeschwindigkeiten erforderlich sind.
Frage 4: Kann ich Standard-Hartmetall-Schaftfräser für Wolframkupfer verwenden?
Standardwerkzeuge verschleißen zwar bei kurzen Produktionsläufen extrem schnell, sind aber für kleinere Fertigungsmengen geeignet. Unsere spezielle W-Cu-Serie zeichnet sich durch besondere Substrate und Geometrien aus, die die Standzeit im Vergleich zu herkömmlichen Hartmetallwerkzeugen um das 3- bis 5-Fache verlängern.
Frage 5: Was sind die idealen Schnittbedingungen für W-Cu?
Hochgeschwindigkeitsbearbeitung mit relativ geringen Vorschubgeschwindigkeiten ist im Allgemeinen effektiv. Eine konstante Spanabfuhr (mittels Druckluft oder Minimalmengenschmierung) ist jedoch unerlässlich, um zu verhindern, dass harte Wolframspäne erneut zerkleinert werden und das Werkzeug dadurch schnell beschädigt wird.
Frage 6: Bietet SAMHO kundenspezifische Werkzeuge für spezielle Elektrodenkonstruktionen an?
Ja. Wir bieten hochpräzise Werkzeuganpassungen an, einschließlich spezieller Halslängen, Durchmesser und spezifischer R-Genauigkeiten, um Ihren individuellen Anforderungen an die Formen- oder Elektronikfertigung gerecht zu werden.
Frage 7: Wie kann ich Ausbrüche beim Bearbeiten dünnwandiger W-Cu-Teile verhindern?
Wählen Sie ein Werkzeug mit abgerundeten Ecken . Die abgerundete Kante verteilt die Schnittkräfte gleichmäßiger und reduziert so die Belastung sowohl der Werkzeugschneide als auch der empfindlichen Werkstückwand erheblich.
Frage 8: Welche Rolle spielt das Kobaltbindemittel in diesen Schaftfräsern?
Das Kobaltbindemittel sorgt für die nötige Festigkeit, die das Hartmetall zusammenhält. Unser Submikron-Hartmetall verwendet ein optimiertes Kobaltverhältnis, um sicherzustellen, dass das Werkzeug nicht so spröde ist, dass es unter dem Aufprall von Wolframpartikeln bricht.
F9: Wie kann ich die genaue Genauigkeit des erhaltenen Werkzeugs feststellen?
Bei jedem SAMHO-Werkzeug in Präzisionsausführung sind der gemessene Außendurchmesser und der Genauigkeits-R-Wert direkt auf dem Etikett angegeben, sodass Sie über die für hochpräzise CNC-Einrichtungen benötigten Daten verfügen.
Frage 10: Ist für Wolframkupfer eine Kühlmittelflutung oder eine Luftkühlung besser?
MQL (Minimalmengenschmierung) oder Hochdruckluftkühlung werden oft bevorzugt. Da Wolframkupfer Wärme so gut ableitet, ist Luftkühlung häufig ausreichend, um einen Thermoschock zu verhindern und gleichzeitig sicherzustellen, dass die Späne sofort aus dem Schnittbereich entfernt werden.