
Entwickelt für höchste Qualität bei wärmebehandelten und vorgehärteten Stählen
Produktübersicht
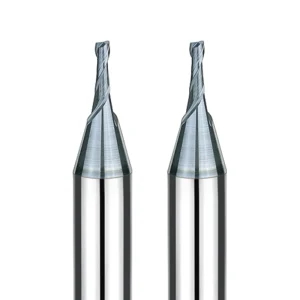
Die Hochleistungs-Stahlfräser von SAMHO wurden speziell für die Herausforderungen des modernen Formenbaus und der Präzisionskomponentenfertigung entwickelt. Optimiert für Werkstoffe von Standard-Kohlenstoffstahl bis hin zu hochharten, vergüteten Stählen (bis zu 65 HRC), bieten diese Werkzeuge die für CNC-Hochgeschwindigkeitsbearbeitungen erforderliche thermische Stabilität und strukturelle Festigkeit. Ob Schruppen oder Feinkonturieren – unsere Fräser sind die richtige Wahl. Schaftfräser Gewährleisten maximale Betriebszeit und überragende Oberflächenintegrität.
Wichtigste technische Funktionen
Hochwertiges Submikron-Hartmetallsubstrat
Überlegene Härte und Festigkeit: Unsere aus ultrafeinkörnigem Hartmetall gefertigten Stahlfräser erreichen eine Härte, die nahezu der von Diamant entspricht. Dadurch behalten die Werkzeuge auch unter den hohen Belastungen bei der Bearbeitung von hochfesten und wärmebehandelten Stählen ihre scharfe Schneide.
Fortschrittliche Nano-Beschichtungstechnologie
Thermische Abschirmung für Hochgeschwindigkeitsschneiden: Jeder Bohrer ist mit speziellen Beschichtungen (wie AlTiN oder AlCrN) versehen, die Oxidationstemperaturen bis zu 1100 °C standhalten. Dies reduziert Reibung und Wärmeentwicklung erheblich und ermöglicht effizientes Trockenbearbeiten oder MQL-Verfahren (Minimalmengenschmierung).
Extrem enge Schafttoleranz (0–0.003 mm)
Unübertroffene Dimensionskonsistenz: Wir halten eine strenge Schaftdurchmessertoleranz von 0–0.003 mm ein. Diese Präzision gewährleistet eine ausgezeichnete Rundlaufgenauigkeit und Wiederholbarkeit, was für die Einhaltung enger Toleranzen in komplexen Formhohlräumen und hochpräzisen Teilen von entscheidender Bedeutung ist.
Optimierte Geometrie für reibungslose Spanabfuhr
Vibrationsreduzierung & Prozessstabilität: Dank einer speziell entwickelten variablen Steigung und eines robusten Werkzeugkörpers minimieren unsere Fräser Vibrationen bei hohen Schnittgeschwindigkeiten. Dies führt zu verbesserten Oberflächengüten und verhindert vorzeitigen Werkzeugverschleiß, der häufig bei der Bearbeitung zäher Stahllegierungen auftritt.
Eigenschaften der Beschichtung von Stahlfräsern
| Beschichtungsname | HG | HT | HB | HD |
| Zutat | ALTiSi+N | ALTiSi+N | ALTiCR+N | Nano-Diamant |
| Farboptionen | Bronze | Bronze | Dunkelgrau | Dunkelgrau |
| Eigenschaften | Ultrahohe Härte, super Oxidationsbeständigkeit, hohe Dichte. | Ultrahohe Härte, super Oxidationsbeständigkeit, hohe Dichte. | Extrem geringe Oxidation, geringe Reibung | Ultrahohe Verschleißfestigkeit |
| Härte | 3700 (HV) | 3500 (HV) | 3500 (HV) | 10000 (HV) |
| Beständigkeit gegen | 0.4 | 0.36 | 0.3 | <0.1 |
| Oxidationsbeginntemperatur | 1300 | 1200 | 1100 | 600 |
| Beschichtungsdicke | 2-4um | 2-4um | 2-4um | 6-10um |
Industrieanwendungen
Formen- und Werkzeugbau: Hochpräzisionsfräsen von Formhohlräumen, Kernen und Auswerferstiftlöchern in vorgehärteten und abgeschreckten Stählen.
Automobiltechnik: Bearbeitung von hochfesten Fahrwerkskomponenten und Motorteilen.
Unterhaltungselektronik: Mikrofräsen von Edelstahlrahmen und internen Strukturbauteilen.
Schwerindustrielle Bearbeitung: Zuverlässige Leistung bei der Massenmaterialabtragung und der Schwerprofilierung von Baustählen.
Häufig gestellte Fragen: Stahlbearbeitung & Werkzeugauswahl
Frage 1: Was ist der Hauptvorteil von Hartmetall gegenüber HSS beim Stahlwalzen?
Hartmetall bietet eine deutlich höhere Härte und Hitzebeständigkeit. Dies ermöglicht wesentlich höhere Spindeldrehzahlen und Vorschubgeschwindigkeiten, was zu kürzeren Produktionszeiten und einer wesentlich längeren Werkzeugstandzeit bei der Bearbeitung von abrasiven Stählen führt.
Frage 2: Wann sollte ich einen Schaftfräser mit 65 HRC gegenüber einer Version mit 55 HRC wählen?
Wählen Sie die 65HRC-Serie für vollständig wärmebehandelte oder abgeschreckte Werkstoffe (wie z. B. H13- oder D2-Stahl). Für vorgehärtete oder Standard-Kohlenstoffstähle bietet die 55HRC-Serie ein optimales Verhältnis von Zähigkeit und Wirtschaftlichkeit.
Frage 3: Ist Kühlmittel erforderlich, wenn AlTiN- oder AlCrN-beschichtete Bohrer verwendet werden?
Diese Beschichtungen sind speziell für hohe Temperaturstabilität ausgelegt und eignen sich daher ideal für die Trockenbearbeitung oder Luftkühlung. Bei vielen Anwendungen mit gehärtetem Stahl verhindert die Trockenbearbeitung sogar einen „Thermoschock“, der zu Werkzeugrissen führen kann.
Frage 4: Wie wirkt sich die Anzahl der Nuten auf das Stahlwalzen aus?
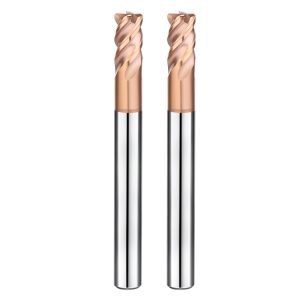
Für Stahlbearbeitungen sind 4-schneidige Schaftfräser Standard, da sie ein gutes Verhältnis zwischen Werkzeugfestigkeit und Spanraum bieten. Bei Schlichtbearbeitungen, bei denen die Oberflächenqualität im Vordergrund steht, kann eine höhere Schneidenzahl (6 oder mehr) verwendet werden, um eine glattere Oberfläche zu erzielen.
Frage 5: Was verursacht die Werkzeugdurchbiegung beim Tieffräsen?
Durchbiegungen entstehen üblicherweise durch zu lange Werkzeuge oder zu hohe Schnittkräfte. Um dies zu minimieren, verwenden Sie ein möglichst kurzes Werkzeug oder eine verstärkte konische Halskonstruktion und stellen Sie sicher, dass Ihre CNC-Parameter der Materialhärte entsprechen.
Frage 6: Können SAMHO-Stahlfräser auch für Edelstahl verwendet werden?
Ja, unsere AlTiN- und TiAlN-beschichteten Hartmetallbohrer sind für Edelstahl sehr effektiv. Bei Edelstahl der 300er-Serie empfehlen wir jedoch spezielle Vorschubeinstellungen, um die Kaltverfestigung zu minimieren.
Frage 7: Wie wähle ich die richtige Beschichtung für die Trockenbearbeitung aus?
AlCrN ist aufgrund seiner hohen Oxidationstemperatur (1100 °C) die erste Wahl für die Trockenbearbeitung. Es bildet eine schützende Aluminiumoxidschicht, die den Schnitt ohne zusätzliche Schmierstoffe ermöglicht.
Frage 8: Welchen Vorteil bietet die Schafttoleranz von 0–0.003 mm?
Diese enge Toleranz gewährleistet einen perfekten Sitz des Werkzeugs im Halter und reduziert so den Rundlauffehler. Ein geringerer Rundlauffehler führt zu gleichmäßigerem Verschleiß der Schneiden und einer deutlich höheren Genauigkeit des fertigen Werkstücks.
F9: Bieten Sie spezielle Schaftfräser für die Schruppbearbeitung von Stahl an?
Ja, unsere Schruppfräser verfügen über ein „Maiskolben“- oder Spanbrecherprofil, das die Späne in kleinere Stücke zerteilt und so eine deutlich höhere Materialabtragsrate (MRR) bei geringerer Vibration ermöglicht.
Frage 10: Wie kann ich die Werkzeugstandzeit bei der Bearbeitung von Stahl mit einer Härte von HRC 60+ optimieren?
Sorgen Sie für eine hohe Maschinensteifigkeit, verwenden Sie die richtige hochharte Beschichtung (wie z. B. AlTiN) und priorisieren Sie die konstante Spanabfuhr durch Luftstrahlen, um ein erneutes Schneiden gehärteter Späne zu verhindern.