
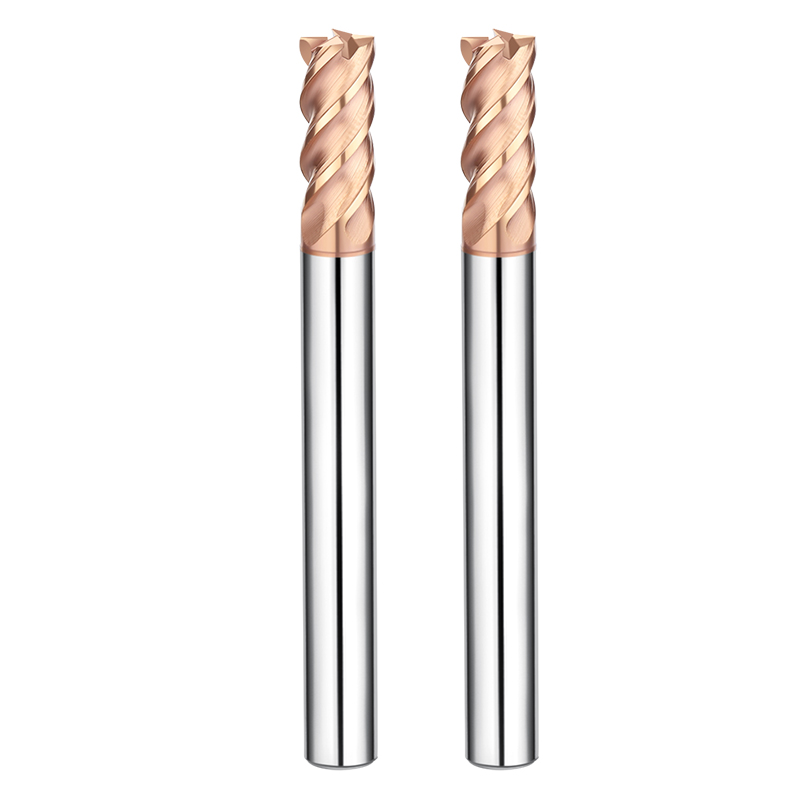
Seit zwei Wochen verbringt unser Technikerteam praktisch seine gesamte Arbeitszeit in der Formenbauwerkstatt eines Kunden. Dieser Kunde ist ein Tier-2-Zulieferer für große europäische Automobilhersteller und spezialisiert auf großformatige Druckgussformen. Dabei stießen sie auf ein Problem: Bei der Bearbeitung von Cr12MoV-Kaltarbeitsstahl – mit einer extrem hohen Härte von HRC 64–66 – versagten ihre hochwertigen Hartmetall-Schaftfräser immer wieder.
Das waren keine typischen Verschleißfälle. Die Werkzeuge splitterten ohne Vorwarnung ab oder brachen am Hals sauber ab. Neben den Kosten für die zerstörten HRC65-Schaftfräser war die eigentliche Katastrophe die Bruchstücke, die sich in tiefen Kavitäten festgesetzt hatten. Beinahe wäre eine Form, in die bereits über 40 Bearbeitungszeiten investiert worden waren, unbrauchbar geworden.
Als erfahrene Fachkräfte mit 16 Jahren Berufserfahrung in der Fertigung wussten wir, dass es hier nicht nur um „unzureichende Härte“ ging. Es handelte sich um ein klassisches Versagen der Substratzähigkeit im Vergleich zur Spannungsentlastung der Beschichtung – eine häufige Falle beim Einsatz von Hochleistungs-Hartmetall-Schaftfräsern in extrem harten Werkstoffen mit großen Überhängen. Ein weit verbreiteter Irrglaube unter Kollegen ist, dass eine Härte von HRC 65 eine „einstellen und vergessen“-Lösung sei. In Wirklichkeit kann bei extrem harten Werkstoffen bereits eine Abweichung von 2 % in der Kühlmittelkonzentration oder ein minimaler Rundlauffehler von 0.005 mm in einer Schrumpfpassung ein hochwertiges Werkzeug in teuren Schrott verwandeln.
Um die Probleme mit der Spanabfuhr und der thermischen Stabilität zu lösen, haben wir unsere Strategie für kundenspezifische Hartmetall-Schaftfräser grundlegend überarbeitet. Wir haben aufgehört, reine Schärfe anzustreben, und stattdessen die Schneidkantenstabilität priorisiert. Wir haben idealisierte Labordaten außer Acht gelassen und uns auf die Realität in der Fertigung konzentriert: Wie kann ein Werkzeug unter hoher Belastung und Vibration zuverlässig in gehärteten Stahl eindringen?
Haben Sie jemals diese Verzweiflung verspürt? Sie befolgen die technische Bedienungsanleitung buchstabengetreu, und dennoch versagt das Gerät unerklärlicherweise kurz vor dem Ziel?
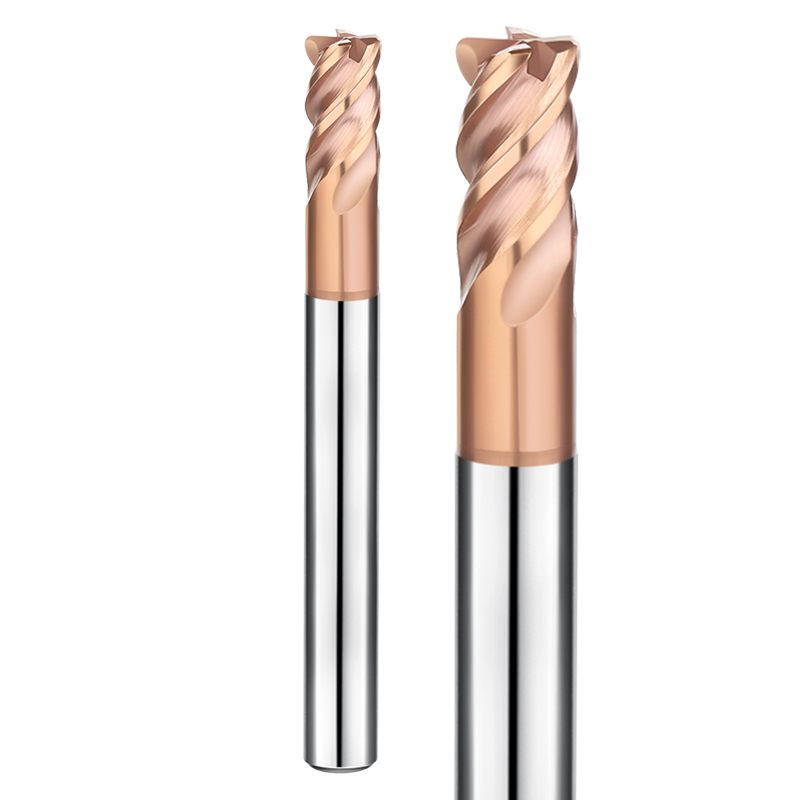
Bei der Bearbeitung hochharter Werkstoffe ist die Zähigkeit des Substrats wichtiger als die Härte.
Die Intuition ist einfach: Für den härtesten Stahl das härteste Werkzeug verwenden. Doch 16 Jahre Praxiserfahrung haben uns eines Besseren belehrt. Ab HRC60 ist die „Hauptaufgabe“ Ihres Hartmetall-Schaftfräsers für gehärteten Stahl – die physikalische Zähigkeit – wichtiger als die Vickers-Härte der Beschichtung. Ist das Substrat zu spröde, ist es, als würde man mit Glas auf einen Stein schlagen. Es ist zwar hart, aber schon die geringste Krafteinwirkung führt zu kristallinen Absplitterungen.
Bei der Beratung von Präzisionsformenbauern in den USA und Europa raten wir ihnen häufig davon ab, auf billige Werkzeuge zu setzen, die zwar hohe Härte aufweisen, aber nicht die nötige Stabilität besitzen. Beim hochfrequenten, intermittierenden Schneiden baut sich sofort thermische Spannung auf. Fehlt dem Substrat Biegefestigkeit und Dämpfung, führt diese Spannung zu sofortigem Ausbrechen. Wir bevorzugen daher ultrafeine Kornstrukturen. Diese ermöglichen es dem Werkzeug, scharf zu bleiben und gleichzeitig eine minimale Dämpfung zu bieten – ähnlich wie Federstahl. Dieses Gleichgewicht ist unser wichtigstes Kriterium für extreme Bedingungen.
Von HRC55 zu HRC65: Warum konventionelle Hartmetall-Schaftfräser beim Eingriff brechen
Unterhalb von HRC 55 kann ein aggressiver Vorschub den Verschleiß sogar beschleunigen. Ab HRC 65 steigt der Eingriffswiderstand jedoch exponentiell an. Viele herkömmliche Hartmetall-Schaftfräser brechen innerhalb von Zehntelsekunden. Der Grund? Ihre Schneidkantenbearbeitung ist dem plötzlichen Druckstoß nicht gewachsen. Da das Werkstück seine Plastizität verloren hat, wirkt die gesamte Schnittkraft mit voller Wucht auf die Schneide zurück. Ohne präzisen Schutz auf Mikroebene ist ein Bruch unvermeidlich.
Wir haben kürzlich einen Fehlerfall bei einem Formenexporteur analysiert. Dessen Standardwerkzeuge brachen im Moment des Spindeleingriffs. Unter dem Mikroskop zeigten sich typische Sprödbruchmuster. Diese Werkzeuge optimierten die Spanfläche durch Verringerung des Kerndurchmessers. Beim Auftreffen auf die Reaktionskraft des HRC65-Stahls brach die strukturelle Steifigkeit zusammen. Solche Ausfälle zerstören nicht nur das Werkzeug, sondern hinterlassen auch irreparable Spuren an einem nahezu fertigen Bauteil.
Substratverhältnisse aus der Praxis: Wie die Schlagfestigkeit die Lebensdauer von HRC65-Schaftfräsern bestimmt
Im Rahmen eines technischen Austauschs mit einem deutschen Ingenieurbüro entwickelten wir gemeinsam eine Substratlogik für extreme Härte. Das Unternehmen legte größten Wert auf Stabilität und forderte, dass HRC65-Schaftfräser über einen achtstündigen Dauerbetrieb hinweg maßgenau arbeiten. Unsere Lösung? Wir erhöhten den Kobaltgehalt und setzten ein Vakuumsinterverfahren ein, um mikroskopische Porosität zu eliminieren.
Ja, ein höherer Kobaltgehalt senkt den theoretischen Härtewert geringfügig. Die daraus resultierende Schlagfestigkeit verhindert jedoch die Ausbreitung von Mikrorissen an der Schneide. Mit dieser Strategie des „Hinzufügens und Wegnehmens“ lösen wir die Herausforderungen im B2B-Bereich. Wir bevorzugen einen vorhersehbaren, allmählichen Verschleiß gegenüber einem plötzlichen, katastrophalen Ausfall mitten im Schnitt. Fragen Sie bei der Beschaffung von Werkzeugen für diesen Bereich nach der Biegefestigkeit. Sie ist ein wesentlich besserer Indikator für den Erfolg als ein Standard-Härtedatenblatt.
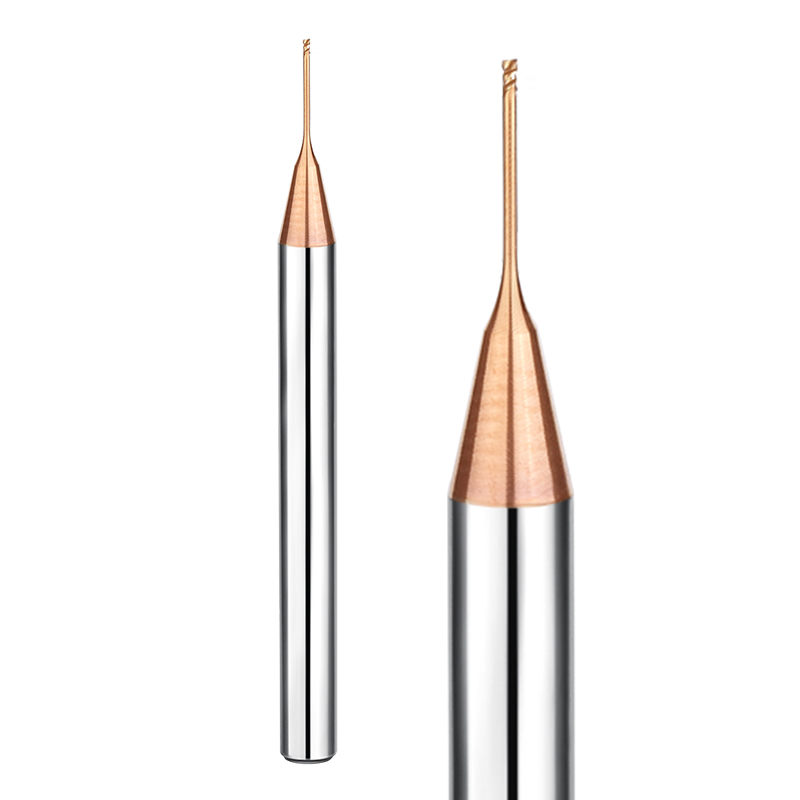
Wahre Höchstleistung liegt nicht in der Spindeldrehzahl, sondern im thermischen Spannungsmanagement.
In vielen Präzisionsfertigungsbetrieben beobachte ich, wie Bediener blindlings die Spindeldrehzahl erhöhen, um enge Liefertermine einzuhalten. Das ist meist kontraproduktiv. Bei der Bearbeitung gehärteter Formstähle liegt der wahre Wert von Hochleistungs-Hartmetall-Schaftfräsern nicht in der maximalen Drehzahl, sondern in ihrer effektiven Wärmeableitung. Steigen die Schnitttemperaturen auf über 800 °C, entstehen bei Werkzeugen, die thermische Spannungen nicht durch ihre Geometrie ableiten können, Mikrorisse durch thermische Ermüdung. Dies ist die häufigste Ursache für Werkzeugausfälle, lange bevor normaler Verschleiß eintritt.
Wir berieten einmal einen Kunden, der Probleme mit großen Formen für Automobilkarosserieteile hatte. Die angestrebten Schnittgeschwindigkeiten konnten nicht erreicht werden, da die Werkzeuge beim Trockenbearbeiten überhitzten. Wir empfahlen, die Spindeldrehzahl um 15 % zu reduzieren und gleichzeitig den Vorschub pro Zahn zu erhöhen . Indem wir die Späne zur Wärmeabfuhr vom Werkstück nutzten, erzielten wir eine höhere Zerspanungsleistung und eine längere Werkzeugstandzeit. Diese präzise Wärmeableitung ist es, die einen Standardfräser von einem echten Hochleistungswerkzeug unterscheidet.
Beschichtungsablösung – der Killer beim Hartfräsen: Wie wir die Haftung optimieren
Beim Hartfräsen bricht das Hartmetallsubstrat nahezu augenblicklich zusammen, sobald sich die Beschichtung ablöst. Es ist, als würde ein Soldat seine Rüstung verlieren. Dieser Versagensvorgang beginnt üblicherweise an der Spitze, wo die Scherspannung am höchsten ist. Um dies zu verhindern, haben wir uns vom herkömmlichen Sandstrahlen abgewandt. Stattdessen setzen wir auf fortschrittliche PVD- oder CVD-Verfahren, die die Nanobeschichtung in das Kristallgitter des Substrats einbetten.
Letztes Jahr wandte sich ein Hersteller von Medizinprodukten mit Problemen an uns, die durch abblätternde Beschichtungen verursacht wurden. Die Werkzeuge blätterten ab wie alte Farbe. Wir überarbeiteten die Grenzflächenbehandlung und entwickelten einen spezifischen Spannungsgradienten zwischen den Beschichtungsschichten. Dadurch erhielt die Beschichtung die nötige elastische Flexibilität, um den ständigen Ausdehnungs- und Kontraktionszyklen bei hohen Temperaturen standzuhalten. Wenn Ihre Werkzeuge großflächig abblättern, ist die Haftung Ihrer Beschichtung nicht für die thermischen Belastungen bei der Bearbeitung mit Härten ab HRC 65 ausgelegt.
Die Macht des negativen Rake: Warum HRC65 „stumpfe“ Schneiden erfordert
Zerspanungsmechaniker, die an die Bearbeitung von Aluminium gewöhnt sind, sind oft überrascht, wenn sie zum ersten Mal einen HRC65-Schaftfräser in der Hand halten. Sie fragen: „Warum fühlt sich der so stumpf an?“ Das liegt am bewusst gewählten negativen Spanwinkel. Eine rasiermesserscharfe Schneide, die auf HRC65-Stahl trifft, ist wie ein Glasmesser, das auf einen Stein trifft – sie zerbricht sofort. Durch ein präzises Honverfahren haben wir einen mikroskopisch kleinen Radius oder eine Fase an die Schneide geschliffen. Dadurch wird die Schnittkraft von der empfindlichen Spitze weggeleitet und auf den Werkzeugkörper verteilt.
Die optimale Einstellung für diese Schneidkantenpräparation zu finden, ist schwierig. Ist sie zu stumpf, kommt es zu Vibrationen; ist sie zu scharf, bricht sie aus. Wir justieren diese Radien im Mikrometerbereich, abhängig von der Maschinensteifigkeit des Kunden. Bei extrem harten Materialien ist eine kalkulierte „Stumpfheit“ tatsächlich eine überlegene Form der Schärfe. Sie ermöglicht es dem Werkzeug, die Oberfläche ohne mikroskopische Ausbrüche zu durchdringen und somit eine kontinuierliche, stabile Bearbeitung zu gewährleisten.
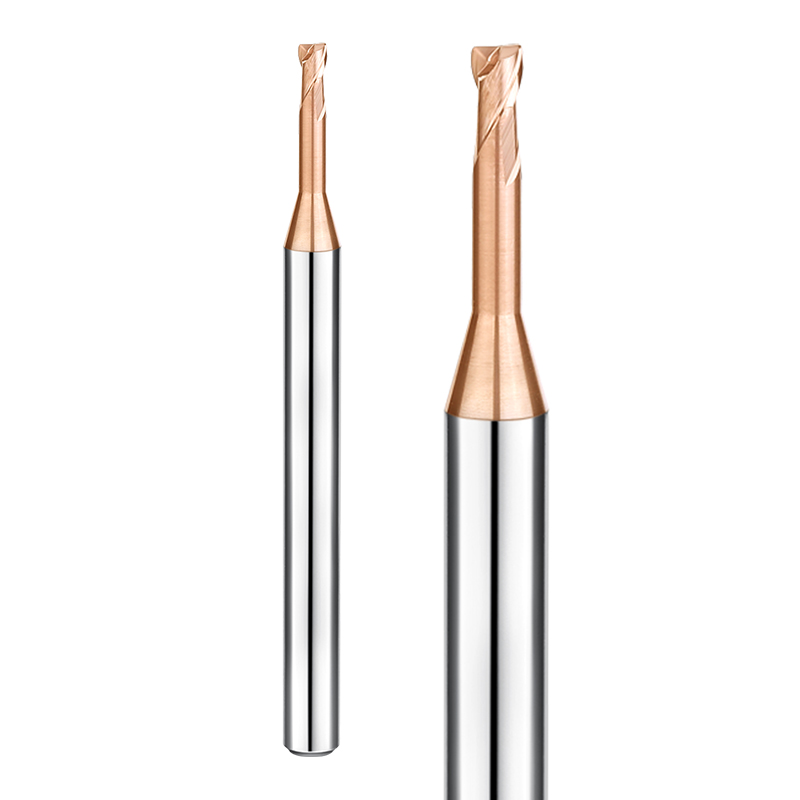
Lösung von Schwingungen in tiefen Kavitäten mit kundenspezifischen Hartmetall-Schaftfräsern
Standardwerkzeuge aus dem Katalog versagen oft bei einem Längen-Durchmesser-Verhältnis von 5:1 oder 8:1. Sobald das Werkzeug in den Schnitt eintritt, signalisiert ein hochfrequentes Kreischen, dass die Vibration außer Kontrolle geraten ist. Dies beeinträchtigt die Oberflächengüte und führt zu Ermüdungsrissen im Hartmetall. In solchen Fällen sollten Sie nicht nur die Drehzahl anpassen, sondern auch die Konstruktion eines maßgefertigten Hartmetall-Schaftfräsers überprüfen.
Der Schlüssel zur Vibrationsdämpfung liegt in der Unterbrechung der Resonanz. Wir fertigen Halsdurchmesser, Konus und Spannutenlänge individuell, sodass die Eigenfrequenz des Werkzeugs nicht mit der Spindelfrequenz übereinstimmt. Oftmals verzichten wir auf etwas Spanraum zugunsten eines größeren Kerndurchmessers. Bei der Bearbeitung hochharter Werkstoffe ist Steifigkeit stets wichtiger als Spanabfuhr.
Überhang vs. Steifigkeit: Unsere Logik für die Freiraumgestaltung
Wenn ein Kunde in einem beengten Raum 50 mm tief fräsen muss, kommt es auf Millimeter an. Ist der Schaft zu dünn, weicht das Werkzeug vom Schnitt ab und die Toleranzen werden nicht eingehalten. Ist er zu dick, reibt er an der Hohlraumwand. Wir verwenden daher ein progressives, konisches Halsdesign. Dieses kombiniert eine kurze Schneide mit einem verstärkten Hals und sorgt so dafür, dass die Schnittkräfte direkt auf den starren Schaft übertragen werden.
Mein Rat: Verwenden Sie niemals eine lange Schneide für tiefe Aussparungen. Eine lange Schneide vergrößert lediglich die Auflagefläche, gegen die das Material drückt, was zum Verbiegen des Werkzeugs führen kann. Wir halten die Schneide üblicherweise auf das 1.5-fache des Durchmessers und schleifen den Rest präzisions als Entlastungshals. Das ist zwar teurer in der Herstellung, ermöglicht Ihnen aber die Verdopplung des Vorschubs und gibt Ihnen die Gewissheit, dass das Werkzeug nicht bricht.
Fallstudie: Störung durch ungleiche Helixwinkel
Wir haben kürzlich ein Problem mit der Rechtwinkligkeit beim Fräsen einer HRC65-Druckgussform für einen Kunden gelöst. Standardwerkzeuge führten zu einer so starken Durchbiegung, dass das Werkstück beschädigt wurde. Wir entwickelten einen kundenspezifischen Hartmetall-Schaftfräser mit ungleicher Teilung und variablen Steigungswinkeln (z. B. 35°/38°-Teilung). Dadurch wird sichergestellt, dass die vier Schneidkanten das Material zu unterschiedlichen Zeiten und in unterschiedlichen Winkeln treffen.
Durch die versetzte Anordnung der Eintrittspunkte unterbrachen wir die Schwingungswellen, bevor sie sich synchronisieren konnten. Selbst unter hoher Belastung und bei Trockenbearbeitung blieb die Maschine leise, und die Oberfläche war spiegelglatt. Sollten Sie in Ihren tiefen Kavitäten Wellen oder Rattermarken feststellen, ist es an der Zeit, von symmetrischen Werkzeugen auf asymmetrische Geometrien umzusteigen.
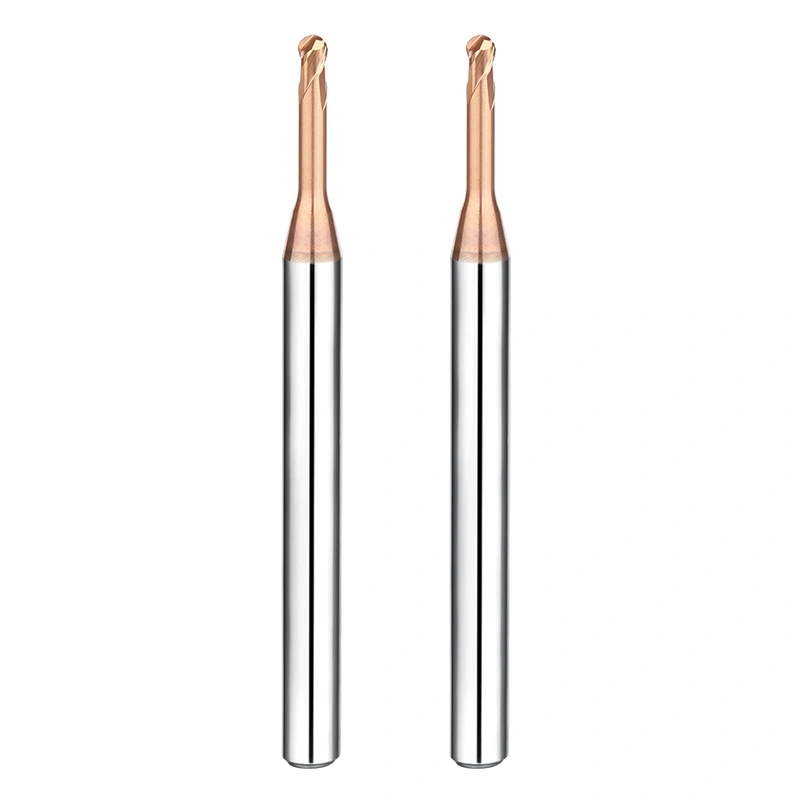
Drei „nicht-werkzeugbedingte“ Variablen, die den Erfolg beim HRC65-Fräsen bestimmen
Viele glauben, dass der Kauf hochwertiger Fräser allein schon die Bearbeitung von HRC65-gehärtetem Stahl halbwegs erfolgreich macht. Unserer Erfahrung nach ist das eine gefährliche Vereinfachung. Wir haben viel zu oft erlebt, wie Kunden 300-Dollar-HRC65-Schaftfräser in veralteten Vorrichtungen mit übermäßigem Rundlauffehler oder auf Spindeln mit thermischer Verformung einsetzten. Das ist, als würde man Formel-1-Reifen auf einen Oldtimer montieren: Man erreicht nicht nur keine Höchstgeschwindigkeit, sondern die systembedingte Fehlanpassung ruiniert die teuren Werkzeuge innerhalb von Minuten.
Sobald die Werkstückhärte HRC60 übersteigt, wird die Bearbeitung zu einem „Steifigkeitsgleichgewicht“. Neben dem Werkzeug selbst bestimmen drei Variablen, ob ein kontrollierter Schnitt gelingt oder das Material lediglich abgetragen wird: das dynamische Verhalten der Maschine, die Kühlleistung (Luft oder Nebel) und der Rundlauf an der Spannfläche. Werden diese Faktoren nicht optimiert, liefert selbst der beste Hartmetall-Schaftfräser keine gleichbleibenden Ergebnisse.
Warum Ihre Oberflächengüte versagt – selbst mit Premium-Hartmetall-Schaftfräsern
Kollegen fragen mich oft, warum ihre Formoberflächen trotz Verwendung bester Hartmetall-Schaftfräser für gehärteten Stahl immer noch hartnäckige „Fischschuppenmuster“ oder Rattern aufweisen. Bei HRC 65 verliert Stahl die plastischen Fließeigenschaften weicherer Werkstoffe. Die Späne sind extrem fein und pulverig. Weist Ihr System – Maschine, Vorrichtung und Werkzeug – auch nur eine minimale Durchbiegung auf, „prallt“ die Schneide beim Kontakt ab. Diese hochfrequenten Mikrovibrationen sind die eigentliche Ursache für eine schlechte Oberflächengüte.
Ich rate Fertigungsteams stets, zuerst die Werkzeugwegplanung zu überprüfen. Ist das Schlichtzugabemaß nach dem Schruppen ungleichmäßig, führen die plötzlichen Kraftschwankungen zu einer Werkzeugverformung. Selbst mit Premium-Werkzeugen ist eine spiegelglatte Oberfläche durch scharfe rechtwinklige Kurven anstelle von sanften Übergängen nicht möglich. Das liegt nicht am Werkzeug selbst, sondern an der Annahme, man würde mit weichem Stahl arbeiten, während die Realität mit hochhartem Stahl nicht funktioniert.
Spannsysteme: Der Schlüssel zur Entfaltung des vollen Potenzials von Hartmetall-Schaftfräsern
Bei der Fehlersuche für anspruchsvolle Kunden in Nordamerika überprüfen wir zuerst die Werkzeughalter. Für Hochleistungs-Hartmetall-Schaftfräser sind herkömmliche ER-Spannzangen für HRC65-Bearbeitungen oft unzuverlässig. Ihr Rundlauffehler und ihre Spannkraft halten den enormen Reaktionskräften selten stand. Bereits bei einem Rundlauffehler von über 0.005 mm muss eine einzelne Schneide die doppelte oder dreifache Last aufnehmen, was zu vorzeitigem Verschleiß führt.
Wir empfehlen Schrumpf- oder hochpräzise Hydraulikfutter. Schrumpffutter gewährleisten eine gleichmäßige 360°-Spannung und einen extrem geringen Rundlauf, wodurch jede Schneide gleichmäßig beansprucht wird. Dies ist entscheidend für den Erhalt empfindlicher Nano-Beschichtungen. Um die maximale Lebensdauer von Hochleistungswerkzeugen zu erreichen, muss die Spannvorrichtung so steif sein wie eine integrale Verlängerung der Maschinenspindel. Wenn Sie für HRC65-Bearbeitungen immer noch eine fünf Jahre alte Spannzange verwenden, sollten Sie nicht unnötig Geld für teure Werkzeuge ausgeben.
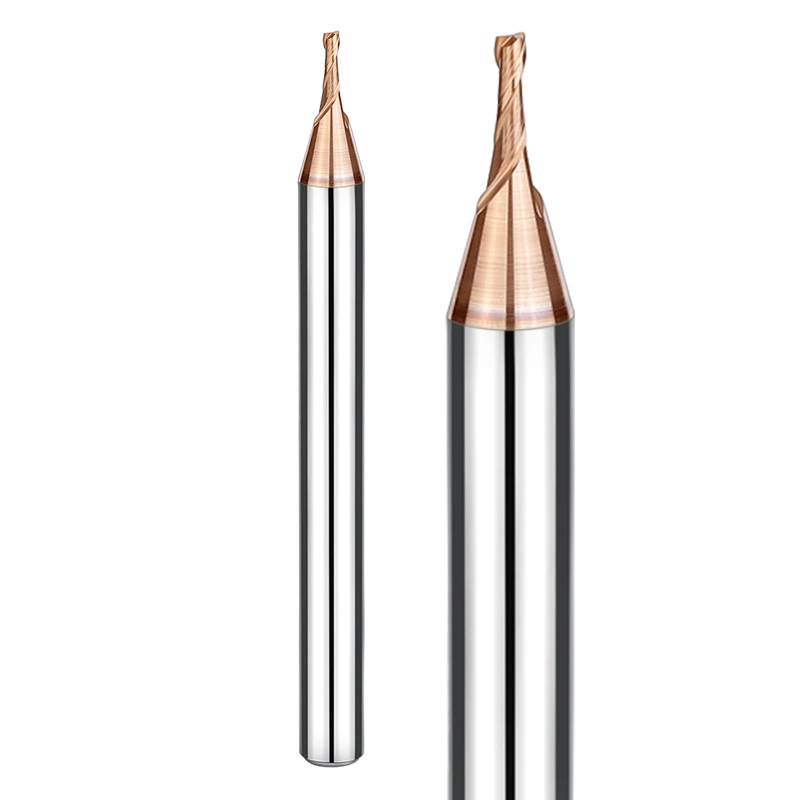
Praktische Parameterempfehlungen für die Bearbeitung von HRC65+
In der Werkstatt sagen wir: „Der Katalog ist statisch, der Zerspanungsmechaniker dynamisch.“ Sich bei der Bearbeitung von Werkstücken mit einer Härte von HRC 65+ auf Herstellerangaben zu verlassen, ist oft nachteilig. Ziel ist es, den optimalen Punkt zu finden, an dem Maschinenbelastung, Wärmeentwicklung und Werkzeugstandzeit im Gleichgewicht sind. Wenn Ihre Maschine hochwertig ist, Sie aber übermäßige Funkenbildung feststellen, überprüfen Sie die radiale Schnitttiefe (Ae). Halten Sie diese innerhalb von 5 % bis 10 % des Fräserdurchmessers. Häufige, flache Schnitte reduzieren die kurzzeitige Belastung des Hartmetall-Schaftfräsers effektiv.
Bei der Hartmetallbearbeitung kommt es auf den richtigen Rhythmus an. Beim Planfräsen großer Flächen erhöht sich die Schnittgeschwindigkeit, damit die Späne durch die Luftkühlung schneller abgeführt werden und Nachbearbeitungen vermieden werden. Diese Anpassungen dienen nicht der Geschwindigkeitssteigerung, sondern der Vorhersagbarkeit der Ergebnisse. Sollten Ihre tatsächlichen Ergebnisse nicht Ihren Parametern entsprechen, senden Sie uns gerne Ihre Teilezeichnungen oder eine Beschreibung der Bearbeitungsbedingungen. Wir führen gerne eine detaillierte Vergleichsanalyse für Sie durch.
Über das Lehrbuch hinaus: Praxisnahe Richtlinien für Fütterung und Tiefenanalyse
Die in Lehrbüchern angegebenen Bereiche sind oft zu grob, um wirklich hilfreich zu sein. Unsere Erfahrung zeigt, dass sich die Schnittlogik beim Übergang von HRC 55 zu HRC 65 grundlegend ändern muss. Bei HRC 60 kann ein konstanter Vorschub beibehalten werden; bei HRC 65 muss der Vorschub pro Zahn (Fz) deutlich konservativer gewählt werden – üblicherweise zwischen 0.01 mm und 0.03 mm.
Die axiale Schnitttiefe (Ap) beeinflusst direkt die Schwingungsfrequenz. Wenn Sie beim Seitenfräsen „Durchbiegungsmarken“ feststellen, reduzieren Sie die Schnitttiefe und erhöhen Sie den Vorschub – eine Technik, die als Hochvorschubfräsen bekannt ist. Dieser schnelle und flache Ansatz wurde durch jahrelange Erfahrung mit Werkzeugbruch und Ausschuss entwickelt. Wenn Sie sich bezüglich einer bestimmten Werkzeugstahlsorte unsicher sind, senden Sie uns die Materialbezeichnung; wir können Ihnen praxiserprobte Referenzwerte nennen.
Verschleißüberwachung: So erkennen Sie, wann Ihr HRC65-Schaftfräser verschlissen ist
Bei der Bearbeitung von hochharten Werkstoffen ist es meist zu spät, auf ein Kreischen oder Funkenflug zu warten. Achten Sie auf Ihre Späne. Verfärben sie sich von Hellgrau zu Tiefviolett oder Dunkelrot, hat der Flankenverschleiß Ihres HRC65-Schaftfräsers die kritischen Grenzwerte überschritten und die Beschichtung ist beschädigt.
Achten Sie außerdem auf die „weiße Linie“ an der Werkzeugspitze. Unter Vergrößerung zeigt ein weißer Reflexionsstreifen an, dass das Substrat freiliegt. Wenn Sie das Werkzeug weiter hineindrücken, bricht es wahrscheinlich im Werkstück ab. Wir empfehlen, ein Bearbeitungsprotokoll zu führen. Nutzen Sie die Verschleißdaten des ersten Teils, um den Austauschzyklus für die gesamte Charge festzulegen. Sollten Sie Fragen zur Werkzeugstandzeit haben, senden Sie uns bitte Fotos der Verschleißmuster. Wir können in der Regel feststellen, ob das Problem an Ihren Parametern oder an der Werkzeugkonfiguration selbst liegt.






