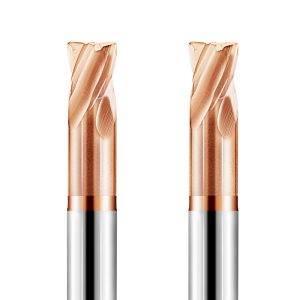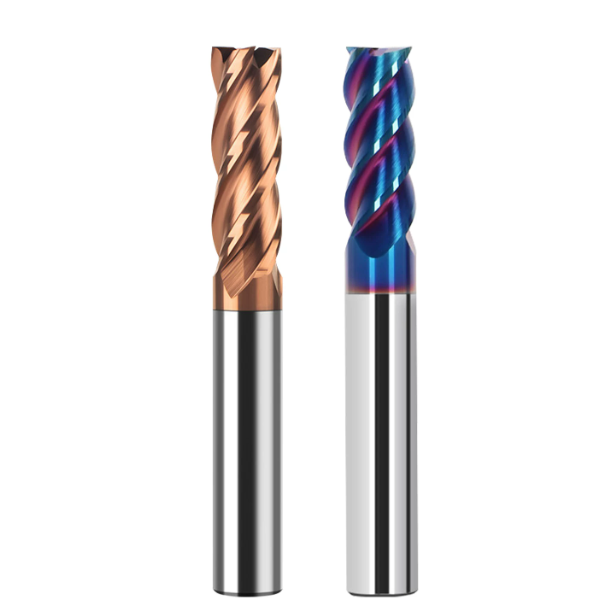
Eine dringende E-Mail eines Formenbaukunden aus Bayern verdeutlicht ein Problem, das vielen Präzisionsbearbeitungsbetrieben bekannt ist: Beim Fertigbearbeiten von Ecken an Stanzwerkzeugeinsätzen aus 1.2379 (AISI D2), gehärtet auf 65 HRC, mit einem 6-mm-Vollhartmetall-Schaftfräser kam es bereits nach weniger als zwei Werkstücken zu mikroskopischen Ausbrüchen an der Schneidkante. Dies führte zu einem plötzlichen Anstieg der Schnittkraft und schließlich zum sofortigen Bruch des Werkzeugs.
Die instinktive Reaktion des Bedieners war, den Vorschub des HRC65-Schaftfräsers am Bedienfeld vorsichtshalber zu reduzieren. Paradoxerweise beschleunigte dies den Flankenverschleiß und führte zum Werkzeugbrand. Dies ist kein Einzelfall. Es handelt sich um ein wiederkehrendes Problem, mit dem wir bei der technischen Unterstützung von Formenbaubetrieben in ganz Europa und Nordamerika vor Ort konfrontiert werden.
Beim Fräsen von Werkstoffen mit einer Härte von 60 bis 65 HRC konzentrieren sich viele Bediener ausschließlich auf die Temperaturgrenzen der Beschichtung oder die Spindeldrehzahl und vernachlässigen dabei die wichtigste Kontrollgröße: den Vorschub des Schaftfräsers. Sobald die Werkstückhärte sich der Werkzeughärte annähert, gelten für die Vorschubberechnungen keine linearen Regeln mehr. Sinkt der Vorschub unter die minimale Spandicke, reibt die Schneide lediglich an der gehärteten Oberfläche und poliert sie. Umgekehrt kann ein geringfügig zu hoher Vorschub die spröde Schneide des Hartmetalls zum Bruch bringen.
Um ein optimales Verhältnis zwischen Verschleißfestigkeit und Ausbruchfestigkeit zu erreichen, muss die Schnittgeschwindigkeit und der Vorschub direkt mit dem radialen Eingriff (ae), dem Werkzeugüberhang und der Schneidkantenpräparation verknüpft werden. Die Einstellung der Vorschubparameter für HRC65-Schaftfräser erfordert die Kontrolle mikroskopischer negativer Führungsflächen und der Spanausdünnung, nicht das bloße Übernehmen allgemeiner Formeln aus Lehrbüchern.
Haben Sie jemals vor einem Bearbeitungszentrum gestanden und zugesehen, wie ein importierter Schaftfräser innerhalb weniger Minuten ausfranst, und sich gefragt, ob Sie den Vorschub aus Sicherheitsgründen verringern oder ihn stärker betätigen sollten, um die verhärtete Kruste zu durchdringen?
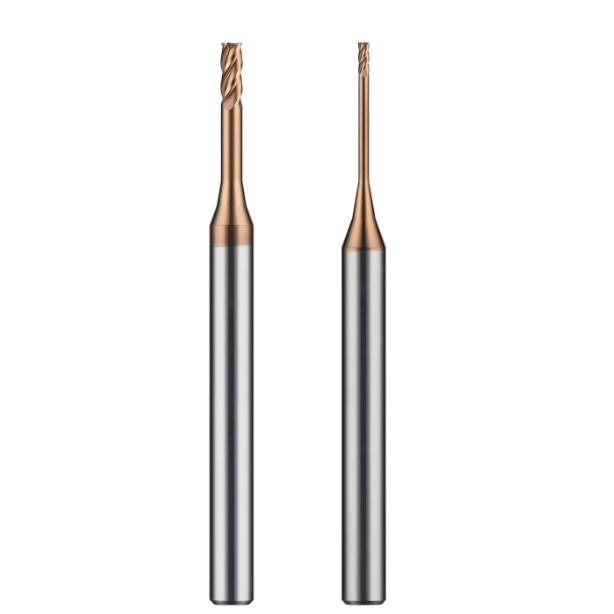
Warum führen empfohlene Werte zu Werkzeugversagen? Unser empirisch ermitteltes Vorschubfenster für HRC 65 Schaftfräser
Katalog-Schneidetabellen sehen auf dem Papier gut aus, setzen aber ideale Bedingungen voraus. Werkzeugmacher testen sie auf extrem steifen horizontalen Bearbeitungszentren mit dicken, massiven Testblöcken und Null-Rundlaufgenauigkeit. In realen Formhohlräumen treten jedoch Belastungsspitzen an den Ecken, leichte Werkzeugdurchbiegungen und ungleichmäßiges Material auf. Unter diesen Bedingungen führen Katalogdaten oft zu sofortigem Kantenbruch.
In der Fertigung ist der optimale Vorschubbereich für Schaftfräser eng und unnachgiebig. Wir betrachten ihn nie als statische Größe. Stattdessen optimieren wir den Vorschub in Abhängigkeit von der Zustellung, dem Werkzeugüberhang und der Maschinensteifigkeit. Eine stabile Spindelbelastung und die Unterdrückung hochfrequenter Vibrationen sind stets wichtiger als die Verfolgung theoretischer Zerspanungsraten.
Ermittlung von Basisschnittgeschwindigkeiten und Vorschubraten für gängige wärmebehandelte Werkstoffe in westlichen Werkstätten
Unser Team unterstützt regelmäßig Betriebe, die kryogenisch behandeltes AISI D2 (1.2379), pulvermetallurgisches CPM 1V und vollständig gehärtetes H13 verwenden. Selbst bei einer Härte von 60–65 HRC unterscheiden sich die Schneideigenschaften deutlich. D2 weist grobe, abrasive eutektische Carbide auf, die die Schneidkante stark beschädigen. Pulvermetalle wie CPM besitzen zwar eine gleichmäßige Carbidstruktur, ihre dichte Matrix erzeugt jedoch eine hohe Scherfestigkeit.
Um eine sichere Schnittgeschwindigkeit und einen sicheren Vorschub zu ermitteln, beginnen wir in der Regel mit einer konservativen Schnittgeschwindigkeit von 45 bis 75 m/min (150–250 SFM). Bei hochchromhaltigen Stählen wie D2 muss der Vorschub ausreichend hoch sein, um harte Karbideinschlüsse zu durchtrennen. Bei zäheren Warmarbeitsstählen reduzieren wir die Schnittgeschwindigkeit leicht und halten die Zahnkraft so, dass die Späne die Wärme abführen.
Häufige Fehlerquellen: „Glättreibung“ durch unzureichenden Vorschub vs. Mikrosplitterung durch zu hohen Vorschub
Die gefährlichste Intuition bei der Bearbeitung von hartem Stahl ist es, den Vorschub auf 30 % zu reduzieren. Sinkt der Vorschub pro Zahn unter den Honradius der Schneide, kann das Werkzeug das Material nicht mehr abtragen. Es gleitet, reibt und poliert lediglich die gehärtete Oberfläche. Diese starke Reibung führt zu punktuellen Temperaturspitzen, Kaltverfestigung des Werkstücks und schnellem Verschleiß der Werkzeugflanke.
Wird der Vorschub jedoch zu stark erhöht, übersteigt der Stoß die Querbruchfestigkeit des Hartmetalls. Dies führt zu Mikroausbrüchen an der Schneide. Sobald Mikroausbrüche auftreten, verdoppeln sich die Schnittkräfte innerhalb von Sekunden, und das Werkzeug bricht. Achten Sie bei der Optimierung der Schnittparameter von Hartmetall-Schaftfräsern auf ein dumpfes Geräusch und prüfen Sie die Schnittfläche auf weiße, ausgerissene Kanten.
Referenzrichtlinien zur Vermeidung von Werkzeugbruch: Bewährte Vorschubparameter für Vollhartmetallfräser
Um Werkstätten aufwändige Versuche zu ersparen, haben wir auf Basis hunderter Stunden Praxistests Referenzwerte entwickelt. Für einen 4-schneidigen Vollhartmetallfräser in einem Schrumpf- oder Hydraulikfutter mit weniger als 3D-Überhang empfiehlt sich eine Spanlast (fz) von 0.008 bis 0.035 mm/Zahn (0.0003″–0.0014″ IPT). Dies gewährleistet eine zuverlässige Sicherheit gegen vorzeitigen Bruch.
Kombinieren Sie dies mit einer geringen radialen Schnitttiefe (ae) von maximal 4 % bis 8 % des Fräserdurchmessers. Verwenden Sie niemals flüssiges Kühlmittel – blasen Sie die Späne immer mit trockener Druckluft ab, um Risse durch Thermoschock zu vermeiden. Falls Ihre Aufspannung nicht ausreichend stabil ist, verringern Sie die radiale Zustellung anstatt des Vorschubs und achten Sie darauf, dass die Spandicke niemals unterschritten wird.
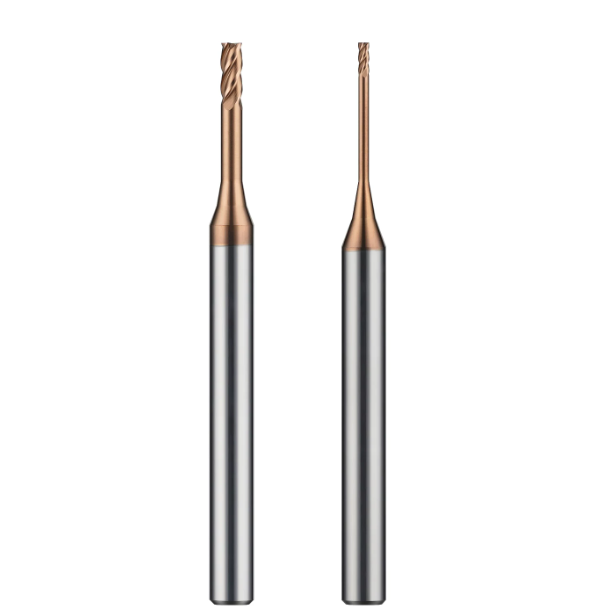
Werkzeugspezifikationen und Schnittgrenzen: Präzise Einstellung der Schnittparameter von Hartmetall-Schaftfräsern
Beim Zerspanen von Werkzeugstahl mit einer Härte von 60–65 HRC ist die isolierte Betrachtung von Parametern ein kostspieliger Fehler. Schnittgeschwindigkeit und Vorschub hängen direkt von der Werkzeugkernsteifigkeit, der Schneidengeometrie und der Maschinendynamik ab. Bei dieser Härte führt bereits eine geringfügige Fehlberechnung der Zustellung oder der Zahnbelastung zu einer sofortigen radialen Durchbiegung. Diese Kraft konzentriert sich direkt auf den Eckenradius und verursacht so einen sofortigen Schneidkantenbruch.
Wir definieren stets die Steifigkeitsgrenzen der gesamten Aufspannung, bevor wir die Vorschubgeschwindigkeit anpassen. Bei der Fehlersuche für Kunden in den USA und Europa prüfen wir zuerst den Werkzeugüberhang, die Futterwahl und den Spindelrundlauf. Die Optimierung der Schnittparameter für Hartmetall-Schaftfräser ist nur dann sinnvoll, wenn die mechanischen Grenzen des Werkzeughalters und der Maschine bekannt sind.
Ausgewogene Schneidenanzahl und Kernsteifigkeit: Berechnung des Vorschubs pro Zahn (fz) für 4-schneidige und mehrschneidige Vollhartmetall-Schaftfräser
Die Wahl der Schneidenzahl ist ein ständiger Kompromiss zwischen Stegdicke und Spanraum. Beim Fräsen von Hartmetallen entstehen feine, nadelförmige Späne anstelle langer Spiralen, sodass überdimensionierte Schneiden unnötig sind. Standardmäßige 4-Schneiden-Werkzeuge bieten einen guten Spanraum, 5- oder 6-Schneiden-Fräser hingegen einen deutlich größeren Kerndurchmesser. Dieser größere Querschnitt wirkt Biegekräften entgegen und ermöglicht höhere Tischvorschübe.
Verwenden Sie zur Berechnung der Spanbelastung keine Standardformeln aus Katalogen. Bei einem starren Mehrschneider-Vollhartmetallfräser müssen Sie die Zielvorgabe anhand des radialen Eingriffswinkels anpassen. Kürzere Eingriffszeiten erfordern eine geringere Spanbelastung pro Zahn ($f_z$) bei gleichzeitig erhöhtem programmierten Tischvorschub. In Kombination mit hohen Werkzeugweggeschwindigkeiten schonen flache Mehrschneider-Schnitte die empfindlichen Schneidkanten deutlich besser als schwere 4-Schneiden-Schnitte.
Empirische Formeln zur Anpassung der Fräsvorschubgeschwindigkeiten basierend auf Überhang und dynamischer Auswuchtung
Durch die Kollision von Werkstücken sind Zerspanungsmechaniker oft gezwungen, Werkzeugüberstände von 4D bis 5D zu realisieren. Die Werkzeugdurchbiegung nimmt mit der dritten Potenz der Überhanglänge zu. Sobald der Werkzeugüberstand 3D überschreitet, verursachen die Schnittkräfte ein starkes, hochfrequentes Rattern. Bei 65 HRC-Stahl wirkt dieses Rattern wie ein Mikrohammerschlag auf die Schneide, wodurch Beschichtungen abgetragen und Hartmetalle gebrochen werden.
Bei tiefen Kavitäten wenden wir eine strikte, stufenweise Reduzierungsregel an. Bis zu einem Überhang von 3D verwenden wir die Standard-Drehzahl- und Vorschubwerte. Bei 4D reduzieren Sie den Fräsvorschub um 25 % bis 35 % und programmieren gleichmäßige Bogeneinführungen. Ab 5D verwenden Sie Verlängerungen aus Schwermetall oder Hartmetall. Die Unterdrückung von Resonanzschwingungen hat höchste Priorität, selbst wenn Sie die Schnitttiefe verringern müssen, um Ratterschwingungen zu vermeiden.
Unterschiede bei den Vorschubparametern für HRC65-Schaftfräser: Trochoidales/Hochvorschubfräsen vs. Volltiefen-Seitenfräsen
Zerspanungsmechaniker wechseln häufig zwischen Volltiefen-Seitenfräsen und dynamischem Trochoidal-Schruppen. Beide Verfahren erzeugen völlig unterschiedliche thermische und mechanische Spannungen an der Werkzeugschneide. Beim Volltiefen-Seitenfräsen ist der radiale Eingriff (ae) sehr gering, was zu starker Spanverdünnung führt. Wird dies nicht durch einen höheren Vorschub pro Zahn kompensiert, reibt die Schneide an der Spanfläche, anstatt sie abzuscheren.
Bei Hochvorschub- und dynamischen Schälbahnen werden kleine Zustellungen und hohe lineare Vorschübe verwendet, der radiale Eingriffswinkel ändert sich jedoch kontinuierlich. Bei der Optimierung der Vorschubparameter von HRC65-Schaftfräsern konzentrieren wir uns auf Eckübergänge und Eingriffsbögen. Gleichmäßige und vorhersehbare Schnittkräfte beim Eingriff des Werkzeugs in den harten Stahl verhindern plötzliche Bruchbelastungen.
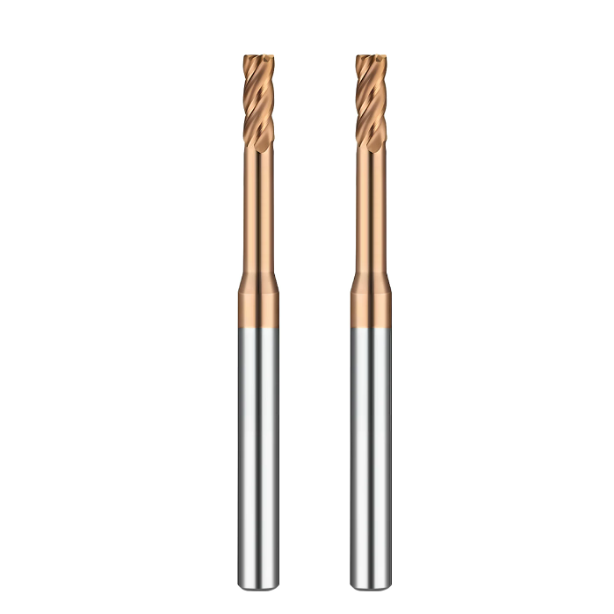
Maschinenoptimierung vor Ort für die Formenbearbeitung: Praktische Anwendung von Hartmetall-Schaftfräsern für gehärteten Stahl
Reale Formhohlräume decken die Grenzen von Standardvorschubgeschwindigkeiten und -geschwindigkeiten auf. In unserer Beratungspraxis zeigt sich, dass über 80 % der Kantenausbrüche bei plötzlichen Geometrieänderungen auftreten – an Innenecken, Tascheneinführungen und Nuten. Sobald gehärteter Stahl eine Härte von 60 HRC oder mehr erreicht, führt jede Erhöhung des Werkzeugdrucks sofort zu Sprödbruch.
Für eine erfolgreiche Einrichtung sind dynamische Vorschubanpassungen entlang des Werkzeugwegs erforderlich. Verwenden Sie niemals einen konstanten Vorschub in komplexen, gehärteten Hohlräumen. Nutzen Sie adaptive Werkzeugwege, Eckverzögerung und Radiusverläufe, um die Schnittkräfte gleichmäßig zu verteilen. Die präzise Einstellung des Vorschubs Ihres Hartmetall-Schaftfräsers für gehärteten Stahl an anspruchsvollen Stellen gewährleistet einen stundenlangen, bruchfreien Betrieb.
Verzögerungsstrategien und Eckvorschubkompensation zum Ausräumen tiefer Kavitäten in Kunststoff- und Druckgussformen
Innenecken verursachen die höchsten Ausfallraten bei der Präzisionswerkzeugbearbeitung. Beim Übergang eines Werkzeugs von einer geraden Wand in eine scharfe 90-Grad-Ecke springt der Eingriffswinkel von 15 auf über 90 Grad. Dieser plötzliche Anstieg führt zu einer sprunghaften Erhöhung der Spanbelastung. Ohne vorausschauende Verzögerung ruckt die Spindel, und die Werkzeugecke bricht sofort ab.
Wir lösen dieses Problem durch die Programmierung von gestaffelten Verzögerungszonen in der CAM-Software oder durch vorausschauende Maschinensteuerung. Beim Annähern an eine Ecke wird der Vorschub beim Fräsen des Formstahls um 30 % bis 50 % reduziert, etwa um den halben Fräserdurchmesser vor der Ecke. Durch das Hinzufügen von Eckverrundungen anstelle von scharfen Ecken werden Stoßspitzen vermieden; die Zykluszeit wird zwar um einige Sekunden verlängert, dafür aber die Prozesssicherheit erhöht.
Einführstrategien für 60–65 HRC-Formstahl in geschlossenen Kavitäten: Rampenverfahren und spiralförmige Interpolation
Das vertikale Eintauchen in 65 HRC-Stahl führt unweigerlich zur Zerstörung eines Fräsers. Die Schnitttiefe im Werkzeugmittelpunkt ist nahezu null, und Späne können nirgendwohin entweichen. Beim Ausfräsen von Taschen oder Nuten in geschlossenen Bereichen sind lineares Rampenverfahren oder spiralförmige Interpolation die einzig zulässigen Eintauchmethoden.
Passen Sie den Rampenwinkel direkt an Ihre Vorschubgeschwindigkeit an. Bei 65 HRC-Stahl sollte der Rampenwinkel zwischen 0.5 und 1.5 Grad liegen und 2 Grad nur selten überschreiten. Stellen Sie beim Spiraleinlauf den Vorschub Ihres HRC65-Schaftfräsers auf etwa 60 % Ihrer linearen Seitenfräsgeschwindigkeit ein. Der Spiralbohrungsdurchmesser sollte zwischen dem 1.2- und 1.6-Fachen des Werkzeugdurchmessers liegen, um einen freien Späneaustritt zu gewährleisten.
Bewertung der thermischen Ermüdung verschleißfester Beschichtungen unter extremen Vorschub-Reibungsbedingungen
Moderne Beschichtungen wie AlTiN, AlCrN und Silizium-Nanokomposite dienen als wichtige Hitzeschutzschichten auf gehärtetem Stahl. Zu langsamer Vorschub erzeugt jedoch übermäßige Reibung und treibt die Temperaturen in der Schnittzone auf über 900 °C. Wiederholte Temperaturwechsel zwischen den Schnitten verursachen aufgrund unterschiedlicher Wärmeausdehnungskoeffizienten Mikrorisse, was zu starkem Abblättern der Beschichtung führt.
Prüfen Sie den Flankenverschleiß unter einem Taschenmikroskop. Verfärbte Ringe und abblätternde Beschichtungskanten deuten auf Reibungswärme hin, die die Haftschicht beschädigt. Vermeiden Sie die Verwendung von Kühlmittel, da dies zu einem schnellen Temperaturschock und Hartmetallbrüchen führt. Arbeiten Sie stattdessen trocken mit einem starken Druckluftstrahl oder Minimalmengenschmierung (MQL) und halten Sie einen positiven Vorschub des Schaftfräsers (HRC 65) ein, damit die Späne die Wärme abführen können.
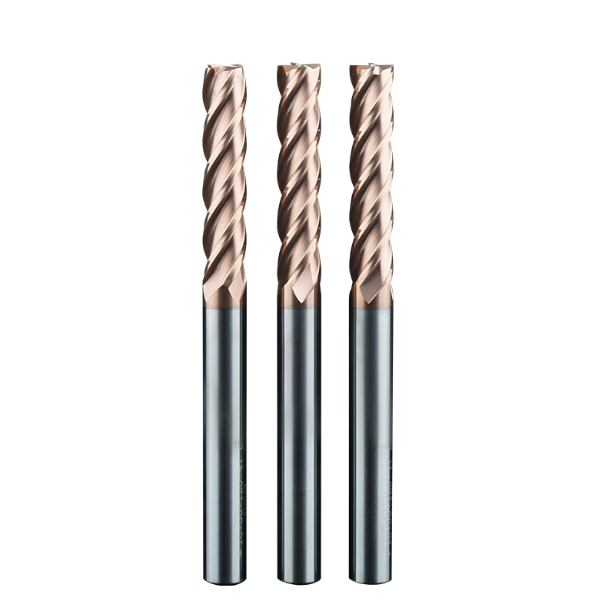
Fehlerbehebung in der Werkstatt: Ableitung der Vorschubgeschwindigkeitseinstellungen für Schaftfräser aus der Spanmorphologie und den Verschleißmustern
Ohne Dynamometer in der Werkstatt dienen Metallspäne an der Maschinenverkleidung und Verschleißspuren an der Werkzeugflanke als beste Diagnoseindikatoren. In europäischen und nordamerikanischen Werken beheben wir unregelmäßige Schneidkantenausbrüche oft innerhalb weniger Minuten, indem wir einfach den Werkzeughalter abnehmen und die Schneiden ablesen. Bei 65 HRC ist ein abnormaler Spanabtransport ein sofortiges Warnsignal für einen drohenden Werkzeugausfall.
Die Analyse des Bearbeitungsablaufs anhand von Spänen vermeidet unnötige Programmänderungen. Die Untersuchung der Spangeometrie und der Flankenabsplitterung zeigt sofort, ob der Vorschub des Schaftfräsers das Hartmetallsubstrat mit Scherkräften überlastet oder die kaltverfestigte Oberfläche aufgrund unzureichender Spanbelastung beschädigt.
Beobachtung der Spanfarbe (Dunkelblau bis Dunkelrot) und der Krümmung: Eine schnelle Methode vor Ort zur Bestimmung, ob die Fräsvorschubgeschwindigkeit zu hoch oder zu niedrig ist
Beim Trockenfräsen von gehärtetem Werkzeugstahl muss der Span die Schnittwärme abführen. Achten Sie auf gleichmäßige, eng gekrümmte Nadelspäne oder kleine C-förmige Späne mit gleichmäßiger dunkelblauer Anlassfarbe. Diese Farbe beweist, dass die Scherzone die ideale Temperatur zum Erweichen des Grundmaterials erreicht hat, während der Fräsvorschub die Wärme effizient abgeführt hat.
Wenn die Späne blassgelb, silbrig oder pulverig aussehen, ist Ihr Vorschub viel zu gering. Die Schneide poliert den Stahl, und die Werkzeugflanke überhitzt schnell. Sind die Späne dunkelrot, schwarz oder weisen sie ausgefranste, eingerissene Kanten auf, reduzieren Sie den Tischvorschub sofort. Hohe Spanmengen erzeugen starke Scherspitzen, die empfindliche Hartmetallspitzen beschädigen können.
Eine „Übergangsstrategie“ zur Anpassung der Vorschubgeschwindigkeiten von Hartmetall-Schaftfräsern bei der Bearbeitung von gehärtetem Stahl mit begrenzter Werkzeugsteifigkeit
Häufig bearbeiten Betriebe Werkstücke mit einer Härte von 60–65 HRC auf Standard-BT40- oder CAT40-Maschinen mit langen Messlängen, um die Vorrichtungen freizulegen. Das Ausreizen der im Katalog angegebenen Schnitttiefen führt bei diesen Konfigurationen zu Rattern und Durchbiegungen an jeder Werkstückkante. In Umgebungen mit geringer Steifigkeit führen Standard-Schnittgeschwindigkeiten und -Vorschübe schnell zu Werkzeugbruch.
Bei unzureichender Steifigkeit empfiehlt sich ein leichterer radialer Bearbeitungsansatz. Verringern Sie die radiale Schnitttiefe (ae) und optimieren Sie den Vorschub Ihres Hartmetall-Schaftfräsers für gehärteten Stahl, indem Sie die Spanbelastung pro Zahn reduzieren und gleichzeitig die Spindeldrehzahl erhöhen. So wird Material in schnellen, kraftarmen Durchgängen abgetragen, was die Werkzeugstandzeit und die Werkstückabmessungen schont, wenn Sie keine steifere Spindel verwenden können.
Praktische Checkliste zur Optimierung der Vorschubgeschwindigkeiten für HRC65-Schaftfräser: Abwägung zwischen Werkzeugoberflächenrauheit (Ra < 0.4) und Werkzeugstandzeit
Um eine spiegelglatte Oberfläche unter Ra 0.4 zu erzielen und gleichzeitig die Werkzeugstandzeit über lange Zyklen zu verlängern, sind sorgfältige Vorflugkontrollen erforderlich. Hochwertige Oberflächen hängen ausschließlich von einem vibrationsfreien Werkzeugkontakt ab und nicht allein von der theoretischen Spitzenhöhe. Durchbiegungen oder Rundlauffehler ruinieren die Oberflächengüte auf hartem Stahl sofort.
Wenn Sie Probleme mit der Oberflächenqualität oder ungleichmäßiger Werkzeugstandzeit haben, stellen Sie sicher, dass der Rundlauf unter 0.003 mm (0.0001 Zoll) bleibt, der Überhang unter 3D liegt und eine abgestufte Eckverzögerung programmiert ist. Sobald diese physikalischen Regelkreise geschlossen sind, gewährleistet Ihre kalibrierte HRC65-Schaftfräser-Vorschubgeschwindigkeit über 30 Betriebsstunden hinweg vorhersehbare, spiegelglatte Kavitätenwände.
Jede Maschineneinrichtung verhält sich anders. Wenn Sie schwierige Werkzeugstähle wie CPM oder Vanadis bearbeiten oder mit langen Vorsprüngen an CAT40-Spindeln zu kämpfen haben, teilen Sie uns Ihre Einrichtungsdetails mit. Wir freuen uns immer über den Austausch mit anderen Zerspanungsmechanikern und die Entwicklung einer optimalen Bearbeitungsstrategie.