
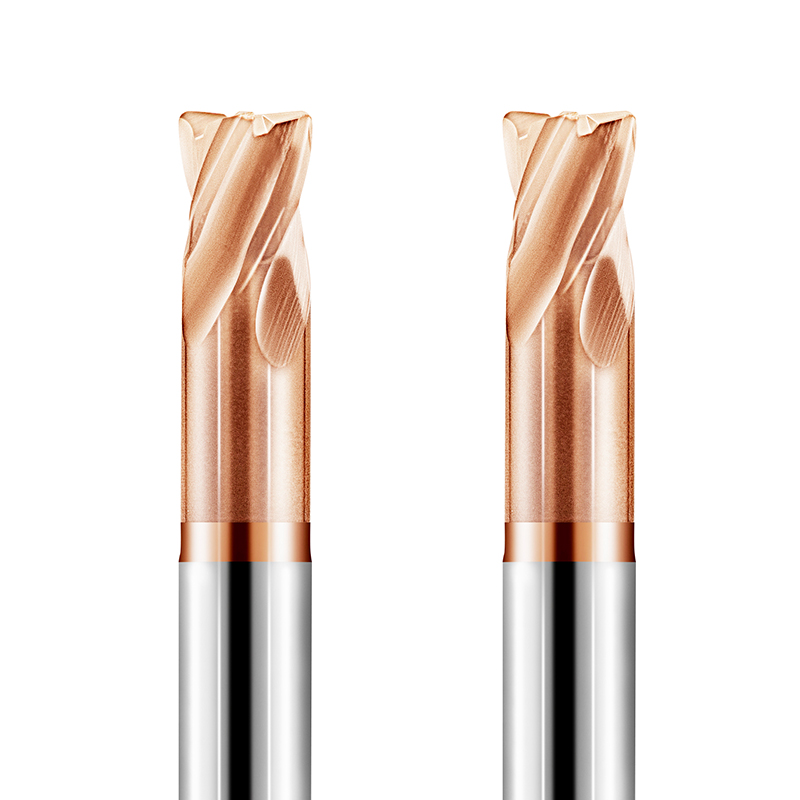
Letzten Monat wandte sich ein langjähriger Kunde aus Stuttgart mit einer dringenden Anfrage zur Fehlerbehebung an uns. Er bearbeitete Stempel aus D2/1.2379-Kaltarbeitsstahl, der auf HRC 64–66 wärmebehandelt war. Seine 4-schneidigen Schaftfräser – die zwei vollständige Zyklen zuverlässig absolvieren sollten – fielen bereits nach 12 Minuten aus. Die Schneidkanten wiesen kontinuierliche Mikroausbrüche auf, und an den Eckradien löste sich das Material vollständig ab.
Das Team vor Ort reduzierte instinktiv die Spindeldrehzahl, in der Annahme, ein langsamerer Schnitt würde das Werkzeug schonen. In unseren 16 Jahren Erfahrung in der Werkzeugherstellung zählt dies nach wie vor zu den häufigsten Fehlern beim Hartfräsen. Bei der Bearbeitung von ultraharten Stählen verhindert eine zu niedrige Drehzahl, dass die Scherzone die kritische Plastifizierungstemperatur erreicht. Die Schneide pflügt sich unter enormem Widerstand durch das kalte Material, wodurch sich der Verschleißmechanismus von kontrolliertem Abrieb zu starkem Ermüdungsabplatzen verschiebt.
Die optimale Schnittgeschwindigkeit für HRC65-Schaftfräser zu ermitteln, ist nie so einfach wie das Abschreiben der Verpackungsangaben. Der Spielraum für die Schnittgeschwindigkeit von Hartmetall-Schaftfräsern ist in der Praxis extrem gering. Faktoren wie die Korngröße des Hartmetallsubstrats, die Rothärteschwelle von AlTiSiN, der Spindelrundlauf und eine Erhöhung des Überhangverhältnisses um nur 0.5 können die Bearbeitungsparameter halbieren. Deshalb bewerten wir die Schnittgeschwindigkeit von Schaftfräsern für gehärteten Stahl stets unter Berücksichtigung der Spanausdünnung und der Wärmeabfuhr.
Wenn ein Werkstück so hart ist, dass eine Standardfeile von der Oberfläche abrutscht, kommt es auf eine Frage an: Wird durch Ihre Schnittgeschwindigkeit tatsächlich Wärme mit dem Span abgeführt – oder wird Ihre Werkzeugspitze mit jeder einzelnen Spindelumdrehung nach und nach zerstört?

Fräseigenschaften von gehärtetem Stahl (HRC 62–68) und der Richtbereich für die Schnittgeschwindigkeiten von Hartmetall-Schaftfräsern
In technischen Gesprächen mit Formen- und Werkzeugbauern beobachten wir häufig, dass Zerspanungsmechaniker die Bearbeitungsmethoden von vorgehärtetem Stahl (HRC 50) auch bei Werkstücken mit einer Härte über HRC 62 anwenden. Sobald das Material HRC 60 überschreitet, ändern sich die grundlegenden physikalischen Eigenschaften der Zerspanung grundlegend. Die plastische Verformung nimmt stark ab, die Scherung wird heftiger, und die Späne entstehen als diskontinuierliche, hochfrequente Segmente. Schnittwiderstand und kurzzeitige Wärmeentwicklung steigen nichtlinear an.
Für Hersteller von Zerspanungswerkzeugen bedeutet die Einstellung einer zuverlässigen Schnittgeschwindigkeit für Hartmetall-Schaftfräser ein ausgewogenes Verhältnis zwischen mechanischer Stoßbelastung und thermischer Scherverfestigung. Bei zu geringer Schnittgeschwindigkeit pflügt die Schneide in das unerweichte Grundmaterial ein, was zu starker Materialermüdung führt. Bei zu hoher Schnittgeschwindigkeit überschreiten die Temperaturen an der Schnittstelle 1000 °C und beschädigen Beschichtungen und Haftschichten. Eine ermittelte Basisschnittgeschwindigkeit ist erforderlich, die die thermische Energie ausschließlich auf die primäre Scherzone konzentriert.
Empirischer Schnittgeschwindigkeitsbereich für HRC65-Schaftfräser (Vc: 45–120 m/min)
In unserem Testzentrum und bei unseren Produktionspartnern liegt die praxisnahe Schnittgeschwindigkeit von HRC65-Schaftfräsern bei Stählen wie 1.2379 (D2) oder CPM-10V zwischen 45 und 120 m/min. Dieser große Bereich ist jedoch keine Einladung, die Vorschubeinstellungen willkürlich zu verändern. Die nutzbare Schnittlänge ist direkt an den radialen Eingriff (Ae) und die Werkzeugwegkinematik gekoppelt.
Beim traditionellen Seitenfräsen oder Eckprofilieren mit 15–25 % radialem Überstand halten wir die Schnittgeschwindigkeit konservativ bei 45–70 m/min, um eine Wärmeentwicklung an den Ecken zu vermeiden. Bei dynamischen trochoidalen Bahnen mit einem auf 3–8 % Ae begrenzten radialen Eingriff sinkt der Kontaktwinkel jedoch deutlich. Jede Schneide erhält pro Umdrehung ausreichend Zeit zur Luftkühlung, wodurch wir die Schnittgeschwindigkeit für hohe Abtragsraten auf 90–120 m/min steigern können.
Warum Sie nicht einfach Standardparameter für Formstahl auf CNC-Schnittgeschwindigkeitsberechnungen anwenden sollten
In vielen Lohnfertigungsbetrieben verwenden Programmierer immer noch Standardformeln zur Berechnung der Schnittgeschwindigkeit von Werkzeugstahl direkt aus gängigen CAM-Bibliotheken. Unsere Erfahrung zeigt, dass dies die häufigste Ursache für Werkzeugausfälle bei gehärteten Werkzeugstählen ist. Herkömmliche Formeln setzen eine vorhersehbare Duktilität des Materials voraus. Bei HRC65 verengt sich die Scherzone auf wenige Mikrometer, während Reibungskoeffizienten und spezifische Schnittkräfte sprunghaft ansteigen.
Die Anwendung gängiger Formeln auf Ihre Einstellungen führt zu einer hohen Spanbelastung bei gleichzeitig zu konservativer Schnittgeschwindigkeit. Dies widerspricht den Prinzipien des Hartfräsens. Hohe Spanbelastungen erzeugen seitliche Werkzeugablenkkräfte, die Hartmetallnuten beschädigen können. Wird die CNC-Schnittgeschwindigkeit nicht an die Spanverjüngung und den effektiven Durchmesser angepasst, reibt die Nut, anstatt zu schneiden. Wir berechnen die effektive Drehzahl stets rückwärts von der maximalen Spandicke (Hex).
Vergleich der Schwellenwerte für die thermische Zersetzung: Schnittgeschwindigkeit beim Fräsen von HRC62-Stahl im Vergleich zu HRC65-Stahl
Viele Zerspanungsmechaniker gehen fälschlicherweise davon aus, dass sich die Härtegrade HRC62 und HRC65 nur um 3 Rockwell-Punkte unterscheiden und ein Schnitt mit 5 % weniger Schnittgeschwindigkeit ausreichend ist. Unsere metallografischen Untersuchungen des Werkzeugverschleißes zeigen jedoch, dass diese beiden Härtegrade auf völlig unterschiedlichen Seiten des thermischen Abbauprozesses liegen. Bei Schnittgeschwindigkeiten zwischen 80 und 130 m/min ermöglicht das Mikrogefüge beim Fräsen von HRC62-Stahl noch eine leichte plastische Verformung, wodurch der Flankenverschleiß gering und kontrollierbar bleibt.
Bei HRC65 liegen die Legierungskarbide deutlich dichter und stärker in der martensitischen Matrix verteilt, was zu extremer Reibung an der Nutenkante führt. Die Bearbeitung von HRC65-Rohmaterial mit HRC62-Drehgeschwindigkeiten führt innerhalb von Minuten zur Zerstörung von AlTiSiN-Nanokompositbeschichtungen durch schnelle Oxidation und thermische Diffusion. Unsere Regel ist einfach: Lieber 15–25 % der Oberfläche opfern, um die Verschleißbänder an den Flanken zu stabilisieren, als jenseits der thermischen Versagensgrenzen minimale Verbesserungen anzustreben.
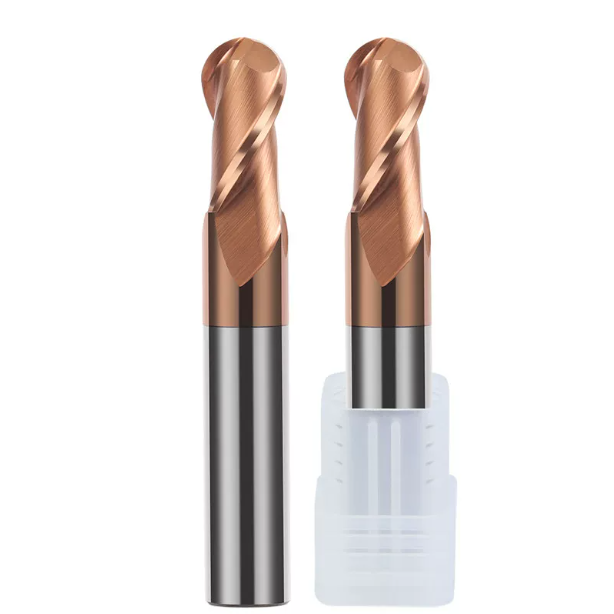
Wichtige Einflussfaktoren auf die Schnittgeschwindigkeit von Schaftfräsern bei gehärtetem Stahl: Beschichtungen, Substrate und Überhangsteifigkeit
Bei der Fehlersuche in Schrupp- und Schlichtbearbeitungen in US-amerikanischen und europäischen Werkzeugmaschinen beobachten wir immer wieder einen klassischen Fehler: Spachtelt ein Fräser bei der empfohlenen Drehzahl, gehen die Bediener instinktiv von einer zu hohen Schnittgeschwindigkeit aus und ziehen die Spindelübersteuerung zurück. Die Schnittgeschwindigkeit ist jedoch nie isoliert zu betrachten. Ihre Effizienz hängt ausschließlich von der dynamischen Steifigkeit des Werkzeughalter-Werkstück-Systems ab.
In der Werkzeugfertigung stellen wir fest, dass die maximale Schnittgeschwindigkeit von Schaftfräsern für gehärteten Stahl von verborgenen Strukturvariablen abhängt. Ultraharte Stähle üben hohe reaktive Radialkräfte auf die Schneide aus. Fehlt es dem Substrat an Stoßfestigkeit oder delaminiert die Beschichtung unter thermischer Belastung, ist die Schnittgeschwindigkeit irrelevant. Die Substratbeschaffenheit muss gegen die Gesamtdämpfung der Aufspannung abgewogen werden.
CNC-Fräswerkzeuge für ultrahohe Härte: Substratkorngröße und thermische Stabilität von AlTiSiN
Das Schneiden von Stahl mit einer Härte von HRC 62–68 zerstört herkömmliches Hartmetall. Für Hochleistungs-CNC-Fräswerkzeuge wird die Korngröße des Wolframcarbids auf 0.2–0.4 µm reduziert und der Kobaltgehalt zwischen 8 % und 10 % gehalten. Dies ist ein bewusst gewählter Kompromiss. Die Duktilität wird zugunsten einer Härte von 93–94 HRC reduziert, wodurch eine Verformung der Schneidkante unter extremer Belastung verhindert wird.
Bei Trockenschneidversuchen liegen die Temperaturen in der Kontaktzone üblicherweise zwischen 900 °C und 1050 °C. Standardmäßige TiAlN-Beschichtungen oxidieren und blättern oberhalb von 800 °C ab, wodurch der Kantenschutz verloren geht. Unsere hochsiliziumhaltige AlTiSiN-Nanokompositbeschichtung bildet eine amorphe, passivierende SiO₂-Wärmebarriere, die Oxidation bis über 1150 °C hinaus widersteht. Diese Nanobarriere bietet die erforderliche Hitzebeständigkeit für höhere Schnittgeschwindigkeiten.
Der Einfluss von Überhang (L/D-Verhältnis) und Rundlauffehler auf die Drehzahlgrenzen von HRC65-Fräswerkzeugen
Fragt man uns nach dem Hauptgrund für die reduzierte Schnittgeschwindigkeit von Maschinenbedienern, lautet die Antwort: die Überhanglänge. Bei tiefen Formen drosseln Bediener häufig die Werkzeugüberhänge bei 4D bis 5D, um die Wände freizubekommen, und wundern sich dann über das Werkzeugflattern. Die Durchbiegung nimmt mit der dritten Potenz der Überhanglänge zu. Bei Spanbelastungen im Mikrometerbereich erzeugt diese Biegung heftige, hochfrequente Vibrationen.
Dieses Rattern zerstört einen HRC65-Fräser . Sobald der Überhang 4D überschreitet, muss die Schnittgeschwindigkeit im Vergleich zu einer 3D-Aufspannung um 20 % bis 35 % reduziert werden. Der Rundlauf an der Werkzeugspitze muss strikt unter 0.003 mm liegen. Steigt der Rundlauf über 0.005 mm, absorbiert ein Zahn den gesamten radialen Stoß, was zu Mikrorissen führen kann. Für tiefe Bearbeitungen empfiehlt sich ein Werkzeug mit verstärkter Kegelform.
Logik zur Anpassung der Schnittgeschwindigkeit beim Fräsen basierend auf Spanabfuhr und Schneidenanzahl (4-Schneiden vs. 6-Schneiden)
Die Wahl zwischen 4 und 6 Schneiden hängt von der Balance zwischen Kernstabilität und Spanvolumen ab. Viele Zerspanungsmechaniker gehen davon aus, dass dünne Späne den Einsatz von 6- oder 8-schneidigen Werkzeugen rechtfertigen, um den Tischvorschub zu maximieren. Zwar erhöhen zusätzliche Schneiden die Kernstabilität, verringern aber den Spanraum. Bei beengten Platzverhältnissen können glühende, gebrochene Späne sich in den schmalen Schneiden festsetzen und mit dem Fräserkörper verschweißen.
Wir empfehlen eine abgestufte Anpassung der Schnittgeschwindigkeit beim Fräsen. Für Schruppbearbeitungen oder größere Radialschnitte (Ae über 15 %) verwenden Sie einen 4-schneidigen Schaftfräser. Die offenen Schneiden ermöglichen den sofortigen Abtransport der Späne durch kalte Hochdruckluft und verhindern so Nachschnitte. 6-schneidige Fräser eignen sich für die Feinbearbeitung von Seitenwänden (Ae unter 3 %). In dieser Einstellung können Sie die Schnittgeschwindigkeit sicher erhöhen und hochfrequentes Mikroscheren für eine spiegelglatte Oberfläche durchführen.
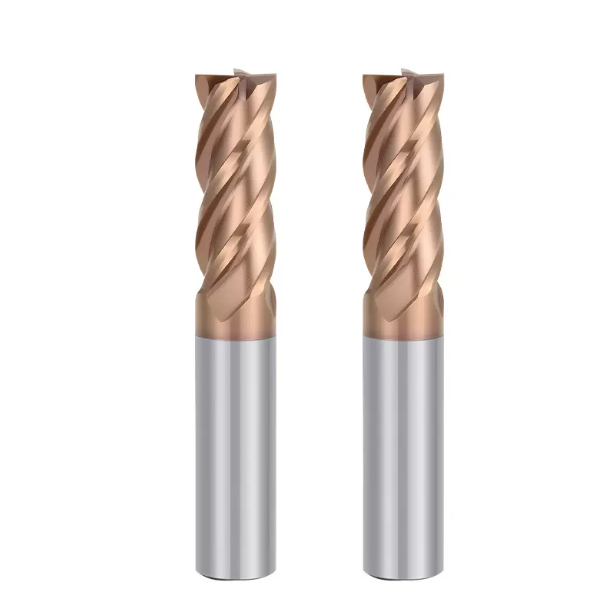
Vorschübe und Drehzahlen von Hartmetall-Schaftfräsern für Hochfrequenzbearbeitung in modernen Formenbaubetrieben
Bei der Überprüfung von Formenbaubetrieben beobachten wir zwei Extreme. Traditionelle Betriebe arbeiten aus Angst vor Werkzeugbruch mit übermäßig konservativen Vorschüben, während moderne Werkzeugmacherei mit hochfrequentem Mikrofräsen für außergewöhnliche Oberflächengüten arbeitet. Unabhängig von der Maschinensteuerung müssen Schnittgeschwindigkeit und Vorschub eng aufeinander abgestimmt sein.
Die Einstellung von Vorschub und Drehzahl beim Hartmetall-Schaftfräser hängt von einer konstanten dynamischen Spandicke (Hex) ab. Sinkt der Vorschub pro Zahn unter den Honradius, hört die Schneide auf zu scheren und beginnt zu pflügen. Dies führt zu Kaltverfestigung des Werkstücks und Verbrennungen an der Freifläche. Ein zu hoher Vorschub kann durch zu hohen Radialdruck zum Abbrechen der Schneide führen. Drehzahl, Vorschub und Zustellung müssen dynamisch aufeinander abgestimmt werden.
Optimierung der Ae- und Ap-Verhältnisse zur Maximierung der Schnittgeschwindigkeit von HRC65-Schaftfräsern bei trochoidalen Werkzeugwegen
Beim Schruppen tiefer Taschen haben dynamische Trochoidenbahnen das traditionelle Z-Niveau-Schruppen weitgehend abgelöst. Wir erhöhen die Schnittgeschwindigkeit unseres HRC65-Schaftfräsers sicher auf 100–120 m/min, indem wir den radialen Eingriff streng begrenzen. Wir stellen die radiale Zustellung (Ae) auf 3–6 % des Werkzeugdurchmessers ein, während wir die axiale Schnitttiefe (Ap) auf das 1.5- bis 2-fache des Fräserdurchmessers einstellen, um die volle Schneidenlänge auszunutzen.
Durch diese Geometrie greift der Zahn nur 10–15 % jeder Umdrehung im Eingriff, die restlichen 85 % sind der Luftkühlung ausgesetzt. Die Schnittwärme wird sauber abgeführt, ohne in den Werkzeugkern einzudringen. Da der Durchmesser Ae klein ist, kommt es zu Spanausdünnung. Um ein sauberes Abscheren und nicht Reiben des Zahns zu gewährleisten, muss der Vorschub kompensiert und der programmierte Vorschub Fz um das 2- bis 3-Fache erhöht werden.
Ausbalancieren der Fräsgeschwindigkeit und des Vorschubs pro Zahn (Fz) beim Fräsen von gehärtetem Stahl zur Vermeidung von Eckenausbrüchen
Die Schnittdynamik bricht zusammen, wenn ein Schaftfräser von geraden Wänden in scharfe Innenradien übergeht. Oftmals halten Bediener einen gleichmäßigen Profilschnitt, nur um dann ein lautes Knacken zu hören, wenn der Fräser auf eine Innenkante trifft. Die Eingriffswinkel des Werkzeugs schnellen sprunghaft in die Höhe, wodurch sich die Schnittkräfte vervielfachen und empfindliche Eckradien brechen. Führen Sie niemals geradlinige Vorschubgeschwindigkeiten durch einen Innentaschenradius.
Unsere praxiserprobte Regel schützt Ihre Fräsgeschwindigkeit beim gehärteten Stahl: Halten Sie an ebenen Wänden eine hohe Schnittgeschwindigkeit und geringe Spanabnahme (0.03–0.06 mm/Zahn) aufrecht. Wenn sich die Fräsbahn einer Ecke nähert, programmieren Sie CAM-Vorausschau-Routinen, um den Vorschub um 40–60 % und die Spindeldrehzahl um 10 % zu reduzieren. Verwenden Sie Schälgänge, um das Material in Ecken schrittweise abzutragen, anstatt den gesamten Radius in einem Durchgang zu bearbeiten.
3D-Formkonturierung: Berechnung der Schnittgeschwindigkeit beim Fräsen basierend auf effektivem Durchmesser und Bahnglättung
Das Schlichten von 3D-Konturen mit Kugelfräsern birgt eine trügerische geometrische Falle. Zerspanungsmechaniker programmieren die Schnittgeschwindigkeit anhand des nominellen Werkzeugdurchmessers und kämpfen anschließend mit rauen Oberflächen und hohem Verschleiß der Werkzeugspitze. Das Problem liegt in der Geometrie: Berechnen Sie die Schnittgeschwindigkeit beim Fräsen anhand des effektiven Schnittdurchmessers (Deff) bei tatsächlicher Schnitttiefe, niemals anhand des nominellen Werkzeugdurchmessers (Dc).
Bei geringen axialen Schnitttiefen (Ap von 0.05–0.1 mm) schrumpft der effektive Schnittdurchmesser auf einen Bruchteil des Nenndurchmessers. Die Schneidkante im Bereich des Nullpunkts bewegt sich kaum und schleift und verschmiert das Material im Formstahl. Dies lässt sich kompensieren, indem die Spindeldrehzahl um 30 % bis 50 % erhöht und gleichzeitig eine Hochgeschwindigkeits-Vorschauglättung eingesetzt wird. Wird die maximale Spindeldrehzahl erreicht, kann das Werkzeug auf einer 5-Achs-Fräsmaschine um 15 Grad geneigt werden, um den Totpunkt des Schnitts zu entfernen.
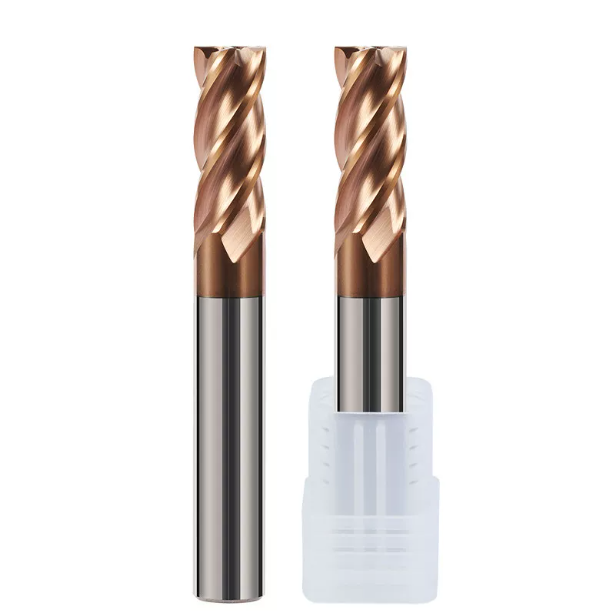
Fehlerbehebung vor Ort: Diagnose von Werkzeugausfällen beim CNC-Fräsen von gehärtetem Stahl
Bei technischen Anfragen aus europäischen und amerikanischen Maschinenbaubetrieben beobachten wir häufig, dass Bediener die Werkzeugqualität verantwortlich machen und die Fräser zu früh wechseln. Unsere Erfahrung zeigt jedoch, dass jeder verschlissene Fräser, der aus der Spindel entfernt wird, als Betriebsdatenspeicher dient. Hartfräsen lässt praktisch keinen Spielraum für Fehler. Selbst geringfügige Parameterabweichungen hinterlassen deutliche mechanische und thermische Spuren an den Schneidkanten.
Eine effektive Fehlersuche erfordert die Analyse dieser spezifischen Verschleißmuster. Bei Hochleistungs- Schaftfräsern für die CNC-Bearbeitung von gehärtetem Stahl ist ein Totalausfall selten auf eine einzelne Variable zurückzuführen. Er resultiert vielmehr aus zyklischen mechanischen Belastungen und Temperaturschocks. Untersuchen Sie die Freifläche vor der Werkzeugreinigung unter einem 20-fach vergrößernden Mikroskop, um thermische Schäden von mechanischen Einwirkungen zu unterscheiden.
Frühe thermische Rissbildung und Mikrosplitterung: Feststellung, ob die CNC-Schnittgeschwindigkeit zu hoch oder der Vorschub zu niedrig ist
Unter Vergrößerung deuten parallel verlaufende, kammartige Risse senkrecht zur Schneidkante auf thermische Ermüdung hin. Wenn Bediener die CNC-Schnittgeschwindigkeit über die thermische Belastungsgrenze der Beschichtung hinaus erhöhen, erzeugen schnelle Aufheiz- und Abkühlzyklen starke thermische Spannungen. Sobald diese zyklische Ausdehnung die Bruchzähigkeit der Hartmetallmatrix übersteigt, breiten sich Mikrorisse in das Substrat aus und verursachen Kantenabplatzungen.
Thermische Risse können jedoch auch durch zu geringe Spanabfuhr entstehen. Ist der Vorschub pro Zahn zu gering, reibt die Schneide an verfestigtem Material, anstatt saubere Späne abzutrennen, wodurch sich die Hitze an der Werkzeugspitze konzentriert. Prüfen Sie die Spanfarbe: Sind die Späne tiefblau oder violett mit kammartigen Brüchen, reduzieren Sie die Schnittgeschwindigkeit um 15–20 %. Sind die Späne pulverig oder hell, erhöhen Sie den Vorschub, um die Wärme abzuführen.
Aufbauschneidenbildung und beschleunigter Verschleiß: Behebung des Mangels an scherinduzierter Erweichung
Die Bearbeitung von Werkzeugstahl HRC 65 führt gelegentlich zu Aufbauschneiden oder starkem Kraterverschleiß, was viele Ingenieure überrascht. In unseren Spindelversuchen tritt dies auf, wenn die tatsächliche Fräsgeschwindigkeit des gehärteten Stahls unterhalb des Plastifizierungsbereichs liegt. Die Scherzone erreicht nie die für die lokale thermische Erweichung erforderlichen 600–800 °C, wodurch der Fräser gezwungen ist, sich durch das unnachgiebige Material zu pflügen.
Dieses Pflügen bei niedrigen Temperaturen zerstört die Schneidkanten und führt zur Kaltverschweißung von Mikropartikeln mit der Schneide. Beim Abscheren dieser Ablagerungen werden Hartmetallkörner mitgerissen, was den Flankenverschleiß beschleunigt. Anstatt die Drehzahl zu reduzieren – was den Pflugzyklus verstärkt – sollte die Schnittgeschwindigkeit um 10–15 % erhöht werden, sofern die Aufspannung dies zulässt. Die thermische Erweichung setzt ein und führt von einem stumpfen Schleifen zu einem sauberen, gleichmäßigen Schnitt.
Praktische Validierung von Kühlmedien: Warum die Trockenbearbeitung mit einer Vortex-Kaltluftpistole der Flutkühlung überlegen ist
Das Fluten einer HRC-65-Schneide mit wasserlöslichem Kühlmittel bei Rauchentwicklung führt schnell zur Zerstörung des Hartmetalls. Rotierende Schneiden durchlaufen innerhalb von Millisekunden einen Temperaturwechsel zwischen 1,000 °C im Schneidbereich und Raumtemperatur im Kühlmittelstrom. Dieser extreme Temperaturwechsel verursacht einen starken Thermoschock, der zu einer schnellen Ablösung der Beschichtung und Mikrorissen entlang der Korngrenzen führt.
Um die optimale Schnittgeschwindigkeit beim Fräsen zu ermitteln, sollte man trocken mit einem Vortex-Kaltluftgebläse arbeiten. Gekühlte Druckluft (-5 °C bis 5 °C) kühlt nicht den Fräserkörper, sondern erzeugt kinetische Kraft, um Späne abzutransportieren und Nachschneiden zu verhindern. In tiefen Hohlräumen, in denen die Absaugung stockt, ist Minimalmengenschmierung (MMS) mit Pflanzenöl sinnvoll, während Hochdruck-Flutkühlung mehr schadet als nützt.






