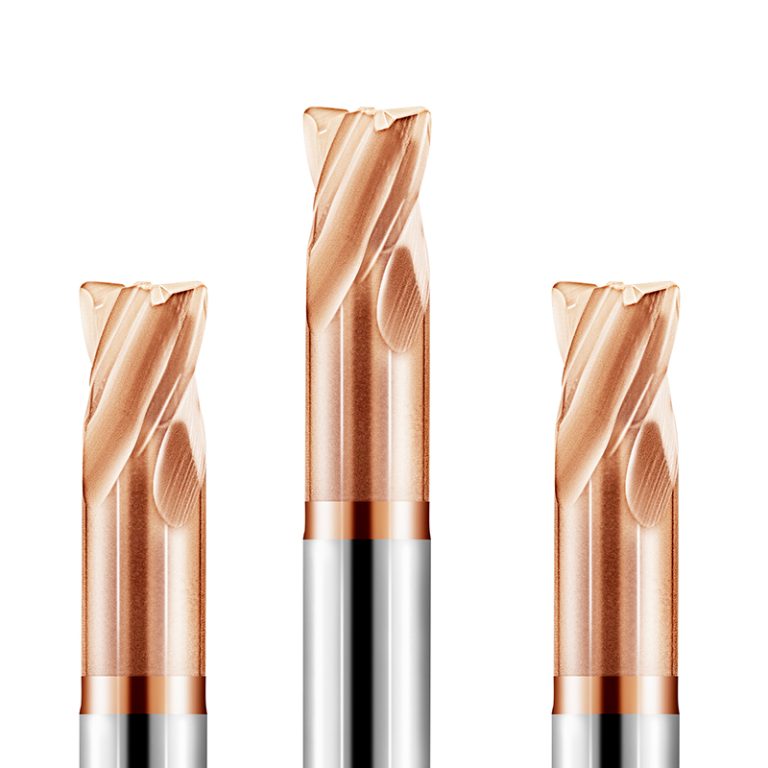
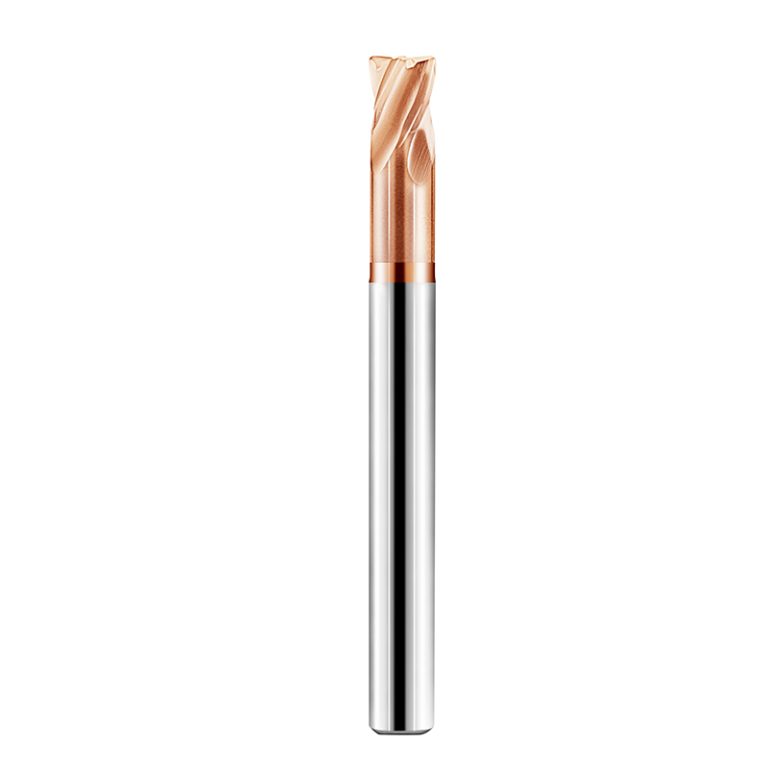
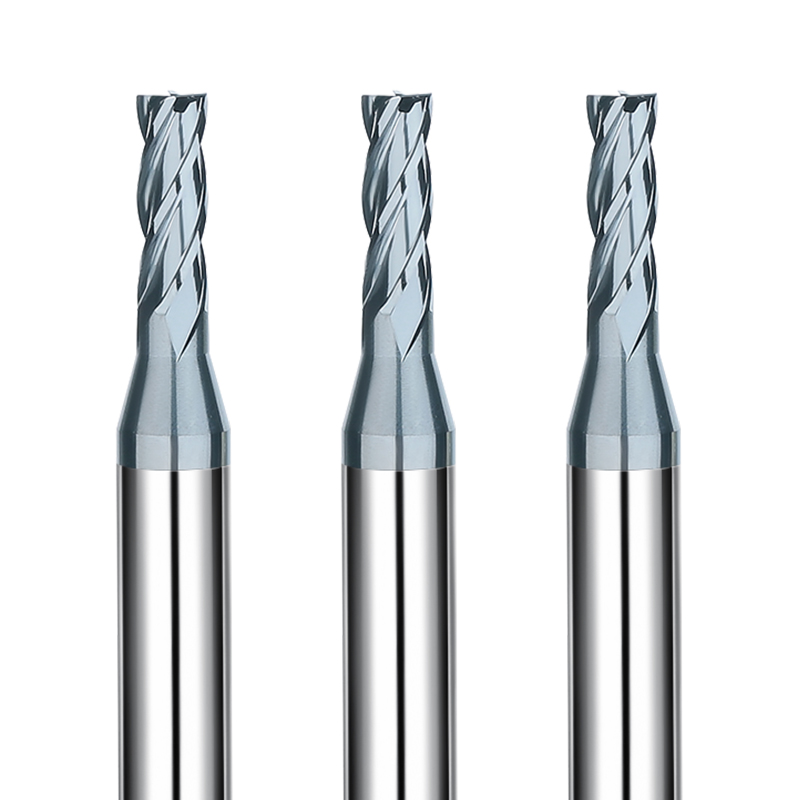
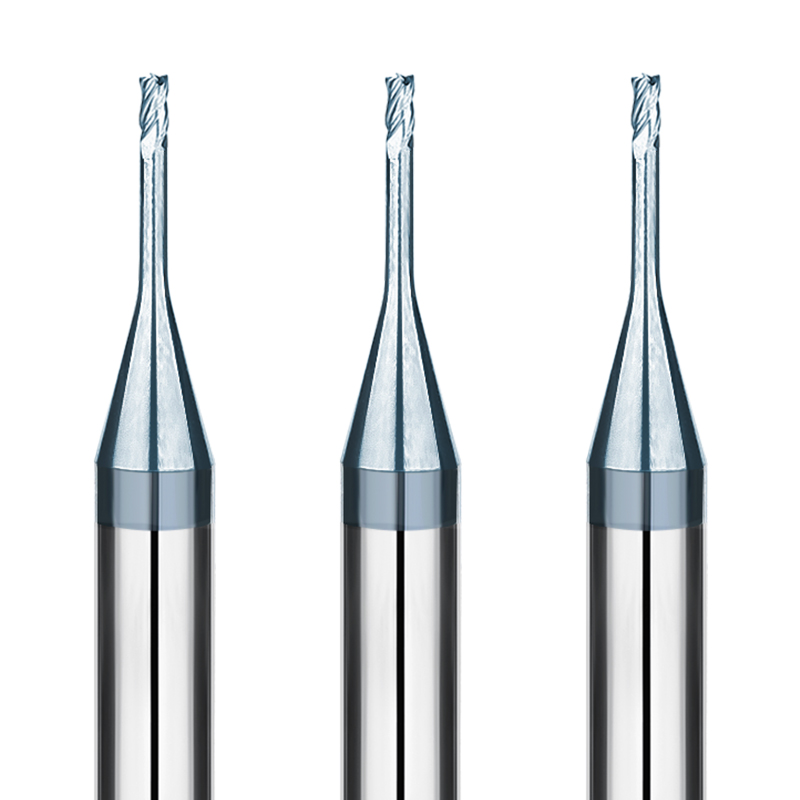
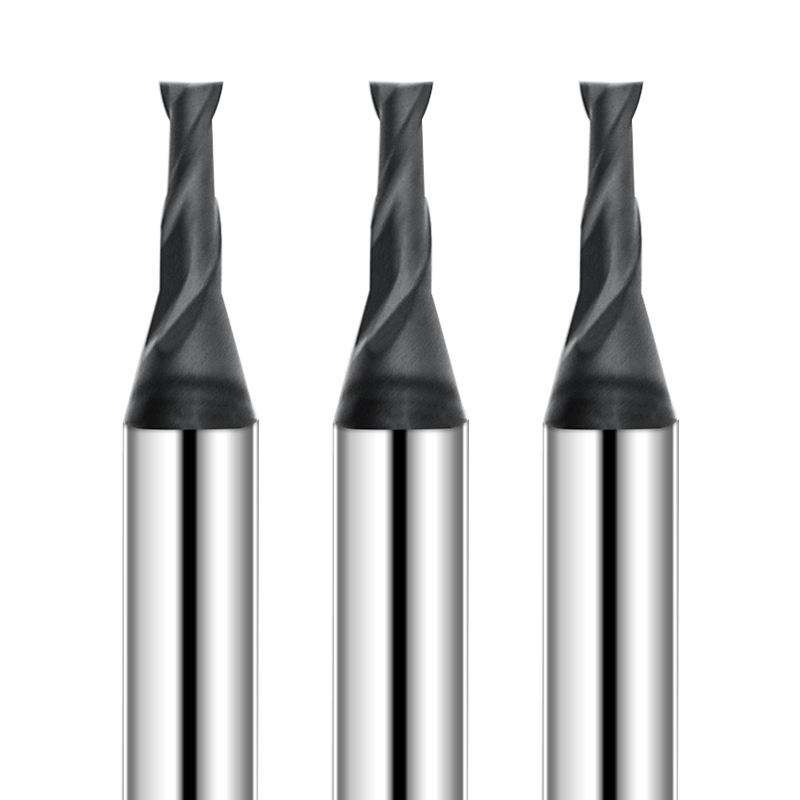
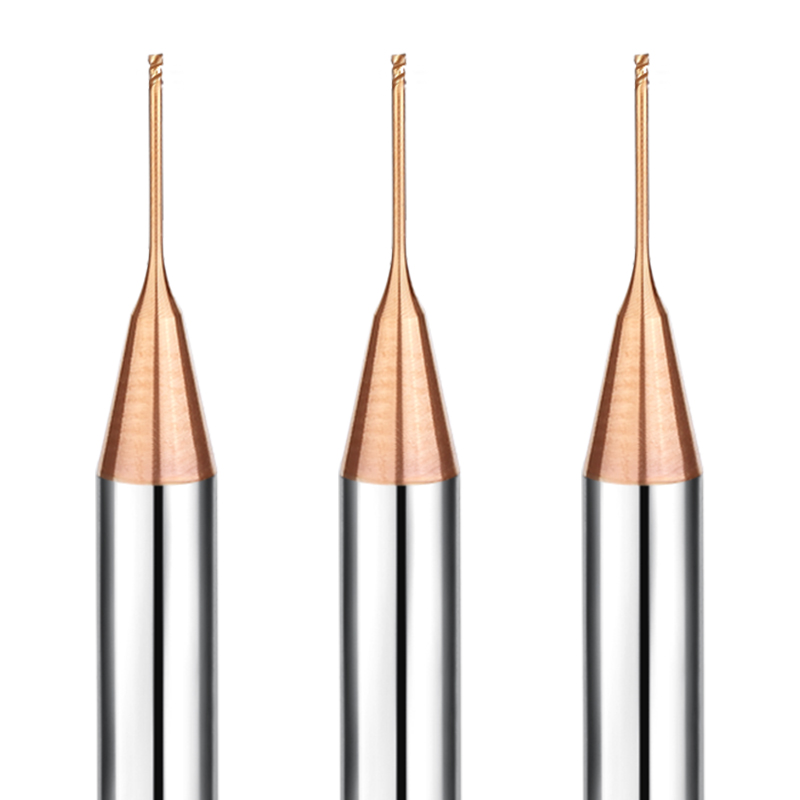
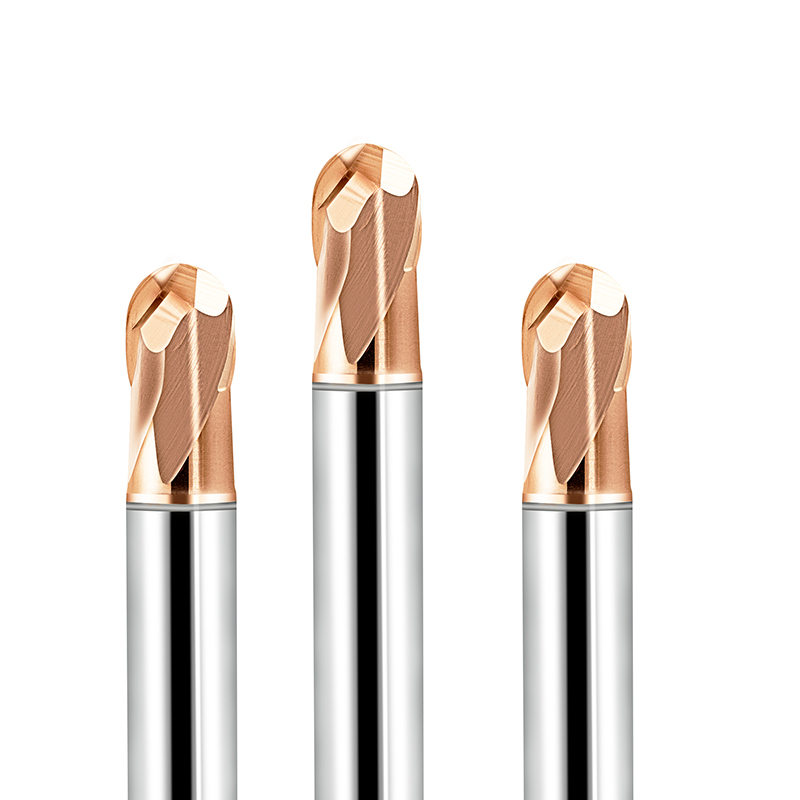
Bei der Bearbeitung von gehärteten Stählen müssen Schneidwerkzeuge extrem hohe Anforderungen an Präzision und Standzeit erfüllen. Sie müssen feine, präzise Schnitte ermöglichen und gleichzeitig den Belastungen der Langzeitbearbeitung hochharter Werkstoffe standhalten. Die speziell entwickelten, beschichteten 4-Schneiden-Schaftfräser von SAMHO mit Eckradius (D1R0.05–D12R1 mm) erfüllen genau diese hohen Anforderungen. Mit diesen Hochleistungs-CNC-Schaftfräsern können Anwender gehärtete und hochharte Stähle effizient und zuverlässig bearbeiten und so die Bearbeitungseffizienz und Werkzeugstandzeit deutlich verbessern.
Erweiterte technische Funktionen
Hochhaftende Beschichtung für extrem lange Werkzeugstandzeit
Unsere firmeneigene Verbundbeschichtungstechnologie verleiht diesen Schaftfräsern außergewöhnliche Härte und chemische Beständigkeit.
- VerschleißschutzDie Schneidkanten bleiben auch bei längerer, kontinuierlicher Bearbeitung von gehärtetem Stahl scharf.
- Mikrochip-PräventionGewährleistet, dass die Beschichtung auch unter Hochgeschwindigkeits- und Hochbelastungsbedingungen fest mit dem Hartmetallsubstrat verbunden bleibt.
Eckradiusgeometrie für die Bearbeitung komplexer Profile
Die präzisionsgefertigte Eckradiusspitze eignet sich ideal für die Bearbeitung von inneren Eckübergängen und Formhohlräumen in hochhartem Stahl.
- Hochpräzise Oberflächenbearbeitung: Erzeugt glatte, gratfreie Oberflächen auf gehärteten Stahlteilen.
- Komplexe 3D-ProfilierungIdeal für die hochwertige Bearbeitung von Formen, Messgeräten und Präzisionsbauteilen.
Hocheffizientes Vier-Schneidwerkzeug
Die präzise Vier-Schneiden-Geometrie reduziert die Schnittwärme und verbessert den Spanabtransport.
- Maximale Chip-Evakuierung: Entfernt Späne schnell aus der Schnittzone, um den Werkzeugverschleiß zu reduzieren.
- Reduzierte SchnittlastMinimiert die Wärmeentwicklung und verhindert so thermische Risse in gehärteten Stahlwerkstücken.
Ultrafeinkörniges Hartmetallsubstrat mit Präzisionsschliff
Hergestellt aus hochfestem, ultrafeinkörnigem Hartmetall und präzisionsgeschliffen für außergewöhnliche Stabilität und wiederholbare Genauigkeit.
- Kontrolle der MaßtoleranzenGewährleistet die Einhaltung enger Toleranzen innerhalb von ±0.01 mm für eine gleichbleibende Serienfertigung.
- BruchfestigkeitErhöht die Werkzeugstandzeit deutlich und eignet sich ideal für die Bearbeitung von stark abrasivem, hochhartem gehärtetem Stahl.
Zielanwendungen und Branchen
Diese Serie beschichteter 4-Schneiden-Eckradius-Schaftfräser ist für die Hochleistungsbearbeitung konzipiert und findet breite Anwendung für:
- Bearbeitung von Formhohlräumen in hochhartem, abgeschrecktem Stahl.
- Präzise Inneneckenübergänge und komplexe 3D-Konturen schneiden.
- Herstellung von hochpräzisen Formen, Messgeräten und kritischen Werkstücken.
- Bearbeitung von spröden oder stark abrasiven Stählen mit hoher Härte bei gleichbleibender Leistung.
Warum sollten Sie SAMHO als Ihren Großhandelspartner wählen?
OEM/ODM-Services : Bietet kundenspezifische CNC-Werkzeuglösungen, um den vielfältigen Kundenanforderungen gerecht zu werden.
Hochpräziser Schaftdurchmesser : Wird innerhalb von 0–0.003 mm gehalten, um eine stabile Werkzeugmontage und zuverlässige Genauigkeit zu gewährleisten.
Hochleistungsfähiges 4-Nut-Eckradius-Design : Entwickelt für die Bearbeitung von hochhartem Stahl und bietet ein optimales Verhältnis von Effizienz und Werkzeugstandzeit.
Strenges Qualitätsmanagement : Jedes Werkzeug wird einer präzisen Prüfung unterzogen – von den Materialien bis zu den Beschichtungen –, um eine gleichbleibende Bearbeitungsleistung zu gewährleisten.
Professioneller Partner : Über 20 Jahre Erfahrung in der Forschung und Entwicklung von CNC-Werkzeugen, Bereitstellung von technischem Support und maßgeschneiderten Lösungen.
Empfohlene Werkstoffe für die maschinelle Bearbeitung (Sehr empfehlenswert: ⭐️ | Empfohlen: ⭕️ | Vorgeschlagen: ◯ )
| Kategorie |
Arbeitsmaterial |
Klasse |
| Werkzeugstahl |
Kohlenstoffstähle (S45C/S55C) |
|
|
Legierte Stähle (SK/SCM/SUS) |
|
|
Vorgehärtete Stähle (NAK/HPM) |
|
|
Gehärtete Stähle (~55/~60/~70HRC) |
⭐️ |
| SPEZIELLES MATERIAL |
Aluminiumlegierungen |
|
|
Graphite |
|
|
Kupfer |
|
|
Kunststoffe |
|
|
Kohlefaser |
|
|
Titanlegierungen |
|
|
Hitzebeständige Legierungen |
|
|
Hartmetall |
|
|
Hartes, sprödes (nichtmetallisches) Material |
|
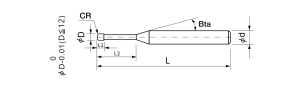
Insgesamt 72 Modelle
| Artikelnummer |
Außendurchmesser |
Radius |
Schnittlänge |
Effektive Länge |
Schaftkegelwinkel |
Gesamtlänge |
Anzahl der Flöten |
Schaftdurchmesser |
Auf Lager |
| SHHSR4-010005030 |
1 |
R0.05 |
1 |
3 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-01001030 |
1 |
R0.1 |
1 |
3 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-01002030 |
1 |
R0.2 |
1 |
3 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-01501045 |
1.5 |
R0.1 |
1.5 |
4.5 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-01502045 |
1.5 |
R0.2 |
1.5 |
4.5 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-02001060 |
2 |
R0.1 |
2 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-02002060 |
2 |
R0.2 |
2 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-02003060 |
2 |
R0.3 |
2 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-02005060 |
2 |
R0.5 |
2 |
6 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-03001090 |
3 |
R0.1 |
3 |
9 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-03002090-3 |
3 |
R0.2 |
3 |
9 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-03002090 |
3 |
R0.2 |
3 |
9 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-03003090 |
3 |
R0.3 |
3 |
9 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-03005090-3 |
3 |
R0.5 |
3 |
9 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-03005090 |
3 |
R0.5 |
3 |
9 |
12 °C. |
50 |
4 |
4 |
○ |
| SHHSR4-04001120 |
4 |
R0.1 |
4 |
12 |
- |
50 |
4 |
4 |
○ |
| SHHSR4-04002120 |
4 |
R0.2 |
4 |
12 |
- |
50 |
4 |
4 |
○ |
| SHHSR4-04003120 |
4 |
R0.3 |
4 |
12 |
- |
50 |
4 |
4 |
○ |
| SHHSR4-04005120 |
4 |
R0.5 |
4 |
12 |
- |
50 |
4 |
4 |
○ |
| SHHSR4-04005120-75 |
4 |
R0.5 |
4 |
12 |
- |
75 |
4 |
4 |
○ |
| SHHSR4-04005120-100 |
4 |
R0.5 |
4 |
12 |
- |
100 |
4 |
4 |
○ |
| SHHSR4-04010120 |
4 |
R1 |
4 |
12 |
- |
50 |
4 |
4 |
○ |
| SHHSR4-04002120-6 |
4 |
R0.2 |
4 |
12 |
12 °C. |
60 |
4 |
6 |
○ |
| SHHSR4-04005120-6 |
4 |
R0.5 |
4 |
12 |
12 °C. |
60 |
4 |
6 |
○ |
| SHHSR4-05002150 |
5 |
R0.2 |
5 |
15 |
12 °C. |
60 |
4 |
6 |
○ |
| SHHSR4-05005150 |
5 |
R0.5 |
5 |
15 |
12 °C. |
60 |
4 |
6 |
○ |
| SHHSR4-06002200 |
6 |
R0.2 |
6 |
20 |
- |
60 |
4 |
6 |
○ |
| SHHSR4-06003200 |
6 |
R0.3 |
6 |
20 |
- |
60 |
4 |
6 |
○ |
| SHHSR4-06005200 |
6 |
R0.5 |
6 |
20 |
- |
60 |
4 |
6 |
○ |
| SHHSR4-06010200 |
6 |
R1 |
6 |
20 |
- |
60 |
4 |
6 |
○ |
| SHHSR4-06002200-75 |
6 |
R0.2 |
6 |
20 |
- |
75 |
4 |
6 |
○ |
| SHHSR4-06003200-75 |
6 |
R0.3 |
6 |
20 |
- |
75 |
4 |
6 |
○ |
| SHHSR4-06005200-75 |
6 |
R0.5 |
6 |
20 |
- |
75 |
4 |
6 |
○ |
| SHHSR4-06010200-75 |
6 |
R1 |
6 |
20 |
- |
75 |
4 |
6 |
○ |
| SHHSR4-06002200-100 |
6 |
R0.2 |
6 |
20 |
- |
100 |
4 |
6 |
○ |
| SHHSR4-06003200-100 |
6 |
R0.3 |
6 |
20 |
- |
100 |
4 |
6 |
○ |
| SHHSR4-06005200-100 |
6 |
R0.5 |
6 |
20 |
- |
100 |
4 |
6 |
○ |
| SHHSR4-06010200-100 |
6 |
R1 |
6 |
20 |
- |
100 |
4 |
6 |
○ |
| SHHSR4-08002240 |
8 |
R0.2 |
8 |
24 |
- |
60 |
4 |
8 |
○ |
| SHHSR4-08003240 |
8 |
R0.3 |
8 |
24 |
- |
60 |
4 |
8 |
○ |
| SHHSR4-08005240 |
8 |
R0.5 |
8 |
24 |
- |
60 |
4 |
8 |
○ |
| SHHSR4-08010240 |
8 |
R1 |
8 |
24 |
- |
60 |
4 |
8 |
○ |
| SHHSR4-08002240-75 |
8 |
R0.2 |
8 |
24 |
- |
75 |
4 |
8 |
○ |
| SHHSR4-08003240-75 |
8 |
R0.3 |
8 |
24 |
- |
75 |
4 |
8 |
○ |
| SHHSR4-08005240-75 |
8 |
R0.5 |
8 |
24 |
- |
75 |
4 |
8 |
○ |
| SHHSR4-08010240-75 |
8 |
R1 |
8 |
24 |
- |
75 |
4 |
8 |
○ |
| SHHSR4-08002240-100 |
8 |
R0.2 |
8 |
24 |
- |
100 |
4 |
8 |
○ |
| SHHSR4-08003240-100 |
8 |
R0.3 |
8 |
24 |
- |
100 |
4 |
8 |
○ |
| SHHSR4-08005240-100 |
8 |
R0.5 |
8 |
24 |
- |
100 |
4 |
8 |
○ |
| SHHSR4-08010240-100 |
8 |
R1 |
8 |
24 |
- |
100 |
4 |
8 |
○ |
| SHHSR4-08002240-150 |
8 |
R0.2 |
8 |
24 |
- |
150 |
4 |
8 |
○ |
| SHHSR4-08003240-150 |
8 |
R0.3 |
8 |
24 |
- |
150 |
4 |
8 |
○ |
| SHHSR4-08005240-150 |
8 |
R0.5 |
8 |
24 |
- |
150 |
4 |
8 |
○ |
| SHHSR4-08010240-150 |
8 |
R1 |
8 |
24 |
- |
150 |
4 |
8 |
○ |
| SHHSR4-10002300 |
10 |
R0.2 |
10 |
30 |
- |
75 |
4 |
10 |
○ |
| SHHSR4-10005300 |
10 |
R0.5 |
10 |
30 |
- |
75 |
4 |
10 |
○ |
| SHHSR4-10010300 |
10 |
R1 |
10 |
30 |
- |
75 |
4 |
10 |
○ |
| SHHSR4-10002300-100 |
10 |
R0.2 |
10 |
30 |
- |
100 |
4 |
10 |
○ |
| SHHSR4-10005300-100 |
10 |
R0.5 |
10 |
30 |
- |
100 |
4 |
10 |
○ |
| SHHSR4-10010300-100 |
10 |
R1 |
10 |
30 |
- |
100 |
4 |
10 |
○ |
| SHHSR4-10002300-150 |
10 |
R0.2 |
10 |
30 |
- |
150 |
4 |
10 |
○ |
| SHHSR4-10005300-150 |
10 |
R0.5 |
10 |
30 |
- |
150 |
4 |
10 |
○ |
| SHHSR4-10010300-150 |
10 |
R1 |
10 |
30 |
- |
150 |
4 |
10 |
○ |
| SHHSR4-12002360 |
12 |
R0.2 |
12 |
36 |
- |
75 |
4 |
12 |
○ |
| SHHSR4-12005360 |
12 |
R0.5 |
12 |
36 |
- |
75 |
4 |
12 |
○ |
| SHHSR4-12010360 |
12 |
R1 |
12 |
36 |
- |
75 |
4 |
12 |
○ |
| SHHSR4-12002360-100 |
12 |
R0.2 |
12 |
36 |
- |
100 |
4 |
12 |
○ |
| SHHSR4-12005360-100 |
12 |
R0.5 |
12 |
36 |
- |
100 |
4 |
12 |
○ |
| SHHSR4-12010360-100 |
12 |
R1 |
12 |
36 |
- |
100 |
4 |
12 |
○ |
| SHHSR4-12002360-150 |
12 |
R0.2 |
12 |
36 |
- |
150 |
4 |
12 |
○ |
| SHHSR4-12005360-150 |
12 |
R0.5 |
12 |
36 |
- |
150 |
4 |
12 |
○ |
| SHHSR4-12010360-150 |
12 |
R1 |
12 |
36 |
- |
150 |
4 |
12 |
○ |
Konturfräsparameter
| Arbeitsmaterial |
|
gehärteter Stahl HRC48-55 |
gehärteter Stahl HRC56-62 |
gehärteter Stahl HRC63-70 |
| Durchmesser |
Radius (CR) |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
(mm) Radidl-Tiefe |
(min-1) Drehzahl |
(mm/min) Vorschub |
(mm) Axiale Tiefe |
|
| 1 |
R0.05 |
21000 |
1800 |
0.04 |
0.3 |
18000 |
1500 |
0.03 |
0.25 |
14000 |
1100 |
0.02 |
0.2 |
| 1 |
R0.1 |
21000 |
1800 |
0.04 |
0.3 |
18000 |
1500 |
0.03 |
0.25 |
14000 |
1100 |
0.02 |
0.2 |
| 1 |
R0.2 |
21000 |
1800 |
0.04 |
0.3 |
18000 |
1500 |
0.03 |
0.25 |
14000 |
1100 |
0.02 |
0.2 |
| 1.5 |
R0.1 |
19000 |
1800 |
0.045 |
0.5 |
16000 |
1500 |
0.03 |
0.4 |
13000 |
1100 |
0.02 |
0.3 |
| 1.5 |
R0.2 |
19000 |
1800 |
0.045 |
0.5 |
16000 |
1500 |
0.03 |
0.4 |
13000 |
1100 |
0.02 |
0.3 |
| 2 |
R0.1 |
18000 |
2100 |
0.06 |
0.6 |
15000 |
1800 |
0.05 |
0.5 |
12000 |
1300 |
0.03 |
0.35 |
| 2 |
R0.2 |
18000 |
2100 |
0.06 |
0.6 |
15000 |
1800 |
0.05 |
0.5 |
12000 |
1300 |
0.03 |
0.35 |
| 2 |
R0.3 |
18000 |
2100 |
0.06 |
0.6 |
15000 |
1800 |
0.05 |
0.5 |
12000 |
1300 |
0.03 |
0.35 |
| 2 |
R0.5 |
18000 |
2100 |
0.06 |
0.6 |
15000 |
1800 |
0.05 |
0.5 |
12000 |
1300 |
0.03 |
0.35 |
| 3 |
R0.1 |
11000 |
1700 |
0.09 |
0.8 |
9500 |
1400 |
0.06 |
0.7 |
7500 |
1000 |
0.04 |
0.6 |
| 3 |
R0.2 |
11000 |
1700 |
0.09 |
0.8 |
9500 |
1400 |
0.06 |
0.7 |
7500 |
1000 |
0.04 |
0.6 |
| 3 |
R0.3 |
11000 |
1700 |
0.09 |
0.8 |
9500 |
1400 |
0.06 |
0.7 |
7500 |
1000 |
0.04 |
0.6 |
| 3 |
R0.5 |
11000 |
1700 |
0.09 |
0.8 |
9500 |
1400 |
0.06 |
0.7 |
7500 |
1000 |
0.04 |
0.6 |
| 4 |
R0.1 |
10000 |
2100 |
0.15 |
1.2 |
8500 |
1800 |
0.08 |
1 |
7000 |
1300 |
0.06 |
0.8 |
| 4 |
R0.2 |
10000 |
2100 |
0.15 |
1.2 |
8500 |
1800 |
0.08 |
1 |
7000 |
1300 |
0.06 |
0.8 |
| 4 |
R0.3 |
10000 |
2100 |
0.15 |
1.2 |
8500 |
1800 |
0.08 |
1 |
7000 |
1300 |
0.06 |
0.8 |
| 4 |
R0.5 |
10000 |
2100 |
0.15 |
1.2 |
8500 |
1800 |
0.08 |
1 |
7000 |
1300 |
0.06 |
0.8 |
| 4 |
R1 |
10000 |
2100 |
0.15 |
1.2 |
8500 |
1800 |
0.08 |
1 |
7000 |
1300 |
0.06 |
0.8 |
| 5 |
R0.2 |
8000 |
2600 |
0.18 |
1.5 |
6000 |
2200 |
0.12 |
1.3 |
5000 |
1500 |
0.08 |
1 |
| 5 |
R0.5 |
8000 |
2600 |
0.18 |
1.5 |
6000 |
2200 |
0.12 |
1.3 |
5000 |
1500 |
0.08 |
1 |
| 6 |
R0.2 |
8000 |
2600 |
0.18 |
1.8 |
6000 |
2200 |
0.12 |
1.5 |
5000 |
1500 |
0.08 |
1.2 |
| 6 |
R0.3 |
8000 |
2600 |
0.18 |
1.8 |
6000 |
2200 |
0.12 |
1.5 |
5000 |
1500 |
0.08 |
1.2 |
| 6 |
R0.5 |
8000 |
2600 |
0.18 |
1.8 |
6000 |
2200 |
0.12 |
1.5 |
5000 |
1500 |
0.08 |
1.2 |
| 6 |
R1 |
8000 |
2600 |
0.18 |
1.8 |
6000 |
2200 |
0.12 |
1.5 |
5000 |
1500 |
0.08 |
1.2 |
| 8 |
R0.2 |
6000 |
2600 |
0.2 |
2.4 |
5000 |
2200 |
0.16 |
1.8 |
4000 |
1500 |
0.1 |
1.5 |
| 8 |
R0.3 |
6000 |
2600 |
0.2 |
2.4 |
5000 |
2200 |
0.16 |
1.8 |
4000 |
1500 |
0.1 |
1.5 |
| 8 |
R0.5 |
6000 |
2600 |
0.2 |
2.4 |
5000 |
2200 |
0.16 |
1.8 |
4000 |
1500 |
0.1 |
1.5 |
| 8 |
R1 |
6000 |
2600 |
0.2 |
2.4 |
5000 |
2200 |
0.16 |
1.8 |
4000 |
1500 |
0.1 |
1.5 |
| 10 |
R0.2 |
5000 |
2600 |
0.2 |
3 |
4000 |
2200 |
0.15 |
2.4 |
3000 |
1500 |
0.1 |
1.8 |
| 10 |
R0.3 |
5000 |
2600 |
0.2 |
3 |
4000 |
2200 |
0.15 |
2.4 |
3000 |
1500 |
0.1 |
1.8 |
| 10 |
R0.5 |
5000 |
2600 |
0.2 |
3 |
4000 |
2200 |
0.15 |
2.4 |
3000 |
1500 |
0.1 |
1.8 |
| 10 |
R1 |
5000 |
2600 |
0.2 |
3 |
4000 |
2200 |
0.15 |
2.4 |
3000 |
1500 |
0.1 |
1.8 |
| 12 |
R0.2 |
4000 |
3000 |
0.2 |
3.5 |
3000 |
2600 |
0.1 |
2.6 |
2000 |
1500 |
0.1 |
2 |
| 12 |
R0.3 |
4000 |
3000 |
0.2 |
3.5 |
3000 |
2600 |
0.1 |
2.6 |
2000 |
1500 |
0.1 |
2 |
| 12 |
R0.5 |
4000 |
3000 |
0.2 |
3.5 |
3000 |
2600 |
0.1 |
2.6 |
2000 |
1500 |
0.1 |
2 |
| 12 |
R1 |
4000 |
3000 |
0.2 |
3.5 |
3000 |
2600 |
0.1 |
2.6 |
2000 |
1500 |
0.1 |
2 |
Fräsbetrag für Seitenfräsen (mm)
| Werkstück / Schnittlänge |
2.5D (Schnittlänge = Durchmesser * 2.5) |
4D (Schnittlänge = Durchmesser * 4) |
| 45HRC以下Unter 45HRC |
ae = 0.07Dap = 2D |
ae = 0.07Dap = 2D |
| 45HRCüber 45HRC |
ae = 0.03Dap = 1.5D |
ae = 0.03Dap = 1.5D |
D: Durchmesser (mm)
ap:AxialDepth (mm)
ae: Radiale Tiefe (mm)
Hinweis:
*Verringern Sie sowohl die Spindeldrehzahl als auch den Vorschub proportional, wenn die Fräsparameter die maximale Spindeldrehzahl der Maschine überschreiten;
*Ölkühlmittel für rostfreien Stahl und hitzebeständige Legierungen empfohlen;
*Wir empfehlen die Verwendung eines berührungslosen Messgeräts, um eine Beschädigung der Präzisionsmessspitze zu vermeiden.
*Bei Rattern sowohl die Spindeldrehzahl als auch die Vorschubgeschwindigkeit proportional verringern;
*Bei einer Materialhärte von mehr als HRC 58 Grad wird empfohlen, für die Schruppbearbeitung Luftkühlung und für die Schlichtbearbeitung Ölnebel-Luftkühlung zu verwenden.