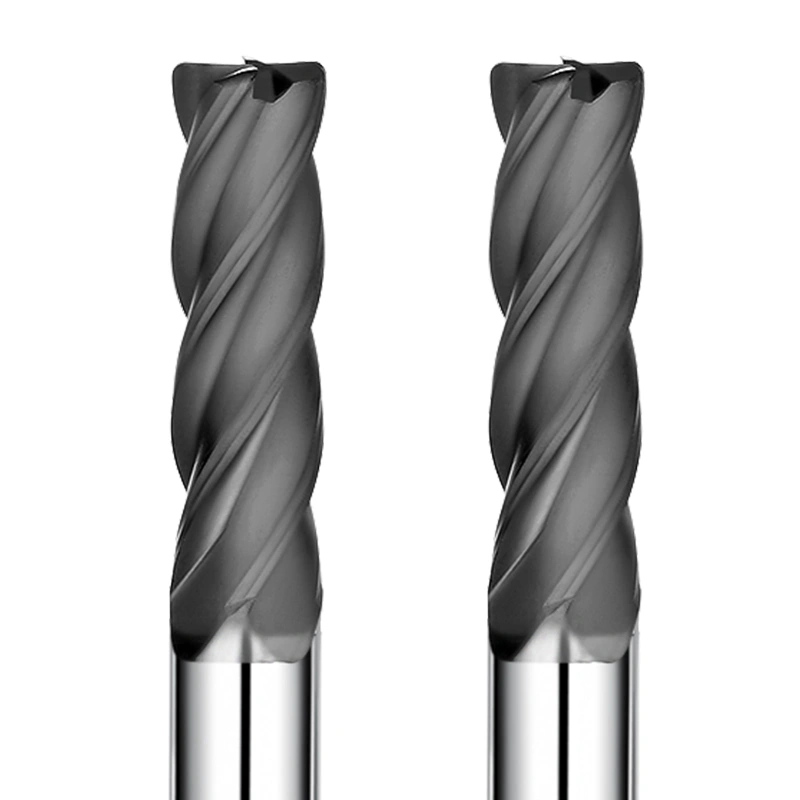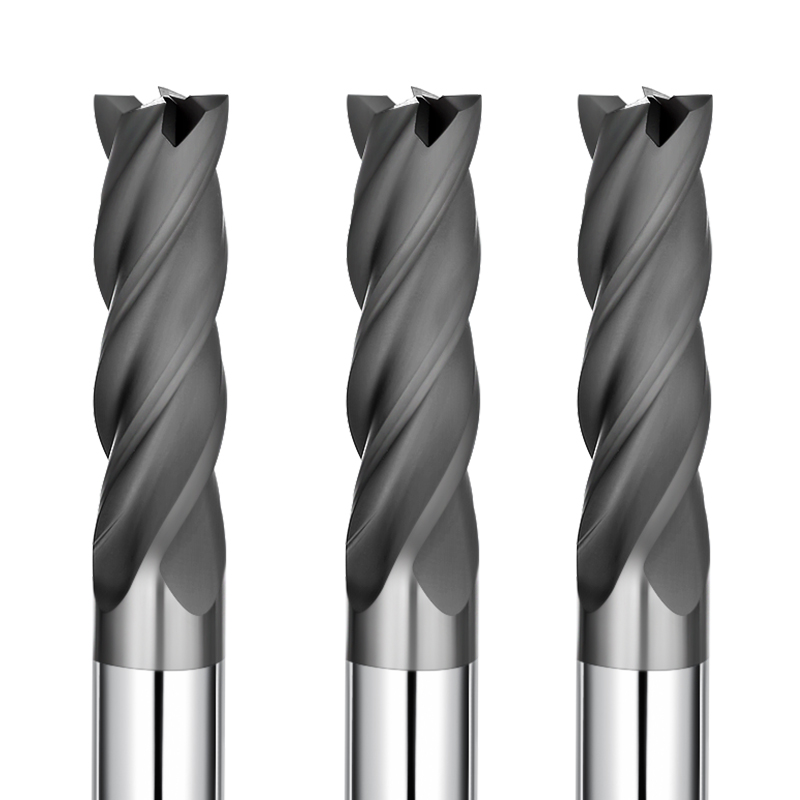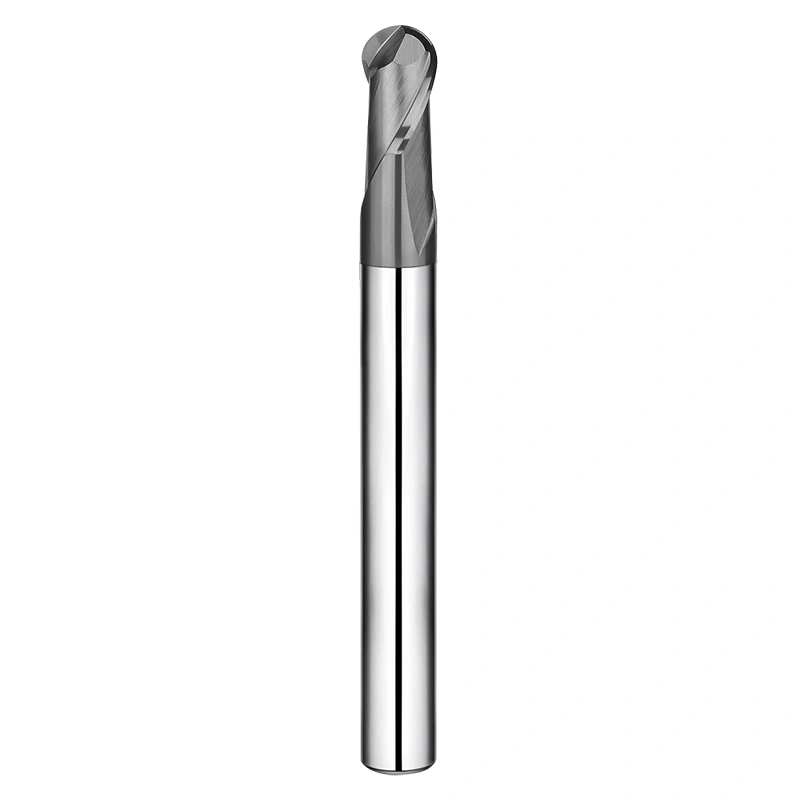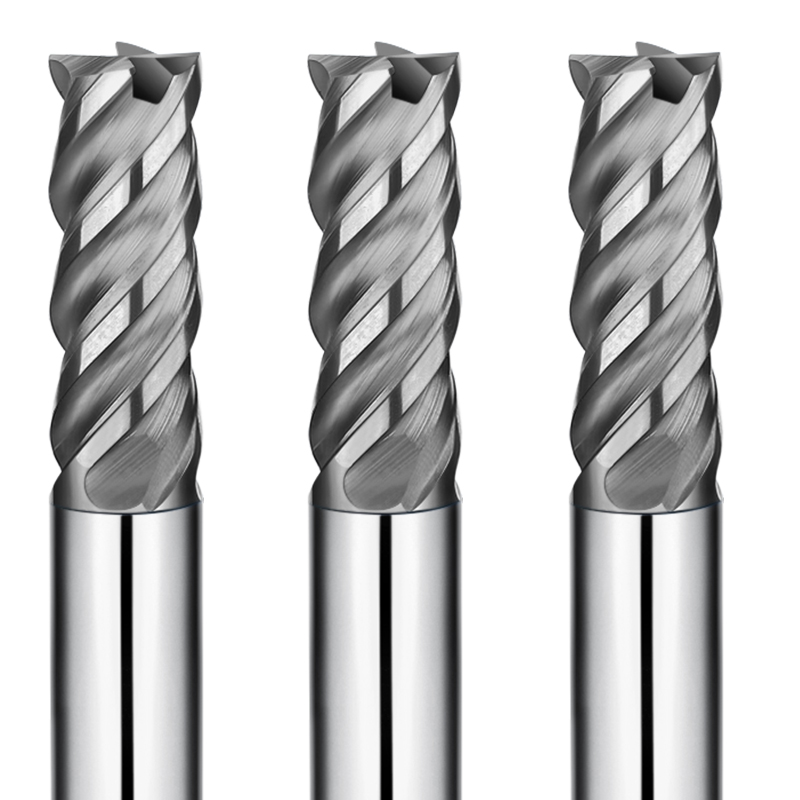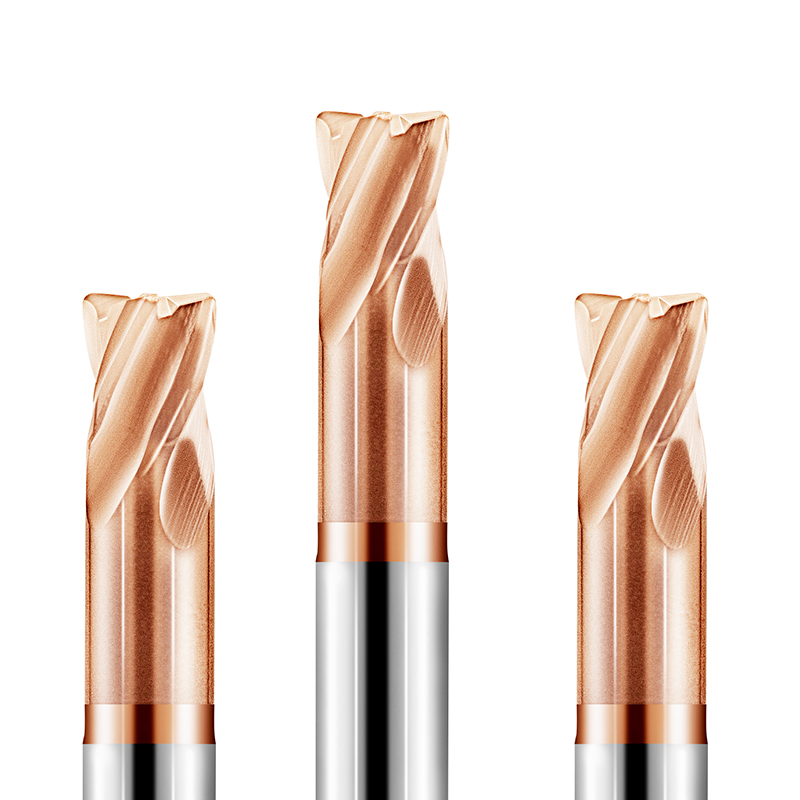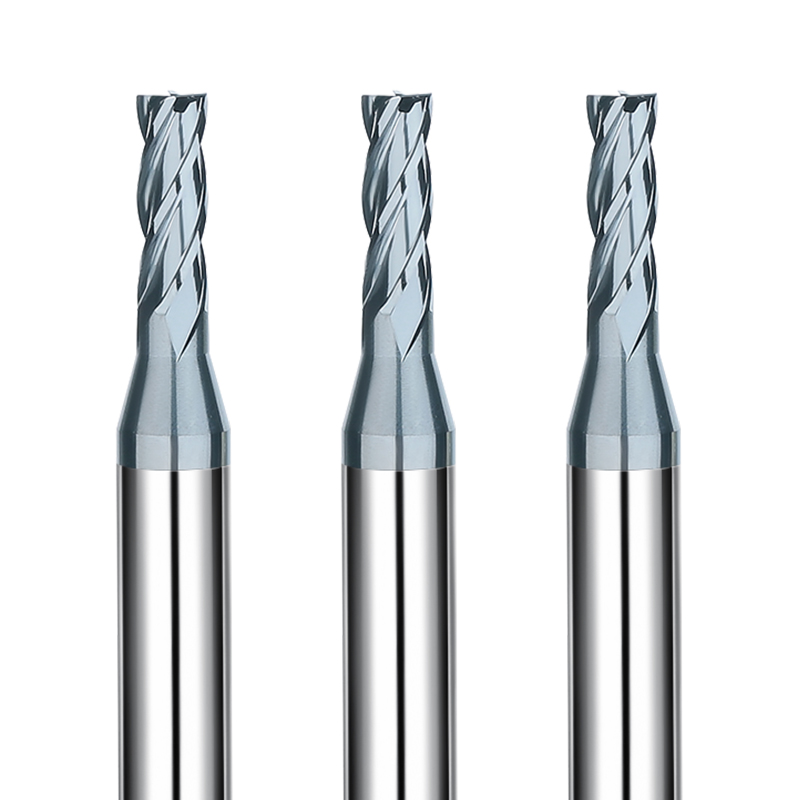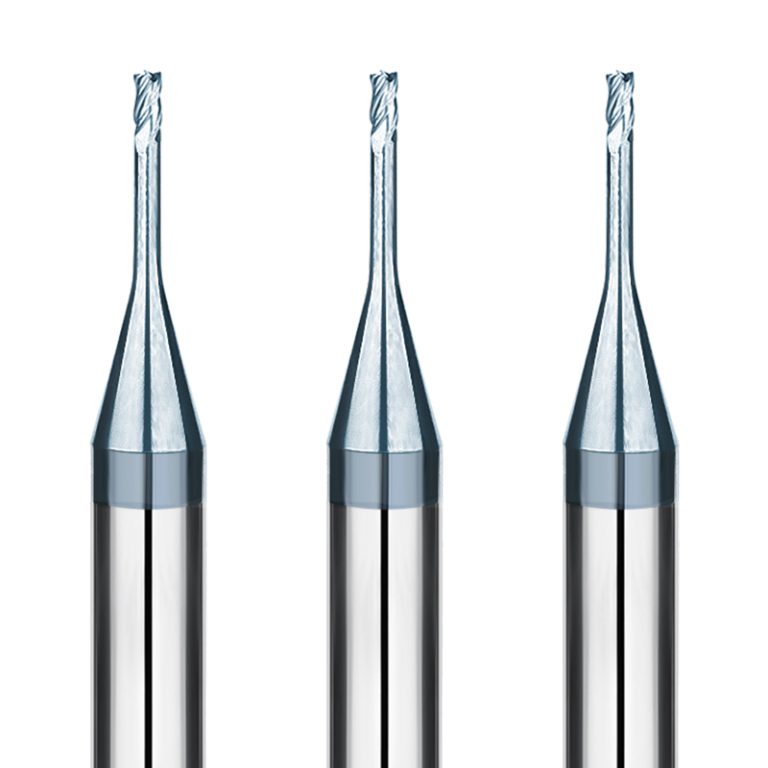
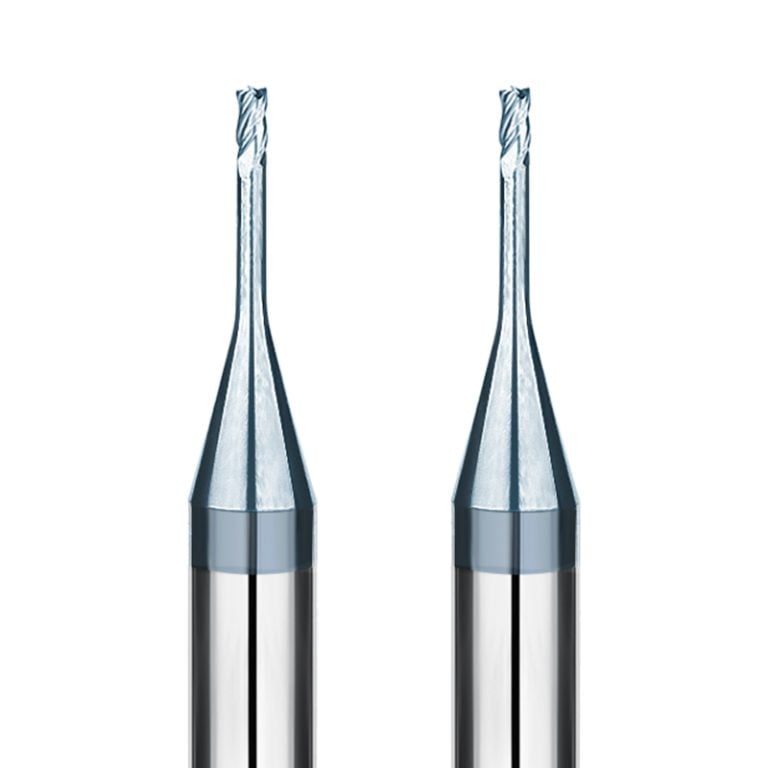
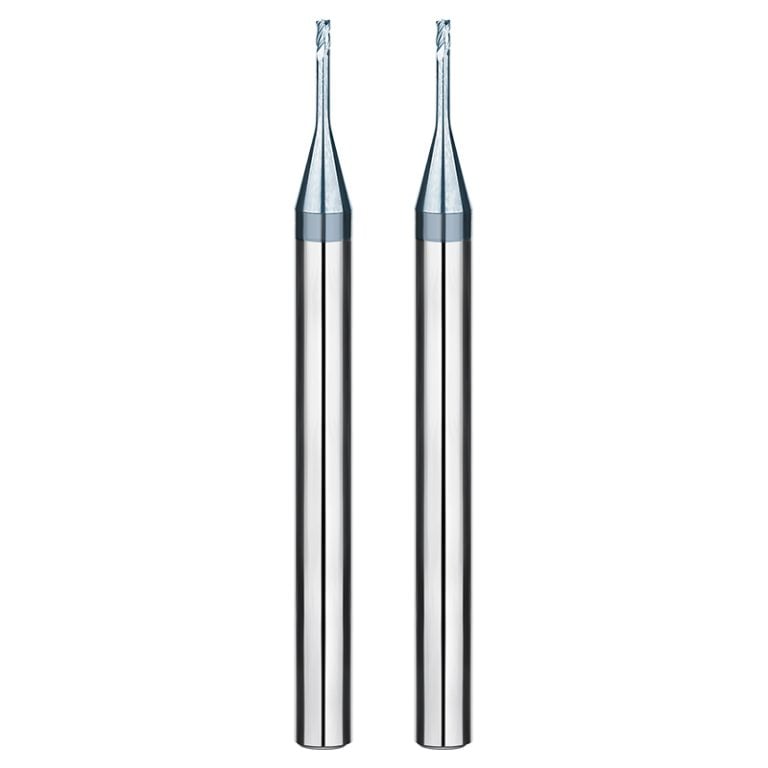
SAMHO HRC55 4-Schneiden-Schaftfräser mit langem Hals – Hocheffiziente Lösung für die Bearbeitung tiefer Kavitäten
Hochpräzise Schaftdurchmesserregelung (0 bis +0.003 mm)
Enge Toleranzvorgaben gewährleisten hervorragende Spannstabilität und hohe Rundlaufgenauigkeit. Dies reduziert Werkzeugrundlauf und Vibrationen bei der CNC-Bearbeitung. Es verbessert die Oberflächengüte und verlängert die Werkzeugstandzeit bei Präzisionsfräsanwendungen.
ALTiCrN Hochleistungsbeschichtung (Verschleiß- und Hitzebeständigkeit)
Die hochentwickelte ALTiCrN-Beschichtung erhöht Härte und Oxidationsbeständigkeit deutlich. Sie gewährleistet gleichbleibende Zerspanungsleistung bei hohen Schnittgeschwindigkeiten, Trockenbearbeitung und erhöhten Temperaturen. Ideal für anspruchsvolle Formen- und Werkzeuganwendungen.
Ausgelegt für Werkstoffe bis zu HRC 28–52
Optimiert für Werkstoffe mittlerer bis hoher Härte, darunter Formstahl, Edelstahl und legierter Stahl. Dieser Langhals-Schaftfräser bietet ein optimales Verhältnis zwischen Schnittleistung und Standzeit beim industriellen CNC-Fräsen.
Langhals-Schaftfräser-Design für die Bearbeitung tiefer Kavitäten
Die große Reichweite und der verlängerte Hals reduzieren Behinderungen bei der Bearbeitung tiefer Kavitäten und enger Zwischenräume. Es eignet sich ideal für das Fräsen tiefer Nuten, die Nachbearbeitung von Formhohlräumen und die Bearbeitung komplexer 3D-Konturen. Verbessert die Zugänglichkeit in schwer zugänglichen Bearbeitungsbereichen.
Entwickelt für Leistungsstabilität auf HRC55-Niveau
Dieser Langhals-Flachfräser zeichnet sich durch hohe Steifigkeit und Zähigkeit aus und eignet sich für die Bearbeitung von Werkstoffen bis zu einer Härte von HRC 55. Er gewährleistet eine gleichbleibende Schnittstabilität, reduzierte Werkzeugdurchbiegung und verlängerte Standzeit bei anspruchsvollen CNC-Bearbeitungen.
HRC55 4-Schneiden-Schaftfräser mit langem Hals – Empfehlungen für den professionellen Einsatz
Empfohlen für die Endbearbeitung und Vorbearbeitung (Materialien mit einer Härte von HRC 28–52)
Geeignet für Werkstoffe mittlerer bis hoher Härte wie Werkzeugstahl, Edelstahl und legierter Stahl. Dieser 4-schneidige Langhals-Schaftfräser ist primär für Schlicht- und Vorschlichtbearbeitungen konzipiert. Er bietet eine stabile Schnittleistung und eine verbesserte Oberflächengüte.
Schnittkräfte kontrollieren, um Werkzeugdurchbiegung zu verhindern
Die Konstruktion mit langem Hals führt im Vergleich zu Standard-Schaftfräsern zu einer geringeren Steifigkeit. Verwenden Sie leichte bis mittlere Schnittparameter. Vermeiden Sie übermäßigen axialen und radialen Eingriff. Dies trägt dazu bei, Werkzeugdurchbiegung, Vibrationen und Rattern bei der Bearbeitung tiefer Kavitäten zu reduzieren.
Verwenden Sie einen kurzen Werkzeugüberhang für maximale Stabilität.
Um die Bearbeitungssteifigkeit zu verbessern, sollte der Werkzeugüberstand so kurz wie möglich gehalten werden. Verwenden Sie hochpräzise Werkzeughalter wie Schrumpffutter oder Präzisions-ER-Spannzangen. Eine korrekte Spannung verbessert die Rundlaufgenauigkeit und reduziert den Rundlauffehler.
Empfohlene Gleichlauffrässtrategie
Gleichlauffräsen (auch Gleichlauffräsen genannt) wird für die meisten Anwendungen empfohlen. Es reduziert die Schnittkräfte und stabilisiert die Werkzeugbelastung. Dies verbessert die Oberflächengüte und verlängert die Werkzeugstandzeit, insbesondere bei der Nachbearbeitung von Formhohlräumen.
Optimieren Sie die Schnittparameter für die Werkzeugstandzeit
Verwenden Sie eine moderate Spindeldrehzahl bei gleichmäßigen Vorschüben. Vermeiden Sie zu hohe Vorschübe, die zu Ausbrüchen an der Schneidkante führen können. Bei der Bearbeitung tiefer Kavitäten empfiehlt sich die Verwendung von absteigenden oder schichtweisen Schnittverfahren, um Material schrittweise abzutragen und die Werkzeugstabilität zu gewährleisten.
Ideal für tiefe Hohlräume, schmale Schlitze und komplexe Geometrien
Dieser Schaftfräser mit langem Hals ist für die Bearbeitung tiefer Kavitäten und großer Formseitenverhältnisse konzipiert. Er eignet sich hervorragend für enge Nuten und komplexe Formstrukturen. Vermeiden Sie langes, schweres Seitenschneiden. Verwenden Sie segmentierte Werkzeugwege, um Stabilität und Standzeit zu gewährleisten.