

Несколько месяцев назад клиент из Огайо принёс нам несколько четырёхлезвийных инструментов с полностью разрушенными режущими кромками. Они обрабатывали предварительно закалённую сталь 4140 (HRC 38–42) и столкнулись с крайне нестабильным сроком службы инструментов. Некоторые инструменты плавно обрабатывали 30 деталей, в то время как другие издавали пронзительный визг уже после пятой детали, прежде чем мгновенно сломаться. Начальник цеха сразу же свалил вину на «плохое качество твердосплавного стержня» или «плохую адгезию покрытия».
Однако, когда мы изучили сломанные инструменты под микроскопом и проанализировали траектории их движения, выявилась настоящая проблема. Дело было вовсе не в дефекте материала. В цехе просто применили общие параметры резания, полностью игнорируя влияние толщины сердечника и радиуса скругления углов на удаление стружки.
За более чем 15 лет работы в области проектирования инструментов и устранения неполадок в цехах с ЧПУ мы наблюдали подобную ситуацию в сотнях машиностроительных предприятий. При выборе твердосплавных концевых фрез для обработки металла инженеры часто сосредотачивают 90% своих усилий на марках твердосплава или покрытиях, таких как AlTiN и nACo. Однако они упускают из виду самый фундаментальный физический принцип: геометрию инструмента.
Покрытие и подложка определяют лишь верхний предел износостойкости, но геометрия контролирует распределение силы резания, рассеивание тепла и сопротивление вибрации. Это крайне важно при обработке твердых сплавов, высокоскоростном фрезеровании концевой фрезой твердостью HRC55 или при съеме больших объемов материала черновыми фрезами. Отклонение угла заточки всего на два градуса может привести к катастрофическому накоплению тепла. Выбор правильных металлорежущих инструментов требует баланса между физическими свойствами инструмента и жесткостью станка.
Хотите узнать, как мы помогли клиенту из Огайо увеличить срок службы инструмента в 2.5 раза без изменения материала или покрытия? Мы просто оптимизировали семь ключевых геометрических параметров.
Почему цена — не единственный фактор в металлообработке? Уроки геометрии твердосплавных концевых фрез из реальных случаев поломки инструментов в западных мастерских.
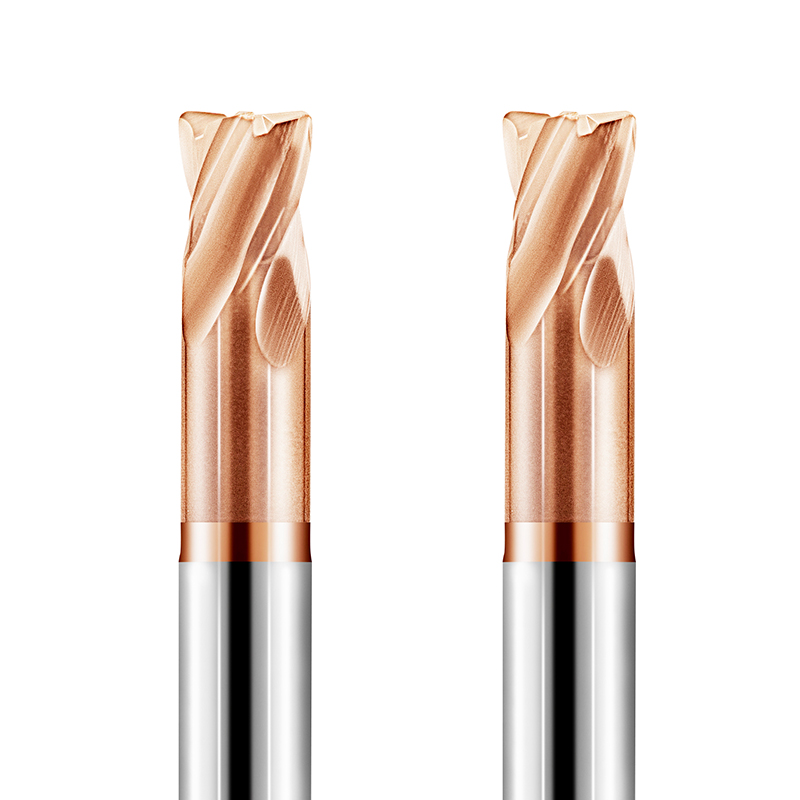
В прошлом месяце менеджер по закупкам в немецком поставщике автомобильных комплектующих первого уровня пожаловался, что наши высокопроизводительные фрезы стоят на 30% дороже, чем у их нынешнего поставщика. Однако всего через три дня после запуска более дешевых инструментов в серийное производство, сигналы тревоги шпинделя и частые поломки инструментов остановили автоматизированную линию. При анализе вышедших из строя твердосплавных концевых фрез мы обнаружили, что стандартная конструкция канавок не обеспечивала эффективного удаления вязкой стружки из нержавеющей стали, что приводило к повторной резке стружки и внезапным скачкам силы, разрушавшим инструменты.
В цехах с ЧПУ-станками руководители часто рассматривают режущие инструменты лишь как расходные материалы, пытаясь сократить расходы за счет снижения удельных цен. Однако, как показывает наш более чем 15-летний опыт в производстве инструментов и оптимизации процессов, такой подход часто приводит к обратным результатам. Недорогие инструменты имеют стандартизированную геометрию, которая игнорирует специфическую для материала динамику нагрева и стружкообразования. Затраты на простои, брак и повреждение шпинделя, вызванные неправильной геометрией, значительно перевешивают первоначальную экономию на металлорежущих инструментах.
16 лет опыта в оптимизации производственных процессов: основная причина большинства отказов металлорежущих инструментов — неправильный выбор геометрии.
В сотнях обращений в службу технической поддержки, которые мы обрабатывали для западных клиентов, более 80% нештатных ситуаций, связанных с инструментами, первоначально объяснялись «некачественным сырьем» или «расслоением покрытия». Однако микроскопический анализ этих вышедших из строя металлорежущих инструментов почти всегда выявлял несоответствие между геометрией инструмента и фактическими условиями эксплуатации. Инженеры часто сосредотачиваются на размере зерен подложки или твердости PVD-покрытия, забывая, что геометрия — это физическая структура, воспринимающая нагрузки и направляющая поток стружки.
При обработке твердых материалов слишком острая кромка с большим углом заточки будет подвержена микросколам под воздействием высоких нормальных нагрузок. И наоборот, при резке вязких титановых сплавов твердосплавными концевыми фрезами для металла чрезмерный радиус заточки кромки приводит к тому, что инструмент не режет, а выдавливает материал, генерируя сильный нагрев. От шероховатости полированных канавок до соотношения диаметра стержня, мельчайшие геометрические ошибки многократно увеличиваются при высоких скоростях подачи, вызывая преждевременный поломку или ужасное качество поверхности.
Распространенная ошибка западных клиентов: использование универсальных фрез вместо специализированных твердосплавных концевых фрез для обработки металла.
В ходе ежедневной технической поддержки европейских и американских клиентов мы замечаем, что даже опытные инженеры попадают в ловушку «универсального инструмента». Многие предприятия покупают универсальные твердосплавные концевые фрезы для металла , чтобы упростить складской запас для обработки легких деталей с широким ассортиментом продукции. Однако недостатки компромиссных геометрических форм становятся очевидными при массовом производстве, черновой обработке глубоких полостей или высокоскоростной обработке твердыми сплавами.
Для достижения баланса между прочностью и отводом стружки, универсальные инструменты идут на компромисс в отношении углов спирали, толщины сердечника и углов зазора. Им не хватает как больших стружкоотводящих карманов, необходимых для мягких металлов, так и жесткости толстого сердечника, требуемой для твердых сталей. При использовании в высокоэффективном фрезеровании (ВЭФ) эти универсальные металлорежущие инструменты сильно вибрируют и ломаются, что доказывает, что реальная экономия производственных затрат достигается за счет геометрии, адаптированной под конкретное применение.
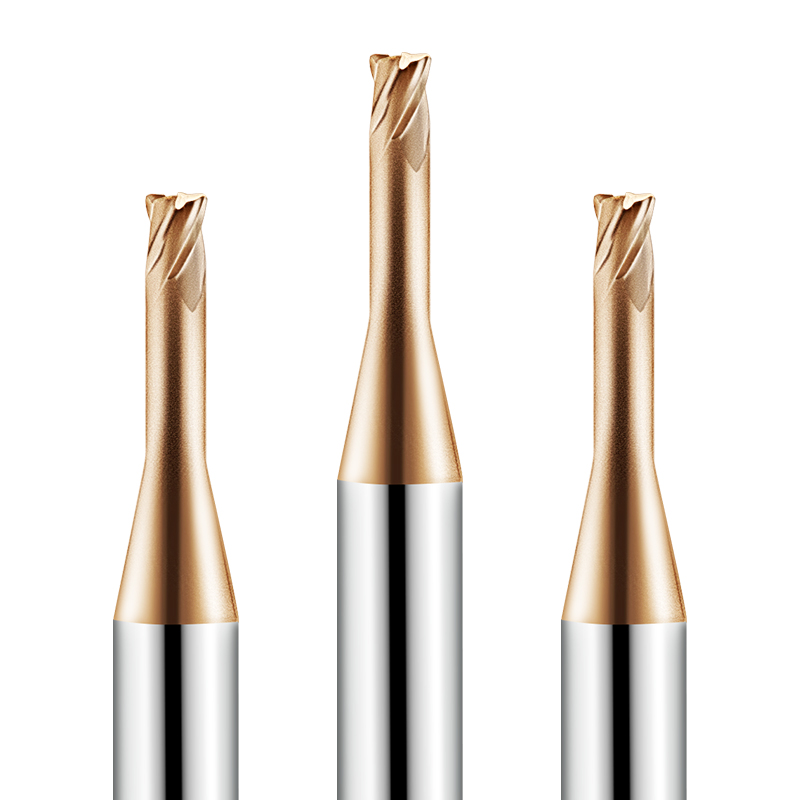
Фактор 1: Угол спирали — балансировка вибрации и удаления стружки при обработке нержавеющей и закаленной стали.
Угол наклона спирали напрямую влияет на плавность входа и выхода режущей кромки из заготовки. При обработке упрочненной нержавеющей стали или при высоких нагрузках на закаленную сталь цеха часто уменьшают осевую глубину резания (ОСР), игнорируя то, как угол наклона спирали распределяет осевые и радиальные силы. Малый угол наклона спирали обеспечивает высокую осевую жесткость и достаточный зазор для стружки при обработке металла концевыми фрезами, но создает сильные ударные нагрузки при входе; большой угол наклона спирали обеспечивает более плавное резание, но направляет усилие на шпиндель и сужает канавку.
При настройке оборудования мы напоминаем инженерам, что выбор угла наклона спирали — это динамический компромисс между подавлением вибрации и удалением стружки. Различные металлы требуют совершенно разных траекторий образования стружки. Использование неподходящего угла наклона спирали на твердосплавных концевых фрезах для обработки металла не только создает визжащий шум, но и ускоряет износ боковой поверхности, поэтому анализ распределения сил имеет важное значение для стабильной обработки.
Выбор между углами 35°, 38° и 45°: распределение механической силы для различных концевых фрез
При изготовлении концевых фрез на заказ для обработки металла мы в первую очередь ориентируемся на диапазон углов от 35° до 45°. Для прочных нержавеющих сталей 304 или 316 мы предпочитаем спираль под углом 45°, поскольку ее острое режущее действие «скатывает» упрочняющуюся стружку, снижая нагрев. Однако сужение канавки требует использования охлаждающей жидкости под высоким давлением для предотвращения забивания. Для сталей с твердостью выше HRC 50 мы переходим к спирали под углом 35°, обеспечивая максимальный зазор в канавке и более прочный наконечник инструмента для поглощения сильных ударных нагрузок при резании.
Промежуточная спираль с углом 38° представляет собой универсальный компромисс для фрезерования легированной стали общего назначения. При настройке мы никогда не выбираем угол вслепую; мы оцениваем жесткость соединения со шпинделем (BT40 против HSK), вылет инструмента и давление охлаждающей жидкости. Правильный угол спирали гарантирует, что ваши металлорежущие инструменты получат либо острое режущее воздействие, либо жесткую структурную опору, необходимую при ударе.
Как геометрия с изменяемой спиралью помогла немецкому клиенту устранить следы вибрации при фрезеровании глубоких полостей
К нам обратился производитель пресс-форм из Штутгарта, когда мы обрабатывали глубокополые заготовки из стали 42CrMo4 стандартными инструментами с постоянной спиралью при вылете 4xD. Рез более 0.5xD вызывал сильный резонанс и вибрацию, а снижение скорости только увеличивало трение инструмента и микросколы. Вместо того чтобы рекомендовать дорогостоящий материал, мы модернизировали их твердосплавные концевые фрезы для обработки металла, установив переменную спираль (35°/38°) и неравномерное расстояние между канавками.
Неравномерная геометрия нарушает постоянную гармоническую частоту зацепления зубьев, разрушая физические условия, вызывающие вибрацию. Сохраняя исходную скорость и подачу, клиент полностью устранил следы вибрации, добился чистоты поверхности лучше, чем Ra 0.8, и увеличил срок службы инструмента более чем на 40% благодаря использованию этих оптимизированных концевых фрез для металла.
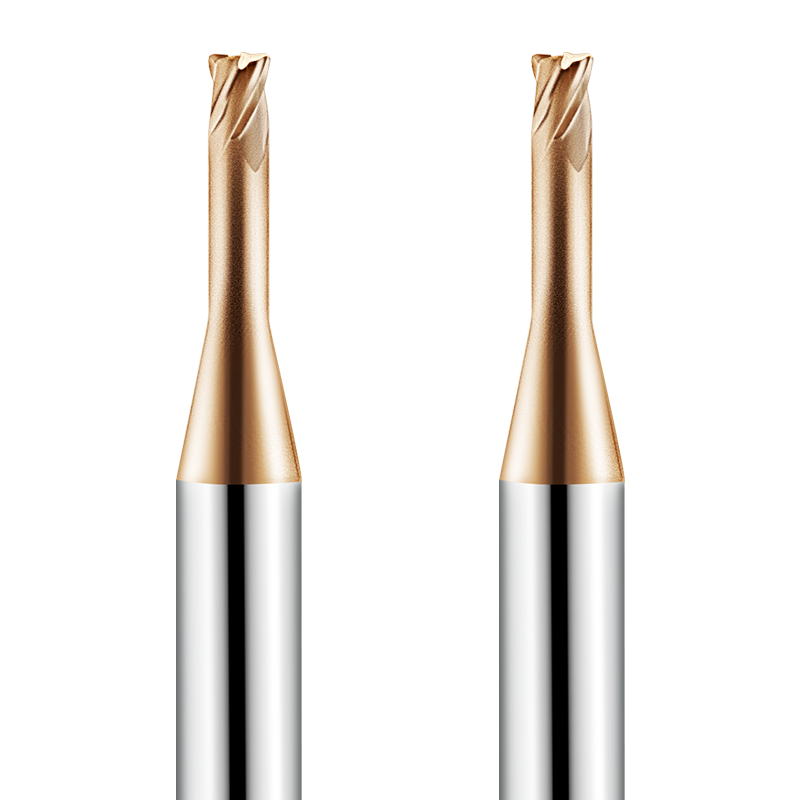
Фактор 2: Толщина сердцевины (соотношение глубины сердцевины к глубине канавки) — баланс между жесткостью и пространством для отвода стружки при черновой обработке концевыми фрезами.
При интенсивной резке и высокоэффективном фрезеровании толщина сердечника инструмента часто является скрытым фактором, определяющим успех или неудачу. Толщина сердечника — это диаметр сплошного металла в центре режущей кромки, измеряемый в процентах от внешнего диаметра. На основе нашего более чем 15-летнего опыта производства и оптимизации производственных процессов установлено, что толщина сердечника определяет жесткость на изгиб и сопротивление крутильным колебаниям. Однако расширение сердечника неизбежно уменьшает глубину канавок, ограничивая пространство для стружки и приводя к сильному засорению.
Для черновых концевых фрез, предназначенных для обработки больших объемов материала, балансировка жесткости сердечника и диаметра канавок является важнейшей конструктивной задачей. Слишком тонкий сердечник подвергается микроскопическому прогибу под воздействием больших радиальных нагрузок, вызывая сильную вибрацию и поломку. И наоборот, слишком большой сердечник сжимает стружку при глубоком фрезеровании пазов; возникающее тепло и давление мгновенно разрушают режущие кромки. Это геометрическое соотношение должно динамически корректироваться в зависимости от глубины резания и характеристик материала, влияющих на стружколомание.
Почему плохое удаление стружки во время черновой обработки приводит к немедленному сколу кромки?
При черновой обработке в большинстве случаев серьезные сколы на кромках возникают из-за мгновенной перегрузки, вызванной повторным резанием стружки, а не из-за низкой прочности на растяжение. Когда черновые фрезы обрабатывают сталь с высокой скоростью подачи, их зазубренные кромки образуют огромное количество короткой стружки. Если глубина и кривизна канавок спроектированы неправильно, эта горячая, твердая стружка не может быстро отводиться. Вместо этого вращающаяся фреза затягивает ее непосредственно в зону резания.
Это вторичное сжатие стружки приводит к многократному увеличению силы резания за считанные миллисекунды, что значительно превышает физические пределы твердосплавной подложки. Микроскопический анализ в цехах заказчиков неоднократно показывает, что сколы кромки сопровождаются сплавлением стружки и образованием теплового следа. Плохое удаление стружки действует как гидравлический пресс, непосредственно сдавливая режущую кромку. Обеспечение чистых каналов для стружки так же важно, как и обеспечение жесткости корпуса инструмента.
Большая толщина сердечника против глубоких канавок: баланс между жесткостью и управлением стружкой при черновой обработке концевыми фрезами.
Как производители инструментов, мы постоянно стремимся к идеальному балансу между высокой жесткостью сердечника и глубиной канавки для удаления стружки. Для фрезерования пазов или обработки глубоких полостей мы сохраняем 55–60% сердечника с полированными канавками, чтобы обеспечить плавное скручивание и удаление стружки. Для трохоидального фрезерования или обработки с низким радиальным зацеплением — где давление стружки падает — мы увеличиваем толщину сердечника черновых концевых фрез до 65% и более для максимальной виброустойчивости.
Помимо фиксированных процентных соотношений, мы используем конструкцию сердечника с конической формой: более тонкий на конце для лучшего отвода стружки и более толстый к хвостовику для максимальной поддержки. Эта асимметричная структура отлично поглощает высокие крутящие напряжения при интенсивной резке. Единого соотношения диаметров сердечника, подходящего для всех сценариев, не существует; выбор геометрии, соответствующей траектории движения инструмента, жесткости станка и характеру образования стружки, является ключом к предотвращению поломок при черновой обработке.
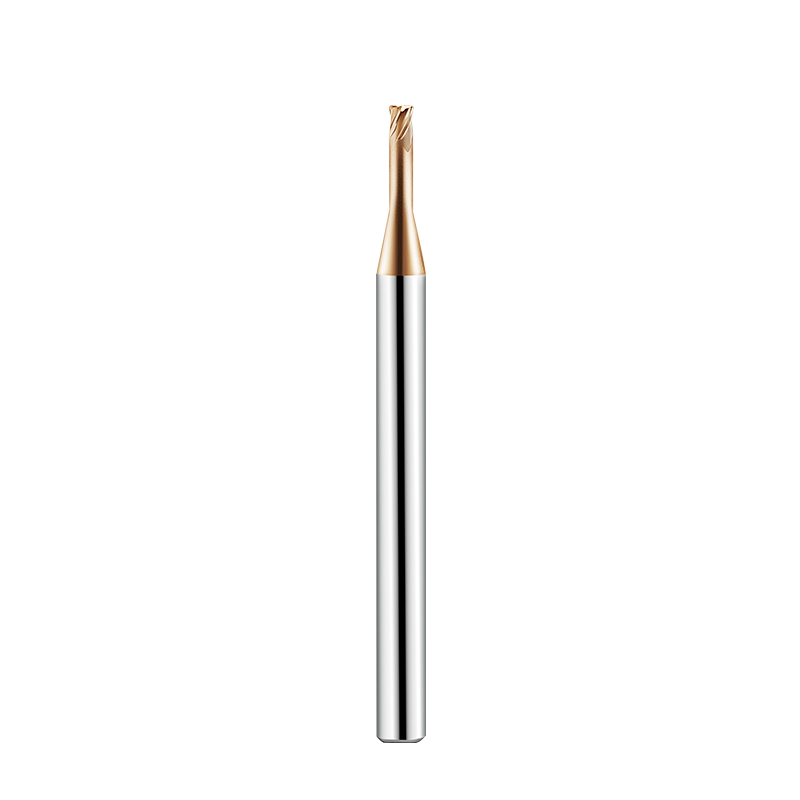
Фактор 3: Радиус закругления угла — физические принципы увеличения срока службы концевых фрез с закруглением угла.
Острый угол стандартной фрезы с квадратным режущим лезвием представляет собой серьезное структурное слабое место. При обработке металла с высокой скоростью подачи суммарные силы резания и локализованный нагрев концентрируются непосредственно в этой микроскопической вершине. В ходе нашего анализа отказов инструментов за более чем десятилетие было установлено, что большинство фрез с квадратным режущим лезвием выходили из строя не из-за износа боковой поверхности. Вместо этого микроскопические сколы начинались в остром углу и быстро распространялись вниз по основной режущей кромке.
Благодаря использованию малого радиуса закругления режущей кромки, концевые фрезы с закругленными углами физически изменяют передачу усилия и распределение тепла. Радиус увеличивает объем твердосплавных элементов на конце, повышая ударопрочность, и равномерно распределяет концентрированные нагрузки по дуге. Для цехов, уделяющих приоритетное внимание стабильности обработки и однородности партий, стратегическое использование закругленных углов имеет важное значение для предотвращения преждевременного выхода инструмента из строя и продления срока службы фрезы.
Сравнение усилий: фрезы с квадратным и закругленным скосом — данные по устранению концентрации напряжений.
Согласно данным механики разрушения и конечно-элементного анализа, концентрация напряжений в остром углу инструмента с квадратным наконечником в несколько раз выше, чем на инструменте с закругленным углом. Измерения в цеху показывают, что при контакте наконечника с заготовкой микроскопическая вершина испытывает нормальные сжимающие силы, достигающие нескольких гигапаскалей. И наоборот, использование концевых фрез с закругленным углом того же диаметра (например, R0.5 или R1.0) снижает пиковое напряжение на наконечнике на 30–50%.
Улучшенное распределение напряжений значительно повышает устойчивость к микросколам. Квадратные наконечники не имеют опоры на подложку и легко отслаиваются при глубоких или прерывистых резах. Изогнутые кромки концевых фрез с закругленными углами мягко направляют ударные нагрузки на корпус инструмента. Для фрезерования полостей или торцов без строгих требований к прямому углу выбор геометрии с закругленными углами является разумным компромиссом ради превосходной стабильности.
Реальный пример оптимизации: удвоение срока службы инструмента за счет перехода на концевые фрезы с закругленными углами для обработки титановых сплавов.
Калифорнийский производитель аэрокосмической техники обратился к нам с проблемой сильного износа инструмента при серийной обработке конструкционных деталей из титана Ti-6Al-4V. Они использовали инструменты с прямыми углами на низких скоростях резания, однако кончики инструментов начали скалываться менее чем за 40 минут, вызывая громкую вибрацию и задиры на поверхности. Начальник цеха уменьшил подачу на зуб, чтобы выдержать нагрузку, но это увеличило время цикла и усугубило сильное упрочнение материала.
Анализ чертежей показал, что для обработки дна полостей не требуются острые прямые углы. Мы рекомендовали заменить квадратные инструменты на концевые фрезы с радиусом закругления R0.8, увеличив при этом подачу на зуб на 15%. Радиус увеличил критически важный объем подложки для рассеивания интенсивного тепла титана и исключил образование сколов на острых углах. Без замены станков или охлаждающей жидкости фактическое время обработки на один инструмент увеличилось с 40 до более чем 90 минут, что вдвое снизило общие затраты на оснастку.
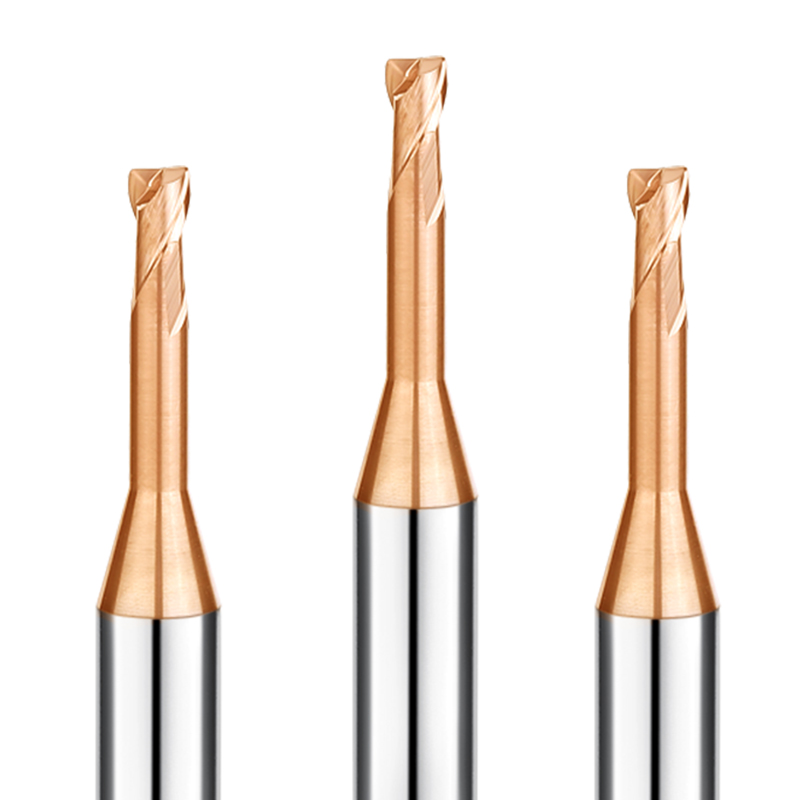
Фактор 4: Количество канавок — контроль глубины резания и стружкоудаления для концевых фрез твердостью HRC55 и мягких металлов.
Количество канавок определяет частоту зацепления во время вращения и определяет физическое пространство для стружки внутри корпуса инструмента. Распространенная ошибка в цеху — предположение, что большее количество канавок позволяет бесконечно увеличивать скорость подачи. В действительности, добавление канавок уменьшает размер каждой отдельной канавки для стружки. При резке мягких металлов, таких как алюминий или низкоуглеродистая сталь, которые образуют крупную, липкую стружку, слишком большое количество канавок приводит к быстрому засорению, сильному нагреву и поломке фрезы. И наоборот, резка твердых сталей с недостаточным количеством канавок уменьшает толщину стержня, вызывая деформацию.
Выбор правильного количества канавок означает достижение баланса между нагрузкой на зуб, пространством для отвода стружки и общей жесткостью. При фрезеровании пресс-форм или предварительно закаленной стали выбор правильной конфигурации концевой фрезы HRC55 напрямую влияет на стабильность нагрузки на шпиндель и качество поверхности. Хорошо подобранное количество канавок предотвращает скачки силы резания и закладывает основу для высокоэффективного удаления металла и контроля стружки.
Подбор оптимальной скорости подачи и количества канавок для концевых фрез HRC55 при обработке инструментальной стали
При обработке инструментальных сталей HRC55 (например, NAK80, SKD61 или закаленная P20) инженеры часто задаются вопросом, какой инструмент выбрать: с 3, 4 или 6 канавками. Для черновой обработки или нарезания пазов с большим съемом материала безопаснее использовать концевую фрезу HRC55 с 3 или 4 канавками, поскольку большие стружковые карманы предотвращают застревание твердой стружки. Что касается скорости подачи, то инструмент с 4 канавками обеспечивает более высокую эффективность ступенчатого резания, чем варианты с 2 или 3 канавками, при этом сохраняя достаточную подачу на зуб (IPT).
Однако применение 2- или 3-канавочных инструментов для обработки мягких металлов на инструментальной стали твердостью HRC55 чревато катастрофическими последствиями; их тонкий сердечник сильно деформируется под большими нагрузками, вызывая немедленное сколы кромки. Мы рекомендуем выбирать количество канавок в зависимости от траектории движения инструмента: для черновой обработки выбирайте 4 канавки, чтобы сбалансировать прочность и удаление стружки, а для чистовой обработки боковых стенок или динамического фрезерования с низким радиальным зацеплением переходите к многоканавочной геометрии.
Почему мы настоятельно рекомендуем многоканавочные фрезы с низким радиусом зацепления для чистовой обработки закаленной стали (HRC55)
При переходе к чистовой или получистовой обработке закаленной стали HRC55 стратегии меняются: вместо удаления материала акцент делается на высокую точность и чистоту поверхности. На этом этапе мы настоятельно рекомендуем использовать концевую фрезу HRC55 с 6 или 8 канавками в сочетании с малой радиальной глубиной резания (Ae от 2% до 5% D) и высокой подачей стола. Многоканавочная конструкция максимизирует соотношение толщины сердечника, обеспечивая исключительную жесткость на изгиб, что подавляет деформацию инструмента при обработке твердых материалов.
Многозубчатая геометрия также сглаживает колебания силы резания при высокоскоростном вращении. Поскольку интервалы времени между зацеплениями зубьев чрезвычайно малы, образующаяся стружка имеет микроскопическую толщину, что позволяет концентрировать тепло в стружке, а не в режущем инструменте или заготовке. При оказании помощи клиентам в устранении вибрации в закаленных формах замена 4-зубчатых инструментов на специализированные 6-зубчатые улучшила качество поверхности на целую ступень и обеспечила удивительно равномерный износ боковой поверхности.
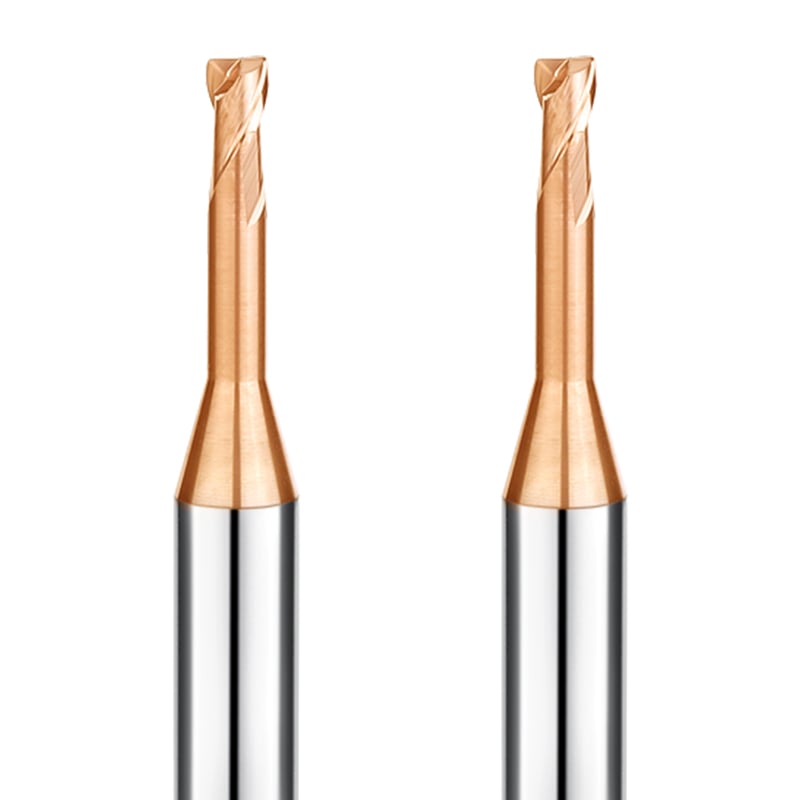
Фактор 5: Углы заточки и заточки — баланс между остротой режущей кромки и прочностью лезвия.
Угол заточки и угол зазора представляют собой постоянный механический компромисс в микрогеометрическом проектировании инструмента. Угол заточки определяет остроту и сопротивление сдвигу при зацеплении, в то время как угол зазора контролирует фрикционный контакт между боковой поверхностью и обрабатываемой поверхностью. За более чем 15 лет работы в области заточки и настройки инструментов мы наблюдали, как инженеры сосредотачиваются исключительно на скорости резания инструмента, игнорируя то, как острые кромки ослабляют структурную опору. Чрезмерный угол заточки делает режущие кромки хрупкими под нагрузкой; наоборот, отрицательные углы переводят резание в режим сильного выдавливания.
Поиск оптимальных углов позволяет сбалансировать минимизацию сопротивления резанию с сохранением физической целостности кромки. Это особенно важно при резке металлов с различной пластичностью и твердостью. Незначительные угловые корректировки определяют, будет ли фреза плавно разрезать материал или с силой его разрывать. Понимание того, как изменение угла влияет на микроуровневые силы, позволяет выполнять точные геометрические корректировки для решения таких проблем, как образование наростов на кромке или сколы, при выборе твердосплавных концевых фрез.
Угол наклона фрезы: почему положительный угол наклона фрезы спасает положение при обработке высокопластичных металлов твердосплавными концевыми фрезами.
При обработке пластичных материалов, склонных к упрочнению при обработке, таких как нержавеющая сталь, медь или титан, неспособность быстро рассеивать силы приводит к прилипанию стружки и образованию нароста на режущей кромке. В таких случаях твердосплавные концевые фрезы с большим положительным углом заточки обеспечивают незаменимое преимущество. Положительный угол заточки увеличивает угол потока стружки, позволяя ей плавно скользить вдоль канавок с минимальным сопротивлением, что значительно снижает температуру в зоне резания и нагрузку на шпиндель.
Однако положительные углы заточки — это палка о двух концах, поскольку они истончают поддерживающий клин материала под режущей кромкой. Использование агрессивных положительных углов заточки на сталях с твердостью выше HRC 50 приводит к отслаиванию кромок при первоначальном ударе. Наше правило шлифовки простое: используйте большие положительные углы заточки на мягких, пластичных металлах для уменьшения сдвиговых усилий, но уменьшайте или изменяйте углы заточки на твердых, хрупких металлах для максимального повышения ударопрочности.
Геометрия с двойным рельефом: секрет предотвращения трения о боковые поверхности металлорежущих инструментов.
Величина угла зазора напрямую влияет на физическое взаимодействие между боковой поверхностью инструмента и заготовкой. Малые углы зазора заставляют боковую поверхность тереться о обработанные поверхности, подобно тормозной колодке, ухудшая качество поверхности и ускоряя износ. И наоборот, чрезмерные углы зазора удаляют поддерживающую подложку, делая кромки склонными к микросколам под воздействием боковых нагрузок. Для решения этой проблемы высокопроизводительные металлорежущие инструменты используют геометрию с двойным зазором (первичным и вторичным).
В конструкциях с двойной разгрузкой используется основной угол разгрузки для поддержания узкой и точной ширины рабочей зоны, обеспечивающей надежную поддержку кромки. Сразу за ним следует больший вторичный угол разгрузки, увеличивающий зазор и устраняющий ненужный контакт трения. На практике при боковом фрезеровании и обработке глубоких полостей геометрия с двойной разгрузкой минимизирует тепловое расширение от трения, позволяя металлорежущим инструментам сохранять стабильность размеров и замедлять обычный износ боковой поверхности.
Фактор 6: Ширина площадки и подготовка кромки (ширина площадки и заточка/микрогеометрия) — скрытые детали, определяющие начальную микрошлифовку.
Невооруженным глазом режущая кромка фрезы выглядит как идеально острая, безупречная линия. Однако оптическая микроскопия показывает, что кромки, заточенные без предварительной обработки, испещрены микроскопическими зазубринами и трещинами от шлифовки. При работе с металлом на тысячах оборотов в минуту эти дефекты превращаются в точки концентрации напряжений, вызывающие отслаивание в течение нескольких минут. Это объясняет, почему новые, незаточенные инструменты часто демонстрируют непостоянный срок службы или внезапно выходят из строя при первом использовании.
Контроль ширины рабочей поверхности и параметров хонингования создает микроскопическую линию защиты вдоль режущей кромки. Для высокопроизводительных твердосплавных концевых фрез микрогеометрическая подготовка активно управляет начальной фазой износа инструмента. Оптимизированные радиусы хонингования и фаски сглаживают распределение усилий вдоль кромки, превращая хрупкие углы в устойчивые к сжатию структуры, обеспечивающие стабильность обработки на протяжении всего срока службы фрезы.
Хонингование не всегда лучше, когда используется «закругление»: как микрогеометрия влияет на начальный износ твердосплавных концевых фрез
Руководители цехов часто применяют агрессивную заточку кромок, полагая, что более закругленные кромки означают большую износостойкость. Однако, если радиус заточки (K-фактор) слишком велик, кромка не проникает в металл чисто, превращая процесс в сильное трение. Это интенсивное трение генерирует чрезмерное тепло, вызывая прилипание прилипших металлических частиц к кромке, и упрочняет заготовку, сокращая срок службы твердосплавных концевых фрез.
Напротив, необработанные кромки из нержавеющей стали или титана быстро скалываются под воздействием сильных режущих нагрузок. В процессе производства мы корректируем размеры хонингования в зависимости от твердости и пластичности материала. Для твердых, вязких сплавов мы применяем тонкое хонингование с шагом 5–10 микрон, чтобы устранить дефекты в виде зазубрин, сохраняя при этом остроту режущей кромки; для твердых сталей мы увеличиваем радиус, чтобы создать плавные переходы, выдерживающие ударные нагрузки.
Геометрия с отрицательной фаской (Т-образная): защита режущей кромки от сколов при высокоскоростной обработке концевыми фрезами твердостью HRC55.
При резке материалов с твердостью выше HRC 50 одной лишь заточки кромки недостаточно для противостояния огромным нормальным нагрузкам на режущую кромку. В условиях высоких напряжений крайне важно нарезать на передней поверхности концевой фрезы с твердостью HRC 55 мельчайшую отрицательную фаску (Т-образная фаска, шириной 0.05–0.15 мм под углом от -10° до -20°), чтобы предотвратить катастрофическое скалывание. Отрицательные фаски преобразуют растягивающее напряжение на кончике режущей кромки в сжимающее напряжение, которое твердосплавные материалы выдерживают гораздо лучше.
При высокоскоростном сухом фрезеровании или чистовой обработке твердых пресс-форм отрицательные фаски действуют как надежные защитные элементы кромки, поглощающие механические удары и термические циклы. Хотя отрицательные фаски незначительно повышают сопротивление резанию, их сочетание со стратегиями высокоскоростной обработки — высокими оборотами и узкими радиальными резами — обеспечивает значительное повышение прочности кромки. Умелое использование комбинаций ширины и угла фаски помогает преодолеть проблемы с образованием сколов на концевой фрезе HRC55.
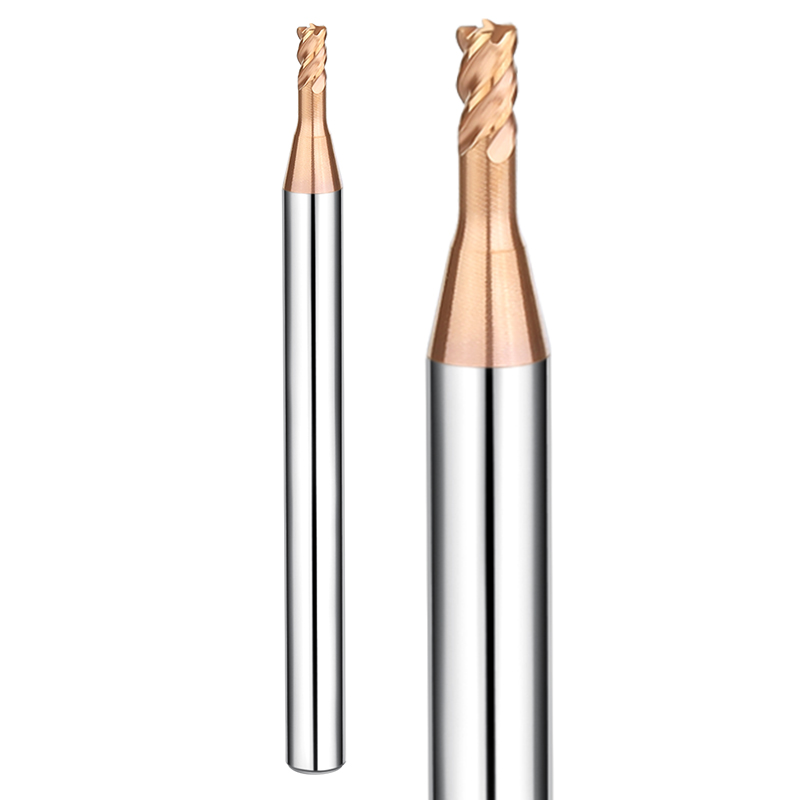
Фактор 7: Шероховатость режущей кромки — Влияние качества шлифовки на силы резания.
Производительность инструмента в значительной степени зависит от качества изготовления, а не только от геометрии, указанной на чертеже. Микроскопическая шероховатость вдоль режущей кромки и канавок для стружки действует как невидимый фактор, ограничивающий производительность резца. Когда инструмент работает с металлом на высоких скоростях вращения шпинделя, микроскопические следы от шлифовального круга или неровности поверхности создают физические препятствия для отвода стружки, значительно увеличивая сопротивление резанию и тепловыделение.
При выборе высокопроизводительных металлорежущих инструментов точность шлифовки кромок напрямую определяет начальный коэффициент трения. Грубая шлифовка оставляет микроскопические выступы, которые вызывают сильную концентрацию напряжений и преждевременное микросколочение при контакте; одновременно шероховатая поверхность канавок препятствует плавному отслаиванию стружки. Оптимизация процессов 5-осевой шлифовки и полировки кромок снижает сопротивление резанию в источнике, обеспечивая бесперебойную работу при обработке металлов с высокой нагрузкой или пластичных металлов.
Зернистость шлифовальных кругов и пятиосевая шлифовка: как высококачественные зерна снижают сопротивление резанию в твердосплавных концевых фрезах.
При заточке твердосплавных концевых фрез на 5-осевых станках с ЧПУ размер зерна шлифовального круга и качество правки определяют микроскопическое качество кромки. Недорогие инструменты часто изготавливаются с использованием крупнозернистых алмазных кругов для быстрой заточки канавок, оставляя глубокие царапины на передней и боковой поверхностях. Когда эти царапины достигают режущей кромки, лезвие под микроскопом выглядит зазубренным, что приводит к неравномерному распределению силы и локальной перегрузке.
Для высокоточной обработки мы неизменно используем сверхтонкие алмазные шлифовальные круги, обеспечивая строгий контроль биения и шероховатости кромки. Высококачественные абразивные зерна и точные траектории шлифовки создают исключительно гладкую, непрерывную режущую кромку. Эта гладкая кромка обеспечивает равномерное распределение усилия и значительно снижает трение при скольжении стружки по передней поверхности, что позволяет твердосплавным концевым фрезам поддерживать более низкие рабочие температуры и меньшую нагрузку на шпиндель.
Полированные канавки: практическое решение для получения нароста на кромке (BUE) при обработке высокопрочных металлов.
При обработке пластичных сплавов, таких как нержавеющая сталь 316L, медь или авиационный алюминий, образование наростов на режущей кромке представляет собой постоянную угрозу. Поскольку стружка быстро перемещается по передней поверхности, неровности поверхности и микроскопические царапины замедляют скорость её движения. Высокая температура и давление приводят к тому, что металлическая стружка приваривается к поверхности канавки, быстро засоряя пути отвода стружки и ломая режущий инструмент. Швейцарский медицинский клиент столкнулся с точно такой же проблемой, когда осколки от титанового костного винта забились внутри канавок.
Мы решили их проблему, изготовив на заказ твердосплавные концевые фрезы с зеркально отполированными канавками. Полировка уменьшила шероховатость основания канавок до зеркального блеска, полностью устранив микроскопические шлифовальные канавки. Гладкая поверхность канавок позволила стружке легко скручиваться и удаляться без прилипания или холодной сварки. В конечном итоге, клиент исключил поломку инструмента из-за наростов на режущей кромке и добился безупречной зеркальной поверхности внутренних стенок заготовки.
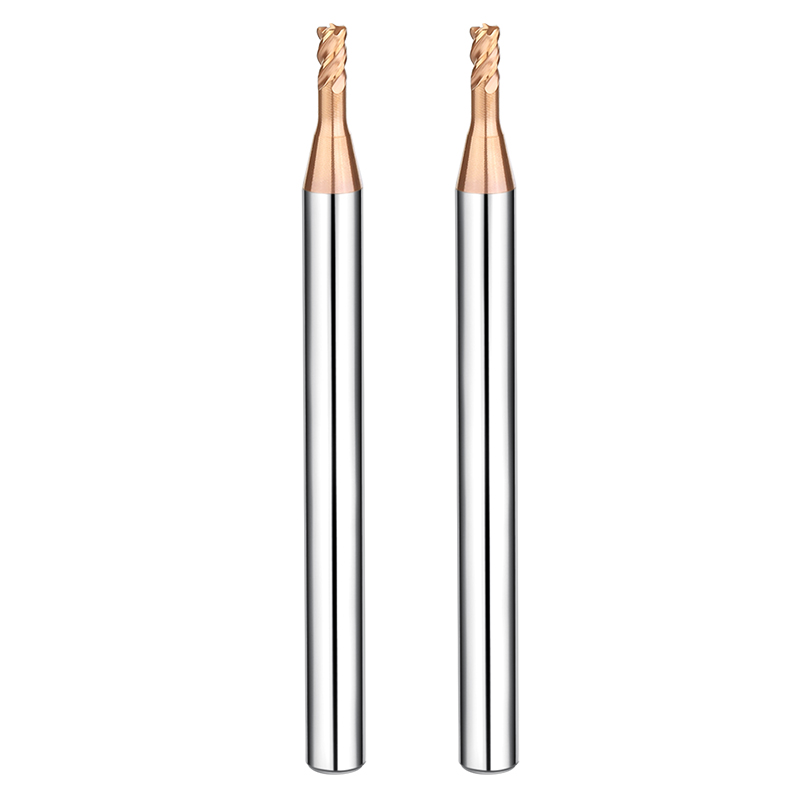
Как сотрудничать с опытными поставщиками концевых фрез для создания геометрических форм, адаптированных под вашу мастерскую.
За более чем 15 лет работы в области заточки инструментов и оптимизации технологических процессов мы убедились, что для достижения истинно высокой эффективности резки необходима точная согласованность геометрии инструмента с реальными условиями цеха. От углов спирали и компромиссов в отношении толщины стержня до радиусов закругления углов, количества канавок, углов наклона, микрохонингования и зеркальной полировки канавок — эти семь геометрических элементов определяют производительность резки. Такие проблемы, как поломка инструмента или вибрация, часто возникают из-за того, что стандартные каталожные геометрии достигают своих физических пределов в условиях вашей конкретной конфигурации.
Как опытные поставщики концевых фрез, мы ценим то, что преобразуем экспертные знания в области механики резания в индивидуальные решения для ваших конкретных производственных процессов. Если ваш цех сталкивается с узкими местами в процессе обработки, переоценка упущенных из виду геометрических параметров часто является наиболее эффективным решением. Предоставление производителям, понимающим физику микрогеометрии, данных о производительности в реальных условиях — это самый прямой путь к устранению узких мест в эффективности и снижению себестоимости продукции.
Почему стандартные инструменты из каталога не могут удовлетворить все требования — и что могут сделать для вас отличные поставщики концевых фрез
Стандартные инструменты из каталога представляют собой конструкции, разработанные по принципу «наибольшего общего знаменателя» и предназначенные для обычной обработки легких материалов, таких как сталь или алюминий. Однако их компромиссные конструкции выявляют слабые места при высокоскоростном динамическом фрезеровании, черновой обработке глубоких полостей или обработке прочного титана и суперсплавов. Стандартные инструменты не учитывают жесткость шпинделя, вылет держателя, давление охлаждающей жидкости или специализированные траектории движения инструмента в CAM-системе.
Ведущие поставщики концевых фрез выступают в роли продолжения вашей команды инженеров-технологов, а не просто исполнителей заказов. При оптимизации ваших операций мы точно настраиваем углы заточки, оптимизируем хонингование кромок или перепроектируем геометрию фрез с переменным шагом для устранения вибрации. Адаптация этих геометрических параметров к вашим конкретным материалам и траекториям обработки обеспечивает значительное повышение стабильности и эффективности без необходимости использования более дорогостоящего сырья.
Предоставление параметров обработки и образцов: как мы помогаем европейским и американским клиентам оптимизировать геометрию специализированных инструментов.
Благодаря многолетнему сотрудничеству с западными клиентами мы разработали оптимизированный процесс для изготовления нестандартных геометрических форм инструментов. Если вы сталкиваетесь с коротким сроком службы инструмента при обработке твердыми сплавами, жесткими допусками на качество поверхности или необходимостью увеличения скорости съема материала, соберите фактические данные о резании в вашем цехе. Соберите данные о марках материала, интерфейсах шпинделя, вылете инструмента, скорости потока материала (SFM), скорости потока материала (IPT) и фотографии следов износа инструмента.
Как специализированные поставщики концевых фрез, мы приветствуем технические обсуждения с коллегами-инженерами и представителями отрасли. Вы можете поделиться с нами условиями обработки, техническими характеристиками или образцами неисправных инструментов. Мы проанализируем микрогеометрию, распределение сил и режимы отказов, чтобы разработать индивидуальную геометрию концевой фрезы, соответствующую жесткости и рабочему процессу вашего цеха.






