
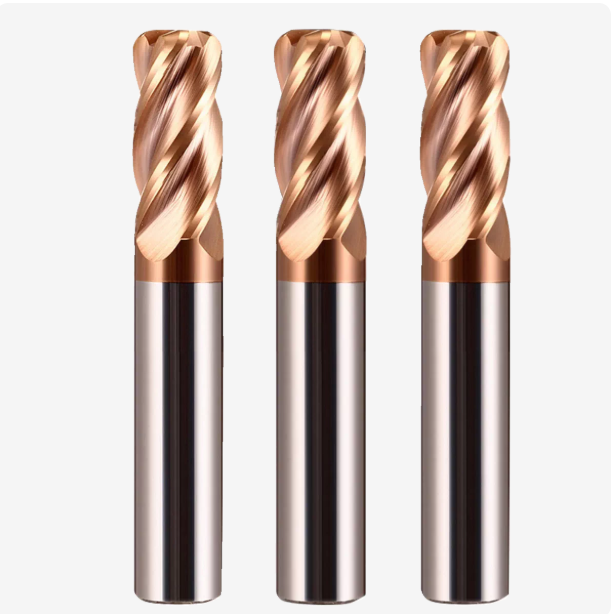
В начале этого года мы получили срочный звонок из немецкого цеха по производству аэрокосмических компонентов. У них часто возникали микросколы на четырехзубчатых концевых фрезах при обработке нержавеющей стали 17-4PH. Один инструмент часто не справлялся даже с половиной полости диска. Инженеры на месте снизили скорость резания, увеличив время цикла почти на 30%, но проблема с наростом на режущей кромке (BUE) фактически усугубилась.
Подобные ситуации постоянно возникают в нашей работе по технической поддержке. При выборе режущего инструмента для металла многие руководители цехов попадают в распространенную ловушку. Они полностью сосредотачиваются на мощности шпинделя станка или траекториях движения инструмента в CAM-системе, упуская из виду основные принципы материаловедения и геометрии инструмента.
Обладая пятнадцатилетним опытом в разработке и производстве инструментов, мы решили сотни задач непосредственно на предприятиях наших клиентов по всему миру. Фреза с ЧПУ для обработки металла поддерживает высокую скорость подачи в экстремальных условиях благодаря точному взаимодействию трех факторов: размера зерна подложки, точности хонингования кромки и прочности сцепления покрытия. Будь то фреза с закругленными углами для распределения напряжения на суперсплавах или полировка стружкоотводящих каналов для крупносерийного производства, реальное повышение эффективности всегда скрыто в микроскопических деталях.
В этой статье мы откажемся от абстрактных теорий и поделимся реальными данными, полученными в цеху. Как специализированный производитель твердосплавных режущих инструментов, мы разбираем основные инженерные принципы, лежащие в основе высокопроизводительных инструментов. Наша цель проста: помочь вам максимально продлить срок службы каждого инструмента в вашем цехе.
Есть ли на вашем предприятии инструмент, который в данный момент неоправданно снижает вашу прибыль во время вращения в шпинделе — просто потому, что параметры откалиброваны неправильно?

Почему качество формулы и порошка определяет высокое качество твердосплавных режущих инструментов от производителя?
В цеху мы часто слышим жалобы коллег на то, что два твердосплавных инструмента с одинаковой геометрией показывают совершенно разные результаты при обработке твердых металлов. Реальная разница заключается не в окончательной шлифовке, а в составе порошка карбида вольфрама и процессе спекания. Имея 16-летний опыт исследований и разработок, мы знаем, что незначительные отклонения во время подготовки порошка или горячего изостатического прессования (ГИП) усиливаются при больших нагрузках резания.
Мы сравниваем твердосплавную подложку с «цементом и заполнителем» здания; формула порошка — наш главный коммерческий секрет. Если подложка разрушается под воздействием высоких температур и нагрузок, даже усовершенствованное покрытие не предотвратит поломку инструмента. Для нас, как для производителя твердосплавных режущих инструментов, создание флагманского продукта — это долгосрочная работа по достижению идеального механического баланса в микроструктуре материала.
Как размер зерна и содержание кобальта обеспечивают баланс твердости и стружкостойкости металлорежущих инструментов.
При оценке решений по механической обработке для клиентов мы постоянно балансируем между твердостью и ударной вязкостью. Субмикронные или ультратонкие зерна карбида вольфрама повышают твердость подложки и прочность на сжатие. Однако стремление только к твердости делает инструмент хрупким при прерывистой резке или вибрации. Кобальт выступает в качестве связующего вещества, повышая ударную вязкость, но незначительно снижая термостойкость.
Не существует универсальной формулы при выборе материалов подложки для металлообработки. Для черновой обработки и прерывистых резов в тяжелых условиях мы увеличиваем содержание кобальта и оптимизируем размер зерна для поглощения ударных нагрузок. Для чистовой обработки закаленных инструментальных сталей с твердостью выше HRC60 мы выбираем низкокобальтовые, ультрамелкозернистые марки. Балансировка этих свойств на микроструктурном уровне предотвращает преждевременное сколы кромки при высокоскоростной обработке.
Анализ клиентских кейсов: почему недорогие твердосплавные фрезы для станков с ЧПУ демонстрируют микропористость.
В прошлом году к нам обратился североамериканский клиент после того, как несколько новых инструментов сломались у хвостовика при обработке авиационного алюминия и нержавеющей стали. Лабораторное сканирование и фрактографический анализ выявили микропористость и «скопление кобальта» вблизи точек разрушения. При высокоскоростном вращении и циклических нагрузках эти внутренние пустоты действуют как концентраторы напряжений, вызывая быстрое усталостное разрушение.
Эти дефекты обычно возникают из-за мер по сокращению затрат, таких как укорочение циклов спекания или использование переработанных твердосплавных порошков. В недорогих твердосплавных фрезах с ЧПУ отсутствие оборудования для горячего изостатического прессования под высоким давлением приводит к образованию остаточных газов и примесей внутри металла. Обеспечение плотной, беспористой микроструктуры в каждом инструменте — наш непреложный стандарт для защиты времени безотказной работы и производительности вашего оборудования.
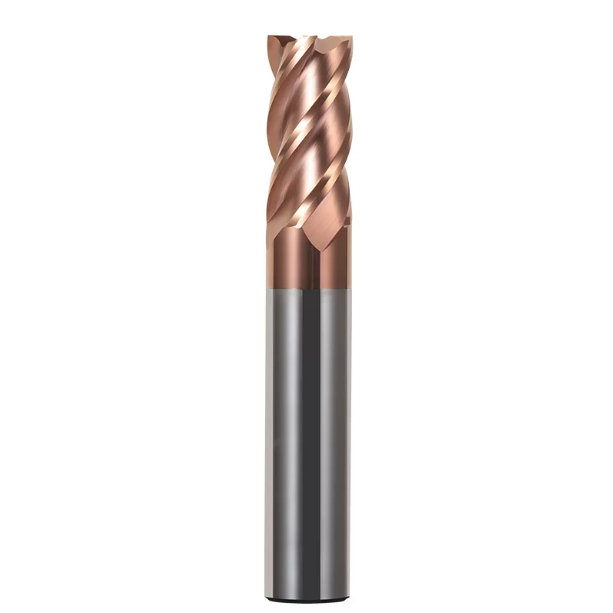
Геометрический дизайн: как обеспечить стабильность концевой фрезы с ЧПУ для обработки металла при интенсивной резке.
В условиях интенсивной обработки специалисты отрасли часто в первую очередь подозревают проблемы с жесткостью станка или зажимом. Однако наш опыт настройки оборудования на месте показывает, что почти 60% вибраций и засорения стружкой связаны с геометрией инструмента. Режущий инструмент — это динамическая конструкция, которая направляет поток стружки при высокоскоростном вращении. Если угол наклона, угол зазора и количество канавок не оптимизированы, даже шпиндель с высоким крутящим моментом не сможет обеспечить необходимую производительность.
Многолетний опыт шлифовки научил нас, что геометрическая конструкция позволяет отделить силы резания от пространства для стружки. При проектировании концевой фрезы для ЧПУ для обработки металла под большими нагрузками необходимо обеспечить прочность сердцевины, сохраняя при этом открытые канавки для стружки. Это требует точности шлифовки на микронном уровне. Даже незначительная ошибка может привести к визгу или мгновенной поломке инструмента прямо в цеху.
Индексирование переменных и спиральная структура с переменными параметрами: настройка в реальных условиях для устранения помех.
При обработке вязких материалов, таких как титан TC4 или нержавеющая сталь 316L, инженеры часто сталкиваются с резонансным визгом. Мы помогли европейскому производителю пресс-форм, чьи стандартные инструменты сильно вибрировали в глубоких пазах при скорости вращения выше 3,500 об/мин, портя качество обработки. Мы заменили их нашими концевыми фрезами с переменным индексированием и переменным углом наклона спирали, что немедленно подавило вибрацию.
Такая конструкция нарушает резонансную частоту. Стандартные инструменты с одинаковым расстоянием между зубьями ударяют по металлу через одинаковые промежутки, вызывая сильный резонанс со шпинделем. Смещение зубьев (например, 88°–92°) и использование переменных углов наклона спирали изменяют частоту каждого импульса силы резания. Эта асимметричная геометрия является наиболее надежным способом устранения вибрации без снижения параметров резания.
Угол наклона режущей кромки и полировка канавок: особенности, влияющие на высокопроизводительные инструменты для металлообработки.
Помимо вибрации, еще одной важной причиной поломки инструмента является скопление стружки в канавках. Высокая температура и давление могут приваривать стружку из пластичного металла к передней поверхности режущей кромки, образуя нарост. Увеличение угла наклона режущей кромки на 2 градуса снижает сопротивление резанию, но также ослабляет кромку. Для достижения оптимального баланса между остротой и жесткостью требуются глубокие знания в области производства.
При производстве нашей серии высококачественных металлорежущих инструментов мы после шлифовки наносим на канавки зеркальную полировку с точностью до микрона. Полировка значительно снижает трение, позволяя стружке плавно выходить после затвердевания. Это предотвращает опасное накопление тепла, вызванное засорением стружкой. Если вы столкнулись с плохим отводом стружки, проверьте качество поверхности канавок под микроскопом.

Конструкция с закруглением угла: как концевая фреза с закруглением угла увеличивает срок службы инструмента более чем на 50%.
При обработке суперсплавов или закаленных сталей первым местом отказа обычно является кончик инструмента. Острые углы фрез с квадратным концом имеют минимальный объем для рассеивания тепла, что приводит к сильной концентрации напряжений и микросколам в течение нескольких минут. Более чем десятилетний опыт эксплуатации показывает, что замена острых углов на точно закругленные принципиально меняет распределение силы и тепла.
Использование фрезы с соответствующим радиусом закругления защищает хрупкий наконечник и улучшает поперечное сечение резания во время подачи. Сглаживание радиуса с боковыми и нижними кромками значительно повышает ударопрочность при глубоком резании. Для машиностроительных цехов, страдающих от быстрого износа наконечника, переход на высокопроизводительную концевую фрезу с закруглением является самым быстрым способом увеличения срока службы инструмента.
Почему концевая фреза с закругленными углами рассеивает тепло и напряжение лучше, чем концевая фреза с прямым углом?
Фреза с квадратным концом в момент контакта с металлом испытывает концентрированные точечные силы. Это локализованное напряжение приводит к резкому повышению температуры выше 800 °C, разрушению подложки и отслаиванию покрытия. В отличие от этого, дугообразная кромка фрезы с закругленным углом равномерно распределяет силы резания по большей площади контакта, плавно изменяя толщину резания.
Такое распределение усилий обеспечивает очевидные практические преимущества. В ходе испытаний компонентов аэрокосмических дисков фреза с квадратным концом показала износ наконечника на 0.2 мм всего за 15 минут. Фреза с радиусом закругления R0.5 непрерывно обрабатывала детали более 40 минут с минимальным износом. При фрезеровании пазов или черновой обработке замена острых углов на закругленные кромки — наиболее разумный способ продлить срок службы инструмента.
Контроль заточки на микронном уровне: настройка состояния режущей кромки металлорежущего инструмента.
Оценка остроты инструмента вручную или с помощью увеличительного стекла — распространённая ошибка. Свежезаточенная режущая кромка имеет микроскопические, хрупкие зазубрины, которые мгновенно скалываются под большими нагрузками, вызывая катастрофическое разрушение кромки. После первоначальной заточки необходимо выполнить точную доводку кромки с помощью нейлоновых щёток, абразивной суспензии или струйной обработки воздухом.
Индивидуальная заточка — это не просто скругление кромки; это контроль радиуса в зависимости от материала заготовки. При изготовлении высококачественного металлорежущего инструмента для мягкого алюминия или меди мы поддерживаем радиус заточки от 5 до 8 микрон для максимальной остроты. Для закаленных сталей (HRC 55+) или прерывистой резки мы увеличиваем радиус кромки до 15–25 микрон с отрицательной площадкой для максимальной ударопрочности.
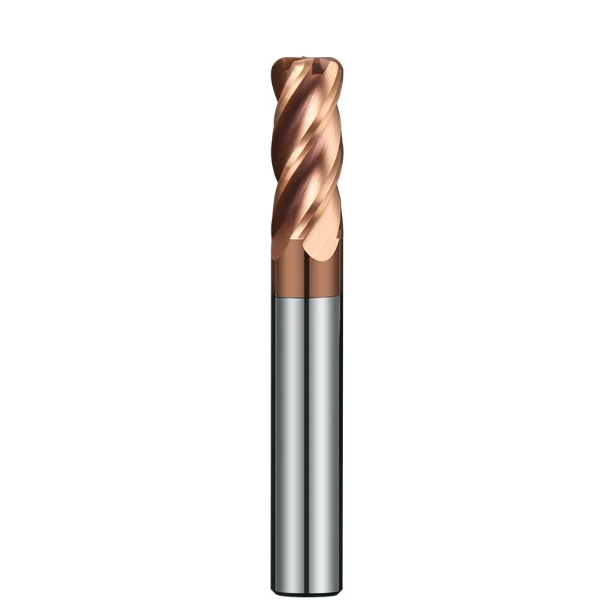
Нанопокрытия и высокотемпературная адгезия: стратегии предотвращения отслаивания твердосплавных фрез для станков с ЧПУ.
При высоких скоростях резания и подачах покрытия инструмента перестают быть антикоррозийными; они становятся первой линией защиты от высоких температур и интенсивного трения. Мы часто видим вышедшие из строя инструменты, где на подложке нет следов износа, но покрытие отслоилось из-за плохой адгезии. После отслоения покрытия уязвимая карбидная основа быстро размягчается и окисляется при повышенных температурах.
С точки зрения производства, перед нанесением покрытия необходимо подвергать твердосплавные подложки тщательной очистке поверхности и плазменному травлению для обеспечения адгезии на атомном уровне. Для твердосплавных фрез, используемых на станках с ЧПУ и подверженных сильному трению и термическим ударам, выбор правильного процесса PVD и многослойной наноструктуры имеет решающее значение для поддержания износостойкости в условиях экстремальных температур.
AlTiN против TiSiN: выбор покрытий для закаленных сталей (HRC 50+) и суперсплавов
При механической обработке закаленных сталей с твердостью выше HRC 50 или суперсплавов многие сосредотачиваются исключительно на твердости покрытия. AlTiN и TiSiN — наши лучшие нанопокрытия, полученные методом PVD, но они различаются по структуре и механизмам разрушения. AlTiN образует плотный слой оксида алюминия при высокой температуре, обеспечивая превосходную стойкость к окислению. В отличие от него, TiSiN использует легированную кремнием нанокомпозитную структуру для достижения твердости выше HV3800 и предотвращения тепловой диффузии.
Мы подбираем покрытия в соответствии с конкретными характеристиками материала. Для липких никелевых сплавов с низкой теплопроводностью, таких как Inconel 718, мы рекомендуем высокоалюминиевое покрытие AlTiN для обеспечения превосходной ударной вязкости. Для высокотвердых инструментальных сталей, таких как SKD11 (HRC 50–65), мы используем покрытия TiSiN. Согласование физических свойств покрытия со свойствами заготовки предотвращает термический отжиг при высокоскоростной сухой обработке.
Термический шок и стратегии охлаждения: защита срока службы покрытия концевой фрезы с ЧПУ для обработки металла.
При интенсивном или прерывистом фрезеровании подача охлаждающей жидкости часто определяет долговечность покрытия. Лабораторные испытания показывают, что раннее образование микротрещин обычно вызвано термическим напряжением от резких перепадов температуры, а не абразивным износом. Когда режущая кромка соприкасается с металлом, температура на кончике резко возрастает до 800 °C; когда она выходит из контакта с холодной охлаждающей жидкостью, температура резко падает, вызывая образование серьезных трещин, вызванных термическим напряжением.
При высокоскоростном фрезеровании металла твердой концевой фрезой с ЧПУ наши технические рекомендации для клиентов однозначны: по возможности выбирайте продувку воздухом или MQL вместо обильного обдува охлаждающей жидкостью. Поддержание стабильной высокой температуры резания обеспечивает оптимальное состояние покрытия, устойчивое к окислению. Жидкостное охлаждение под высоким давлением необходимо только для алюминия или титана для удаления стружки и предотвращения образования нароста на режущей кромке.
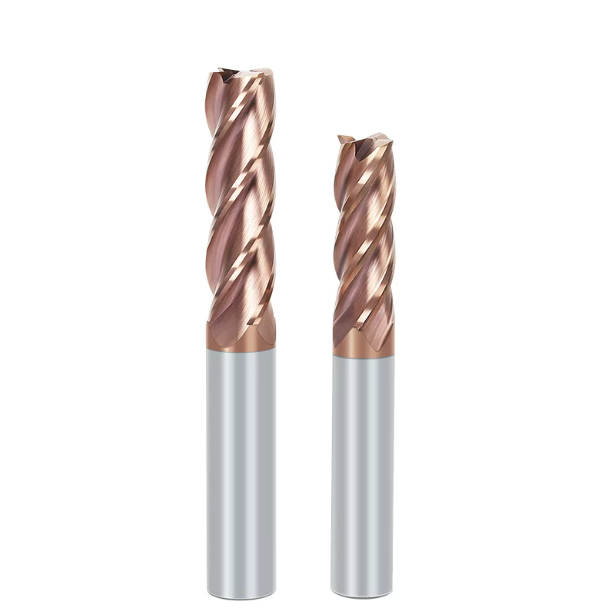
Настройка оборудования на месте: превращение высококачественной металлообработки в экономию средств мастерской.
Исключительные характеристики подложек, геометрии и нанопокрытий мало что значат, если неправильная настройка на месте превращает их в дорогостоящее оборудование, собирающее пыль. При работе с международными клиентами наша цель никогда не состоит в том, чтобы навязывать дорогостоящие инструменты, а в том, чтобы помочь предприятиям снизить себестоимость детали и частоту смены инструмента без перегрузки станков. Эффективная обработка требует согласования пределов возможностей инструмента с жесткостью станка, зажимными приспособлениями и траекториями обработки в CAM-системе.
Превращение высокоточной металлообработки в прибыль требует целостного подхода к оптимизации. От выбора субмикронных подложек и геометрии с переменным шагом до выбора правильных стратегий охлаждения, настройка оборудования на месте представляет собой заключительный этап преобразования физических принципов производства в стабильную производительность резки. Согласование параметров с условиями цеха делает снижение затрат естественным результатом.
Параметры согласования (Vc, Fz, Ap, Ae): оптимизация времени цикла в механических цехах
При оптимизации скорости резания (Vc), подачи на зуб (Fz), осевой глубины (Ap) и радиальной глубины (Ae) распространенной ошибкой является слепое копирование значений из каталога. Каталоги предполагают идеальную жесткость, тогда как реальные условия цеха — такие как жесткость зажимного приспособления и вылет инструмента — сильно различаются. Применение больших радиальных глубин на установках с большим вылетом инструмента приводит к сильной вибрации и преждевременному сколу кромки.
Мы предпочитаем высокоэффективную стратегию трохоидального фрезерования с малой радиальной и большой осевой глубиной. При обработке титана или нержавеющей стали ограничьте радиальную глубину (Ae) до 5–10% от диаметра инструмента, а осевую глубину (Ap) — до 1.5–2 раз больше длины канавки. Сочетание этого с более высокими скоростями вращения шпинделя концентрирует тепло в стружке, снижая нагрузку на шпиндель и время цикла резания более чем на 30%.
Нагрузка на шпиндель и форма стружки: диагностика аномального износа металлорежущего инструмента.
Опытные инженеры полагаются на визуальное и слуховое восприятие для оценки производительности резания. Нет необходимости останавливать станок и осматривать инструмент под микроскопом; достаточно просто наблюдать за показаниями датчика нагрузки шпинделя и формой выбрасываемой стружки, чтобы поставить точный диагноз. Увеличение нагрузки на шпиндель без изменения траектории или изменение звука от четкого тона к глухому стуку указывают на износ кромки и резкие скачки силы резания.
Стружка дает непосредственное представление о состоянии процесса. При резке стали однородные С-образные образования или плотные спирали со слабым фиолетовым или синим оксидным слоем указывают на то, что тепло отводится от заготовки должным образом. Неравномерная, нитевидная стружка или обугленный черный цвет свидетельствуют о повреждении канавки или термостойкого покрытия. Своевременная корректировка подачи или глубины позволяет сохранить как заготовку, так и режущий инструмент до того, как произойдет катастрофический отказ.
Высокоэффективная металлообработка — это систематический процесс, начиная от производства твердосплавных материалов и заканчивая обработкой сложных геометрических форм и точным подбором параметров покрытия. Если в вашем цехе возникают проблемы со сроком службы инструмента, вибрация при обработке суперсплавов или неопределенность параметров, пожалуйста, поделитесь с нами подробной информацией о вашем проекте, чертежами или техническими характеристиками материалов. Вместе мы сможем проанализировать ваши данные на месте, чтобы определить наиболее эффективное решение для обработки.






