
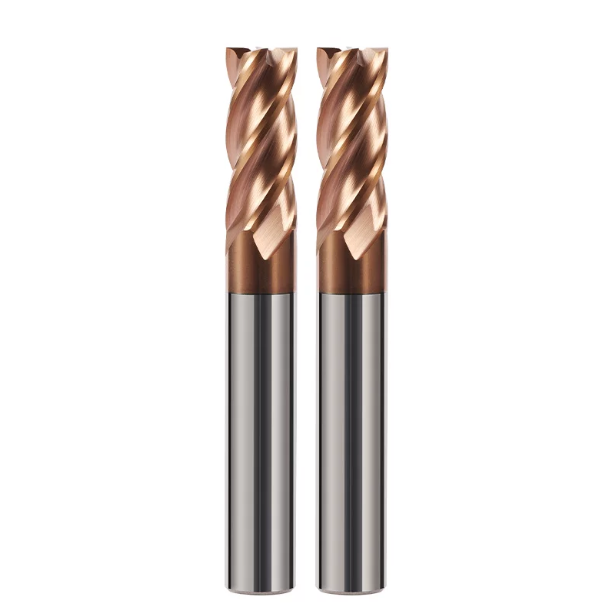
В прошлом месяце на заводе по производству пресс-форм в Штутгарте раздался резкий, пронзительный визг в тот момент, когда шпиндель достиг скорости 8,500 об/мин.
Заготовка представляла собой закаленную порошковую металлургическую пластину с твердостью по Роквеллу 64–65. В цехе использовалась стандартная четырехзубчатая твердосплавная концевая фреза с равным расстоянием между канавками. Менее чем через две минуты после начала резки нагрузка на шпиндель резко возросла. Мы убрали инструмент и очистили его от смазочно-охлаждающей жидкости. Режущая кромка сломалась на микроскопические сколы, а на боковой стенке образовались сильные, похожие на стиральную доску, следы вибрации, которые немедленно привели к повреждению детали.
За более чем 16 лет работы по устранению неполадок в Европе и Северной Америке мы бесчисленное количество раз сталкивались с этим видом поломки. Обычно первой реакцией является снижение скорости подачи, уменьшение частоты вращения или заклинивание на вылете фрезы. Однако реальная проблема редко связана с жесткостью станка или износом покрытия. Истинным узким местом является стандартная геометрия твердосплавной концевой фрезы.
Фрезерование сталей с твердостью выше HRC 60 создает чрезвычайно высокое сопротивление резанию и сильную термическую концентрацию из-за минимальной пластической деформации. Благодаря симметричному расположению зубьев с одинаковым шагом, каждый зуб входит в заготовку через одинаковый промежуток времени. Это повторяющееся воздействие напрямую фиксирует частоту резания на собственных частотах держателя инструмента, шпинделя и заготовки.
Это приводит к разрушительной регенеративной вибрации, изнашивая кромки из микрозернистого карбида за считанные секунды и резко сокращая срок службы режущего инструмента. Для глубоких полостей и инструментов высокой твердости мы используем концевые фрезы HRC65 с неравномерным расстоянием между канавками, чтобы решить эту проблему. Нарушая симметрию углов зубьев, мы вызываем непрерывный фазовый сдвиг сил резания, который рассеивает гармоническую энергию в источнике.
Если вы обрабатываете детали с твердостью более HRC 60 и не можете устранить следы вибрации боковых стенок, несмотря на постоянную корректировку параметров, внимательно изучите настройку инструмента. Возможно, симметричные канавки направляют силы резания непосредственно в резонансную ловушку?
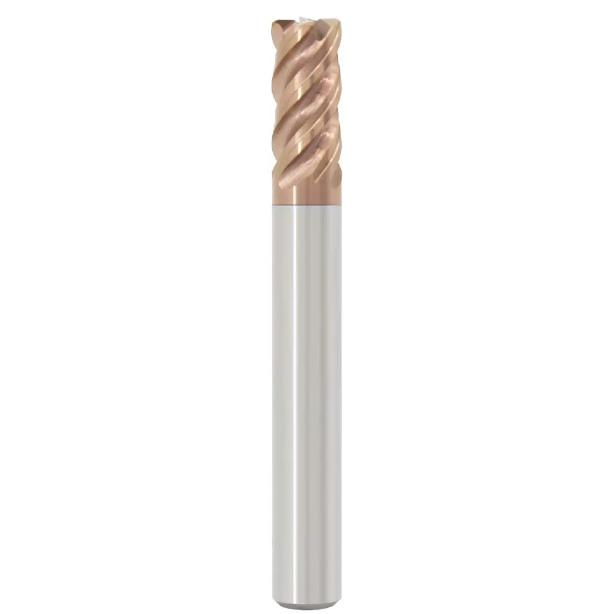
Почему резцы с равными канавками скалывают закаленную сталь: реальные силы резания, которые мы наблюдаем на объекте.
Когда мы посещаем завод для устранения сколов на кромках закаленных штамповочных сталей, симметричное расположение зубьев под углом 90° говорит само за себя. Равномерное расстояние между зубьями обеспечивает сбалансированное распределение стружки в низкоуглеродистых сталях, но в материалах, сопротивляющихся пластическому сдвигу, оно создает препятствие. При высокой твердости каждый удар зубьев ведет себя как непреодолимое механическое столкновение. Одинаковые интервалы зацепления создают незатухающие, синхронизированные пики силы в зоне контакта.
Используя динамометры для регистрации динамических сил резания, мы постоянно наблюдаем, как фрезы с равнозубыми режущими кромками генерируют чистые периодические синусоидальные волны в закаленной стали. Любое микросмещение в процессе удаления стружки или твердости сердцевины мгновенно вызывает самовозбуждающуюся регенеративную вибрацию. Твердосплавная кромка плавно прекращает резание и поглощает быстрые микроудары, значительно превышающие запрограммированные пределы подачи. Эта динамическая нагрузка быстро разрушает целостность кромки хрупкого твердосплавного аналога концевой фрезы с неравнозубыми режущими кромками в закаленной стали.
Гармоническая суперпозиция: фатальный недостаток стандартных четырехлезвийных твердосплавных концевых фрез при глубоком боковом фрезеровании.
При чистовой обработке глубоких вертикальных стенок токари часто используют стандартную четырехзубчатую твердосплавную концевую фрезу, чтобы обеспечить достаточный зазор для стружки и прочность сердцевины. Однако при чистовой радиальной обработке (ae) обычно задействуется только 5–10% диаметра инструмента. Это означает, что за одну микросекунду обрабатывается только один зуб. При интервалах в 90° механические ударные волны синхронизируются точно с частотой, в четыре раза превышающей частоту вращения шпинделя.
Такая конструкция создает серьезную гармоническую ловушку: волнистость, оставленная одним зубом, напрямую переходит в рез следующего зуба. Во время испытаний в Швейцарии на закаленном ребре толщиной 4 мм, изменение скорости вращения шпинделя всего на 50 об/мин удвоило пиковые боковые нагрузки. Стандартные держатели BT40 или простые термоусадочные инструменты не могут выдержать эту нагрузку, поскольку периодические пики силы возникают непосредственно на границе кромки и стенки.
Резкие скачки напряжения и обрушение поверхности: что происходит, когда концевая фреза для фрезерования закаленной стали HRC62 достигает резонанса?
При обработке закаленной стали HRC62 концевой фрезой по контуру качество поверхности часто резко падает. Стенка может сохранять чистую поверхность с шероховатостью Ra 0.4 в течение 20 минут, прежде чем внезапно побелеть и покрыться сильными следами вибрации. Многие операторы предполагают, что износилось покрытие. Однако стереомикроскопы обычно показывают минимальный износ боковой поверхности; вместо этого резонанс отколол заточенную кромку, оставив микрозубцы.
Стали, такие как холоднокатаные D2 или DC53 с твердостью HRC 62, абразивны, хрупки и не терпят колебаний глубины. Как только начинается вибрация, фактическая толщина стружки резко колеблется от почти нулевого трения до сильной перегрузки. Трение упрочняет поверхность и увеличивает тепловыделение, а последующая перегрузка ломает заточенную кромку. Качество обработки поверхности не ухудшается постепенно — оно резко ухудшается, как только пики гармонических колебаний пересекают порог разрушения.
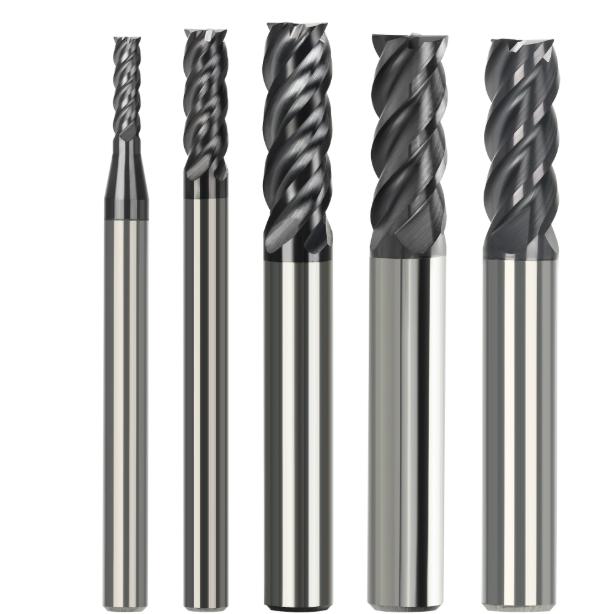
Сочетание неравномерного расстояния между канавками с переменными углами спирали: практическая динамика виброгашения в геометрии твердосплавных концевых фрез.
При фрезеровании закаленной инструментальной стали часто возникает пронзительный визг, из-за чего операторам приходится просто снижать скорость вращения шпинделя. Это лишь временный компромисс. Настоящее гашение вибраций начинается с источника — динамической развязки в геометрии твердосплавных концевых фрез. При шлифовании профилей на пятиосевых станках с ЧПУ мы заметили, что даже изменение расстояния между канавками позволяет локализовать резонанс на определенных осевых глубинах (ap). Истинное гашение требует сочетания неравного шага с переменными углами спирали — например, чередованием 35°/38° — для обеспечения непрерывных трехмерных изменений контакта вдоль заготовки.
Такая геометрия предотвращает формирование повторяющегося рисунка возбуждения под действием сдвиговых сил. Поскольку режущий инструмент вращается с высокой частотой вращения, углы входа и задержки выхода непрерывно смещаются вдоль канавки. Это нарушает петлю обратной связи по энергии, необходимую для поддержания регенеративной вибрации. Для инженера это не просто удачное конструктивное решение. Это продуманный компромисс, балансирующий между отклонением балки, сопротивлением боковому резанию и свободным пространством для стружки.
Механизмы смещения фазы резания и нарушения резонанса при обработке закаленной стали концевыми фрезами с неравными канавками.
При устранении неисправностей в закаленных штампах для зубчатых колес на месте мы отслеживаем зацепление зубьев с помощью высокоскоростных динамических датчиков сигнала. При работе с концевыми фрезами с неравными канавками из закаленной стали используется преднамеренно асимметричная индексация, например, по схеме 88°-92°-88°-92° или 87°-93°-89°-91°. Это смещение на несколько градусов создает микросекундный временной промежуток между последовательными проходами зубьев. Это заставляет входящие режущие кромки не попадать в пиковые неровности, оставленные на поверхности предыдущим зубом.
Представьте это как разрушительную волновую интерференцию. Прежде чем микровибрации смогут усилиться до полноценного гармонического дребезга, следующий зуб входит в зацепление вне фазы и обрезает волну. Отдельные канавки поглощают небольшие изменения динамической нагрузки на стружку, но современный мелкозернистый карбид легко справляется с этими упругими деформациями. Это небольшое изменение нагрузки — незначительная плата за полное подавление разрушительного дребезга.
Балансировка толщины стержня и конструкции канавок: предотвращение заклинивания и поломки инструмента при фрезеровании на большую глубину резания.
Увеличение осевой глубины до 1.5D или 2D при чистовой обработке глубоких стенок приводит к сложному компромиссу в геометрии канавок концевой фрезы. Для противодействия сильному радиальному давлению в стали HRC65 инженеры часто увеличивают толщину стенки до 62–68% от диаметра инструмента. Однако каждый дополнительный пункт увеличения толщины сердцевины сужает канавку канавки. Затрудненный зазор для стружки задерживает мелкие частицы, быстро вызывая перегрев, заклинивание инструмента и внезапный поломку.
В цехе одного из североамериканских клиентов мы расследовали катастрофический случай поломки во время фрезерования глубоких пазов с большим вылетом инструмента. Проблема заключалась не в вибрации, а в разбухшей стенке канавки, в которой отсутствовала полировка канавки и эксцентрическое сглаживание. Раскаленные микростружки приваривались к дну канавки, заклинивая инструмент. В сталях с твердостью выше HRC62 мы предпочитаем эвольвентный профиль канавки с полированными бороздками. Это обеспечивает жесткую опору стенки, оставляя при этом свободные пути для отвода стружки под воздействием больших осевых нагрузок.
Полевые испытания конструкций с изменяемым шагом: распределение силы на кончике инструмента при динамическом радиальном биении.
Многие токари опасаются, что неравномерное расстояние между зубьями концевой фрезы с переменным шагом перегружает отдельные канавки и ускоряет разрушение углов. Мы проверили это на вертикальном обрабатывающем центре с использованием прецизионных термоусадочных держателей. При полном показании индикатора (TIR) менее 3 микрон (≤ 0.003 мм) дисбаланс силы резания между канавками составил всего 6–9%. Это значительно ниже, чем перегрузка отдельных зубьев, вызванная типичным биением шпинделя у стандартных фрез с равным шагом.
На режущей кромке неравномерное расстояние между зубьями сглаживает резкие скачки силы. Благодаря устранению гармонического усиления каждый зуб испытывает постоянную, квазистатическую нормальную нагрузку вместо повторяющихся ударов молотка. Износ по боковой поверхности происходит равномерно и предсказуемо. Однако это требует строгой гигиены инструментального держателя: если биение инструментальной сборки превышает 0.008 мм, это сводит на нет демпфирующие преимущества переменного шага и приводит к сколам отдельных зубьев.
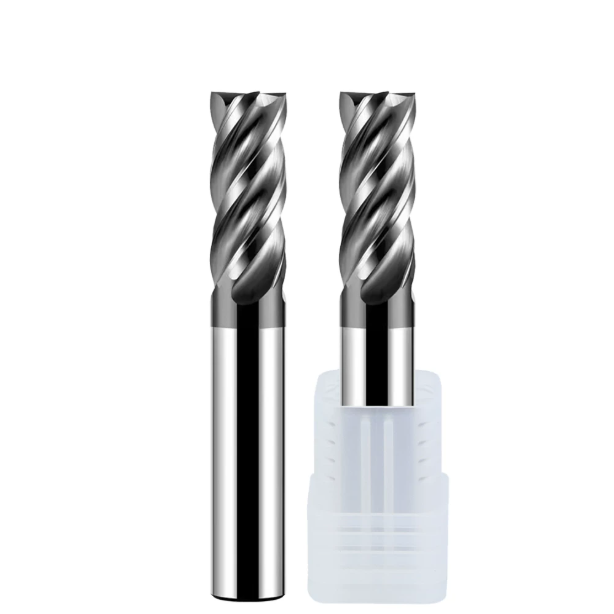
Подбор фрезы с одинаковым количеством канавок в зависимости от твердости материала: выбор между 4-канавочной и 6-канавочной твердосплавной концевой фрезой
Многие цеха считают, что большее количество канавок всегда лучше для твердых сталей, в то время как другие используют 4-канавочную фрезу для каждой работы. На основе наших полевых испытаний в Европе и США выбор между 4-канавочной и 6-канавочной твердосплавной концевой фрезой сводится к соотношению между пространством для стружки и жесткостью на изгиб. Вблизи твердости HRC65 сдвиговое трение сменяется высоконапорным скреблением и микротрещинами. Скорость съема материала отходит на второй план по сравнению со стабильностью инструмента, а количество канавок определяет как силы резания, так и частоту ударов.
Погружение многолезвийного инструмента в глубокие полости часто приводит к образованию сколов из-за повторной обработки стружки, застрявшей в узких канавках, а не из-за сил резания. И наоборот, использование четырех канавок при неглубоких и широких контурных резах приводит к значительной потере производительности шпинделя. При выборе между 4-канавочным и 6-канавочным вариантами мы в первую очередь обращаем внимание на радиальный шаг (ae) относительно диаметра инструмента. Если стружка не может свободно отводиться, количество канавок не имеет значения.
Глубокое фрезерование и нарезание пазов: баланс между производительностью удаления стружки и жесткостью при использовании 4-канавочных концевых фрез с неравным шагом режущей кромки.
Когда глубина резания превышает 2D или при полузакрытой фрезе, мы обычно используем для обработки клиентов концевую фрезу с неравным шагом и четырьмя канавками. Фреза из материалов с твердостью HRC60+ создает зацепление на 180° с практически нулевым пространством для выхода стружки. Четырехканавочная конструкция оставляет открытые канавки, которые выбрасывают хрупкую, фиолетово-синюю микростружку, прежде чем она успеет забиться в зону резания, тереться о заготовку и сломать инструмент.
Неравномерная геометрия канавок решает проблемы вибрации, которые преследуют стандартные 4-канавочные фрезы при интенсивном резании пазов. Во время испытаний на штамповке в Италии мы удерживали диаметр стержня на уровне 60% от его исходного, регулируя при этом шаг канавки. Инструмент чисто удалял стружку, полностью устраняя низкочастотную вибрацию при интенсивном резании. Для прорезки пазов и обработки угловых карманов он остается нашим наиболее надежным компромиссом между удалением стружки и отклонением инструмента.
Высокоточное фрезерование и высокоскоростное динамическое фрезерование: подавление вибрации с помощью 6-канавочных твердосплавных концевых фрез при сверхнизкой подаче на зуб.
Для чистовой обработки высоких боковых стенок или высокоскоростной обработки трохоидальных траекторий мы выбираем шестизубчатую твердосплавную концевую фрезу. Многозубчатые конструкции имеют толстые сердечники — часто от 68% до 72% диаметра — что обеспечивает им необходимую прочность для противодействия радиальному отклонению. Шесть зубьев также обеспечивают высокую скорость подачи стола (Vf), при этом нагрузка на стружку (fz) снижается до сверхтонкого значения от 0.008 до 0.01 мм на зуб.
В закаленных сталях отклонение инструмента при входе зуба вызывает мгновенную вибрацию. Шестизубчатая фреза с переменным индексом разделяет дугу контакта на короткие, быстрые импульсы, плавно распределяя сопротивление резанию по подшипникам шпинделя. При условии строгого контроля биения держателя и радиального зацепления (ae) ниже 5%, шестизубчатая геометрия обеспечивает чистую обработку боковых стенок, недостижимую для четырехзубчатых фрез.
Критический порог твердости: корректировка отрицательных Т-образных выступов и заточка кромок для материалов с твердостью HRC 58–62 по сравнению с материалами с твердостью HRC 65
Применение предварительной обработки кромок, предназначенной для инструментальной стали HRC58, к детали с твердостью HRC65 — верный способ получить сколы кромок в считанные минуты. Мы рассматриваем HRC62 как строгую геометрическую границу. Между HRC58 и HRC62 стали сохраняют достаточную пластичность, чтобы обеспечить относительно острую кромку. Мы шлифуем их с помощью легкой отрицательной Т-образной канавки от -5° до -8° (шириной 0.02–0.03 мм) и хонинговального бруска с размером зерен 8–12 микрон, чтобы снизить сопротивление резанию.
При твердости HRC65 обработка происходит по принципу абразивной микрошлифовки. Хрупкие кромки разрушаются при ударе с образованием закаленных карбидных включений. Для концевой фрезы HRC65, предназначенной для фрезерования закаленной стали , мы затачиваем прочную отрицательную фаску от -10° до -15° шириной от 0.04 до 0.05 мм, используя двухступенчатый абразивный щеточный хонинговальный станок. Немного большее радиальное усилие является преднамеренным компромиссом: закругленная, усиленная кромка — единственная геометрия, которая обеспечивает многочасовую резку без микросколов.
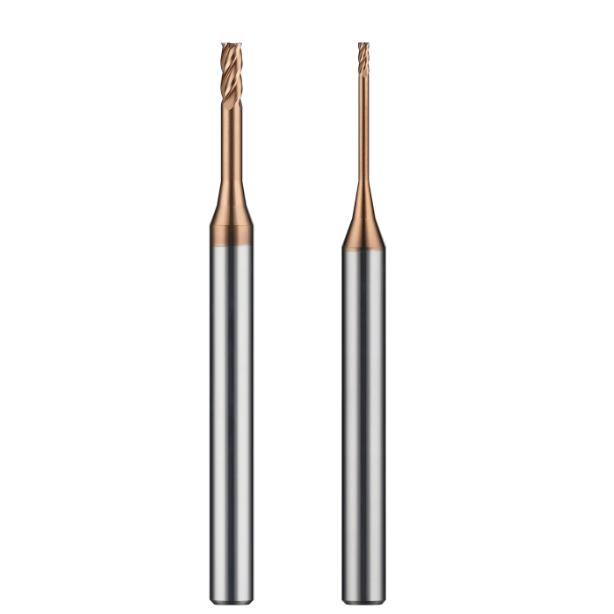
Пример из практики западных мастерских: настройка параметров и протоколы фиксации параметров для концевых фрез HRC65 при фрезеровании закаленной стали.
Применение геометрии с переменным шагом и микрошлифованных кромок в цеху позволяет немедленно проверить работоспособность зажимного механизма. Во многих цехах операторы меняют фрезы, не проверяя износ соединения держателя и шпинделя. Фрезерование материалов с твердостью HRC 64–65 создает огромные силы резания по сравнению с углеродистыми сталями. Биение всего в несколько микрон усиливается закаленными границами зерен. Именно поэтому динамическая балансировка и проверка биения являются обязательными при работе с концевой фрезой HRC65 для фрезерования закаленной стали.
Если вы используете стандартные цанговые патроны ER или боковые зажимные держатели с винтовым креплением, сделайте паузу и проверьте показания индикатора полного зазора (TIR) на кончике инструмента. Наши испытания показывают, что биение, превышающее 0.005 мм, сводит на нет преимущества геометрии с переменным шагом для подавления вибрации. Для глубоких резов в твердой стали переключитесь на прецизионные патроны с термоусадочной посадкой или гидравлические патроны. Всегда проверяйте, чтобы контакт шпинделя с конусом превышал 85%, чтобы выдерживать динамические, асимметричные нагрузки при резании.
Обработка литейных вставок: как концевые фрезы с неравным шагом устраняют следы от прохода инструмента и высокочастотную вибрацию на глубоких боковых стенках
В цехе по изготовлению автомобильных пресс-форм в Детройте мы помогли устранить неполадки в боковых стенках толщиной 45 мм на вставках из стали 1.2343 ESR, закаленной до твердости HRC 63–65. В цехе использовались фрезы с равным шагом и постоянным шагом по оси Z. Резка сопровождалась высокочастотным визгом шпинделя и оставляла заметные следы ступенчатого среза на стенках. Рабочие часами вручную шлифовали каждую полость, чтобы спасти качество поверхности.
Мы заменили инструменты на четырехзубчатую концевую фрезу с неравным шагом зубьев и полированными канавками для стружки. Нарушение синхронизации зубьев предотвратило синхронизацию боковых сил в стоячие акустические волны. Дребезжание исчезло в течение тридцати секунд. Шероховатость боковых стенок снизилась до стабильного значения Ra 0.25, а срок службы инструмента удвоился — с двух до четырех вставок на инструмент — без поломки кромки.
Практическая проблема при коэффициентах вылета инструмента, превышающих 3.5D: переоценка жесткости держателя инструмента и скорости резания (Vc) при геометрии с переменным шагом.
Когда вылет инструмента превышает 3.5D или 4D, операторы станков инстинктивно снижают подачу на зуб (fz). Это дорогостоящая ошибка при работе с закаленными сталями. Когда подача падает ниже радиуса хонингования кромки, инструмент перестает резать и начинает тереться. Это трение вызывает резкие скачки температуры, которые приводят к отжигу твердосплавного наконечника за считанные секунды без гашения вибрации.
При работе с большими вылетами поддерживайте оптимальную толщину стружки, сохраняя скорость подачи fz на уровне 0.012–0.015 мм/z. Вместо этого уменьшите скорость обработки поверхности (Vc) с 65 м/мин до 45–50 м/мин, чтобы выйти из зоны гармоник станка, позволив концевой фрезе с переменным шагом устранить вибрацию. По возможности используйте инструмент с конической шейкой, а не пытайтесь регулировать скорость подачи с помощью контроллера.
В каждом цехе существуют свои уникальные факторы: износ конуса шпинделя, возраст станка, балансировка держателя инструмента и отклонения от нормы в партиях термообработки. Если вы сталкиваетесь с плохой обработкой боковых стенок, следами износа или устойчивой вибрацией при обработке закаленной стали, пришлите нам данные о резке, материал заготовки или чертежи деталей. Мы, как инженеры, сможем вместе проанализировать ваши параметры, геометрию инструмента и траектории движения инструмента.






