
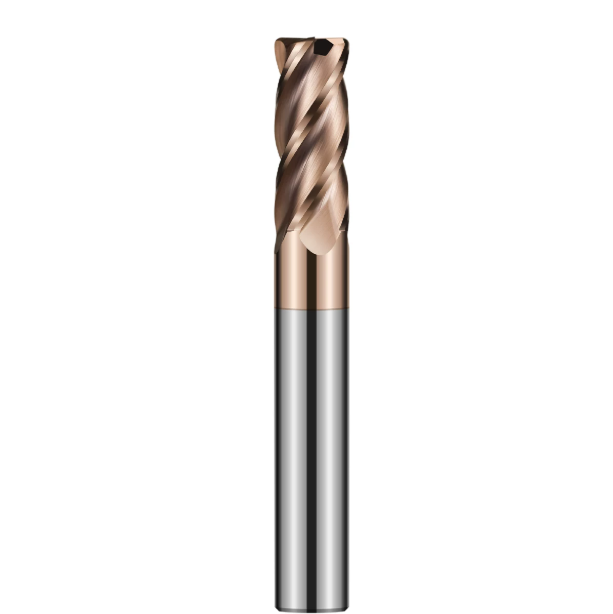
В прошлом месяце наша техническая команда устранила классическую проблему, возникшую в цехе штамповки автомобильных штампов в Детройте. При чистовой фрезеровке пуансонов SKD11, термообработанных до твердости HRC 62–65, срок службы инструмента резко сократился. Режущие элементы получили серьезные микросколы менее чем за 18 минут, что вызвало вибрацию и термическое изменение цвета заготовки.
Ведущий инженер заказчика объяснил поломку недостаточной смазывающей способностью покрытия и протестировал высокотемпературные нанокомпозиты, рассчитанные на температуру выше 1,000°C. Когда мы осмотрели изношенные инструменты под микроскопом нашего инструментальщика, истинная причина стала очевидной. Поломка началась не с покрытия. Она возникла из-за скопления стружки, ограниченного хода канавки и сильных ударных нагрузок, напрямую связанных с конструкцией канавки твердосплавной концевой фрезы.
За более чем 16 лет работы в качестве производителя концевых фрез с твердостью HRC65 мы сотни раз наблюдали эту ошибку. Операторы станков часто сосредотачиваются исключительно на субмикронных твердосплавных марках и экзотических покрытиях. Однако при твердости HRC60+ механизм сдвига смещается от пластической деформации к хрупкому разрушению. Этот переход делает специальную геометрию канавок концевой фрезы HRC65 наиболее важным фактором для рассеивания тепла и направления сил резания от хрупких кромок.
Стандартные канавки имеют широкие выемки для отвода высокопрочной стружки. Однако на закаленном материале эти глубокие каналы уменьшают массу сердечника и снижают жесткость конструкции. Слишком сильное сужение канавок приводит к застреванию твердых порошкообразных частиц в канавке, вызывая вторичное резание, которое разрушает твердосплав. Правильная настройка геометрии канавок концевой фрезы — от соотношения диаметров сердечника и отрицательных выступов до заточки кромок — отличает фрезу, которая прослужит два часа, от той, которая сломается через двадцать минут.
Вам когда-нибудь приходилось сталкиваться с тем неприятным моментом на рабочем столе, когда, несмотря на использование высококачественных покрытий, ваш инструмент начинает визжать и крошиться уже через несколько минут?
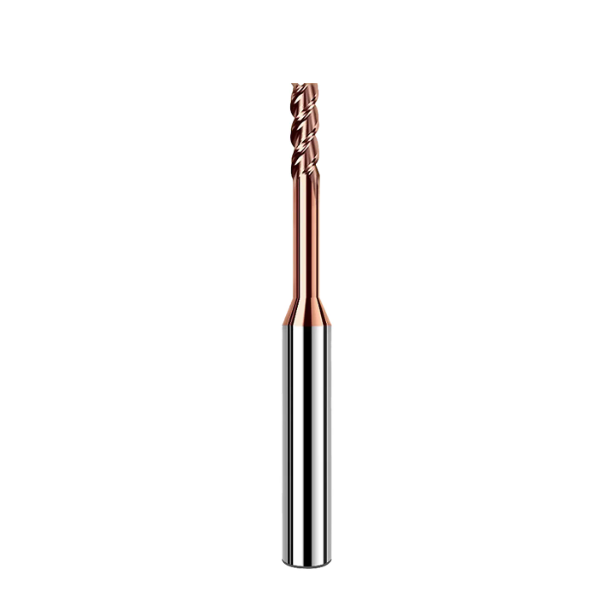
Как справиться с фрезерованием закаленной стали HRC65: почему традиционная геометрия канавок концевой фрезы неизбежно приводит к поломкам в цеху.
Если попытаться резать инструментальную сталь твердостью HRC 60+ стандартными концевыми фрезами, наконечник сломается в течение нескольких минут — даже при сниженной подаче. Операторы часто винят в этом биение шпинделя или агрессивное программирование. В действительности же это простая механическая поломка. Традиционные канавки предназначены для мягких сталей и разработаны таким образом, чтобы отводить длинные стружки от зоны резания.
Закаленная сталь не образует закрученных лент. Вместо этого она генерирует мелкую, раскаленную докрасна абразивную пыль. Традиционная геометрия канавок концевой фрезы характеризуется глубокими канавками и острыми положительными углами заточки. При высоких нагрузках фрезерования такой профиль увеличивает деформацию инструмента. Режущая кромка не имеет опоры, растягивающее напряжение превышает предел прочности твердосплава на поперечный разрыв, и кромка немедленно скалывается.
Основной конфликт в геометрии канавок из закаленной стали: выводы из опыта североамериканского производителя пресс-форм, столкнувшегося с проблемами обработки стали SKD11.
В той мастерской в Детройте производилась финишная обработка ответственных штампованных стенок сталью SKD11 (HRC 63–65). Использовались стандартные 4-канавочные шлифовальные инструменты из каталога первоклассного качества. Покрытия были рассчитаны на температуру 1,100°C, однако инструменты не обеспечивали соблюдение допусков по шероховатости поверхности (Ra). Основной причиной было сильное механическое растрескивание вдоль основания канавок.
Этот случай подчеркивает ключевую дилемму в геометрии канавок из закаленной стали: баланс между зазором для стружки и жесткостью поперечного сечения. В SKD11 используются твердые сплавы, которые усиливают вибрацию инструмента. Мы переработали конструкцию сердечника инструмента, пожертвовав некоторым теоретическим объемом стружки, чтобы получить более чем на 30% большую статическую жесткость. Срок службы инструмента мгновенно увеличился с одной детали до пяти готовых деталей на одну фрезу.
Баланс между жесткостью и зазором между стружкой и обрабатываемым материалом: важнейшие эмпирические данные о диаметре сердечника при обработке высокотвердых материалов.
Инженеры часто спрашивают нас: «Почему бы не сделать микроскопические неглубокие канавки для максимальной жесткости инструмента?» Наш опыт шлифовки доказывает, что такой подход имеет обратный эффект. На концевых фрезах диаметром 10 мм соотношение диаметра стержня ниже 62% приводит к заметному отклонению инструмента всего при радиальном зацеплении 0.1 мм. Однако увеличение этого соотношения более чем до 70% приводит к совершенно иной катастрофе.
Использование сердечника с содержанием 70% и более превращает инструмент в жесткий пуансон, но при этом сдавливает желобок для стружки. Горячая, порошкообразная стружка не может отводиться из узкого желобка. Трение мгновенно возрастает, сдирая PVD-покрытие и приваривая стружку к желобку. Для стали HRC65 мы стремимся к соотношению сердечника от 65% до 68%. Для инструментов диаметром менее 4 мм мы поддерживаем 68% для обеспечения жесткости; для инструментов диаметром более 8 мм мы снижаем это соотношение до 64%–66% при полированных желобках для поддержания воздушного зазора.
Пассивация за счет конструкции с отрицательным углом заточки: противодействие прерывистым ударным воздействиям при резке твердых материалов.
Острые, направленные вперед кромки творят чудеса при обработке низкоуглеродистой стали, плавно разрезая плоскость среза. Однако при твердости HRC65 бритвенная острота мгновенно приводит к хрупкости. Для обработки твердых материалов конструкция канавки нашей твердосплавной концевой фрезы заменяет направленные вперед кромки радиально-отрицательным углом от -5° до -12°, дополненным микрохонингованной отрицательной Т-образной кромкой на режущей кромке.
Эта отрицательная геометрия перенаправляет силы резания внутрь. Она преобразует опасные растягивающие напряжения в сжимающие, с которыми твердый твердосплав справляется исключительно хорошо. Мы сочетаем этот профиль с асимметричной подготовкой кромки в виде водопада толщиной от 10 до 15 микрон. Толщина менее 8 микрон приводит к сколам из-за включений твердого твердосплава; толщина более 18 микрон создает слишком высокие радиальные силы и вызывает быстрый термический износ.
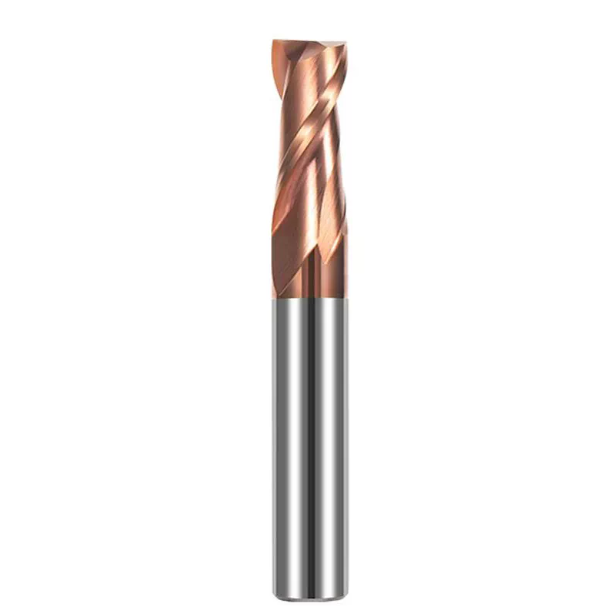
Сравнение производительности в реальных условиях: 2-канавочные, 4-канавочные и 6-канавочные концевые фрезы высокой плотности при фрезеровании твердых материалов.
Механики-станочники постоянно спорят об оптимальном количестве канавок для закаленной инструментальной стали. Опытные специалисты часто используют одну 4-канавочную фрезу для каждой работы. В то же время, специалисты по высокоскоростной обработке предпочитают 6- или 8-канавочные инструменты для получения высококачественной обработки поверхности. Тестирование сотен производственных установок показало, что ни один инструмент не подходит для всех этапов. Выбор правильного количества канавок концевой фрезы — это прямой компромисс между зазором в стружкоотводящем кармане и жесткостью сердечника.
Переход от концевой фрезы с 2 канавками к 6-канавочному инструменту увеличивает толщину сердцевины и количество контактов резца в минуту. Этот скачок обеспечивает зеркальную чистоту поверхности, но значительно уменьшает диаметр канавки для стружки. При резком увеличении радиального зацепления мелкая горячая стружка не может выйти до того, как соприкоснется со следующей кромкой. Захваченная стружка вызывает термическую экструзию, что приводит к катастрофическому разрушению фрез с большим количеством канавок.
Избегайте проникновения четырехлезвийных фрез в глубокие полости закаленной стали: влияние количества лезвий на накопление тепла при боковом фрезеровании и зачистке углов.
Механики часто считают, что жесткость 4-лезвийной фрезы делает ее наиболее безопасной для обработки глубоких углов. В случае высокотвердых сталей такой выбор приводит к мгновенному накоплению тепла. На ползунке литьевой формы с глубиной полости, более чем в три раза превышающей диаметр, клиент использовал 4-лезвийный инструмент на низкой подаче. В течение десяти минут из-за плохого отвода воздуха кончики лезвий приобрели темно-фиолетовый оттенок, что привело к поломке фрезы.
Для глубоких, полузакрытых углов логика выбора должна измениться: следует перейти к инструменту с 3 канавками или усиленному инструменту с 2 канавками. Резец с 2 канавками имеет более тонкое ядро, но его широкий канал для стружки позволяет сжатому воздуху попадать непосредственно в зону резания. Этот воздушный поток мгновенно выбрасывает абразивную стружку температурой 800°C. Работа на высоких скоростях вращения шпинделя с легкой подачей (fz 0.008–0.015 мм) обеспечивает инструменту с 2 канавками гораздо больший срок службы в глубоких углублениях, чем инструменту с 4 канавками, работающему в условиях ограниченного пространства.
Критерии выбора 4-канавочных и 6-канавочных концевых фрез твердостью HRC65 для штамповочных сталей холодной обработки, таких как SKD11
Высокоуглеродистые, высокохромистые холоднокатаные стали, такие как SKD11 и D2, содержат плотные эвтектические карбиды, которые значительно повышают сопротивление резанию. В наших специализированных инструментальных решениях для европейских производителей пресс-форм мы проводим четкую границу между 4-канавочными и 6-канавочными инструментами. Для получистовой обработки, зачистки углов или радиальной глубины резания от 8% до 15% диаметра фрезы 4-канавочная конструкция остается нашим надежным пределом, поскольку она обеспечивает достаточный отвод стружки при прерывистой резке.
При переходе к высокоскоростной чистовой обработке для удаления последних 0.03–0.05 мм, для фрезы SKD11 со специальной геометрией канавок HRC65 предпочтительна 6-канавочная конструкция. Фреза SKD11 легко вибрирует во время микрозацепления. 6-канавочный инструмент имеет массивный 70% сердечник и неглубокие параболические канавки, что обеспечивает жесткость, необходимую для зеркальной полировки при 20 000 об/мин. Однако биение станка должно оставаться в пределах 3 микрон, чтобы предотвратить забивание стружкой узких канавок.
Циклоидальное фрезерование и высокоскоростная подача: реальный опыт работы в цехе с использованием переменного шага для устранения вибрации.
Фрезерование боковых канавок по всей длине с равномерным расстоянием между ними часто приводит к оглушительному визгу шпинделя и появлению следов вибрации, напоминающих стиральную доску. При настройке установки для обработки закаленной стали в аэрокосмической отрасли наша команда обнаружила поверхностные неровности толщиной 0.02 мм во время циклоидальных проходов, даже на высокопрочном обрабатывающем центре. Эта проблема представляет собой резонансное фазовое суперпозиционирование: одинаковые интервалы между зубьями непрерывно усиливают волны силы резания между инструментом и заготовкой.
Внесение асимметричного переменного шага в геометрию инструмента нарушает этот гармонический цикл в физическом источнике. Переход от равномерного шага 90° к чередующемуся шагу 88°/92° рассеивает частоты ударов зубьев. В цеху такая геометрия подавляет резонанс, снижает шум резания на 5 дБ и позволяет увеличивать осевую глубину резания до 1.5 диаметров инструмента при трохоидальных траекториях без вибрации.
Поперечное сечение канавки и отвод стружки: практическое управление теплопередачей с помощью конструкции канавки твердосплавной концевой фрезы.
При сухом фрезеровании закаленной стали струя стружки и искры разлетаются темно-красными или синими струями. Многие операторы считают, что PVD-покрытие поглощает все эти тепловые нагрузки самостоятельно. В действительности же, термодинамика резания показывает, что стружка отводит более 80% выделяемого тепла. Неправильная кривизна канавок задерживает абразивную пыль температурой 1,000 °C вдоль стенок канавок, направляя тепло обратно в твердосплавную подложку и удаляя покрытие.
Конструкция канавки нашей твердосплавной концевой фрезы рассматривает ее не как пустую полость, а как канал для отвода тепла. Благодаря сочетанию радиуса канавки и угла раскрытия эвольвенты, мы направляем горячую стружку по кратчайшему пути. Минимизация времени контакта раскаленной стружки с корпусом инструмента снижает тепловой удар по режущей кромке, обеспечивая надежную стабильность размеров при сухом фрезеровании твердых материалов.
Анализ угла наклона спирали (35° против 45°): взаимосвязь между распределением осевой силы и следами вибрации при фрезеровании материала HRC65.
Клиенты часто спрашивают, какой угол спирали следует использовать при обработке закаленной стали: 35° или 45°. Спираль 45° снижает ударную нагрузку и обеспечивает плавную резку мягких сталей, но при обработке материала с твердостью HRC65 она создает сильное осевое усилие, направленное вверх. Мы наблюдали это на шпинделе BT40, работающем с инструментом под углом 45° на глубоких стенках: высокие осевые усилия вызывали микроскопическое вырывание инструмента из цанги, оставляя следы вибраций в виде рыбьей чешуи и вызывая срабатывание датчиков шпинделя.
Для обеспечения сбалансированной стабильности при работе с твердосплавной концевой фрезой HRC65 мы рекомендуем умеренный угол спирали от 35° до 38° или неравномерный угол 38°/41°. Уменьшение угла спирали немного снижает гладкость резания, но существенно уменьшает осевое усилие натяжения. Это позволяет удерживать режущие нагрузки вдоль самой жесткой радиальной оси шпинделя станка, устраняя микровибрацию при чистовой обработке на больших расстояниях.
Зеркальная полировка канавок: как трение стружки на микронном уровне влияет на удаление стружки при сухом фрезеровании
Покупатели инструментов часто оценивают режущий инструмент по его внешней заточке, но наши станки с ЧПУ для шлифовки тратят большую часть времени на правку шлифовального круга внутри канавок. Под микроскопом на неполированной канавке видны шлифовальные бороздки с шероховатостью Ra около 0.4 мкм. Эти крошечные бороздки мало что значат для мягкой стали, но при сухом фрезеровании твердых материалов стружка мгновенно в них забивается, образуя наросты на режущей кромке.
Зеркальная полировка канавок до Ra 0.1 мкм предотвращает прилипание стружки на микроскопическом уровне. Гладкие поверхности канавок уменьшают трение, позволяя холодному сжатому воздуху выдувать стружку с минимальным противодавлением. Наше отслеживание срока службы инструмента в цехе показывает, что зеркально отполированные канавки снижают тепловыделение от сухого резания на 15%, существенно замедляя износ кратеров на передней поверхности.
Сверхтонкая карбидная подложка в сочетании с обтекаемой геометрией канавки: предотвращение микротрещин, вызванных термическим напряжением в основании канавки.
Резкие перепады температуры в зоне резания выше 800 °C с последующим воздействием холодного воздуха вызывают сильную термическую усталость. В стандартных марках карбида под воздействием таких ударных нагрузок образуются микротрещины вдоль границ зерен. Для достижения экстремальной твердости мы используем для шлифовки стержни из субмикронного карбида (размер зерна 0.2–0.4 мкм) с низким содержанием кобальта, но такая плотная структура подвержена образованию термических выемок в нижней части канавок.
Для предотвращения трещин геометрия канавок из закаленной стали требует бесшовного тангенциального перехода между сердцевиной и дном канавки. Любой резкий переход шлифовки концентрирует напряжение расширения непосредственно у основания, что приводит к отламыванию канавок у шейки. Плавный переход без зазубрин в канавках с использованием сверхмелкозернистой основы распределяет тепловые нагрузки по всей кривой канавки, исключая внезапный поломку режущей кромки.
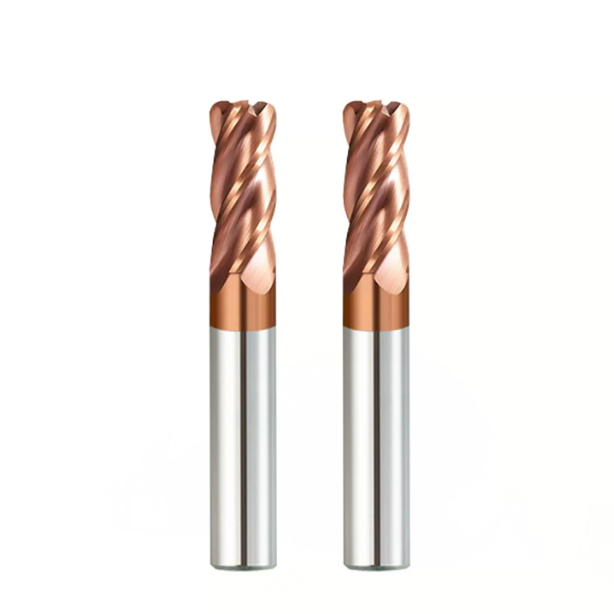
Микроскопический анализ износа: Типичные схемы износа концевых фрез HRC65, вызванные недостатками конструкции канавок.
Когда срок службы инструмента резко возрастает во время производственных циклов, механические цеха обычно винят в этом отслоение покрытия или использование мягкого твердосплава. Но когда мы рассматриваем вышедшие из строя инструменты под 3D-цифровым микроскопом, истина становится очевидной. Углы излома, следы от прилипшей заготовки и зоны отслаивания показывают динамический баланс напряжений во время резания. Большинство этих причин отказов напрямую связаны с дефектами профиля канавок.
В закаленной стали несбалансированная канавка нарушает зону опоры режущей кромки и вызывает локальные скачки напряжения. Изучение реального износа концевых фрез твердостью HRC65 показывает, что равномерный абразивный износ практически не имеет отношения к делу. Вместо этого предприятия борются с ранним механическим растрескиванием и термомеханической усталостью от застрявшей стружки. Эти микротрещины распространяются за секунды, уничтожая режущую кромку.
Сжатие стружки, вызванное узкими канавками: отслеживание причин образования сколов и начального микроотслаивания.
Мы исследовали поломку инструмента на предприятии по изготовлению автомобильных оснасток, в результате которой режущие кромки сломались и образовали зазубренные зубья в течение тридцати минут. При увеличении было видно, что повреждение началось не с кончика режущей кромки. Оно началось с сильных царапин на передней поверхности прямо у основания канавки. Поперечное сечение канавки было заточено слишком узко в ошибочной попытке максимально увеличить жесткость инструмента.
Из-за недостаточного зазора в канале твердые как камень стружки плотно прилегали к твердосплавному корпусу. При скоплении стружки процесс скалывания быстро переходит от микроточечного повреждения к полному разрушению режущей кромки. Застрявшие стружки создают обратные радиальные силы, воздействующие на входящую режущую кромку. В сочетании с подачей станка вперед эта сдвиговая нагрузка отрывает покрытие и твердосплавные зерна целыми пластами.
H3: Износ боковой поверхности и износ вследствие термического фазового перехода: оптимизация геометрии стружколома для облегчения рассеивания тепла при нанесении нанопокрытия
Наблюдая сильное заедание и царапины на рабочей поверхности, программисты часто требуют более толстых PVD-покрытий. Но при твердости выше HRC 60 покрытия должны оставаться сверхтонкими, чтобы предотвратить расслоение. Профиль канавки играет ключевую роль в тепловом контроле. Если угол входа канавки слишком крутой, тепло режущей кромки 900°C не сможет отводиться вместе со стружкой, проникая прямо в подложку инструмента.
Когда износ боковой поверхности проявляется в виде термического плавления, оптимизированный профиль канавки восстанавливает покрытие. Мы шлифуем гладкий радиус рельефа между основной рельефной поверхностью и пяткой канавки. Это создает открытый канал для холодного сжатого воздуха, одновременно генерируя турбулентные воздушные вихри в канавке. Эти потоки помогают нанокомпозитным покрытиям AlTiN быстро отводить тепло, предотвращая размягчение подложки.
Руководство по устранению неполадок на месте: Определение совместимости микросхемы и канавки по морфологии микросхемы.
Самый быстрый диагностический инструмент в вашей мастерской — это стружка, разбрызганная по стеклу корпуса станка. При сбалансированном фрезеровании твердых материалов стружка выглядит как сухие, серебристые, игольчатые осколки. Это доказывает, что материал заготовки чисто разрушился в результате хрупкого разрушения и разлетелся в потоке воздуха. Такая форма подтверждает, что глубина канавки, угол наклона и подача на зуб работают согласованно.
Если вы обнаружите на конвейере скопления темно-синей, черной или спеченной стружки, выключите станок. Синяя стружка означает, что внутри канавки находятся обломки, которые свариваются во время переходов потока. Это свидетельствует о плохом зазоре между канавками или чрезмерной нагрузке стружкой, передающей тепло обратно в инструмент. Увеличение скорости вращения шпинделя в этом случае приведет лишь к катастрофическому скачку нагрузки на шпиндель в течение нескольких минут.
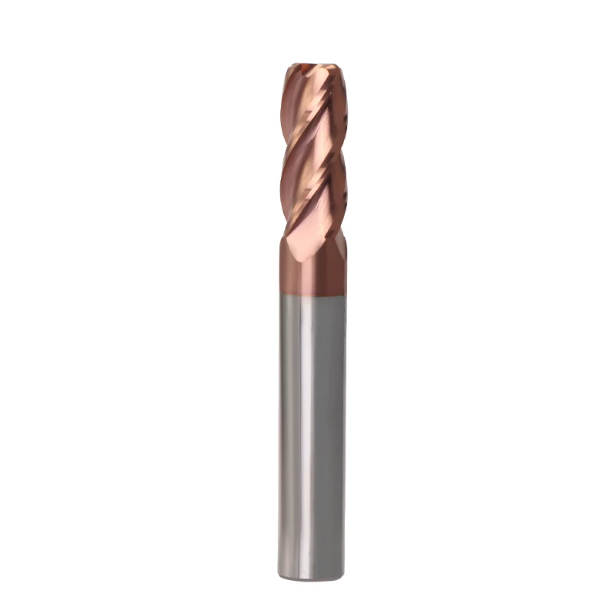
Передовые решения от специализированной мастерской: как производитель концевых фрез с твердостью HRC65 оптимизирует геометрию канавок для европейского и американского рынков.
Стандартная оснастка из каталога разработана как механический компромисс — безопасная золотая середина для средних условий эксплуатации. За годы работы с европейскими и американскими цехами по изготовлению пресс-форм в качестве специализированного производителя концевых фрез с твердостью HRC65 мы убедились, что один универсальный профиль канавок не может охватить все динамические характеристики станка. Настоящие прорывы достигаются благодаря индивидуальной шлифовке: микрорегулировке диаметров сердечников, смещению индексации канавок и полировке дна канавок.
Значительное увеличение срока службы инструмента редко требует использования экзотических и дорогостоящих заготовок. Вместо этого вам нужен профиль инструмента, разработанный с учетом вашей конкретной стратегии обработки. Сочетание отрицательно заточенных микрошлифовальных поверхностей, настроенных углов спирали и зеркально отполированных канавок обеспечивает баланс между удалением стружки и сопротивлением деформации. Именно такая индивидуальная разработка является настоящим секретом устранения хронических поломок кромок на производстве.
Пример проектирования канавки концевой фрезы HRC65: серийная обработка закаленных штамповочных форм для немецкого автопроизводителя.
В штутгартском цехе производилась финишная обработка крупных штампов для автомобильных деталей, отлитых из стали 1.2379 (D2), закаленной до твердости HRC 64–65. При использовании стандартных европейских 4-зубчатых концевых фрез с вылетом 4xD на вертикальных стенках инструмента возникали волны вибрации. Хуже того, термический износ затупил режущие кромки всего после двух штампов. Снижение скорости подачи сорвало бы сроки поставки заказчику.
После анализа динамики вращения шпинделя и процесса стружкообразования мы разработали специальную конструкцию канавок для концевой фрезы твердостью HRC65. Мы перешли к переменному расстоянию между канавками (88°/92°) для устранения резонанса, уменьшили угол наклона спирали до 37° для устранения осевого натяжения, увеличили твердость сердечника до 67% и отполировали канавки до зеркального блеска. При одинаковых скоростях резания срок службы инструмента увеличился в 2.5 раза, полностью устранив боковые вибрации и преждевременное образование сколов.
Контрольный список распространенных ошибок для программистов ЧПУ: стратегии высокоскоростной обработки со сверхмалой радиальной глубиной (ae) в сочетании со специализированной геометрией канавок для твердого фрезерования.
При программировании траекторий обработки твердых материалов помните: для специализированной геометрии канавок требуется соответствующая стратегия резания. Если вы обрабатываете инструментальные стали с твердостью выше HRC 60, то следует использовать высокоскоростные трохоидальные траектории. Ширина радиального резания (ae) должна строго находиться в пределах от 2% до 5% от диаметра инструмента, а осевая глубина (ap) должна быть увеличена до 1.5xD. Этот метод сверхтонкого стружкообразования удерживает тепло резания внутри крошечных игольчатых стружек и мгновенно отводит его.
Если вы обрабатываете глубокие пазы с длинными выступами, то следует отказаться от 4-канавочных инструментов в пользу усиленных 2-канавочных или регулируемых 3-канавочных конструкций. Поддерживайте подачу на зуб в пределах от 0.008 мм до 0.015 мм, используя высокие обороты для поддержания скорости обработки поверхности. Если у вас возникают проблемы со сколами на твердых сталях, проверьте цвет стружки и жесткость настройки. Если у вас сложные чертежи деталей или проблемы с поломкой инструмента, сообщите нам о настройках вашего станка, чтобы мы могли подобрать правильную геометрию канавок.






