
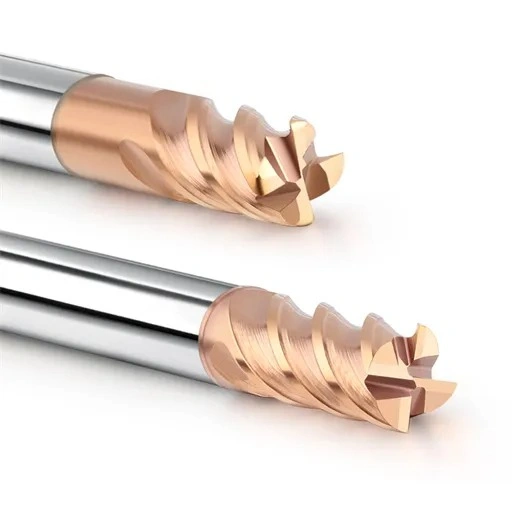
В прошлом месяце руководитель цеха штамповки в Штутгарте прислал нам фотографии высокого разрешения и данные о нагрузке на шпиндель поврежденного оборудования. Они обрабатывали пластину из инструментальной стали SKD11, закаленной до твердости HRC 62–65, на вертикальном обрабатывающем центре DMG MORI. Для черновой и получистовой обработки они выбрали 10-миллиметровую четырехзубчатую твердосплавную концевую фрезу, предназначенную для обработки материалов высокой твердости.
Опираясь на старые производственные привычки, команда предположила, что для более твердой стали необходим метод "медленной обработки". Они уменьшили скорость вращения шпинделя до 1,800 об/мин, установили подачу на зуб на 0.015 мм и залили зону резания водорастворимой эмульсией. В течение двух минут режущая кромка получила катастрофические микросколы, оставив на заготовке отполированную, белую глазурованную зону.
За 16 лет работы в сфере производства инструментов и оказания технической поддержки на местах в Европе и Северной Америке мы наблюдаем эту поломку почти ежемесячно. Программисты, быстро работающие с предварительно закаленными сталями (P20 или H13 с твердостью HRC 38–42), сталкиваются с проблемой, когда твердость исходного материала превышает HRC 60. На этом пороге сталь теряет почти всю способность к пластической деформации, превращая сдвиговые нагрузки в мощные ударные волны, сосредоточенные исключительно на режущей кромке.
Когда инструмент движется слишком медленно, режущая поверхность никогда не генерирует критическую тепловую энергию, необходимую для размягчения плоскости среза. И наоборот, установка сверхконсервативной подачи на зуб заставляет кромку опускаться ниже радиуса хонингования, создавая трение, а не истинное срезание стружки. Какие именно скорости резания и подачи концевой фрезы с твердостью HRC65 позволяют выдерживать нагрузки от современных нанокомпозитных покрытий, сохраняя при этом безопасную нагрузку на зубья между трением и разрушением кромки?

Почему традиционные формулы расчета полностью не работают для закаленной стали HRC65
Мы часто видим, как инженеры-технологи используют стандартные формулы из учебников или общие таблицы из каталогов для расчета скорости подачи при закалке штампов. Многие токари предполагают, что скорость резания предсказуемо снижается с увеличением твердости, рассматривая заготовку с твердостью 65 HRC так же, как и более прочную деталь из стали 4140. В действительности, как только твердость стали превышает 60 HRC, пластическая деформация падает почти до нуля, и зона сдвига переходит в периодическое хрупкое разрушение, что делает недействительными традиционные формулы скорости и подачи.
Попытки рассчитать скорость резания и подачу для закаленной стали HRC65 с помощью концевых фрез, используя устаревшие формулы, сразу же приводят к несоответствию между термическим напряжением и механическим сопротивлением резанию. Фрезерование твердых материалов никогда не сводится к выталкиванию материала из зоны резания. Вместо этого для достижения успеха необходимо установить жесткий термомеханический баланс непосредственно в микроскопической зоне контакта кончика инструмента.
От традиционной резки до «горячей резки для повышения твердости»: скорость резки в зависимости от температуры наконечника инструмента.
При резке холоднокатаных сталей, таких как D2, SKD11 или DC53, с твердостью HRC 65, операторы обычно снижают скорость вращения шпинделя, чтобы «защитить» резец. Однако наша тепловизионная диагностика подтверждает, что линейная скорость резания ($V_c$) и температура резания не имеют линейной зависимости в закаленной стали. Современные микрозернистые твердосплавные подложки, покрытые AlTiSiN, требуют локального, контролируемого температурного диапазона от 700°C до 850°C для активации богатого кремнием защитного оксидного барьера.
При оптимальной скорости резания концевой фрезой твердостью HRC65 мгновенное тепловое воздействие сдвига размягчает микроскопический слой стали непосредственно перед резом. Стружка отслаивается чисто, приобретая равномерный темно-фиолетовый или синий цвет, что свидетельствует об отводе тепла вместе со стружкой. Если скорость снизить ниже 60 м/мин, сталь останется холодной и жесткой, заставляя инструмент механически разрывать материал до тех пор, пока покрытие не отколется.
«Мертвая зона» подачи на зуб: чрезмерное трение против катастрофического скола.
Нагрузка на стружку (fz) в закаленной стали представляет собой самый узкий рабочий диапазон при фрезеровании на станках с ЧПУ. Каждая твердосплавная фреза для закаленной стали имеет защитную кромку, обычно подготовленную с радиальным хонингованием или микрофаской 3–8 мкм. Если толщина стружки падает ниже радиуса этого хонингования, кромка перестает резать и начинает полировать заготовку за счет трения под высоким давлением.
Такое трение приводит к сильному упрочнению при холодной обработке и образованию белого слоя, а также к быстрому износу боковой поверхности инструмента в течение нескольких минут. И наоборот, превышение нагрузки на стружку предела прочности субмикронных границ карбидных зерен вызывает немедленное микроотслаивание. Для достижения эффективной скорости подачи концевой фрезы с твердостью HRC65 необходимо поддерживать строгий диапазон 0.010–0.035 мм/зуб, полагаясь на сглаживание траектории, а не на произвольные изменения подачи.
Динамическая жесткость: несоответствия шпинделей при экстремальных радиальных силах резания.
Многие программисты винят в вибрации режущий инструмент, не проверяя при этом коническое соединение. Фрезерование материала HRC65 создает мощное высокочастотное радиальное давление на поверхность шпинделя. В наших сравнительных полевых испытаниях на закаленных блоках SKD11 идентичные фрезы, работающие с одинаковым вылетом на стандартных конусах BT40, показали срок службы менее половины того, что был достигнут на шпинделях HSK-A63 с двойным контактом.
Стандартные держатели BT40 полагаются исключительно на конусное трение и допускают микроскопические упругие перемещения под воздействием больших боковых нагрузок и центробежного расширения. Закаленная сталь не обеспечивает запаса прочности на отклонение; динамическое биение, превышающее 3 мкм, перегружает отдельные канавки и приводит к поломке инструмента. При определении скорости и подачи твердосплавной концевой фрезы необходимо оценить всю систему — контакт шпинделя, балансировку держателя при посадке с натягом и коэффициент вылета, строго ограниченный 3D-пространством.
Практичные параметры скорости и подачи концевых фрез из закаленной стали для черновой и получистовой обработки.
Клиенты часто спрашивают, возможна ли высокая скорость съема металла при черновой обработке инструментальных сталей HRC65. Наш ответ — да, но не при выполнении тяжелых резов на низких оборотах, как это делается при обработке низкоуглеродистой стали. Попытка глубокого радиального резания на заготовке с твердостью 65 HRC приводит к сильным термическим ударам, которые разрушают твердосплавные наконечники за считанные секунды, независимо от крутящего момента шпинделя.
В наших полевых условиях получистовая обработка служит термическим и механическим буфером после черновой обработки. Использование высоких скоростей вращения шпинделя и малой глубины резания позволяет уменьшить остаточный припуск до равномерного диапазона 0.05–0.10 мм. Это защищает дорогостоящие чистовые фрезы и предотвращает образование микротрещин при резке заготовки до окончательной калибровки.
Рекомендуемые скорости и подачи для концевых фрез с закруглением угла при обработке закаленной стали.
Никогда не используйте острые фрезы с углом закругления 90 градусов для черновой обработки или очистки закаленных полостей. На стали HRC65 острая кромка действует как сильный концентратор напряжений; даже 0.01 мм динамического биения мгновенно разрушает угол. Переход к закругленному углу разделяет режущую нагрузку на осевой и радиальный векторы силы, что значительно повышает ударную вязкость режущей кромки.
При настройке скорости вращения и подачи концевой фрезы с закруглением угла для закаленной стали, осевая глубина (ap) должна составлять 10–20% от радиуса угла. Для фрезы D10R1.0 используйте глубину ap 0.15–0.20 мм и радиальное зацепление (ae) 0.20–0.40 мм при подаче 0.03–0.05 мм/зуб. Для удаления стружки без термического удара используйте сжатый воздух под давлением 0.6 МПа.
Регулирование скорости резания твердосплавной концевой фрезы для твердости HRC65
Выбор скорости линии для обработки микрозернистого карбида (размер зерна 0.2–0.4 мкм) напрямую зависит от жесткости станка. Из соображений предосторожности станочники часто используют скорость 40 м/мин или ниже для штампов холодной обработки с твердостью HRC65. Однако наш анализ с помощью сканирующего электронного микроскопа показывает, что чрезмерно низкие скорости линии препятствуют надлежащему сдвигу термопластов. Покрытие быстро отслаивается, вызывая сильный абразивный износ боковой поверхности.
Мы используем твердосплавные концевые фрезы со скоростью резания для твердости HRC65 от 60 до 90 м/мин в режиме сухого воздуха или с минимальным количеством смазки (MQL). На станках с высокой жесткостью и линейными шкалами можно увеличить скорость до 100 м/мин для запуска процесса размягчения при горячем сдвиге. На старых шпинделях с обнаруживаемым биением следует снизить скорость до 65 м/мин с тонкой подачей, чтобы предотвратить распространение микротрещин.
Коэффициент твердости по Роквеллу (HRC65) для трохоидального фрезерования и динамических траекторий движения инструмента.
Линейные траектории движения инструмента приводят к резкому увеличению радиальных углов зацепления от 90° до 180° в углах и пазах. В стали HRC65 такой внезапный скачок нагрузки мгновенно ломает инструмент. Мы рекомендуем программистам использовать динамические трохоидальные траектории движения инструмента, которые ограничивают угол зацепления в диапазоне от 15° до 30°. Это позволяет режущей кромке дольше оставаться в воздухе, отводя тепло между резами.
При расчете скорости резания и подачи для твердости по Роквеллу 65 (HRC65) при трохоидальном фрезеровании необходимо применять радиальные коэффициенты утонения стружки. При радиальном зацеплении (ae), установленном на уровне 2–5% от диаметра инструмента, увеличьте запрограммированную подачу с 0.02 мм/зуб до 0.06–0.10 мм/зуб. Также можно безопасно увеличить скорость вращения до 110 м/мин, предотвращая трение канавок о предварительно закаленную поверхность.
Точное согласование частоты вращения шпинделя концевой фрезы HRC65 и скорости подачи
При устранении неполадок, связанных с шумом при резке, мы часто видим, как операторы регулируют параметры станка на слух. Хотя это работает для отожженной стали, гадать о подаче и скорости на стали HRC65 опасно. Если скорость подачи не совпадает со скоростью вращения шпинделя, толщина стружки падает ниже радиуса хонингования, что приводит к немедленному образованию микросколов или сильному термическому трению.
Для поддержания стабильной динамики резания следует рассчитывать фактическое число оборотов шпинделя и векторы подачи по осям, а не полагаться на эмпирические правила, указанные в каталоге. Наше производственное правило для частоты вращения и скорости подачи концевой фрезы HRC65 простое: поддерживать истинную толщину стружки выше уровня хонингования кромки, сохраняя при этом нагрузку на шпиндель в пределах кривой непрерывной мощности, чтобы предотвратить задержку сервопривода в труднодоступных местах.
Расчет частоты вращения концевой фрезы HRC65 в зависимости от диаметра
Программисты часто задаются вопросом, почему для обработки закаленной стали на небольших микрофрезерных станках и крупных резцах требуются совершенно разные стратегии работы. Для небольших инструментов (D1-D3 мм) часто действует ограничение по максимальной частоте вращения шпинделя станка, что затрудняет достижение температур термического размягчения. Напротив, более крупные инструменты (D10-D12 мм) очень быстро достигают температуры окисления покрытия при чрезмерной частоте вращения.
При определении частоты вращения концевой фрезы HRC65 в зависимости от диаметра никогда не рассчитывайте частоту вращения, используя только номинальный диаметр инструмента. Необходимо рассчитывать частоту вращения, исходя из фактического диаметра контакта, полученного из вашей CAM-модели. Если инструмент D6 выполняет неглубокий рез 0.20 мм, эффективный диаметр резания может быть менее 2.5 мм. В этом случае необходимо увеличить частоту вращения шпинделя, чтобы достичь целевой скорости резания.
Расчет фактической скорости подачи концевой фрезы HRC65 и настройка нагрузки на режущий инструмент.
Подача стола (F) — это не просто количество зубьев, умноженное на подачу на зуб и на частоту вращения. При высокоскоростном фрезеровании твердых материалов с малым радиальным шагом резания, утонение стружки уменьшает фактическую толщину резания до доли от запрограммированной подачи. Программирование без компенсации утонения стружки заставляет режущую кромку инструмента полироваться о закаленную сталь, а не резать под ней.
При настройке скорости подачи и нагрузки на режущий инструмент для концевых фрез твердостью HRC65 на месте, рассчитайте эквивалентную толщину стружки (h_ex) с помощью компенсации CAM или тригонометрических формул. Увеличьте номинальную подачу на зуб, чтобы достичь целевой нагрузки на режущий инструмент. Всегда проверяйте возможности системы управления станком по опережению, чтобы предотвратить задержку оси и застревание инструмента вдоль сложных трехмерных контуров.
Динамика станков: критерии жесткости (Скорости и подачи концевых фрез из закаленной стали)
Конструкция станков с ЧПУ оказывает существенное влияние на производительность резания инструментальной стали твердостью 65 HRC. На специализированных фрезерных центрах для обработки твердых материалов (таких как Makino или Röders) быстрая реакция сервопривода и жесткие направляющие обеспечивают стабильное зацепление инструмента при высоких скоростях контурной обработки. На универсальных вертикальных фрезерных станках более медленное замедление в углу может вызвать вибрацию и резонанс шпинделя, если подача слишком высока.
В приведенной ниже эталонной таблице отражены базовые значения параметров резания, собранные на европейских и американских предприятиях по производству пресс-форм, работающих с закаленными стальными концевыми фрезами при различных скоростях и подачах:
| Технические характеристики инструмента | Целевая скорость резки (Vc) | Центры высокопрочной армировки (Makino / DMG MORI) | Стандартные вертикальные обрабатывающие центры (Haas / аналогичные) | Стратегия охлаждения |
| ϕ3 мм R0.2 (4-канавочный) | 65–80 м/мин | F800–F1200 мм/мин (fz≈0.025 мм) | F500–F750 мм/мин (fz≈0.016 мм) | Сухой холодный воздух / MQL |
| ϕ6 мм R0.5 (4-канавочный) | 75–90 м/мин | F950–F1400 мм/мин (fz≈0.030 мм) | F650–F900 мм/мин (fz≈0.020 мм) | Подача сухого воздуха (без воды) |
| ϕ10 мм R1.0 (4-канавочный) | 80–95 м/мин | F850–F1300 мм/мин (fz≈0.035 мм) | F550–F800 мм/мин (fz≈0.022 мм) | Воздух высокого давления / MQL |
Всегда регулируйте скорость и подачу в соответствии с кривыми крутящего момента шпинделя и пределами ускорения станка. Балансировка динамики станка с правильной нагрузкой на стружку обеспечивает надежную работу инструмента и защищает направляющие станка от сильной вибрации.
Оптимизация параметров концевой фрезы HRC65 для чистовой и высокоточной обработки.
В цехах, занимающихся прецизионным литьем под давлением и микроштамповкой, обычно оставляют припуск на шлифовку 0.03 мм для ручной полировки. Ручная шлифовка занимает часы и часто приводит к закруглению критически важных кромок разъема или смыванию сложных элементов зазора. В ходе наших контрактных испытаний на высококачественных пресс-формовочных центрах с биением шпинделя менее 2 мкм, прямая фрезеровка твердых материалов на стали HRC65 надежно обеспечивает зеркальную чистоту поверхности с шероховатостью Ra 0.1–0.2 мкм сразу после обработки на станке.
Чистовая обработка закаленной стали требует прямо противоположных физических принципов по сравнению с черновой обработкой. Сопротивление резанию отходит на второй план, в то время как отклонение фрезы при отрыве и упругое восстановление заготовки определяют истинную точность размеров. Точная настройка параметров концевой фрезы HRC65 для чистовой обработки требует абсолютной стабильности сил резания, чтобы микрохонингованные края плавно срезали пики поверхности без возникновения рывков сервопривода или ступенчатого изменения формы грани.
Зачистка углов и фрезерование остатков: оптимизация параметров концевой фрезы HRC65.
Черновая обработка глубоких пазов с помощью инструментов с закругленным концом приводит к образованию ступенчатой, нелинейной структуры заготовки в узких внутренних углах. Операторы часто используют небольшой инструмент с шаровидным концом и пытаются выполнить обработку угла за один проход на всю глубину, мгновенно ломая наконечник. Радиальный угол контакта резко возрастает, когда канавки входят в радиус угла; без запрограммированного многопроходного фрезерования с опорой или ступенчатой обработки с заданной высотой выемки переменные изгибающие напряжения приводят к поломке фрезы.
Для сохранения работоспособности хрупких наконечников инструмента при соблюдении микронных допусков ограничьте осевую глубину (ap) до 0.02–0.05 мм и радиальный шаг ($a_e$) до 0.03–0.06 мм. При оптимизации параметров концевой фрезы HRC65 во время обработки углов компенсируйте потерю скорости вращения периферийной линии, увеличив частоту вращения шпинделя на 10–15%. Более высокая частота зацепления компенсирует отклонение инструмента и исключает ошибки срыва в труднодоступных местах.
Подавление вибрации: скорость и подача концевой фрезы из закаленной стали на ±3%–5%
При чистовой обработке отражающих полов и вертикальных стен операторы часто сталкиваются с периодически появляющимися мутными полосами или полосами отражающей вибрации. Техники часто предполагают, что скорость подачи слишком высока или канавки затупились. В действительности же это почти всегда регенеративная гармоническая вибрация между частотой вращения шпинделя, вылетом держателя инструмента и резонансом сердечника заготовки.
Самый быстрый способ устранить вибрацию на полу — это контролируемая микрошаговая регулировка частоты вращения. Когда вы слышите этот высокочастотный гармонический свист, увеличьте скорость вращения шпинделя на ±3–5% на панели управления, чтобы разорвать резонансную петлю. При длительной чистовой обработке тонких стен программирование вариации скорости вращения шпинделя (SSV) навсегда предотвращает регенеративную вибрацию при настройке скорости и подачи фрезы из закаленной стали.
Отслеживание износа боковой поверхности в процессе производства и управление смещениями
В процессе высокотвердой микрошлифовки незаметно развивается износ боковой поверхности (VB). Поскольку глубина резания очень мала, начальное разрушение кромки практически не регистрируется датчиками нагрузки на шпиндель станка. Как только износ боковой поверхности превышает 0.05 мм, трение трения резко возрастает, размеры детали уменьшаются, а в стенке полости образуется хрупкий, повторно затвердевший белый слой.
Для обеспечения точности размеров пресс-форм в условиях работы без присмотра мы установили жесткие производственные правила для обработки твердосплавных концевых фрез с учетом износа и смещения. Проверяйте наконечник фрезы с помощью оптического наладчика инструмента или лазерного датчика каждые 30–45 минут резания. Динамическая компенсация износа должна быть ограничена значением 0.003–0.005 мм; как только смещение превысит этот порог, инструмент следует перевести в режим получистовой обработки, чтобы избежать риска замены дорогостоящей пластины.
Типичные виды отказов на месте и меры по их устранению
Изношенные резцы точно расскажут историю под микроскопом с 50-кратным увеличением. Когда операторы ломают инструмент, они рефлексивно снижают частоту вращения шпинделя или уменьшают запрограммированную скорость подачи вдвое. Эта рефлекторная реакция обычно только усугубляет ситуацию: снижение скорости подачи ниже радиуса хонингования снова приводит к разрушительному полированию и износу от трения.
Эффективная оптимизация параметров концевой фрезы HRC65 основана на замкнутом контуре поиска и устранения неисправностей, начиная от характера износа и заканчивая динамикой траектории движения инструмента. Необходимо сбалансировать активацию термического размягчения с механической усталостью и адгезией покрытия. Анализ морфологии износа инструмента позволяет за считанные минуты в цеху диагностировать неправильную скорость вращения шпинделя, перегрузку подачи или неэффективные стратегии охлаждения.
Микросколы на кончике инструмента: протоколы диагностики скорости резания и подачи при твердости HRC65
Если в течение первых десяти минут резки режущие кромки скалываются, образуя зазубренные, похожие на раковины микротрещины, это означает, что механические ударные нагрузки превысили предел прочности твердосплава на поперечный разрыв. Это почти всегда указывает на вход в углы, трохоидальные ступенчатые вставки или фазы нарастания, когда мгновенная толщина стружки резко возрастает, значительно превышая запланированные пределы программы.
Если при резке глубоких пазов вы слышите резкие щелчки на входе, проверьте настройки переходов при входе и замедления в углах. Перед снижением скорости вращения шпинделя уменьшите скорость подачи на входе на 30–40% на всех угловых дугах или снизьте номинальную нагрузку на стружку до 0.015–0.020 мм/зуб. Если вы используете концевые фрезы с плоским режущим краем, перейдите на фрезы с закругленным краем, чтобы перераспределить пиковые силы резания по дуге, сохраняя при этом оптимальную скорость резания и подачу с твердостью HRC65.
Отслоение покрытия и ускоренный износ боковых поверхностей: обдув воздухом против обильного охлаждения
Пропитывание инструментальной стали HRC65 охлаждающей жидкостью на водной основе — это самый быстрый способ разрушить режущие кромки. Разбрызгивание охлаждающей жидкости на вращающиеся канавки создает экстремальные циклы термического удара, которые разрушают связь между микрозернистой подложкой и нанокомпозитным покрытием AlTiSiN. Как только этот защитный тепловой барьер отслаивается, чистый карбид трется непосредственно о сталь HRC 65, разрушая боковые кромки за считанные минуты.
Если при использовании системы обдува закаленной стали вы видите сколы покрытия или белый дым, немедленно выключите насос. Переключитесь на подачу сухого сжатого воздуха под давлением 0.5–0.6 МПа или на минимальное количество смазки (MQL), чтобы чисто удалить стружку без термического удара. Выберите консервативную скорость резания твердосплавной концевой фрезы для твердости HRC65 в диапазоне от 70 до 80 м/мин, что позволит наконечнику инструмента генерировать контролируемый нагрев, необходимый для поддержания самопассивирующегося оксидного барьера.
Масштабирование производства: скорости и подачи концевых фрез с закруглением угла для закаленной стали.
Стратегия выбора параметров полностью меняется при переходе от мелкосерийного изготовления прототипов к крупносерийному производству. При настройке 3-5 опытных образцов в аэрокосмическом или штамповочном цехе безопасность имеет первостепенное значение. Используйте консервативные значения радиального шага (ae) и базовые скорости резания, чтобы гарантировать отсутствие брака деталей и замену инструмента в середине процесса.
Если вы планируете регулярные партии закаленных деталей, например, десятки или сотни, используйте агрессивную программу повышения скорости обработки. После проверки первых деталей на КИМ, постепенно увеличивайте скорость подачи и скорость вращения шпинделя на 5%, чтобы точно определить точку перегиба износа для данной партии термообработки. Установление повторяемых скоростей и подач для концевых фрез с закругленными углами для закаленной стали позволяет предсказуемо перемещать фрезы между запланированными циклами, обеспечивая баланс между сроком службы режущей кромки и временем цикла.
Производственные параметры часто создают проблемы, которые стандартные каталожные таблицы просто не могут предсказать. Изменения износа конуса шпинделя станка, баланса зажимного держателя, коэффициентов вылета инструмента и разброса твердости при термообработке (±1–2 HRC) — все это влияет на производительность резания. Если вы сталкиваетесь с вибрацией стенок полости, коротким сроком службы инструмента или сколами кромок на ваших станках из закаленной стали HRC65, пришлите чертежи деталей, технические характеристики станка и текущие траектории движения инструмента, чтобы мы могли вместе оптимизировать ваши параметры.






