
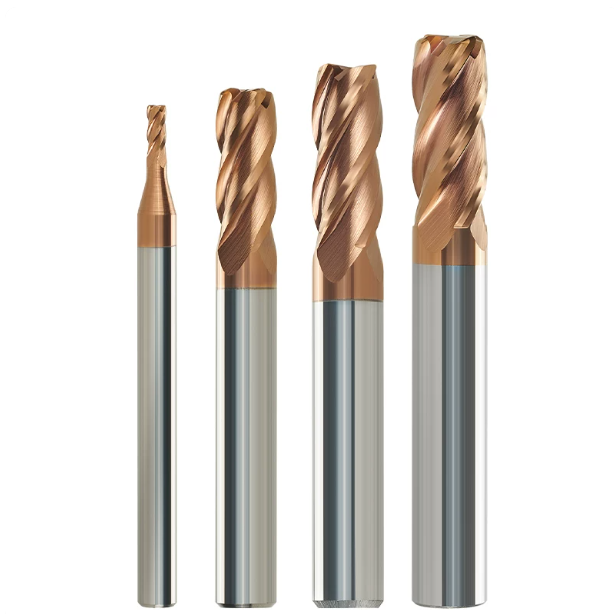
В прошлом месяце один из наших клиентов, занимающихся изготовлением прецизионных пресс-форм в Штутгарте, Германия, прислал нам высокочастотные аудиозаписи из своего цеха. На 5-осевом обрабатывающем центре производилось фрезерование углов внутри вакуумно-закаленной автомобильной штамповочной матрицы. Заготовка была изготовлена из инструментальной стали 1.2379 (D2), термообработанной до твердости HRC 62.
В цехе работали стандартные четырехзубые твердосплавные концевые фрезы с постоянной спиралью, взятые прямо со склада. Через три минуты после начала резки ровный гул сменился пронзительным визгом шпинделя. Когда оператор нажал кнопку аварийной остановки, на боковых стенках появились сильные вибрации, а на двух последовательных канавках образовались серьезные микросколы, напоминающие раковины.
Наша команда инженеров и производственных специалистов сотни раз сталкивалась с подобной проблемой на европейских и североамериканских машиностроительных предприятиях. В случае предварительно закаленных сталей стандартные инструменты с постоянной спиралью работают надежно, если правильно настроить скорость и подачу. Но при фрезеровании инструментальной стали твердостью HRC65 фиксированный шаг канавки сразу же становится недостатком.
Постоянная спираль заставляет каждую канавку входить и выходить через одинаковые промежутки времени. Эти периодические импульсы силы многократно возбуждают кончик инструмента на одной базовой частоте. В глубоких полостях с длинными выступами это соответствует собственной частоте установки и вызывает сильный резонанс. В результате цеха вынуждены уменьшать скорость подачи вдвое или переходить на медленную электроэрозионную обработку (ЭЭО).
Наши испытания резания показывают, что более твердые твердосплавные подложки или сверхмелкозернистая обработка лишь устраняют симптом. Высокое сопротивление сдвигу требует изменения фундаментальной динамики резания. Оптимизация геометрии концевой фрезы с переменной спиралью и неравномерным расстоянием между канавками позволяет разорвать фазовое соотношение на входе и устранить периодические пики силы. Это устраняет резонанс в источнике и снижает износ концевой фрезы из закаленной стали.
Решает ли асимметричная спираль все проблемы, связанные с высокой твердостью? И почему в некоторых цехах после перехода на усовершенствованные твердосплавные концевые фрезы для закаленной стали все еще наблюдаются следы обработки и сколы?
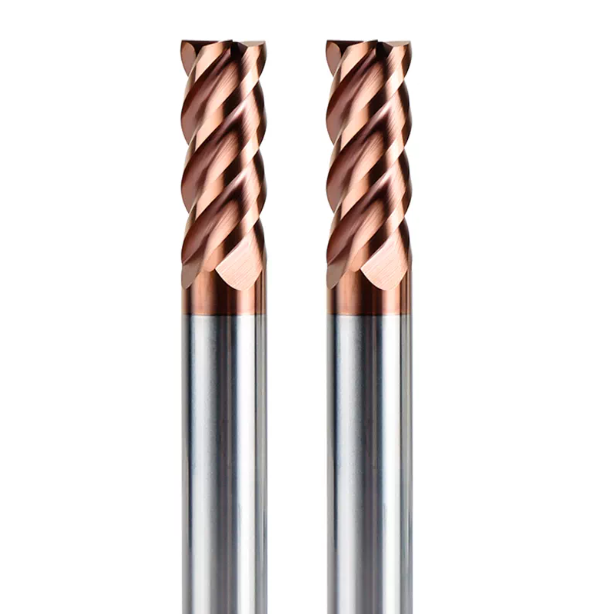
Реальные условия обработки закаленных пресс-форм: почему мы больше не рекомендуем концевые фрезы с постоянной спиралью для фрезерования инструментальной стали HRC65.
При обработке литейных или штамповочных форм с твердостью около HRC 65 поведение материала при сдвиге резко меняется. Операторы часто полагаются на стандартные четырехзубчатые концевые фрезы с постоянной спиралью под углом 35° или 45°, рассчитывая на субмикронные твердосплавные материалы, способные противостоять изгибающим нагрузкам. Однако при высокоточных посадках с натягом у фрез с постоянной спиралью происходит внезапное сокращение срока службы инструмента в момент соприкосновения с закаленным стержнем.
При высоких значениях твердости по Роквеллу пластическая деформация сменяется локальным микрохрупким разрушением. Симметричное зацепление постоянной спирали приводит к неустанному циклическому ударному воздействию, а не к чистому сдвигу. Мы отказались от стандартных конструкций с постоянной спиралью для черновой и получистовой обработки инструментальной стали твердостью HRC65, переведя все производственные линии на динамические геометрии, подавляющие вибрацию.
Разрушительная сила гармонического резонанса: как периодические силы резания приводят к сколам в концевых фрезах с постоянной спиралью.
При осмотре изношенных инструментов с постоянной спиралью редко обнаруживается гладкий абразивный износ боковой поверхности. Вместо этого можно увидеть микросколы в форме раковин, расположенные вдоль режущих канавок. Постоянная спираль фиксирует углы входа по окружности и направления осевого сдвига в жесткий цикл. Более высокая твердость создает более острые ударные пики, передающие равномерные ударные волны прямо в сердечник инструмента и шпиндель.
Данные нашего динамометра доказывают, что симметричные инструменты за считанные секунды достигают опасных пиков отклонения. Как только они активируют собственную частоту системы, гармонический резонанс удваивает мгновенные силы резания за микросекунды. Хрупкие зерна карбида растрескиваются под воздействием этой циклической усталости. Волны вибрации на стенках вашей пресс-формы — это физические следы, оставленные инструментом, борющимся со своим собственным гармоническим резонансом.
Жесткость станка и вибрация шпинделя: сравнительное исследование концевых фрез с постоянной и переменной спиралью при высоких соотношениях сторон.
Мы провели эталонные стресс-тесты на высокоскоростном обрабатывающем центре со шпинделем HSK-A63. Заготовка была выполнена из закаленной инструментальной стали, отношение вылета инструмента к диаметру заготовки достигло L/D = 4.5, а осевая глубина резания составляла 1.5 диаметра инструмента. При увеличении высоты поверхности с помощью инструмента с постоянной спиралью акселерометры шпинделя показали быстрое нарастание вибрации при подаче стола. На третьем проходе установка достигла своего динамического предела, в результате чего инструмент сломался у хвостовика.
Мы повторили тот же эксперимент, используя специально разработанную концевую фрезу с изменяемой спиралью, с идентичной балансировкой держателя и параметрами резания. Среднеквадратичные значения вибрации (RMS) мгновенно упали в стабильную зеленую зону. Смещение углов входа и выхода канавки нарушило ритм возбуждения, обеспечив инструментальному узлу встроенное демпфирование. Правильная геометрия канавки напрямую компенсирует ограничения механической жесткости в условиях глубокого резания.
От удаления стружки до сопротивления резанию: типичные виды отказов концевых фрез с постоянной спиралью при боковом фрезеровании закаленной стали твердостью HRC50+
При чистовой боковой фрезеровке с твердостью HRC 50+ стружка не скручивается в непрерывные ленты. Она отслаивается в виде высокотемпературных измельченных микрогранул. Инструмент с постоянной спиралью обеспечивает равномерные канавки, но это приводит к скоплению мелкой пыли при неглубоких радиальных резах. Застрявшая стружка шлифуется между пяткой инструмента и стенкой резания, создавая мгновенные скачки термического трения.
Это трение напрямую приводит к катастрофическому разрушению инструмента. На канавках появляются трещины от термического напряжения и микросколы вдоль кромки, а не равномерный износ боковой поверхности. Поскольку постоянная спираль не может разделить радиальные векторы силы вдоль оси инструмента, давление резания остается чисто однонаправленным. Упругий изгиб перерастает в механическую усталость, вызывая сильный износ концевой фрезы из закаленной стали за считанные минуты.
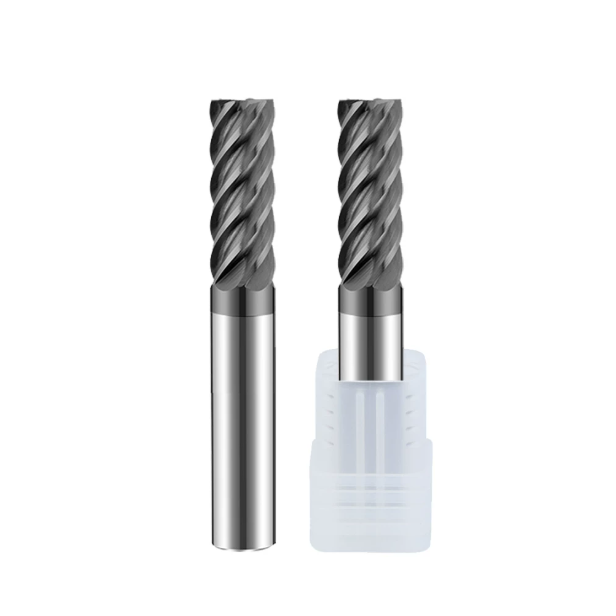
Микрогеометрический анализ режущих кромок: истинный механизм подавления вибрации и повреждения инструмента при использовании концевых фрез с изменяемой геометрией спирали.
Часто специалисты по механической обработке объясняют вибростойкость исключительно использованием современных покрытий или применением высокопрочных марок твердосплавных материалов. На практике же микрогеометрия определяет динамику резания. В ходе наших исследований и разработок в области 5-осевого шлифования самой сложной задачей стало разложение фазового наложения сил резания при экстремальном сопротивлении сдвигу. Симметричные цилиндрические канавки заставляют пики силы сдвига достигать одного и того же пространственного положения при каждом обороте. Это быстро приводит к образованию микроскопических трещин глубоко в твердосплавной подложке.
Применение асимметричной спиральной топологии к шлифованию канавок позволяет преобразовывать равномерные осевые изгибы в динамические градиентные углы. Разработанная для закаленных сталей, эта геометрия концевой фрезы с изменяемой спиралью не ставит целью достижение теоретически невозможного нулевого уровня вибрации. Вместо этого она нарушает фазовую периодичность между последовательными режущими канавками. Распределение гармонической энергии по нескольким частотам обеспечивает хрупким твердосплавным углам необходимый запас прочности для выдерживания высоких нагрузок при резании.
Сочетание переменных углов спирали с неравным шагом зубьев: нарушение естественных частот для устранения вибрации концевых фрез с большим вылетом.
Обработка глубоких полостей пресс-форм диаметром более 5xD часто приводит к заметному отклонению кончика инструмента на острых углах. Использование пары винтовых углов, например, 38°/41°, хорошо работает при стандартных длинах, но гибкость резко возрастает по мере увеличения вылета. Одного лишь изменения шага не достаточно, чтобы подавить гармоники, возникающие при обработке глубоких полостей. Наши испытания показывают, что для полного нарушения симметричного ритма импульсов необходимо сочетать неравные углы винтовых углов с асимметричным шагом по окружности (например, 88°–92°–89°–91°).
Такой подход с двойной асимметрией обеспечивает непрерывный фазовый сдвиг между волной, оставляемой передним зубом, и резом заднего зуба. Он устраняет условия, необходимые для развития регенеративной вибрации. При глубокой обработке полостей эта геометрия эффективно подавляет вибрацию концевой фрезы с большим вылетом и предотвращает отслаивание кромок. Компромисс незначителен: толщина стружки на каждой канавке немного варьируется, что требует жестких допусков на правку шлифовального круга и точной индексации канавок.
Переменная толщина сердечника и глубина канавок для материалов высокой твердости: повышение жесткости на изгиб и предотвращение засорения канавок.
Когда инструменты ломаются, руководители цеха часто просят изготовить стержень большей толщины. Однако в случае высокотвердых сталей поперечное сечение стержня и объем желобка для стружки находятся на грани. Увеличение диаметра стержня более чем на 70% повышает жесткость на изгиб, но плоские канавки задерживают мелкую абразивную пыль. Эта захваченная металлическая пыль подвергается вторичному измельчению в желобке, создавая сильные переходные радиальные силы, которые ломают концевую фрезу.
Мы решаем эту проблему, используя параболический, обратноконический сердечник в сочетании с канавками переменной глубины. Режущий наконечник имеет гладкую, слегка вогнутую канавку, которая обеспечивает свободное движение сухого воздуха высокого давления. По направлению к хвостовику площадь сердечника увеличивается по контролируемому градиенту. Такая геометрия предотвращает скопление стружки на кончике, обеспечивая при этом достаточный модуль упругости в местах пиковых изгибающих моментов.
Отрицательные углы заточки, Т-образные выступы и хонингование кромок: как конструкции с переменной спиралью уменьшают износ концевых фрез из закаленной стали.
Острые, положительные углы заточки разрушаются за считанные секунды на стали твердостью HRC 60+, поскольку хрупкий карбид не выдерживает больших растягивающих нагрузок. Мы затачиваем с отрицательным углом заточки от -8° до -12°, в сочетании с отрицательной Т-образной фаской толщиной от 0.03 до 0.05 мм. Хотя это увеличивает радиальное усилие, оно перенаправляет основные силы резания в сторону сжатия. Это позволяет в полной мере использовать высокую прочность карбида на сжатие.
Заточка кромок и Т-образные выемки должны динамически сочетаться с изменяющимся углом спирали. На участках с меньшей спиралью мы расширяем отрицательный угол Т-образной выемки, чтобы компенсировать ударную нагрузку на входе. На участках с большей спиралью мы уменьшаем радиус заточки, чтобы снизить тангенциальное сопротивление. Такая сбалансированная осевая нагрузка подавляет микросколы, обеспечивая, чтобы износ закаленной стальной концевой фрезы развивался только в виде контролируемого, равномерного абразивного истирания боковой поверхности.
Внедрение параметров и стратегий резания в цехе: практическое планирование подачи, скорости и траектории для твердосплавных концевых фрез при обработке закаленной стали.
Использование традиционных методов черновой обработки приведет к быстрому разрушению сложных кромочных заготовок и высокотемпературных покрытий. Указанные в руководствах значения подачи и скорости редко отражают реальные динамические условия цеха. Скачки твердости в блоках инструментальной стали, пределы ускорения станка и деформация держателя могут быстро вывести запрограммированную подачу за пределы безопасных значений.
Наш принцип фрезерования твердых материалов основан на трех правилах: ограничение дуги контакта, поддержание стабильной температуры стружки и поддержание постоянной нагрузки на стружку. При оптимизации производственных линий для клиентов теоретическая скорость съема металла имеет гораздо меньшее значение, чем стабильные силы резания. Выбор специально разработанной твердосплавной концевой фрезы для закаленной стали — это только первый шаг; фактический срок службы инструмента зависит от точной настройки соотношения радиальной и осевой глубины резания на контроллере.
Трохоидальное фрезерование и высокоскоростная обработка (ВТО): оптимизация соотношения глубины резания для максимизации производительности обработки с изменяемой спиралью.
Прорезание полостей в закаленной стали на всю ширину резца приводит непосредственно к разрушению кромки. Для стали с твердостью выше HRC 60 следует перейти к динамическим трохоидальным траекториям или высокоскоростным, легким радиальным проходам. Мы строго поддерживаем радиальную глубину резания (ae) в пределах 4–8% от диаметра резца, при этом осевая глубина (ap) достигает 1.5–2 диаметров инструмента. Этот метод обработки тонкой стружки отводит тепло внутри раскаленной стружки, оставляя заготовку холодной.
Фрезы с изменяемой спиралью обеспечивают наилучшую производительность в этом небольшом диапазоне радиального зацепления. Поддержание радиальных углов контакта ниже 30 градусов минимизирует ударное воздействие при входе, позволяя неравномерным канавкам гасить остаточные осевые колебания силы. Внимательно следите за интерполяцией прогнозирования вашего станка. Если замедление в углу снижает подачу на зуб ниже радиуса хонингования кромки, чистота резания переходит в абразивное трение.
Контроль вылета и соотношения вылета к диаметру: управление вибрацией концевых фрез с большим вылетом за счет выбора держателя инструмента и динамической балансировки.
При обработке глубоких углублений в матрице часто приходится увеличивать соотношение вылета инструмента до 4:1, 6:1 или выше. Когда начинается вибрация, операторы часто снижают скорость вращения шпинделя, что может привести к возникновению низкочастотного крутильного резонанса. При устранении неполадок первым шагом является замена стандартных цанг ER на гидравлические патроны с термоусадочной посадкой или жесткие патроны. Это уменьшает отклонение в зоне контакта и обеспечивает достижение степени балансировки не ниже G2.5 при 20 000 об/мин.
Сбалансированный держатель инструмента является вашей первой линией защиты от деформации инструмента. В сочетании с асимметричными канавками, которые подавляют гармонические колебания, жесткий держатель с высоким демпфированием ограничивает вибрацию концевой фрезы на больших расстояниях и удерживает биение наконечника в пределах микрон. Там, где требуется экстремально большой зазор, мы используем заготовки с суженным хвостовиком. Небольшая потеря пространства для стружки приводит к значительному увеличению жесткости на кручение.
Охлаждение и контроль термического растрескивания: сухая обработка, воздушное охлаждение или минимальное количество смазки (MQL)?
Обильное использование жидкого охлаждающего вещества при обработке высокотвердых материалов часто сокращает срок службы инструмента. Канавки входят и выходят из закаленной стали на высоких оборотах, что приводит к резкому повышению температуры контакта выше 800°C, после чего холодная жидкость мгновенно охлаждает кромку. Этот сильный термический удар приводит к образованию гребенчатых микротрещин на покрытиях из AlTiN или AlCrN, вызывая преждевременное отслаивание.
Для инструментальных сталей с твердостью HRC 55 и выше лучше всего подходит сухой воздух высокого давления или внешняя минимальная смазка (MQL). Сжатый воздух (0.6 МПа или выше) мгновенно удаляет твердую стружку, предотвращая ее повторное истирание в узких полостях. Минимальная смазка (MQL) создает микроскопическую смазочную пленку, облегчающую скольжение стружки без термического удара. Сухая резка может сопровождаться видимыми искрами, но при этом режущие кромки остаются в стабильном термическом состоянии.
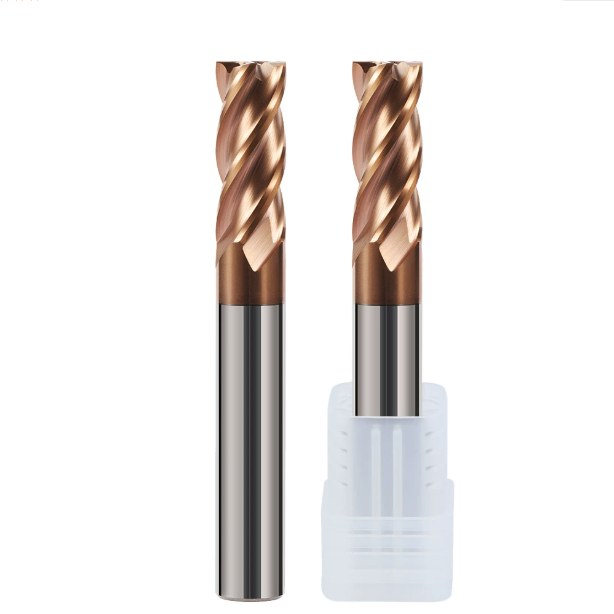
Выявление и устранение износа и поломок инструмента: оценка степени износа и пороговых значений для замены инструмента при обработке закаленной стали.
В цеху операторы часто ждут пронзительного визга шпинделя или появления деталей, не соответствующих техническим характеристикам, прежде чем нажать аварийную остановку. В случае закаленной стали эта задержка приводит к поломке хвостовиков или повреждению полостей пресс-форм. При твердости выше 60 HRC износ инструмента происходит нелинейно; он имеет стадию затишья, за которой следует внезапный отказ. Как только скругление кромок превышает критический порог, сопротивление резанию резко возрастает в течение нескольких минут.
В наших лабораторных и полевых испытаниях мы никогда не оцениваем срок службы инструмента только по показаниям измерителя нагрузки станка. Мы исследуем микрогеометрию кромки под стереомикроскопом. Отслеживание полос износа боковой поверхности, линий износа в выемках и микротрещин на кромке позволяет прогнозировать истинный износ концевой фрезы из закаленной стали. Считывание данных об износе инструмента в режиме реального времени с обратной связью от шпинделя предотвращает брак на корню.
Износ боковой поверхности, сколы и зазубрины: как отличить нормальный износ инструмента от повреждений, вызванных ударным воздействием резонанса станка.
Оптическая лупа с 50-кратным увеличением позволяет точно определить механизмы износа инструмента. Нормальный прогрессирующий износ проявляется в виде плоской, однородной, серебристо-серой полосы абразивного истирания (VB) вдоль линии резания. Износ в виде выемок на линии глубины резания возникает из-за поверхностного упрочнения или абразивной окалины. Это стандартные режимы механического трения в пределах нормальных параметров резания.
Если на кромке видны зазубренные сколы или отслоившиеся хлопья покрытия, то дело не в трении. Это повреждение указывает на самовозбуждающийся гармонический резонанс. Высокочастотные циклические силы создают тысячи микроударов в секунду, растрескивая кобальтовую связующую фазу из-за усталости при сдвиге. Рассматривая сколы от ударов как абразивный износ и снижая скорость обработки, вы только застрянете концевую фрезу с изменяемой спиралью в более неблагоприятном резонансном диапазоне.
Снижение термической твердости в сравнении с механической усталостью: металлографическое сравнение режущих кромок после 4 часов обработки.
Мы проводили 4-часовую непрерывную резку закаленной стали D2 (1.2379, HRC 62) и анализировали режущие кромки под сканирующим электронным микроскопом. Резцы с постоянной спиралью демонстрировали быструю механическую усталость с последующим термическим разрушением. Удары с постоянной частотой вызывали образование микротрещин в твердосплавной подложке в течение двух часов. Захваченное тепло трения повышало локальную температуру кромок выше 900°C, размягчая кобальтовое связующее и разрушая канавки.
При одинаковых скоростях, подачах и воздушном охлаждении фреза с изменяемой спиралью показала чистый металлургический профиль. Асимметричные фазовые углы нарушили периодический цикл удара, предотвратив образование поперечных усталостных трещин и равномерно распределив тепло по канавкам. Покрытия на боковой поверхности показали незначительное окисление, но твердость сердцевины подложки осталась неизменной. Правильно спроектированная твердосплавная концевая фреза для закаленной стали предотвращает циклические удары, которые могут привести к термическому разрушению.
Контроль биения инструмента (TIR): почему радиальное биение, превышающее 3 мкм, сводит на нет все геометрические преимущества концевой фрезы HRC65.
В цехах часто проверяют хвостовики инструментов индикатором, видят 0.005 мм и считают, что всё в порядке. Они забывают измерить общее индикаторное биение (TIR) непосредственно на режущей кромке. При обработке мягких сталей незначительное биение только ухудшает качество поверхности. При фрезеровании твердых сталей подача зуба (fz) составляет от 0.015 мм до 0.03 мм. Биение в 3–5 мкм перегружает одну канавку на 30–50%, в то время как противоположная канавка пропускает воздух.
Установка высококачественной концевой фрезы HRC65 в ненадежный держатель нарушает сбалансированную динамику резания. Перегруженный зуб скалывается уже при первом проходе. После того, как этот зуб скалывается, ударные нагрузки на оставшиеся зубья резко возрастают. Мы всегда требуем, чтобы биение наконечника инструмента не превышало 3 мкм; в противном случае, усовершенствованная геометрия зубьев не сможет защитить режущие кромки.
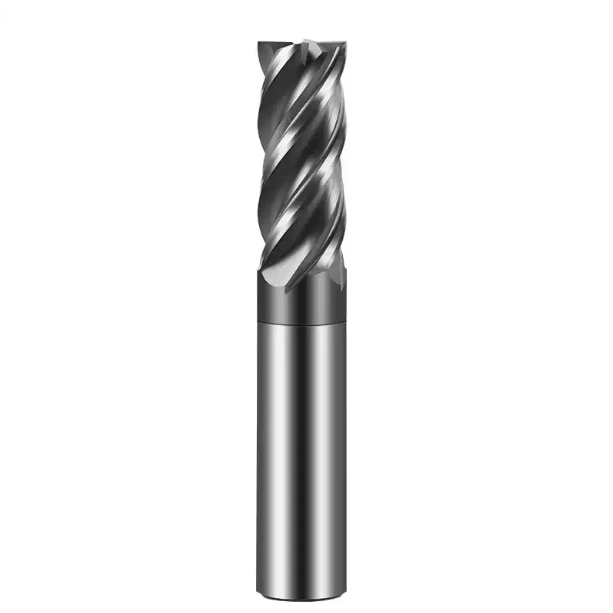
Примеры успешных проектов и подбор инструмента на заказ: информация от производителя твердосплавных концевых фрез с твердостью HRC65, оказывающего техническую поддержку.
За годы работы по устранению неполадок в инструментальных цехах Северной Америки и Европы клиенты редко спрашивают нас о ценах на фрезы. Их главный вопрос — сможет ли шпиндель станка работать без присмотра до следующей смены. Фрезерование высокотвердых материалов требует баланса между жесткостью станка, демпфированием держателя, трохоидальными траекториями движения инструмента и микроподготовкой кромки. При твердости 60 HRC и выше любое слабое звено в системе приводит к разрушению резания.
Как производитель твердосплавных концевых фрез с твердостью HRC65 , мы знаем, что указанные в каталоге скорости и подачи отражают только идеальные условия испытаний. Износ станка, ограничения контроллера и форма деталей различаются от цеха к цеху. Операторам станков необходимо адаптировать параметры к реальным условиям. Преобразование данных о поломках в полевых условиях в параметры инструмента, адаптированные под конкретные требования, делает фрезерование твердых материалов прибыльным и стабильным.
Обработка глубоких углов полостей: как концевая фреза с твердостью HRC65 и переменной спиралью устраняет этапы перехода пресс-формы.
В прошлом году один из ведущих поставщиков штамповочных форм для автомобильной промышленности столкнулся с трудностями при обработке глубоких углов пазов диаметром 80 мм из инструментальной стали твердостью HRC 62–64. Их стандартные 4-лезвийные фрезы с постоянной спиралью оставляли ступенчатые дефекты толщиной 0.02 мм и следы вибрации в местах соединения ступеней. Двое рабочих потратили несколько часов на полировку этих следов шлифовальными камнями, что создавало дополнительную нагрузку на сборочные линии.
Мы проверили биение зажимного держателя и переключили траекторию движения инструмента на концевую фрезу HRC65 с переменным радиусом закругления угла и зазором между шейкой и обрабатываемой деталью 4°. Переменный шаг сгладил пики силы, характерные для резких углов. Это стабилизировало качество обработки боковых стенок ниже Ra 0.4 мкм, устранило следы зацепления инструмента и исключило ручную полировку на верстаке.
Особые сценарии, выходящие за рамки стандартных каталогов: проектирование нестандартной твердосплавной концевой фрезы для обработки труднодоступных мест и труднодоступных углов.
Стандартные каталоги инструментов охватывают только распространенные соотношения длины к диаметру. Когда длина фрезы превышает 5xD или 7xD, или когда для паза глубиной 15 мм требуется крошечный радиус скругления 0.5 мм, стандартные концевые фрезы деформируются и ломаются. Для решения этих проблем с зазором необходимо пересчитать момент инерции поперечного сечения заготовки инструмента, чтобы сбалансировать жесткость на изгиб с зазором для стружки.
Изготовление на заказ твердосплавной концевой фрезы — единственное надежное решение для таких глубоких углублений. Мы создаем трехмерные поверхности полости и шлифуем шейки с двойным конусом, поддерживаемые параболическими сердечниками, диаметр которых превышает 75% от диаметра инструмента. Канавки полируются нанозеркалами для удаления мелкой стружки под воздействием сухого воздуха. Такой жесткий профиль минимизирует отклонение наконечника при работе на больших глубинах.
Контрольный список выбора инструмента: соответствие градиентов твердости, поверхностей шпинделя и глубины заточки.
Проанализируйте свой подход к выбору оснастки с учетом текущей конфигурации вашего оборудования:
- Если вы При использовании шпинделей BT40 или стандартных цанговых патронов с вылетом более 3xD уменьшите длину обрабатываемой поверхности и перейдите на термоусадочные или гидравлические держатели. Поддерживайте биение наконечника менее 3 мкм, чтобы предотвратить ударные нагрузки на одну канавку.
- Если вы Для резки стали с твердостью выше HRC 60 прекратите использовать концевые фрезы с постоянной спиралью. Для устранения гармонического резонанса при фрезеровании инструментальной стали с твердостью HRC 65 перейдите на фрезы с переменной спиралью, отрицательными Т-образными выступами и неравномерным расстоянием между ними.
- Если вы Для борьбы со сколами по углам или нестабильной работой инструмента перейдите на динамические трохоидальные траектории с легкими радиальными шагами и сухим сжатым воздухом. Это предотвратит образование трещин от термической усталости на канавках.
Ни одна концевая фреза не обеспечит максимальный срок службы инструмента без учета жесткости станка и стратегии траектории движения инструмента. Если вы настраиваете операции фрезерования закаленных блоков с полостью или имеете дело со следами вибрации на глубоких боковых стенках, мы можем вам помочь. Отправьте нам ваши 3D-модели, спецификации твердости и данные о шпинделе, и мы разработаем комплект инструментов, адаптированный под ваш цех.






