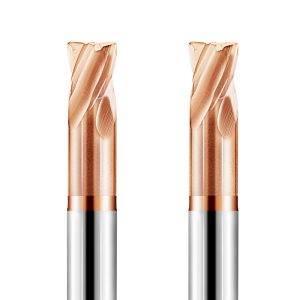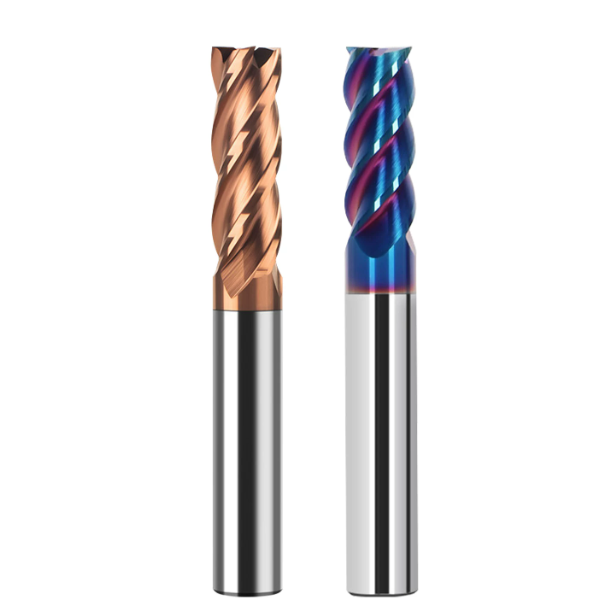
В срочном электронном письме от клиента из Баварии, Германия, освещается распространенная проблема, с которой сталкиваются многие цеха точной механической обработки: при чистовой обработке углов штамповочных вставок из стали 1.2379 (AISI D2), закаленной до 65 HRC, с помощью твердосплавной концевой фрезы диаметром 6 мм, после обработки менее двух деталей на инструменте появились микроскопические сколы кромки. Это вызвало мгновенный скачок силы резания, что привело к мгновенному разрушению инструмента.
Инстинктивной реакцией оператора было уменьшить скорость подачи концевой фрезы HRC65 на панели управления, чтобы «перестраховаться». Парадоксально, но это ускорило износ боковой поверхности и привело к перегреву инструмента. Это не единичный случай. Это повторяющаяся проблема, с которой мы сталкиваемся, оказывая техническую поддержку на местах цехам по производству пресс-форм по всей Европе и Северной Америке.
При фрезеровании материалов с твердостью от 60 до 65 HRC многие операторы сосредотачиваются исключительно на температурных пределах покрытия или скорости вращения шпинделя, игнорируя наиболее важный управляющий параметр: скорость подачи концевой фрезы. Как только твердость заготовки приближается к твердости инструмента, расчеты подачи перестают подчиняться линейным правилам. Если подача падает ниже минимальной толщины стружки, режущая кромка просто трется и полирует закаленную поверхность. И наоборот, небольшая перегрузка подачи разрушает хрупкую режущую кромку твердосплава.
Для достижения баланса между износостойкостью и устойчивостью к сколам необходимо напрямую связать скорость резания и подачу с радиальным зацеплением (ae), вылетом инструмента и подготовкой режущей кромки. Настройка параметров подачи концевой фрезы HRC65 сводится к контролю микроскопических отрицательных выступов и утонению стружки, а не к копированию стандартных формул из учебников.
Вы когда-нибудь стояли перед обрабатывающим центром и наблюдали, как импортная концевая фреза начинает скалываться через несколько минут, и размышляли, стоит ли снизить подачу для безопасности или сильнее надавить, чтобы пробить затвердевшую корку?
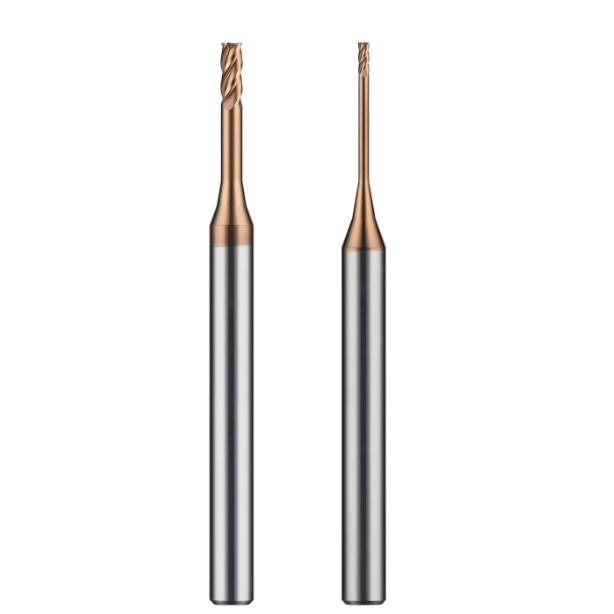
Почему рекомендуемые значения приводят к поломке инструмента? Наш эмпирически выведенный диапазон скорости подачи для концевых фрез с твердостью HRC 65.
Таблицы для раскроя, представленные в каталогах, отлично смотрятся на бумаге, но они предполагают идеальные условия. Инструментальщики тестируют их на сверхжестких горизонтальных обрабатывающих центрах с толстыми, цельными испытательными блоками и нулевым биением. В реальных условиях при обработке литьевых форм приходится сталкиваться с резкими скачками нагрузки в углах, небольшим отклонением инструмента и неравномерностью заготовки. В таких условиях данные из каталога часто приводят к немедленному разрушению кромки.
В цеху диапазон допустимой скорости подачи концевой фрезы узок и не прощает ошибок. Мы никогда не рассматриваем её как статичное значение. Вместо этого мы настраиваем скорость подачи с учётом радиального шага, вылета инструмента и жёсткости станка. Поддержание стабильной нагрузки на шпиндель и подавление высокочастотной вибрации всегда важнее, чем погоня за теоретическими скоростями съёма металла.
Определение базовых скоростей резания и подач для распространенных термообработанных материалов в западных мастерских.
Наша команда часто оказывает поддержку цехам, использующим криогенно обработанную сталь AISI D2 (1.2379), порошковый металл CPM 1V и полностью закаленную сталь H13. Даже при твердости 60–65 HRC все три стали режут совершенно по-разному. В стали D2 присутствуют крупные абразивные эвтектические карбиды, которые сильно измельчают режущую кромку. Порошковые металлы, такие как CPM, имеют однородную карбидную структуру, но их плотная матрица обеспечивает высокое сопротивление сдвигу.
Для определения безопасной базовой скорости резания и подачи мы обычно начинаем с консервативной скорости обработки поверхности от 45 до 75 м/мин (150–250 SFM). Для высокохромистых сталей, таких как D2, подача должна быть достаточно сильной, чтобы прорезать твердые твердосплавные полости. Для более твердых штамповочных сталей, используемых в горячей обработке, мы немного уменьшаем скорость обработки поверхности и поддерживаем нагрузку на зубья таким образом, чтобы стружка отводила тепло.
Распространенные ошибки: «повреждение от трения» из-за недостаточного количества корма против микрочипирования из-за избытка корма.
Наиболее опасным инстинктом при работе с твердой сталью является снижение подачи до 30%. Когда подача на зуб падает ниже радиуса хонингования режущей кромки, инструмент не может срезать материал. Он просто скользит, трется и полирует закаленную поверхность. Это сильное трение вызывает локальные скачки температуры, упрочняет заготовку и быстро разрушает боковую поверхность инструмента.
Однако, если слишком сильно надавить на подачу, ударная нагрузка превысит предел прочности твердосплава на поперечный разрыв. Это вызовет микросколы вдоль режущей кромки. Как только начнутся микросколы, усилие резания удвоится в течение нескольких секунд, и инструмент сломается. При оптимизации параметров резания твердосплавной концевой фрезы прислушивайтесь к глухому глухому звуку и проверяйте наличие белых, рваных кромок на поверхности резания.
Рекомендации по предотвращению поломки инструмента: проверенные параметры подачи для твердосплавных фрез.
Чтобы помочь машиностроительным цехам избежать мучительных проб и ошибок, мы разработали базовые показатели, основанные на сотнях часов полевых испытаний. Для четырехзубой твердосплавной фрезы в патроне с посадкой внахлест или гидравлическом патроне с вылетом менее 3D целевая нагрузка на зуб (fz) составляет от 0.008 до 0.035 мм/зуб (0.0003″–0.0014″ IPT). Это обеспечивает надежный базовый уровень безопасности, предотвращающий преждевременный поломку.
В сочетании с небольшой радиальной глубиной резания (ae), ограниченной 4–8% от диаметра фрезы, используйте жидкий охлаждающий агент — всегда применяйте сухую струю воздуха под высоким давлением для удаления стружки и предотвращения растрескивания от термического удара. Если ваша установка недостаточно жесткая, уменьшите радиальный шаг резания вместо уменьшения скорости подачи, чтобы никогда не опускаться ниже минимальной толщины стружки.
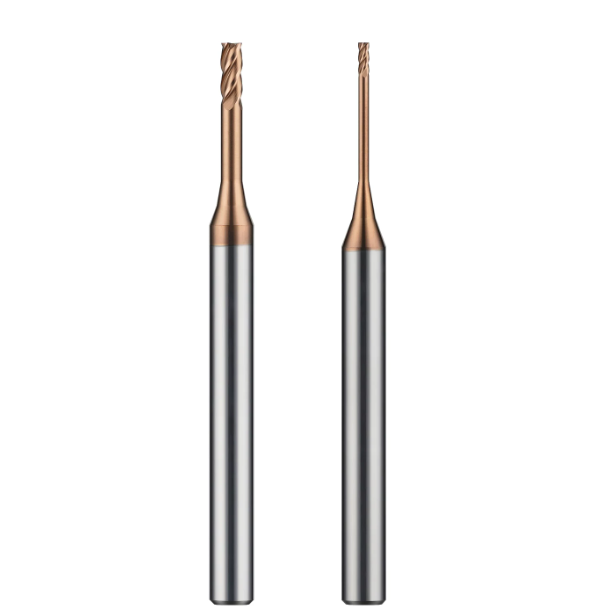
Технические характеристики инструмента и границы резания: точная настройка параметров резания твердосплавной концевой фрезы.
При обработке инструментальной стали твердостью 60–65 HRC оценка параметров по отдельности — дорогостоящая ошибка. Скорость и подача напрямую зависят от жесткости сердечника инструмента, геометрии канавок и динамики станка. При такой твердости малейшая ошибка в шаге обработки или нагрузке на зубья приводит к мгновенному радиальному отклонению. Эта сила концентрируется непосредственно на радиусе скругления углов, вызывая немедленное разрушение кромки.
Мы всегда определяем пределы жесткости всей установки, прежде чем изменять скорость подачи. При устранении неполадок в работе с клиентами в США и Европе мы в первую очередь проверяем вылет инструмента, выбор патрона и биение шпинделя. Настройка параметров резания твердосплавной концевой фрезой эффективна только при знании механических пределов держателя инструмента и станка.
Балансировка количества канавок и жесткости сердечника: расчет подачи на зуб (fz) для 4-канавочных и многоканавочных твердосплавных концевых фрез.
Выбор количества канавок — это постоянный компромисс между толщиной полотна и пространством для стружки. При фрезеровании высокотвердых материалов образуется тонкая, игольчатая стружка, а не длинные завитки, поэтому увеличенные канавки не нужны. Стандартные 4-канавочные инструменты обеспечивают отличное удаление стружки, но 5- или 6-канавочные фрезы обеспечивают значительно больший диаметр сердечника. Это дополнительное поперечное сечение противостоит изгибающим силам и позволяет использовать более высокие скорости подачи стола.
Не следует полагаться на стандартные формулы из каталога для расчета нагрузки на режущую кромку. При использовании жесткой многозубчатой твердосплавной фрезы необходимо корректировать целевую нагрузку в зависимости от радиального угла зацепления. Более короткое время контакта дуги означает, что следует использовать меньшую нагрузку на режущую кромку на зуб ($f_z$), одновременно увеличивая программируемую подачу стола. В сочетании с высокоскоростными траекториями резания, неглубокие многозубчатые резы обеспечивают гораздо лучшую защиту деликатных режущих кромок, чем тяжелые четырехзубчатые проходы.
Эмпирические формулы для регулирования скорости подачи при фрезеровании на основе учета выступающих частей и динамического баланса.
Затрудненное перемещение инструмента часто вынуждает операторов станков использовать длинные выступы инструмента, достигающие 4-5D. Отклонение инструмента увеличивается пропорционально кубу длины выступа. Как только вылет инструмента превышает 3D, силы резания вызывают интенсивную высокочастотную вибрацию. В стали твердостью 65 HRC вибрация действует как микроудар по кромке, снимая покрытия и разрушая карбиды.
Для глубоких полостей мы применяем строгое правило ступенчатого уменьшения. До 3D-свеса используйте базовые скорости и подачи. При 4D-свесе уменьшите скорость подачи фрезерования на 25–35% и запрограммируйте плавные дугообразные входы. После 5D-свеса переключитесь на удлинители с хвостовиками из толстого металла или карбида. Подавление резонансной вибрации становится вашим главным приоритетом, даже если вам придется уменьшить длину рабочей поверхности, чтобы избежать вибрации.
Различия в параметрах подачи концевых фрез HRC65: трохоидальное/высокоподачавое фрезерование против фрезерования боковой фрезеровки на всю глубину.
Токари часто переключаются между полнопоточным боковым фрезерованием и динамической трохоидальной черновой обработкой. Оба метода создают совершенно разные термические и механические напряжения на кромке инструмента. Полнопоточное боковое фрезерование использует крошечное радиальное зацепление (ae), что приводит к сильному утонению стружки. Если не компенсировать это увеличением подачи на зуб, канавка будет тереться, а не срезать.
Высокоскоростная подача и динамичные траектории отслаивания используют небольшие шаги и агрессивные линейные подачи, но радиальный угол зацепления постоянно изменяется. При настройке параметров подачи концевой фрезы HRC65 мы уделяем особое внимание переходам в углах и дугам зацепления режущей кромки. Поддержание плавных и предсказуемых сил резания при работе инструмента с твердой сталью предотвращает внезапное разрушение от ударной нагрузки.
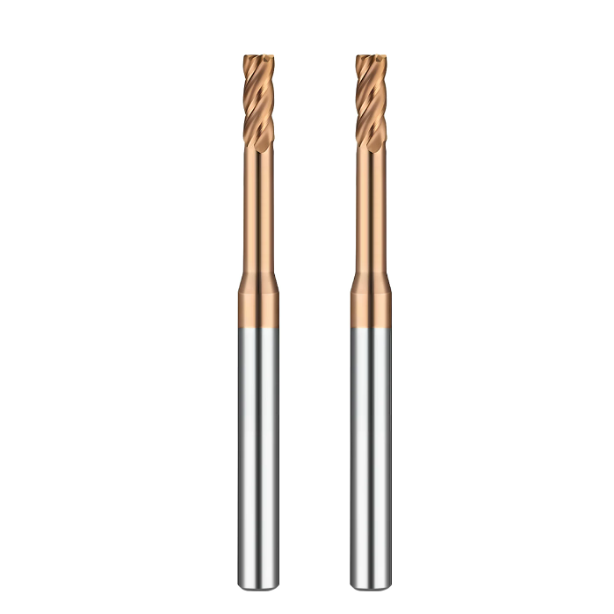
Настройка оборудования на месте для обработки пресс-форм: практическое применение подачи твердосплавных концевых фрез для закаленной стали.
Реальные полости пресс-форм показывают пределы базовых скоростей и подач. В нашей консультационной работе более 80% сколов кромок происходит при резких изменениях геометрии — во внутренних углах, входах в пазы и при нарезке пазов. Как только твердость закаленной стали достигает 60+ HRC, любой скачок давления инструмента немедленно приводит к хрупкому разрушению.
Для успешной настройки требуется динамическая регулировка подачи по всей траектории движения инструмента. Никогда не используйте одну и ту же постоянную скорость подачи на протяжении всей обработки сложной закаленной полости. Используйте адаптивные траектории движения инструмента, замедление в углах и сглаживание радиусов для выравнивания режущей нагрузки. Точная настройка подачи твердосплавной концевой фрезы для обработки закаленной стали в сложных условиях позволяет фрезам работать часами без сколов.
Стратегии замедления и компенсация угловой подачи для очистки глубоких полостей в пластиковых и литейных формах.
Внутренние углы являются причиной наибольшего количества отказов при прецизионной штамповке. Когда инструмент переходит от прямой стенки к острому углу в 90 градусов, угол зацепления инструмента резко возрастает с 15 градусов до более чем 90 градусов. Этот внезапный скачок приводит к резкому увеличению стружковой нагрузки. Без предварительного замедления шпиндель резко дергается, и угол инструмента мгновенно ломается.
Мы решаем эту проблему, программируя ступенчатые зоны замедления в программном обеспечении CAM или используя встроенную систему предварительного планирования. При приближении к углу уменьшаем скорость подачи фрезерования листовой стали на 30–50% примерно на половину диаметра фрезы перед углом. Добавление скруглений вместо острых углов устраняет резкие скачки напряжения, жертвуя секундами времени цикла ради гарантированной надежности процесса.
Стратегии ввода в эксплуатацию пресс-формной стали твердостью 60–65 HRC в закрытых полостях: нарастание и спиральная интерполяция.
Вертикальное погружение в сталь твердостью 65 HRC гарантированно выводит режущий инструмент из строя. Площадь поверхности в центре инструмента близка к нулю, и стружке некуда деваться. При обработке пазов или углублений в закрытых элементах единственными допустимыми методами ввода являются линейная обработка с постепенным увеличением глубины или спиральная интерполяция.
Подберите угол наклона фрезы в точном соответствии со скоростью подачи. Для стали твердостью 65 HRC угол наклона фрезы должен составлять от 0.5 до 1.5 градусов, редко превышая 2 градуса. При спиральном введении установите скорость подачи концевой фрезы для стали HRC65 примерно на 60% от линейной скорости бокового фрезерования. Диаметр спирального отверстия должен составлять от 1.2 до 1.6 диаметра инструмента, чтобы обеспечить свободный выход стружки.
Оценка термической усталости износостойких покрытий в условиях экстремального трения при подаче материала.
Современные покрытия, такие как AlTiN, AlCrN и кремниевые нанокомпозиты, играют важную роль в качестве теплозащитных экранов для закаленной стали. Однако слишком медленная подача приводит к чрезмерному трению, повышая температуру в зоне резания выше 900°C. Повторные термические циклы между резами вызывают микротрещины из-за несоответствия коэффициентов теплового расширения, что приводит к сильному отслаиванию покрытия.
Осмотрите износ боковой поверхности фрезы под карманным микроскопом. Если вы видите кольца изменения цвета и отслоившиеся края покрытия, значит, трение разрушает связующий слой. Избегайте обильного охлаждения, которое вызывает быстрый термический шок и разрушение карбида. Вместо этого работайте без охлаждающей жидкости, используя сильный поток воздуха под высоким давлением или MQL, и поддерживайте положительную подачу концевой фрезы с твердостью HRC65, чтобы стружка отводила тепло.
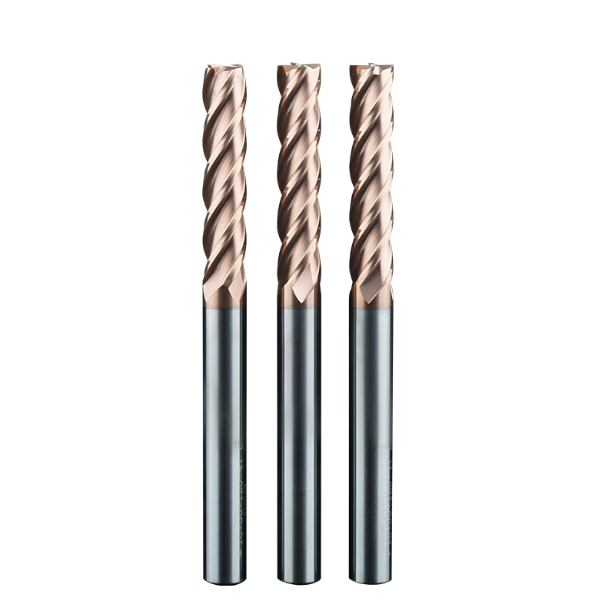
Поиск и устранение неисправностей в цеху: определение параметров подачи концевой фрезы на основе морфологии стружки и характера износа.
В отсутствие динамометров в цеху, металлическая стружка на корпусе станка и следы износа на боковой поверхности инструмента служат лучшей диагностикой. На предприятиях в Европе и Северной Америке мы часто устраняем неравномерное образование стружки на кромке за считанные минуты, просто сняв держатель инструмента и проверив состояние канавок. При твердости 65 HRC ненормальный отвод стружки является немедленным сигналом, предупреждающим о неизбежном выходе инструмента из строя.
Умение анализировать процесс резания по остаткам обработки предотвращает ненужные переписывания программы. Проверка геометрии стружки наряду с отслаиванием боковой поверхности сразу покажет, перегружает ли скорость подачи концевой фрезы твердосплавную подложку сдвиговым усилием или трение о затвердевшую поверхность из-за недостаточной нагрузки стружки.
Наблюдение за цветом стружки (от темно-синего до темно-красного) и ее завитком: быстрый метод определения на месте, является ли скорость подачи при фрезеровании чрезмерной или недостаточной.
При сухом фрезеровании закаленной инструментальной стали стружка должна отводить тепло, выделяемое при резании. Обратите внимание на однородные, плотно закрученные игольчатые стружки или миниатюрные С-образные образования с равномерным темно-синим цветом, соответствующим периоду отпуска. Этот цвет свидетельствует о том, что зона сдвига достигла идеальной температуры для размягчения матрицы, а скорость подачи фрезерования эффективно отводила тепло.
Если стружка выглядит бледно-желтой, серебристой или порошкообразной, значит, подача слишком слабая. Режущая кромка полирует сталь, и боковая поверхность инструмента быстро перегреется. Если стружка выглядит темно-красной, черной или имеет рваные, неровные края, немедленно уменьшите подачу стола. Большая нагрузка на режущую кромку создает сильные срезы, которые ломают тонкие твердосплавные наконечники.
Временная стратегия регулирования скорости подачи твердосплавных концевых фрез при обработке закаленной стали с ограниченной жесткостью инструмента.
Мы часто видим, как на стандартных станках BT40 или CAT40 обрабатываются заготовки твердостью 60–65 HRC с использованием длинных калибровочных лент для обеспечения зазора с зажимными приспособлениями. Применение стандартных глубин резания на таких станках приводит к вибрации и деформации в каждом месте крепления заготовки. В условиях низкой жесткости стандартные скорости и подачи быстро приводят к поломке резцов.
Если вы столкнулись с недостаточной жесткостью, перейдите на более легкий радиальный подход. Уменьшите радиальную глубину резания (ae) и точно настройте подачу твердосплавной концевой фрезы для закаленной стали, снизив нагрузку на зуб при одновременном увеличении скорости вращения шпинделя. Материал снимается быстрыми проходами с малым усилием, что продлевает срок службы инструмента и сохраняет размеры детали, когда переход на более жесткий шпиндель невозможен.
Практический контрольный список для оптимизации скорости подачи концевых фрез HRC65: баланс шероховатости поверхности пресс-формы (Ra < 0.4) и срока службы инструмента.
Для достижения зеркальной поверхности с шероховатостью ниже Ra 0.4 и сохранения работоспособности режущих инструментов в течение длительных циклов обработки необходимы тщательные предпусковые проверки. Высокое качество обработки поверхности полностью зависит от отсутствия вибрации инструмента, а не только от теоретической высоты выступа. Отклонение или биение мгновенно ухудшают качество обработки поверхности на твердой стали.
Если у вас возникают проблемы с качеством обработки или нестабильным сроком службы инструмента, убедитесь, что биение не превышает 0.003 мм (0.0001″), вылет инструмента не превышает 3D-диапазона, и запрограммируйте ступенчатое замедление на углах. После замыкания этих физических контуров ваша откалиброванная концевая фреза HRC65 будет поддерживать предсказуемую, зеркально гладкую поверхность стенок полости на протяжении более 30 часов работы.
Каждая конфигурация оборудования работает по-разному. Если вы обрабатываете сложные инструментальные стали, такие как CPM или Vanadis, или боретесь с большими выступами шпинделей CAT40, поделитесь с нами подробностями вашей конфигурации. Мы всегда рады обменяться опытом с коллегами-операторами и подобрать эффективную стратегию резки.