
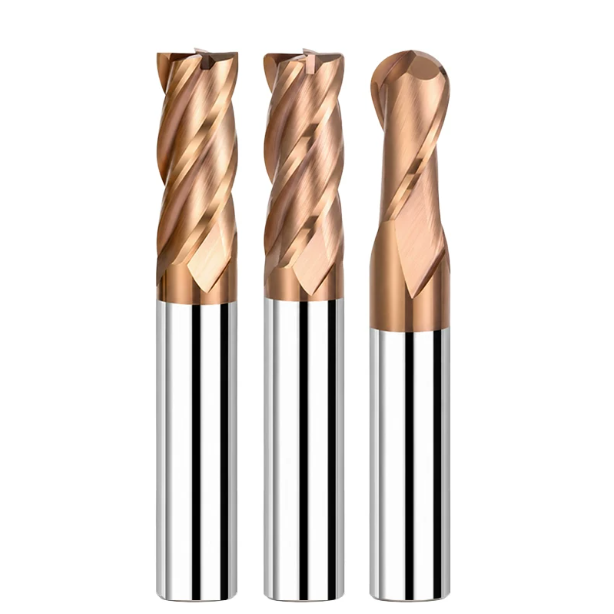
Три месяца назад из цеха по изготовлению прецизионных пресс-форм в Огайо нам прислали видео аварийной остановки. Шестизубая шаровая концевая фреза сломалась пополам через четыре минуты работы на 5-осевом станке. Деталь была изготовлена из холоднокатаной инструментальной стали 1.2379 (D2), полностью закаленной до 64 HRC. Оператор сразу же объяснил поломку хрупкой твердосплавной подложки и агрессивной подачей.
Дистанционная проверка кривых нагрузки шпинделя и данных полевого осмотра показала другую картину. Остаточное биение держателя инструмента составляло 7 микрон, при попутном фрезеровании отсутствовало замедление дуги, а покрытие разрушилось из-за скачка трения при 900°C в режиме сухой резки. За более чем шестнадцать лет работы с инструментальными предприятиями США и Европы мы десятки раз сталкивались с именно такой картиной отказов.
Когда твердость заготовки достигает 60 HRC, традиционные методы обработки дают сбой. Операторы часто снижают скорость вращения шпинделя, чтобы «защитить» режущую кромку, что ускоряет катастрофическое разрушение. Успешная работа концевой фрезы HRC65 никогда не сводится только к номинальному значению, указанному на упаковке. Фрезерование закаленной стали — это микроскопическая борьба с циклическими механическими ударами и экстремальным трением:
- Подготовка основания и кромокДля твердосплавной концевой фрезы требуется сверхтонкая структура матрицы и высокая прочность на поперечный разрыв. Отрицательный угол заточки создает поле сжимающих напряжений, а заточка кромки определяет, будет ли инструмент чисто срезать материал или скалываться на твердых карбидах матрицы.
- Схема расположения сердцевины и канавкиДля любой концевой фрезы из закаленной стали диаметр сердечника и неравномерное расстояние между витками спирали определяют жесткость конструкции при резке с большим вылетом режущей кромки.
- Тепловой барьерУсовершенствованное покрытие концевой фрезы с твердостью HRC65 должно образовывать плотную защитную оксидную пленку при экстремально высоких температурах. Без этого барьера кобальтовое связующее размягчается за считанные секунды.
После того как биение ограничивается 3 микронами с помощью термоусадочных держателей, результат определяется динамикой траектории движения инструмента. Почему стандартные скорости резки, указанные в каталоге, по-прежнему вызывают неожиданное микросколы в глубоких углах впадин?
Основная логика выбора инструмента: почему обычные твердосплавные инструменты мгновенно скалываются на стали HRC65?
При обработке инструментальной стали твердостью 65 HRC универсальной концевой фрезой вы почти сразу услышите резкий щелчок. Многие операторы инстинктивно снижают скорость подачи или замедляют вращение шпинделя. Это изменение обычно приводит к еще более быстрому износу сменного инструмента. Высокоскоростная видеосъемка показывает, что сверхтвердые материалы образуют чрезвычайно узкую зону пластической деформации. Стандартная фреза с положительным передним углом не может чисто срезать этот материал; она вспахивает и измельчает сталь до тех пор, пока режущая кромка не сломается под действием напряжения.
Такой экстремальный контакт устраняет упругий буфер, на который полагаются инструменты общего назначения. Под воздействием сильного контактного давления кобальтовая связующая матрица размягчается и теряет сцепление с зернами карбида вольфрама. При выборе высокопроизводительной концевой фрезы HRC65 наша первая задача — развеять распространенный миф: цель состоит не в том, чтобы получить острое как бритва лезвие, скользящее по стали. Вместо этого вам нужен жесткий микропрофиль, который перенаправляет силы резания в чистое сжатие, прежде чем кончик инструмента разрушится.
Эмпирический анализ размера зерна подложки: баланс ударопрочности и твердости при выборе твердосплавной концевой фрезы.
Специалисты по механической обработке часто исходят из предположения, что более мелкий размер зерна или более высокая твердость всегда лучше. Однако испытания на растяжение и фрезерование образцов с размером зерна 0.2 микрона и 0.5 микрона показывают более сложный компромисс. Субмикронные марки с размером зерна менее 0.2 микрона достигают экстремальной твердости выше 93 HRA, но их трещиностойкость резко снижается. Один-единственный твердый участок, образовавшийся в результате неравномерной термообработки, может разбить инструмент, как стекло.
В ходе наших полевых испытаний по выбору твердосплавных концевых фрез мы отдаем предпочтение матрице с 8% кобальта в сочетании с субмикронной зернистой структурой от 0.4 до 0.6 микрон. Такой состав снижает твердость менее чем на 0.5 HRA по сравнению с ультратонкими марками. Взамен он сохраняет прочность на поперечный разрыв выше 4000 МПа. Эта дополнительная прочность предотвращает поломку зубьев при прерывистом резании в фрезах Caldie или закаленной D2.
От дробления до микросколов: механизмы разрушения концевых фрез из закаленной стали при экстремальных условиях резания (твердость по Роквеллу 60–68)
Под микроскопом с 200-кратным увеличением, используемым инструментальщиками, обычный износ и катастрофическое разрушение выглядят совершенно по-разному. Во время испытаний на сухое фрезерование с использованием специальной закаленной стальной концевой фрезы процесс разрушения начинается с истирания нанопокрытия. Открытое кобальтовое связующее размягчается при температуре около 800 °C. Затем передняя поверхность подвергается микроскопическому пластическому разрушению, уничтожая механическую опору за хонинговальным инструментом.
Когда пластическая деформация изменяет профиль кромки, трение при резании резко возрастает. Микротрещины распространяются вдоль границ зерен карбида и превращаются в видимые сколы на кромке. Операторы часто винят в этом высокие скорости подачи, но наши данные показывают, что основной причиной является недостаточная подача. Когда толщина стружки падает ниже радиуса хонингования кромки, инструмент трется и упрочняет поверхность вместо того, чтобы резать.
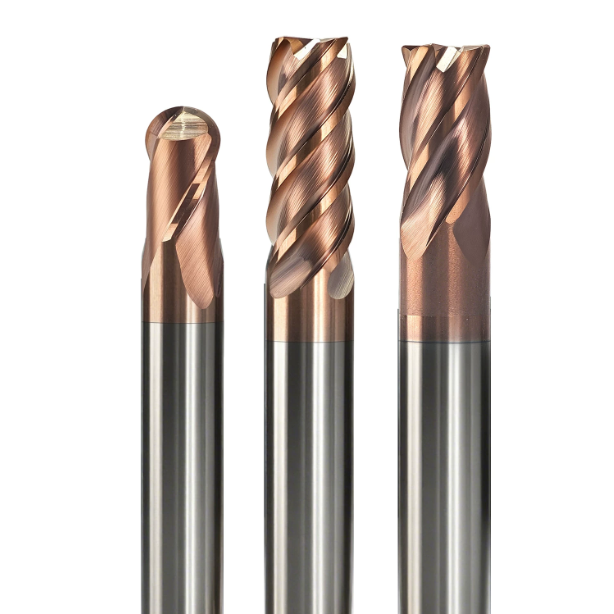
Геометрия определяет срок службы: геометрия концевой фрезы HRC65 и параметры усиления кромки.
Многие инженеры полностью полагаются на каталожные показатели твердости и торговые марки покрытий. Если микрогеометрия несовершенна, даже самая лучшая твердосплавная подложка выйдет из строя в течение двух проходов. Во время проверки, проведенной в швейцарском цехе по производству медицинских пресс-форм для обработки порошковой металлургической стали твердостью 63 HRC, идентичные инструменты показали трехкратное различие в сроке службы. Разница заключалась в качестве заточки канавок и профиле микрохонингования на режущей кромке.
Инструменты, предназначенные для работы с закаленными материалами, при осмотре выглядят заметно затупившимися. Оптимизация геометрии концевой фрезы HRC65 требует баланса между прочностью клина и сопротивлением резанию. Мы заменяем стандартные положительные углы заточки нулевыми или отрицательными углами и утолщаем дно канавки за счет большого радиуса сглаживания. Это направляет силы резания в твердую сердцевину корпуса инструмента, а не оставляет незакрепленный наконечник для приема удара.
Отрицательный угол заточки и Т-образная опорная площадка: основные конструктивные особенности, предотвращающие сколы при обработке высокотвердых фрез.
Стандартные чистовые резцы используют положительный угол заточки для облегчения резки. На закаленной инструментальной стали этот тонкий клиновидный элемент разрушается при первом проходе. Наши данные по заточке инструментов подтверждают, что радиальные углы заточки должны оставаться в пределах от -8° до -12°. Хотя отрицательный угол заточки увеличивает радиальное давление инструмента, он направляет основной вектор резания прямо в корпус инструмента. Это создает гидростатическое напряженное состояние, которое подавляет образование трещин растяжения между карбидными зернами.
Для максимального увеличения срока службы высокотвердого фрезерного инструмента, сочетание отрицательного угла заточки с Т-образной канавкой и контролируемой заточкой кромки. Острая как бритва кромка скалывается в течение первых двух метров резания. Добавление фаски шириной от 0.03 до 0.05 мм под углом -15° в сочетании с хонинговальным инструментом с толщиной зернистости от 10 до 15 микрон укрепляет кромку и защищает ее от ударных нагрузок. Трение также создает локальный нагрев в зоне сдвига, который размягчает сталь, обеспечивая стабильное резание.
Переменное ядро и неравная спираль: эмпирические соотношения для устранения самовозбуждающей болтовни
Вибрация гораздо сильнее разрушает твердосплавные инструменты, чем постепенный износ боковой поверхности. При устранении неполадок штамповочного штампа в Детройте мы обнаружили, что резание на глубину более 0.1 мм вызывало сильную вибрацию и появление неровностей на поверхности. Осмотр инструмента выявил проблему: глубокие канавки оставляли диаметр сердечника всего лишь на 58% от внешнего диаметра инструмента. Высокое сопротивление резанию заставляло инструмент деформироваться и вибрировать.
Для чистовой обработки закаленной стали мы увеличиваем диаметр сердцевины до 65% или 72% от внешнего диаметра и используем усиленный задний конус. Для подавления гармонического резонанса мы комбинируем переменные углы спирали (например, 38°/41°) с неравномерным расстоянием между канавками (например, 88°/92°). Такая геометрия ограничивает зазор для стружки, но легкие радиальные резы приводят к образованию очень мелкой стружки. Полученная жесткость инструмента стабилизирует резание и предотвращает преждевременное образование стружки.
Баланс между количеством канавок и жесткостью: выбор правильной конфигурации для концевых фрез твердостью HRC65 (4 канавки, 6 канавок или больше?)
Во многих цехах токари используют 4-канавочные концевые фрезы для обработки всех твердых металлов. Другие сразу переходят на 6- или 8-канавочные фрезы для высокоскоростной чистовой обработки. Каждый инструмент имеет фиксированное поперечное сечение. Добавление канавки заставляет сузить канавку для стружки или истончить сердечник инструмента. Невозможно добавить режущие кромки без уменьшения зазора для стружки.
Чистовая обработка закаленного металла основана на легком радиальном зацеплении (ae) и высоких скоростях подачи стола (Vf). Образующаяся стружка выглядит как пыль, поэтому размер канавки менее критичен. При выборе конфигурации канавок концевой фрезы HRC65 реальная цель состоит в том, чтобы сбалансировать жесткость сердечника с мгновенным удалением стружки. Большее количество канавок распределяет ударные нагрузки по нескольким зубьям, сохраняя при этом высокую скорость съема металла.
Четырехзубые и шестизубые концевые фрезы для закаленной стали: пределы вылета при боковом и профильном фрезеровании.
Количество канавок определяет истинный предел скорости подачи при неглубоком профилировании и контурной обработке. В ходе сравнительных испытаний на заводе по производству автомобильных пресс-форм в Мичигане мы сравнили инструменты, удерживаемые в пределах короткого 3D-выступа. При 12 000 об/мин инструмент с 6 канавками обеспечивал на 50% большую подачу стола, чем стандартная фреза с 4 канавками. Более плотное зацепление зубьев стабилизировало силы резания и обеспечивало качество обработки боковых стенок, сравнимое с шлифованием.
Увеличение вылета инструмента за пределы 4D полностью меняет динамику резания. Шестизубая фреза создает непрерывное боковое трение вдоль длинных хвостовиков, накапливая крутящее напряжение. Неровности заготовки затем вызывают высокочастотную вибрацию. При сравнении четырехзубчатой и шестизубчатой концевой фрезы для закаленной стали с большим вылетом, четырехзубчатая конструкция оказывается предпочтительнее. Более широкое расстояние между зубьями позволяет инструменту плавно изгибаться и чисто восстанавливаться без сколов.
Решение проблем, связанных с глубокими пазами в формовочных матрицах и труднодоступными углами: баланс между удалением стружки и шириной резания для стали HRC62.
Глубокие пазы и малые внутренние радиусы представляют наибольший риск поломки инструмента в полостях пресс-форм. При устранении неполадок износостойких пластин из стали твердостью 62 HRC мы обнаружили, что инструменты постоянно ломаются во внутренних углах. Анализ траектории движения инструмента показал, что угол зацепления режущей кромки резко возрастает с 30° до 180° на крутых поворотах. Этот скачок приводит к забиванию канавок стружкой в течение половины оборота, вызывая перегрев и катастрофическое разрушение наконечника.
Для узких пазов и углов мы придерживаемся простого правила: меньше канавок и более крупные стружкоотводящие каналы. Даже для чистовой обработки концевая фреза для стали HRC62 в глубоком углу должна иметь 4-канавочную геометрию с закруглением шейки. Запрограммируйте дугообразное сглаживание или трохоидальный вход, поддерживая радиальный шаг между 2% и 5% от диаметра инструмента. Затем сжатый воздух под высоким давлением сможет свободно смывать стружку и предотвращать сгущение зубьев.
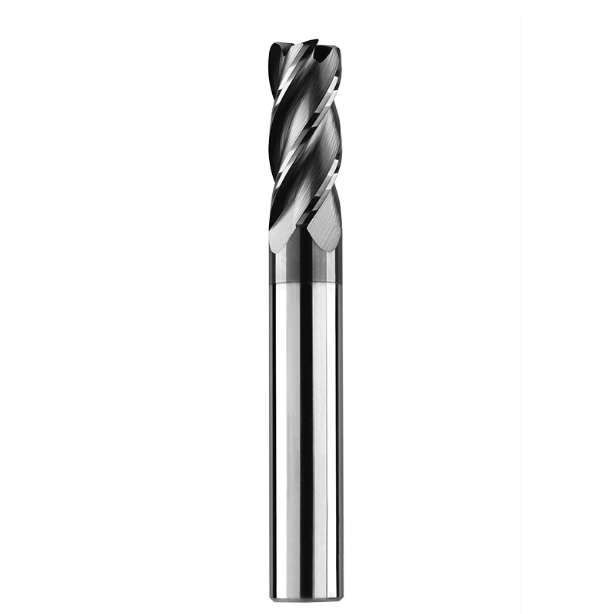
Реальные показатели термостойкости и адгезии покрытий: покрытия концевых фрез с твердостью HRC65 и решения для высокотемпературной сухой резки.
Когда режущие кромки быстро изнашиваются, операторы часто винят в этом твердость покрытия и ищут показатели выше 3800 HV. В наших испытаниях на заготовках с твердостью 65 HRC трение в зоне контакта регулярно приводит к локальному повышению температуры выше 900 °C. Экстремальные температурные условия требуют большего, чем просто твердость при комнатной температуре. Прочность инструмента определяется защитным барьером покрытия от окисления, его термической стабильностью и адгезией к твердосплавной подложке.
Если покрытие отслаивается при раннем термическом ударе, оголенная подложка подвергается быстрому диффузионному износу. При разработке нашей стратегии нанесения покрытия на концевые фрезы HRC65 мы выходим за рамки стандартных каталожных показателей Виккерса. Мы сосредотачиваемся на том, насколько легко пленка образует защитный оксидный слой при длительном нагреве. Эффективное покрытие действует как тепловой экран, позволяя режущему излучению размягчать зону сдвига, сохраняя при этом основной твердосплавный элемент холодным.
Анализ характеристик нанокомпозитных покрытий AlTiSiN/TiSiN: стойкость к отслаиванию на твердосплавных концевых фрезах для закаленной стали HRC65.
Стандартные покрытия AlTiN быстро разрушаются и окисляются при температурах выше 800 °C. В Швеции мы протестировали специальные покрытия на штамповой стали 64 HRC. Нанокомпозитное покрытие TiSiN превзошло традиционные однослойные альтернативы. Добавки кремния образуют аморфную матрицу нитрида кремния (Si3N4) вокруг границ зерен. Этот барьер блокирует скольжение по границам зерен и повышает порог окисления выше 1100 °C.
Адгезия на границе раздела фаз имеет решающее значение и при прерывистом боковом фрезеровании. На твердосплавной концевой фрезе HRC65 нанокомпозитные структуры TiSiN противостоят распространению микротрещин при сильных циклических ударных нагрузках. В испытаниях на адгезию методом царапания эти пленки стабильно выдерживают нагрузку более 80 Н. Такая прочность сцепления предотвращает отслаивание и расслоение кромок. На передней поверхности образуется прочный самовосстанавливающийся оксидный слой, обеспечивающий предсказуемый и медленный износ боковой поверхности.
Холодный воздух или минимальное количество смазки (MQL)? Рекомендации по измельчению стружки и охлаждению для предотвращения термического растрескивания при высокоскоростном фрезеровании закаленной стали.
Заливание зоны резания жидкой охлаждающей жидкостью на закаленную сталь гарантированно приведет к разрушению твердосплава. Режущая кромка нагревается примерно до 1000°C в зоне резания, а затем охлаждается в момент выхода из нее. Это экстремальное термическое циклирование в течение нескольких минут создает гребенчатые микротрещины, перпендикулярные кромке. Эти термические трещины быстро приводят к отслаиванию материала кромки и поломке зубьев.
Для высокоскоростного фрезерования твердых материалов используйте сухую резку с чистым потоком воздуха под высоким давлением. Цель состоит не в охлаждении кончика инструмента, поскольку локальный нагрев способствует размягчению зоны среза. Воздух под высоким давлением мгновенно удаляет горячую абразивную стружку, поэтому канавки никогда не будут повторно ее обрабатывать. В глубоких полостях, склонных к перегреву, добавьте систему MQL, работающую с потоком растительного масла 10–20 мл/час, чтобы снизить трение без термического шока.
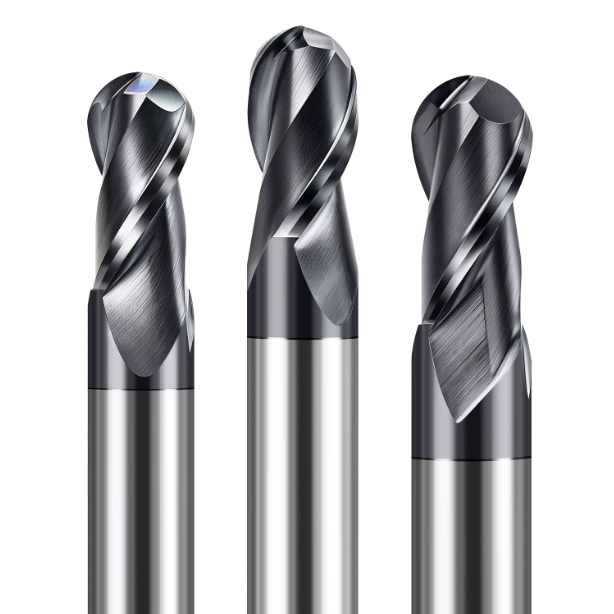
Проверенные в мастерской параметры: основы резания и стратегии траектории движения инструмента при обработке концевых фрез закаленной стали.
При резке металлов с твердостью выше 60 HRC многие операторы снижают скорость резания (Vc), чтобы защитить инструмент. Это часто приводит к обратному эффекту. Низкие скорости резания не позволяют зоне сдвига нагреться до температуры, достаточной для размягчения материала. Нагрузка на шпиндель резко возрастает, вызывая быстрый абразивный износ из-за прямого трения о твердую матрицу. Зависимость между скоростью резания, осевой глубиной (ap) и радиальной шириной (ae) требует иной стратегии при работе с твердыми сталями.
При настройке параметров концевой фрезы для закаленной стали наше базовое правило простое: ограничить радиальную ширину, увеличить осевую глубину и повысить скорость обработки поверхности. Для сталей твердостью 62–65 HRC мы используем скорости обработки поверхности от 100 до 160 м/мин. Мы поддерживаем плотное радиальное зацепление, обычно в пределах от 2% до 8% от диаметра фрезы. Эта короткая дуга контакта позволяет стружке отводить тепло от резания до того, как оно успеет проникнуть в кончик инструмента.
Трохоидальное фрезерование и высокоскоростная чистовая обработка: алгоритмы динамической компенсации для ae и fz
Программисты, работающие с неглубокими боковыми резами, часто берут значения подачи на зуб (fz) непосредственно из каталогов инструментов. Это обычно приводит к сокращению времени цикла и трению инструмента. Когда радиальная ширина падает ниже 10% от диаметра инструмента, истинная толщина стружки ($hm$) значительно уменьшается по сравнению с запрограммированной подачей на зуб. Без компенсации утонения стружки фактическая толщина стружки оказывается меньше радиуса хонингования кромки, что приводит к трению инструмента и упрочнению резания.
При трохоидальном фрезеровании или легкой радиальной чистовой обработке мы применяем формулы компенсации для увеличения скорости подачи в 1.5–2.5 раза. Это обеспечивает чистое врезание кромки в зону среза. На углах траектории инструмента заменяйте резкие изменения направления плавными трохоидальными петлями или дугообразными входами. Сглаживание угла зацепления предотвращает скачки усилия гораздо лучше, чем регулировка переключателя управления подачей на пульте управления станка.
Стратегии обработки зон разрыва напряжений в закаленных инструментальных сталях (D2, Cr12MoV, NAK80)
Закаленные и отпущенные инструментальные стали редко обладают равномерным внутренним напряжением. В цехе литья под давлением в Италии мы устраняли проблему деформации при черновой обработке больших блоков из стали D2 твердостью 62 HRC. Градиенты охлаждения вблизи сердечника и отверстий для болтов приводили к локальному колебанию твердости на 3-4 HRC, оставляя высокое остаточное растягивающее напряжение. Прохождение режущего инструмента через эти зоны с фиксированной скоростью подачи превращает незначительное отклонение инструмента в внезапный ударный толчок.
При обработке высокоуглеродистых и высокохромистых сталей мы заменяем тяжелые однопроходные резы на резание с постоянной Z-образной траекторией и легкими ступенчатыми переходами. Вблизи глубоких карманов, ребер или термообработанных кромок мы программируем зону снижения подачи на 20–30%. Мы также выполняем получистовую обработку для устранения неровностей поверхности, оставшихся после перемещения при снятии напряжений. Сглаживание неровностей заготовки до микронного уровня обеспечивает стабильность сил резания и их соответствие пределам упругости инструмента.

Частые жалобы клиентов и устранение неполадок на месте в западных мастерских.
Примерно 70% сообщений о «проблемах с качеством инструмента» при обработке твердой стали связаны с ошибками настройки или термическим ударом. В предыдущих разделах мы рассматривали вязкость сердцевины, отрицательный угол наклона при использовании микрохонинговальных инструментов, термобарьерные покрытия и легкие радиальные траектории движения инструмента. Производственные условия добавляют непредсказуемые переменные, такие как люфт направляющих или загрязнение отверстий цанг. Одна-единственная ошибка настройки может испортить в остальном надежный процесс резки.
Если вы используете концевую фрезу из закаленной стали, которая выходит из строя преждевременно, не стоит просто уменьшать скорость подачи или выбрасывать всю партию. Остановите шпиндель и осмотрите причину поломки. Посмотрите на режущую кромку под увеличением, чтобы определить, не откололась ли она от удара или не треснула ли от нагрева. Проверка общего биения узла на торце шпинделя обычно позволяет выявить первопричину в течение нескольких минут.
Преждевременный износ наконечника или термическое растрескивание? Быстрые критерии определения окончания срока службы инструмента на месте.
При тусклом освещении в цехе износ боковой поверхности может выглядеть как простое абразивное разрушение. Мы всегда осматриваем изношенные кромки с помощью карманного микроскопа с 50-кратным увеличением. Гладкая, равномерная зона износа шириной менее 0.1 мм со слабым металлическим блеском указывает на нормальный износ боковой поверхности. Тонкие гребенчатые трещины, перпендикулярные режущей кромке, или кратеры в форме раковин указывают на термическую усталость, вызванную циклическим тепловым ударом.
Если вы обнаружили термические трещины на стали с твердостью более 60 HRC, сначала проверьте давление воздушного потока; оно должно оставаться выше 0.6 МПа. Прекратите подачу жидкого охлаждающего вещества, переключитесь на сухой воздух для удаления стружки и снизьте скорость резания на 10–15% для стабилизации температуры. Если под микроскопом видно, что износ чистой боковой поверхности слишком быстро распространяется без микротрещин, уменьшите радиальную глубину и увеличьте нагрузку на стружку, чтобы обеспечить приток тепла к стружке.
Биение держателя инструмента и динамическая балансировка шпинделя: как предотвратить радиальное биение, превышающее 3 мкм, которое может испортить всю партию твердосплавных концевых фрез.
При фрезеровании твердых материалов радиальное биение напрямую определяет усталостную долговечность инструмента. При точно заданной радиальной глубине в 0.05–0.1 мм биение в 5 микрон означает, что один зуб принимает на себя почти вдвое большую нагрузку резания. Противоположный зуб едва касается режущей кромки. Этот циклический удар быстро разрушает перегруженный зуб, запуская цепную реакцию, которая приводит к разрушению оставшихся канавок.
При обработке высокотвердых материалов в стандартных цангах ER проверьте общее биение с помощью индикатора 1.5D, расположенного вдоль хвостовика. Если стрелка отклоняется более чем на 3 микрона, срок службы инструмента сократится независимо от марки твердосплава. Для закаленных сталей устанавливайте каждую твердосплавную концевую фрезу в патрон с термоусадочной посадкой или гидравлический патрон, сбалансированный по стандарту G2.5, при частоте вращения выше 15 000 об/мин. Поддержание биения менее 3 микрон имеет важное значение для стабильного срока службы инструмента.






