
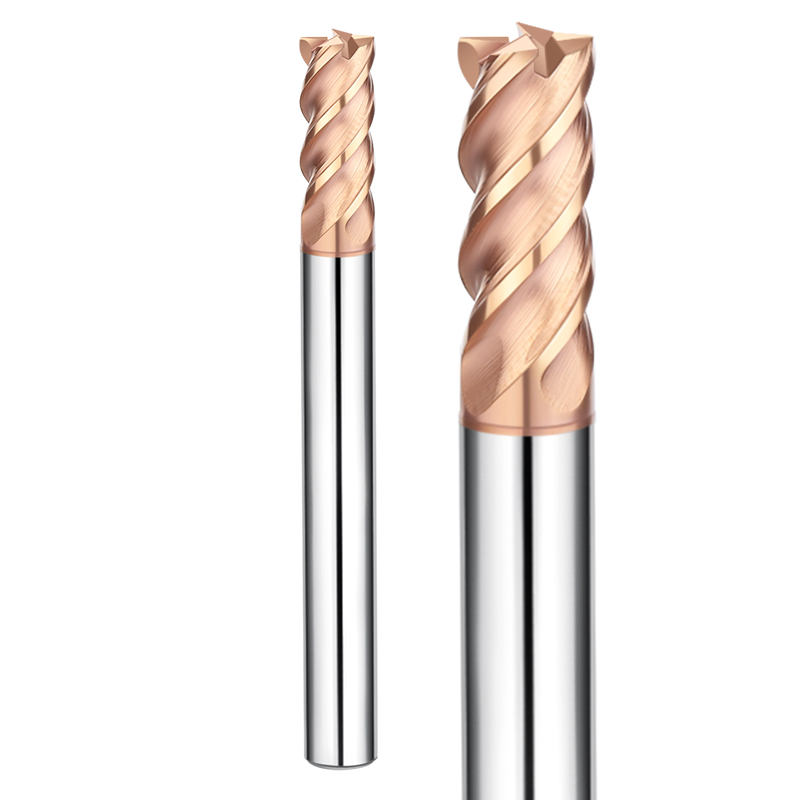
Два месяца назад мы изучили отчет о поломке, произошедшей в немецком цехе по производству пресс-форм. Пятиосевой обрабатывающий центр чистово фрезеровал полость штампа, закаленную до твердости HRC 63–65. Менее чем через десять минут после начала резки из корпуса раздался резкий скрежет, и нагрузка на шпиндель резко возросла. Совершенно новый плоский инструмент толщиной 6 мм с покрытием получил серьезные сколы по углам, в результате чего осколки карбида разлетелись по обработанной поверхности.
Токарь подозревал плохую адгезию покрытия или хрупкость сердцевины. Однако анализ кривой крутящего момента шпинделя и зоны разрушения показал другую картину. Это был не дефект изготовления инструмента, а несоответствие геометрии инструмента. Использование стандартной твердосплавной концевой фрезы для обработки закаленной стали концентрировало ударную нагрузку и радиальное биение резания в мельчайшей зоне сдвига.
За последние шестнадцать лет работы с машиностроительными предприятиями в Северной Америке и Европе мы сотни раз сталкивались с этим видом отказа. Как только твердость материала превышает HRC 60, пластическая деформация падает почти до нуля, превращая сдвиговое скольжение в хрупкое микрорастрескивание. Для успешного выбора концевой фрезы с твердостью HRC 65 необходимо сбалансировать состав подложки (кобальтовое связующее), углы заточки, дифференциальный шаг и коэффициенты вылета, а не полагаться на маркетинговые термины из каталога.
Фрезерование закаленной инструментальной стали не оставляет места для проб и ошибок. Один-единственный скол на кромке портит дорогостоящую фрезу, приводит к потере оплачиваемого времени работы шпинделя и риску брака штамповочного блока.
Когда усилие резания резко возрастает, а термический шок угрожает целостности инструмента, действительно ли вы подобрали подходящую фрезу для работы с материалом твердостью HRC 65?
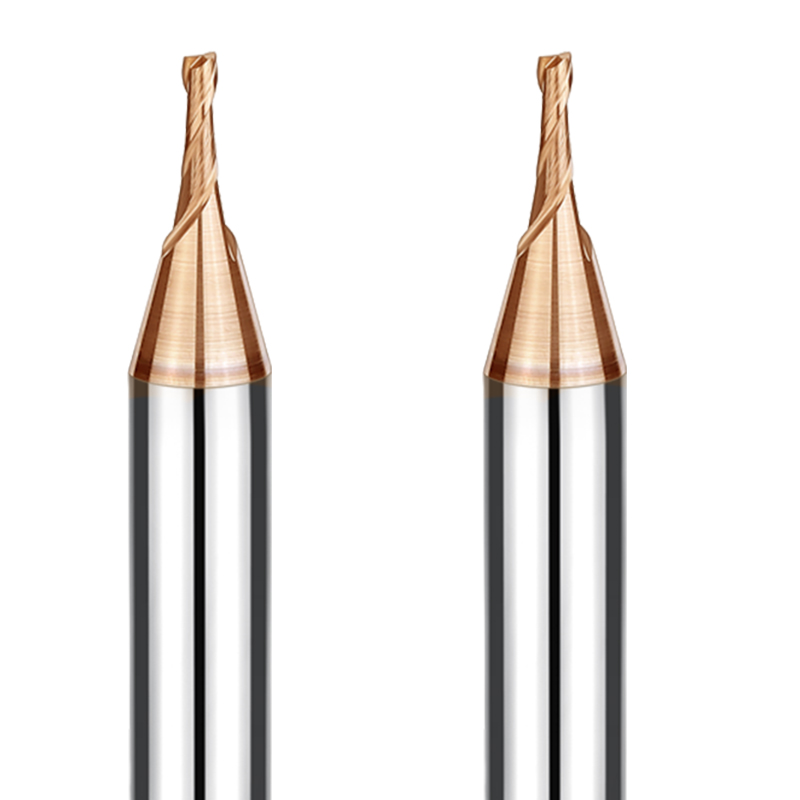
От подложки до покрытия: логика выбора материала для концевых фрез из закаленной стали.
При устранении неисправностей в инструментах, вышедших из строя на производственных площадках клиентов, мы часто видим, как программисты выбирают самый твердый инструмент с самым темным покрытием. Фрезерование твердых материалов никогда не сводится к простому соревнованию твердости по двум параметрам. Чрезвычайно высокий предел текучести направляет силы резания обратно в наконечник инструмента в виде высокочастотных ударных нагрузок. Если сердечник инструмента не обладает достаточной вязкостью разрушения, незначительная радиальная вибрация приводит к мгновенному образованию сколов. Разумный подход к выбору концевой фрезы из закаленной стали предполагает баланс микротвердости, вязкости разрушения и термической стабильности.
На наших собственных производственных линиях шлифовки мы рассматриваем структуру зерен карбида вольфрама, объем связующего вещества, пределы окисления покрытия и хонингование кромок как единую систему. Любые изменения этих параметров усиливаются в зоне сдвига, работающей при температуре выше 800°C. Выбор инструмента требует тщательно рассчитанных компромиссов, основанных на жесткости шпинделя, скорости резания и ограничениях по удалению стружки, а не на погоне за одним единственным пиковым лабораторным показателем.
Выбор подложки для концевой фрезы HRC65: баланс содержания ультратонких карбидов и кобальта.
Механики часто спрашивают нас, всегда ли снижение содержания кобальта увеличивает срок службы инструмента. Снижение содержания кобальтового связующего повышает твердость при комнатной температуре, но это палка о двух концах. Однажды мы заточили партию фрез с 6% кобальта для швейцарского производителя медицинских пресс-форм, обрабатывавшего порошковую металлургическую сталь HRC 64. Режущие кромки отслаивались при входе в радиусы углов, потому что прочность на поперечный разрыв упала ниже порога, необходимого для радиального удара. Этот случай подтвердил правильность наших правил для конфигурации заготовки концевой фрезы HRC65.
Наши данные по резке показывают, что субмикронные зерна размером от 0.2 до 0.4 микрона обеспечивают наилучший баланс. Ультратонкие частицы карбида вольфрама образуют плотную матрицу, которая сопротивляется пластической деформации под воздействием больших сжимающих нагрузок. Мы поддерживаем содержание кобальтового связующего в диапазоне от 8% до 10%. Это предотвращает термическое размягчение при высоких температурах резания, сохраняя при этом достаточную прочность на изгиб, чтобы предотвратить микросколы под циклическими нагрузками.
Высокотемпературные оксидостойкие покрытия: управление температурным режимом при сухой механической обработке.
При резке стали HRC 65 энергия механического сдвига преобразуется непосредственно в сильный нагрев. Поскольку работа всухую предотвращает разрушение от термического удара, режущая кромка инструмента обычно достигает температуры 900°C. Многие цеха испытывают трудности с выбором между стандартными покрытиями AlTiN и AlCrN. Наши испытания фрезерования показывают, что базовое покрытие AlTiN разрушается при интенсивной трохоидальной резке, поскольку слой оксида алюминия деградирует под воздействием длительного термического трения, обнажая твердосплавную подложку и подвергая ее износу.
При агрессивной сухой резке срок службы покрытия зависит от молярного соотношения алюминия и прочности сцепления с подложкой. Высокоалюминиевые покрытия AlCrN и легированные кремнием AlTiSiN демонстрируют гораздо лучшие результаты при непрерывных сухих нагрузках. Добавление хрома повышает температуру начала окисления выше 1050 °C, одновременно снижая трение между инструментом и стружкой. Если высокие скорости обработки поверхности концентрируют тепло в канавках, переход на высокоалюминиевый слой контролирует износ в виде кратеров и продлевает срок службы концевой фрезы с твердостью HRC65.
Заточка кромок и контроль геометрии жесткой кромки для режущих инструментов из закаленной стали.
Многие операторы считают, что идеально острая режущая кромка снижает сопротивление резанию, но этот принцип не работает на закаленных штампах. Незаточенная кромка, подверженная воздействию высокотвердой стали, крошится уже при первом обороте, вызывая каскадное скалывание по всей канавке. При изготовлении специализированного режущего инструмента из закаленной стали мы подвергаем как черновую, так и чистовую обработку точной многоосевой заточке щетками, заменяя заусенцы от шлифовки контролируемыми, несущими нагрузку микрорадиусами.
Точный радиус заточки зависит от выбранной вами траектории движения инструмента. Для высокоскоростной чистовой обработки с небольшим количеством стружки мы поддерживаем радиус заточки кромки в пределах от 3 до 5 микрон, чтобы предотвратить трение и упрочнение материала. Для более тяжелых профилирующих работ мы увеличиваем радиус заточки до 8–12 микрон, используя отрицательный радиальный передний угол. Этот микроскопический радиус позволяет немного снизить остроту режущей кромки, чтобы добиться значительной стабильности режущей кромки при сильных ударных нагрузках.

Практическая геометрическая конфигурация: как выбрать геометрию концевой фрезы с твердостью HRC65.
Многие программисты при заказе инструмента сосредотачиваются исключительно на марках твердосплавных материалов. Однако, как только шпиндель набирает обороты, геометрия режущей кромки определяет, прослужит ли она три минуты или три часа. Закаленные стали очень мало деформируются под нагрузкой, создавая резкие скачки силы каждый раз, когда канавка входит в зацепление. Правильный выбор геометрии концевой фрезы с твердостью HRC65 означает соответствие толщины сердечника инструмента, углов заточки и стружкоотводных карманов жесткости вашей установки.
При диагностике следов вибрации или шумов при резке деталей заказчика почти всегда виновником оказывается стандартная геометрия мягкой стали. Материалы с твердостью выше HRC 60 создают сильные радиальные нагрузки, которые мгновенно деформируют тонкие инструменты. Каждая деталь — от перехода угла до профиля угла заточки — должна быть усилена для защиты от бокового давления. Стандартные глубокие канавки свободно режут мягкую сталь, но ломаются под действием сил резания закаленной инструментальной стали.
Типы концевых фрез для закаленной стали: распределение усилия по геометрии.
Токари часто пытаются зачистить прямые углы с помощью острых фрез с плоским концом. В наших полевых испытаниях это приводит к наибольшему числу катастрофических разрушений углов. Стандартные плоские инструменты обрабатывают хрупкие углы под углом 90 градусов с минимальной поддержкой поперечного сечения. Поскольку углы заточки резко возрастают в узких углах, тепло и механический удар концентрируются на кончике. При выборе типов концевых фрез мы рекомендуем цехам использовать фрезы с закругленным концом, когда это возможно при обработке углов.
Фрезы с закругленными углами создают плавную дугу сглаживания, которая разделяет силы резания на осевой и радиальный векторы. Эта дополнительная твердосплавная основа защищает наконечник и обеспечивает чистую поверхность при неглубоких проходах с высокой подачей. Шаровые фрезы хорошо справляются с 3D-контурированием, но имеют нулевую скорость резания в центральной мертвой зоне. При профилировании закаленных полостей наклоняйте инструмент на 10–15 градусов, чтобы избежать попадания резания в эту мертвую точку.
Углы спирали и конструкция канавок: переменный шаг и отрицательные углы наклона.
Высокий визг из корпуса предупреждает о том, что режущая кромка вот-вот сломается. При твердости по Роквеллу 65 (HRC 65) режущие кромки ударяются о заготовку с высокой частотой возбуждения. Стандартные равномерные канавки с углом 30 градусов создают гармонический резонанс через фиксированные интервалы, оставляя сильные волны вибрации. Мы затачиваем инструменты с неравномерным индексированием и переменными углами спирали (например, 35°/38°), чтобы изменить время удара инструмента и подавить гармоническую вибрацию.
Угол наклона режущей кромки также требует иного подхода, чем при обработке мягких металлов. Для фрезерования твердых материалов мы используем заточку с отрицательным углом наклона от -5° до -15° в сочетании с узкими зазорами. Отрицательные углы наклона режущей кромки передают силы резания обратно в корпус инструмента в виде сжимающего напряжения, с которым твердосплавные материалы справляются исключительно хорошо. Усиленный сердечник режущей кромки, имеющий неглубокие полированные канавки, противостоит крутильным деформациям во время непрерывной резки.
Выбор количества канавок: соответствие жесткости инструмента и эффективности удаления стружки для режущего инструмента из закаленной стали.
Клиенты часто спрашивают нас, какие фрезы им следует использовать: с 4, 6 или несколькими канавками. Выбор зависит от траектории движения инструмента и ограничений по удалению стружки. Хотя конструкции с 4 канавками обеспечивают достаточное пространство для стружки, глубокие канавки уменьшают диаметр сердечника инструмента. При проектировании специализированного режущего инструмента из закаленной стали мы увеличиваем толщину стенки до 65% или 70% от общего диаметра инструмента, чтобы предотвратить изгиб под нагрузкой.
Если в вашем цехе используются станки с высокой жесткостью и динамическими трохоидальными траекториями движения инструмента, концевые фрезы с 6 и 8 канавками обеспечивают значительное увеличение скорости подачи и срока службы инструмента. Большее количество канавок позволяет увеличивать подачу стола при малой нагрузке на зуб (fz), отводя тепло от резания тонкой стружкой. Однако для чистовой обработки глубоких стенок или обработки закрытых пазов, где стружка может скапливаться, лучше использовать 4-канавочные фрезы с толстым сердечником, чтобы избежать застревания стружки в канавках.
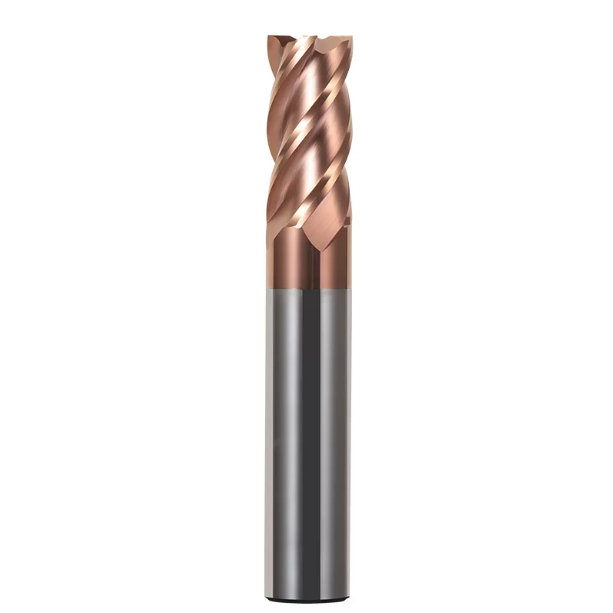
Технические характеристики: Диаметр концевой фрезы с твердостью HRC65 соответствует пределам жесткости.
При обработке высоких стенок с полостью операторы часто слишком сильно выдвигают инструмент из держателя. Как только шпиндель ускоряется, инструмент отклоняется и издает высокочастотный дребезжащий звук. Закаленная сталь не обеспечивает амортизации; чрезмерный вылет инструмента портит траекторию резания за считанные секунды. Выбор правильного диаметра концевой фрезы HRC65 и длины вылета сводится к управлению формулами отклонения и критическим пределам вибрации.
Высокая мощность шпинделя не может компенсировать низкую жесткость инструмента. Механика консольной балки показывает, что прогиб инструмента пропорционален кубу длины выступа и уменьшается в четвертой степени диаметра инструмента. Удвоение вылета инструмента увеличивает прогиб в восемь раз при той же радиальной нагрузке. Фрезерование высокотвердых материалов требует жесткой конструкции инструмента; всегда отдавайте предпочтение максимально короткой и прочной инструментальной сборке.
Определение диаметра концевой фрезы HRC65: работа с глубокими полостями и правило L/D ≤ 3x
При обработке глубоких и узких ребер инженеры часто сталкиваются с компромиссом между жесткостью инструмента и малым радиусом скругления углов. В нашей службе технической поддержки мы придерживаемся правила 3-кратного соотношения длины к диаметру. При выборе диаметра концевой фрезы HRC65, по возможности, следите за тем, чтобы незакрепленный вылет не превышал 3 диаметра. Превышение вылета более чем в 4 или 5 раз диаметра превращает четкое резание в трение и сильное отклонение от поверхности, упрочненной в процессе обработки.
Если необходимо обработать глубокие полости, избегайте инструментов с прямым хвостовиком и большой длиной режущей кромки. Вместо этого используйте инструменты с конической шейкой или подрезкой и большим диаметром хвостовика для увеличения длины режущей кромки, стараясь при этом максимально сократить длину режущей кромки. Для обработки глубоких полостей уменьшите радиальную глубину резания (ae) до 1–2% от диаметра фрезы и используйте легкие, быстрые переходы. Это снижает боковое давление и компенсирует высокое соотношение L/D без остановки инструмента.
Системы крепления инструмента для закаленной стали: контроль биения с помощью термоусадочных и гидравлических патронов.
Установка высокоточного твердосплавного инструмента в изношенную цангу ER мгновенно ухудшает его рабочие характеристики. В материалах с твердостью HRC 65 допустимое биение наконечника близко к нулю. Если общее показание индикатора (TIR) превышает 5 микрон (0.0002 дюйма), многоканавочные инструменты работают как одноканавочные. Перегруженный свинцовый зуб почти сразу же скалывается, повреждая оставшиеся канавки. Балансировка держателя инструмента и биение имеют такое же значение, как и запрограммированная скорость подачи.
Наши заводские испытания подтверждают надежность двух вариантов: термоусадочных и высокопрочных гидравлических патронов. Термоусадочные держатели обеспечивают захват на 360 градусов вокруг хвостовика, удерживая биение менее 3 микрон при диаметре, в 3 раза превышающем диаметр заготовки, и позволяют работать с малыми углами уклона. Гидравлические держатели используют внутренние масляные подушки, которые поглощают высокочастотную вибрацию при интенсивной обработке плеча заготовки. Независимо от выбранного типа, перед началом работы проверьте кончик инструмента индикатором, чтобы общее биение не превышало 0.003 мм.

Испытания инструментальной стали в реальных условиях: концевая фреза HRC65 для стали D2 и высокотвердых сплавов.
Испытание фрез в стерильной лаборатории кардинально отличается от фрезерования закаленных штамповочных блоков в цеху. Во многих инструментальных цехах используются блоки, подвергнутые вакуумной термообработке, где твердость поверхности колеблется непредсказуемо между HRC 62 и 65, что приводит к возникновению сильных остаточных напряжений внутри. При испытании концевой фрезы с твердостью HRC 65 для стали D2 мы игнорируем скорость резания мягкой стали. Вместо этого мы измеряем, сохраняет ли режущая кромка стабильный, предсказуемый износ боковой поверхности в течение нескольких часов без катастрофического скола.
В производственных условиях существует бесчисленное множество переменных. Различия в структуре зерна в разных партиях ковки или остатки материала, скопившиеся в углах полости, могут мгновенно вызывать скачки силы резания. Обработка высокотвердой инструментальной стали требует сбалансированной системы, сочетающей прочность инструмента с точным контролем нагрузки, погрешностью следования станка и надлежащим охлаждением. Успех сводится к тому, чтобы механические нагрузки резания оставались в пределах предела текучести сердечника инструмента.
Фрезерование закаленной инструментальной стали D2 для холодной обработки (HRC 62–65): устранение сегрегации карбидов.
Сталь D2 (1.2379 / Cr12MoV) остается одной из самых прочных штамповочных сталей, которые мы обрабатываем. Закаленная до твердости HRC 65, ее микроструктура содержит массивные нерастворенные эвтектические карбиды, богатые хромом, микротвердость которых может превышать HRC 70. Токари часто сообщают о загадочном сколе инструмента после всего нескольких проходов. Этот отказ редко происходит из-за сильной перегрузки инструмента; скорее, это микротрещины кромки при многократном ударе молотком по этим сверхтвердым скоплениям карбидов.
Для борьбы с сильной сегрегацией карбидов мы используем защитную стратегию обработки стали D2. Мы шлифуем усиленную микрофаску и радиус сглаживания на кончике инструмента, создавая тупую, ударопрочную кромку, которая пробивает скопления карбидов, а не отслаивается. Кроме того, мы ограничиваем скорость обработки до 45–65 м/мин и устанавливаем нагрузку стружки на уровне около 0.015 мм на зуб (fz). Высокочастотные, легкие проходы обеспечивают исключительную стабильность резания и исключают поломку кромки.
Динамическое фрезерование предварительно закаленных сталей S136 и H13: трохоидальные траектории и легкие радиальные ступени.
В отличие от хрупких сталей для холодной обработки, нержавеющая инструментальная сталь S136 и штамповая сталь H13 для горячей обработки обладают низкой теплопроводностью и быстрым упрочнением при обработке. Использование обычных прямолинейных траекторий движения инструмента при обработке острых углов резко увеличивает радиальный угол зацепления с 90° до более чем 180°, вызывая резкие скачки сил резания. При настройке обработки закаленных инструментальных сталей мы немедленно заменяем стандартные траектории движения инструмента со смещением на динамические трохоидальные траектории.
Наш проверенный в цехе подход заменяет глубокие радиальные резы высокоскоростным фрезерованием с удалением стружки, используя большие осевые глубины (ap) и сверхтонкие радиальные переходы (ae). С помощью твердосплавных фрез с 4 или 6 канавками мы фиксируем радиальное зацепление в диапазоне от 3% до 5% диаметра инструмента, одновременно увеличивая подачу стола. Эта стратегия позволяет получать тонкие стружки в форме полумесяца, которые отводят тепло от обрабатываемого участка, сводя радиальное отклонение инструмента к нулю.
Обдув воздухом против минимального количества смазки (MQL): почему обильное подача охлаждающей жидкости приводит к неэффективности при резке с твердостью HRC65.
Всякий раз, когда мы заходим в мастерскую клиента и обнаруживаем, что на станке с твердостью HRC 65 происходит обильное заполнение охлаждающей жидкостью, мы немедленно останавливаем шпиндель. Заполнение раскаленных фрез противоречит законам физики фрезерования. Фрезерование — это прерывистый процесс резания; температура режущей кромки инструмента достигает 800–900 °C в процессе резания, и холодная охлаждающая жидкость на водной основе мгновенно охлаждает ее. Этот быстрый цикл вызывает термический шок и образование трещин, перпендикулярных режущей кромке, что приводит к износу зубьев в течение нескольких минут.
Для фрезерования твердых материалов обязательным условием является использование сухого холодного воздуха под высоким давлением. Применение пневматического пистолета с холодным вихревым потоком мгновенно удаляет раскаленную стружку, предотвращая повреждение при повторной обработке глубоких полостей пресс-форм. Для глубоких ребер, требующих зеркальной поверхности боковых стенок, мы переходим к минимальному количеству смазки (MQL). Микрокапельный туман из растительного масла создает высокотемпературную граничную пленку, значительно снижая трение инструмента без термического удара.
Срок службы инструмента против себестоимости производства: контрольный список для цеха по продлению срока службы концевой фрезы HRC65.
Истинный срок службы инструмента никогда не сводится лишь к тому, чтобы как можно дольше поддерживать вращение шпинделя. Если концевая фреза работает в полости четыре часа, но последние два часа затупляется, это приводит к упрочнению детали и увеличению времени полировки. Продление срока службы концевой фрезы с твердостью HRC65 означает равномерное и предсказуемое истирание боковой поверхности инструмента, выводя его из эксплуатации непосредственно перед тем, как разрушение кромки испортит деталь.
Срок службы инструмента зависит от каждого выбранного параметра настройки станка: твердосплавная подложка, отрицательная геометрия, жесткое крепление инструмента и сухая очистка от стружки. Вместо того чтобы менять фрезы разных марок после того, как зуб сломается, используйте стандартизированный диагностический контрольный список. Выявление механизмов износа и регулировка подачи позволяют максимально продлить срок службы инструмента и обеспечить однородность поверхности в сложных условиях обработки.
Диагностика аномальных типов износа: кратерный износ, истирание боковых поверхностей и отслаивание покрытия.
Прежде чем выбросить затупившуюся концевую фрезу в мусорное ведро, осмотрите ее режущие кромки под 20-кратной лупой. Характер отказов точно покажет, как ведет себя ваша установка. Массивные трещины в углах указывают на ударное воздействие при входе фрезы или низкую прочность подложки. Равномерное истирание боковой поверхности подтверждает чистый и предсказуемый износ инструмента. Глубокие кратеры за кромкой указывают на то, что температура в зоне резания превысила температурные пределы покрытия.
Если вы наблюдаете отслоение покрытия или сильное образование кратеров, переключитесь на оксидостойкое покрытие AlCrN или AlTiSiN и увеличьте давление воздуха для отвода тепла. Если вы наблюдаете крошечные, похожие на раковины микросколы вдоль основной кромки, вероятно, радиус хонингования слишком острый или шпиндель подвержен микровибрации. Первоначальная диагностика признаков износа гарантирует, что следующая корректировка параметров решит основную проблему.
Управление нагрузкой и скоростью/подачей: обеспечение стабильного срока службы концевой фрезы твердостью HRC65.
Токари часто колеблются между крайностями: либо слишком сильная подача приводит к поломке кромок, либо бережное обращение с инструментом приводит к его затуплению. При работе с закаленной сталью слишком медленная подача опаснее, чем быстрая. Если подача на зуб падает ниже радиуса хонингования кромки, фреза прожигает поверхность детали, вызывает упрочнение и стачивает ее зазор. Для обеспечения стабильного срока службы концевой фрезы HRC65 необходимо поддерживать постоянную толщину стружки (гм).
При программировании 3D-чистовой обработки уменьшите радиальный шаг (ae) и увеличьте запрограммированную подачу стола, чтобы обеспечить чистое резание металла. При обработке углов или глубоких карманов используйте динамические траектории инструмента, которые регулируют подачу в реальном времени в зависимости от углов зацепления инструмента. Поддержание равномерных и постоянных сил резания предотвращает скачки нагрузки, которые приводят к растрескиванию хрупких твердосплавных кромок.
Контрольный список перед механической обработкой: прогрев шпинделя, динамическое биение и повреждения, вызванные настройкой инструмента.
Помимо параметров подачи и скорости, упущения в настройке инструмента приводят к порче твердых фрезерных работ еще до того, как инструмент коснется металла. Мы часто видим, как операторы начинают агрессивную резку на холодных шпинделях, что приводит к смещению осевой глубины по мере расширения подшипников. Датчики настройки инструмента с мощными пружинами также могут вызывать микротрещины острых твердосплавных наконечников во время касания. Загрязнение внутри конусов инструмента — еще одна причина, по которой биение выходит за допустимые пределы.
Если вы сталкиваетесь с отклонением размеров или немедленным сколом углов, внедрите строгий контрольный список перед обработкой. Тщательно прогрейте шпиндель до рабочей температуры. Очистите конусность держателя, чтобы гарантировать биение индикатора на кончике инструмента менее 0.003 мм, и смягчите процедуры касания инструмента при настройке. Если вы испытываете проблемы с вибрацией или коротким сроком службы инструмента на закаленных штампах, предоставьте чертежи деталей и настройки, чтобы мы могли подобрать оптимальное решение для обработки в вашем цехе.






