
В прошлом месяце к нам срочно обратился наш давний клиент из Штутгарта, Германия, специализирующийся на прецизионных литьевых формах. Они обрабатывали стальные вставки из стали S136 с зеркальной полировкой (закаленные до HRC63–65) на 5-осевом вертикальном обрабатывающем центре. Во время зачистки углов глубоких полостей наконечники инструмента начали скалываться всего через 12 минут работы. Это привело к снижению скорости вращения шпинделя на 40% и парализовало их автоматизированное производство в выходные дни.
Руководитель производственного процесса со стороны клиента напрямую спросил нас по электронной почте: «В проекте указаны стандартные параметры антивибрационного фрезерования. Мы пробовали три разных поставщика твердосплавных концевых фрез, которые позиционируются как «способные обрабатывать заготовки твердостью HRC65», однако срок службы резания у них сильно различается. Почему так происходит?»
За 16 лет работы с машиностроительными предприятиями в Европе и Северной Америке мы неоднократно сталкивались с подобной ситуацией. При поиске надежного производителя концевых фрез с твердостью HRC65 покупатели и инженеры-технологи часто теряются в маркетинговых характеристиках. Каталоги обещают субмикронные вольфрамовые подложки, размер зерна 0.2 мкм и высокотемпературные композитные покрытия. Однако данные о фактической нагрузке на станок показывают, что многие инструменты, позиционируемые как концевые фрезы для твердой стали, выходят из строя уже при первом прерывистом резе.
Как производитель режущего инструмента, использующий собственные станки с ЧПУ для шлифовки и ежедневно проводящий испытания резания, мы знаем, что необходимо для стабильного срока службы инструмента. Для создания надежной концевой фрезы из закаленной стали HRC65 требуется нечто большее, чем просто высококачественный 5-осевой шлифовальный центр. Необходимы сбалансированная прочность обрабатываемой детали, точное микрохонингование, проверенная адгезия покрытия и геометрия, оптимизированная для экстремальных температур. Если в вашем цехе наблюдаются отклонения в биении, сколы кромок или стремительный рост стоимости инструмента, задайте себе вопрос: как можно проверить заявления поставщика о высокой твердости при обработке перед тестированием фрезы на закаленной стали?
Выбор стержней и подложек: почему обычные твердосплавные фрезы плохо справляются с концевыми фрезами твердостью HRC65.
Производители инструментов часто задают нам простой вопрос: почему инструменты, изготовленные из высококачественных европейских твердосплавных стержней, выходят из строя при обработке закаленной инструментальной стали после того, как они хорошо работали на предварительно закаленном материале? Ответ кроется в микроскопическом профиле напряжений при фрезеровании твердых материалов. Традиционные субмикронные подложки хорошо выдерживают ударные нагрузки при комнатной температуре, но экстремальные сдвиговые усилия быстро выявляют внутренние дефекты материала. Для производства надежной твердосплавной концевой фрезы с твердостью HRC65 необходимо сместить акцент с устойчивости к ударным нагрузкам окружающей среды на сохранение твердости при высоких температурах и сопротивление пластической деформации.
В нашей металлургической лаборатории мы разрезали сотни сломанных резцов, возвращенных после испытаний заказчиков. Большинство катастрофических разрушений происходит в микроскопических пустотах вдоль границы раздела карбида вольфрама и кобальтового связующего. Резка предварительно закаленных сталей создает умеренное трение, которое могут поглощать более податливые материалы. В отличие от этого, обработка сталей с твердостью выше HRC60 мгновенно приводит к повышению температуры в зоне резания выше 800°C. Без горячего изостатического прессования (ГИП) и однородной микроструктуры стандартный карбид деформируется, трескается и ломается под нагрузкой.
Соотношение размера зерна и содержания кобальта: основная причина разрушения подложки при механической обработке закаленной стали в европейских и американских цехах по изготовлению пресс-форм.
Два года назад мы помогли цеху по изготовлению пресс-форм в Детройте отладить высокоскоростной процесс зачистки углов на штамповочной стали DC53, закаленной до HRC64. В цехе сообщили, что их концевые фрезы ломались чисто в месте соединения с шейкой без каких-либо предупреждений. Наш лабораторный анализ выявил классические признаки малоцикловой усталости и хрупкого сдвига. Заказчик выбрал марку твердосплава с 12% кобальта для повышения ударопрочности. При фрезеровании изделий с экстремальной твердостью избыток кобальта ускоряет катастрофическое разрушение, а не предотвращает его.
Наши данные по резанию подтверждают, что высокопроизводительная концевая фреза для твердой стали требует сверхмелкого зерна размером от 0.2 до 0.4 мкм в сочетании с массовой долей кобальта от 8% до 10%. Высокое содержание кобальта быстро размягчает материал при высоких температурах резания, теряя сцепление с матрицей карбида вольфрама и вызывая пластическую деформацию. Снижение содержания кобальта ниже 6% предотвращает деформацию, но делает режущую кромку хрупкой и склонной к сколам. Мы находим баланс между этой сложностью и прочностью на сжатие, сохраняя при этом достаточную ударную вязкость.
Адгезия покрытий и термические пределы: измеренное расслоение покрытий из AlTiN, AlCrN и нано-микрокомпозитных материалов при сухом фрезеровании.
При сухом фрезеровании глубоких полостей в закаленной стали часто выявляется типичная схема разрушения. После двадцати минут непрерывной работы ярко-красная стружка становится темно-фиолетовой и сильно искрит. Качество обработки поверхности мгновенно ухудшается. Осмотр передней поверхности под 3D цифровым микроскопом обычно выявляет обширное отслоение покрытия по всей основной зоне износа. На концевой фрезе из закаленной стали HRC65 потеря покрытия приводит к обнажению твердосплавного материала и воздействию раскаленной стружки, вызывая быстрый адгезионный износ и термическое разрушение в течение нескольких секунд.
В нашей мастерской мы провели сравнительный анализ износа покрытий на блоках SKD11, закаленных до HRC63. Стандартное однослойное покрытие AlTiN окисляется и разрушается при температуре около 800 °C. Покрытия AlCrN содержат хром, повышая стойкость к окислению выше 1050 °C, что снижает адгезию наконечника. Для глубоких трохоидальных траекторий обработки мы предпочитаем нанослойные композитные покрытия, такие как AlTiSiN. Легированная кремнием зернистая структура предотвращает образование термических трещин и выдерживает критические нагрузки адгезии при царапании выше 80 Н, хотя для предотвращения охрупчивания кромки во время нанесения покрытия требуется точное микрохонингование.
Ключевые микрогеометрические параметры: Практическое проектирование режущих кромок и канавок концевых фрез для твердой стали.
Профиль шлифованной канавки может выглядеть зеркально гладким на оптическом компараторе, но разрушиться в течение нескольких секунд на закаленных штамповочных блоках. В нашей работе по разработке оснастки мы отказались от предположения, что более острые режущие кромки обеспечивают меньшее сопротивление резанию. Проектирование концевой фрезы для твердой стали — это не упражнение в макроуровневой симметрии. Оно требует проектирования стабильной микрогеометрии, которая уравновешивает прочность клина, нормальные силы резания и зазор стружки.
При обработке материалов с твердостью выше HRC60 отклонение на 1 градус изменяет распределение тепла и пути передачи механических напряжений по лезвию инструмента. При устранении неполадок в инструменте швейцарского производителя пресс-форм мы обнаружили сильное скопление стружки во время черновой обработки. Анализ сил резания показал чрезмерно большой основной угол зазора, оставляющий слабый клиновидный угол, который разрушается под воздействием больших сдвиговых нагрузок. При проектировании инструмента для закаленной стали необходимо уделять первостепенное внимание жесткости клина, используя настроенную геометрию канавок для поддержания чистых каналов отвода стружки.
Отрицательный угол заточки в сочетании с большой толщиной сердечника: инженерные компромиссы между ударопрочностью и зазором стружки при фрезеровании твердых материалов.
Стружка, срезаемая с закаленной стали, не загибается плавно, как стружка из низкоуглеродистой стали; под сильным давлением она отслаивается в виде отдельных хрупких фрагментов. Поскольку режущие нагрузки концентрируются в узкой зоне контакта, наши фрезы HRC65, изготовленные на заказ, имеют отрицательные радиальные углы заточки от -8° до -15° и увеличенный диаметр стержня на 68% до 72%. Такая геометрия перенаправляет сильные режущие силы обратно в жесткий центр инструмента, используя превосходную прочность твердосплава на сжатие для выдерживания высоких динамических нагрузок.
Увеличение толщины стержня влечет за собой прямой инженерный компромисс: оно уменьшает полезное пространство канавки, что делает стружку склонной к повторному резанию внутри глубоких полостей пресс-формы. При решении проблемы поломки глубоких пазов для французского поставщика автокомпонентов мы объединили двойную отрицательную фаску с асимметричной параболической канавкой. Этот профиль восстановил боковой зазор для стружки, сохранив при этом жесткость поперечного сечения на изгиб. Если ваше применение требует фрезерования глубоких ребер, высокая жесткость стержня работает только при правильной подаче на зуб, чтобы избежать забивания канавки.
Практический контроль заточки кромок (микрорадиус 5–15 мкм): предотвращение микросколов
Свежезаточенные режущие кромки, полученные прямо с 5-осевого станка с ЧПУ, при большом увеличении демонстрируют зазубренные микровыемки. Когда новая фреза входит в закаленную сталь без контролируемой обработки кромки, эти микроскопические дефекты шлифовки мгновенно разрушаются. На наших производственных линиях по выпуску твердосплавных концевых фрез твердосплава HRC65 мы затачиваем режущие кромки до точного микрорадиуса от 8 мкм до 12 мкм. Этот радиус удаляет поврежденные поверхностные зерна и обеспечивает стабильную, несущую нагрузку режущую кромку.
В цехах часто практикуются два крайних варианта обработки: либо обработка кромок с радиусом менее 5 мкм (что приводит к мгновенному образованию сколов), либо чрезмерная заточка с радиусом более 15 мкм. Завышенный радиус превышает минимальную толщину стружки, заменяя чистый срез трением, сильным деформацией инструмента и пригоранием поверхности заготовки. Мы проверяем заточенные кромки на контролируемый K-фактор, смещая микрорадиус к передней грани в асимметричном профиле типа «водопад». Этот профиль минимизирует начальное образование микросколов и обеспечивает сохранность подложки для адгезии нанопокрытия.
Изготовление прототипов и контроль качества в выездной мастерской: как проверить концевые фрезы на закаленной стали.
Сертификаты лабораторных испытаний часто выглядят безупречно: показатели балансировки G2.5, биение менее 3 мкм и сертифицированная адгезия покрытия. Мы регулярно напоминаем европейским и американским менеджерам по инструментальной оснастке, что протоколы статического контроля никогда не позволяют предсказать динамические вибрации при резании. Единственный надежный способ проверки концевых фрез на закаленной стали — это установка термообработанного испытательного блока непосредственно на жесткий обрабатывающий центр с ЧПУ. Работоспособность должна быть проверена с использованием реального тока нагрузки шпинделя, звуковой характеристики и гармоник силы резания.
В нашем собственном испытательном центре мы избегаем щадящих пробных запусков без резания в идеальных условиях. Реальное фрезерование включает в себя переменную твердость сердцевины, необработанный материал в узких углах и внезапные запрограммированные изменения направления. Наш внутренний протокол проверки партий подвергает инструменты непрерывному трению о боковые стенки, переменным сдвиговым нагрузкам и термическим скачкам. Работа фрез вблизи их физического предела обеспечивает необходимые эмпирические данные перед разрешением на серийное производство.
Испытание концевой фрезы из закаленной стали S136: эффективность при обработке углов глубоких полостей и боковом фрезеровании для получения зеркально отполированной инструментальной стали.
Обработка коррозионностойкой инструментальной стали ESR с твердостью HRC52–54 представляет серьезные трудности для цехов, занимающихся медицинским и оптическим инструментальным оборудованием. Этот материал сочетает в себе высокую твердость и абразивную вязкость, что приводит к сильному образованию наростов на кромке и быстрому упрочнению при фрезеровании глубоких ребер. При проверке каждой концевой фрезы из закаленной стали S136 наша методика тестирования направлена на достижение глубины вылета 3xD с использованием воздушного охлаждения. Мы оцениваем целостность радиуса угла и прогресс износа боковой поверхности после 40 минут непрерывных проходов по очистке угла.
В ходе совместных испытаний с британским цехом по производству пресс-форм мы оценили образцы с различной обработкой поверхности передней кромки. Износ боковой поверхности сам по себе не определял успех очистки углов. Трение в канавках приводило к привариванию микростружек внутри узких канавок, ухудшая шероховатость поверхности с Ra 0.2 мкм до более чем Ra 0.8 мкм за считанные минуты. Мы обнаружили, что небольшая закалка остроты кромки сохраняет прочность микрорадиуса, а зеркальная полировка канавок гарантирует немедленное удаление стружки из узких полостей.
Тщательные испытания на месте эксплуатации: испытание на сколы концевой фрезы твердостью HRC65 при прерывистом резании и резком увеличении скорости подачи.
При равномерной траектории резания часто скрываются микроскопические трещины в твердосплавной подложке. Серьезные повреждения режущей кромки почти всегда происходят при входе и выходе из прерывистых резов. На наших автоматизированных экспортных линиях каждая партия должна пройти испытание на сколы концевой фрезой твердостью HRC65 перед отправкой. Мы фрезеруем множество пазов для электроэрозионной обработки и квадратных поперечных отверстий на блоке штампа HRC65, а затем пропускаем фрезу через эти зазоры на высоких скоростях, чтобы вызвать ударную нагрузку на режущую кромку.
Инструменты, которые не ломаются пополам, не получают автоматически положительной оценки. Мы осматриваем режущую кромку под микроскопом, чтобы оценить происхождение трещин и распространение сколов. Равномерное микроотслаивание толщиной менее 5 мкм после 50 прерывистых проходов отражает нормальный усталостный износ. Глубокие раковинообразные трещины шириной более 30 мкм указывают на дефектное распределение связующего вещества в подложке или неконтролируемое остаточное напряжение шлифования. Мы усиливаем толщину клиновидного угла, чтобы смягчить эти внезапные скачки сдвига.
Стандартизированная регистрация износа: сравнение срока службы концевых фрез HRC65 при VB = 0.15 мм
Оценка остаточного срока службы инструмента по звуку шпинделя или ощущениям оператора приводит к непостоянству допусков на обработку полости и нерациональному использованию твердосплавного материала. В нашем цехе применяется стандарт ISO по оптическому измерению износа на каждом цикле испытаний срока службы концевой фрезы HRC65. В качестве обязательной точки отсечки мы установили равномерный износ боковой поверхности инструмента на уровне VB = 0.15 мм. Обработка немедленно останавливается, если локальный максимальный износ боковой поверхности (VBmax) превышает 0.20 мм.
Износ боковой поверхности медленно и предсказуемо увеличивается в течение стабильного базового периода от VB = 0.05 мм до 0.12 мм. Как только износ превышает 0.15 мм, трение при резке вызывает экспоненциальное накопление тепла и ухудшает сцепление покрытия с подложкой. Продолжение износа за этот порог приводит к изменению размеров, деформации инструмента и ошибкам, связанным с перегрузкой шпинделя. Замена резцов при VB = 0.15 мм приводит к незначительному сокращению времени обработки, но гарантирует нулевой брак на автоматизированных линиях формования без участия человека.
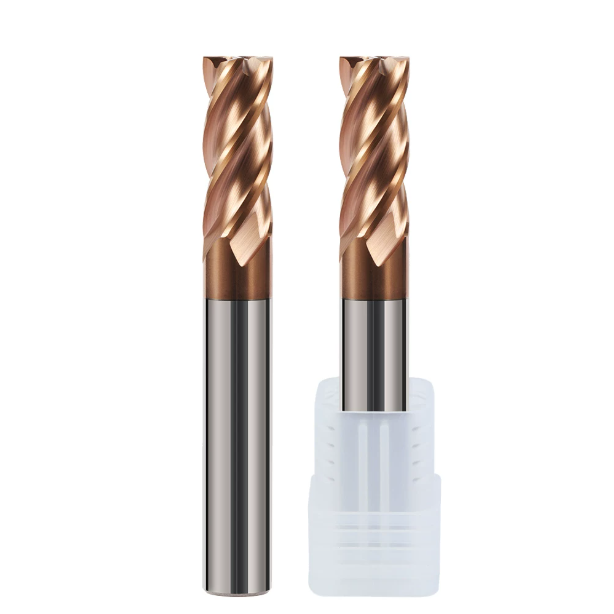
Учет специфических условий обработки пресс-форм из закаленной стали: настройка параметров концевых фрез из закаленной стали HRC65 при сухом резании и глубоком трохоидальном фрезеровании.
Фрезы, отлично зарекомендовавшие себя на жесткой испытательной платформе, часто выходят из строя при использовании в пресс-формах с глубокими полостями. Операторы часто устанавливают средние скорости и подачи, указанные на упаковке инструмента, игнорируя структурные различия. Высокопроизводительная концевая фреза из закаленной стали HRC65 работает в узком диапазоне скоростей и подач. Метод удаления стружки, динамическая жесткость станка и мгновенный угол зацепления фрезы определяют успех в реальных условиях.
Прорезка пазов по всей ширине закаленной стали быстро ускоряет разрушение инструмента. При твердости выше HRC60 сопротивление деформации резко возрастает, генерируя локальное тепло сдвига быстрее, чем стружка успевает его отводить. Традиционные траектории движения инструмента по ватерлинии удваивают угол зацепления режущей кромки внутри углов пазов, превышая предел прочности кромки на сдвиг. Сочетание динамических траекторий движения инструмента, средств удаления стружки и точных ограничений подачи на зуб составляет нашу первую линию защиты от катастрофического разрушения кромки.
Решение проблемы термического растрескивания в условиях воздушного охлаждения, масляного тумана и сухой резки: уроки, извлеченные из 5-осевой обработки на станке немецкого клиента.
При настройке 5-осевого цеха для производителя автомобильных пресс-форм на юге Германии мы проводили испытания штамповой стали 1.2379, закаленной до HRC64. В цехе использовалась система охлаждения под высоким давлением для удаления дыма из корпуса станка. В течение десяти минут фрезерования узких пазов вдоль режущих кромок образовались параллельные гребенчатые трещины, что привело к сильному отслаиванию. Это быстрое усталостное разрушение поверхности было вызвано чередующимися термическими ударами.
В процессе резания режущие кромки нагреваются почти до 1,000 °C, после чего происходит быстрое охлаждение при выходе зубьев из зоны резания. Мы полностью перешли на обработку холодным воздухом и установили концевую фрезу для твердой стали, разработанную для сухого фрезерования. Обработка сухим воздухом не просто охлаждает инструмент; она обеспечивает динамическое давление воздуха для удаления горячей абразивной стружки из полости, предотвращая опасное повторное резание стружки.
Подавление вибрации и контроль качества поверхности при трохоидальном фрезеровании (малая радиальная глубина, высокая скорость резания)
Черновая обработка глубоких закаленных полостей с использованием глубоких радиальных резов и низких скоростей резания быстро разрушает твердые твердосплавные кромки. Мы рекомендуем клиентам использовать высокоскоростные трохоидальные стратегии, сочетая малый радиальный шаг (ae) с полной осевой глубиной (ap). Фрезерование глубоких ребер многолезвийной твердосплавной концевой фрезой HRC65 при радиальном зацеплении от 3% до 8% и скорости резания 120–180 м/мин стабилизирует толщину стружки в оптимальном диапазоне среза.
Высокоскоростное трохоидальное фрезерование зависит от прогнозирования параметров станка и быстрого ускорения сервопривода. Без плавного прохождения дуги запаздывания сервопривода возникает гармоническая вибрация, которая распространяется по боковым стенкам и срезает режущую кромку инструмента. При настройке программ мы регулируем подачу на зуб для стабилизации сил резания на инструментах с большим вылетом. Сочетание переменных углов спирали с неравномерным расстоянием между канавками снижает частоты вибрации, обеспечивая гладкую, готовую к полировке поверхность боковых стенок.
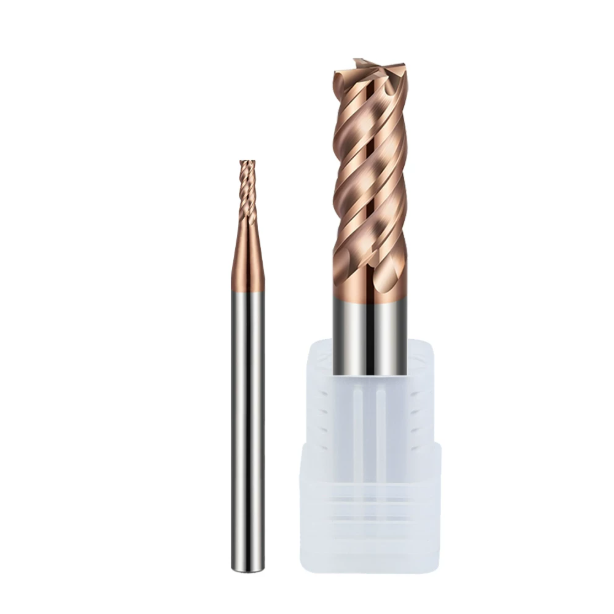
Возможности индивидуальной настройки и серийной поставки: оценка реальной производственной компетентности завода по изготовлению концевых фрез твердостью HRC65 на заказ.
Многие менеджеры по инструментальному оборудованию оценивают поставщиков, основываясь исключительно на первоначальных тестах резки с использованием отобранных вручную образцов. На нашем производственном предприятии легко отшлифовать один прототип с исключительным сроком службы инструмента. Настоящая проблема заключается в поддержании жестких допусков на протяжении всей производственной партии из 1,000 деталей. При проверке поставщика концевой фрезы HRC65 на заказ необходимо смотреть дальше заявленных в каталоге характеристик. Сосредоточьтесь на стабильности термокомпенсации их 5-осевых шлифовальных центров с ЧПУ и на их системе контроля допусков с обратной связью в процессе производства.
Работая с цехами по изготовлению пресс-форм в Европе и Северной Америке, мы выяснили, что большинство преждевременных поломок инструментов происходит из-за геометрических отклонений на уровне партии. Фрезерование высокотвердых заготовок не оставляет места для отклонений в размерах. Отклонение диаметра резания на 5 мкм или неравномерный переход шейки ухудшают однородность полости. Без строгих процедур шлифовки и автоматизированного внутрипроцессного контроля, при производстве изделий с широким ассортиментом продукции на заказ, качество инструментов быстро ухудшается, а процент брака увеличивается.
Шлифовальное оборудование и контроль биения: обеспечение равномерности радиального биения в пределах 3 мкм при использовании станков Rollomatic и Walter.
При осмотре инструментального завода важно не ограничиваться названиями брендов на корпусах станков. На наших 5-осевых шлифовальных станках Rollomatic и Walter приоритетом является термокомпенсация в течение восьми часов непрерывного шлифования. Для высокопроизводительной твердосплавной концевой фрезы HRC65 общее радиальное биение по всей длине канавки должно оставаться менее 3 мкм. Если биение превышает 5 мкм, низкая подача на зуб мгновенно превращает многоканавочное резание в одноканавочное, вызывая быстрое образование микросколов.
Для обеспечения биения менее 3 мкм в процессе производства необходимы строгие экологические и механические нормы. Мы используем гидравлические расширительные патроны, бесконтактный пневматический контроль и синтетическое шлифовальное масло, охлажденное с точностью до ±0.5 °C. Многие предприятия по обработке металла на заказ пропускают циклы правки шлифовальных кругов для ускорения производства. Мы же обеспечиваем акустическую регулировку алмазных роликов через фиксированные интервалы. Этот дополнительный шаг гарантирует идентичную микрогеометрию от первого до последнего инструмента.
Облегченные шейки и радиусы скругления углов по индивидуальному заказу: соответствие требованиям к срокам поставки и допускам при обработке глубоких ребер.
Стандартные фрезы с прямым хвостовиком не справляются с обработкой глубоких ребер в высокоточных соединительных и литейных формах. Инструментальным цехам требуются фрезы с длинным хвостовиком, имеющие специальные выемки на шейке и радиусы скругления углов. При изготовлении специализированной оснастки для детройтского производителя пресс-форм с глубиной полости 8xD стандартные фаски ломались под воздействием деформации. Мы разработали гладкий параболический ступенчатый профиль шейки для нашей концевой фрезы для твердой стали, полностью исключив концентрацию напряжений под воздействием больших боковых нагрузок.
Формирование крошечных радиусов скругления углов в условиях жестких сроков поставки требует строгого контроля шлифовального круга. Отклонения профиля более ±3 мкм оставляют видимые следы на поверхностях оптических пресс-форм во время микроподачи. Мы шлифуем малые радиусы с использованием алмазных кругов на смоляной связке со сверхмелким зерном, проверяя точки тангенциального сглаживания на 100-кратных оптических компараторах. Хотя закругление шейки неизбежно снижает жесткость хвостовика, плавные геометрические переходы и строгие допуски профиля обеспечивают предсказуемое отклонение инструмента.
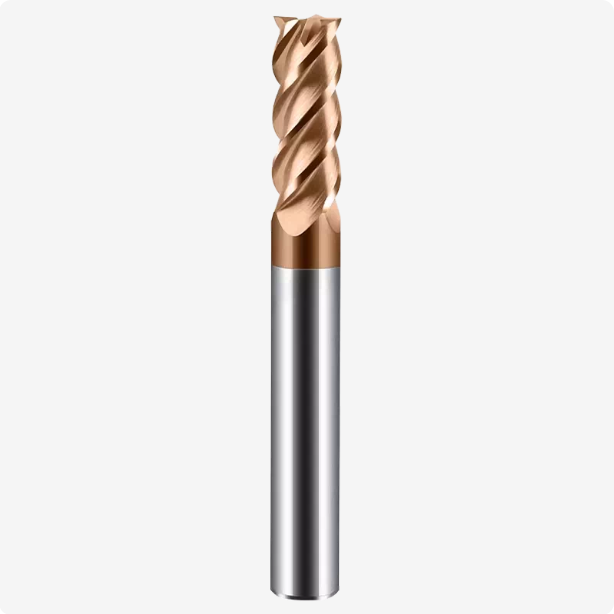
Оценка затрат и ценности закупок: анализ цен на концевые фрезы HRC65 на основе фактических циклов обработки.
Накладные расходы типичного механического цеха составляют всего 3-5%, однако именно они определяют производительность обрабатывающего центра стоимостью полмиллиона долларов. В ходе инженерных обзоров с нашими B2B-партнерами мы регулярно видим, как покупатели зацикливаются на закупочных ценах, игнорируя простои оборудования и бракованные детали. Реальное сравнение цен на концевые фрезы HRC65 должно учитывать объем съема металла, время цикла и загрузку шпинделя. Более дешевая фреза, которая быстро изнашивается, обходится гораздо дороже из-за потерянного машинного времени.
Каждая деталь конструкции — плотность твердосплавных зерен, адгезия покрытия, заточка кромки и соосность канавок — напрямую влияет на общую стоимость обработки. Если вы фрезеруете стали с твердостью выше HRC60 и постоянно останавливаете шпиндель для замены изношенных фрез, вам следует переключить внимание с цены покупки на стоимость за кубический дюйм удаленного металла. Оценка инструментов в течение всего производственного цикла позволяет быстро отличить дешевые фрезы от высокоэффективных фрезерных инструментов.
Как выйти за рамки ловушки удельной цены: реальная стоимость инструмента с учетом скорости удаления материала и времени простоя.
При сравнении стоимости инструментов для цеха по изготовлению автомобильных пресс-форм мы протестировали фрезу конкурента, которая стоила на 35% дешевле, в сравнении с нашей специализированной концевой фрезой для твердой стали. На штамповочных блоках с твердостью HRC64 дешевый инструмент сильно изнашивался на боковой поверхности и требовал замены через 25 минут. Наш оптимизированный инструмент работал без сбоев в течение 75 минут при идентичных скоростях резания и подачах. С учетом простоя шпинделя, предварительной настройки инструмента и вмешательства оператора, более дешевая фреза привела к увеличению стоимости деталей на 28%.
Если вы отслеживаете затраты на обработку металла в вашем цехе, рассчитайте стоимость обработки одного объема до отказа инструмента при VB = 0.15 мм. Добавьте в расчет почасовые ставки цеха и время простоя на замену инструмента. Высококачественный резец, повышающий скорость съема металла на 20% за счет превосходной твердости при высоких температурах, окупается немедленно. Что еще важнее, равномерный износ инструмента позволяет осуществлять автоматизированные смены без участия оператора, избегая катастрофических поломок инструмента.
Стандарты для контроля качества партий и возврата продукции: контрольные списки приемки качества, используемые крупными западными B2B-покупателями для оценки производителей твердосплавных концевых фрез OEM/ODM.
Опытные инженеры-технологи редко принимают фрезы на основе субъективных тестов качества. Они используют структурированные контрольные списки для проверки однородности партии перед выпуском. При проверке каждой производственной партии твердосплавных концевых фрез HRC65 наша инспекционная лаборатория проверяет три критически важных параметра: биение по всей длине канавки менее 3 мкм, равномерный профиль заточки кромки и показатели адгезии покрытия к царапинам. Отклонение по любому из этих параметров приводит к сильной вибрации и преждевременному выходу шпинделя из строя.
Если вы совершенствуете процедуры входного контроля инструмента, требуйте от поставщиков предоставления данных о биении, обеспечивающих прослеживаемость, таблиц хонингования кромок и документации по размеру зерна твердосплава. Каждая полость пресс-формы, конусность шпинделя и термообработанный блок матрицы ведут себя по-разному под нагрузкой. Если в вашем цехе возникают проблемы с деформацией инструмента, сколами на углах или нестабильным сроком службы инструмента, мы можем проанализировать чертежи ваших деталей, марки стали и траектории движения инструмента, чтобы подобрать геометрию концевой фрезы, точно соответствующую вашей фрезерной установке.






