
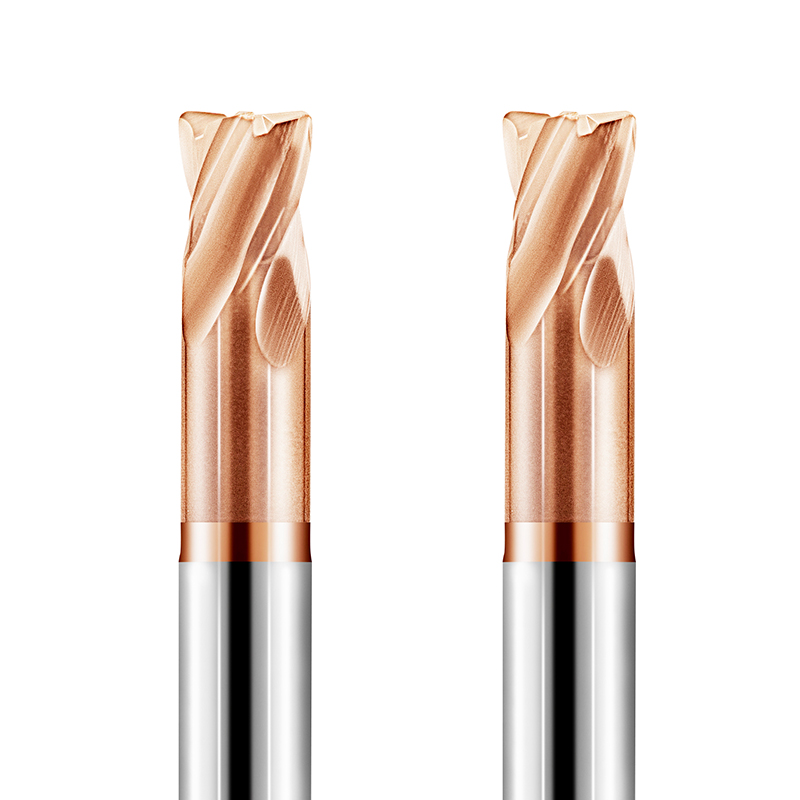
В прошлом месяце к нам обратился давний клиент из Штутгарта, Германия, с срочной просьбой об устранении неполадок. Они занимались профилированием пуансонов из холоднокатаной инструментальной стали D2/1.2379, закаленной до твердости HRC 64–66. Их четырехлезвийные концевые фрезы, которые должны были надежно обрабатывать два полных цикла, выходили из строя в течение 12 минут. На режущих кромках наблюдалось непрерывное микросколочение, а на радиусах углов происходило полное отслоение материала.
Бригада на месте инстинктивно снизила скорость вращения шпинделя, полагая, что более медленная резка защитит инструмент. За 16 лет производства режущего инструмента это остается одной из самых распространенных ошибок при фрезеровании твердых материалов. При обработке сверхтвердых сталей слишком низкая скорость вращения не позволяет зоне сдвига достичь критической температуры пластификации. Кромка с огромным сопротивлением прорезает холодный материал, смещая механизм износа от контролируемого абразивного истирания к сильному усталостному отслаиванию.
Настройка оптимальной скорости резания концевой фрезы HRC65 никогда не бывает такой простой, как копирование параметров с упаковки. Реальный диапазон скоростей резания твердосплавных концевых фрез очень узок. Такие факторы, как размер зерна твердосплавной подложки, пороговые значения краснотвердости AlTiSiN, биение шпинделя и увеличение коэффициента вылета всего на 0.5, могут вдвое снизить рабочие параметры. Именно поэтому мы всегда оцениваем скорость резания концевой фрезы для закаленной стали наряду с уменьшением стружки и термической откачкой.
Когда заготовка настолько твердая, что обычный напильник скользит по поверхности, возникает важный вопрос: действительно ли скорость резания отводит тепло вместе со стружкой, или каждый оборот шпинделя постепенно разрушает кончик инструмента?

Характеристики фрезерования закаленной стали (HRC 62–68) и эталонный диапазон скоростей резания для твердосплавных концевых фрез.
В ходе технических консультаций с цехами по изготовлению пресс-форм и штампов мы часто видим, как токари применяют методы обработки предварительно закаленной стали (HRC 50) к заготовкам с твердостью выше HRC 62. Как только материал превышает HRC 60, фундаментальные законы физики резания полностью меняются. Пластическая деформация резко снижается, сдвиговое проскальзывание становится очень сильным, и стружка образуется в виде прерывистых высокочастотных сегментов. Сопротивление резанию и мгновенный нагрев нелинейно возрастают.
Для производителей режущего инструмента определение надежной скорости резания твердосплавной концевой фрезы означает баланс между механическим ударным воздействием и термическим размягчением при сдвиге. Слишком низкая скорость приведет к тому, что кромка будет вспахивать неразмягченный основной металл, вызывая сильную механическую усталость. Слишком высокая скорость приведет к тому, что температура на границе раздела превысит 1000°C, что приведет к отслаиванию покрытий и связующих слоев. Необходима проверенная базовая скорость, которая концентрирует тепловую энергию строго в основной зоне сдвига.
Эмпирический диапазон скоростей резания для концевых фрез HRC65 (Vc: 45–120 м/мин)
В нашем испытательном центре и на предприятиях наших производственных партнеров практическая эталонная скорость вращения концевой фрезы HRC65 составляет от 45 до 120 м/мин для таких сталей, как 1.2379 (D2) или CPM-10V. Этот широкий диапазон не дает права произвольно регулировать параметры подачи. Полезная площадь поверхности напрямую зависит от радиального зацепления (Ae) и кинематики траектории инструмента.
При традиционном боковом фрезеровании или профилировании углов с радиальным шагом 15–25% мы ограничиваем скорость обработки поверхности до 45–70 м/мин, чтобы предотвратить накопление тепла в углах. Однако при динамических трохоидальных траекториях с радиальным зацеплением, ограниченным 3–8% Ae, дуга контакта резко уменьшается. Каждая канавка получает достаточное время для воздушного охлаждения за один оборот, что позволяет нам увеличить скорость резания до 90–120 м/мин для высокой скорости съема материала.
Почему не следует просто применять стандартные параметры инструментальной стали к расчетам скорости резки на станке с ЧПУ.
Во многих контрактных цехах программисты по-прежнему берут стандартные формулы скорости вращения пресс-форм и стали непосредственно из стандартных библиотек CAM. Наш опыт показывает, что это остается основной причиной катастрофических поломок инструмента при обработке закаленных инструментальных сталей. Традиционные формулы предполагают предсказуемую пластичность материала. При твердости HRC65 зона сдвига сужается до нескольких микрон, в то время как коэффициенты трения и удельные силы резания резко возрастают.
Подстановка стандартных формул в вашу систему приводит к большой нагрузке на режущий инструмент в сочетании со слишком консервативной скоростью обработки поверхности. Это прямо противоречит принципам твердосплавного фрезерования. Большая нагрузка на режущий инструмент создает боковые силы отклонения инструмента, которые ломают твердосплавные канавки. Если вы не компенсируете скорость резания ЧПУ с учетом утонения стружки и эффективного диаметра, канавка будет тереться, а не резать. Мы всегда рассчитываем эффективную частоту вращения, исходя из истинной максимальной толщины стружки (шестигранник).
Сравнение порогов термической деградации: скорость резания при фрезеровании стали HRC62 и HRC65.
Многие токари считают, что твердость HRC62 и HRC65 различается всего на 3 пункта по шкале Роквелла, полагая, что 5% обрезки на скорости достаточно. Наши металлографические исследования износа инструмента показывают, что эти два уровня твердости находятся на совершенно разных сторонах обрыва термической деградации. При скорости резания для стали HRC62 микроструктура все еще допускает умеренную пластическую деформацию, обеспечивая постепенный и контролируемый износ боковой поверхности в диапазоне от 80 до 130 м/мин.
При твердости HRC65 карбиды сплава располагаются гораздо плотнее и более равномерно по мартенситной матрице, создавая сильное трение на кромке канавки. Работа на скоростях HRC62 на заготовке HRC65 приводит к деградации нанокомпозитных покрытий AlTiSiN в течение нескольких минут из-за быстрого окисления и термической диффузии. Наше правило простое: пожертвовать 15–25% площади поверхности для стабилизации полос износа на боковой поверхности, а не гнаться за незначительными улучшениями после линий термического разрушения.
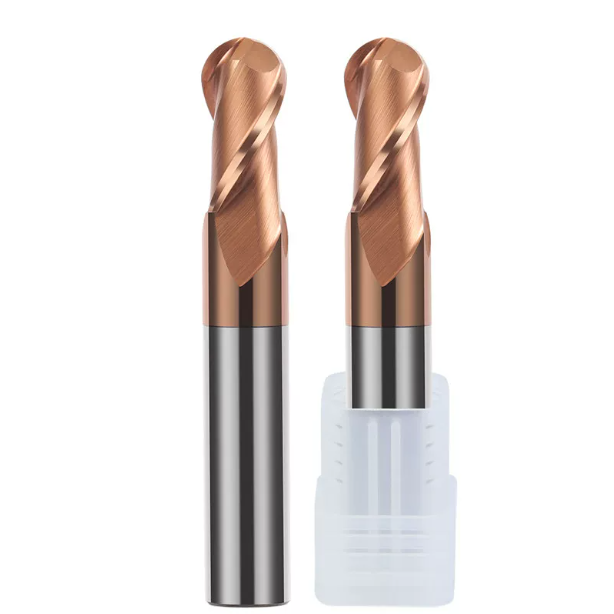
Ключевые факторы, влияющие на скорость резания концевой фрезы по закаленной стали: покрытия, подложки и жесткость выступающей части фрезы.
При устранении неполадок в процессе черновой и чистовой обработки на инструментальных заводах в США и Европе мы постоянно сталкиваемся с классической ошибкой. Если режущий инструмент начинает резать при рекомендуемой частоте вращения, операторы инстинктивно предполагают, что скорость обработки поверхности слишком высока, и уменьшают значение параметра «ручное управление шпинделем». Скорость обработки поверхности никогда не работает в вакууме. Ее эффективность полностью определяется динамической жесткостью системы «держатель инструмента – заготовка».
В инструментальном производстве мы проверяем, что истинный предел скорости резания концевой фрезы по закаленной стали зависит от скрытых структурных факторов. Сверхтвердые стали создают сильные реактивные радиальные силы на режущей кромке. Если подложка не обладает ударопрочностью или покрытие отслаивается под воздействием термического напряжения, скорость резания становится неактуальной. Необходимо сбалансировать химический состав подложки с общим демпфированием процесса обработки.
Фрезерные инструменты для станков с ЧПУ, обеспечивающие сверхвысокую твердость: размер зерна подложки и термическая стабильность AlTiSiN.
Резка стали твердостью HRC 62–68 разрушает карбиды общего назначения. Для высокопроизводительных режущих инструментов для фрезерования на станках с ЧПУ мы уменьшаем размер зерна карбида вольфрама до 0.2–0.4 микрон и поддерживаем содержание кобальта в пределах 8–10%. Это преднамеренный инженерный компромисс. Мы жертвуем пластичностью материала ради достижения твердости HRA 93–94, что предотвращает деформацию режущей кромки под экстремальными нагрузками.
В ходе испытаний на сухую резку температура в зоне контакта обычно колеблется от 900°C до 1050°C. Стандартные покрытия TiAlN окисляются и отслаиваются при температуре выше 800°C, лишая кромку защитного покрытия. Наше высококремниевое нанокомпозитное покрытие AlTiSiN образует аморфный пассивирующий тепловой барьер из SiO₂, который противостоит окислению при температуре выше 1150°C. Этот нанобарьер обеспечивает необходимую термостойкость для работы на более высоких скоростях линии.
Влияние вылета фрезы (отношение длины к диаметру) и радиального биения на предельные скорости вращения фрезы из стали HRC65.
Спросите нас о главной причине, по которой токари вынуждены снижать скорость вращения, и ответ будет — длина выступающей части заготовки. В глубоких литниковых формах операторы часто забивают инструменты на 4–5D выступающей части, чтобы они не задевали стенки, а затем удивляются, почему инструмент вибрирует. Прогиб увеличивается пропорционально кубу длины выступающей части. При микронных нагрузках на стружку этот изгиб создает сильную высокочастотную вибрацию.
Эта вибрация разрушает фрезу с твердостью HRC65 . Как только вылет превышает 4D, необходимо снизить скорость обработки на 20–35% по сравнению с 3D-настройкой. Общее индикаторное биение (TIR) на кончике инструмента должно строго оставаться ниже 0.003 мм. Если биение превышает 0.005 мм, один зуб поглощает весь радиальный удар и микротрещины. Для обработки больших вылетов следует перейти на инструмент с сужением и усиленным конусом.
Логика регулировки скорости резания при фрезеровании в зависимости от зазора между стружкой и фрезерным станком, а также количества канавок (4-канавочная против 6-канавочной).
Выбор между 4 и 6 канавками сводится к балансу между прочностью сердечника и объемом стружкоотводящего кармана. Многие токари считают, что для максимальной подачи стола достаточно тонкой стружки, так как она имеет 6 или 8 канавок. Хотя дополнительные канавки повышают жесткость сердечника, они уменьшают зазор для стружки. При ограниченном пространстве раскаленная, треснувшая стружка может скапливаться в узких канавках и привариваться к корпусу фрезы.
Мы рекомендуем поэтапную регулировку скорости резания при фрезеровании. Для черновой обработки или более тяжелых радиальных резов (Ae выше 15%) используйте концевую фрезу с 4 канавками. Открытые канавки позволяют холодному воздуху под высоким давлением мгновенно удалять стружку, предотвращая повторную обработку. Для легкой чистовой обработки боковых стенок (Ae ниже 3%) используйте фрезы с 6 канавками. В такой конфигурации вы можете безопасно увеличить скорость обработки поверхности и использовать высокочастотную микрорезку для получения зеркальной поверхности.
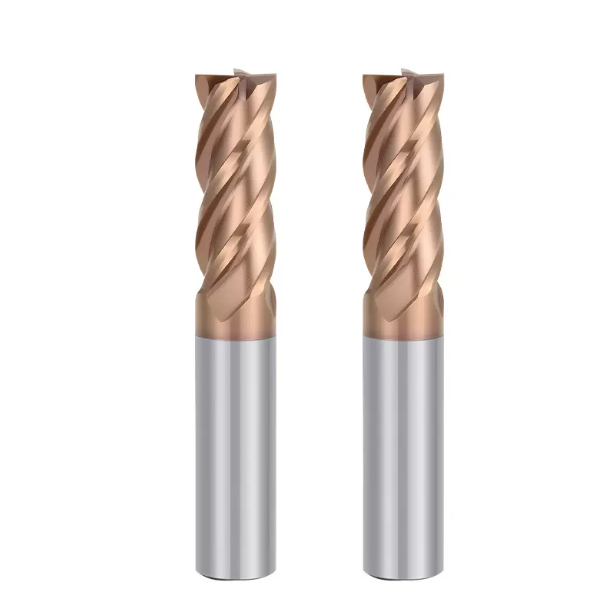
Подача и скорость вращения твердосплавных концевых фрез для высокочастотного фрезерования в современных цехах по изготовлению пресс-форм.
При проверке предприятий по изготовлению пресс-форм мы видим две крайности. Традиционные цеха используют чрезмерно консервативные режимы подачи из-за опасения поломки инструмента, в то время как передовые инструментальные цеха применяют высокочастотное микрофрезерование для получения исключительной чистоты поверхности. Независимо от используемого контроллера станка, скорость обработки поверхности и скорость подачи должны оставаться тесно связанными.
Настройка подачи и скорости твердосплавной концевой фрезы зависит от поддержания постоянной динамической толщины стружки (шестигранника). Если подача на зуб падает ниже радиуса хонингования, кромка перестает резать и начинает вспахивать. Это приводит к упрочнению детали и пригоранию боковой поверхности. Слишком сильная подача может привести к чрезмерному радиальному давлению и поломке кромки. Необходимо динамически координировать скорость, подачу и шаг фрезы.
Оптимизация соотношений Ae и Ap для максимизации скорости резания концевой фрезой твердостью HRC65 при трохоидальных траекториях движения инструмента.
При черновой обработке глубоких карманов динамические трохоидальные траектории в значительной степени заменили традиционную обработку с Z-образным изгибом. Мы безопасно увеличиваем скорость резания нашей концевой фрезы HRC65 до 100–120 м/мин, строго ограничивая радиальное зацепление. Мы устанавливаем радиальный шаг (Ae) на уровне 3–6% от диаметра инструмента, а осевую глубину (Ap) — на уровне 1.5–2 диаметров фрезы, чтобы использовать всю длину канавки.
Такая геометрия позволяет зубу оставаться в зацеплении только на 10–15% оборота, оставляя оставшиеся 85% открытыми для воздушного охлаждения. Тепло от резания отводится чисто, не проникая в сердечник инструмента. Поскольку Ae мало, происходит утонение стружки. Необходимо применять компенсацию подачи, увеличивая запрограммированную Fz в 2–3 раза, чтобы зуб чисто срезал, а не терся.
Балансировка скорости фрезерования закаленной стали и подачи на зуб (Fz) для предотвращения сколов углов.
Динамика резания нарушается, когда концевая фреза переходит от прямых стенок к острым внутренним радиусам. Операторы часто удерживают гладкий профиль резания, и вдруг слышат громкий щелчок, когда фреза ударяется о внутренний угол. Углы зацепления инструмента мгновенно возрастают, многократно увеличивая силы резания и ломая хрупкие радиусы углов. Никогда не используйте прямолинейную подачу при обработке внутреннего радиуса кармана.
Наше проверенное на практике правило защищает скорость фрезерования закаленной стали: поддерживайте высокую скорость обработки поверхности и небольшую нагрузку стружки (0.03–0.06 мм/зуб) вдоль плоских стенок. По мере приближения к углу запрограммируйте в CAM-системе опережающее планирование, чтобы замедлить подачу на 40–60% и снизить скорость вращения шпинделя на 10%. Используйте проходы с отслаиванием для постепенной очистки углового материала, а не для обработки всего радиуса за один проход.
3D-контурирование пресс-формы: расчет скорости резания при фрезеровании на основе эффективного диаметра и сглаживания траектории.
Чистовая обработка 3D-контуров с помощью шарового фрезера представляет собой обманчивую геометрическую ловушку. Операторы станков программируют скорость резания, используя номинальный диаметр инструмента, а затем сталкиваются с проблемой шероховатой поверхности и быстрого износа центра. Проблема заключается в геометрии: рассчитывайте скорость резания при фрезеровании, используя эффективный диаметр резания (Deff) при фактической глубине резания, а никогда не номинальный диаметр инструмента (Dc).
При небольшой осевой глубине (Ap 0.05–0.1 мм) эффективный диаметр резания уменьшается до доли номинального размера. Режущая кромка вблизи нулевой точки практически не смещается, волочась и размазываясь по стали пресс-формы. Для компенсации увеличьте частоту вращения шпинделя на 30–50% и используйте высокоскоростное сглаживание с опережением. Если частота вращения шпинделя достигает максимума, наклоните инструмент на 15 градусов на 5-осевом фрезерном станке, чтобы сместить мертвый центр резания.
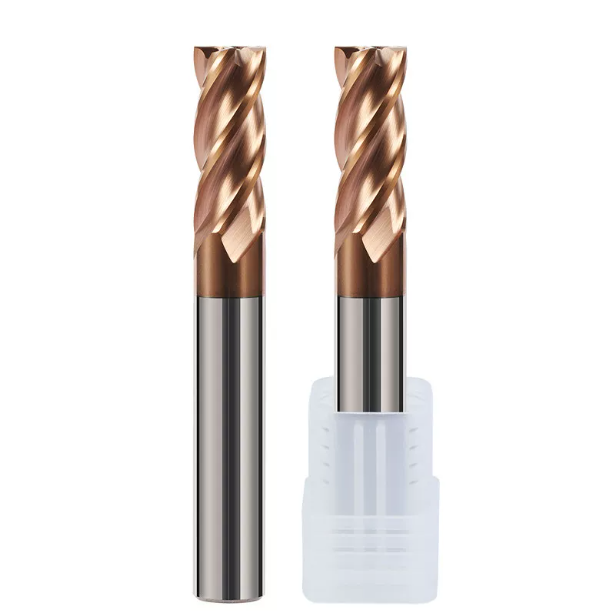
Устранение неполадок на месте: диагностика неисправностей инструмента при фрезеровании закаленной стали на станках с ЧПУ.
Отвечая на технические запросы из европейских и американских машиностроительных цехов, мы часто видим, как операторы винят в проблемах качество инструмента и преждевременно заменяют фрезы. По нашему опыту, каждая изношенная фреза, снятая со шпинделя, служит регистратором оперативных данных. При фрезеровании твердых материалов практически отсутствует запас прочности. Небольшие дисбалансы параметров оставляют отчетливые механические и термические следы на режущих кромках.
Для эффективного устранения неполадок необходимо провести обратное проектирование этих конкретных моделей износа. Для высокопроизводительных концевых фрез для обработки закаленной стали на станках с ЧПУ катастрофические поломки редко вызваны одной единственной причиной. Они возникают в результате циклических механических нагрузок и термического удара. Перед очисткой инструмента осмотрите боковую поверхность под микроскопом с 20-кратным увеличением, чтобы отделить термическое разрушение от механического воздействия.
Термическое растрескивание и микросколы на ранних стадиях: определение того, слишком ли высока скорость резки на станке с ЧПУ или слишком низка скорость подачи.
При увеличении параллельные гребенчатые трещины, идущие перпендикулярно режущей кромке, указывают на термическую усталость. Когда операторы увеличивают скорость резки на станке с ЧПУ выше теплового предела покрытия, быстрые циклы нагрева и охлаждения создают сильное термическое напряжение. Как только это циклическое расширение превышает прочность на излом карбидной матрицы, микротрещины распространяются в подложку и вызывают отслаивание кромки.
Однако термическое растрескивание также может быть вызвано недостаточной нагрузкой на режущую кромку. Если подача на зуб слишком мала, кромка трется о затвердевший материал, а не срезает чистую стружку, концентрируя тепло на кончике инструмента. Проверьте цвет стружки: если стружка темно-синяя или фиолетовая с гребенчатыми трещинами, уменьшите скорость резания на 15–20%. Если стружка порошкообразная или светлая, увеличьте подачу для отвода тепла.
Утолщенная кромка (BUE) и ускоренный износ: решение проблемы отсутствия размягчения, вызванного сдвигом.
Обработка инструментальной стали HRC 65 иногда приводит к образованию наростов на кромке или сильных кратерных повреждений, что застает многих инженеров врасплох. В наших испытаниях шпинделя это происходит, когда фактическая скорость фрезерования закаленной стали находится ниже диапазона пластификации. Зона сдвига никогда не достигает 600–800 °C, необходимых для локального термического размягчения, что заставляет фрезу прорезать неподвижный материал.
Низкотемпературная обработка разрушает точильные камни и приваривает микрочастицы к режущей кромке. Когда эти отложения отслаиваются, они увлекают за собой зерна карбида, ускоряя износ боковой поверхности. Вместо снижения частоты вращения, что углубляет цикл обработки, увеличьте скорость резания на 10–15%, если позволяет жесткость настройки. Это приведет к термическому размягчению, в результате чего резание изменится с тупого на чистое и плавное.
Практическая проверка эффективности охлаждающих сред: почему сухая обработка с помощью вихревого пистолета холодного воздуха превосходит обработку с использованием обильного потока охлаждающей жидкости.
Заливание обрабатываемого материала твердостью HRC 65 водорастворимым охлаждающим веществом при появлении дыма — быстрый способ разрушить карбиды. Вращающиеся канавки за миллисекунды циклически меняют температуру между 1,000 °C в зоне резания и комнатной температурой в потоке охлаждающей жидкости. Это экстремальное термическое циклирование вызывает сильный термический шок, приводящий к быстрому отслоению покрытия и микротрещинам вдоль границ зерен.
При определении базовой скорости резания для фрезерования используйте всухую воздуходувку с холодным воздухом. Охлажденный сжатый воздух (от -5°C до 5°C) не охлаждает корпус фрезы; он обеспечивает кинетическую силу для удаления стружки и предотвращения повторного резания. В глубоких полостях, где происходит застой отвода стружки, допустима минимальная смазка растительным маслом (MQL), но подача охлаждающей жидкости под высоким давлением принесет гораздо больше вреда, чем пользы.






