
В прошлом месяце к нам обратились из цеха точной обработки пресс-форм в Штутгарте с неотложной проблемой. Во время чистовой фрезеровки комплекта штамповочных вставок из стали 1.2379 (D2), закаленных до твердости HRC65, на 5-осевом обрабатывающем центре они наткнулись на стену. Всего через 18 минут работы шпинделя произошло катастрофическое сколы, которые уничтожили наконечник инструмента.
Первоначально инженеры цеха списали проблему на жесткость твердосплавной подложки или термостойкость покрытия. Они протестировали сверхмелкозернистые твердосплавные фрезы от трех ведущих поставщиков, однако все инструменты вышли из строя в одном и том же месте: в углу наконечника. Под микроскопом с большим увеличением адгезия подложки и покрытия AlTiN выглядела неповрежденной. Настоящей причиной оказалась геометрическая переходная зона концевой фрезы с закругленным углом.
Более десяти лет работы в сфере технической поддержки в Европе и Северной Америке научили нас одному жесткому правилу: при твердости стали выше 60-65 HRC стандартные допуски на инструмент падают до нуля. Многие цеха, занимающиеся обработкой инструментальной стали твердостью HRC65, корректируют скорость вращения шпинделя, подачу или подачу охлаждающей жидкости под высоким давлением, игнорируя при этом микрогеометрию. Истинный центр, определяющий распределение нагрузки и пути отвода тепла, — это радиус скругления режущей кромки.
Качественная концевая фреза с закругленным углом для закаленной стали никогда не бывает просто квадратным инструментом с дугой, приделанной к углу. Размер радиуса, тангенциальное сглаживание к периферийной кромке, подготовка кромки при хонинговании и микроотрицательный угол заточки определяют допустимое усилие. Незначительное несоответствие шлифовки резко увеличивает радиальное усилие в зоне контакта толщиной 30 микрон. Локальные температуры сдвига быстро превышают 900°C, разрушая кромку под воздействием комбинированного удара и термической усталости.
Если микрогеометрия не позволяет направлять ударные нагрузки к твердому сердечнику инструмента во время динамического фрезерования, дорогостоящие нанопокрытия и жесткие конструкции станка не смогут спасти наконечник. Как долго может прослужить режущий инструмент при работе с высокотвердыми сталями, когда сила и тепло концентрируются в одной теоретической точке?
Сколы кромок и термические повреждения: правда о причинах поломки инструмента — фрезы с закругленными углами и фрезы с прямым концом при обработке упрочненной инструментальной стали
Каждый программист ЧПУ знает этот звук: совершенно новая концевая фреза с квадратным шлицем начинает резку с четким, чистым тоном. Через десять минут индикаторы нагрузки шпинделя начинают мигать. Затем следует глухой щелчок, оставляющий глубокую бороздку на боковой стенке пресс-формы. При сравнении концевых фрез с закругленными углами и концевых фрез с квадратным шлицем геометрия определяет, получите ли вы предсказуемый износ боковой поверхности или катастрофическое сколы.
Обработка глубоких, закаленных полостей с острыми углами карандашом приводит к преждевременному разрушению. Острые углы не имеют опорного материала, что значительно уменьшает доступную тепловую массу в месте соприкосновения торцевой поверхности с периферийной боковой поверхностью. Без закругления угла механическое напряжение резко возрастает в этой теоретической точке. Переход к закруглению угла создает безопасный диапазон обработки, обеспечивая баланс между сроком службы инструмента и ограничениями по очистке полостей.
Почему при обработке инструментальной стали твердостью HRC65 острые концевые фрезы с квадратным шлицем неизбежно начинают скалываться в течение 20 минут?
Фрезы с квадратным концом, используемые при обработке инструментальной стали твердостью HRC65, сталкиваются с экстремальными пределами текучести материала. При твердости 65 HRC стружка не может скручиваться за счет обычной пластической деформации. Вместо этого заготовка срезается под высоким давлением в результате распространения микротрещин. Острый угол выдерживает практически нулевую нагрузку. Начальный ударный импульс мгновенно превышает предел прочности твердосплава на поперечный разрыв, мгновенно отламывая угол.
Тепловая ловушка столь же разрушительна. Поскольку острая геометрия не имеет переходного объема, теплопроводность останавливается. Тепло от трения сдвига не может выйти через хрупкие стружки, что приводит к повышению температуры кончика до более чем 900 °C в пределах нескольких микрон от кромки. Термический шок растрескивает покрытие, разрушает кобальтовую связующую фазу и размягчает карбид. После размягчения даже микроудар разрушает незакругленную кромку.
Как геометрия радиуса скругления углов влияет на результирующую силу резания: устранение напряжений и концентрации тепла.
Введение дуги смещает вектор силы резания, который представляет собой основное значение радиуса закругления режущей кромки. Острый угол направляет основное сопротивление резанию перпендикулярно оси фрезы, создавая сильный изгибающий момент у самой слабой кромки. Контролируемая дуга угла распределяет эту точечную нагрузку вдоль линии зацепления, разлагая силы на управляемое радиальное усилие и осевую составляющую, направленную вверх к шпинделю.
Закругленный угол также открывает трехмерный проводящий канал в корпус инструмента. Большая масса твердосплава создает резкий температурный градиент, отводя разрушительное тепло от зоны резания к хвостовику. Дугообразный профиль также истончает стружку к основанию, сглаживая вход в зону резания и уменьшая пиковый удар. Это предотвращает локальное накопление тепла и обеспечивает стабильный, предсказуемый износ боковой поверхности.
Практический пример из практики: черновая и чистовая фрезеровка твердосплавной концевой фрезой с закруглением угла, материал D2/1.2379.
В прошлом году у одного из клиентов возникли проблемы с обработкой глубокой полости матрицы из холоднокатаной инструментальной стали 1.2379 с твердостью 64–65 HRC. Для контурной обработки и зачистки пазов использовался стандартный 10-миллиметровый 4-канавочный квадратный инструмент. При скорости вращения 1,800 об/мин и шаге 0.02 мм/зуб режущий инструмент терял 0.3 мм угловых фрагментов каждые 15–18 минут. Частые остановки приводили к сбоям в производстве, а поверхности стенок покрывались сильными следами вибрации.
Мы заменили эту конфигурацию на твердосплавную концевую фрезу с закруглением угла 10 мм, имеющую радиус закругления R0.5 и отрицательный микроугол заточки. Мы увеличили скорость резания на 15% и повысили осевую глубину резания. Закругленный наконечник легко поглощал удары при закруглении углов, продлевая срок службы инструмента более чем на 70 минут без сколов. Микроквадратный инструмент был оставлен только для окончательной зачистки углов, что утроило общую производительность цеха.
Геометрическая игра с использованием микрометрических параметров: влияние радиуса скругления углов и допусков на переходы на жесткость наконечника инструмента.
В европейских и американских цехах по изготовлению пресс-форм часто требуют допусков на радиус скругления углов в пределах ±0.005 мм. Многие токари считают, что это предотвращает только образование облоя на линии разъема в литьевых формах. В действительности же, тангенциальное сглаживание кромок напрямую влияет на усталостную долговечность наконечника инструмента при циклических нагрузках. Крошечный выступ в 2 микрона в месте соприкосновения угла с наружной кромкой действует как сильный концентратор напряжений, вызывающий преждевременное разрушение при высокоскоростном вращении.
Наши цеховые испытания показывают, что микрогладкость имеет гораздо большее значение, чем номинальный радиус при фрезеровании сверхтвердых материалов. Многоосевые шлифовальные станки с ЧПУ и прецизионно заточенными кругами необходимы для бесшовного сглаживания передней грани, дуги радиуса и винтовой канавки. Безупречный радиус скругления режущей кромки устраняет локальные микровыемки, являясь основной физической защитой от распространения усталостных трещин в закаленной стали.
Микрогеометрия режущей кромки: подготовка кромки и согласование допусков радиуса закругления угла.
Токари часто гонятся за скоростью подачи, игнорируя микроскопическую подготовку кромки. Обработка стали твердостью 65 HRC необработанной, остро заточенной кромкой приводит к образованию микросколов в течение нескольких секунд. Данные нашего цеха доказывают, что радиус скругления режущей кромки требует тщательной калибровки заточки. На инструментах с радиусом закругления от R0.5 до R1.0 мы поддерживаем заточенную фаску строго в пределах от 8 до 15 микрон.
Хонингование с шагом менее 5 микрон позволяет твердым мартенситным карбидам разрушать хрупкие границы зерен при ударе. При шаге более 20 микрон режущая кромка становится чрезмерно отрицательной, что приводит к резкому увеличению силы резания и обжиганию детали. Хонингование также должно быть равномерным по всей дуге угла. Любое микроотклонение между вершиной радиуса и прямой боковой поверхностью вызывает скачки нагрузки, которые ухудшают предсказуемость износа.
Проектирование с учетом устойчивости к сколам: геометрия радиуса закругления углов для стали, закаленной до твердости HRC65.
Обработка стали вблизи предела сдвига карбида вольфрама требует отказа от стандартной геометрии с положительным передним углом. В нашей специальной геометрии концевой фрезы с твердостью HRC65 мы затачиваем передний угол до -8° - -12°. Мы сочетаем это с жестким первичным зазором 6° - 8° и эксцентрическим сглаживанием. Такой профиль жертвует легкостью резания ради создания зоны сильного сжимающего напряжения за режущей кромкой.
Отрицательный угол зазора преобразует разрушительное растягивающее усилие в управляемые сжимающие нагрузки. При этом, вторичная геометрия зазора предотвращает сильное трение о зону упругого восстановления обрабатываемой детали. Закаленная инструментальная сталь резко возвращается в исходное положение под нагрузкой; слишком малый зазор вызывает сильный фрикционный нагрев, а слишком большой ослабляет опору подложки. Балансировка этих углов в узком диапазоне обеспечивает стабильность наконечника при больших циклических нагрузках.
Побочные эффекты неправильного радиуса закругления углов при динамическом фрезеровании: скачки радиальной силы и появление следов вибрации.
Столкнувшись со сколами на кромках, операторы часто рефлексивно переключаются на гораздо больший радиус. В динамических траекториях движения инструмента это может иметь обратный эффект, вызывая резкое увеличение радиальных сил резания. Когда радиус скругления приближается к осевой глубине резания вдоль крутых стенок, длина дуги зацепления увеличивается. Это направляет сильное боковое давление на заготовку и шпиндель, вызывая вибрацию, если жесткость крепления инструмента недостаточна.
И наоборот, уменьшение радиуса закругления на инструменте диаметром 10 мм снижает радиальное отклонение, но концентрирует тепловые и механические нагрузки на микроскопической точке. В наших технических обзорах мы рекомендуем оставлять чистовую заготовку толщиной 0.3 мм и выполнять черновую обработку концевой фрезой из твердосплава с радиусом закругления R0.5 или R0.8. Этот компромисс обеспечивает высокие скорости подачи, предотвращает вибрацию детали и продлевает срок службы фрезы.
Выбор инструмента и стратегия обработки: выбор концевых фрез с закругленными углами для закаленной инструментальной стали.
Многие программисты рассматривают закаленную сталь как более медленную версию предварительно закаленного материала, сохраняя при этом идентичное соотношение глубины резания. В полостях твердостью от 60 до 65 HRC неправильное радиальное и осевое зацепление приводит к поломке инструмента за считанные секунды. Выбор концевой фрезы с закругленным углом для закаленной стали требует баланса между общей жесткостью хвостовика на изгиб и локальными пределами усталости кромки.
Высокопрочные установки с предварительно нагруженными роликовыми направляющими и шпинделями HSK63A справляются с большими радиусами скругления углов при повышенных скоростях резания и осевых нагрузках. В отличие от них, инструменты с меньшим конусом BT30 или длинной стрелой издают скрип при больших радиусах скругления углов. Мы подбираем геометрию инструмента и траектории движения инструмента в соответствии с динамикой вашего шпинделя, находя оптимальный баланс между скоростью съема металла и сроком службы инструмента.
Выбор радиуса скругления углов: анализ распределения усилий при радиусах R0.2, R0.5 и R1.0 при обработке листовой стали.
Выбор концевой фрезы с закругленным углом для обработки инструментальной стали предполагает очевидные механические компромиссы между геометрией R0.2, R0.5 и R1.0. На инструментах диаметром 10 мм фреза с закругленным углом R0.2 точно соответствует острым внутренним углам детали, что позволяет сэкономить время на последующей электроэрозионной обработке. Однако ее малый радиус ведет себя как точечный контакт, обеспечивая лишь на 20–30% большую ударную вязкость, чем инструмент с квадратным закруглением.
Переход на радиус R0.5 перенаправляет силы резания в осевом направлении, что, как правило, удваивает срок службы инструмента при одинаковых скоростях подачи. Это наша стандартная рекомендация для черновой обработки закаленных полостей. Радиус R1.0 легко выдерживает умеренные прерывистые резания. Однако он создает сильное боковое давление, которое легко деформирует тонкостенные участки, что затрудняет контроль размеров.
Динамическое фрезерование против стратегий высокоскоростной подачи/неглубокого резания: оптимизация глубины и ширины резания для глубоких полостей и крутых боковых стенок.
При программировании обработки крутых боковых стенок цехам приходится выбирать между трохоидальными проходами и высокопоточными неглубокими резами. Использование фрезы с радиусом закругления для динамических траекторий инструмента (ap от 1.0D до 1.5D, ae от 5% до 8% D) защищает нижние углы, распределяя тепло вдоль боковых поверхностей канавок. Эта стратегия особенно эффективна на открытых участках станков с высокой скоростью разгона.
В глубоких углублениях за пределами выступов 4xD глубокие осевые резы вызывают сильное отклонение инструмента и вибрацию. В этом случае следует перейти к стратегии высокой подачи: ограничить осевую глубину на уровне 20–30% от радиуса (0.2–0.3 мм для инструмента R1.0) и увеличить подачу на каждый зуб более чем на 0.25 мм. Это позволяет уменьшить толщину стружки и направить сопротивление резанию вверх по шпинделю, полностью устраняя вибрацию.
Терморегулирование и расслоение покрытия: почему радиус закругления в корне зазора должен совпадать с радиусом скругления углов.
Внешний радиус закругления угла инструмента должен плавно переходить в радиус зазора у основания канавки. При твердости 65 HRC раскаленная стружка плотно закручивается вдоль передней поверхности режущей кромки под воздействием сильного нагрева. Даже при точно заточенном радиусе закругления резкий шлифовальный этап в зазоре задерживает закручивающуюся стружку. Это приводит к сильному скоплению стружки и вторичному образованию борозд.
Застрявшая стружка вызывает мгновенные скачки температуры у основания канавки. Затем несоответствие коэффициентов теплового расширения приводит к отслаиванию нанопокрытий, нанесенных методом PVD, от карбидной подложки. После разрушения покрытия, чистый карбид вольфрама трется о закаленную сталь, ускоряя быстрое образование кратеров. Мы шлифуем корни зазубрин и переходы в углах одним непрерывным профилем, обеспечивая свободное удаление стружки с минимальным трением.
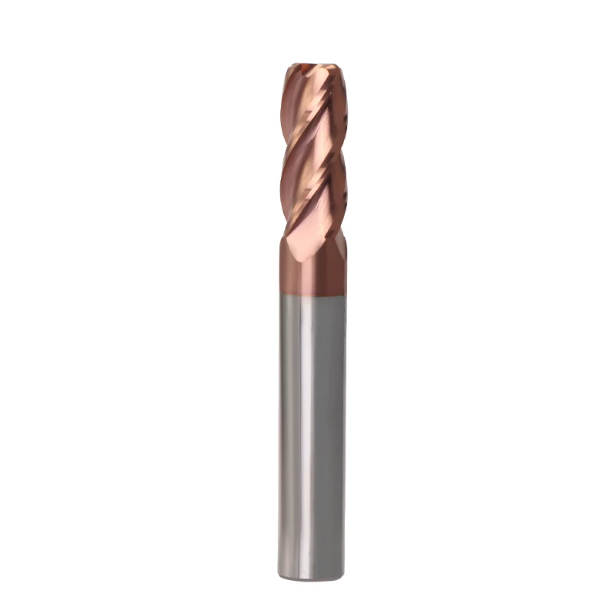
Фрезы с закругленными углами, изготовленные по индивидуальному заказу, как решение для сложных европейских и американских пресс-форм с полостями.
Консультации с цехами по изготовлению литьевых форм для автомобильной и медицинской промышленности в Европе и Северной Америке выявили очевидную реальность: более 30% изделий из высокотвердых материалов выходят из строя при использовании стандартных пресс-форм. В полостях с твердостью выше 60 HRC износ покрытия редко является причиной поломки. Стандартные пресс-формы с длинными канавками недостаточно жесткие, а прямые хвостовики сталкиваются с крутыми углами уклона. Простое снижение подачи приводит к вибрации, сколам кромок и браку деталей.
Когда стандартные инструменты сталкиваются с несущими стенками, геометрическая адаптация — единственное экономически эффективное решение. Фреза с закругленными углами, изготовленная на заказ, не предназначена для достижения экстремальных параметров. Она оптимизирует длину канавки, закругление шейки и плавные переходы, чтобы изгибающие моменты оставались внутри сердечника. Такая целенаправленная настройка обеспечивает надежное время цикла и стабильную перпендикулярность стенок в глубоких полостях пресс-форм.
Фрезы с закругленными углами на заказ для сверхузких глубоких пазов и тонкостенных компонентов: оптимизация длины зазора и усиление шейки.
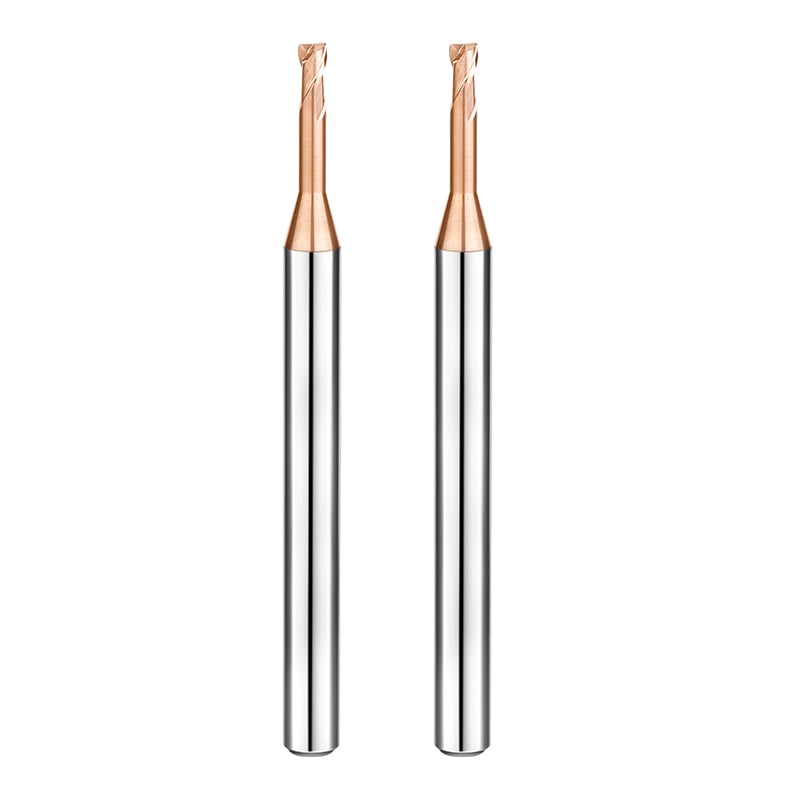
В глубоких ребрах и тонкостенных пазах соотношение длины к диаметру легко достигает 5:1 или 6:1. Отклонение инструмента масштабируется кубически с вылетом, из-за чего стандартные канавки мгновенно начинают вибрировать. Для таких настроек мы разрабатываем концевую фрезу с радиусом скругления углов на заказ, используя короткий профиль с конической шейкой. Мы ограничиваем длину резания до 1.0–1.5 x D и шлифуем шейку с жестким конусом от 1° до 3°.
Этот усиленный переход повышает модуль сечения и смещает собственные частоты колебаний от резонанса машины. Скругленные переходные закругления устраняют локальные точки напряжения вдоль шейки. На дне паза малые радиусы закругления углов, такие как R0.15 или R0.25, предотвращают сколы кромок, одновременно уменьшая радиальное отклонение. Даже на значительной глубине инструменты сохраняют плоскость дна и вертикальность стенок с точностью до 5 микрон.
Оптимизация радиусов закругления углов и углов спирали для концевых фрез нестандартной формы в зависимости от жесткости станка (например, BT30 против HSK63A)
Конусность шпинделя определяет ограничения геометрии инструмента. При черновой обработке сталей твердостью 65 HRC на более тонких конусах BT30 ограниченное усилие затяжки и радиальная жесткость создают серьезные риски резонанса. Симметричные канавки и большие радиусы передают сильные вибрации непосредственно в подшипники шпинделя. В таких условиях концевая фреза с закругленным углом должна отдавать приоритет низким радиальным усилиям за счет компактного радиуса R0.3 и неравных винтовых канавок 35°/38°.
Переход на шпиндели с двойным контактом из сплавов HSK63A или BBT50 полностью меняет эту динамику. Высокая жесткость зажима обеспечивает прочные углы R0.8–R1.0 в сочетании с крутыми спиральными канавками под углом 42–45°. Эти крутые канавки чисто отводят мелкую закаленную стружку вверх по стенкам полости. Большой радиус закругления направляет большие нагрузки аксиально в шпиндель, повышая скорость съема металла без износа конуса.
Анализ опыта европейских и американских производственных цехов: техническая обратная связь от параметров резки до проектирования нестандартных инструментов.
Наши лучшие технические данные поступают непосредственно из измерений пиковых нагрузок на шпиндель, сканирования качества поверхности и микроскопической оценки износа в цеху. Настройка инструмента на месте превращает мельчайшие изменения толщины стружки и разрушения кромки в точные инженерные данные. Эта непрерывная обратная связь поступает в CAD-модели, замыкая цикл между реальными процессами резки и шлифовки.
Когда в цехе штамповки сообщили о микроотслаивании материала в глубоких полостях, образовавшихся при горячей обработке, мы не просто посоветовали им уменьшить рабочую поверхность. Вместо этого мы перепроектировали радиус закругления режущей кромки инструмента в следующей партии. Мы заменили симметричный хонинговальный инструмент на направленную обработку кромки в виде водопада и отрегулировали радиальный зазор. Закрепление геометрии инструмента на основе данных, полученных в реальном цехе, позволяет нашим фрезам на заказ надежно работать десятки часов.
Устранение неполадок на месте и удвоение срока службы инструмента: наш практический подход к выбору концевых фрез с закруглением угла.
Инструменты редко выходят из строя из-за естественного абразивного износа; они ломаются из-за несоответствия параметров на станке. Точная подготовка кромки, отрицательные углы наклона и неглубокие проходы с высокой подачей эффективны только в том случае, если код ЧПУ учитывает физику резания. Наша поддержка в выборе концевых фрез с закругленными углами выходит за рамки статических таблиц скорости и подачи. Мы устраняем неполадки на месте, балансируя жесткость шпинделя, вылет инструмента и дуги контакта в углах.
Если вы обрабатываете полости твердостью более 60 HRC и боретесь со сколами на углах, прекратите рефлексивно затягивать регулятор подачи. Вместо этого проверьте тепловую динамику, происходящую на кончике инструмента. При фрезеровании твердых материалов в зоне резания толщиной 30 микрон нет места для догадок. Вместо того чтобы слепо менять марки фрез, разработайте объективную диагностическую процедуру, основанную на твердости сердцевины и образовании стружки, чтобы стабилизировать процесс.
Три распространённые ошибки в настройке параметров в западных машиностроительных цехах: чрезмерная скорость вращения шпинделя в сочетании с недостаточной скоростью подачи.
Посещение механических цехов выявляет распространенную привычку операторов: боязнь сломать инструмент приводит к высоким оборотам и низким скоростям подачи. Чрезмерная осторожность при работе с режущей кромкой разрушает ее. Снижение нагрузки на режущую кромку ниже 0.01 мм на зуб приводит к тому, что толщина срезаемого металла оказывается ниже радиуса хонингованной кромки. Вместо того чтобы срезать чистый металл, инструмент трется и обжигает полированные плоские поверхности, создавая интенсивное трение, которое вызывает быстрое образование термических трещин.
Угловые перемещения без уменьшения подачи представляют собой еще одну серьезную опасность. Когда траектория движения инструмента поворачивает на внутренние углы, дуга зацепления резко возрастает, вызывая ударную нагрузку на угол. Обильное подача охлаждающей жидкости усиливает термический шок, вызывая микротрещины в горячем твердосплаве под воздействием циклических термических нагрузок. Если вы столкнулись с преждевременным образованием сколов, переключитесь на подачу сухого холодного воздуха или MQL и увеличьте подачу, чтобы канавки чисто захватывали материал и отводили тепло.
Интерпретация морфологии стружки: точная настройка скорости резания концевых фрез с закруглением угла твердостью HRC65 на основе цвета окисления и завитка.
Лучшим датчиком процесса является стружка в корпусе. При настройке концевой фрезы с закруглением угла твердостью HRC65 , откажитесь от использования измерителя нагрузки на консоли и проверяйте стружку с помощью карманной лупы с 10-кратным увеличением. В условиях сбалансированной температуры стружка образует плотные завитки в форме буквы «С» или небольшие запятые. Ее цвет должен варьироваться от однородного темно-синего до серовато-синего, что подтверждает отвод тепла от режущего инструмента вместе со стружкой.
Яркие серебристые стружки в сочетании с мелким металлическим порошком указывают на истирание и полировку из-за недостаточной площади поверхности или недоподачи материала. И наоборот, почерневшие стружки, струйки или сильное искрение предупреждают о превышении температурных порогов покрытия; немедленно снизьте площадь поверхности на 10–15%. Анализ морфологии стружки позволяет скорректировать параметры до того, как катастрофическое образование сколов на боковой поверхности испортит заготовку.
Наш процесс оптимизации на месте для выбора концевой фрезы с закруглением угла
Структурированные испытания резки предотвращают порчу пресс-форм на тысячи долларов. Наша техническая поддержка по выбору концевых фрез с закругленными углами основана на четырех последовательных этапах: проверка геометрии применения, динамическое моделирование зацепления, микроанализ стружки и оптический контроль износа. Мы никогда не запускаем новые фрезы на предельных оборотах; мы начинаем с 80% от базовой скорости, чтобы оценить ударную нагрузку при входе в угол.
Если вы планируете траектории обработки сложных полостей — выбираете между фрезерной кромкой R0.2, черновой фрезерной кромкой R0.5 или фрезерной кромкой с закругленной шейкой, — сообщите марку стали, глубину полостей и интерфейс шпинделя. Мы вместе рассмотрим физические принципы. Согласование геометрии полостей, микроструктуры заготовки и допусков на подготовку кромки обеспечивает надежный срок службы инструмента, даже при обработке самых твердых сталей.






