
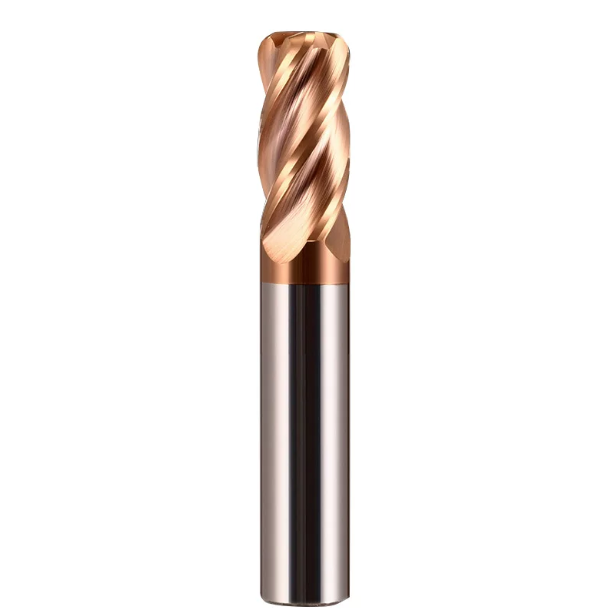
В прошлом месяце наша инженерная команда устраняла неполадки в проекте по обработке полости пресс-формы в районе Великих озер. В цехе производилась черновая обработка полости из инструментальной стали D2 с твердостью HRC 58–60 и длинным выступом, в 4.5 раза превышающим диаметр фрезы (4.5D). Они использовали стандартную трохоидальную траекторию — глубокие осевые резы с легким радиальным зацеплением — с помощью термоусадочного держателя. Микросколы сколов уничтожили периферийную режущую кромку менее чем за двадцать минут, вынудив их сократить подачу стола вдвое.
Как специализированный производитель твердосплавных концевых фрез для закаленной стали, мы каждую неделю сталкиваемся именно с этой проблемой. При черновой обработке инструментальных сталей или износостойких сплавов с твердостью от 50 до 65 HRC программисты постоянно сталкиваются с одним и тем же выбором: продолжать использовать традиционное глубокое боковое фрезерование или полностью перейти на стратегию высокой подачи с малой глубиной резания и высокой подачей на зуб (fz)?
Традиционное боковое фрезерование направлено на обработку всей длины канавки для максимального контакта с материалом. Однако, как только твердость материала превышает 55 HRC, огромные радиальные силы резания быстро вызывают высокочастотную вибрацию на установках с большим вылетом режущей кромки. В отличие от этого, обработка закаленной стали концевой фрезой с высокой подачей перенаправляет сопротивление резанию вдоль оси шпинделя станка, используя утонение стружки для быстрого отвода тепла от резания.
Тем не менее, высокоскоростное фрезерование никогда не бывает простым решением «подключи и работай». Без точно настроенных скоростей и подачи черновой концевой фрезы, а также правильной установки держателя инструмента, агрессивная обработка может легко привести к перегрузке шпинделя или внезапному поломке инструмента. При программировании траекторий черновой обработки в CAM для глубоких твердых полостей, часто ли вы оказываетесь в ситуации, когда приходится работать на низких скоростях, чтобы сохранить инструмент, и одновременно жёстко соблюдать сроки?
Почему мы рекомендуем перейти от традиционного бокового фрезерования к высокоскоростным методам черновой обработки закаленной стали
При черновой обработке инструментальных сталей, таких как H13, D2 или S7 с твердостью выше 55 HRC, традиционное боковое фрезерование быстро сталкивается с физическими ограничениями. Глубокий осевой рез (ap) с небольшим радиальным шагом (ae) создает большую длину контакта канавки с инструментом, что приводит к высокому сопротивлению сдвигу. Это длительное соприкосновение действует как рычаг, вызывая высокочастотную вибрацию, которая за считанные минуты удаляет износостойкие покрытия.
Переход к стратегии высокой подачи коренным образом меняет физику сил резания. Уменьшение осевой глубины до 0.3–1.0 мм и увеличение нагрузки на стружку позволяют перенаправить основное давление резания вдоль оси шпинделя, а не вбок. При черновой обработке глубоких полостей или при обработке с выступами более 4D использование специализированной концевой фрезы для закаленной стали сокращает общее время цикла более чем на 30%, исключая при этом внезапные поломки инструмента.
Влияние радиальных и осевых сил резания на срок службы шпинделя: сравнение в реальных условиях с использованием концевых фрез из закаленной стали.
В ходе мониторинга вибрации шпинделя на месте мы собрали достоверные данные о нагрузке. Традиционное боковое фрезерование использует угол наклона, близкий к 90°, в результате чего силы резания почти полностью направлены в радиальном направлении и воздействуют на передние подшипники шпинделя. Эта боковая нагрузка изгибает хвостовик фрезы, создает несоответствия на боковых стенках полости и ускоряет износ конуса шпинделя в долгосрочной перспективе.
Фрезы с высокой подачей устраняют эту проблему за счет использования угла захода на 10–20°. При входе в зону резания более 70% сопротивления резанию направлено прямо вверх вдоль оси инструмента. Поскольку шпиндели станков обладают гораздо большей осевой жесткостью, чем радиальные опоры, использование специальных концевых фрез из закаленной стали гасит вибрацию станка и защищает подшипники шпинделя, особенно на легких фрезах с конусом 40.
Динамический эффект утонения стружки: как высокоскоростное фрезерование рассеивает тепло из зоны резания.
При резке стали с твердостью около 60 HRC температура сдвига регулярно превышает 900°C. При обычной боковой фрезеровке операторы часто устанавливают консервативные значения подачи (fz < 0.03 мм/z), опасаясь разрушения. На самом деле это усугубляет износ: канавки трется и полируют поверхность, а не срезают чисто. Затем обильное подача охлаждающей жидкости приводит к быстрому термическому циклированию, вызывая преждевременное растрескивание гребенки.
Высокоскоростное фрезерование использует динамическое утонение стружки для охлаждения инструмента. Благодаря малому углу наклона, фактическая толщина стружки (шестигранник) значительно меньше, чем запрограммированное перемещение стола. Увеличение скорости подачи до 0.3–0.6 мм/z приводит к образованию толстой стружки серповидной формы, которая поглощает интенсивное тепло сдвига. Стружка мгновенно отводится, предотвращая проникновение тепла в фрезу, обрабатывающую закаленную сталь, и сохраняя твердость кромки.
Сравнение срока службы инструмента: черновые концевые фрезы HRC65 при высокоскоростной и традиционной обработке.
При обработке заготовок с твердостью 62–65 HRC (например, термообработанных сталей D2 или холоднокатаных штамповых сталей, полученных порошковой металлургией) износ инструмента смещается от постепенного разрушения боковой поверхности к резкому разрушению кромки. В ходе цеховых испытаний стандартные концевые фрезы, работающие с глубокими боковыми резами, обычно выдерживали от 40 до 60 минут, прежде чем начиналось микросколочение по периферии. Переход к динамической высокоскоростной подаче для выполнения той же самой задачи позволил увеличить стабильный срок службы инструмента более чем на 120 минут.
Эта разница обусловлена распределением нагрузки по твердосплавной матрице. Специально разработанная черновая концевая фреза HRC65 концентрирует силы резания на усиленной геометрии носовой части, полностью избегая сильного скручивания, характерного для боковых резов с полной канавкой. В то время как высокоскоростная подача оставляет небольшие остаточные выемки на крутых стенках, требующие получистовой обработки, резкое сокращение времени простоя при смене инструмента обеспечивает значительно меньшую общую стоимость детали.
Типичные виды отказов (микросколы и термическое растрескивание) при традиционном боковом фрезеровании с большой глубиной резания (Ap/Ae)
При глубоком боковом фрезеровании или трохоидальной резке периферийные канавки подвергаются непрерывному интенсивному контакту. По мере того, как каждая режущая кромка врезается в материал с твердостью более 60 HRC, интенсивное сопротивление сдвигу вызывает микродеформации, за которыми следует резкое возвращение в исходное положение при выходе. Этот циклический удар вызывает механическую усталость, образуя микростружки в средней части канавки, которые быстро приводят к катастрофическому разрушению.
Использование жидкого охлаждающего вещества во время черновой обработки глубоких слоев усугубляет проблему. При сильном искровом разряде операторы часто заливают зону резания, заставляя инструмент испытывать резкие перепады температуры при каждом обороте. Этот термический шок приводит к растрескиванию границы раздела покрытия и твердосплава на концевых фрезах, предназначенных для обработки закаленной стали, вызывая повсеместное отслоение покрытия и быстрое разрушение боковой поверхности.
Защита режущей кромки за счет радиуса закругления и увеличенной толщины сердечника при черновой обработке с высокой подачей.
Геометрия высокоскоростных резцов специально разработана для противостояния экстремальным механическим ударам. Вместо хрупких острых углов в 90° используются прецизионно заточенные большие радиусы закругления или плавные тороидальные переходы. По мере того, как инструмент интенсивно врезается в закаленный материал, силы резания равномерно распределяются по дуге, устраняя острые концентраторы напряжений, вызывающие сколы на кончике.
Кроме того, для обработки участков с малой осевой глубиной (0.2–0.8 мм) требуются очень мелкие канавки. Это позволяет нам изготавливать фрезу с массивной толщиной сердечника, достигающей 75–80% от диаметра хвостовика. Этот увеличенный сердечник обеспечивает исключительную жесткость на изгиб, практически исключая вибрацию в глубоких углублениях. Даже при прерывистой обработке черновая концевая фреза сохраняет стабильное положение режущей кромки без ее разрушения.
Реалии цеха: матрицы подачи и скорости для черновых концевых фрез и их преобразование.
При поддержке машиностроительных предприятий в Северной Америке и Европе нас часто спрашивают: «Могу ли я просто использовать указанные в каталоге скорости и подачи на максимальных значениях?» В действительности, спецификации каталога предполагают сверхжесткие испытательные стенды. В реальных условиях цеха сталкиваются с выступанием инструмента, гибкостью приспособлений и непостоянной твердостью заготовки. Наше правило простое: черновая обработка с высокой подачей основана на постоянной эффективной толщине стружки, что требует совершенно иного подхода к программированию, чем боковое фрезерование.
Для расчета скорости подачи при высокоскоростной обработке требуется поправочный коэффициент угла захода инструмента. Поскольку инструмент входит в зацепление под небольшим углом, программирование подачи 0.4 мм/z может привести к фактической толщине стружки всего 0.08 мм. При настройке подачи и скорости черновой обработки концевой фрезой всегда следует проверять, представляют ли значения подачу стола или компенсированную нагрузку на стружку. Слепое замедление скорости подачи приводит к тому, что канавки фрезы трутся и полируют затвердевший слой, а не чисто срезают его.
Рекомендуемые параметры резания для высокоскоростного и традиционного фрезерования (твердость по Роквеллу 50–58: закаленная сталь H13 / 4140)
Для инструментальных сталей и сплавов, используемых в горячей обработке, таких как H13, 4140 или 718 с твердостью 50–58 HRC, материал сочетает в себе высокую прочность на разрыв с умеренной ударной вязкостью. Традиционное боковое фрезерование в этом диапазоне обычно выполняется по трохоидальной траектории со скоростью Vc 80–110 м/мин, с глубиной 0.8–1.5D и небольшими радиальными ступенями. Однако высокоскоростное фрезерование позволяет увеличить скорость резания до 120–160 м/мин, одновременно снижая осевую глубину до 0.3–0.8 мм и увеличивая подачу до 0.3–0.6 мм/z.
Выбор между этими методами зависит от глубины и вылета полости. Внутри 2D-полостей, требующих строгой вертикальности стенок, традиционное боковое фрезерование остается эффективным. Но как только вылет превышает 3D-полость, переход на специализированную концевую фрезу для закаленной стали с удалением стружки с помощью воздушного потока значительно превосходит другие методы. Это минимизирует вибрацию станка и резко снижает стоимость инструмента на кубический дюйм удаленного металла.
Твердость по Роквеллу 60–65 (D2 / 1.2379 / M2, инструментальная сталь) – Предельные значения и точки снижения скорости.
Обработка инструментальных сталей D2, 1.2379 или M2 с твердостью 60–65 HRC значительно сужает допустимую погрешность из-за сильного абразивного износа и перегрева. Скорость обработки поверхности должна оставаться в пределах 50–80 м/мин, чтобы предотвратить превышение температуры инструмента 1,000°C и размягчение твердосплавного сердечника. Осевая глубина обработки должна быть небольшой, 0.15–0.4 мм, а подача на зуб — около 0.2–0.35 мм/z, чтобы обеспечить утонение стружки без образования ударных сколов.
Внутренние углы и места врезания представляют наибольший риск катастрофического отказа. Переход во внутренний угол 90° приводит к мгновенному скачку угла зацепления инструмента с 30° до более чем 90°, что многократно увеличивает сопротивление резанию. Мы всегда требуем от программистов добавлять цикл замедления подачи на 40–50% в острых углах. Настройка динамического замедления в углах обеспечивает надежную подачу и скорость черновой обработки концевой фрезы и предотвращает внезапное разрушение инструмента.
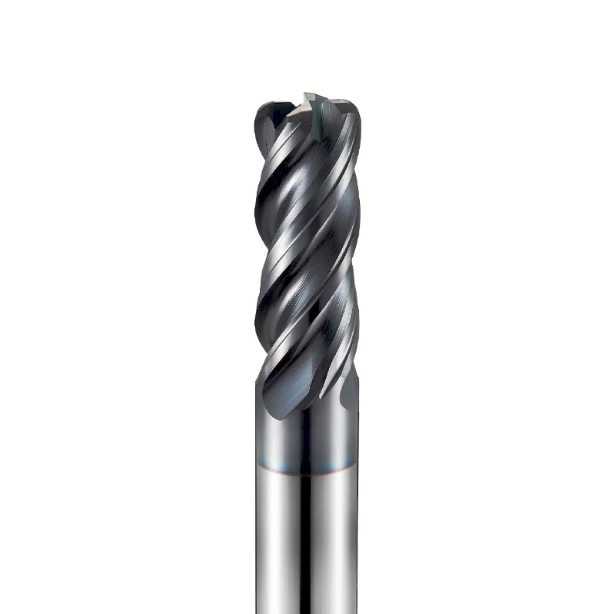
Требования к жесткости и зазору держателя инструмента: Максимальное использование потенциала высокоскоростной подачи.
Мы часто видим, как на высококлассных обрабатывающих центрах используются премиальные фрезы, но при этом инструмент имеет короткий срок службы. Проблема почти всегда сводится к выбору держателя инструмента и конструкции зазора между шейкой и осью. Хотя геометрия с высокой подачей направляет большую часть усилий вдоль оси шпинделя, высокие скорости перемещения стола усиливают микроскопические вибрации в месте соединения держателя инструмента.
Для обеспечения максимальной производительности черновой обработки с высокой подачей необходима точно настроенная жесткость держателя и надлежащий обратный зазор. Высокоскоростные переходы к боковым стенкам могут вызвать деформацию и внезапную поломку инструмента, если зажим держателя недостаточно прочный. Выбор специально разработанной концевой фрезы для закаленной стали с облегченной геометрией шейки в сочетании с жестким зажимом обеспечивает плавный многочасовой цикл обработки без сколов.
Инструментальные держатели с термоусадочной посадкой и гидравлические: контроль биения при прерывистой резке
Мы всегда рекомендуем поддерживать динамическое биение наконечника инструмента в пределах 3 микрон (0.003 мм) при черновой обработке закаленной инструментальной стали. Термоусадочные держатели обеспечивают исключительную жесткость, компактный профиль наконечника и сбалансированное зажимание для обработки глубоких полостей. Однако им не хватает внутреннего демпфирования, а это означает, что сильные ударные нагрузки от прерывистых резов передаются непосредственно на хрупкие твердосплавные канавки.
Высокоточные гидравлические держатели оснащены внутренней жидкостной мембраной, которая действует как естественный амортизатор высокочастотной вибрации. Их единственным недостатком является более громоздкий профиль передней части, что может ограничивать зазор в узких полостях. Для тяжелых прерывистых резов в открытых пространствах гидравлические держатели значительно продлевают срок службы концевых фрез из закаленной стали; для узких полостей с большим вылетом лучшим выбором остаются тонкие термоусадочные держатели.
Предотвращение деформации инструмента при обработке глубоких полостей: данные о выступающих частях инструмента из реальных условий эксплуатации.
Вылет инструмента на 4D, 5D или 6D является распространенной проблемой при обработке больших штампованных или литых полостей. В наших цеховых испытаниях при твердости 58 HRC и вылете инструмента на 5D (например, фреза диаметром 10 мм, выдвинутая на 50 мм) традиционное глубокое боковое фрезерование вызывало упругое отклонение инструмента до 0.08 мм на дне полости. Это приводило к сильному конусному сужению стенок и неравномерному заготовочному материалу при чистовой обработке.
Переход к высокоскоростному фрезерованию при одинаковом вылете инструмента позволил снизить радиальное отклонение до менее 0.015 мм за счет осевого направления усилий на шпиндель. Такое жесткое положение режущей кромки обеспечивает точную геометрию паза и предотвращает микротрещины, возникающие из-за боковой вибрации. Программирование неглубоких ступенчатых резов с использованием концевых фрез с короткими канавками и большим вылетом, предназначенных для закаленной стали, обеспечивает надежный и производительный процесс даже при экстремальных вылетах.
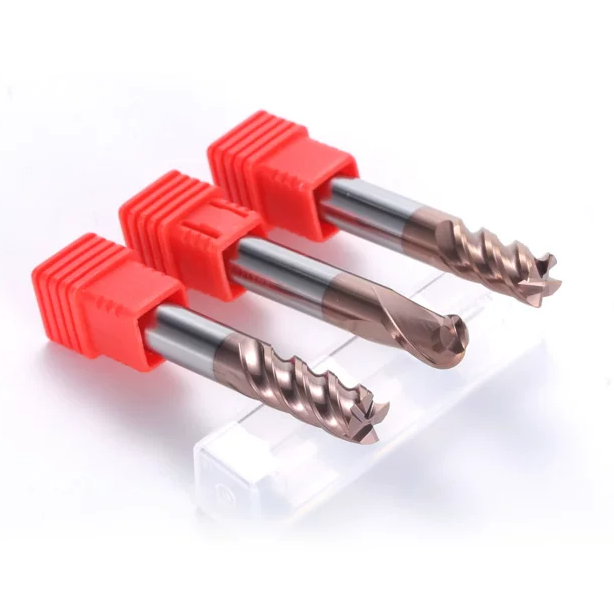
Устранение распространенных аварий при механической обработке на производстве: первопричины поломки и вырывания инструмента при фрезеровании закаленной стали.
При фрезеровании закаленной стали с твердостью выше 50 HRC поломка и вырывание инструмента происходят за доли секунды. Операторы часто винят в этом непостоянную твердость исходного материала или качество инструмента. Однако наши исследования причин поломок в цеху показывают, что дефекты материала редко являются причиной. Более 90% отказов связаны с внезапными скачками интенсивности резания и ухудшением отвода стружки из глубоких карманов.
Вырывание инструмента особенно опасно при высоком сопротивлении резанию. Если усилие зажима держателя снижается или используется изношенная цанга, высокочастотные гармоники приводят к отвинчиванию режущей кромки инструмента. Инструмент неконтролируемо погружается, что приводит к внезапному падению шпинделя. Предотвращение таких отказов при обработке закаленной стали концевой фрезой требует динамического замедления в углу, специальной обработки сухим воздухом и безупречной конусности держателя инструмента.
Несоблюдение требования о замедлении на поворотах приводит к мгновенным скачкам нагрузки при высокоскоростной обработке металла.
Высокоскоростное фрезерование выполняется на высоких скоростях вращения стола, но переход во внутренний 90-градусный угол приводит к резкому увеличению угла зацепления инструмента с 30° до более чем 90°. Поскольку ускорение осей станка имеет незначительную задержку, эффективная нагрузка на стружку мгновенно возрастает. Мониторинг крутящего момента шпинделя на месте показывает, что мгновенные нагрузки часто в три раза превышают нормальные значения во время зацепления в углу.
Для сверхтонких субмикронных твердосплавных материалов этот неамортизированный удар легко разрушает радиус скругления углов. Мы настоятельно рекомендуем включить фильтрацию дуги CAM, чтобы заменить резкие повороты плавными траекториями впрыска, в сочетании с замедлением подачи на 30–50% за 1D до угла. Снижение давления резания позволяет вашей концевой фрезе для закаленной стали поддерживать высокую эффективность подачи при обработке сложной геометрии пазов без образования сколов.
Некачественное удаление стружки при традиционной черновой обработке приводит к повторной обработке и преждевременному износу.
При фрезеровании глубоких пазов боковое пространство для отвода стружки сильно ограничено. Упрочненная стружка, полученная из заготовки твердостью 60 HRC, очень острая и на 2–3 HRC тверже исходной заготовки. Если сжатый воздух не может удалить стружку из паза, горячая стружка затягивается обратно в зону резания, застревая между боковой поверхностью и стенкой. Это разрушительное повторное резание приводит к неравномерному отслаиванию вдоль основных канавок.
Повторная резка портит обработанную поверхность стенок и быстро удаляет защитное покрытие, разрушая красноватый налет фрезы. Для глубин полости в пределах 2D эффективно удаляют стружку с помощью внешних воздухораспределительных коллекторов высокого давления. Как только глубина полости превысит 3D, мы рекомендуем перейти на пневматические концевые фрезы, проходящие через инструмент, для закаленной стали. Направленные потоки воздуха мгновенно удаляют стружку, предотвращая катастрофическую повторную резку.
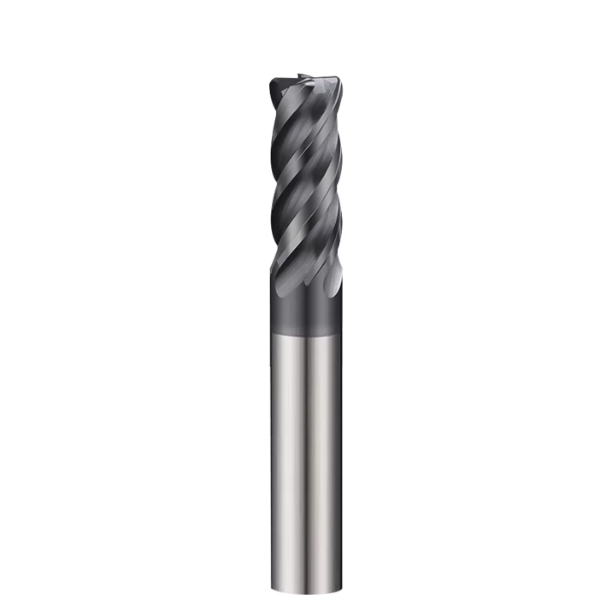
Корректировки конструкции подложки и режущей кромки при производстве твердосплавных концевых фрез.
В конечном итоге, любая стратегия фрезерования в цехе зависит от микроскопической геометрии инструмента и металлургии подложки. Как производитель твердосплавных концевых фрез для закаленной стали, мы знаем, что высокоскоростное фрезерование и традиционное боковое фрезерование требуют совершенно разных конструкций резцов. Высокоскоростная черновая обработка требует исключительной ударопрочности и жесткости сердечника, в то время как боковое фрезерование требует износостойкости боковой поверхности и жесткости на кручение вдоль длинных канавок.
Ни одна геометрия инструмента не может одновременно эффективно выполнять глубокое боковое фрезерование и черновую обработку с высокой подачей в сталях с твердостью более 60 HRC. При обработке закаленных формовочных блоков можно оптимизировать производительность, проанализировав размер зерна подложки, профиль хонингования кромки и характеристики высокотемпературного покрытия. Подбор геометрии инструмента в соответствии с конкретной траекторией резания позволяет добиться максимальной производительности станка.
Сверхмелкозернистая подложка 0.2 мкм и хонингование кромки с отрицательным углом наклона для высокоскоростного и традиционного фрезерования.
Обработка закаленной стали требует баланса между твердостью и трещиностойкостью. Для работы с прерывистыми ударными нагрузками при высокоскоростной подаче мы используем ультратонкий карбид вольфрама с размером частиц 0.2–0.4 мкм и оптимизированным распределением кобальта. Это обеспечивает твердость более 93 HRA при сохранении высокой трещиностойкости (KIC), предотвращая распространение микротрещин вдоль границ зерен во время интенсивной черновой обработки.
Для получения микрогеометрии режущей кромки мы заменяем острые положительные углы заточки на отрицательные углы от 2° до 5° в сочетании с контролируемой заточкой. Если при первоначальном зацеплении наблюдается микросколы, проверьте радиус подготовки кромки (в идеале 10–18 мкм). Контролируемая заточка укрепляет режущую кромку, позволяя концевой фрезе для закаленной стали компенсировать колебания твердости по всей закаленной поверхности.
Стандарты выбора покрытий для черновых концевых фрез твердостью HRC65, предназначенных для черновой обработки пресс-форм.
При черновой обработке твердых инструментальных сталей температура резания регулярно превышает 900°C, что приводит к окислению и расслоению стандартных PVD-покрытий. Для наших фрез для черновой обработки HRC65 мы используем нанокомпозитные покрытия с высоким содержанием алюминия и легированием кремнием (например, AlCrSiN или TiSiN). Кремний образует плотный самовосстанавливающийся барьер из SiO2 под воздействием тепла, повышая стойкость к окислению до температуры выше 1,100°C и снижая трение при сухой резке.
В конечном итоге, конструкция инструмента, параметры резания, держатели инструмента и удаление стружки образуют интегрированную производственную цепочку. Если у вас возникают проблемы со сроком службы инструмента при обработке определенной марки закаленной стали или вам необходимо устранить вибрацию в глубоких полостях, вы можете поделиться с нами техническими характеристиками материала, твердостью и чертежами деталей. Мы поможем вам проанализировать силы резания и разработать надежное решение для фрезерования в вашем цехе.






