
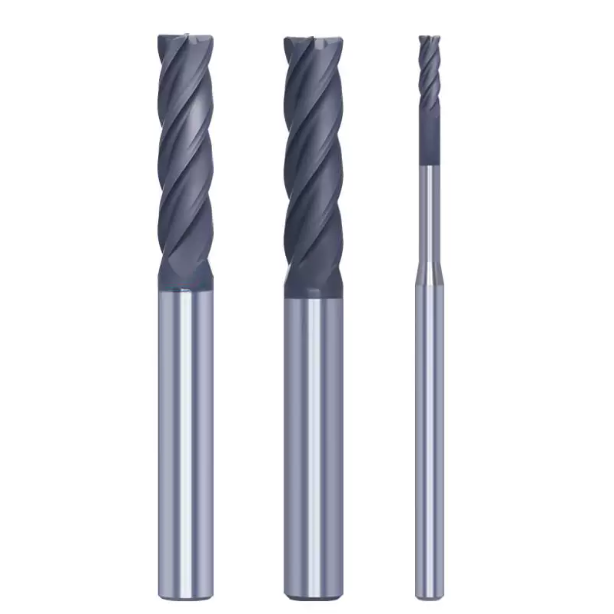
В прошлом месяце немецкий клиент, производитель медицинского оборудования, прислал в наш цех два бракованных керамических уплотнительных кольца из диоксида циркония. Проблема была очевидна: плотное микросколочение вдоль прецизионно обработанных кромок канавок, причем дефекты превышали допустимый предел в 0.05 мм. Клиент поинтересовался, почему кромки по-прежнему трескаются, как стекло, при входе и выходе инструмента, даже после перехода на высококачественную алмазную концевую фрезу для керамики и работы на скорости 35 000 об/мин.
За последние 16 лет, разрабатывая решения для резки для европейских и американских мастерских, мы сотни раз сталкивались с подобной проблемой. Обработка твердой, хрупкой керамики — это не резка металла; это тонкий баланс между хрупким разрушением и удалением микропластика. Использование только дорогостоящего инструмента не предотвратит образование сколов. Для успеха необходим комплексный подход, включающий микрохонингование кромок, жесткие держатели инструмента, контролируемые трохоидальные траектории и геометрию, специфичную для конкретного применения.
- Микромасштабная подготовка кромок и адгезияНекачественное выщелачивание кобальта приводит к отслаиванию слоя микроалмазов под воздействием ударных нагрузок, что вызывает резкое увеличение силы резания и разрушение кромок заготовки.
- Снятие напряжения, обусловленное геометриейПереход на фрезы с закругленным концом позволяет равномерно распределять точечные нагрузки и значительно снижать касательное напряжение в углах и профилях.
- Динамическое управление нагрузкой и вылетомТрохоидальные траектории движения инструмента в сочетании с низкой скоростью подачи и динамическим биением шпинделя менее 3 мкм исключают ударные нагрузки.
- Стабильность качества партий от поставщиковДля выбора надежной алмазной твердосплавной концевой фрезы китайского производства необходимо проверить равномерность радиуса кромки, а также твердость покрытия.
Если вы сталкиваетесь с высоким процентом брака или заоблачными ценами на замену, задайте себе вопрос: действительно ли ваш алмазный инструмент работает с керамикой так, как это предусмотрено его геометрией?
Почему сколы кромок неизбежны при обработке керамики? Анализ механизмов резания и нагрузок на инструмент.
В цеху мы часто видим, как инженеры винят в поломке керамических кромок некачественное сырье или затупившиеся инструменты. Однако, если изучить поперечное сечение под микроскопом с 200-кратным увеличением, можно обнаружить истинную причину. Металлообработка основана на непрерывной сдвиговой деформации, приводящей к образованию стружки, тогда как спеченная керамика обладает практически нулевой пластичностью при комнатной температуре. Удаление материала происходит в основном за счет высокочастотного локализованного хрупкого разрушения, передающего разрушительные ударные волны в обрабатываемую поверхность при неправильном обращении.
Когда алмазная концевая фреза для керамики входит в такие материалы, как Al2O3 или SiC, вдоль режущей кромки концентрируются огромные контактные напряжения. Без достаточной боковой поддержки или постоянной нагрузки на стружку микротрещины распространяются вдоль границ зерен и отрывают куски от обработанной поверхности. Для предотвращения повреждения кромки необходимо механически поддерживать силы резания ниже предела вязкости разрушения, а не надеяться, что заготовка выдержит удар.
Распространение микротрещин в твердых хрупких материалах: контроль точки перехода
При оптимизации параметров обработки компонентов из диоксида циркония мы всегда ориентируемся на обработку в пластичном режиме. При чрезвычайно малой глубине резания интенсивное гидростатическое давление подавляет распространение трещин, позволяя керамике плавно сдвигаться, как металлу. Однако поддержание чисто пластичной обработки в массовом производстве редко бывает целесообразным, поскольку требуемые субмикронные скорости подачи снижают производительность ниже допустимых пределов для цеха.
В практическом производстве мы стремимся к сбалансированному переходному окну. Используя высокоточный алмазный резец на сверхвысоких скоростях обработки поверхности, мы поддерживаем толщину неснятой стружки ниже критической длины трещины, обеспечивая при этом контролируемое микроскопическое отслаивание зерен. Ограничение микротрещин исключительно припуском на чистовую обработку предотвращает проникновение структурных повреждений в корпус детали.
Вибрация при резке и биение шпинделя: скрытые причины поломки алмазных концевых фрез.
Многие токари упускают из виду динамику шпинделя при устранении неполадок, связанных со сколами на кромках. Однажды мы диагностировали линию обработки керамической подложки, где сколы сохранялись, несмотря на сверхконсервативные подачи. Измерение параметров установки показало радиальное биение на кончике инструмента в 8 мкм. В керамике с твердостью выше HV 1500 это отклонение в 8 мкм удваивает нагрузку на одну канавку, по сути, ударяя по кромке заготовки при каждом обороте.
Циклические ударные нагрузки вызывают ранние микротрещины в алмазных зернах, быстро разрушая инструмент и ломая деталь. Наши полевые данные показывают, что общее динамическое биение на конце алмазной фрезы должно строго не превышать 3 мкм. Мы настоятельно рекомендуем заменить стандартные цанговые патроны гидравлическими или термоусадочными зажимами для поддержания необходимой жесткости.
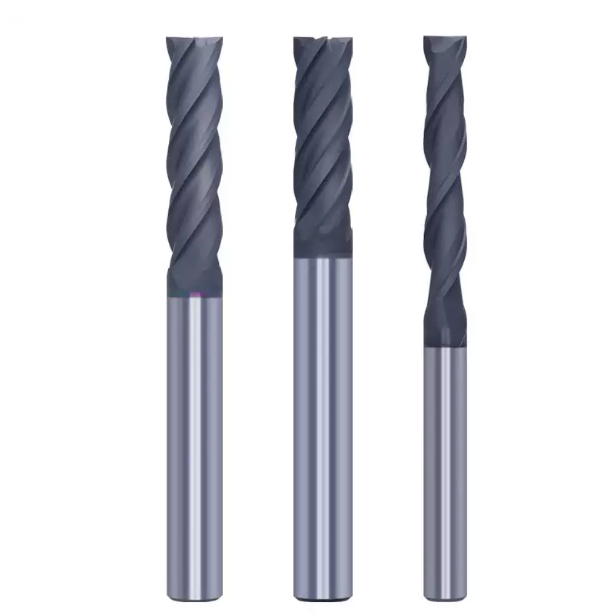
Выбор геометрии инструмента: почему фрезы с закругленным концом и специализированные режущие кромки имеют ключевое значение.
Применение стандартной геометрии стальных или алюминиевых инструментов к технической керамике — верный путь к поломке. При резке металла используются острые клинья для срезания материала, но твердая керамика крайне чувствительна к точечным нагрузкам. Если инструмент имеет острые углы под углом 90 градусов, начальная ударная нагрузка резко возрастает при контакте, распространяя напряжение непосредственно в керамическую матрицу и разрушая кромки.
В ходе тысяч тестовых резов керамических материалов мы обнаружили, что правильно подобранные переходы кромок имеют решающее значение. Использование концевых фрез с закругленным концом и усиленной подготовкой кромок заменяет острые углы непрерывным радиусом, который перераспределяет нормальные силы резания. Эта оптимизированная форма смягчает ударные нагрузки при входе инструмента и стабилизирует зоны микросдвига, предотвращая образование микротрещин еще до их возникновения.
Плоское дно против закругленного носа: полевая проверка эффективности снижения концентрации напряжений.
Мы работали со швейцарским заказчиком, который фрезеровал сердечники клапанов из 99.5% оксида алюминия и столкнулся с 40% брака при использовании стандартных инструментов с плоским дном для зачистки углов. Анализ с помощью сканирующего электронного микроскопа показал, что острые углы инструмента под углом 90 градусов разрушались уже при первом использовании. Лишившись опоры на кромку, инструмент начал грубо вспахивать материал, отрывая края боковых стенок.
Мы заменили квадратные инструменты на концевые фрезы с закругленным концом и радиусом скругления 0.2 мм. Улучшение в цехе было немедленным: радиус скругления распределял режущие напряжения вдоль протяженной дуги контакта. Это изменение утроило срок службы инструмента и позволило добиться качества кромки, соответствующего чертежу. Если геометрия детали позволяет, всегда следует выбирать фрезу с закругленным концом вместо фрезы с острым углом.
Заточка кромки и микротопография: важнейшие детали для долговечности алмазного инструмента.
Распространенное заблуждение среди начинающих инженеров заключается в том, что керамический инструмент должен быть невероятно острым. На плотной спеченной керамике незаточенная кромка ломается практически мгновенно. На нашем производственном предприятии шлифованные твердосплавные подложки никогда не попадают непосредственно в реактор CVD; сначала они проходят контролируемое микрохонингование для получения стабильного радиуса кромки от 5 до 10 мкм.
На готовом алмазном режущем инструменте точная заточка кромки создает прочную зону опоры, которая защищает алмазные зерна от сильных абразивных ударов. Заточка всегда представляет собой продуманный компромисс: слишком большой радиус увеличивает давление инструмента и вибрацию, в то время как слишком маленький радиус приводит к преждевременному сколу. Правильная настройка параметров заточки для конкретного сорта керамики имеет решающее значение для получения чистой кромки.
Угол наклона спирали и конструкция канавок: предотвращение сколов при вторичной экструзии.
Керамика не образует свернутых лент; она раскалывается на абразивную минеральную пыль микроскопического размера. Если канавки для стружки недостаточно отполированы или используется неправильный угол спирали, этот мелкий порошок плотно скапливается внутри канавок. При вращении инструмента захваченный порошок выталкивается обратно в зону резания, создавая агрессивную абразивную суспензию, которая раздавливает только что обработанную кромку.
При настройке специализированной алмазной концевой фрезы мы предпочитаем умеренную спиральную или прямую конфигурацию канавок в 30 градусов в сочетании с зеркально отполированными поверхностями канавок. Это обеспечивает мгновенное удаление керамической суспензии под давлением жидкости. Балансировка глубины канавок с толщиной сердечника поддерживает жесткость инструмента, одновременно удаляя порошок до того, как он сможет вызвать вторичное повреждение кромки.
Адгезия покрытия и соответствие подложки: анализ отказов алмазных покрытий для режущих инструментов в полевых условиях
В производстве часто встречается досадная проблема: инструмент сначала режет чисто, но внезапное скалывание кромки портит заготовку в течение десяти минут. Операторы часто предполагают, что инструмент исчерпал свой ресурс. Однако анализ с помощью сканирующего электронного микроскопа обычно показывает, что покрытие не просто износилось; оно отслоилось пластами, как шелушащаяся краска, обнажив необработанный твердый сплав под ним.
Чистая подложка из карбида вольфрама (HRA 92–94) не выдерживает прямого контакта с твердой технической керамикой более нескольких секунд. После отслаивания защитного слоя абразивная керамическая пыль разрушает основание инструмента, образуя глубокие ямки и вызывая сильное растрескивание по краю заготовки. При выборе высокоэффективного алмазного покрытия для режущих инструментов механическая прочность сцепления и прочность соединения на границе раздела имеют гораздо большее значение, чем исходная твердость поверхности.
Катастрофическое сколы, вызванные расслоением: истощение кобальта в подложке и контроль адгезии при химическом осаждении из газовой фазы.
Чтобы понять, почему покрытия отслаиваются под воздействием циклических ударных нагрузок при резке, необходимо изучить кобальтовое (Co) связующее вещество в карбидной матрице. Кобальт катализирует графитизацию в процессе CVD, образуя слабый графитовый слой на границе раздела, который разрушает прочность связи. При изготовлении надежной алмазной концевой фрезы для керамики точное химическое травление с удалением кобальта определяет, сможет ли режущая кромка выдержать реальные ударные нагрузки.
Для контроля глубины истощения кобальта требуется точная настройка. Если кислотное травление удаляет менее 1 мкм кобальта, остаточный поверхностный кобальт ухудшает химическую адгезию. Травление на глубину более 5 мкм оставляет хрупкий, губчатый карбидный каркас, который разрушается под давлением резания, отслаивая алмазную пленку. Создание равномерного градиента микросцепления предотвращает расслоение покрытия и последующее сколы кромок.
Выбор размера зерна: подбор специализированных алмазных покрытий для конкретных керамических материалов (ZrO2 / Al2O3 / SiC)
Многие токари придерживаются универсального подхода, полагая, что любая алмазная пленка одинаково хорошо режет все виды технической керамики. В действительности же механика материалов кардинально различается: диоксид циркония (ZrO2) вызывает сильный адгезионный износ инструмента, оксид алюминия (Al2O3) требует предельной остроты режущей кромки, а карбид кремния (SiC) представляет собой пик абразивной твердости. Каждая керамическая подложка оказывает уникальное сочетание механической нагрузки и термического напряжения на зону резания.
Мы разрабатываем специальные алмазные покрытия для режущих инструментов с индивидуально подобранной зернистой структурой, соответствующей требованиям конкретных материалов. Для диоксида циркония или мелкозернистой керамики гладкие нанокристаллические покрытия снижают трение и предотвращают разрыв кромки, вызванный адгезией. Для абразивных материалов, таких как Al2O3 и SiC, микрокристаллические алмазные пленки обеспечивают превосходную абразивную стойкость и прочность межзеренной связи, гарантируя стабильную производительность при серийном производстве.
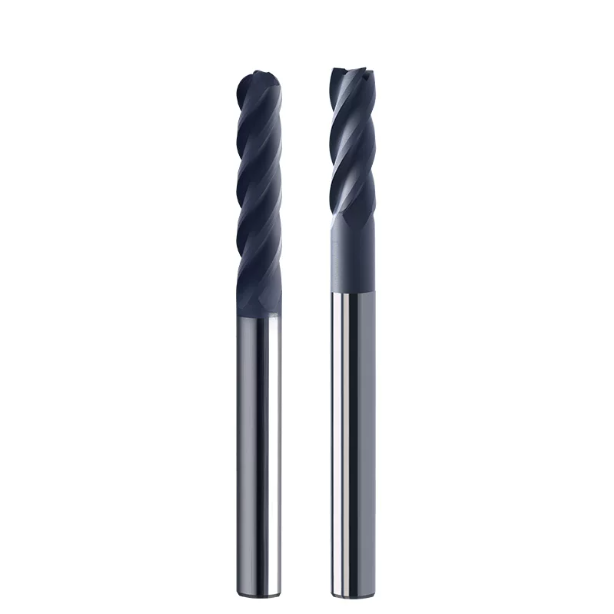
Оптимизация производственных процессов и траекторий движения инструмента: продление срока службы алмазных концевых фрез и устранение сколов при отводе инструмента.
Даже при оптимизированной геометрии инструмента и надлежащей адгезии покрытия стандартные траектории обработки металла приводят к многократному разрушению кромок керамических заготовок. Мы часто сталкиваемся с цехами, использующими высококачественные шпиндели и новый инструмент, которые все равно ломают детали в местах перехода углов или границ пазов. Основная причина заключается не в качестве инструмента, а в резких скачках силы резания, вызванных резкими изменениями направления движения инструмента.
Хрупкая керамика гораздо лучше переносит непрерывную резку в стационарном режиме, чем резкие изменения нагрузки. Для максимального увеличения срока службы алмазной концевой фрезы при сохранении четкости кромок деталей, в программировании CAM необходимо избегать вертикальных погружений и резких поворотов на 90 градусов. Использование плавных переходов траектории инструмента, постоянных углов зацепления и стратегий постепенного ввода позволяет поддерживать нагрузку резания в пределах предела разрушения материала.
Стратегии входа и выхода: предотвращение повреждений от удара при спиральном погружении и входе/выходе из дуги.
Однажды мы решили проблему сколов кромок в квадратных глухих отверстиях из керамики, где операторы использовали прямые вертикальные погружения по оси Z. Прямое вертикальное погружение вдавливало точный центр инструмента в керамику с нулевой скоростью поверхности, генерируя интенсивные осевые ударные волны, которые разрушали край отверстия. Это превратило простые входные движения в основной источник брака.
Мы исправили это, внедрив спиральную форму с наклоном от 1° до 2° наряду с плавными тангенциальными дугообразными входами и выходами. Спиральная форма равномерно распределяет осевые нагрузки по режущим канавкам, а не концентрирует силу на кончике инструмента. Тангенциальные дугообразные выходы исключают разрыв кромки, вызванный упругим возвратом во время остановок, что обеспечивает простой способ защиты деликатных деталей при использовании алмазного резца.
Трохоидальное фрезерование и постоянные углы зацепления: снижение колебаний радиальной нагрузки при обработке керамики алмазными концевыми фрезами.
Традиционные траектории движения инструмента со смещением в глубоких углублениях или узких углах часто приводят к скачкам углов зацепления инструмента от 40° до 180°. Для металлов это просто приводит к образованию более толстой стружки; для хрупкой керамики удвоенная радиальная боковая нагрузка создает сильное рычаговое усилие, которое ломает углы или шейки инструмента. Поддержание постоянного угла контакта инструмента имеет решающее значение для целостности кромки.
Мы рекомендуем использовать трохоидальные траектории движения инструмента с малыми радиальными шагами (ae) для черновой и получистовой обработки. Использование специализированной алмазной концевой фрезы для керамики по непрерывным дугам обеспечивает зацепление инструмента в узком, стабильном диапазоне нагрузок. Хотя общая длина траектории увеличивается, поддержание стабильного высокоскоростного движения снижает радиальное напряжение и обеспечивает надежную однородность деталей.
Диапазоны эмпирических параметров: пределы безопасности для скорости вращения шпинделя (Vc), подачи на зуб (fz) и глубины резания (ap/ae).
Для фрезерования керамики требуется высокочастотное микроскопическое отслаивание, а не интенсивная черновая обработка. Для обработки оксида алюминия и диоксида циркония мы поддерживаем высокие скорости резания (Vc) — от 150 до 300 м/мин, что соответствует 20 000–45 000 об/мин для инструментов диаметром менее Ø3 мм. Высокие скорости обработки поверхности минимизируют сопротивление резанию и обеспечивают плавный отвод микропластиковой стружки.
Для обеспечения строгого контроля скорости подачи необходимо поддерживать подачу на зуб (fz) в пределах от 0.002 до 0.01 мм/зуб, с небольшой осевой глубиной (ap: 0.05–0.3 мм) и небольшим радиальным шагом (ae ≤ 10% от диаметра инструмента). Для чистовой обработки в сочетании с фрезами с закругленным концом и шагом обработки на микронном уровне обеспечивается толщина стружки ниже порога образования микротрещин, что гарантирует безопасный и воспроизводимый диапазон параметров резания.
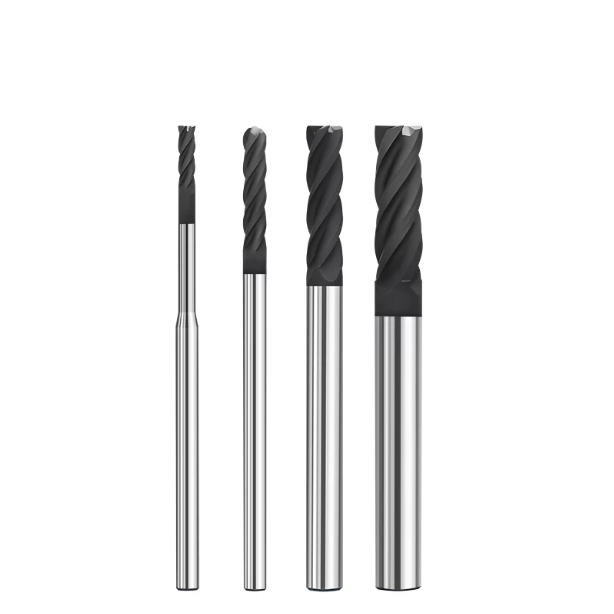
Управление отводом охлаждающей жидкости и стружки: предотвращение повреждений от термического шока и износа инструмента.
Многие механические цеха сосредотачиваются исключительно на скорости вращения шпинделя и подаче, рассматривая смазочно-охлаждающую жидкость как второстепенную деталь. При устранении неполадок, связанных со сколами кромок, на месте мы часто обнаруживаем, что неправильно направленные линии подачи охлаждающей жидкости вызывают невидимые термические микротрещины. Керамика обладает низкой теплопроводностью, и интенсивное тепло трения, генерируемое в зоне резания, создает резкие внутренние скачки напряжений, которые легко разрушают хрупкие детали.
Периодическое охлаждение в зоне резания вызывает быстрые термические циклы, приводящие к сильному растягивающему напряжению, которое разрушает кромки, подобно хрупкому стеклу. Для защиты целостности покрытия и подложки алмазной концевой фрезы необходим непрерывный, высокообъемный жидкостный барьер. Хорошо управляемое поле потока мгновенно отводит тепло от шлифовки и микропорошок до того, как термический удар сможет повредить заготовку.
Влажное охлаждение под высоким давлением против MQL: баланс между силой промывки чипа и термической нагрузкой.
Для чрезвычайно твердых и плотных материалов, таких как карбид кремния или оксид алюминия, мы используем симметричное охлаждение под высоким давлением от 15 до 30 бар. Подача высокого давления обеспечивает кинетическую энергию, необходимую для проникновения через паробарьер, стабилизации температуры резания и удаления абразивной суспензии. Эта непрерывная тепловая оболочка предотвращает хрупкое микроотслаивание, вызванное локальной концентрацией тепла.
Однако сверхтонкие керамические подложки или деликатные микроструктуры могут растрескаться под воздействием внезапного термического удара жидкости. Для таких деликатных чистовых операций мы переходим на использование холодного воздуха в сочетании с минимальным количеством смазки (MQL) с применением тумана из растительного масла. Высокоскоростной поток воздуха удаляет пыль с пути алмазной концевой фрезы для керамики, предотвращая забивание абразивом и не подвергая тонкие стенки термическому удару жидкости.
Снижение риска повреждения кромок алмазных режущих инструментов абразивной суспензией.
При фрезеровании керамических заготовок образуется мелкая, высокоабразивная минеральная пыль, а не сплошные металлические завитки. Без быстрого удаления стружки эти взвешенные частицы смешиваются с жидкостью, образуя агрессивную притирочную суспензию. По мере вращения инструмента эта суспензия быстро очищает боковую поверхность и разрушает заточенную кромку, вызывая резкий скачок силы резания.
Эта вторичная абразивная обработка может ухудшить сцепление алмазных зерен, преждевременно выводя из строя даже высококачественный алмазный режущий инструмент. Для предотвращения этого цикла износа мы используем двойные противоположно направленные форсунки подачи воздуха или охлаждающей жидкости в сочетании с многоступенчатой фильтрацией с размером пор 5 мкм. Поддержание чистоты рециркулируемой жидкости от абразивных частиц защищает как микрогеометрию режущей кромки, так и профиль готовой детали.
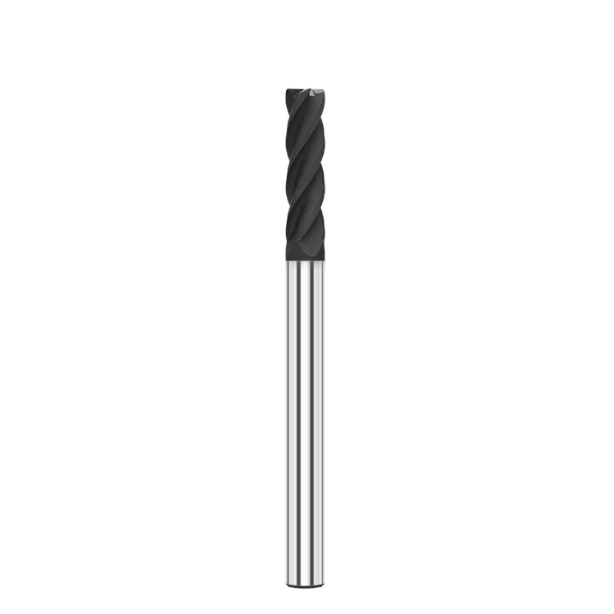
Управление цепочкой поставок и испытания на месте: оценка ключевых показателей для концевых фрез из твердосплава с алмазным покрытием, производимых в Китае.
Руководители цехов в Европе и Северной Америке часто спрашивают, как оценивать инструменты, когда цены на них сильно различаются на рынке. Керамическая обработка не допускает дефектов кромок, что делает первоначальные пробные резки обманчивыми. Многие инструменты хорошо работают на первых двух проходах, но на десятом этапе вызывают повсеместное сколы кромок из-за выхода из строя покрытий более низкого качества.
Проверка надежности твердосплавной концевой фрезы с алмазным покрытием китайского производства требует не только оценки результатов первоначальных тестовых запусков, но и оценки стабильности качества от партии к партии, а также качества подготовки заготовки. Стабильная производительность зависит от контроля заточки кромки, глубины выщелачивания кобальта и геометрии полированных канавок. Преобразование этих критически важных характеристик в измеримые показатели качества на приемке защитит вашу производственную линию от непредсказуемых отказов инструмента.
Протоколы испытаний в мастерской: динамическая балансировка, биение при полном ходе и стабильность партии.
При поступлении новой партии инструментов операторы ни в коем случае не должны устанавливать их непосредственно на дорогостоящие керамические заготовки. Наш стандартный протокол квалификации начинается в автономном режиме на динамическом пресеттере, где проверяется радиус заточки кромки под большим увеличением и подтверждается общее указанное биение. Если радиальное биение на кончике инструмента превышает 3 мкм, мы немедленно отбраковываем инструмент.
Затем мы проводим контролируемый пробный запуск на 20-50 деталях, отслеживая тенденции сколов кромки с помощью оптического профилометра. Квалифицированная алмазная концевая фреза для керамики должна демонстрировать постепенный, предсказуемый износ кромки, а не внезапное, катастрофическое разрушение покрытия. Если вы сталкиваетесь со спорадическими поломками инструмента, проведение аудита входящего биения и заточки кромок — самый быстрый способ стабилизировать ваш процесс.
Как избежать использования некачественных покрытий: основные критерии для отбора поставщиков алмазных концевых фрез
Некачественное алмазное покрытие и неконтролируемое химическое травление являются распространенными причинами внезапного отслоения кромок. Бюджетные поставщики часто спешат с нанесением покрытия, не нейтрализуя поверхностный кобальт, что приводит к образованию слабого межфазного графитового слоя, который отслаивается при ударе. Нам требуются подложки из карбида вольфрама с ультрамелкими зернами размером 0.4–0.6 мкм и сертифицированными показателями адгезии при царапании в процессе CVD-процесса.
При выборе специализированных поставщиков алмазных концевых фрез следует сосредоточиться на технических характеристиках, а не на общих списках материалов. Опытные поставщики могут предложить специальные углы заточки, оптимизированную подготовку кромок и алмазные зерна подходящего размера для вашего конкретного сорта керамики. При отборе новых поставщиков запрос данных о глубине травления кобальтом и данных контроля заточки кромок позволяет быстро отсеять непроизводственные торговые компании.
Анализ себестоимости детали (CPP): снижение уровня брака при использовании концевых фрез из твердосплава с алмазным покрытием китайского производства.
Закупочные группы часто сосредотачиваются исключительно на цене приобретения инструмента за единицу продукции, что может непреднамеренно увеличить общие производственные затраты. Высокочистые керамические заготовки и этапы предварительного спекания обходятся дорого; брак готовой детали из-за сколов кромки обходится гораздо дороже, чем стоимость самой концевой фрезы. Мы всегда призываем инженеров оценивать процессы, используя строгую модель оценки стоимости детали (CPP).
Внедрение фрезы из твердосплава с алмазным покрытием китайского производства с контролируемым технологическим процессом и стандартным отклонением срока службы инструмента менее 5% позволяет осуществлять предсказуемую профилактическую замену инструмента, сохраняя при этом выход годной продукции выше 98%. Если вы проверяете сложную керамическую деталь или сталкиваетесь с высоким процентом брака, мы можем помочь вам проанализировать допуски детали, настройку шпинделя и стратегию охлаждения, чтобы создать процесс обработки без сколов.






