
В прошлом месяце поступил срочный звонок из немецкого цеха по производству автомобильных пресс-форм. Во время электроэрозионной обработки (ЭЭО) целая партия изостатических графитовых электродов высокой плотности вышла за пределы допустимых отклонений. Результат оказался катастрофическим: весь комплект прецизионных форм пришлось забраковать. Операторы цеха были в недоумении, поскольку нагрузка на шпиндель выглядела нормальной, не произошло катастрофического скола заготовки, а инструменты оставались достаточно острыми для резки материала.
Когда мы осмотрели эти инструменты под 100-кратным оптическим микроскопом, первопричина стала очевидной. Алмазное покрытие, нанесенное методом CVD, на радиусе скругления углов частично отслоилось. Вместо чистого срезания материала инструмент с силой выдавливал графит под сильным трением и локальным давлением. За более чем 15 лет работы с цехами по изготовлению пресс-форм в США и Европе мы неоднократно сталкивались с этой дорогостоящей ошибкой: принятие простого показателя способности к резке за истинный критерий срока службы инструмента.
Из-за абразивной и хрупкой природы графита поломка инструмента редко происходит мгновенно. Даже если внешний диаметр алмазных концевых фрез для графита изнашивается всего на 5-8 микрон, или если режущая кромка подвергается микроскопическому затуплению, силы резания резко возрастают. Это приводит к скрытым дефектам, таким как вырывание кромки, деформация тонких ребер и смещение размеров. Как ведущие производители алмазных концевых фрез, мы знаем, что снижение себестоимости деталей зависит от точного определения момента извлечения инструмента.
Действительно ли фрезы, работающие сейчас на ваших высокоскоростных шпинделях, изготавливают качественные детали, или же они незаметно ухудшают точность изготовления пресс-форм?
1. Микросколы и вырывание волокон на графитовых кромках — первый признак износа.
В отличие от металлов, которые образуют видимую стружку, графит рассыпается на микроскопическую пыль. Это делает невозможным оценку состояния кромки по характеру образования стружки. Многие операторы ждут, пока от детали отколются видимые куски, прежде чем менять инструмент. В высокоточной электродуговой обработке эффективный срок службы алмазных концевых фрез для графита истекает в тот момент, когда вы замечаете едва заметное «побеление» или небольшое вырывание зерен вдоль верхних кромок.
При обработке тонкостенных деталей аэрокосмической или медицинской промышленности целостность кромок имеет первостепенное значение. Микроотслоение вдоль острых кромок указывает на неравномерный износ алмазной кристаллической матрицы на передней и боковой поверхностях инструмента. Продолжение обработки инструмента за этот предел может показаться экономией средств на бумаге. В действительности же разрушенные границы зерен графита вызывают сильное локальное искрение во время электроэрозионной обработки, что приводит к дорогостоящему браку электродов.
Аномалии в точках выхода фрезерного станка (выходные отверстия для откалывания): от среза до дробления.
При фрезеровании графитовых контуров в попутном направлении острая алмазная кромка чисто прорезает хрупкую углеродную решетку при входе и выходе инструмента. Если вы осмотрите деталь и заметите зазубренные микровыемки (сколы на выходе) прямо в месте выхода инструмента из угла, значит, режущая кромка ваших графитовых концевых фрез потеряла свою микрозаточку.
На этом этапе инструмент больше не разрезает углеродную матрицу; открытая твердосплавная подложка с силой сдавливает ее с большой рабочей нагрузкой. Программисты CAM часто пытаются скрыть это с помощью траекторий замедления дуги на входе/выходе. Хотя это может временно визуально замаскировать сколы, это лишь продлевает срок службы затупившегося инструмента. Мы всегда рекомендуем устанавливать команду смены инструмента в тот момент, когда появляются сколы на выходе.
Острые пики сопротивления резанию на сверхтонком изостатическом графите
Многие токари считают, что ультратонкий графит (размер зерен менее 5 микрон) легче обрабатывать из-за его гладкой поверхности. На практике же плотные изостатические марки графита создают интенсивное микроскопическое абразивное воздействие на режущую кромку. После непрерывной работы на высоких скоростях тонкая CVD-пленка на алмазных твердосплавных концевых фрезах постепенно истончается до подложки, значительно увеличивая радиус режущей кромки.
Закругление кромок приводит к экспоненциальному росту сил резания. В наших полевых исследованиях сил резания радиальное давление инструмента резко возрастает задолго до того, как сработает сигнализация перегрузки шпинделя станка с ЧПУ. Эта дополнительная нагрузка создает напряжение в хрупкой заготовке, вызывая образование микротрещин под поверхностью. Если оператору приходится уменьшать скорость подачи для поддержания чистоты кромок, покрытие изнашивается, и инструмент необходимо заменить.
2. Отклонение допусков размеров в отрицательную сторону — красная линия радиального износа.
При серийной фрезеровке деталей из графита обнаружение отрицательного смещения размеров в отчете КИМ является явным предупреждением. Графитовая пыль постоянно истирает периферийные канавки концевых фрез из графита. Если ваш станок с ЧПУ оснащен лазерным устройством для установки инструмента, вы заметите, что износ диаметра инструмента не резко снижается, а демонстрирует устойчивое, обманчиво линейное уменьшение.
Операторы часто пытаются компенсировать этот износ, регулируя компенсацию радиуса инструмента (значения D) в контроллере ЧПУ. Хотя это позволяет поддерживать приемлемые размеры черновой обработки, это опасно при чистовой обработке. Как только периферийный износ превышает критический предел, угол зазора инструмента начинает тереться о обрабатываемую поверхность. Это вызывает асимметричное отклонение, а значит, компенсация инструмента лишь маскирует тот факт, что геометрия инструмента нарушена.
Пороговые значения замены инструмента для тонкостенных ребристых электродов, используемых в электроэрозионной обработке.
При фрезеровании хрупких ребристых элементов со стенками толщиной от 0.3 до 0.5 мм радиальный износ инструмента напрямую приводит к ошибкам в конусности ребра и толщине его основания. Концевая фреза для графита с изношенными канавками упирается в гибкое ребро, а не чисто его обрабатывает. Для наших клиентов, занимающихся прецизионным инструментом, мы никогда не полагаемся только на время работы; мы строго соблюдаем допуск по толщине от верхней до нижней части в 0.005 мм.
Если ваш координатно-измерительный прибор или оптический компаратор обнаруживает трапецеидальный конус вдоль ребра или если толщина варьируется более чем на 8 микрон в партии из 5 деталей, немедленно замените резец. Тонкие графитовые элементы практически не обладают прочностью на растяжение. Дополнительная радиальная сила от слегка изношенного резца легко вызовет вибрацию на дне глубоких пазов, что приведет к поломке электрода непосредственно перед завершением цикла.
Каскадный риск брака, связанный с микроизносом при управлении искровым зазором в электроэрозионной обработке.
Сосредоточение внимания исключительно на времени цикла ЧПУ часто не позволяет предприятиям увидеть дорогостоящие риски, возникающие в процессе электроэрозионной обработки. Зазоры искрового разряда при чистовой обработке обычно устанавливаются в диапазоне от 0.015 мм до 0.03 мм. Если на ваших алмазных твердосплавных концевых фрезах происходит незамеченный радиальный износ на 0.01 мм, фактический зазор искрового разряда искажается более чем на 30%.
Это геометрическое искажение препятствует равномерному распределению энергии разряда по поверхности электрода. В результате происходит неполное прожигание углов, накопление углерода на боковых стенках и локальное перегорание внутри полости из закаленной стали. Более чем в 90% случаев брака пресс-форм, которые мы анализируем, первопричина кроется в чрезмерном использовании графитового резца. Гораздо дешевле заменить режущий инструмент раньше, чем выбрасывать вставку из закаленной инструментальной стали.
3. Отслоение покрытия в области закругления угла — Характеристики разрушения концевых фрез с графитовым покрытием в области закругления угла
При глубокой очистке полостей и очистке основания пресс-форм острые квадратные фрезы часто преждевременно скалывают кончик. Большинство цехов по изготовлению пресс-форм, естественно, переходят на концевые фрезы с закругленными углами из графита (фрезы с закругленным концом) для достижения стабильной высокоскоростной контурной обработки. Однако характер износа закругленных инструментов незначителен. Хотя периферийные и нижние канавки могут выглядеть совершенно целыми, микроскопическое разрушение покрытия часто начинается прямо в точке касания угла, где достигается пик механического напряжения.
При устранении неполадок в процессе обработки электродами деталей автомобильных решеток радиатора и шин мы часто видим, как операторы работают с этими инструментами часами, пока наконечник не сломается. Однако непрерывная 3D-контурная обработка подвергает переход радиуса сильному абразивному воздействию. Как только этот микрослой разрушается, фактический радиус резания инструмента отклоняется от номинальной геометрии CAM, что портит запрограммированные переходы и профили полостей.
Выявление расслоения CVD-покрытия в зонах высоких напряжений
При одновременном трехкоординатном фрезеровании радиус среза испытывает наиболее резкие колебания длины поверхности и нагрузки. Осмотр инструмента под микроскопом с увеличением 50–100x быстро покажет его истинное состояние. Наличие нерегулярных, похожих на рыбью чешую, ярких пятен или локализованных пустот вдоль внешней дуги подтверждает, что кристаллическая пленка на ваших концевых фрезах с алмазным покрытием для графита отслоилась от подложки из карбида вольфрама.
В отличие от постепенного абразивного износа, отслоение покрытия происходит внезапно и катастрофически. В момент отслоения алмазной пленки оголенная подложка подвергается воздействию абразивной графитовой пыли без смазки. Сильное образование кратеров обычно начинается в течение 10-15 минут. В нашей производственной практике любое непрерывное отслоение, превышающее 0.05 мм вдоль радиуса, требует немедленного вывода инструмента из эксплуатации или перехода к черновой обработке.
Ступенчатые дефекты и следы повреждений в месте соединения дна полости
Когда радиусный инструмент изнашивается неравномерно или подвергается микроотслаиванию, дефект сразу же проявляется на пересечении дна заготовки и боковой стенки. Если вы замечаете крошечные ступеньки, гребни или видимые теневые линии между проходами при чистовой фрезеровке зазоров, значит, ваши алмазные твердосплавные концевые фрезы потеряли свой истинный профиль радиуса закругления угла.
Хотя эти едва заметные ступенчатые дефекты кажутся незначительными на необработанном графите, они напрямую воспроизводятся на закаленной инструментальной стали во время электроэрозионной обработки. Затем полировщикам приходится тратить дорогостоящие часы на ручную шлифовку образовавшихся гребней. Использование изношенной фрезы для экономии нескольких долларов на инструменте всегда обходится дороже в плане обработки. Ступенчатый переход в месте скругления — явный признак необходимости замены инструмента.
4. Изменение акустики резки — обнаружение затупления с помощью звукового сигнала и обратной связи от шпинделя.
Внутри закрытого графитового обрабатывающего центра ваши уши зачастую быстрее и надежнее, чем цифровые зонды. Высококачественная концевая фреза с алмазным покрытием, находящаяся в отличном состоянии, издает слабый, четкий «свистящий» звук, скользя по изостатическому графиту. Эта чистая акустическая сигнатура подтверждает, что микрорежущие кромки активно срезают частицы углерода, а не просто трутся о них.
По мере затупления режущей кромки высокочастотный звук переходит в низкое, приглушенное гудение или скрежет. В цехах с большим объемом производства пресс-форм этот акустический сдвиг обычно проявляется за 1-2 часа до того, как панель управления станка зарегистрирует сигнал тревоги об электрической нагрузке. Приглушенный скрежещущий звук во время чистовой обработки указывает на то, что трение на боковой поверхности и температура контакта превысили критические пороговые значения.
Мониторинг нагрузки на шпиндель в сравнении с шумом трения при частоте вращения более 20 000 об/мин.
При частоте вращения шпинделя выше 20 000 об/мин фрезы с графитовым режущим инструментом малого диаметра создают минимальный базовый крутящий момент. Из-за этого встроенные в ЧПУ датчики нагрузки остаются относительно нечувствительными на ранних стадиях износа. Ожидание скачка показаний датчика нагрузки шпинделя на 5–10% обычно означает, что режущий инструмент уже выходит из строя и выделяет чрезмерное тепло от трения.
В цеху мы сопоставляем акустические изменения с мельчайшими пульсациями тока в осевых сервоприводах. Если глухой скрежещущий звук сопровождается слабыми микровибрациями в оси подачи, это означает, что силы резания многократно возросли, даже если индикатор шпинделя остается зеленым. Продолжение резания в таких условиях чревато деформацией тонкостенных ребер и создает чрезмерные радиальные нагрузки на подшипники высокоскоростного шпинделя.
Как захваченная графитовая пыль ускоряет вторичный износ боковой поверхности.
Удаление графитовой пыли — палка о двух концах. Когда ваша концевая фреза для графита остро заточена, высокоскоростные вакуумные колпаки мгновенно удаляют мелкий углеродный порошок из зоны резания. Но как только лезвие затупляется и начинает сжимать заготовку, захваченная пыль образует абразивную суспензию между боковой поверхностью инструмента и стенкой полости.
Эти рыхлые, сверхтвердые частицы углерода действуют подобно вращающейся наждачной бумаге, воздействуя на открытый твердосплавный стержень. Как только покрытие повреждается, ширина зоны износа на боковой поверхности быстро увеличивается в течение нескольких минут. Более половины случаев внезапной поломки инструмента происходит из-за игнорирования этих ранних акустических изменений, что позволяет вторичной абразивной пыли выдолбить твердосплавный наконечник.
5. Ухудшение качества поверхности и потемнение цвета — потеря свойств, присущих изделиям без полировки.
Быстрый визуальный осмотр готового графитового электрода позволяет судить о состоянии фрезы. Деталь, обработанная исправной концевой фрезой для графита, имеет равномерный темно-серый блеск или однородную матовую текстуру. Такая чистая визуальная поверхность подтверждает, что режущая кромка инструмента чисто раскалывает матрицу микрозерен, а не разрывает ее.
Когда обработанная поверхность тускнеет, покрывается порошком или под прямым светом при контроле становится видна пятнистая серая шероховатость, это означает износ плоской поверхности инструмента и микрозазора. Графит мгновенно реагирует на затупление кромки. Измеримый скачок шероховатости поверхности (Ra/Rz) всегда происходит задолго до того, как размеры внешнего диаметра выходят из строя на КИМ, сигнализируя о немедленном снижении контроля процесса.
От матового блеска до зернистых пустот: причины отказов кромок стеклоочистителей.
При большом увеличении механизмы удаления графита полностью зависят от остроты кромки. Когда периферийные и концевые канавки алмазных твердосплавных концевых фрез остаются острыми, зерна графита чисто срезаются. Когда микрокромка закругляется, режущее действие переходит в растягивающее и разрывающее, создавая микроскопические ямки на поверхности.
Диагностировать это можно на ощупь: если шелковистая поверхность сменяется меловым налетом, оставляющим на пальцах углеродные отложения, значит, геометрия скребка вышла из строя. В наших ячейках для прецизионного фрезерования видимое вырывание зерен под 10-кратным увеличением приводит к немедленной замене инструмента, даже если размеры электрода по-прежнему соответствуют координатным проверкам.
Обязательные пороговые значения смены инструмента для электроэрозионных электродов без полировки.
Для сложных в обработке сегментов пресс-форм, таких как оптические элементы и полости микроразъемов, крайне важны графитовые электроды, не требующие полировки. Если шероховатость поверхности электрода превышает Ra 0.4–0.6 мкм, то дефекты в стальной полости, образовавшиеся в результате электроэрозионной обработки, будут повторяться, вынуждая рабочих полировать пресс-форму вручную. Для таких деталей предельные значения срока службы инструмента должны напрямую зависеть от пороговых значений чистоты поверхности.
Мы рекомендуем нашим клиентам применять строгую многоуровневую политику обработки алмазных концевых фрез. Как только на чистовой фрезе появляется незначительное помутнение поверхности или потеря блеска, ее следует немедленно заменить и перевести на черновую или получистовую обработку. Это максимизирует общий расход инструмента, гарантируя при этом, что каждый электрод, отправленный в электроэрозионный узел, обеспечит чистое, без полировки, прожигание.
6. Вылет инструмента и вибрация в глубоких полостях — снижение жесткости и прогиб.
Обработка глубоких полостей пресс-форм или высоких графитовых электродов часто требует значительного вылета инструмента. Когда соотношение длины к диаметру превышает 5:1 — или достигает 8:1 и выше — общая жесткость установки резко падает. Острые графитовые концевые фрезы обеспечивают стабильную траекторию при небольших сдвиговых усилиях. Однако даже незначительный износ кромки увеличивает сопротивление резанию настолько, что мгновенно вызывает отклонение инструмента и вибрацию.
Если вы замечаете равномерно расположенные волнообразные узоры или следы, напоминающие рыбью чешую, вдоль глубоких вертикальных стенок, проблема редко заключается только в жесткости шпинделя или зажиме детали. В нашей практике поиска и устранения неисправностей почти всегда причиной оказывается чрезмерное радиальное давление из-за затупившейся режущей кромки. Когда инструмент трется, а не режет, высокочастотная вибрация деформирует тонкий хвостовик и оставляет необратимые дефекты поверхности на электроде.
Отклонение инструмента и конусность боковой стенки на инструментах с уменьшенной шейкой
Для обработки глубоких ребер требуются фрезы с уменьшенной геометрией шейки, но уменьшение шейки снижает сопротивление инструмента изгибу. По мере износа внешних канавок алмазных концевых фрез для графита требуемая боковая сила резания резко возрастает. Это смещает уменьшенную шейку от оси, вызывая упругое отклонение инструмента, которое сразу же видно в отчете о проверке на координатно-измерительной машине.
Это отклонение вызывает сильное сужение боковых стенок, в результате чего детали становятся толще у основания, а глубокие пазы значительно меньше необходимого размера. В ходе наших цеховых испытаний, если погрешность перпендикулярности боковых стенок увеличивается с 0.005 мм до более чем 0.015 мм в партии, износ боковой поверхности больше не позволяет выполнять обработку на больших расстояниях. Замена инструмента на новый гораздо надежнее, чем подгонка размеров с помощью смещений ЧПУ.
Микровибрация и повреждение внутреннего интерфейса подложки
Вибрация при длительной обработке не только ухудшает качество поверхности, но и разрушает внутреннюю структуру инструмента. В высококачественных концевых фрезах с алмазным покрытием используются сверхмелкозернистые твердосплавные материалы с низким содержанием кобальта, разработанные для обеспечения высокой твердости и износостойкости. При непрерывной вибрации во время глубокой обработки интенсивные переменные напряжения концентрируются непосредственно на кончике инструмента и границе покрытия.
Эти микроудары вызывают усталость вдоль границы раздела между алмазной пленкой, полученной методом химического осаждения из газовой фазы (CVD), и карбидной подложкой, что приводит к микроскопическому расслоению и скрытым трещинам. Исследования в нашей металлургической лаборатории показывают, что вибрирующие инструменты часто разрушаются изнутри задолго до того, как ломаются. Если высокочастотный визг не удается устранить путем регулировки подачи и скорости, немедленно замените инструмент, чтобы предотвратить внезапную поломку.
7. Внезапная поломка инструмента из-за превышения срока его службы — профилактическое управление инструментом.
В цехах по производству электродов с большим объемом работ операторы часто пытаются максимально продлить срок службы инструмента, обрабатывая фрезы до тех пор, пока они физически не сломаются. Хотя фрезерование сухим графитом позволяет избежать сильных термических ударов, абразивный механический износ неумолим. В тот момент, когда алмазный слой разрушается и твердосплавный сердечник изнашивается, концевые фрезы с алмазным покрытием ломаются за миллисекунды, повреждая дорогостоящие, почти готовые заготовки.
Наш 16-летний опыт работы в цехах показывает, что процент брака резко возрастает в последние 10% срока службы фрезы. Выжать лишний час из недорогого инструмента не стоит того, чтобы испортить импортный изостатический графитовый блок и потерять десятки часов предыдущей обработки. Опытные механические цеха никогда не доводят инструменты до предела их возможностей; они строго соблюдают графики профилактической смены инструмента.
Настройка системы раннего предупреждения с учетом расстояния резания и времени работы шпинделя.
Наиболее эффективный способ предотвращения катастрофических отказов — отслеживание линейного расстояния резания наряду со временем работы шпинделя в контроллере ЧПУ или MES. Для стандартной обработки пазов алмазными концевыми фрезами для графита мы устанавливаем базовые данные об износе на 5–10 тестовых инструментах. Затем мы устанавливаем обязательный порог замены инструмента на уровне 80–85% от среднего значения отказа.
Интеграция этих ограничений в макропрограммы позволяет вашему станку автоматически переключаться на резервный инструмент или приостанавливать цикл до наступления поломки. Хотя это может показаться выводом из эксплуатации инструмента с минимальным остаточным ресурсом, это обеспечивает исключительную надежность процесса и исключает ночные сбои шпинделя. Такой уровень предсказуемости крайне важен для автоматизированного производства электродов без участия человека.
Баланс между стабильным сроком службы инструмента и внезапным образованием сколов.
В условиях серийного производства стабильность срока службы инструмента гораздо важнее, чем максимальная производительность отдельного фрезера. Производители концевых фрез с алмазным покрытием, часто выпускающие инструменты с нестабильным временем работы, часто демонстрируют значительные колебания: один инструмент работает в течение смены, а следующий начинает крошиться через несколько минут из-за плохой подготовки заготовки или неравномерного выщелачивания кобальта.
В основе нашего производства лежит точное определение размера твердосплавных зерен и равномерная микрозаточка кромок в каждой производственной партии. Это гарантирует узкий и предсказуемый диапазон износа каждой фрезы. Сотрудничая с производителями, имеющими строгий контроль технологического процесса, вы исключаете опасения по поводу поломки инструмента, стабилизируете процент брака и обеспечиваете истинную надежность обработки без участия оператора.
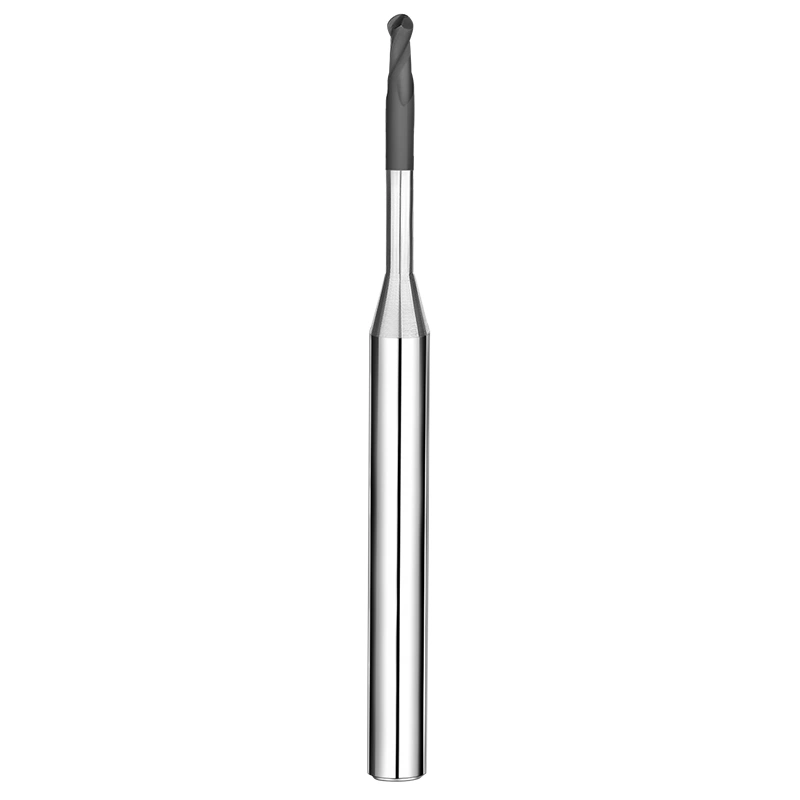
Рекомендации по внедрению: Разработка стандартов списания инструментов совместно с производителями.
Семь предупреждающих признаков — сколы кромки, отрицательное смещение допуска, отслаивание радиуса, акустические искажения при шлифовании, помутнение поверхности, конусность глубокой стенки и внезапный поломка — являются взаимосвязанными индикаторами износа инструмента. Механические цеха, стремящиеся к низким показателям себестоимости детали, никогда не гадают, когда нужно менять фрезы. Вместо этого они сотрудничают со специализированными производителями концевых фрез с алмазным покрытием, чтобы превратить физические признаки износа в четкие, измеримые правила вывода инструмента из эксплуатации.
Стандартизация этого рабочего процесса не требует полной перестройки вашего цеха. Переход от реагирования на возникающие проблемы к активному управлению процессом начинается с простых микроскопических выборочных проверок и анализа отходов инструмента. Если вы проводите аудит своей текущей ячейки обработки графита, эти две простые методики помогут вам точно определить кривые износа вашего инструмента.
Интеграция микроскопических выборочных проверок с увеличением в 100 раз и быстрой сменой инструмента.
Портативный оптический микроскоп с 100-кратным увеличением, установленный на рабочем месте станка, обеспечивает мгновенную четкость изображения. При обработке производственных партий концевых фрез с алмазным покрытием для графита операторам следует проводить 30-секундный осмотр через заданные интервалы времени. Они могут быстро сканировать скругление углов, зоны износа на внешней боковой поверхности и плоские поверхности шлифовального круга прямо на рабочем месте инструмента.
При фрезеровании тонких ребер или использовании высокоточных электродов для электроэрозионной обработки необходимо установить четкие визуальные критерии брака, такие как износ боковой поверхности, превышающий 0.03 мм, или любое микроотслаивание вдоль радиуса. Снятие с производства резцов на этом этапе контроля и перевод их в режим черновой обработки исключает сколы электродов, обеспечивает зеркальную чистоту поверхности и позволяет принимать решения о замене инструмента на основе достоверных данных.
Диагностика биения станка, балансировки и удаления пыли от отработанных фрез.
Использованные фрезы служат диагностическими индикаторами всего процесса обработки. При осмотре изношенных концевых фрез из твердосплава с алмазным покрытием асимметричный износ канавок — когда одна режущая кромка изношена, а другая выглядит как новая — напрямую указывает на чрезмерное общее индикаторное биение (TIR). Проверьте устройства предварительной настройки инструмента, цанги и термоусадочные держатели, чтобы убедиться, что динамическое биение остается в пределах 3 микрон.
Аналогично, мелкие абразивные царапины вдоль корней канавок или ранние микросколы в глубоких пазах указывают на недостаточную скорость вакуума или смещение воздушных потоков. Во многих случаях преждевременный выход инструмента из строя вызван повторной резкой захваченной графитовой пыли внутри полости, а не качеством покрытия. Если вы занимаетесь устранением неполадок, связанных со сложными электродными формами, плотными изостатическими графитовыми сплавами или сильным износом глубоких полостей, не стесняйтесь обращаться к нам для проверки ваших параметров и геометрии инструмента.






