
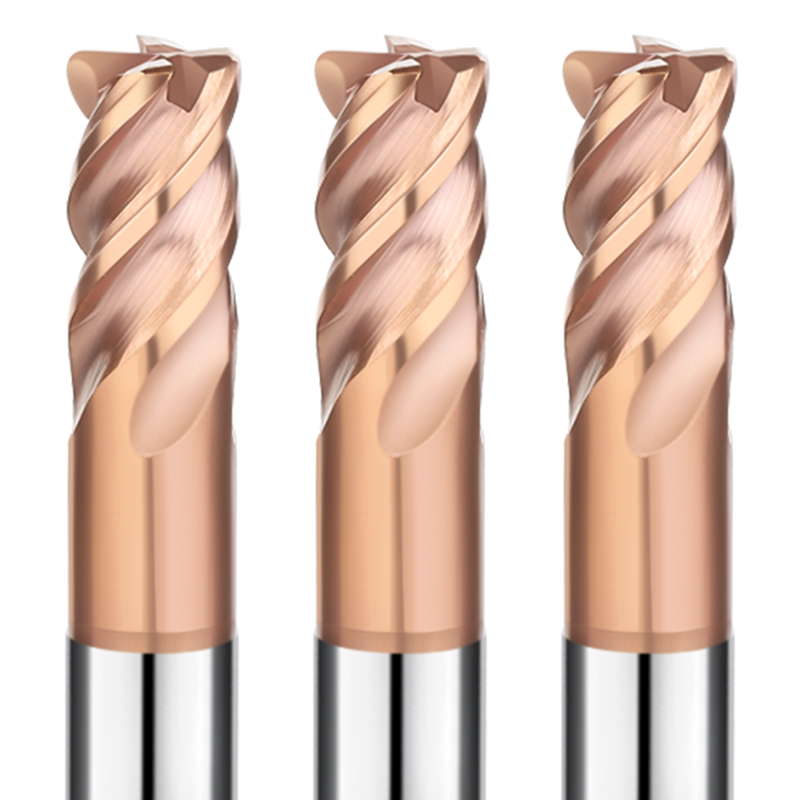
Недавно я оказывал техническую поддержку одному из давних североамериканских производителей пресс-форм. Их главный инженер поделился серьезной проблемой: даже с самыми дорогими резцами на рынке они часто сталкивались со сколами на кончиках инструментов. Он описал кромки как похожие на «пережеванное печенье» при обработке термообработанной инструментальной стали D2 (HRC 62–65).
Это не просто локальная проблема. За шестнадцать лет моей работы в отрасли это, пожалуй, наиболее распространенное узкое место в процессе помола твердых материалов.
В отрасли производства пресс-форм и штампов, особенно при работе со сверхтвердыми материалами, концевая фреза HRC65 перестала быть просто расходным материалом. Она является решающим фактором успеха или неудачи всей технологической цепочки. Многие предприятия пытаются внедрить стандартные параметры резания в высокоскоростные обрабатывающие центры, чтобы сэкономить время. Результат? Постоянная смена инструмента, дорогостоящие простои и ужасное качество обработки поверхности. Как специализированный поставщик концевых фрез, мы решаем эти проблемы, уделяя особое внимание микроструктуре твердосплавной основы и передовым процессам упрочнения кромки.
Простое повышение твердости недостаточно для создания оптимальной концевой фрезы для закаленной стали. В ходе реальных испытаний мы обнаружили, что для успеха необходима определенная формула: ультрамелкозернистая твердосплавная подложка в сочетании с наноразмерным антиоксидантным покрытием. Добавление конструкции с изменяемой спиралью позволяет, наконец, подавить высокочастотную вибрацию.
Для любой твердосплавной концевой фрезы для закаленной стали производительность при обработке материалов с твердостью более 60 HRC сводится к двум факторам: термической стабильности и управлению остаточными напряжениями. Если мы не будем учитывать баланс между биением инструмента и подачей на зуб (Fz), даже самый дорогой станок окажется пустой тратой денег. Никто не хочет слышать стружку инструмента на последних 5% чистовой обработки при изготовлении пресс-формы стоимостью 50 000 долларов.

Концевые фрезы для закаленной стали при высокоточной обработке штампов и пресс-форм.
В прецизионном изготовлении пресс-форм мы не просто придаем металлу форму; мы бросаем вызов его физическим пределам. Когда перед вами стержень пресс-формы, закаленный до твердости HRC 60+, выбор правильных концевых фрез для закаленной стали — единственный способ сохранить допуски.
Я помню проект по изготовлению пресс-форм для автомобильных фар, в котором использовались глубокие полости и узкие пазы. Без предельной жесткости инструмента резцы бы деформировались. Даже малейшая деформация создает зазоры вдоль линий разъема пресс-формы, портя конечный продукт.
В высокотехнологичной обработке инструментальной стали погрешность недопустима. Нельзя просто открыть каталог и довериться «рекомендуемым параметрам». Необходимо точно настроить подход, учитывая динамическую жесткость станка, тепловое расширение шпинделя и конструкцию зажима. Мы обнаружили, что поддержание постоянной нагрузки на режущую кромку гораздо эффективнее, чем погоня за максимальной скоростью съема материала. Это особенно актуально для тонкостенных компонентов или деталей, подверженных вибрации.
Реальные эксплуатационные характеристики твердосплавных концевых фрез при обработке закаленной стали.
Настоящая проверка твердосплавной концевой фрезы для закаленной стали заключается не в том, как она работает в первые пять минут, а в том, как выглядит кромка после четырех часов непрерывной резки. В наших цеховых испытаниях мы обнаружили, что мелкозернистый твердосплав обеспечивает наилучшую устойчивость к сколам кромки.
При обработке литейных форм из сплава H13 дешевые инструменты часто начинают отслаиваться из-за нагрева, вызванного трением, уже через несколько минут. В отличие от них, высококачественный инструмент долго сохраняет остроту лезвия. Разницу можно увидеть по стружке — она должна иметь насыщенный, глубокий синий цвет.
Мы также внимательно следим за показаниями измерителя нагрузки шпинделя. По мере износа инструмента силы резания становятся очень чувствительными. Если показания измерителя нагрузки начинают колебаться или звук резания меняется с четкого «шипения» на приглушенное гудение, значит, ваше покрытие достигло своего предела. Это подтверждает, что покрытие — это не просто теплозащитный барьер; это броня, предотвращающая деформацию подложки, особенно при сухой резке.
Выбор оптимальной концевой фрезы для закаленной стали с учетом опыта работы.
В этой отрасли нет правила «чем дороже, тем лучше». Лучшая концевая фреза для закаленной стали — это та, которая подходит для вашего конкретного процесса. Например, при обработке или очистке углов мы всегда отдаем предпочтение инструменту с малым радиусом закругления, а не с острым углом в 90 градусов. Небольшой радиус снижает концентрацию напряжений и уменьшает риск микросколов более чем на 40%.
Мы также выбираем количество канавок, исходя из отвода стружки. Для фрезерования глубоких пазов сбоку инструмент с 4 канавками обеспечивает необходимое пространство для канавки, предотвращая перегрев. Однако для чистовой обработки неглубоких поверхностей с профилированным профилем мы рекомендуем шаровую фрезу с 6 или более канавками. При обработке твердых материалов цель состоит в том, чтобы максимизировать количество контактов режущей кромки в минуту. Это позволяет добиться зеркальной чистоты поверхности даже при очень низкой скорости подачи.
Работа с концевыми фрезами HRC65 в процессе длительной формовки пресс-форм.
Работа со сталями типа D2 или SKD11 с твердостью HRC 65 — это как хождение по лезвию бритвы. Даже малейшая вибрация может привести к катастрофическому отказу. В условиях длительного производственного цикла необходимо неукоснительно контролировать радиальное биение инструмента. Если отклонение держателя инструмента превышает 0.005 мм, срок службы концевой фрезы HRC 65 сократится вдвое. Одна кромка примет на себя всю нагрузку, что вызовет цепную реакцию повреждений.
Один полезный совет из нашего опыта: используйте прогнозируемую замену инструмента. Не ждите, пока инструмент сломается. Контролируйте крутящий момент и качество поверхности, чтобы установить «безопасный» порог для срока службы инструмента. Мы также обнаружили, что воздушное охлаждение гораздо стабильнее, чем масляный туман, для этих материалов. Равномерный контроль температуры предотвращает термические трещины, вызванные «эффектом качелей» расширения и сжатия, гарантируя идентичность каждой формы в партии.
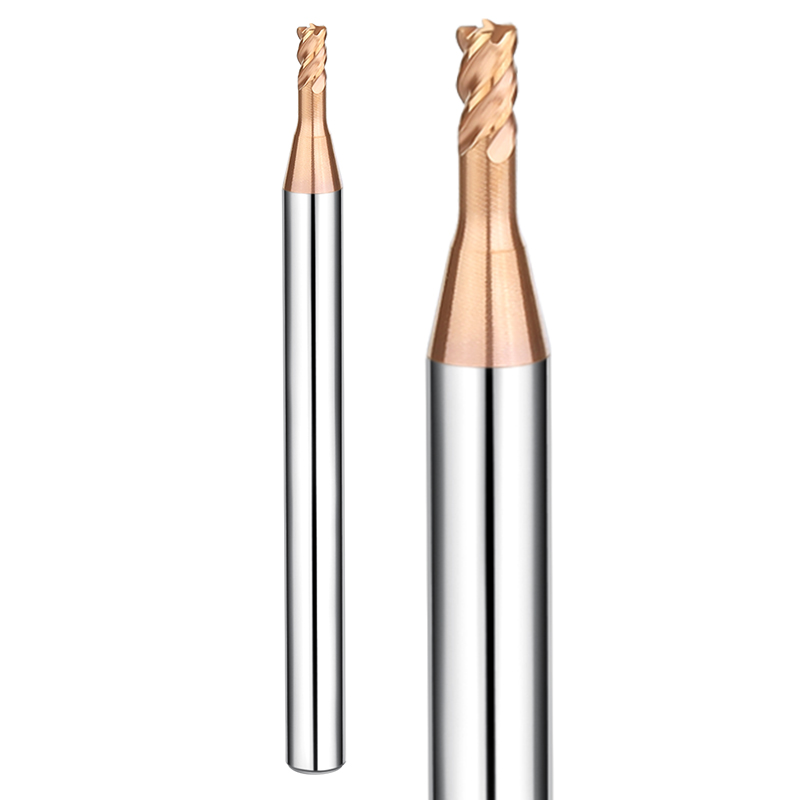
Проблемы, с которыми мы сталкиваемся при работе с твердой сталью, и как концевые фрезы HRC65 решают эти проблемы.
В наших мастерских обработка закаленной стали с твердостью выше HRC 60 — задача непростая. Самая большая проблема — накопление тепла. При резке материалов высокой твердости тепло не рассеивается через стружку, а возвращается обратно в инструмент. Это приводит к размягчению и почти мгновенному выходу из строя стандартных твердосплавных инструментов. Однажды мы попробовали использовать обычные инструменты на партии высокотвердых направляющих для пресс-форм. Даже после снижения скорости резания инструменты, по сути, подверглись отжигу. Именно этот отказ побудил нас найти более жаростойкие концевые фрезы с твердостью HRC 65.
Конструкция фрезы сверхвысокой твердости представляет собой тонкий баланс между «красной твердостью» (термостойкостью) и ударной вязкостью. Используя специальные покрытия на основе кремния или многослойные нанокомпозитные покрытия, мы создаем защитную пленку, которая защищает подложку от экстремальных температур. Это позволяет нам выполнять черновую и чистовую обработку непосредственно на закаленных заготовках. Это исключает необходимость в ремонте с помощью электроэрозионной обработки или вторичной термообработке, решая проблему «твердых костей» отрасли — тех невыполнимых работ, которые отнимают много времени в цехе.
Устранение износа и сколов инструмента при обработке твердосплавными концевыми фрезами закаленной стали.
Сколы инструмента — наиболее распространенная техническая проблема, которую мы решаем для наших североамериканских клиентов. При использовании твердосплавной концевой фрезы для закаленной стали в полостях с прерывистым резом ударные нагрузки очень высоки. Мы обнаружили, что сколы обычно вызваны не высокими скоростями подачи, а микротрещинами от вибрации. Мы всегда советуем нашим клиентам проверять вылет инструмента. Для максимальной жесткости необходимо соблюдать «золотое сечение» — вылет инструмента не должен превышать диаметр инструмента более чем в 3 раза.
Для контроля износа мы следим за цветом стружки. Если цвет стружки меняется с бледно-желтого на темно-фиолетовый или появляются искры, значит, инструмент достигает предела усталости. Мы требуем обязательной замены инструмента при износе боковой поверхности на 0.1 мм. За этим порогом силы резания возрастают экспоненциально. Вы рискуете не только сломать инструмент; чрезмерное термическое напряжение может фактически вызвать микротрещины на поверхности дорогостоящей пресс-формы.
Обеспечение стабильного качества поверхности при использовании концевых фрез для закаленной стали.
Поддержание стабильного качества обработки в течение 10 часов — это высшее испытание мастерства инженера. При обработке поверхности концевыми фрезами для закаленной стали мы никогда не меняем инструмент в процессе работы. Даже мельчайшие различия в диаметре или ошибки крепления между старым и новым инструментом оставят «линии сглаживания» на форме. Мы предпочитаем постоянную скорость обработки поверхности (Vc) и очень малый боковой шаг. Это заменяет агрессивную резку высокочастотной, легкоконтактной шлифовкой.
Для получения практически зеркальной поверхности проверьте динамическую балансировку держателя инструмента. При 20 000 об/мин даже микроскопическое биение оставит следы вибрации. Мы рекомендуем концевые фрезы с отрицательным передним углом. Хотя это немного увеличивает сопротивление резанию, это обеспечивает гораздо лучшую поддержку режущей кромки. Это предотвращает «прогиб» инструмента при многократном трении о твердые поверхности, гарантируя, что ваш Ra (шероховатость) останется постоянным от первого до последнего прохода.
Сокращение времени цикла за счет правильного выбора концевой фрезы HRC65.
Многие владельцы цехов считают, что обработка твердой стали требует медленного, «безопасного» темпа. Мы доказали, что правильно подобранная концевая фреза HRC65 может сократить время цикла более чем на 30%. Я помню проект по закалке штамповочных форм, где клиент тратил 12 часов на обработку одной полости, используя консервативную стратегию. Мы перевели их на стратегию высокоскоростного фрезерования (HFM). Используя малую глубину резания и высокую подачу на зуб, мы значительно увеличили скорость съема металла.
Это работает благодаря эффекту «утончения стружки». Если ваш станок обладает высокой динамической отзывчивостью, вы можете доводить скорость подачи до предела, не перегревая кромки. Сокращение времени цикла — это не только скорость, но и конкурентоспособность по стоимости. Оптимизировав траектории и используя специализированные инструменты высокой твердости, мы сократили этот 12-часовой процесс до менее чем 8 часов при незначительном увеличении затрат на инструменты.
Сотрудничество с надежным поставщиком концевых фрез для штамповочной и пресс-формовочной промышленности.
В напряженном мире производства пресс-форм каждая минута простоя негативно сказывается на прибыли. Выбор поставщика концевых фрез — это не просто сделка; это поиск партнера, который понимает, что поставлено на карту. Когда вы работаете над пресс-формой стоимостью 40 000 долларов, вы покупаете не просто инструмент — вы покупаете страховой полис для своего процесса. Мы на собственном опыте убедились, что несоответствия в партиях приводят к поломке инструмента во время ночных смен без присмотра. Техническая компетентность поставщика определяет ваш запас прочности.
Идеальный партнер — это не продавец с глянцевым каталогом, а технически подкованная команда, которая разбирается в науке упрочнения и нанесения покрытий. Наиболее успешные проекты у нас получаются, когда поставщик предлагает поддержку на месте и досконально знает такие материалы, как NAK80 или S136. Именно такой уровень экспертизы позволяет нам с уверенностью участвовать в тендерах на сложные заказы с высокой твердостью.
Критерии, которые мы используем для оценки поставщиков концевых фрез для обработки закаленной стали
При оценке поставщика концевых фрез для закаленной стали мы используем «критерии выживаемости». Во-первых, мы не смотрим на брошюры; мы изучаем заводские протоколы контроля радиального биения. При фрезеровании твердых материалов, если у одного инструмента из пяти биение превышает 0.005 мм, это бомба замедленного действия. Мы также требуем наличия надежной системы отслеживания качества. Нам необходимо знать, что инструменты, которые мы покупаем сегодня, работают точно так же, как и те, которые мы купили в прошлом году.
Мы также ценим «технический резерв» поставщика. Могут ли они порекомендовать термоусадочные держатели или технологии демпфирования для повышения точности? Действительно квалифицированный поставщик должен уметь модифицировать геометрию инструмента для решения конкретных задач, таких как обработка зазоров на тонкостенных пресс-формах. Эта всесторонняя поддержка является нашим основным требованием для любого долгосрочного партнерства.
Пример из практики: Помощь поставщика в решении непредвиденных проблем, возникающих при механической обработке.
Однажды у нас был проект для автомобильного клиента, связанный со специализированной закаленной сталью, который вызвал сильное сваривание материала (адгезию) и аномальный износ. Даже с использованием высококачественных твердосплавных концевых фрез для закаленной стали срок службы инструмента оказался на 50% меньше, чем ожидалось. Наш поставщик не стал никого обвинять; они приехали с электронным микроскопом, чтобы проанализировать морфологию износа. Они обнаружили, что наше давление минимальной смазки (MQL) было слишком низким, из-за чего стружка повторно срезалась в глубоких канавках.
Они рекомендовали перейти на охлаждение воздухом высокого давления и точно настроили параметры хонингования кромок инструмента. Эта быстрая, основанная на данных реакция позволила выполнить работу менее чем за 24 часа. Именно поэтому мы ценим поставщиков, которые задерживаются в цехе с нашими инженерами для точной настройки программ. Такое партнерство стоит гораздо больше, чем небольшая скидка от дистрибьютора, ориентированного на снижение цен.
Оптимизация инструментального запаса: управление твердосплавными концевыми фрезами для закаленной стали.
Управление дорогостоящими расходными материалами, такими как концевая фреза HRC65, — это искусство. Слишком большой запас — и вы замораживаете капитал; слишком малый запас — и один сломанный инструмент срывает поставку. Мы используем «управление на основе квот». Мы предварительно рассчитываем потребление инструментов для каждого проекта, исходя из объема удаляемого материала. Такой проактивный подход исключает стресс, связанный с дефицитом в пиковые сезоны.
Мы также учитываем остаточную стоимость. Инструменты с незначительным износом классифицируются по возможности их повторной заточки. Их можно профессионально переточить и заново покрыть, а затем использовать для черновой обработки более мягких материалов или обработки некритичных размеров. Такая многоуровневая стратегия значительно снижает затраты на оснастку и учит операторов бережно относиться к прецизионным инструментам. Она гарантирует, что каждый высокопроизводительный фрезерный станок будет приносить максимальную отдачу до самого конца своего срока службы.

Уроки, извлеченные из проектов по изготовлению штампов и пресс-форм с использованием концевых фрез твердостью HRC65.
После многолетнего практического опыта мы пришли к следующему важному выводу: обработка материалов высокой твердости — это мастерство в деталях, а не грубая сила. Когда мы беремся за сложные проекты с твердостью выше 60 HRC, производительность концевой фрезы HRC65 — это лишь конечный результат. «Душа» операции — это предварительное планирование. Большинство неудачных проектов происходит не из-за низкого качества инструмента; они случаются из-за того, что оператор упустил из виду координацию между жесткостью системы и траекторией резания. Если вы работаете в условиях сжатых сроков и обрабатываете чрезвычайно твердые материалы, пересмотрите свои действия — достаточно ли места было заложено для плавного, постепенного входа и выхода инструмента?
Мы рассматриваем каждый высокопроизводительный режущий инструмент как прецизионный датчик. Анализируя текстуру поверхности, оставшуюся после обработки, мы можем точно определить, какие силы действовали на инструмент. В обработке твердых материалов успех зависит от контроля температуры. Если ваши параметры гарантируют, что 80% тепла уходит со стружкой, а не остается в заготовке, вы освоили основную логику процесса. Это требует постоянного пересмотра. Мы преобразуем каждый сломанный край в точку данных в нашей базе знаний о процессе.
Распространенные ошибки, которых мы избегаем при использовании концевых фрез для обработки закаленной стали.
В цехе мы видим, как многие наши коллеги допускают одни и те же ошибки при обработке закаленной стали концевыми фрезами. Наиболее распространенная ошибка — чрезмерная скорость, приводящая к термической усталости. Многие операторы пытаются использовать подход, ориентированный на «мягкие материалы», но в случае с твердой сталью покрытие окисляется и отслаивается за считанные минуты. При обработке глубоких углов проверьте свою стратегию охлаждения. Нестабильное жидкостное охлаждение часто хуже, чем сухая обработка, поскольку резкие термические циклы создают микротрещины в твердосплавной подложке.
Ещё одна ошибка — игнорирование «равномерности заготовки». Если припуск на обработку после предыдущей операции колеблется, инструмент испытывает внезапный скачок нагрузки в углах. Это катастрофично для хрупких инструментов высокой твердости. Если вы видите сколы в одном и том же месте каждый раз, пересмотрите траектории движения инструмента при получистовой обработке. Мы предпочитаем использовать инструменты меньшего диаметра для нескольких проходов по зачистке углов. Это гарантирует, что чистовой станок работает под постоянной нагрузкой. Шаг назад для продвижения вперёд значительно повышает безопасность обработки.
Передовые методы крупносерийного производства пресс-форм с использованием концевых фрез твердостью HRC65
В крупносерийном производстве стабильность всегда важнее эффективности обработки отдельных деталей. Наш основной принцип для концевой фрезы HRC65 — стандартизация параметров. При обработке сотен закаленных направляющих мы ведем строгий учет ресурса инструмента. Если вы управляете несколькими обрабатывающими центрами, рассмотрите возможность внедрения системы мониторинга нагрузки на инструмент. Установите пороговое значение срабатывания сигнализации чуть ниже точки отказа. Такое превентивное управление снижает риск брака на 90% и поддерживает точность размеров в пределах микрон.
Мы также выступаем за «комплексную балансировку» между держателем и инструментом. Для достижения наилучшего качества поверхности и увеличения срока службы инструмента используйте термоусадочные или гидравлические держатели. В нашей мастерской мы проводим динамическую балансировку каждой сборки для высокоскоростного фрезерования твердых материалов. Эти первоначальные инвестиции могут показаться утомительными, но в долгосрочной перспективе они экономят тысячи долларов за счет сокращения количества замен инструмента и повышения выхода годной продукции с первого раза.
Интеграция обратной связи от поставщиков концевых фрез в процесс совершенствования.
Работа в изоляции — грубейший грех для инженеров. Интеграция анализа отказов от поставщика концевых фрез — это кратчайший путь к техническим прорывам. Когда поставщик использует специализированное оборудование, чтобы показать нам, что сколы были вызваны несоответствием в «заточке кромки», это возможность оптимизировать наши внутренние правила. Если вы наблюдаете необъяснимые колебания срока службы инструмента при работе с новым материалом, задокументируйте параметры и сохраните изношенные инструменты для сравнительного анализа с вашим поставщиком.
Эта обратная связь предназначена не только для решения проблем, но и для активного совершенствования. Если вы начинаете новый проект и вас беспокоят деформации при термообработке или обрабатываемость, поговорите с нами. Небольшая корректировка геометрии инструмента — например, точная настройка угла спирали или изменение структуры торцевого среза — может решить проблемы, которые годами преследовали ваше предприятие. Мы приветствуем такой технический обмен. Каждое обсуждение, основанное на реальных условиях, приближает нас всех к пределу возможностей обработки материалов.






