
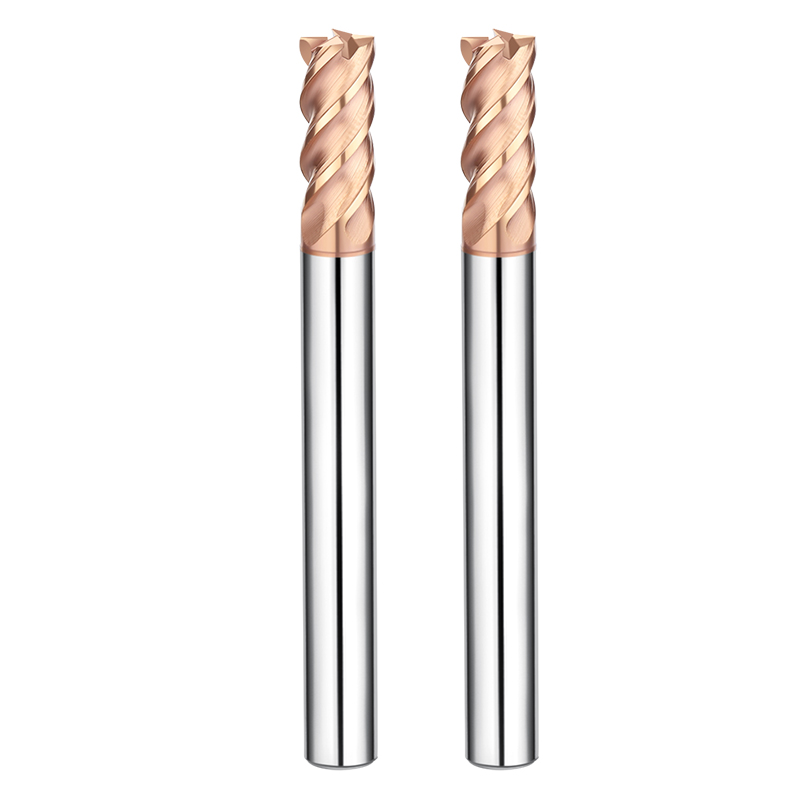
Последние две недели наша техническая команда практически жила в цехе по изготовлению пресс-форм у одного из клиентов. Этот клиент — поставщик второго уровня для крупных европейских автомобильных брендов, специализирующийся на крупномасштабных литьевых формах. Они столкнулись с проблемой: при обработке холоднокатаной стали Cr12MoV, имеющей брутальную твердость HRC64–66, их «премиальные» твердосплавные концевые фрезы постоянно «забастовывали».
Это были не типичные случаи износа. Инструменты внезапно начали откалывать микроскопические кусочки или ломаться прямо у шейки. Помимо стоимости испорченных концевых фрез с твердостью HRC65, настоящей катастрофой стали обломки, застрявшие в глубоких полостях. Это чуть не привело к поломке пресс-формы, на обработку которой уже было потрачено более 40 часов.
Будучи ветеранами с 16-летним опытом работы в цехе, мы знали, что дело не только в «недостаточной твердости». Это была классическая проблема, связанная с несоответствием прочности подложки и снятием напряжений покрытием — распространенная ловушка при использовании высокопроизводительных твердосплавных концевых фрез в сверхтвердых материалах с длинными выступами. Распространенное заблуждение среди коллег заключается в том, что показатель HRC65 — это решение, которое можно «настроить и забыть». В действительности, при работе с «абсолютно твердыми» материалами отклонение концентрации охлаждающей жидкости на 2% или крошечное биение в 0.005 мм в термоусадочном держателе могут превратить высококачественный инструмент в дорогостоящий металлолом.
Для решения проблем с удалением стружки и термической стабильностью мы пересмотрели нашу стратегию по изготовлению твердосплавных концевых фрез. Мы перестали гнаться за чистой «остротой» и отдали приоритет «стабильности кромки». Мы проигнорировали идеализированные лабораторные данные и сосредоточились на реалиях цеха: как обеспечить надежное «врезание» инструмента в закаленную сталь при высоких нагрузках и вибрации.
Вы когда-нибудь испытывали это отчаяние? Вы следуете техническому руководству в точности, но инструмент по необъяснимым причинам выходит из строя, не дойдя до финишной линии?
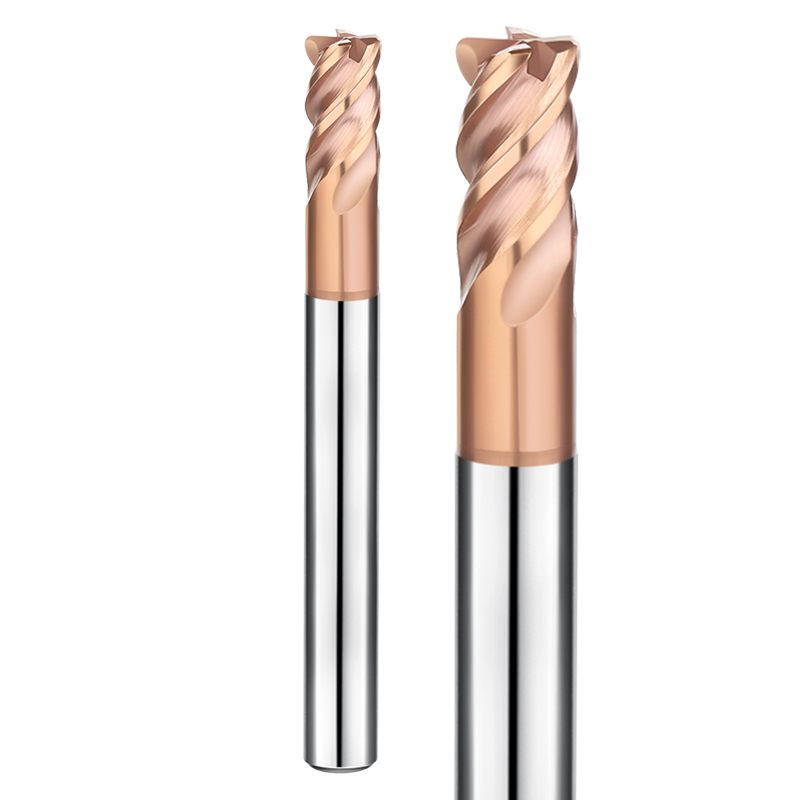
При обработке материалов высокой твердости вязкость подложки имеет большее значение, чем ее твердость.
Интуиция проста: для самой твердой стали используйте самый твердый инструмент. Но 16 лет работы в полевых условиях научили нас обратному. После достижения твердости HRC60 «основа» вашей твердосплавной концевой фрезы для закаленной стали — физическая прочность — имеет большее значение, чем твердость покрытия по Виккерсу. Если подложка слишком хрупкая, это все равно что ударить камень стеклом. Она твердая, но малейшее колебание силы вызывает кристаллизацию.
Когда мы консультируем цеха по изготовлению прецизионных пресс-форм в США и Европе, мы часто убеждаем их отказаться от дешевых инструментов, которые хвастаются высокой твердостью, но не обладают достаточной прочностью. При высокочастотной прерывистой резке термическое напряжение накапливается мгновенно. Если подложка не обладает достаточной прочностью на изгиб и демпфированием, это напряжение приводит к немедленному образованию сколов. Мы предпочитаем ультрамелкозернистую структуру. Она позволяет инструменту оставаться острым, обеспечивая при этом мельчайшую «амортизацию» — подобно пружинной стали. Этот баланс является нашим главным критерием для экстремальных условий.
От HRC55 до HRC65: почему обычные твердосплавные концевые фрезы ломаются при зацеплении
При твердости ниже HRC55 агрессивная подача может лишь ускорить износ. Но при превышении порога HRC65 сопротивление зацеплению возрастает экспоненциально. Многие обычные твердосплавные концевые фрезы разрушаются в течение десятых долей секунды. Причина? Их хонингование кромки не справляется с мгновенным сжимающим ударом. Поскольку заготовка теряет свою пластичность, вся сила резания возвращается на кромку. Без точной защиты на микроуровне разрушение неизбежно.
Недавно мы проанализировали поломку пресс-формы у одного экспортера. Их стандартные инструменты сломались в момент зацепления шпинделя. Под микроскопом мы увидели классические признаки хрупкого разрушения. Эти инструменты отдавали приоритет стружке, жертвуя диаметром сердечника. При столкновении с реактивной силой стали HRC65 жесткость конструкции разрушалась. Такие поломки не просто выводят инструмент из строя; они оставляют непоправимые следы удара на почти готовой детали.
Соотношение материалов подложки, полученное в полевых условиях: как ударопрочность определяет срок службы концевых фрез с твердостью HRC65.
В ходе технического обмена с немецкой инженерной фирмой мы совместно разработали логику подложки для достижения экстремальной твердости. Они были одержимы стабильностью, требуя, чтобы концевые фрезы с твердостью HRC65 сохраняли размерную однородность в течение непрерывного 8-часового цикла. Наше решение? Мы увеличили содержание кобальта (Co) и использовали процесс вакуумного спекания для устранения микроскопической пористости.
Да, увеличение содержания кобальта немного снижает теоретическое значение твердости. Однако, благодаря этому, повышается ударопрочность, что предотвращает распространение микротрещин по режущей кромке. Именно эта стратегия «добавления и вычитания» помогает нам решать проблемы в сегменте B2B. Мы предпочитаем, чтобы инструмент изнашивался предсказуемо и постепенно, а не «получал» катастрофический «сердечный приступ» в процессе резки. При выборе инструментов этого диапазона обязательно уточните прочность на поперечный разрыв. Это гораздо лучший показатель успеха, чем стандартная таблица твердости.
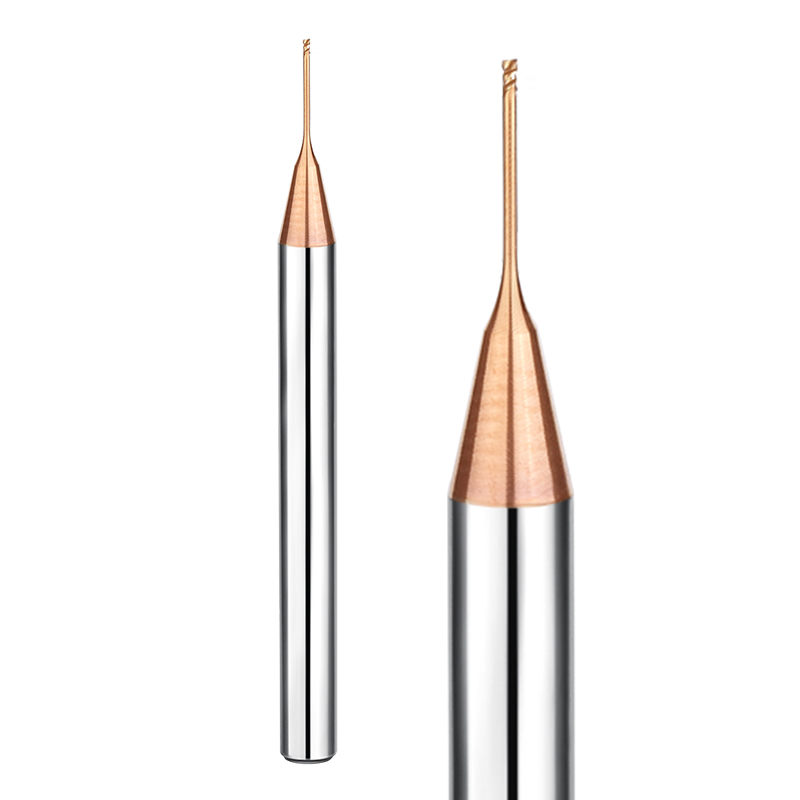
Истинная высокая производительность достигается не за счет скорости вращения шпинделя, а за счет эффективного управления термическими напряжениями.
Во многих цехах высокоточной обработки я вижу, как операторы бездумно увеличивают скорость вращения шпинделя, чтобы уложиться в сжатые сроки. Обычно это контрпродуктивно. При обработке закаленной инструментальной стали реальная ценность высокопроизводительных твердосплавных концевых фрез заключается не в том, насколько высоко они могут поднять тахометр, а в том, насколько эффективно они рассеивают тепло. Когда температура резания превышает 800°C, инструмент, который не может справиться с термическим напряжением за счет геометрической конструкции, начнет образовывать микротрещины из-за термической усталости. Это главная причина выхода инструментов из строя задолго до начала обычного износа.
Однажды мы консультировали клиента, испытывавшего трудности с изготовлением крупных пресс-форм для автомобильных кузовных панелей. Они не могли достичь целевых скоростей, потому что их инструменты «перегревались» во время сухой обработки. Мы порекомендовали снизить скорость вращения шпинделя на 15%, одновременно увеличив подачу на зуб. Используя стружку для отвода тепла от заготовки, мы добились более высокой скорости съема металла (MRR) и увеличения срока службы инструмента. Именно это мастерство в управлении теплом отличает стандартную фрезу от по-настоящему высокопроизводительного инструмента.
Расслоение покрытия — главная проблема при фрезеровании твердых материалов: как оптимизировать адгезию.
При обработке твердых материалов, как только покрытие отслаивается, карбидная подложка разрушается практически мгновенно. Это похоже на то, как солдат теряет броню. Это разрушение обычно начинается на самом кончике, где напряжение сдвига наиболее велико. Чтобы предотвратить это, мы отказались от обычной пескоструйной обработки. Вместо этого мы используем передовые процессы PVD или CVD, которые «внедряют» наноразмерное покрытие в кристаллическую решетку подложки.
В прошлом году к нам обратился производитель медицинских изделий с проблемой «отслаивания покрытия». Их инструменты отслаивались, как старая краска. Мы переработали технологию обработки поверхности и разработали специальный градиент напряжений между слоями покрытия. Это придало покрытию эластичность, необходимую для того, чтобы выдерживать постоянное расширение и сжатие при высоких температурах. Если ваши инструменты отслаиваются большими пятнами, значит, адгезия покрытия не рассчитана на термический удар при обработке с твердостью HRC65+.
Сила отрицательного угла заточки: почему для стали твердостью HRC65 необходимы «тупые» кромки.
Станочники, привыкшие к работе с алюминием, часто бывают шокированы, когда впервые берут в руки концевую фрезу HRC65. Они спрашивают: «Почему она такая тупая?» Это связано с преднамеренным отрицательным углом заточки. Острая как бритва кромка, ударяющаяся о сталь HRC65, подобна стеклянному ножу, ударяющемуся о камень — она мгновенно разобьется. В процессе прецизионной заточки мы наносим на кромку микроскопический радиус или фаску. Это смещает режущую силу от хрупкого кончика и распределяет ее обратно на корпус инструмента.
Найти оптимальную заточку для этой обработки кромки непросто. Слишком тупая кромка приводит к вибрации; слишком острая — к сколам. Мы точно настраиваем радиусы с точностью до микрон, исходя из жесткости станка заказчика. В мире экстремальной твердости рассчитанная «тупость» на самом деле является превосходной формой остроты. Она позволяет инструменту проникать в поверхность без микроскопических сколов, обеспечивая непрерывную и стабильную обработку.
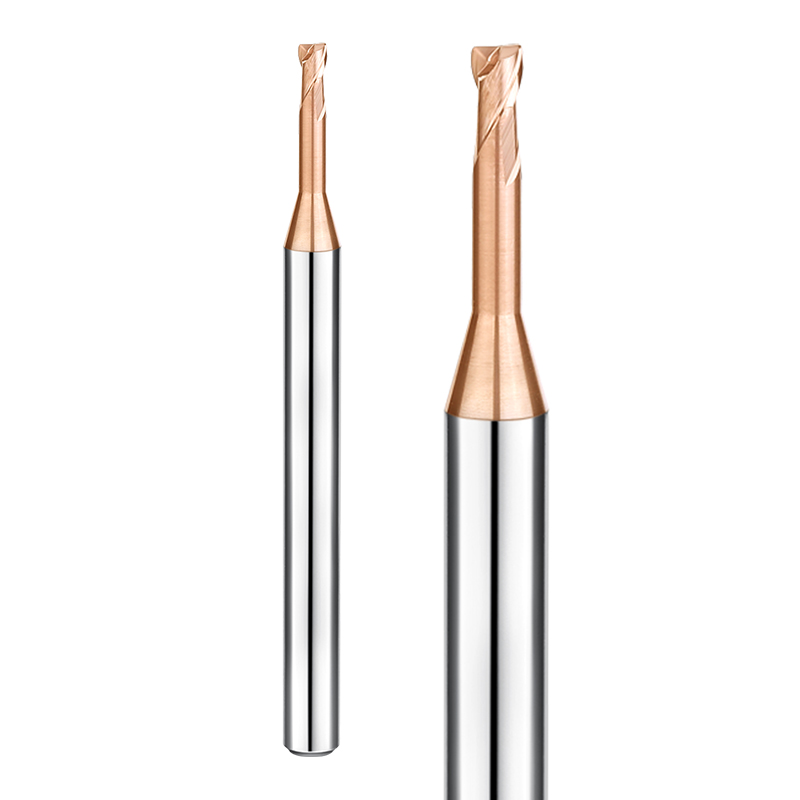
Решение проблемы вибрации глубоких полостей с помощью специальных твердосплавных концевых фрез
Стандартные инструменты из каталога часто выходят из строя при соотношении длины к диаметру 5:1 или 8:1. В момент начала резания высокочастотный визг сигнализирует о выходе вибрации из-под контроля. Это ухудшает качество поверхности и вызывает усталостные трещины в твердосплаве. В таких случаях не стоит просто корректировать частоту вращения — следует изучить конструкцию изготовленной на заказ твердосплавной концевой фрезы.
Секрет подавления вибрации заключается в устранении резонанса. Мы специально проектируем диаметр шейки, конусность и длину канавок таким образом, чтобы собственная частота инструмента не совпадала с частотой шпинделя. Часто мы жертвуем некоторым пространством для стружки ради увеличения диаметра сердечника. При обработке высокотвердых материалов жесткость всегда важнее удаления стружки.
Свес против жесткости: наша логика проектирования с учетом зазоров.
Когда клиенту нужно обработать 50 мм материала в стесненном пространстве, это игра на миллиметры. Если хвостовик слишком тонкий, инструмент отклоняется от режущей кромки, нарушая точность. Если он слишком толстый, он трется о стенку полости. Мы используем конструкцию с прогрессивным коническим сужением шейки. Она сочетает в себе короткую канавку и усиленную шейку, обеспечивая мгновенную передачу режущих усилий на жесткий хвостовик.
Мой совет: никогда не используйте длинную режущую кромку для глубоких полостей. Длинная кромка просто увеличивает площадь соприкосновения материала с поверхностью, что приводит к изгибу инструмента. Обычно мы оставляем режущую кромку в 1.5 раза больше диаметра и прецизионно затачиваем остальную часть в виде закругленной шейки. Это обходится дороже в изготовлении, но позволяет удвоить скорость подачи и спокойно спать, зная, что инструмент не сломается.
Пример из практики: Нарушение структуры из-за неравных углов спирали
Недавно мы решили проблему перпендикулярности для клиента, фрезеровавшего форму для литья под давлением из стали HRC65. Стандартные инструменты отклонялись настолько, что повреждали деталь. Мы разработали специальную твердосплавную концевую фрезу с неравномерным индексированием и переменными углами спирали (например, разделение 35°/38°). Это гарантирует, что четыре режущие кромки будут касаться материала в разное время и под разными углами.
Расположив точки входа в шахматном порядке, мы физически нарушили вибрационные волны до того, как они смогли синхронизироваться. Даже в условиях высокой нагрузки и сухой резки станок оставался бесшумным, а поверхность обработки была зеркальной. Если вы видите неровности или следы вибрации в глубоких углублениях, пора отказаться от симметричных инструментов и обратить внимание на асимметричную геометрию.
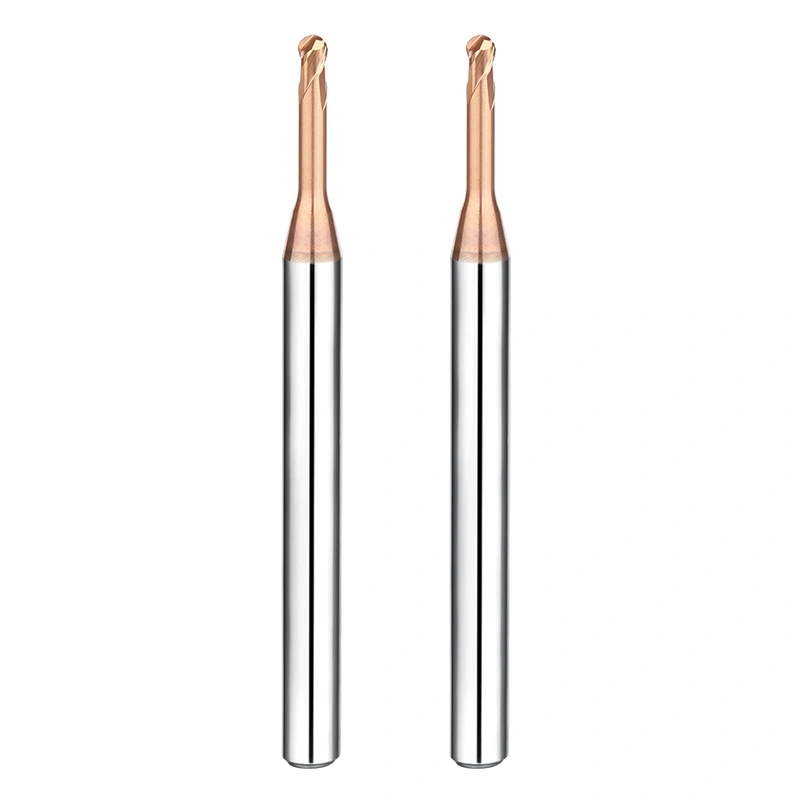
Три не зависящих от инструмента фактора, определяющих успех фрезерования стали HRC65.
Многие считают, что простая покупка высококачественных фрез обеспечивает лишь частично успешную обработку закаленной стали HRC65. По нашему опыту, это опасное упрощение. Мы слишком часто видели, как наши клиенты используют концевые фрезы HRC65 стоимостью 300 долларов в устаревших приспособлениях с чрезмерным биением или на шпинделях, подверженных термическому деформационному воздействию. Это как установить шины Формулы-1 на старый грузовик: вы не только не сможете развить максимальную скорость, но и систематическое несоответствие приведет к поломке этих дорогостоящих инструментов за считанные минуты.
Как только твердость заготовки превысит HRC60, обработка становится «равновесием жесткости». Помимо самого инструмента, три переменных определяют, выполняется ли контролируемая резка или просто «прогрызается» материал: динамический отклик станка, проникновение системы охлаждения (воздушной или водяной) и биение в месте зажима. Если не оптимизировать эти факторы, даже самая тонкая твердосплавная концевая фреза будет с трудом обеспечивать стабильные результаты.
Почему качество обработки поверхности ухудшается — даже при использовании высококачественных твердосплавных концевых фрез
Коллеги часто спрашивают меня, почему, несмотря на использование лучших твердосплавных концевых фрез для закаленной стали, на поверхностях их пресс-форм все еще остаются стойкие «чешуйчатые» узоры или вибрация. При твердости HRC65 сталь теряет пластические свойства более мягких материалов. Стружка становится чрезвычайно мелкой и порошкообразной. Если ваша система — станок, приспособление и инструмент — имеет даже микрон отклонения, кромка будет «отскакивать» при контакте. Эти высокочастотные микровибрации являются истинной причиной плохого качества обработки поверхности.
Я всегда советую цеховым бригадам сначала пересмотреть траекторию движения инструмента. Если после черновой обработки припуск на чистовую обработку неравномерный, внезапные колебания силы приведут к деформации инструмента. Даже с высококачественными инструментами резкие повороты под прямым углом вместо плавных дугообразных переходов делают зеркальную поверхность невозможной. Это не ошибка инструмента; это подход, ориентированный на «мягкую сталь», применяемый к реалиям обработки высокотвердой стали.
Системы зажима: ключ к раскрытию потенциала высокопроизводительных твердосплавных концевых фрез.
При устранении неполадок для высококлассных клиентов в Северной Америке мы в первую очередь проверяем держатели инструмента. Для высокопроизводительных твердосплавных концевых фрез традиционные цанги ER часто оказываются ненадежными при обработке стали твердостью HRC65. Их радиальное биение и усилие зажима редко выдерживают огромные реактивные силы. Если биение превышает всего 0.005 мм, одна режущая кромка испытывает двойную или тройную нагрузку, что приводит к преждевременному выходу из строя.
Мы рекомендуем использовать термоусадочные или высокоточные гидравлические зажимы. Термоусадочные зажимы обеспечивают равномерное зажимание на 360 градусов и исключительно низкое биение, гарантируя равномерную работу каждой канавки. Это крайне важно для сохранения деликатных нанопокрытий. Для обеспечения максимального срока службы высокопроизводительных инструментов зажимной интерфейс должен быть таким же жестким, как и неотъемлемая часть шпинделя станка. Если вы до сих пор используете пятилетнюю цангу для работы с твердостью HRC65, не тратьте деньги на дорогостоящие инструменты.
Практические рекомендации по параметрам обработки для стали твердостью HRC65+
В цехе мы говорим: «Каталог статичен, а токарь динамичен». Заучивание данных производителя для обработки стали твердостью HRC65+ часто ставит вас в невыгодное положение. Цель состоит в том, чтобы найти «оптимальную точку», где нагрузка на станок, тепловыделение и срок службы инструмента уравновешиваются. Если ваш станок высокого класса, но вы наблюдаете чрезмерное искрение, проверьте радиальную глубину резания (Ae). Поддерживайте её в пределах 5–10% от диаметра фрезы. Высокочастотная неглубокая резка эффективно снижает мгновенную нагрузку на твердосплавную концевую фрезу.
Обработка твердых металлов требует умения соблюдать ритм. При фрезеровании больших поверхностей увеличьте скорость обработки, чтобы обеспечить более быстрое удаление стружки воздушным охлаждением и предотвратить повторное резание. Эти корректировки предназначены не для «скорости», а для предсказуемости. Если ваши фактические результаты не соответствуют заданным параметрам, пожалуйста, предоставьте нам чертежи деталей или информацию об условиях обработки. Мы с удовольствием проведем для вас подробный сравнительный анализ.
За пределами учебника: практические рекомендации по подаче и глубине погружения.
Диапазоны, указанные в учебниках, часто слишком широки, чтобы быть полезными. По нашему опыту, логика резания должна радикально измениться при переходе от HRC55 к HRC65. При HRC60 можно поддерживать стабильную подачу; при HRC65 подача на зуб (Fz) должна быть гораздо более консервативной — обычно от 0.01 мм до 0.03 мм.
Осевая глубина резания (Ap) напрямую влияет на частоту вибрации. Если при боковом фрезеровании вы видите «следы отклонения», уменьшите Ap и увеличьте скорость подачи — это метод, известный как фрезерование с высокой подачей. Этот «быстрый и неглубокий» подход был освоен за годы работы с поломанными инструментами и бракованными заготовками. Если вы не уверены в конкретной марке инструментальной стали, пришлите нам марку материала; мы сможем предоставить эталонные значения, которые действительно работают в цехе.
Контроль износа: как определить, когда фреза HRC65 износилась.
При обработке материалов высокой твердости ждать визга или искр обычно уже слишком поздно. Следите за стружкой. Если она меняет цвет со светло-серого на темно-фиолетовый или темно-красный, износ боковой поверхности вашей концевой фрезы HRC65 превысил критические пределы, и покрытие разрушилось.
Также обратите внимание на «белую линию» на кончике. Под увеличением полоса белого отражения означает, что подложка обнажена. Дальнейшее усилие при работе с инструментом, скорее всего, приведет к его поломке внутри заготовки. Мы рекомендуем вести журнал обработки. Используйте тенденции износа первой детали, чтобы установить цикл замены для всей партии. Если вас смущает срок службы вашего инструмента, пришлите нам фотографии следов износа. Обычно мы можем определить, связана ли проблема с вашими параметрами или с самой конфигурацией инструмента.






