
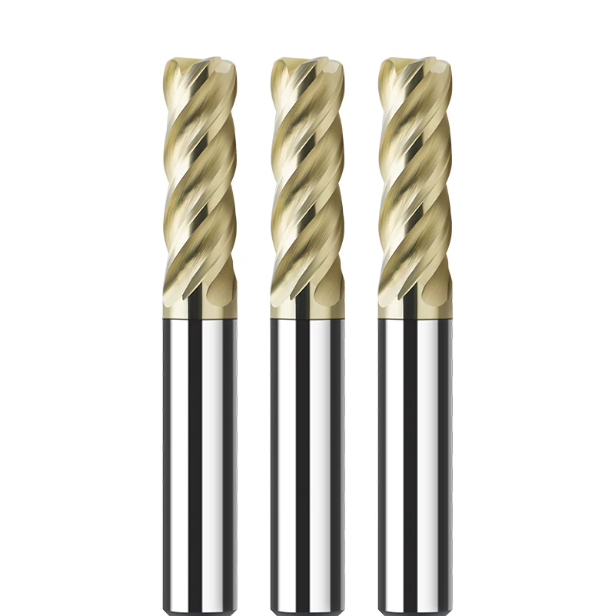
Недавно к нам обратился давний клиент из США с неотложной проблемой. Во время обработки партии тонкостенных деталей из нержавеющей стали 316L его твердосплавная концевая фреза для нержавеющей стали, которая обычно служит на 50 деталей, получила катастрофическое сколы уже на 12-й детали. Первым его предположением было обвинить «бракованную партию» инструментов. Однако, проанализировав фотографии износа и данные о резании, мы выявили истинную «невидимую причину»: термомеханическую усталость.
За 16 лет производства и технической поддержки, будучи специализированным производителем концевых фрез, мы убедились, что большинство поломок происходит не из-за качества инструмента. Вместо этого они возникают из-за неправильного понимания физических свойств нержавеющей стали. Высокая скорость упрочнения и плохая теплопроводность означают, что к ней нельзя применять принципы, характерные для углеродистой стали. Многие предприятия пытаются «перестраховаться», используя низкие скорости и подачи, но на самом деле это самый быстрый способ вывести инструмент из строя.
Даже если вы купите лучшую концевую фрезу для нержавеющей стали, вы не получите и половины её потенциала, если будете пренебрегать отводом стружки, углами подачи охлаждающей жидкости или биением держателя инструмента. Переплачивать за высококачественные инструменты, получая при этом брак, — это сценарий, который мы наблюдаем слишком часто. Мы собрали основные заблуждения, с которыми сталкиваемся в этой области. Эти проблемы выходят за рамки простой математики; они ставят под сомнение ваше фундаментальное понимание металлообработки. Если ваши затраты высоки, а срок службы инструмента похож на «ящик с загадками», вы можете оказаться в ловушке общепринятых представлений.
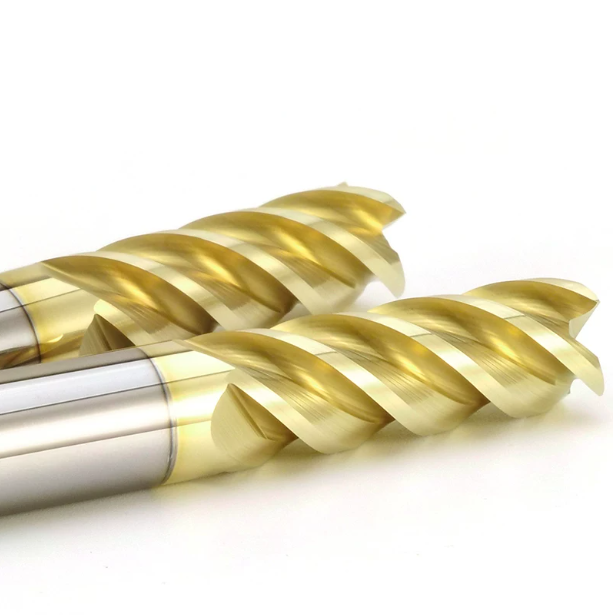
Наиболее распространенные основные ошибки при использовании концевых фрез для обработки нержавеющей стали.
В ходе диагностики на местах в Северной Америке и Европе мы часто обнаруживаем, что причиной сбоев является не сложная геометрия, а ошибочная базовая логика. Нержавеющая сталь обманчива. Ее прочность и способность к упрочнению не оставляют места для ошибок. Многие опытные токари, привыкшие к снисходительному темпу обработки алюминия или углеродистой стали, переносят эти «инстинкты» на твердосплавные концевые фрезы. К сожалению, эти привычки часто закладывают основу для поломки с самого первого прохода.
Обработка нержавеющей стали подобна хождению по канату. Мы часто видим, как операторы увеличивают скорость вращения шпинделя для получения более качественной поверхности, не увеличивая при этом скорость подачи. Это приводит к трению инструмента вместо резки, вызывая быстрое тепловое трение и преждевременный выход из строя. Эти элементарные ошибки могут сделать бесполезным даже самый дорогой обрабатывающий центр с ЧПУ. Наш первый шаг в оптимизации линии — это всегда исправление этих «незначительных» отклонений. Если ваша основная настройка неправильна, даже самый дорогой в мире твердосплавный материал не спасет ваш выход годной продукции.
Пример из практики: почему даже «лучшая» концевая фреза для нержавеющей стали может выйти из строя.
Однажды мы работали с немецким клиентом, занимавшимся обработкой корпусов из нержавеющей стали аэрокосмического класса. Он настаивал на использовании инструмента с большим количеством канавок и 6 (а иногда и 8) канавками. Он полагал, что большее количество канавок означает лучшую эффективность и более гладкую поверхность. Вместо этого он столкнулся с сильной вибрацией и сломал инструмент во время обработки углов.
Это классическая ошибка: погоня за «премиальным» инструментом без учета отвода стружки. Нержавеющая сталь липкая и вязкая. Если использовать слишком много канавок, то стружкоотводящие каналы окажутся слишком маленькими. Стружка забивается, происходит скачок температуры, и инструмент ломается под давлением. Мы вмешались и перевели его на 4-канавочный инструмент с неравномерным шагом. Даже при большей нагрузке на зуб отвод стружки был намного лучше. Помните: нет «абсолютно лучшего» инструмента — есть только тот, который соответствует конкретным требованиям вашей работы.
Жесткость инструмента: фактор, часто упускаемый из виду при оценке производительности твердосплавных концевых фрез.
Для глубоких полостей или формовки инженеры часто выбирают длинные, сужающиеся к концу твердосплавные концевые фрезы, чтобы избежать помех. Однако многие недооценивают, насколько снижается жесткость по мере увеличения отношения длины к диаметру. В одном проекте по изготовлению медицинских изделий мы наблюдали, как инструмент «деформировался» в момент соприкосновения с заготовкой из-за чрезмерного выступа и плохой динамической балансировки. Это не только привело к погрешностям размеров, но и вызвало усталостное разрушение у основания инструмента.
При работе с длинными выступами законы физики беспощадны. Даже высокомодульный твердый сплав подчиняется закону обратного куба для жесткости. В реальных производственных условиях мы уменьшаем биение, оптимизируя стратегию зажима. По возможности используйте термоусадочные зажимы или фрезерные патроны с высоким сцеплением вместо стандартных цанг для защиты деликатных режущих кромок.
Типичные виды отказов, возникающие из-за несоответствия параметров резания.
Две самые большие проблемы при обработке нержавеющей стали — это «адгезия» и «сколочение». Мы работали с итальянским клиентом, который пытался «спасти» свою твердосплавную концевую фрезу, резко снизив скорость подачи. В результате срок службы инструмента сократился на 70%. Из-за слишком низкой подачи кромка просто терлась о упрочненный слой от предыдущего прохода. Это трение создавало сильный нагрев, вызывая нарост на кромке (BUE). Когда стружка наконец отрывалась, она уносила с собой покрытие и твердосплавный наконечник.
С другой стороны, если подача слишком высокая, механический удар разрушит кромку. Когда мы помогаем клиентам оптимизировать параметры, мы ищем «оптимальный вариант»: подачу, достаточно сильную, чтобы проникнуть в закаленный слой, но достаточно слабую, чтобы оставаться в пределах структурных ограничений инструмента. Если срок службы вашего инструмента нестабилен, посмотрите на стружку. Ее цвет и форма — это самая честная обратная связь, которую вы когда-либо получите.
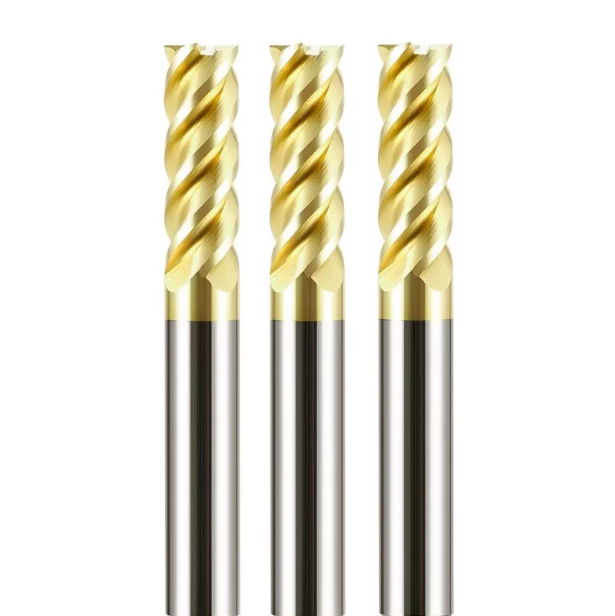
Типичные ошибки в процессе обработки, которые мы неоднократно наблюдаем при механической обработке нержавеющей стали.
За годы технической поддержки мы поняли, что большинство проблем, возникающих при обработке материалов, связаны не с точностью станка или материалом инструмента. Вместо этого они коренятся в отсутствии логики в планировании процесса. Нержавеющая сталь обладает высокой химической стойкостью и термической прочностью. Это требует от инженеров рассмотрения «общей картины» теплового потока. Мы часто видим, как опытные операторы применяют свою старую логику обработки углеродистой стали — стандартные настройки зацепления и траектории инструмента — к нержавеющей стали. Это загоняет процесс в порочный круг: материал становится тверже по мере обработки, и чем выше температура, тем тверже он становится.
Мы считаем, что суть планирования процесса заключается в динамическом регулировании сил резания и температуры. При оптимизации твердосплавных концевых фрез для нержавеющей стали стабильность имеет первостепенное значение. Если неправильная черновая обработка ухудшает качество поверхности материала, чистовая обработка обречена на провал. Мы не просто продаем инструменты; мы сотрудничаем с коллегами, чтобы разработать пути снижения напряжений. Мы гарантируем, что каждый инструмент работает в наиболее оптимальных, безнапрягаемых условиях от начала до конца.
Как неправильное охлаждение сокращает срок службы концевой фрезы
Во время визита на завод в Польше мы увидели, как один из наших клиентов использует внешнее охлаждение для глубоких пазов. Проблема? Жидкость никогда не достигает зоны резания. Такое «номинальное охлаждение» опасно. Оно не понижает температуру, а вызывает периодический термический шок, приводящий к образованию трещин в концевой фрезе из нержавеющей стали. Поскольку нержавеющая сталь имеет низкую теплопроводность, тепло концентрируется на режущей кромке. Без охлаждения под высоким давлением через шпиндель или точечного распыления температура кончика инструмента может превышать 1000°C за считанные секунды.
Мы продемонстрировали многим клиентам разрушительные последствия термической усталости. В отдельных случаях мы можем даже предложить MQL или чистую сухую резку — но только если вы используете чрезвычайно высокое давление воздуха для мгновенного удаления стружки. Мы не отдаем предпочтение какому-либо конкретному методу, но настаиваем на том, что охлаждение должно обладать «проникающей способностью». Если вы видите синие или фиолетовые пятна от закалки на кончике инструмента, или если покрытие отслаивается, как рыбья чешуя, значит, ваша стратегия охлаждения не достигает режущей кромки.
Борьба с упрочнением при деформации и аномальным износом
Самая неприятная особенность нержавеющей стали марок 304 и 316 — это её склонность к упрочнению при обработке. Однажды мы работали над проектом по изготовлению клапанов, где заказчик использовал изношенное сверло в предыдущей операции. Это оставило невероятно твёрдую поверхность. Когда они использовали, как им казалось, лучшую концевую фрезу для нержавеющей стали для боковой обработки, инструмент сильно износился на боковой поверхности в тот момент, когда коснулся этого упрочнённого слоя. Многие инженеры винят в этом износостойкость инструмента, упуская из виду, что материал был «искусственно изменён» ещё до начала фрезерования.
Наш совет прост: скорость подачи должна превышать толщину закаленного слоя. Если вы будете делать осторожные, неглубокие резы, вы будете «тереть», а не «резать», что вызовет вторичное закаливание. Мы решаем эту проблему, регулируя осевую глубину (Ap) и подачу на зуб (Fz). Это гарантирует, что кончик инструмента всегда будет врезаться в незакаленный основной материал. Это увеличивает нагрузку на станок, но обеспечивает стабильный срок службы инструмента и предсказуемый производственный цикл.
Риск некачественного проектирования траектории движения инструмента для стабильности процесса
При программировании многие клиенты по-прежнему полагаются на традиционные методы обработки пазов целиком или с большим радиальным зацеплением. В одном из проектов для скандинавского клиента мы наблюдали, как твердосплавная концевая фреза загибалась на угол. Внезапный скачок угла зацепления привел к мгновенному увеличению силы резания, что заметно деформировало хвостовик инструмента. Эти колебания нагрузки являются основной причиной поломки. Несмотря на то, что твердосплав чрезвычайно тверд, он очень чувствителен к внезапным ударам.
Теперь мы рекомендуем динамические или трохоидальные стратегии фрезерования. Поддерживая постоянный угол зацепления и высокие скорости обработки поверхности, твердосплавная концевая фреза остается в состоянии силового равновесия. Хотя программирование становится более сложным, оно значительно снижает риск поломки инструмента. Если ваши инструменты постоянно скалывают лезвия на углах или входных пропилах, проблема не в инструменте — проблема в траектории движения инструмента, которая нуждается в «снятии напряжений».
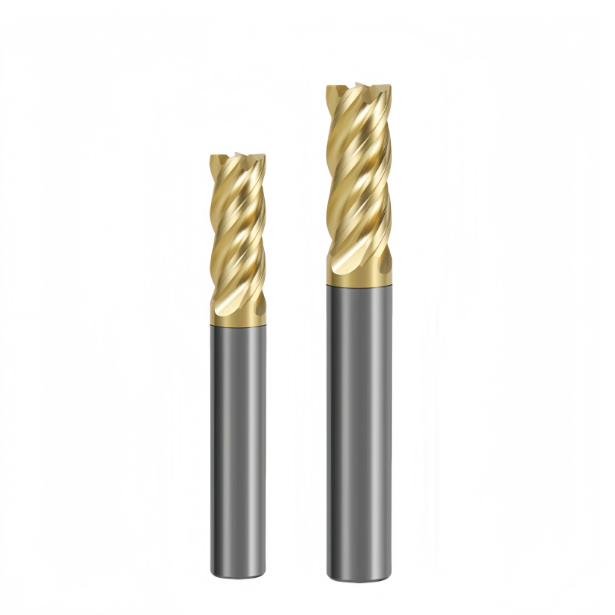
Распространенные ошибки при использовании твердосплавных концевых фрез в мастерской
В ходе наших глобальных визитов в цеха мы обнаружили, что серьезные задержки редко связаны с физическими ограничениями инструмента. Обычно они возникают из-за глубоко укоренившихся привычек. Привычки, которые работают с углеродистой сталью, могут превратиться в «черные дыры прибыли» при работе с нержавеющей сталью. Как производитель твердосплавных концевых фрез, работающий непосредственно на производственных линиях, мы знаем, что изменить мышление оператора зачастую сложнее, чем скорректировать параметры резания.
В погоне за эффективностью многие заводы игнорируют физические свойства нержавеющей стали. Они жестко используют старые шаблоны, не анализируя, как состав сплава влияет на термическое расширение. Эта негибкость заставляет высокопроизводительные инструменты работать в условиях «перегрузки». Истинная эффективность достигается за счет корректировки реальных деталей работы в цехе, а не просто за счет покупки дорогостоящих инструментов.
Менталитет «один инструмент подходит для всего»
Однажды мы встретили североамериканского руководителя, который пытался обрабатывать всё подряд — от стали 304 и 316L до дуплексной стали — одной стандартной твердосплавной концевой фрезой. Результаты были катастрофическими. При обработке стали 316L материал прилипал к инструменту и накатывал на канавки. При обработке дуплексной стали на концах фрез образовывались термические трещины, потому что покрытие не было рассчитано на такую температуру. Такой подход опасен.
Для стали марки 304 необходимо уделять особое внимание термическому расширению, в то время как для стали Duplex требуется значительное упрочнение кромок. Обе стали относятся к категории «нержавеющая сталь», но напряжения сдвига на режущих кромках у них совершенно разные. Вам не нужно хранить тысячу разных инструментов, но необходимо выбирать инструменты, соответствующие вашим основным производственным процессам. Если срок службы вашего инструмента сильно колеблется в зависимости от материала, это явный сигнал к пересмотру геометрии инструмента для конкретного сплава.
Почему жесткость машин важнее, чем вы думаете
На одном европейском предприятии клиент пожаловался, что рекомендованные нами параметры не сработали — срок службы инструмента оказался вдвое меньше обещанного. На месте мы обнаружили, что они используют вертикальный обрабатывающий центр десятилетней давности со значительным биением шпинделя и низкой жесткостью зажимных устройств. В таких условиях даже самые лучшие рекомендации производителя концевых фрез сводятся на нет низкочастотными вибрациями.
Жесткость — это основополагающий фактор при резке, особенно нержавеющей стали, которая требует высокого крутящего момента. Если ваша конструкция недостаточно жесткая, силы резания вызывают мельчайшие отклонения и отскоки. Эти микровибрации приводят к быстрому отслаиванию твердосплавного покрытия. Не пытайтесь починить шатающийся станок с помощью дорогостоящего инструмента. В таких случаях мы рекомендуем пожертвовать некоторой эффективностью — уменьшить радиальную глубину резания — ради обеспечения стабильности процесса.
Опасность высокоскоростной сухой обработки нержавеющей стали
Мы занимались делом для производителя прецизионных инструментов, которому нужна была «чистая» мастерская, и попробовали высокоскоростную сухую обработку с использованием лучшей концевой фрезы для нержавеющей стали. Через несколько минут инструмент расплавился. Поскольку нержавеющая сталь имеет очень низкую теплопроводность, тепло остается на кончике инструмента. Без смазочно-охлаждающей жидкости это тепло не может отводиться стружкой.
Если вы не занимаетесь узкоспециализированной фрезерной обработкой или фрезерованием трохоидальных поверхностей под высоким давлением с воздушным охлаждением, сухая обработка нержавеющей стали — это пустая трата ресурсов. Даже при наличии термостойких силиконовых покрытий адгезия материала испортит качество поверхности без надлежащего отвода жидкости. Для максимального срока службы инструмента точечная подача жидкости под высоким давлением всегда является лучшей стратегией, чем поиск «чудодейственного» инструмента для сухой обработки.
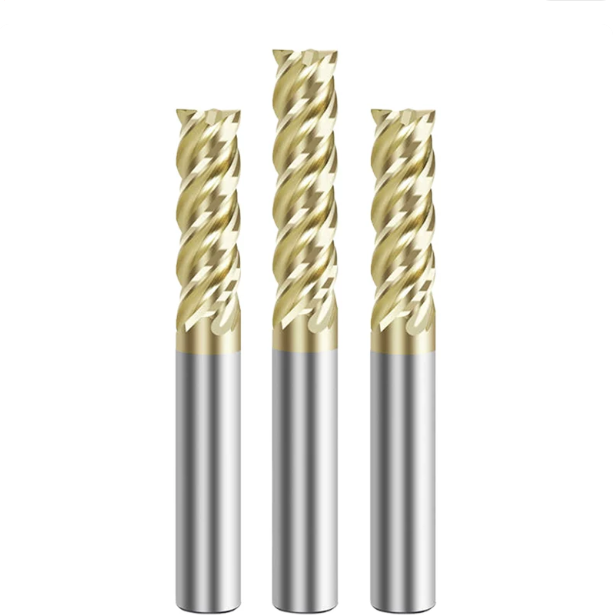
Неправильное использование инструмента — взгляд производителя концевых фрез
На нашем производственном участке мы часто наблюдаем странное явление: инструменты, возвращаемые для анализа отказов, демонстрируют следы износа, полностью противоречащие их конструкции. На нашем заводе мы вкладываем значительные средства в микрогеометрию — используем заточку кромок для повышения прочности или конструкции с переменной спиралью для компенсации гармоник. Однако, если цех не понимает замысла конструкции, эти прецизионные элементы могут фактически стать недостатком.
Исключительный инструмент — это всего лишь «полуфабрикат». Он становится по-настоящему совершенным только в сочетании с правильной логикой применения. Когда мы помогаем западным клиентам устанавливать стандарты для инструментов, мы говорим им «прислушиваться» к инструменту. Тусклый низкочастотный гул или обгоревшие черные стружки — это сигналы бедствия. Как производитель твердосплавных концевых фрез , нас больше всего беспокоит не только износ; нас волнует потеря ценности высокопроизводительного инструмента из-за его неправильного использования.
Несоответствие конструкции инструмента реальным условиям.
Однажды мы столкнулись с жалобой клиента, который не смог добиться желаемой чистоты поверхности. Мы обнаружили, что для финишной чистовой обработки он использовал фрезерный станок с «волнистым краем». Инструменты с волнистым краем предназначены для измельчения стружки и снижения сопротивления при интенсивном удалении материала. Использование такого станка для чистовой обработки — ошибка: он оставляет на поверхности мельчайшие ступенчатые узоры, нарушая допуски по размерам.
Это классический пример неправильного применения. Черновые инструменты имеют широкие канавки для удаления стружки, в то время как чистовые инструменты имеют больший диаметр сердечника для максимальной жесткости. Если вы используете тонкий прецизионный инструмент для глубоких пазов или прочный черновой инструмент для зеркальной полировки, вы работаете против геометрии инструмента. Всегда различайте функциональные границы. Высокая эффективность и высокая точность требуют разной «ДНК» инструмента.
Высокая цена недоразумений, связанных с нанесением покрытий.
Покрытие — это не просто «краска»; это основная химическая защита от «липкости» нержавеющей стали. Однажды мы помогли клиенту из Юго-Восточной Азии, чьи инструменты мгновенно выходили из строя при работе с нержавеющей сталью марки 304. Они выбрали покрытие на основе циркония — предназначенное для алюминия — потому что оно выглядело «скользким». При высоких температурах резки это покрытие не обладало никакой химической стойкостью к нержавеющей стали. Края почти мгновенно подвергались «холодной сварке».
Разработанные нами нанокомпозитные покрытия для лучших концевых фрез из нержавеющей стали (например, AlTiN или TiSiN) образуют защитную пленку, предотвращающую диффузию молекул. Если выбрать неправильное покрытие, тепло обойдет защитный слой и размягчит твердосплавный наконечник. Представьте себе покрытие как солнцезащитный крем: необходимо выбрать правильный «SPF» в зависимости от мгновенной температуры конкретного процесса резки. При правильном подборе покрытия стружка отслаивается, а не прилипает.
Нагрузка на конструкцию в зависимости от характеристик твердости
Многие покупатели сосредотачиваются только на твердости, указанной в каталоге, и игнорируют несущую способность конструкции. Один из наших клиентов из Северной Европы однажды использовал одну из наших прецизионных фрезерных станков с длинной шейкой и малым диаметром для выполнения тяжелых работ по ступенчатой резке. Хотя инструмент был высокого качества, его тонкий хвостовик не выдержал боковых изгибающих сил глубокого радиального зацепления. В результате произошел системный усталостный раскол.
Жесткость и гибкость — вечный парадокс в проектировании. Универсальной геометрии не существует. Для работ с высокими нагрузками мы рекомендуем антивибрационную геометрию с неравномерным расстоянием между режущими кромками и большим диаметром сердечника, даже если это означает меньшее пространство для стружки. Для работ с малыми нагрузками и высокой скоростью более гибкая геометрия обеспечивает лучшее качество обработки. Если ваши инструменты постоянно ломаются, спросите себя: достаточно ли прочен «скелет» инструмента для той нагрузки, которую вы ему оказываете?
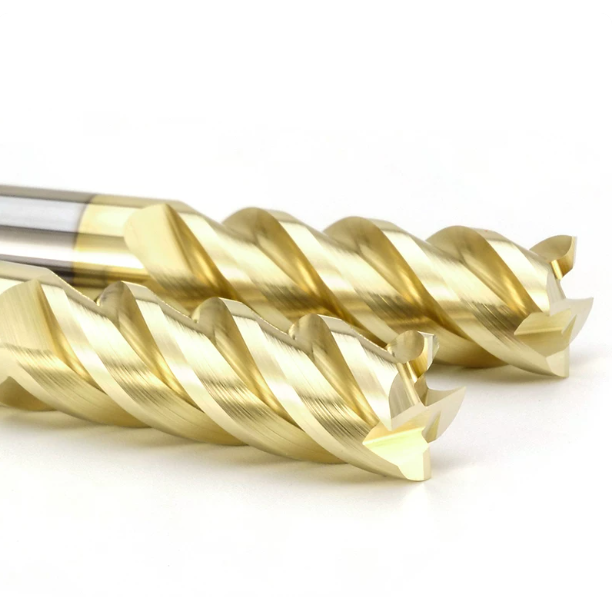
Анализ рынка стабильной обработки материалов для западных рынков.
За годы работы с ведущими западными производителями мы убедились, что стабильная обработка нержавеющей стали — это не удача, а результат контроля всех переменных. Западные предприятия часто ставят «предсказуемость» выше скорости. Они с радостью снизят скорость резания на 20%, если это означает восемь часов работы в автоматическом режиме. Как производитель концевых фрез, мы знаем, что настоящая эффективность достигается за счет устранения системных ошибок, а не просто за счет расширения границ возможностей.
Стабильность — это «динамическое равновесие». Если срок службы вашего инструмента сильно колеблется в течение партии, взгляните на свой процесс с точки зрения снятия напряжений и теплового баланса. Компенсация теплового смещения станка и поддержание постоянной концентрации смазочно-охлаждающей жидкости могут существенно изменить производительность инструмента. Не ограничивайтесь наблюдением за кончиком инструмента; смотрите на весь производственный цикл.
Подбор инструмента в соответствии с состоянием материала.
Металлургическое состояние нержавеющей стали влияет на напряжение на режущей кромке. Для аустенитной нержавеющей стали, подвергнутой термической обработке (очень пластичной), необходима твердосплавная концевая фреза с большим углом заточки и острой кромкой для снижения нагрева. Но для стали, закаленной старением, такой как 17-4PH, острота является недостатком. Необходима усиленная конструкция с «отрицательной опорной поверхностью», чтобы предотвратить сколы кромки под высоким давлением.
Всегда проверяйте состояние материала при поставке. Отожжен? Обратите внимание на антиадгезионные свойства. Закален? Обратите внимание на ударопрочность. Если вы видите быстрое образование кратеров, твердость вашего материала может превышать термический предел покрытия. Даже в пределах одного и того же сорта наличие примесей меняет стратегию. Именно поэтому мы часто просим наших клиентов предоставить технические чертежи и сертификаты на материалы, прежде чем давать рекомендации.
Как избежать «системной ловушки»
Успешная резка — это «триединство» станка, зажима заготовки и инструмента. Если вы используете 5-осевой фрезерный станок стоимостью 500 000 долларов, но используете дешевую цангу с биением более 0.02 мм, ваш инструмент выйдет из строя. Неравномерное распределение нагрузки приведет к преждевременному износу одной стороны режущей кромки. Это и есть «эффект бочки» — ваша производительность зависит от самого слабого звена.
Мы советуем всем нашим коллегам проводить систематические проверки жесткости. Если даже совершенно новый инструмент оставляет следы сглаживания или вибрацию, проблема, скорее всего, заключается в зажиме заготовки или балансировке шпинделя. Мы наблюдали повышение эффективности на 30% просто за счет перехода на более эффективную стратегию зажима — без замены самого инструмента. Системный подход всегда прагматичнее, чем поиск «чудодейственного инструмента».
Наша логика выбора «лучшего» инструмента
В массовом производстве наилучшей концевой фрезой для нержавеющей стали является та, которая обладает наивысшей «допустимой погрешностью». Для длительной автоматизированной обработки без участия оператора следует выбирать надежные конструкции с равноудаленными кромками и достаточным зазором для стружки. Для сверхточной обработки небольших партий следует сосредоточиться на производственных допусках и точной настройке траектории движения инструмента.
Наша логика проста: анализ на основе данных и приоритеты, специфичные для каждого сценария. Если ваши затраты высоки или производительность застряла на узком месте, задокументируйте характер износа вышедших из строя инструментов. Сравните их с кривыми нагрузки вашего станка. Мы приглашаем инженеров поделиться с нами условиями эксплуатации или чертежами. В мире ЧПУ реальные данные всегда превосходят теоретические концепции.






