
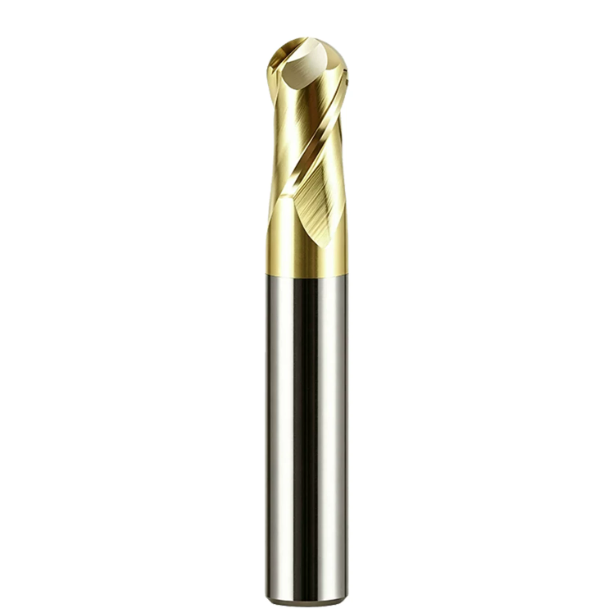
Несколько месяцев назад наш давний клиент — производитель аэрокосмических компонентов из Калифорнии — обратился в наш технический отдел с неотложной проблемой.
Они приняли срочный заказ на конструкционные детали из сплава Ti-6Al-4V (TC4), но операции фрезерования глубоких пазов вызывали сильную вибрацию шпинделя. Станок постоянно выдавал сигналы тревоги, поверхности покрывались заметными следами вибрации, а импортные режущие инструменты подвергались катастрофическому сколу всего за 15 минут. Снижение скорости резания и переход на более толстые держатели инструмента лишь увеличивали время цикла, не решая основную проблему.
Эта ситуация была нам слишком хорошо знакома. Будучи производителем инструментов с более чем десятилетним опытом работы в цехах, мы неоднократно сталкивались с этой проблемой на европейских и американских предприятиях.
Титановые сплавы обладают низким модулем упругости и крайне низкой теплопроводностью; обработка таких материалов с применением грубой силы приводит к износу инструментов из-за упрочнения и высокой режущей способности. В таких условиях высоких напряжений даже высококачественные твердосплавные концевые фрезы не выдерживают усталостного разрушения кромок, вызванного сильным гармоническим резонансом.
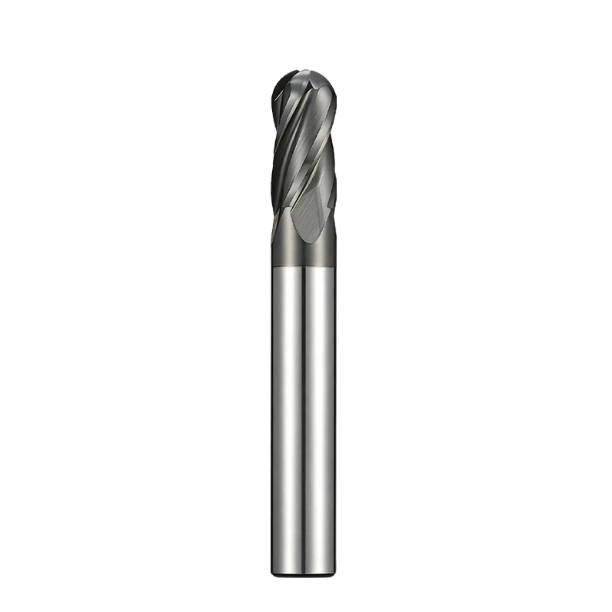
Мы отправили клиенту наши специализированные концевые фрезы с ЧПУ для обработки титана — 5-лезвийные фрезы с переменным углом наклона спирали и неравным шагом зубьев.
Принцип прост: неравномерный шаг зубьев нарушает ритмичный цикл сил резания, а переменная спираль динамически распределяет силы вдоль оси Z, предотвращая накопление вибрации в источнике. Для устранения подпрыгивания инструмента в глубоких полостях мы применили эту виброгасящую геометрию к концевым фрезам с длинной шейкой и шаровым концевым фрезам для обработки титана. Результаты испытаний полностью оправдали ожидания: вибрация мгновенно исчезла, шероховатость поверхности снизилась с Ra 1.6 мкм до Ra 0.4 мкм, а срок службы инструмента утроился.
Факты доказывают, что при обработке титановых сплавов гораздо лучше, если оптимизированная геометрия инструмента будет принимать на себя нагрузку, чем если станок будет вынужден её поглощать.
Как производители концевых фрез, которые проводят свои дни, работая на шлифовальных станках и в цехах, мы понимаем строгие требования к стабильности цепочки поставок и рентабельности инвестиций. Именно поэтому все больше зарубежных машиностроительных предприятий закупают твердосплавные концевые фрезы у надежного китайского поставщика с собственным отделом исследований и разработок — ведь действительно качественный инструмент надежно производит детали высокого качества, одновременно снижая себестоимость обработки каждой режущей кромки.
Есть ли в вашей мастерской станок, который сейчас работает не на полную мощность из-за вибрации титана?
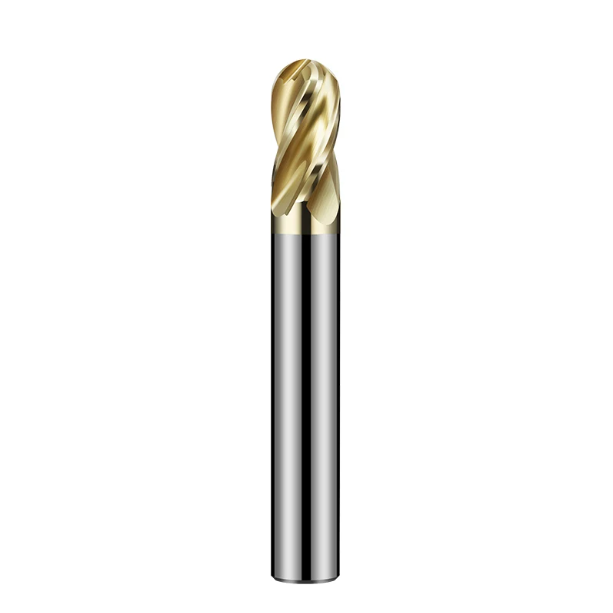
Почему обычные инструменты неизбежно вибрируют при обработке титановых сплавов
Проработав более 16 лет в цехах, мы знаем, что девять из десяти инженеров, обращающихся за технической помощью по фрезерованию титана, сталкиваются с вибрацией. Большинство токарей изначально винят в этом слабую жесткость станка или недостаточный поток охлаждающей жидкости. Однако, если присмотреться к зоне резания, обычные инструменты выявляют присущие обработке сплава Ti-6Al-4V геометрические дефекты. При равномерном расстоянии между канавками резания силы резания воздействуют на заготовку с фиксированной частотой, мгновенно вызывая сильную вибрацию в высокопрочном титане.
В большинстве случаев при фрезеровании титана стандартные твердосплавные концевые фрезы выходят из строя, поскольку их симметричная геометрия не справляется с упругим восстановлением материала. Модуль упругости титана составляет лишь половину модуля упругости стали, из-за чего обработанная поверхность пружинит и интенсивно трется о боковую поверхность. Если радиальные силы не рассеиваются динамически, эти периодические удары превращаются в разрушительную высокочастотную вибрацию, которая уничтожает режущие кромки за считанные минуты.
Смертельно опасный порочный круг резонанса и упрочнения титана при обработке
Несколько лет назад наша команда посетила цех по обработке медицинского и аэрокосмического оборудования в Штутгарте, Германия, чтобы устранить срочную проблему с фрезерованием. Они использовали стандартные четырехлезвийные фрезы с равным шагом для фрезерования титановых костных пластин, но шпиндель начал издавать оглушительный свист через несколько секунд после контакта. Поскольку титан сохраняет тепло на режущей кромке, инструменты с равным шагом ударяют по материалу с постоянными интервалами, в результате чего частота ударов совпадает с резонансом шпинделя.
Этот резонанс немедленно запускает разрушительный цикл. Микровибрации заставляют наконечник инструмента ударять по заготовке на микронном уровне, вызывая сильное упрочнение поверхности титана. По мере образования микросколов на наконечнике инструмента сопротивление резанию резко возрастает, и упрочненный слой заготовки отслаивает покрытие инструмента. В той немецкой мастерской специализированные концевые фрезы для титана не имели геометрии, гасящей вибрации, и в течение нескольких секунд подвергались глубокому износу боковой поверхности и ломали зубья.
Почему повышение жесткости не решает проблему вибрации титана?
При возникновении вибрации при пробивке отверстий первая реакция большинства инженеров — уменьшить вылет инструмента, увеличить усилие зажима зажимного стержня или перейти на гидравлические патроны. Хотя жесткость имеет важное значение, данные наших испытаний на резку доказывают, что грубое продавливание титана лишь смещает вибрацию на более высокие частоты, не устраняя накопление энергии удара.
Попытка преодолеть высокую эластичность титана с помощью чрезмерной силы удержания превращает низкочастотную вибрацию в разрушительные высокочастотные микровибрации. Мы протестировали несколько вариантов на 5-осевой платформе ЧПУ, доказав, что без нарушения периодической фазы сил резания даже жесткие концевые фрезы ЧПУ для титана не могут выдерживать переменные напряжения. Для полного устранения вибрации необходимо нарушить физические условия резонанса с помощью специальной геометрии инструмента.
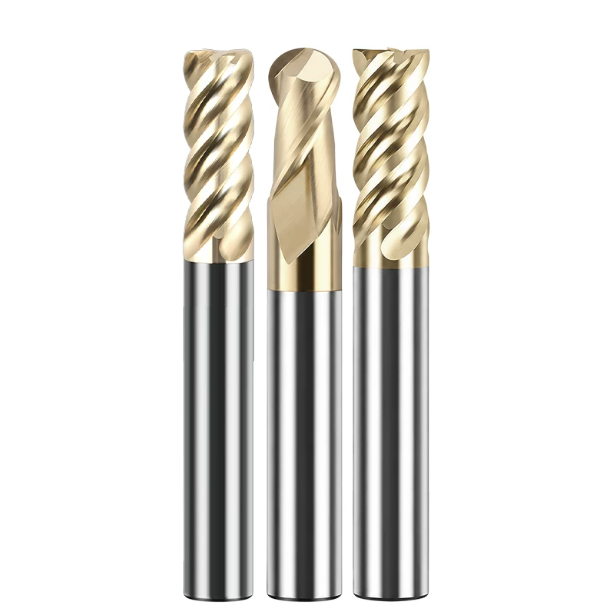
Механизмы гашения вибраций с помощью переменной спирали и неравномерного шага: геометрические секреты высококачественных твердосплавных концевых фрез
Поскольку увеличение жесткости держателя инструмента не может устранить резонанс, мы должны сосредоточиться на геометрии самой режущей кромки. Секрет гашения вибрации в высокопроизводительных твердосплавных концевых фрезах заключается в изменении физической частоты резания. Изменяя пространственное распределение канавок, инструмент предотвращает накопление циклических ударных нагрузок при высокоскоростном зацеплении с титаном.
Для производства титановой фрезы, выдерживающей экстремальные температуры и обладающей высокой режущей способностью, требуется нечто большее, чем просто заточка шлифовального круга. Мы программируем многоосевые траектории на 5-осевых станках с ЧПУ для интеграции переменных углов спирали и неравномерного шага в единый корпус инструмента. При высокой частоте вращения фрезы радиальные и осевые силы динамически изменяются на каждом зубе, нарушая физические условия, необходимые для вибрации.
Неравномерный шаг: нарушение периодической фазы сил сокращения
Традиционные фрезы имеют симметричное расстояние между зубьями 90°. Однако при изготовлении специализированных концевых фрез для титана мы регулируем расстояние между канавками, создавая асимметричные схемы, например, 88°-92°-88°-92°. Подтвержденное с помощью высокоточных оптических систем на наших шлифовальных станках, это асимметричное расстояние нарушает равномерный временной интервал, с которым каждая режущая кромка ударяет по материалу.
Для прочных, эластичных титановых сплавов это незначительное смещение приводит к существенному повышению производительности в реальных условиях. Поскольку первый зуб создает мельчайшие колебания силы, следующий зуб входит с нерегулярным интервалом, останавливая нарастание амплитуды еще до его начала. В наших инструментах, изготовленных по индивидуальному заказу, неравномерный шаг зубьев устраняет низкочастотный стук и предотвращает преждевременное скалывание кончика инструмента.
Переменная спираль: изменение углов отвода стружки и распределения силы резания.
Помимо расстояния между канавками по окружности, угол наклона спирали вдоль оси Z инструмента имеет решающее значение для подавления вибрации. В то время как стандартные фрезы имеют равномерную спираль (например, 35°), наши высокопроизводительные концевые фрезы с ЧПУ для обработки титана используют смещенную переменную спираль, например, 35°/38° или 38°/41°. Это постоянно изменяет угол входа и путь отвода стружки на различной осевой глубине.
Эта геометрия идеально подходит для фрезерования с большой осевой глубиной резания (Ap). При резке сплава Ti-6Al-4V зубья разной высоты не захватывают материал одновременно или под одним и тем же углом, что сглаживает пиковые усилия резания. При фрезеровании боковых поверхностей или глубоких пазов звук шпинделя остается удивительно стабильным, а стружка плавно удаляется без повторного резания.
Данные наших полевых испытаний: фрезы с постоянным шагом и фрезы с переменной спиралью/неравномерным индексированием для обработки титана на станках с ЧПУ.
Для предоставления инженерам цеха объективных данных мы провели сравнительные испытания на 5-осевом обрабатывающем центре с использованием блоков из сплава Ti-6Al-4V. Мы сравнили стандартную 4-зубчатую фрезу с равным шагом с нашей концевой фрезой из карбида китайского сплава с изменяемой спиралью и неравным шагом при одинаковых скоростях и подачах. Беспроводной акселерометр, прикрепленный к шпинделю, регистрировал вибрацию в реальном времени.
Стандартный инструмент вызывал частые скачки значений G и сильный вибрационный шум. Переход на нашу виброгасящую геометрию снизил среднее ускорение вибрации более чем на 60%. Качество поверхности улучшилось с шероховатости Ra 1.6 мкм, характерной для вибрационных поверхностей, до зеркальной шероховатости Ra 0.4 мкм, а износ боковой поверхности инструмента снизился почти на 70%.
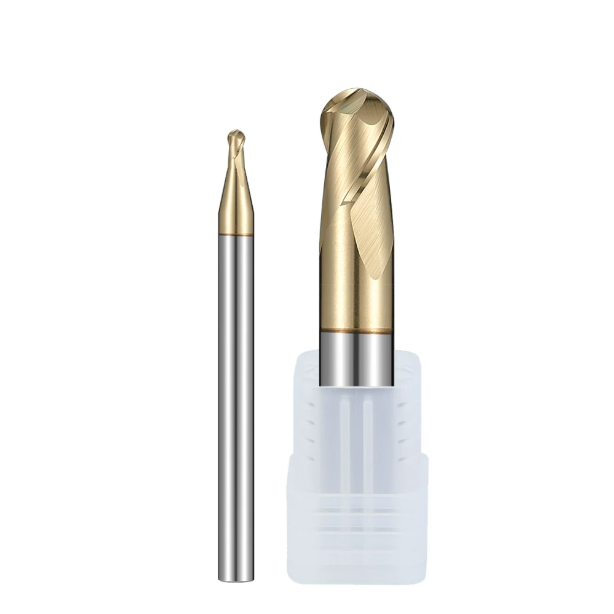
Обработка сложных форм и глубоких полостей: применение этой технологии к концевым фрезам с шаровым наконечником и длинной шейкой.
Создание трехмерных поверхностей и нарезание глубоких пазов в титане представляют собой огромные сложности в механической обработке. Применение стандартных антивибрационных элементов непосредственно к инструментам с шаровидным наконечником или длинной шейкой часто снижает жесткость кончика инструмента. В ходе обширных исследований и разработок мы обнаружили, что вибрация на инструментах с удлиненным вылетом концентрируется в зоне перехода радиуса и на вылете шейки, что требует целенаправленного геометрического разделения.
Применение асимметричных переменных углов спирали и специального расстояния между канавками в твердосплавных концевых фрезах позволяет расширить зону контроля вибрации до зон с большим отклонением. Независимо от того, фрезеруете ли вы лопатки авиационных двигателей, ортопедические имплантаты или глубокие полости пресс-форм, специально подобранная геометрия инструмента предотвращает образование заусенцев и восстанавливает точность при обработке на больших расстояниях.
Управление вибрацией сложных трехмерных поверхностей: проблемы и практическое применение концевых фрез с шаровым наконечником и изменяемой спиралью для обработки титана.
При 5-осевом фрезеровании титана основной проблемой шаровидных инструментов является то, что скорость резания (Vc) падает почти до нуля на вершине, что приводит к разрыву материала, а не к резанию. По мере перемещения точки контакта от кончика к боковой кромке силы резания резко возрастают. Равномерное расстояние между канавками в этой переходной зоне почти всегда приводит к сильной вибрации и образованию заусенцев от перерезания.
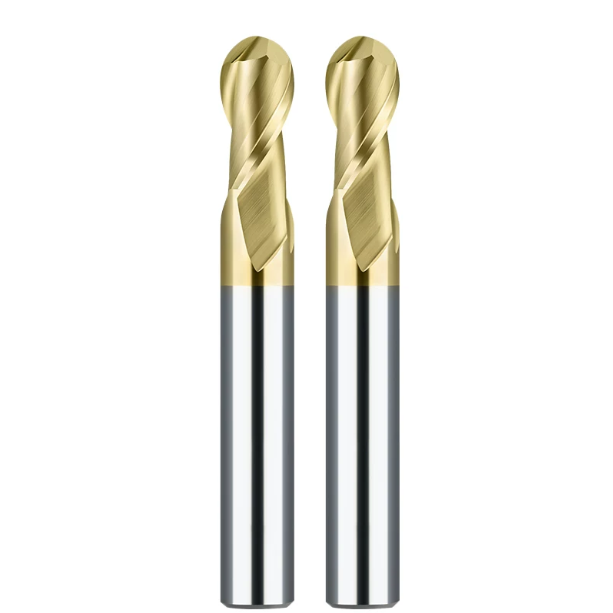
Для решения этой проблемы мы разработали специализированную шаровую концевую фрезу для обработки титана. На наших 5-осевых шлифовальных станках мы применяем непрерывно изменяющийся угол наклона спирали в области перехода от сферической к прямой кромке и асимметричный угол вблизи S-образной центральной кромки. Это позволяет динамически уравновешивать силы резания по радиусу, устраняя скачки давления и сильную вибрацию в углах.
Преодоление деформации инструмента в глубоких полостях: гашение вибраций и геометрия зазора в твердосплавных концевых фрезах с длинной шейкой.
Когда вылет инструмента превышает 5D или 8D, жесткость инструмента с длинной шейкой резко падает, что делает прогиб постоянной проблемой. В цеху большие вылеты усиливают даже незначительные колебания силы резания за счет рычага. Это приводит к отклонениям ширины паза, громкому резонансу внутри глубоких углублений и внезапному поломке инструмента в области шейки.
В производстве наших концевых фрез с длинной шейкой мы используем сочетание переменных углов наклона спирали и неравномерного расстояния между зубьями, а также коническую шейку для максимальной жесткости. Переменный шаг подавляет низкочастотный резонанс, а конический зазор повышает сопротивление изгибу инструмента, позволяя операторам станков поддерживать высокую скорость подачи, не опасаясь вибраций инструмента.
Практические параметры резания и способы предотвращения ошибок: руководство для опытного инженера по настройке концевых фрез для обработки титана.
Даже для сложных геометрических форм, гасящих вибрации, требуется продуманная стратегия резки, чтобы раскрыть весь их потенциал. Более половины преждевременных отказов инструмента происходит из-за неправильного программирования и использования охлаждающей жидкости, а не из-за качества инструмента. Токари, привыкшие работать со сталью, часто используют традиционные траектории «широкий рез, малая глубина» при обработке титана, что приводит к сильному перегреву и быстрому разрушению режущих кромок.
Оптимизация специализированных концевых фрез для обработки титана требует баланса между контролем температуры и управлением силой резания. Успех зависит от контроля толщины стружки и тепловыделения при резании. Применение динамического трохоидального фрезерования и использование изменяемой геометрии спирали для отвода стружки позволяет разорвать порочный круг низкой эффективности и постоянной смены инструмента.
Балансировка радиальной глубины резания (Ae) и скорости резания (Vc) при трохоидальном фрезеровании.
При оказании помощи зарубежным машиностроительным предприятиям в оптимизации циклов обработки мы часто применяем динамическое трохоидальное фрезерование. Вместо традиционного прорезания пазов с радиальным зацеплением (Ae) от 50% до 100%, трохоидальные траектории используют легкое радиальное зацепление (Ae = 5%–10% D) в сочетании с глубоким осевым зацеплением (Ap = 1.5–2D). Этот небольшой угол зацепления позволяет режущей кромке охлаждаться между оборотами.
Сочетание этой стратегии легкого зацепления с нашими прецизионно заточенными концевыми фрезами с ЧПУ для обработки титана позволяет уверенно увеличить скорость резания (Vc) на 30–50% без перегрева. Наши заводские испытания показывают, что такой подход повышает скорость съема металла (MRR) более чем на 200%, одновременно передавая тепло в стружку, что значительно увеличивает срок службы инструмента по сравнению с традиционными методами.
Охлаждение с использованием титана и контроль за работой чипа: предотвращение нарушения теплового баланса из-за высокого давления охлаждающей жидкости.
Применение охлаждающей жидкости на титане требует предельной осторожности. Мы часто видим, как операторы распыляют охлаждающую жидкость через внешние форсунки непосредственно на высокоскоростные инструменты во время интенсивной резки. Это подвергает режущие кромки, работающие при температуре около 1,000 °C, сильному термическому удару. Быстрые температурные колебания создают микротрещины в твердосплавной подложке, что приводит к внезапному отслаиванию кромки.
Для предотвращения термического шока мы настоятельно рекомендуем использовать твердосплавные концевые фрезы с каналами для подачи охлаждающей жидкости через инструмент. Внутренняя подача охлаждающей жидкости под давлением более 70 бар обеспечивает прямую подачу жидкости в зону резания, смывая липкую титановую стружку через канавки с изменяемой спиралью до того, как начнет накапливаться тепло. Если внутренняя подача охлаждающей жидкости недоступна, обдув воздухом или использование минимального количества охлаждающей жидкости (MQL) часто обеспечивают больший срок службы инструмента, чем периодическое обдувочное охлаждение.
Развенчиваем заблуждения: как мы, как китайский производитель концевых фрез, обеспечиваем стабильную производственную мощность и качество.
Зарубежные инженеры часто выражают неоднозначное отношение к китайским режущим инструментам: они стремятся к экономии средств, но при этом беспокоятся о стабильности качества партий. Как признанные производители концевых фрез, специализирующиеся на труднообрабатываемых сплавах, мы понимаем эти опасения. Высочайшее качество определяется выбором сырья, оборудованием и контролем технологического процесса, а не географическим расположением завода.
Для обеспечения надежной работы с алюминием Ti-6Al-4V необходима замкнутая система контроля качества. Каждый этап — от контроля зерна твердосплава и 5-осевой шлифовки на станках с ЧПУ до микрошлифовки кромок и PVD-покрытия — требует абсолютной точности. Мы напрямую конкурируем с ведущими западными брендами, поскольку применяем эти строгие технические стандарты ко всем инструментам, покидающим наше предприятие.
Высокоточное управление: импортные твердосплавные стержни и 5-осевые шлифовальные станки ANCA/Rollomatic.
Чтобы исключить опасения относительно стабильности качества концевых фрез из карбида китайского производства, мы обеспечиваем полную прозрачность в нашем производственном процессе. Для изготовления титановых инструментов мы используем импортные из Европы стержни из сверхмелкозернистого карбида с размером зерна 0.4 мкм. Этот материал обладает исключительной прочностью на поперечный разрыв (TRS) и твердостью, предотвращая микросколы при высоких нагрузках резания.
Мы программируем сложные геометрические формы — переменные углы спирали, неравный шаг и радиусы скругления углов — в 5-осевые шлифовальные станки с ЧПУ ANCA и Rollomatic для обеспечения точности за одну настройку. Проверяемые с помощью оптических измерительных систем Zoller, мы поддерживаем допуски по внешнему диаметру в пределах ±0.005 мм и биение менее 0.003 мм для партии из 500 деталей, обеспечивая бесперебойную замену инструмента без корректировки параметров.
Нанесение покрытия и подготовка кромки — заключительный этап, определяющий срок службы высококачественных титановых фрезерных инструментов.
Шлифовка сложной геометрии — это только половина процесса. На свежешлифованных кромках образуются микроскопические заусенцы, которые быстро скалываются под нагрузкой, вызывая отслоение покрытия. Чтобы предотвратить это, после шлифовки мы применяем процесс хонингования кромок на микронном уровне, создавая равномерный микрорадиус, который значительно повышает прочность кромки при сильных ударах.
После подготовки кромки мы наносим высококачественные нанокомпозитные покрытия nACo или AlTiN, устойчивые к температурам до 1,100 °C. Эти покрытия отличаются исключительной твердостью, низким трением и превосходной стойкостью к окислению, предотвращая передачу тепла в твердосплавное ядро и препятствуя образованию нароста на кромке. Такое сочетание позволяет создавать долговечные твердосплавные концевые фрезы, предназначенные для работы с титаном в сложных условиях.
Решения для закупок и тестирования в сегменте B2B: замена продукции ведущих брендов на наши экономичные китайские твердосплавные концевые фрезы.
Для максимальной эффективности обработки титана необходима многогранная стратегия: устранение вибрации за счет геометрии с переменной спиралью/неравным шагом, обеспечение жесткости для глубоких полостей и оптимизация трохоидальных параметров с помощью внутреннего охлаждения. Баланс между геометрией, гасящей вибрации, и механикой резания позволяет цехам достигать высокой производительности, увеличивать срок службы инструмента и снижать эксплуатационные расходы.
Если вы сталкиваетесь с проблемой вибрации при обработке титановых конструкционных деталей, глубоких пазов или сложных 3D-поверхностей, или если высокие затраты на оснастку снижают вашу прибыль, мы приглашаем вас проанализировать ваши текущие проблемы. Отправьте нам чертежи ваших компонентов, марки титана и данные о резке. Опираясь на 15-летний практический технический опыт, наша команда порекомендует оптимизированные концевые фрезы для титана и предоставит пробные образцы для повышения производительности вашего цеха.






