

Честно говоря, всякий раз, когда я общаюсь с опытными специалистами по механической обработке в США или Европе — людьми, работающими в этой сфере тридцать лет, — вопрос, который мне задают, обычно не о цене. Как правило, это звучит так: «Выдержит ли наконечник вашего инструмента критически важный первый час при резке инструментом твердостью HRC65?»
Как инженер, который 15 лет проработал в цеху, прежде чем возглавить техническую поддержку производителя твердосплавных концевых фрез, я понимаю этот скептицизм. Доверие к этой отрасли зарабатывается в микронах и минутах, а не в рекламных брошюрах.
Всего месяц назад нам поступил срочный звонок от клиента из Детройта. Они использовали продукцию известного бренда для финишной обработки комплекта прецизионных литейных форм. Во время финального прохода инструмент потерял свою твердость при высоких температурах. В результате микросколы были испорчены, а стоимость заготовки составляла десятки тысяч долларов. Дело было не только в деньгах; это стало катастрофическим ударом по графику поставок.
В каждом проекте мы видим одно и то же: у цехов есть отличное оборудование, но им не хватает производителей концевых фрез, которые понимают «зачем» нужна та или иная геометрия. Мы не просто шлифуем твердосплавные заготовки. Мы используем сверхтонкую подложку с размером частиц 0.2 мкм и точно контролируемое жидкостное хонингование после нанесения покрытия. Это гарантирует, что каждая отгружаемая нами концевая фреза HRC65 сохраняет стабильность режущей кромки в пределах 3 микрон.
Мы здесь не для того, чтобы быть «дешевой альтернативой». Мы используем миллионы точек данных из реальных испытаний для решения проблем, которые вы не найдете в стандартном каталоге, — таких как гармонические колебания и удаление стружки при экстремальной твердости. В конце концов, мы все в этом вместе. Никто не хочет стоять у станка в 3 часа ночи из-за того, что не удалось скруглить углы.
Итак, помимо цены, в чем же заключается техническое «козырь», позволяющее высококачественным китайским инструментам успешно конкурировать в западных мастерских?
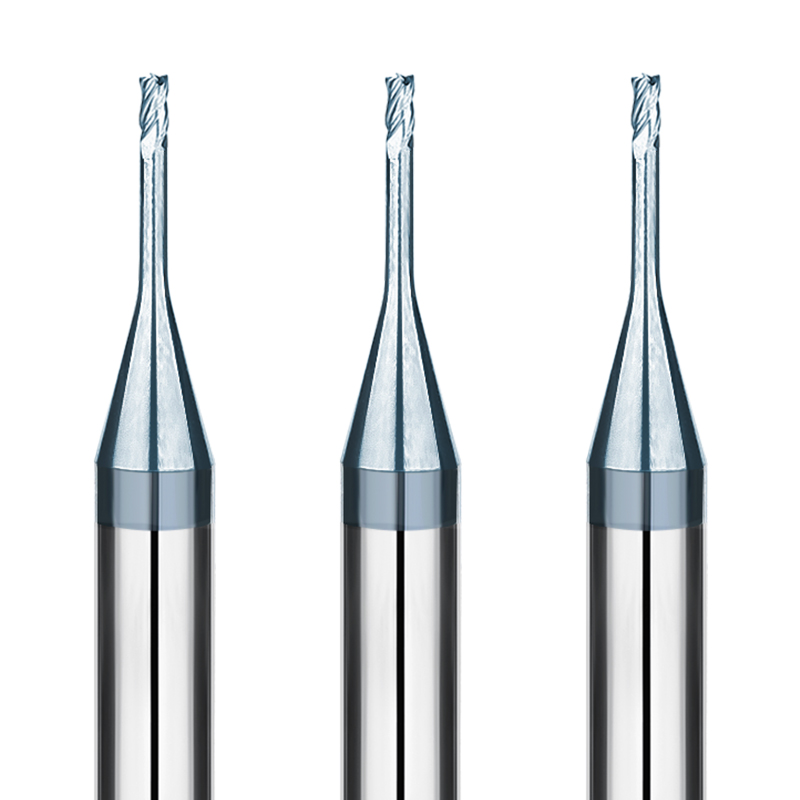
Реальная история нашего долгосрочного сотрудничества с китайскими производителями твердосплавных концевых фрез.
За последнее десятилетие наша работа эволюционировала от стандартной стали 45# до компонентов и пресс-форм для аэрокосмической отрасли, прочность которых превышает HRC60. Первоначально мы относились к отечественным производителям твердосплавных концевых фрез с осторожностью. Наши первые совместные проекты были «вынужденными экспериментами», поскольку крупные западные бренды не могли угнаться за нашими сроками выполнения заказов. Но в этой напряженной обстановке мы открыли для себя нечто критически важное: невероятную скорость итераций.
Мы поняли, что покупаем не просто инструменты; мы создаём базу данных, отражающую реальный опыт. Если мы сталкивались с ненормальной нагрузкой на шпиндель или странной текстурой поверхности, мы могли напрямую связаться с технической командой завода. Они могли скорректировать геометрию стружколома и предложить решение в течение 24 часов. Такая оперативность полностью изменила наше представление о цепочке поставок. Это уже не отношения «покупатель-продавец», а интегрированное техническое партнёрство.
Реальные проблемы, с которыми сталкиваются западные клиенты при обработке закаленной стали концевыми фрезами.
Для B2B-клиентов в Северной Америке самая большая проблема — это не стоимость инструмента, а непредсказуемость. При использовании концевых фрез для закаленной стали при фрезеровании глубоких полостей врагом является термическая усталость. Если кромка отколется, полость пресс-формы, стоимость которой превышает стоимость самого станка, может быть испорчена за считанные секунды. В таких условиях «нулевой допуск» требуются инструменты с исключительной твердостью при высоких температурах и ударной вязкостью. Это не просто цифры в технической спецификации; это разница между готовой деталью и кучей металлолома.
Ещё одна распространённая жалоба — «прогиб инструмента». Если жёсткость сердечника недостаточна при боковом или врезном фрезеровании твёрдых материалов, отклонение всего в несколько микрон может существенно снизить точность. Мы постоянно слышим: «Инструмент работал в лаборатории, но вышел из строя в цехе». В реальных условиях цеха полны вибраций и неравномерного охлаждения. Наша главная задача — преодолеть этот разрыв между лабораторными данными и реальностью цеха.
Почему мы начали уделять особое внимание производителям твердосплавных концевых фрез
Мы сосредоточили свои ресурсы на ведущих производителях твердосплавных концевых фрез, которые являются экспертами в материаловении. В обработке твердых материалов размер зерна имеет решающее значение. В ходе наших заводских проверок мы искали производителей, которые поддерживают допуск 0.003 мм и вкладывают значительные средства в сырье и динамическую балансировку. Именно такое пристальное внимание к деталям мы требуем от собственного производства.
Гибкость — ещё один важный фактор. При обработке стали твердостью HRC65 стандартный инструмент, имеющийся в наличии, обычно обеспечивает лишь 70% потенциальной эффективности. Сотрудничая со специализированным производителем твердосплавных концевых фрез, мы можем «настроить» инструмент под ваши потребности. Мы можем точно отрегулировать переменную спираль на 4-канавочной конструкции в соответствии с жёсткостью станка клиента. Именно так можно поддерживать высокую производительность на конкурентном рынке.
От прототипов к серийному производству: реальные различия в стабильности среди производителей концевых фрез
Все мы это видели: образцы работают отлично, но массовый заказ превращается в кошмар. Для профессионального производителя твердосплавных концевых фрез настоящая «конкурентная сила» заключается не в изготовлении одного превосходного инструмента, а в создании тысячного инструмента, идентичного первому. Эта стабильность достигается за счет строгого контроля температуры шлифовальной жидкости, частоты правки шлифовального круга и давления в печи.
При инспекции завода мы изучаем его автоматизированные системы компенсации. Если при массовом производстве по-прежнему используются ручные выборочные проверки, в конечном итоге завод потерпит неудачу на рынке закаленной стали. Исключительный партнер обеспечивает структурирование данных на каждом этапе. Именно эта повторяемость и стабильность позволяют нам с уверенностью гарантировать качество нашим западным клиентам.
Вы когда-нибудь задумывались, сколько сложных шлифовальных деталей скрыто под инструментом, который работает 100 часов без отжига? Ответ обычно кроется в стабильности технологического процесса производителя.
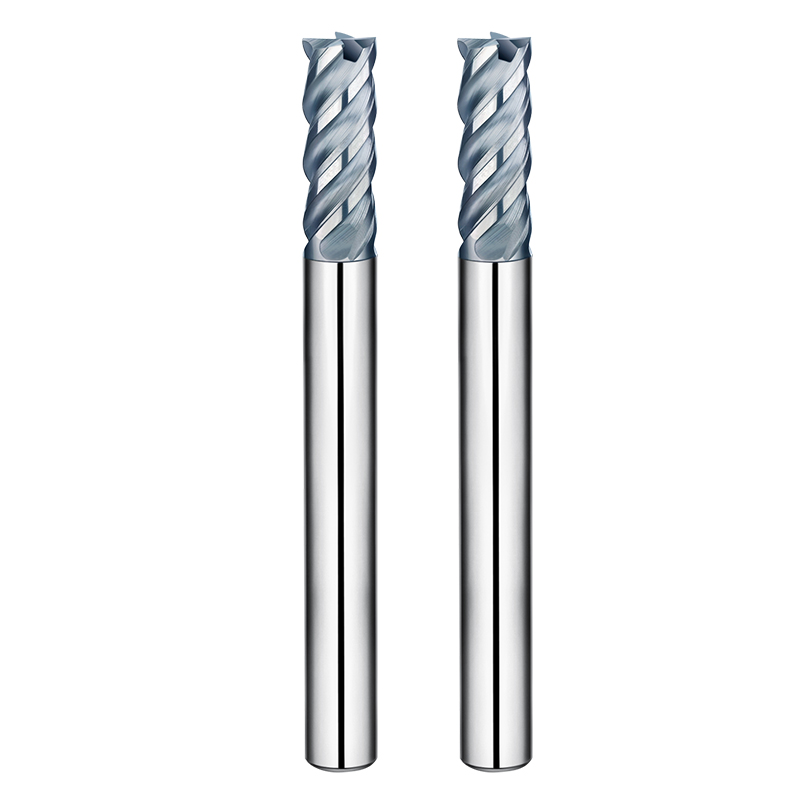
Наши критерии выбора производителей твердосплавных концевых фрез для обработки стали твердостью HRC65
При обработке твердых материалов многие могут заточить инструмент до «агрессивного» состояния, но лишь немногие могут сделать его «стабильным». Когда речь идет о материалах с твердостью HRC65 — материалах, находящихся на абсолютном пределе обрабатываемости, — размер заготовки не имеет значения. Важно мастерство производителя в управлении микроструктурой подложки. Мы провели аудит бесчисленного количества предприятий; лучшие из них обеспечивают полный контроль над размером зерна. Для таких применений мы требуем размер зерна карбида от 0.2 мкм до 0.4 мкм. Эта сверхтонкая структура — единственный способ сохранить высокую твердость без потери трещиностойкости.
Постобработка — наш второй непреложный принцип. Ведущий производитель твердосплавных концевых фрез использует строгую пассивацию и полировку до и после нанесения покрытия. Большинство случаев преждевременного скола кромки начинается с микроскопических зазубрин или из-за чрезмерного внутреннего напряжения в покрытии. Мы требуем данные о подготовке кромки при увеличении в 500 раз. Если кромка не имеет зеркальной поверхности, а покрытие не проходит тест на царапание, мы не включаем их в наш список поставщиков.
Проблемы поломки инструмента в инструментальной стали (HRC58–HRC65)
При чистовой обработке или зачистке углов «тихим убийцей» является не постепенный износ, а внезапный, катастрофический отказ. Это настоящий кошмар при обработке глубоких полостей с высоким соотношением длины к диаметру. Даже малейшая заминка в отводе стружки мгновенно вызывает скачок температуры, приводя к отжигу инструмента или его поломке. Мы убедились в этом на собственном горьком опыте при работе с штамповочным инструментом для холодной штамповки: слегка суженная конструкция канавки вызвала «вторичное приваривание стружки». Стружка под воздействием тепла сплавилась обратно с инструментом, уничтожив заготовку стоимостью в несколько сотен тысяч долларов.
Эти неисправности обычно указывают на нарушение баланса между углом заточки и толщиной сердцевины. Чрезмерная толщина сердцевины обеспечивает жесткость, но сужает пространство для стружки. Слишком положительный угол заточки делает кромку слишком слабой для ударов с твердостью HRC60+. В реальных условиях необходимо предварительно рассчитать сопротивление термическому шоку, прежде чем нажимать кнопку «Начало цикла».
Реальная прочность кромки у различных производителей твердосплавных концевых фрез
Часто говорят, что режущая кромка — это ахиллесова пята инструмента. При сравнении производителей твердосплавных концевых фрез мы обращаем внимание на точность радиуса закругления (R-угла). Если при шлифовке R-угла возникает осевое биение (TIR), работу будут выполнять только одна или две канавки. Такая неравномерная нагрузка приводит к быстрой усталости материала, и вы увидите, как режущая кромка разрушается менее чем за 30 минут, что сводит на нет точность размеров.
Напротив, производители, использующие усиленные конструкции кромок, демонстрируют практически нулевое образование микросколов, даже при твердости HRC62. Секрет обычно заключается в высокоточных 5-осевых шлифовальных станках с внутрипроцессной компенсацией. Это гарантирует геометрическую симметрию каждой канавки. Именно эта точность на микронном уровне отличает инструмент, выдерживающий экстремальное боковое фрезерование, от инструмента, который выходит из строя.
Как мы определяем, готовы ли концевые фрезы HRC65 к серийному производству.
Для круглосуточного автоматизированного производства мы используем «прагматичный» тест: стабильность тока шпинделя. Если ток колеблется более чем на 5% в течение 90-минутного цикла, покрытие или износостойкость нестабильны. Массовое производство не терпит неожиданностей. Нам нужны инструменты, которые сохраняют постоянную износостойкость на протяжении всего срока службы, а не «выигрышные экземпляры», которые работают несколько часов, а затем выходят из строя.
Мы также анализируем «предсказуемость износа». Если бывшая в употреблении концевая фреза HRC65 демонстрирует равномерный износ боковой поверхности, она подходит для массового производства. Но если мы видим «сколы» или «изломы в корне», она отпадает — независимо от скорости резания. В реальном цехе контролируемый цикл замены ценится гораздо больше, чем непредсказуемый высокоскоростной рывок.
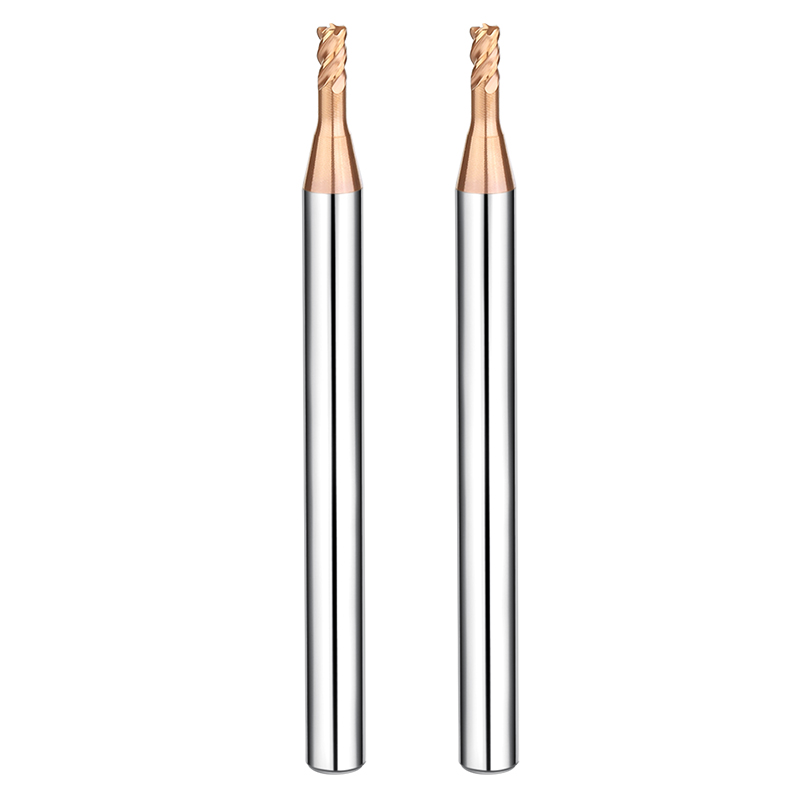
Логика выбора концевых фрез для закаленной стали: результаты важнее параметров.
В нашей мастерской мы не слепо следуем скоростям и подачам, указанным в каталоге. При выборе концевых фрез для закаленной стали нас интересуют два момента: точность размеров и качество поверхности. На бумаге параметры высокоскоростной обработки выглядят отлично. Но если перпендикулярность заготовки смещается на 5 микрон через два часа из-за «деформации инструмента», эти параметры бесполезны. Мы предпочтем «консервативный» инструмент, который сохраняет допуск на протяжении всего цикла.
Мы называем это «отбором, ориентированным на результат». Посмотрите на свои чипы: они должны быть мелкими, однородными и иметь насыщенный темно-синий или фиолетовый цвет. Если они чернеют или теряют форму, инструмент непригоден. Это наблюдение в полевых условиях точнее, чем любой теоретический срок службы веб-сайта. Это идеальный фильтр для готовности к массовому производству.
Сравнение сроков службы инструмента при непрерывной обработке закаленной стали
Реальные различия между производителями твердосплавных концевых фрез проявляются на средних и поздних этапах производственного процесса. Некоторые инструменты работают как «спринтеры» — первые 30 минут они выглядят потрясающе. Но как только кромка изнашивается, трение резко возрастает, а покрытие отслаивается по границам зерен из-за недостаточной термостойкости. Это нарушает производственный график и создает риск неожиданных простоев шпинделя.
Мы предпочитаем постепенную кривую износа. Высококачественный инструмент после нескольких часов высокоскоростной резки будет демонстрировать равномерную полосу износа боковой поверхности без образования зазубрин. Это доказывает, что сцепление между подложкой и покрытием способно выдерживать экстремальные термические нагрузки. Цель – предсказуемый срок службы инструмента; погоня за высокой скоростью съема материала (MRR) в ущерб стабильности – проигрышная стратегия в автоматизированном цехе.
Различия в вакуумной откачке и термической стабильности чипа
Удаление стружки зависит не только от формы отверстия; это физика поверхности. Инструменты со сверхполированными канавками всегда превосходят стандартные инструменты при сухой резке. При фрезеровании твердых материалов стружка отводит тепло. Если канавки не гладкие, стружка прилипает к кромке, тепло возвращается в инструмент, и возникают трещины от термической усталости.
Термостойкость демонстрирует «внутреннее мастерство» производителя. Мы видели инструменты, которые через час работы демонстрируют увеличение радиального биения просто потому, что подложка расширялась неравномерно. Это незначительное расширение вызывает следы вибрации на детали. Ведущие производители оптимизируют состав сплавов, чтобы обеспечить геометрическую стабильность инструмента при высоких температурах. Именно за это вы платите в трехсменном производственном цикле.
Выбор производителей для обеспечения стабильных поставок на основе результатов испытаний.
Пробный рез должен подтвердить абсолютные пределы технологического процесса производителя. Мы предлагаем потенциальным производителям твердосплавных концевых фрез «кошмарную» заготовку: глубокие узкие пазы, тонкие стенки и множество переходов радиуса. Черновую и чистовую обработку необходимо выполнить одним инструментом. Измерение геометрических допусков готовой детали позволяет определить истинную жесткость инструмента при сложных нагрузках.
Наконец, мы осматриваем использованные инструменты под стереомикроскопом. Равномерен ли износ по всем канавкам? Если износ наблюдается только с одной стороны, у производителя есть проблема с однородностью или биением при шлифовании. Именно благодаря такой систематической проверке наши партнеры-производители твердосплавных концевых фрез демонстрируют практически нулевую вариативность на протяжении тысяч единиц продукции. Так мы поддерживаем свою репутацию среди требовательных клиентов в США и Европе.
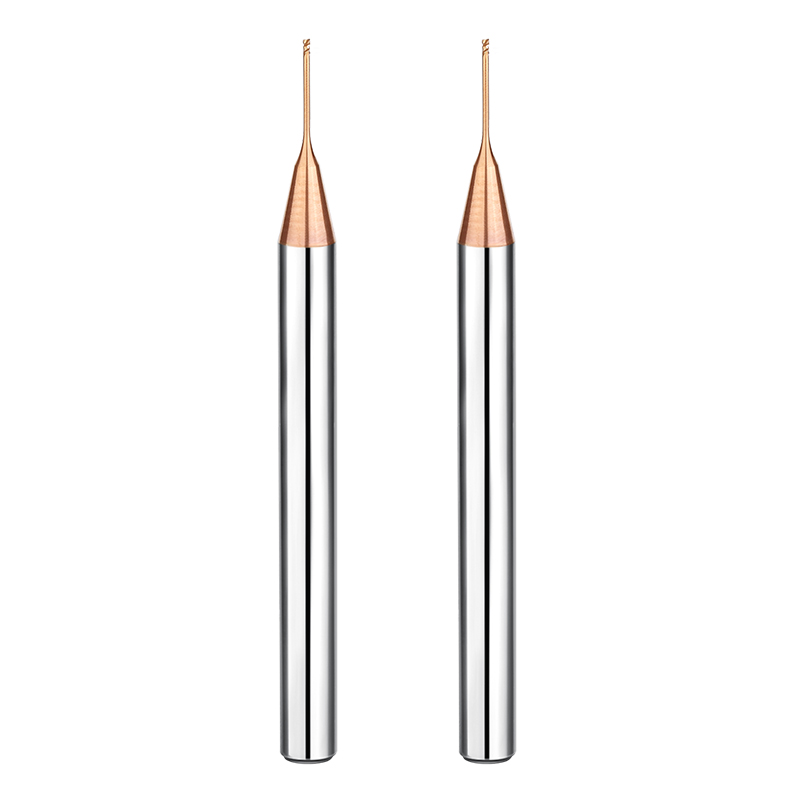
Стабильность объемов массового производства китайских производителей твердосплавных концевых фрез.
Существует огромная техническая разница между одним «идеальным инструментом», демонстрирующим высокую производительность, и стабильным выпуском десяти тысяч единиц. При оценке производителя твердосплавных концевых фрез нас в первую очередь интересует не первый инструмент, а пятисотый. В цехе с большим объемом производства низкая стабильность работы вынуждает операторов постоянно корректировать смещения инструмента. Для западных клиентов, работающих в полностью автоматизированном режиме или в режиме «без участия человека», это неприемлемые затраты.
Мы переключили внимание с простых тестов производительности на анализ технологических возможностей (CPK). Ведущие китайские производители в глобальной цепочке поставок вложили значительные средства в шлифовальные цеха с климат-контролем, автоматизированную компенсацию шлифовальных кругов и встроенную лазерную метрологию. Это оборудование, подкрепленное строгими стандартными операционными процедурами (СОП), позволяет им поддерживать радиальное биение (TIR) и допуски по диаметру в пределах ±0.002 мм даже при больших объемах производства. Именно эта предсказуемость позволяет нам доверять им крупномасштабные заказы.
Решение проблемы смещения размеров в многосерийных заказах
Для инженера, работающего на объекте, нет ничего более неприятного, чем инструмент, изготовленный в прошлом месяце, с точностью до +0.005 мм, в то время как новая партия, использующая те же смещения, обеспечивает точность -0.01 мм. Этот дрейф обычно возникает из-за двух причин: поздней компенсации шлифовального круга или небольших колебаний твердости исходных твердосплавных стержней. Даже несколько микрон погрешности могут испортить посадку высокотвердых компонентов пресс-формы.
Чтобы предотвратить эти «невидимые» колебания, мы используем строгий протокол входного контроля. Если завод полагается на ручные микрометры вместо полностью автоматизированного измерительного центра с ЧПУ, он просто не сможет поддерживать стабильность, необходимую для закаленной стали. Мы сотрудничаем только с производителями концевых фрез, которые предоставляют подробные отчеты о проверке партий. Мы покупаем не просто инструмент; мы покупаем гарантированный производственный процесс.
Стабильность покрытия: разница между посредственным и первоклассным качеством.
Покрытие — это «броня» инструмента, но в массовом производстве контролировать его сложнее, чем сам процесс шлифовки. Мы видели инструменты, которые выглядят одинаково по цвету, но демонстрируют совершенно разные картины отслоения при резке стали с твердостью HRC60+. Это указывает на сбой в технологическом контроле — обычно это уровень вакуума, напряжение смещения или предварительная активация поверхности перед нанесением покрытия. Нестабильность покрытия может вызывать колебания срока службы инструмента на 30% между партиями.
Лучшие производители твердосплавных концевых фрез относятся к нанесению покрытий как к науке. Они используют полировку после нанесения покрытия для удаления микроскопических «капель», что значительно снижает коэффициент трения. Наши данные показывают, что производители с таким уровнем контроля выпускают инструменты, которые одинаково хорошо работают как во влажное лето, так и в сухую зиму. Именно такой маниакальный контроль над микропараметрами отличает поставщика высшего уровня.
Как мы требуем проверки согласованности партий продукции
Мы больше не довольствуемся «золотыми образцами». Для долгосрочных соглашений нам необходима замкнутая система контроля качества «первый/последний экземпляр». Мы выбираем эталонный сценарий — например, боковое фрезерование закаленной стали на глубину 5D — и требуем от производителя проведения полномасштабных испытаний пяти случайных инструментов из каждой партии. Мы ищем высокую степень совпадения кривых износа.
Отслеживаемость также является обязательным условием. Мы требуем, чтобы каждая партия была привязана к конкретному номеру плавки карбида и циклу обработки в печи для нанесения покрытия. Если инструмент выходит из строя на станке клиента, производитель должен иметь возможность отметить все связанные инструменты в течение двух часов. Эта цифровая проверка, от сырья до готовой кромки, — единственный способ для инструментов «Сделано в Китае» завоевать позиции на высокотехнологичном мировом рынке.
Оценка инженерного мастерства важнее маркетинговой шумихи.
Я научился игнорировать глянцевые брошюры. Чтобы увидеть правду, нужно зайти в цех шлифовки и послушать. При оценке производителя твердосплавных концевых фрез обратите внимание на то, как они решают «нестандартные» проблемы. Если вы сообщаете о проблеме вибрации, а они просто говорят вам «уменьшите подачу», значит, им не хватает инженерных знаний. Настоящий партнер проанализирует усилие зажима держателя инструмента, вылет инструмента и микрогеометрию кромки.
Настоящее инженерное дело – это не просто покупка дорогостоящего оборудования; это и программное обеспечение, и люди, которые им управляют. Лучшие предприятия используют специализированное программное обеспечение и встроенные измерительные системы, чтобы год за годом поддерживать точность измерения 0.003 мм. Это мастерство в управлении производственным процессом гораздо ценнее, чем броский маркетинговый ход.
Усовершенствование конструкции инструмента на основе отзывов, полученных в цехе.
Лучшие конструкции получаются из «изношенных» инструментов. Мы часто привозим использованные фрезы на анализ. Если концевые фрезы клиента для закаленной стали вызывают срабатывание сигнализации о перегрузке в углах, мы не просто обвиняем программиста. Мы изучаем следы износа. Часто достаточно небольшой корректировки угла наклона спирали на 1-2 градуса, чтобы устранить высокочастотный гармонический шум.
Достоверность конструкции подтверждается на шпинделе, а не в ходе моделирования. Мы анализируем цвет и завиток стружки на различной глубине. Если термическое обесцвечивание равномерное, то соотношение износа передней и боковой поверхностей находится в равновесии. Эта обратная связь позволяет нашим инструментам иметь более широкий «диапазон обработки», то есть они не сломаются, если оператор немного отклонится от рекомендуемых параметров.
Наш процесс анализа причин отказов инструментов из закаленной стали
Когда инструмент выходит из строя на ранней стадии, мы проводим «постфактумный анализ» под 200-кратным увеличением. В случае концевых фрез для закаленной стали мы изучаем траекторию трещины. Поперечная трещина, проходящая через подложку, обычно указывает на механический удар или термическую усталость. Отслоение покрытия в виде «рыбьей чешуи» обычно означает некачественную предварительную очистку. Этот количественный анализ позволяет определить, в чем причина неисправности: в операторе или в самом инструменте.
Мы также используем SEM/EDS для поиска химической диффузии или адгезии материала в месте излома. Именно такой уровень анализа отказов позволяет нам завоевывать авторитет. Используя научные данные, мы можем сказать клиенту: «Если вы видите эту конкретную точечную коррозию при твердости HRC60, проверьте концентрацию охлаждающей жидкости или стратегию траектории движения инструмента». Именно так вы завоевываете доверие инженера.
Характеристики инструмента HRC65 при различной жесткости станка
В маркетинговых материалах, рекламирующих концевые фрезы HRC65, часто предполагается, что все используют высокоскоростные обрабатывающие центры стоимостью 500 000 долларов. В реальности все сложнее. Инструмент, идеально работающий на станке с линейным двигателем, может выйти из строя на станке с зубчатой передачей. На станках с жесткими узлами мы используем агрессивные методы с отрицательными углами заточки. На старых станках или при обработке длинных вылетов нам приходится жертвовать некоторой износостойкостью ради более «свободного» резания, чтобы избежать микровибраций.
Продуманная конструкция инструмента обладает «запасом прочности» для работы в неидеальных условиях. При оценке производителя твердосплавных концевых фрез поинтересуйтесь, как их инструменты работают в «неоптимальных» условиях. Лабораторные данные — это иллюзия; истина кроется в залитой маслом, вибрирующей реальности реальной мастерской. На вашей линии, что ограничивает возможности инструмента: станок или жесткость инструмента компенсирует недостатки станка?
Почему мы сотрудничаем именно с конкретными китайскими производителями твердосплавных концевых фрез?
После того, как мы стали свидетелями многочисленных поломок инструментов при работе со сталью твердостью выше HRC60, мы поняли, что доверие строится не на сертификатах, а на практике, в ходе тысяч циклов обработки. Мы выбрали для сотрудничества конкретных производителей твердосплавных концевых фрез в Китае, потому что они вышли за рамки подхода «стандартного каталога». Они были готовы погрузиться в наши самые сложные условия эксплуатации и быстро вносить изменения на основе наших отзывов.
При фрезеровании твердых материалов крошечный конструктивный недостаток очень быстро превращается в катастрофу. Если вы обрабатываете дорогостоящие пресс-формы без права на ошибку, вам нужен производитель, который понимает язык ваших станков. Наши партнеры не просто обладают высококачественным шлифовальным оборудованием; они понимают, как колебания термообработки изменяют напряжение на режущей кромке. Это мастерство позволяет нам гарантировать нашим западным клиентам именно то, что им нужно: отсутствие сколов. Отсутствие биения.
Доказанные результаты: Сокращение частоты смены инструментов.
В одном из наших крупных экспортных проектов нам приходилось обрабатывать закаленные заготовки пресс-форм в течение 48 часов подряд. Единственным способом сохранить прибыль было сокращение количества смен инструмента. В сотрудничестве с производителем твердосплавных концевых фрез мы оптимизировали углы заточки и полировку кромок. Результат? Срок службы инструмента увеличился с четырех часов до более чем двенадцати.
Это не только сэкономило время, но и устранило ошибки позиционирования, возникающие при частой настройке инструмента, и повысило коэффициент использования шпинделя на 15%. Если вы до сих пор платите персоналу за присмотр за станками по ночам из-за нестабильного срока службы инструмента, вам необходимо пересмотреть термостойкость вашего инструмента. В реальных производственных условиях предсказуемая кривая износа ценится больше, чем «геройский» инструмент, который выходит из строя без предупреждения.
Пример из практики: Решение проблемы гармонических колебаний в тонкостенных деталях из стали HRC62.
Однажды мы столкнулись с кошмарной задачей: тонкостенная деталь на твердом сплаве HRC62. Каждый стандартный инструмент, который мы пробовали, вызывал сильную вибрацию. Вместо того чтобы сдаться, мы сели за стол переговоров с инженерной командой производителя. Мы проанализировали резонансную частоту установки и разработали специальный инструмент с изменяемой спиралью и асимметричной геометрией. Этот «скальпельный» подход решил проблему вибрации и сохранил качество поверхности.
Инженерные прорывы происходят в деталях. Если у вас возникают трудности с нестандартными материалами или работой с очень глубокими полостями, поделитесь своими данными с производителем. Если они не могут изменить геометрию для решения физического конфликта, они вам не подходят. Настоящий прогресс достигается благодаря общению инженеров друг с другом.
Влияние инженерной поддержки на вашу прибыль
В сегменте B2B плохая техническая поддержка доставляет больше проблем, чем низкое качество инструмента. Наши производители концевых фрез предоставляют отчеты об анализе отказов и корректировку параметров в течение 24 часов. Такая оперативность крайне важна, когда клиент в США или Европе меняет спецификацию в процессе производства. Когда ваша производственная линия останавливается, быстрое экспертное решение стоит в десять раз больше, чем стоимость самого инструмента.
Если ваш поставщик медленно реагирует, он становится узким местом на пути вашего роста. Гибкость цепочки поставок — это техническое преимущество. Если вы столкнулись с трудностями при работе со сталью HRC65 или порошковой металлургией, или если вы не уверены в своей текущей стратегии обработки, давайте обсудим это. Принесите свои чертежи или видеозаписи обработки. Часто быстрый обмен опытом между коллегами — это самый быстрый способ найти решение, которого вам не хватало.






