
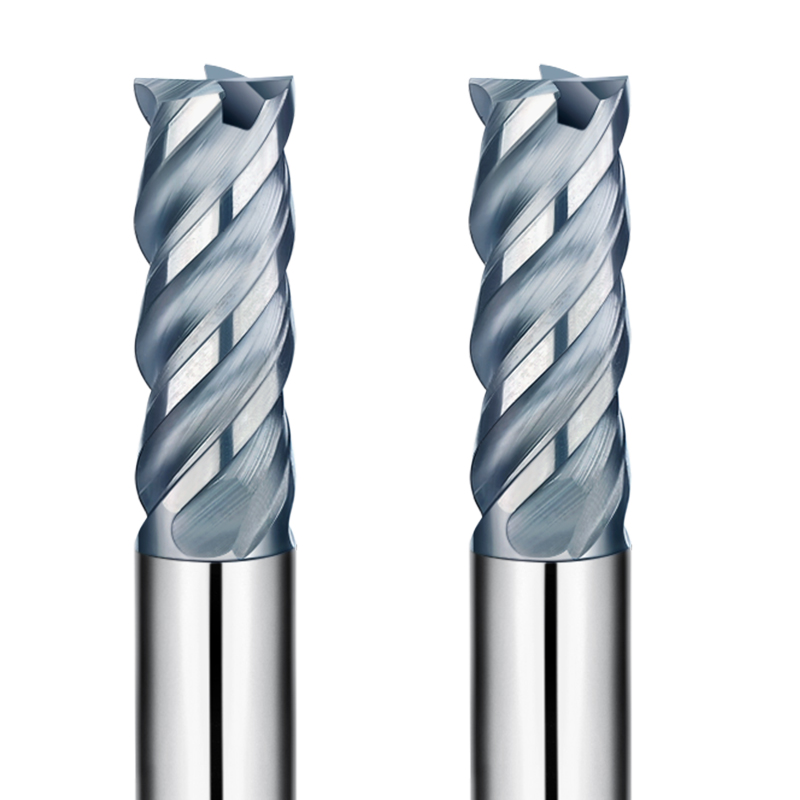
На прошлой неделе нам поступил срочный звонок. Клиент обрабатывал легированную сталь 4140 (отожженную). Для максимального удаления стружки он настоял на использовании двухлезвийной твердосплавной концевой фрезы для нарезания пазов. Результат? В течение тридцати минут три инструмента сломались. Поверхность заготовки выглядела так, будто ее погрызла собака.
За 16 лет работы в сфере производства и технической поддержки мы сталкивались с этим сотни раз. Даже опытные специалисты отвлекаются на общепринятое определение «зачистки стружки».
Как производитель концевых фрез, более десяти лет проработавший за шлифовальным кругом, мы знаем правду. При обработке стали, особенно материалов, требующих концевой фрезы с твердостью HRC55, жесткость инструмента гораздо важнее, чем простое пространство для стружки.
Забудьте об абстрактных теориях. Давайте обсудим, как выбрать оптимальную концевую фрезу для стали, основываясь на реальном опыте работы в цехе. Речь идёт не только о количестве канавок; важны также толщина сердечника, теплоотвод и поведение покрытий на разных марках стали.
Вы действительно думаете, что даже небольшое увеличение пространства для стружки может остановить высокочастотную вибрацию, вызванную хрупким корпусом инструмента?
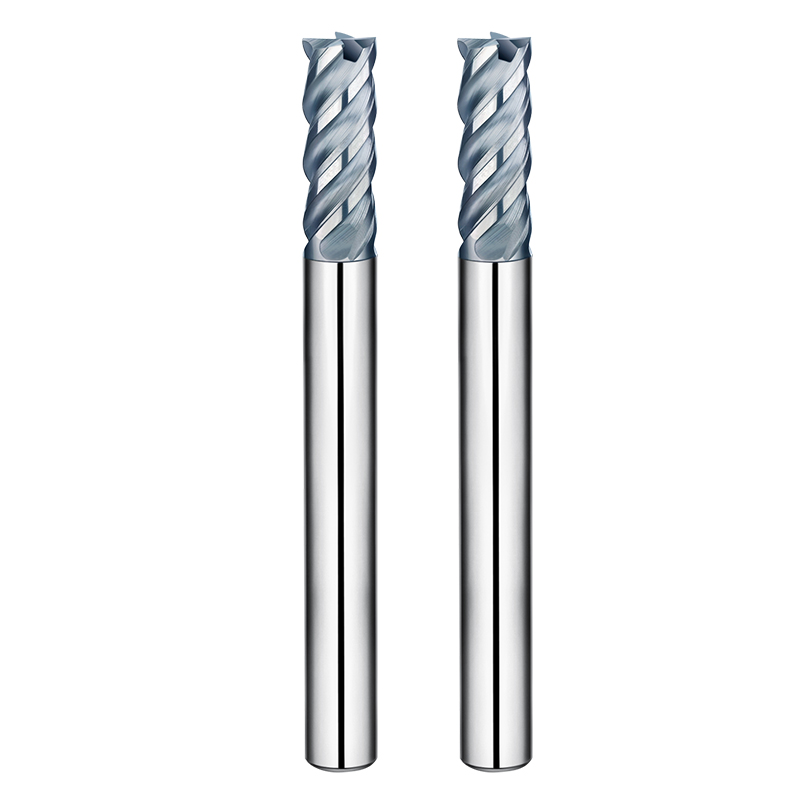
Концевые фрезы для стали: выбор между 4-канавочными и 2-канавочными в цеху
В нашей мастерской часто возникают споры о количестве канавок. Выбор подходящей концевой фрезы для стали на самом деле не так уж сложен. Это баланс между свободным пространством для стружки и прочностью инструмента. При обработке таких твердых сталей, как 4140 или P20, силы резания многократно возрастают. Здесь решающим фактором является толщина сердцевины. Мы часто видим, как новички выбирают двухканавочные фрезы, чтобы избежать засорения, но инструмент ломается от деформации еще до того, как отвалится первая стружка.
Когда мы помогаем клиентам в США или Европе, мы в первую очередь рассматриваем их стратегию. При использовании высокоскоростного трохоидального фрезерования боковые силы огромны. Четырехзубая фреза обеспечивает структурную поддержку, которую двухзубая просто не может обеспечить. Однако, если вы обрабатываете очень узкие и глубокие пазы, вам, возможно, придется пожертвовать скоростью. В таких случаях мы переходим на трехзубый или двухзубый инструмент, чтобы «освободить место». Нет абсолютных правил — есть только правильная реакция на силу резания перед вами.
Реальное влияние типов стали (низкоуглеродистая, легированная и нержавеющая) на выбор канавки.
Низкоуглеродистая сталь образует длинные, липкие стружки. Это создает огромную нагрузку на систему отвода стружки. Но при переходе к легированной стали твердость приводит к быстрому накоплению тепла на кончике фрезы. Мы провели испытание на высокопрочной легированной стали и обнаружили, что 4-лезвийные фрезы распределяют тепловую нагрузку более равномерно. Поскольку больше режущих кромок соприкасаются с заготовкой, каждая отдельная кромка несет меньшую тепловую нагрузку. Именно поэтому концевая фреза HRC55 обычно показывает лучшие результаты при фрезеровании твердых материалов с большим количеством режущих кромок.
Нержавеющая сталь – это совсем другое дело, потому что она мгновенно упрочняется при обработке. При работе с нержавеющей сталью марки 316 мы предпочитаем использовать 4-лезвийные резцы с неравномерным индексированием. Почему? Потому что вибрация от 2-лезвийного резца часто приводит к образованию той самой ужасной затвердевшей «корки». Как только этот слой образуется, последующие режущие кромки обрабатываются. Химические и физические свойства материала должны определять, как часто режущая кромка инструмента соприкасается с обрабатываемым материалом.
Заблуждение: почему «больше флейт» не всегда лучше
Многие клиенты сразу же звонят нам, спрашивая о фрезах с 6 или 8 канавками. Они считают, что большее количество канавок автоматически означает лучшую концевую фрезу для стали или более качественную обработку поверхности. В действительности, если глубина канавок слишком мала, стальная стружка будет нагреваться, расширяться и застревать. Если она не будет отводиться, нагрузка на шпиндель резко возрастет, и инструмент сгорит за считанные секунды. Большее количество канавок требует высокой точности подачи и высококачественного охлаждения.
Мы также видим опытных токарей, которые считают, что большее количество канавок позволяет просто удвоить скорость подачи. Если увеличить количество канавок, но не отрегулировать «подачу на зуб», инструмент будет просто «тереться» о сталь, а не резать её. Это трение создаёт сильный нагрев. Оно разрушает покрытие AlTiN и деформирует заготовку. Многоканавочные фрезы предназначены для распределения нагрузки, а не для маскировки низкой скорости подачи.
Логика подтверждена серийной обработкой, а не теорией.
Как производитель концевых фрез, мы придерживаемся простой логики: следите за стружкой. Если во время производственного цикла ваша 4-канавочная фреза выбрасывает плотные, компактные завитки со светло-фиолетовым оттенком, вы попали в «золотую зону». Если стружка фрагментирована, мелкая или почернела, зона резания перегревается. Вам либо нужно больше охлаждающей жидкости, либо инструмент с более глубокими канавками для лучшего отвода тепла.
Для высокоэффективных линий мы рекомендуем 4-зубчатые фрезы с закругленными углами. При обработке стали острые углы первыми скалываются. Небольшой закругленный край в сочетании с геометрией 4-зубчатой твердосплавной концевой фрезы может сократить частоту смены инструмента на 30%. Это не лабораторные расчеты. Это мудрость, приобретенная на основе анализа тысяч сломанных инструментов за эти годы. В обработке стали стабильность всегда важнее теоретической скорости.
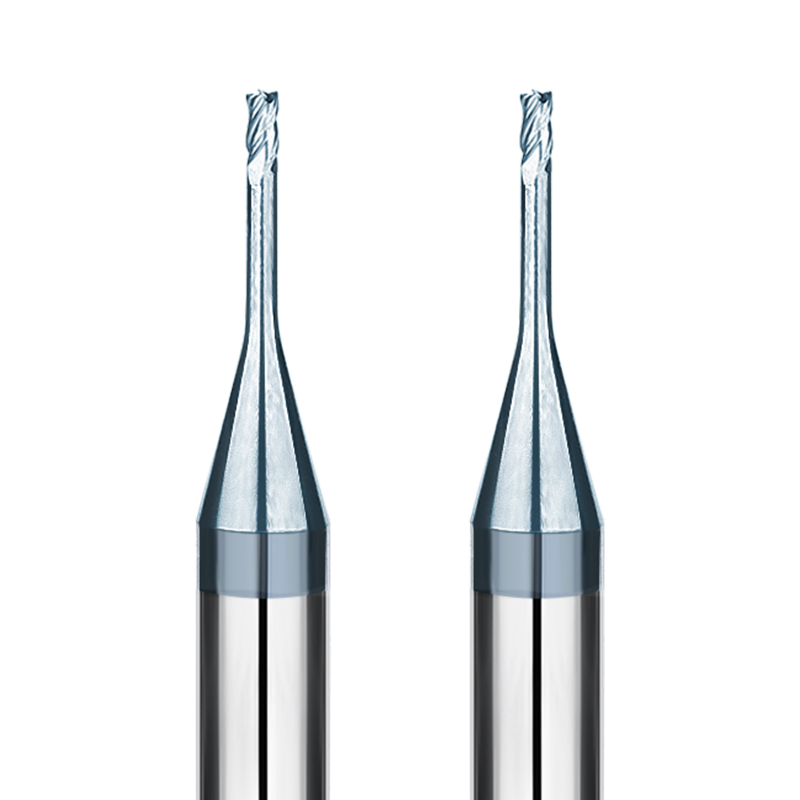
Эффективность 4-канавочных концевых фрез в реальных условиях эксплуатации.
Наш опыт показывает, что четырехзубые концевые фрезы — настоящие «рабочие лошадки» в обработке стали. Недавно один из наших клиентов, обрабатывающий профильную сталь марки P20, пожаловался на вибрацию. Мы перевели его на четырехзубую конструкцию с усиленным сердечником. Жесткость сразу же снизила вибрацию шпинделя. При работе на больших глубинах эта дополнительная поддержка заменяет пронзительные визги ровным, четким звуком резания.
Математически, 4 режущие кромки удваивают частоту резания по сравнению с двухзубой концевой фрезой. На практике мы наблюдали скорость подачи до 1,500 мм/мин при сохранении идеальной чистоты поверхности. Это снижает нагрузку на каждую отдельную режущую кромку. Если в вашем цехе приоритет отдается качеству поверхности, такая конфигурация не только экономит время, но и исключает многочасовую ручную полировку.
Стабильность при непрерывном боковом фрезеровании
Боковое фрезерование не терпит «отклонения инструмента». Если инструмент отклонится от заданного направления, допуски будут нарушены. В наших конструкциях концевых фрез из твердосплава используются оптимизированные углы наклона спирали, чтобы инструмент оставался на правильном пути. В одном из проектов по изготовлению соединителей для самолетов нашему клиенту требовалась глубокая чистовая обработка стенок. Четырехканавочная геометрия обеспечивала постоянное зацепление двух кромок. Это «непрерывное зацепление» уравновешивало радиальные силы и обеспечивало идеальную перпендикулярность стенок.
При резке узких и глубоких стен вы сразу почувствуете эффект гашения вибраций, обеспечиваемый 4-зубчатым инструментом. Мы советуем коллегам: не стоит просто выкручивать обороты на максимум. Используйте жесткость 4-зубчатого инструмента с разумной радиальной глубиной (Ae). Когда ваша осевая глубина (Ap) превышает диаметр более чем в 1.5 раза, гладкая поверхность докажет правильность вашего выбора.
Срок службы инструмента при средней и высокой твердости (HRC 30–50)
Когда сталь достигает твердости HRC 30–50, самым большим препятствием становится термостойкость. В процессе разработки нашей серии концевых фрез HRC55 мы обнаружили, что 4 канавки лучше распределяют тепло по головке инструмента. Один из наших клиентов, обрабатывавший сталь 4340, заметил образование кратеров на инструменте с 3 канавками менее чем за час. Переход на 4 канавки с нанопокрытием увеличил срок службы инструмента на 40%. Большее количество режущих кромок означает меньшее количество тепла на каждой режущей кромке.
В этих диапазонах твердости стружка мелкая и хрупкая. Она сильно ударяет по инструменту. Компактное расстояние между канавками 4-лезвийного инструмента помогает удалять стружку сразу после начала резки. Это предотвращает «повторную резку», которая вызывает микроскопические сколы на кромках. Возможно, это не самый «быстрый» способ резки, но для автоматизированной обработки без участия оператора стабильность имеет первостепенное значение.
Проблема: упаковка стружки и сколы по кромке.
Четырехзубые инструменты не неуязвимы. Их ахиллесова пята — глубокие пазы. Мы часто видим, как сломанные инструменты возвращают из-за забивания стружки. Стальная стружка расширяется при нагреве. Если все четыре канавки забиваются, охлаждающая жидкость не может попасть внутрь. В результате стружка приваривается к инструменту.
Этот «нарост на режущей кромке» (BUE) мгновенно выводит из строя четырехлезвийные инструменты. Однажды мы видели, как клиент попытался выполнить вертикальное погружение четырехлезвийным инструментом. Он сломался через две секунды. Если у вас нет системы охлаждения под высоким давлением, никогда не пытайтесь силой ввести четырехлезвийный инструмент в глубокую полость. Когда пространство забито, даже самый лучший твердосплавный инструмент не выдержит давления.
Распространённые ошибки в применении: уроки неудач
В прошлом году один из клиентов использовал высококачественную четырехзубчатую концевую фрезу для обработки сверхмягкой углеродистой стали A3. Из-за того, что сталь была вязкой, а охлаждающая жидкость с высокой циркуляцией не использовалась, стружка прилипала, как жевательная резинка. Инструмент заклинило, и он разлетелся на части. Это доказывает, что четырехзубчатые инструменты — не «волшебная палочка» для любой марки стали, особенно для вязкой.
Другая проблема — несоответствие скорости и подачи. Если вы используете подачу для двух канавочного инструмента на четырехканавочном, ваша «подача на зуб» будет слишком низкой. Инструмент просто будет тереться. Трение создает тепло, которое отжигает твердосплав и размягчает его. Мы обнаружили, что «износ» инструмента из-за неправильных параметров часто обходится дороже, чем его поломка. Вы проверяли, не приводят ли ваши консервативные значения подачи к поломке инструментов?
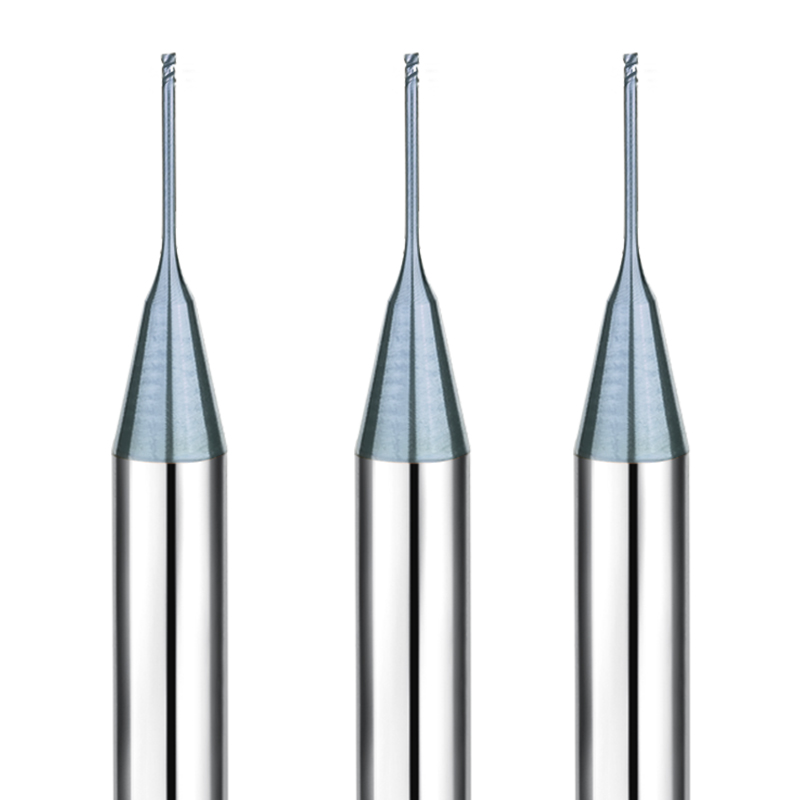
Практическое применение и ограничения двухлезвийных концевых фрез для обработки стали.
За годы работы в производстве мы пришли к выводу, что двухлезвийные инструменты — это «спецназ» обработки стали. Традиционно для обработки стали предпочитают многолезвийные фрезы, но двухлезвийные концевые фрезы обладают незаменимым пространственным преимуществом. Они превосходно подходят для глубоких пазов (полных пазов) или закрытых полостей, где удаление стружки представляет собой серьезную проблему.
Однажды мы работали над проектом, включавшим глубокие и узкие пазы в стали. Из-за теплового расширения стружка мгновенно застревала. Наши четырехлезвийные инструменты ломались каждый раз, когда ударялись о заготовку. Перейдя на двухлезвийную твердосплавную концевую фрезу с более широкими канавками — и снизив скорость вращения шпинделя, одновременно увеличив подачу на зуб — мы завершили партию работ без единого сломанного инструмента.
Однако компромисс заключается в «крутильной жесткости». Чтобы освободить место для больших канавок, приходится жертвовать толщиной сердечника инструмента. Это делает инструмент склонным к радиальному отклонению (вибрации) при обработке высокопрочной стали. В наших лабораториях мы наблюдали, как двухканавочные инструменты подвергались незначительной упругой деформации под большими нагрузками. Это ухудшает точность обработки и приводит к сколам на кромках. Наш совет: никогда не используйте двухканавочный инструмент для чистовой обработки стали, если только вам не крайне необходимо освободить место для стружки.
Преимущества удаления стружки при обработке глубоких пазов и толстых заготовок.
При резке вязкой низкоуглеродистой стали или фрезеровании глубоких пазов стружка имеет значительный «объем». Если использовать инструмент со слишком большим количеством канавок, стружке негде будет свернуться и вылететь. Мы оказали помощь производителю блоков гидравлических клапанов, которому требовалось фрезеровать глухие пазы диаметром в 1.5 раза больше диаметра инструмента.
Широкие канавки двухканавочной твердосплавной концевой фрезы действуют как скоростная магистраль, позволяя раскалённой стружке выходить из зоны обработки вдоль спирали. Это предотвращает «повторную обработку», которая является самым быстрым способом изнашивания инструмента. Даже при большой осевой глубине резания (Large Ap) две канавки позволяют охлаждающей жидкости достигать режущих кромок. Наши испытания показывают, что без внутреннего охлаждения под высоким давлением двухканавочные инструменты примерно на 35% эффективнее рассеивают тепло, чем четырёхканавочные. Это огромное преимущество при черновой обработке, где накопление тепла является основной проблемой.
Производительность на станках с низкой жесткостью
Во многих небольших мастерских используется старое оборудование с изношенными шпинделями. Попытка использовать на таких станках пятилезвийный инструмент часто приводит к катастрофическому резонансу (визгу). В таких случаях мы советуем нашим клиентам отступить назад и использовать двухлезвийный инструмент. Почему? Потому что меньшее количество режущих кромок одновременно воздействует на заготовку, снижая суммарную мгновенную силу резания.
Эта «стабильность» имеет свою цену: качество поверхности. Вы избежите пронзительного визга, но текстура будет более грубой. Как производитель концевых фрез, мы считаем, что выживание в цехе означает надежное выполнение работы. Не стоит слепо гнаться за «высокопроизводительными» многолезвийными инструментами, если ваш станок не справляется с частотой вращения. Используйте двухлезвийный инструмент, чтобы обеспечить безопасность шпинделя и бесперебойную работу.
Распространенные проблемы износа при обработке стали
При работе с твердой сталью радиус закругления кромок инструмента с двумя канавками быстро изнашивается. При всего двух заходах за оборот энергия удара каждого из них значительно выше. При осмотре концевой фрезы HRC55, отправленной на переточку, мы обычно видим сколы на самых крайних участках заточки. Конструкция с двумя канавками не имеет боковой опоры; если скорость подачи даже немного колеблется, это огромное сопротивление может сломать тонкий наконечник.
«Износ боковой поверхности» — ещё одна губительная проблема. Для обеспечения эффективности двухлезвийные инструменты обычно работают с высокой скоростью подачи, что увеличивает трение о боковую поверхность. Если охлаждение недостаточно эффективно, покрытие будет отслаиваться из-за сильного нагрева. Этот износ обманчив — многие операторы не понимают, что инструмент отожжен (размягчен), пока не услышат этот ужасающий визг трения металла о металл.
Заблуждение: почему «две флейты» часто ошибочно считают лучшим выбором.
Это любопытная тенденция: токари, переходящие с обработки алюминия на сталь, часто считают, что двухлезвийная концевая фреза — лучший вариант для стали . Они опасаются поломки инструмента и думают, что большие лезвия обеспечивают безопасность. В действительности же настоящими врагами стали являются тепло и вибрация.
Из-за низкой частоты резания двухлезвийные инструменты склонны к низкочастотной вибрации, которая разрушает дорогостоящий сплав. Эта логика была приемлема двадцать лет назад, когда скорости вращения шпинделя были ниже. Но сегодня высокоскоростная обработка на малой глубине требует использования многолезвийных инструментов для повышения скорости съема металла (MRR). Не оставайтесь привязанными к старым привычкам. Если вам нужна зеркальная поверхность или твердость материала превышает HRC 40, двухлезвийный инструмент только снизит вашу эффективность и истощит ваш инструментальный бюджет.
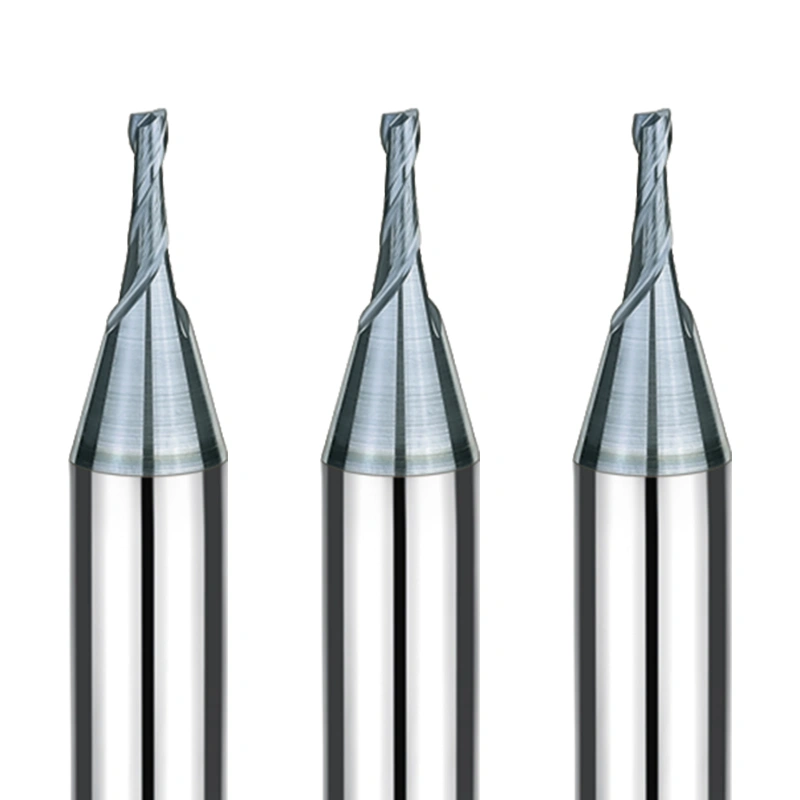
Двухлезвийные и четырехлезвийные концевые фрезы HRC55: практическая разница.
В нашей мастерской концевая фреза HRC55 является «переломным моментом» для предварительно закаленных сталей. Разница между 2- и 4-зубчатой фрезой при такой твердости заключается в противостоянии между прочностью и прочностью на сжатие. В легированной стали HRC 40 4-зубчатый инструмент использует свою превосходную жесткость для противостояния радиальным силам без вибрации. 2-зубчатая версия может показаться более эффективной в отводе воздуха, но обычно она «отскакивает» от твердых поверхностей, потому что ударная нагрузка на каждый зуб слишком высока.
С точки зрения производства, концевые фрезы HRC55 используют мелкозернистый карбид — чрезвычайно твердый, но хрупкий материал. Четырехлезвийный инструмент имеет более толстый сердечник, который гораздо лучше рассеивает тепловое напряжение. При высокоскоростном боковом фрезеровании высокоточных деталей пресс-форм эта структурная стабильность определяет конечный допуск.
Ограничения возможностей инструментов HRC55 в общей механической обработке.
Распространенная ошибка — это убеждение, что «чем тверже, тем лучше», и использование концевой фрезы с твердостью HRC55 для мягкой низкоуглеродистой стали. Это ошибка. Инструменты для твердой стали используют малые или даже отрицательные передние углы для защиты кромки. Если использовать такой инструмент на мягкой, вязкой стали, вы не получите чистого среза — у вас образуется нарост на кромке (BUE).
«Столкновение твердого с мягким» приводит к пустой трате денег и повреждению поверхности заготовки. Мы рекомендуем использовать эти инструменты только после достижения твердости HRC 35. При резке стандартной стали 45# или A3 высокотвердое покрытие может отслоиться, поскольку ему не хватает необходимой прочности для этих материалов. Настоящая область применения этих инструментов – это обработка мелкой, фрагментированной стружки, обладающей высокой тепловой энергией.
Распределение нагрузки: «Разделяй и властвуй»
Под электронным микроскопом видно, что двухлезвийная концевая фреза распределяет нагрузку неравномерно при резке стали. Каждое попадание представляет собой сильный удар. Это вызывает микроскопические трещины напряжения в материалах с твердостью HRC 55. Четырехлезвийный инструмент, напротив, распределяет ту же нагрузку на четыре точки.
Вы можете услышать разницу. Инструмент с двумя канавками издает глухой, ритмичный «стук». Инструмент с четырьмя канавками издает шелковистый, высокочастотный гул. Мы всегда рекомендуем увеличить количество канавок, чтобы уменьшить нагрузку на зуб. Это защищает кромки и бережет подшипники шпинделя. Стабильное распределение нагрузки — залог долгого срока службы инструмента.
Срок службы листовой стали: реальные данные
В ходе испытаний на инструментальной стали NAK80 мы зафиксировали данные. Используя нашу 4-зубчатую твердосплавную концевую фрезу с шагом 0.05 мм на зуб, мы достигли 120 минут стабильной работы с износом всего 0.15 мм. 2-зубчатый инструмент при тех же параметрах начал скалываться на 45-й минуте. В высокоточном изготовлении пресс-форм долговечность многозубчатых инструментов просто превосходит другие.
Однако есть один нюанс. Инструмент с четырьмя канавками требует идеального охлаждения. Если жидкость не попадает в зону обработки точно по назначению, срок службы инструмента резко сокращается. Инструмент с двумя канавками более «прочный» — он лучше выдерживает скачки температуры, не перегреваясь полностью. Поэтому, хотя мы и стремимся к производительности многоканавочных инструментов, мы всегда напоминаем клиентам: ваша инфраструктура (охлаждающая жидкость/оснастка) должна быть такой же качественной, как и ваши инструменты.
Почему инструменты действительно ломаются: анализ полевых условий
Как производитель концевых фрез, мы анализируем тысячи сломанных образцов. Главная причина поломок инструментов с твердостью HRC 55 — не качество, а радиальное биение. Мы часто видим, как специалисты устанавливают высококачественный 4-канавочный инструмент в стандартную цангу ER. Биение создает огромный дисбаланс. Одна кромка принимает на себя 80% нагрузки, скалывает стружку и запускает цепную реакцию, которая приводит к поломке инструмента.
Ещё один «скрытый убийца» — это «траектория отвода». Многие программисты отводят инструмент вертикально сразу после завершения резания. При фрезеровании твердых материалов это грех. Когда усилие резания ослабевает, инструмент упруго «отскакивает» обратно. Если он ударяется о стенку во время этого отскока, он разрушается в поперечном направлении. Наше правило: всегда используйте дугообразный вход и выход. Бывало ли у вас такое, что «катастрофа» на самом деле была всего лишь проблемой точности держателя инструмента?

Ключевые факторы, влияющие на выбор «лучшей концевой фрезы для стали»
За время работы в производственной сфере мы слишком часто видели, как инженеры выбирают лучшую концевую фрезу для стали, основываясь исключительно на каталожных ценах. Они упускают из виду особенности оборудования собственного цеха. Лабораторные данные могут оказаться недостаточными, когда инструмент перемещают с массивного портального фрезерного станка на легкий вертикальный обрабатывающий центр (ВОМ). Однажды мы наблюдали, как идентичный инструмент идеально работал на тяжелом станке, но мгновенно скалывался на легком ВОМ. Это доказывает, что настоящий выбор инструмента заключается не в руководстве, а в умении регулировать количество канавок и геометрию на основе обратной связи по вибрации и усилию в реальном времени.
Успех в обработке стали зависит от «баланса сил». Высокопрочные стали создают боковые силы, стремящиеся отклонить инструмент. Если вы выбираете тонкостенный инструмент только для увеличения пространства для стружки, риск поломки резко возрастает. При оптимизации процесса клиента мы начинаем с измерителя нагрузки на шпиндель. Если ток сильно колеблется, количество канавок или параметры не соответствуют динамике станка. Такая регулировка в реальном времени — единственный способ обеспечить стабильное и высокопроизводительное производство.
Влияние жесткости станка и скорости вращения шпинделя
При обработке заказов на старые или облегченные станки BT40 мы придерживаемся консервативного подхода. Хотя многозубчатые инструменты увеличивают скорость подачи (мм/мин), они требуют гораздо большей жесткости шпинделя. Попытка обработки твердосплавной концевой фрезой с большим количеством зубьев на непрочном станке превращает микровибрации в сильный резонанс. Это приводит к быстрому образованию усталостных трещин вдоль кромок. В таких случаях уменьшение количества зубьев и увеличение подачи на зуб фактически обеспечивает более стабильную и надежную обработку.
Ограничения скорости вращения шпинделя также влияют на наш выбор. Если ваш шпиндель работает медленно, инструмент с 2 или 3 канавками позволяет увеличить нагрузку на режущий инструмент для поддержания скорости съема металла (MRR). На современных шпинделях со скоростью вращения более 20 000 об/мин наконец-то можно реализовать преимущества многоканавочных инструментов при высокочастотной обработке. Перед заказом определите «характер» вашего станка. Спросите себя: действительно ли он выдержит высокочастотное воздействие инструмента с 8 канавками?
Крепление инструмента: цанги ER против термоусадочной посадки.
Мы видели бесчисленное количество твердосплавных концевых фрез, испорченных плохой фиксацией инструмента. Во многих цехах до сих пор используются стандартные цанги ER для стали, что часто приводит к значительному радиальному биению. Для инструмента с четырьмя канавками биение всего в 0.01 мм (0.0004 дюйма) может привести к тому, что одна или две кромки будут нести 80% нагрузки. Наши испытания показывают, что переход на термоусадочные или гидравлические держатели может увеличить срок службы инструмента более чем на 50%.
Обработка стали — это марафон точности. Термоусадочный держатель превращает инструмент и шпиндель в единый монолитный блок. Такая точность вращения гарантирует, что все четыре кромки будут резать с хирургической точностью. Если ваш 4-зубчатый инструмент постоянно скалывается на одном и том же зубе или если вы видите вибрацию на стенках, прекратите осматривать инструмент и проверьте держатель. Более качественный держатель часто обходится дешевле, чем более дорогой инструмент.
Как подача и скорость меняют правила игры
Параметры — это язык, который мы используем для «общения» с материалом. В ходе испытаний концевых фрез твердостью HRC55 мы обнаружили, что высокие обороты с отстающей скоростью подачи приводят к трению кромок, а не к резанию. Это трение вызывает быстрое отжиг (размягчение). С двухлезвийными инструментами можно использовать более высокие скорости подачи, чтобы стружка отводила тепло. С четырехлезвийными инструментами стратегия другая: использование меньшего шага и быстрой подачи для использования преимуществ высокой частоты резания.
Мы часто советуем клиентам попробовать «нелинейные» настройки. Если при боковом фрезеровании звук резкий и высокочастотный, попробуйте снизить обороты, но сохранить скорость подачи. Это увеличивает нагрузку на зуб и помогает подавить вибрацию. Это особенно эффективно с 4-канавочными инструментами — это помогает инструменту «врезаться» в сталь, а не отскакивать от поверхности. Единого «правильного» параметра не существует; если цвет стружки равномерный, а звук глубокий и плотный, вы нашли оптимальные настройки.
Реальность охлаждения: сухая резка против заливки.
Как производитель концевых фрез, мы на собственном опыте убедились в компромиссах, связанных с охлаждением. Когда сталь тверже HRC45, мы предпочитаем сухую резку или минимальное количество смазки (MQL). Быстрые циклы нагрева и охлаждения вызывают образование трещин в твердосплавных деталях из-за термического удара. При интенсивном охлаждении режущие кромки с четырьмя канавками становятся более склонны к микросколам. Использование воздушного потока для удаления стружки с опорой на «красную твердость» качественного покрытия обычно обеспечивает более длительный срок службы инструмента.
Однако при глубокой фрезеровке вода под высоким давлением — настоящее спасение. Двухлезвийный инструмент в сочетании с подачей охлаждающей жидкости под высоким давлением через шпиндель действует как пожарный шланг, удаляя стружку до того, как её можно будет повторно обработать. Не стоит быть догматичным в отношении охлаждения — просто убедитесь, что стружка покидает зону обработки в момент её образования. Если стружка остаётся в канавке более секунды, она превращается в «шлифовальный круг», который разрушает кромку.
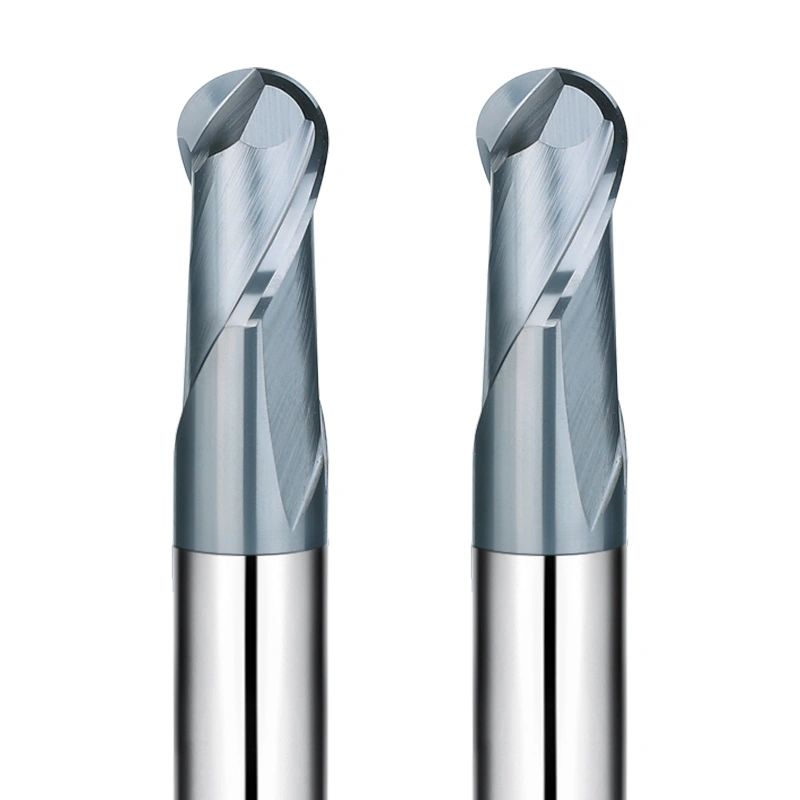
Как мы рекомендуем подходящий инструмент для работы
Мы не просто завод; мы — «врачи скорой помощи» в механическом цехе. Когда мы видим чертеж, мы смотрим не только на материал; мы смотрим на ваше оборудование и геометрию заготовки. Рекомендация инструмента — это баланс между стоимостью и скоростью. В обработке стали даже незначительное изменение геометрии кромки может существенно повлиять на ваши финансовые результаты после 5,000 деталей.
Стабильность — наш приоритет. Если вы останавливаете станок каждый час для смены инструмента, теория высокой скорости не имеет значения — вы теряете деньги. Мы спрашиваем о вашей оснастке, давлении охлаждающей жидкости и привычках ваших операторов. Лучшая рекомендация — инструмент, который может работать без присмотра всю ночь. Это требует опытного компромисса между высокой скоростью многолезвийных станков и надежной стабильностью двухлезвийной конструкции.
Выбор по отраслям: пресс-формы, автомобильная промышленность и общетехнические характеристики.
«Идеальная» концевая фреза для стали различается в зависимости от отрасли. В производстве пресс-форм и штампов мы работаем со сталями, прошедшими термообработку с твердостью HRC50+. В этом случае мы рекомендуем высокопрочные 4-канавочные шаровые фрезы для получения точной обработки поверхности. В автомобильной промышленности, где время цикла имеет первостепенное значение, мы отдаем приоритет 4-канавочным инструментам с высокосмазывающим покрытием для непрерывных высокоскоростных серийных производств.
Обрабатывающая обработка — самая сложная задача. Сегодня это нержавеющая сталь, завтра — углеродистая сталь 1018. Мы не предлагаем здесь инструменты с экстремальными параметрами. Вместо этого мы рекомендуем универсальный набор четырехлезвийных твердосплавных концевых фрез. Мы обнаружили, что решение конкретных «проблемных моментов» отрасли эффективнее, чем просто погоня за показателями твердости. Мастер-изготовитель пресс-форм и техник по ремонту деталей тракторов никогда не сойдутся во мнении о том, что делает инструмент «хорошим».
Диагностика проблем, а не просто составление технических характеристик.
Когда клиент жалуется на короткий срок службы инструмента, мы не просто советуем ему снизить скорость. Мы просим показать инструмент. Термические трещины указывают на неравномерное охлаждение; сколы свидетельствуют о недостаточной жесткости системы. Мы анализируем характер износа, чтобы понять силы, действующие в зоне резания.
Такой подход, ориентированный на решение проблемы, помогает нам превосходить ведущие европейские и американские бренды. Если на боковых стенках видны следы вибрации, мы можем предложить неравномерное расстояние между канавками или конструкцию с переменной спиралью для подавления резонанса. Технические характеристики статичны, но обратная связь от шпинделя динамична. Если вы прислушаетесь к отклонениям, вы найдете подходящий инструмент.
Разработка нестандартного количества флейт
Настройка твердосплавной концевой фрезы требует точных математических расчетов. Мы вычисляем «коэффициент пространства для отвода стружки». Если слишком сильно увеличить толщину стержня, чтобы повысить прочность в узком пазу, стружка будет сжиматься, выделять тепло и сломается. Мы точно балансируем глубину канавок относительно диаметра стержня, чтобы обеспечить «плавный путь отвода» для каждой стружки.
Мы также разрабатываем инструменты с учетом особенностей вашего шпинделя. Если у вас станок с низкими оборотами и высоким крутящим моментом, мы разработаем инструмент с меньшим количеством канавок, чтобы обеспечить агрессивную обработку стружки при «тяжелой черновой обработке». Если у вас высокоскоростной центр, мы добавим канавки и оптимизируем угол наклона спирали, чтобы минимизировать высокочастотное воздействие. Именно такой уровень индивидуализации обеспечивает наш успех. Каждый градус изменения угла наклона спирали приводит к перераспределению тепла и энергии.
Пример из практики: переход с двухфлейтовой на четырехфлейтовую гитару.
Клиент обрабатывал детали из стали Q345B, используя для всего устаревшие двухлезвийные инструменты. Производство было медленным, а нагрузка на шпиндель — нестабильной. Мы предложили модернизацию до четырехлезвийной концевой фрезы HRC55 , оптимизированной для обработки стали. Операторы опасались засорения. Мы решили эту проблему, изменив стратегию: более мелкие радиальные резы (Ae) с гораздо более высокой скоростью подачи (Vf).
Результаты:
- Производственные циклы: Снижено на 45%.
- Вибрация: Снижение на 30%.
- Качество поверхности: Совмещение черновой и чистовой обработки в одном проходе.
Этот случай доказывает, что в современной обработке стали стабильность множества кромок часто превосходит физические возможности двухлезвийного инструмента. Ваши производственные линии замедляются из-за того, что вы используете методы 1990-х годов для процессов 2026 года?
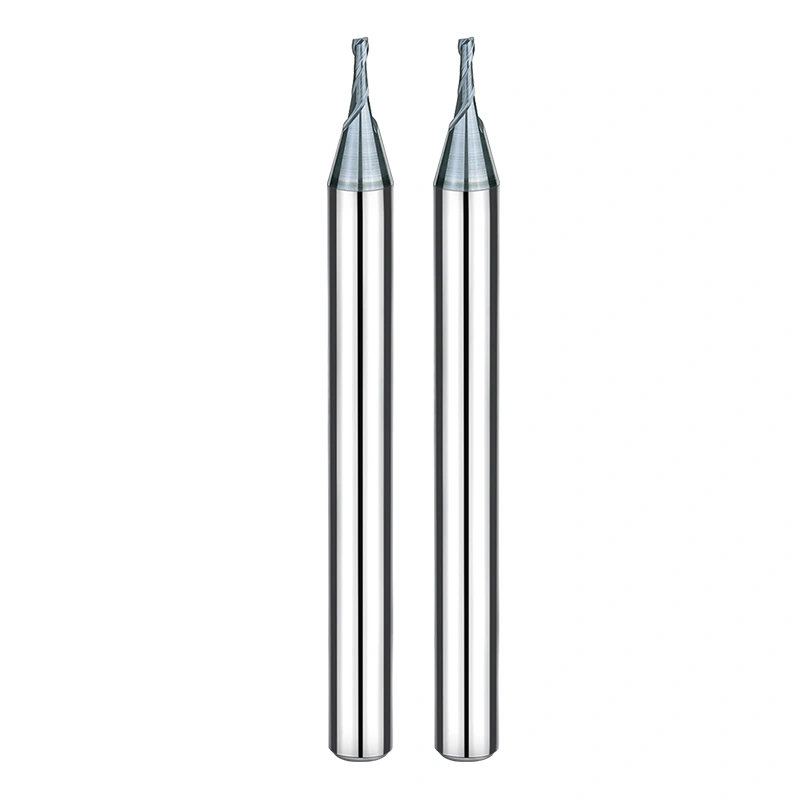
Четырехфлейтовая против двухфлейтовой: наша окончательная рекомендация для реального производства.
После многих лет работы как в цеху, так и в лаборатории мы знаем, что в мире концевых фрез для стали не существует «волшебной палочки». Каждая рекомендация зависит от жесткости вашего станка, геометрии детали и ваших целей по времени цикла. Если бы нам пришлось установить окончательный эталон, то 4-канавочная концевая фреза стала бы для нас «стандартом производительности», а 2-канавочная — «спасательным кругом» для экстремальных условий. Современные алгоритмы CAM, такие как трохоидальное фрезерование, сделали стабильность нескольких кромок гораздо более ценной, чем простое удаление стружки.
Принимая решение, сначала посмотрите на индикатор нагрузки шпинделя. Если стрелка скачет, как на неровной ЭКГ, скорее всего, количество канавок инструмента не соответствует скорости подачи. Не пытайтесь обрабатывать деталь грубой силой, используя твердость инструмента, если ваша установка недостаточно жесткая. Вместо этого используйте количество канавок для компенсации параметров окружающей среды. Стратегически выбирая между 4-канавочным и 2-канавочным инструментом, вы не просто изготавливаете деталь; вы создаете персонализированную библиотеку логики обработки.
В каких случаях 4-канавочная концевая фреза действительно является лучшим выбором для обработки стали?
Если вы выполняете боковое фрезерование, чистовую обработку или используете высокоэффективные методы обработки легированных сталей средней и высокой твердости, то четырехлезвийная твердосплавная концевая фреза — практически всегда правильный выбор. Четыре режущие кромки обеспечивают непрерывную поддержку, что значительно снижает ударную нагрузку на шпиндель. Если у вас строгие требования к качеству обработки или вы работаете в автоматическом режиме в течение нескольких часов, стабильная кривая износа четырехлезвийного инструмента обеспечит вам спокойствие. Вы не проснетесь утром и не обнаружите бракованную партию из-за катастрофического отказа наконечника.
Если вы используете интерфейсы HSK или высокоточные BT40 с термоусадочными держателями, вам необходимо задействовать потенциал высокой подачи 4-канавочных инструментов. Наши испытания показывают, что 4-канавочные инструменты распределяют тепло более равномерно благодаря высокой частоте контакта кромок. Это замедляет отжиг. Пока радиальная глубина (Ae) остается в пределах от 10% до 20% диаметра инструмента, эффективность 4-канавочной установки имеет решающее значение.
Когда следует отдавать предпочтение инструментам с двумя канавками, а не инструментам с четырьмя канавками?
Если вы вырезаете глубокие, узкие глухие пазы или работаете со сверхмягкой, клейкой низкоуглеродистой сталью, забудьте об эффективности — переходите на двухлезвийный инструмент. В этих случаях единственным приоритетом является долговечность инструмента. Если стружка не вымывается и приобретает фиолетово-черный цвет в пазу, вам необходимо большое пространство для отвода стружки, которое обеспечивает двухлезвийный инструмент. На старых, «изношенных» станках с биением шпинделя меньшие мгновенные усилия двухлезвийных инструментов помогают избежать низкочастотного резонанса.
Кроме того, при фрезеровании с врезанием или фрезеровании под крутыми углами зазор двухлезвийного инструмента предотвращает «скопление» стружки в нижней части реза. Мы соблюдаем законы физики: если пространство слишком мало для стружки, даже самая лучшая концевая фреза для стали разрушится. Двухлезвийный инструмент — это ваш запас прочности, гарантия того, что работа будет выполнена даже в сложных условиях.
Быстрое определение оптимального количества флейт с помощью пробных срезов.
Если вы не уверены, проверьте стружку. Если она плотная, компактная и падает с «четким» звуком, значит, использование пространства для стружки идеально. Если она выглядит как порошок или смята и деформирована, вам либо нужно уменьшить количество канавок, либо отрегулировать скорость подачи. Прислушайтесь к станку: инструмент с четырьмя канавками должен издавать устойчивый высокочастотный гул. Инструмент с двумя канавками будет издавать более глубокий, резонансный стук из-за больших интервалов между ударами.
Проверяйте характер износа на ранней стадии. Сильный износ боковой поверхности обычно означает слишком низкую скорость подачи, вызывающую трение — попробуйте добавить канавки и увеличить подачу. Если кромка скалывается, ударная нагрузка слишком высока; уменьшите количество канавок или затяните зажим заготовки. Эта микроскопическая обратная связь точнее любой формулы из учебника.
Ключевые моменты, которые помогут избежать распространенных ошибок.
Чтобы сократить затраты на инструмент в долгосрочной перспективе, помните: никогда не оценивайте инструмент, не взглянув на станок. Если вы будете поддерживать биение зажима менее 0.005 мм (0.0002 дюйма), 4-канавочная концевая фреза HRC55 даст вам невероятные результаты. Но если вы используете изношенные цанги, высококачественный инструмент — это просто пустая трата денег. Обратите внимание на соотношение между «толщиной сердечника» и «глубиной канавок» — именно здесь происходит настоящая инженерная работа.
Выбор инструмента — дело тонкое. Если вы сталкиваетесь с неконтролируемой вибрацией, частыми поломками или коротким сроком службы инструмента, давайте обсудим это. Мы можем проанализировать мощность вашего станка, марки материалов и даже фотографии вышедших из строя наконечников инструмента, чтобы разработать эффективную стратегию. В мире станков с ЧПУ «лучшим» инструментом считается тот, который перемещает стружку с наименьшими затратами, обеспечивая при этом максимальную точность.






