
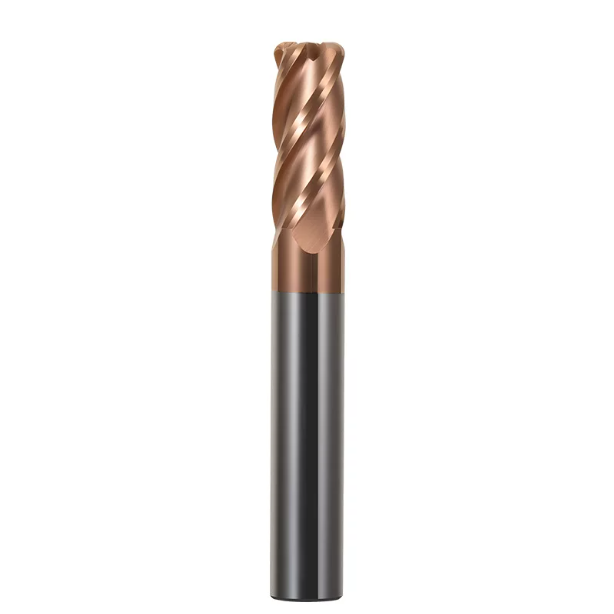
В прошлом квартале наша техническая команда оказала помощь цеху по изготовлению прецизионных штампов в Огайо при настройке процесса изготовления вставок. Заготовка представляла собой предварительно закаленную инструментальную сталь H13 (термообработка до твердости HRC 55–58) с глубокими полостями и узкими переходными профилями. Оператор станка обычно устанавливал стандартный квадратный инструмент для обработки нижних углов. Менее чем через десять минут раздался пронзительный визг, сигнализировавший о катастрофической поломке: наконечник с нулевым радиусом разлетелся на части, проделав в стенке бороздку глубиной 0.15 мм и едва не повредив сердечник пресс-формы стоимостью в несколько тысяч долларов.
Мы постоянно сталкиваемся с этим дорогостоящим видом отказов, оказывая поддержку цехам по изготовлению пресс-форм в Северной Америке и Европе.
Многие программисты считают, что закаленная сталь обладает высокой прочностью исключительно за счет предела текучести, полагая, что более низкая скорость подачи позволит им быстро обрабатывать материал. Однако фатальный недостаток фрез с острыми углами заключается в геометрической сингулярности на кончике. Силы резания и тепловое воздействие мгновенно концентрируются в этой микроскопической точке. Переход к концевой фрезе с жестким радиусом закругления рассеивает эти результирующие силы по дуге, прерывая цикл микросколов, термического растрескивания и внезапного обрыва кромки.
Для обеспечения эффективной работы с таким радиусом в цеху необходимы точно настроенные параметры и правильный выбор инструмента:
- Размер зерен подложки и трещиностойкостьДля твердых, хрупких блоков наши заготовки концевых фрез с закругленными углами из карбида обеспечивают приоритет высокой прочности на поперечный разрыв, а не на общую твердость, чтобы выдерживать интенсивную прерывистую резку.
- Термостойкость при фрезеровании для экстремальной твердостиДля фрезерования сталей с твердостью около HRC 60–65 (например, DC53 или CPM-10V) необходимо сбалансировать заточку кромки, целостность подложки и температурные пределы PVD-покрытия, чтобы предотвратить отслаивание кромки.
- Удаление стружки против динамической жесткостиВыбор между концевой фрезой с двумя канавками для закругления углов при обработке больших пазов и концевой фрезой с четырьмя канавками для чистовой обработки стен без вибраций определяет конечное качество поверхности.
- Истинная точность профиля угловПри проверке поставщиков концевых фрез с закругленными углами следует обращать внимание на допуски радиального контура и переходы тангенциального закругления, а не только на внешний диаметр хвостовика. Некачественное закругление оставляет следы, которые увеличивают время ручной полировки.
За последние пятнадцать лет работы в цехе мы усовершенствовали параметры резания, проверенные в полевых условиях, установки для обработки сухим воздухом и стратегии CAM для фрезерования высокотвердых материалов.
В вашей мастерской часто случаются незаметные простои из-за того, что радиус наконечника инструмента откололся задолго до того, как начали проявляться признаки износа канавок?
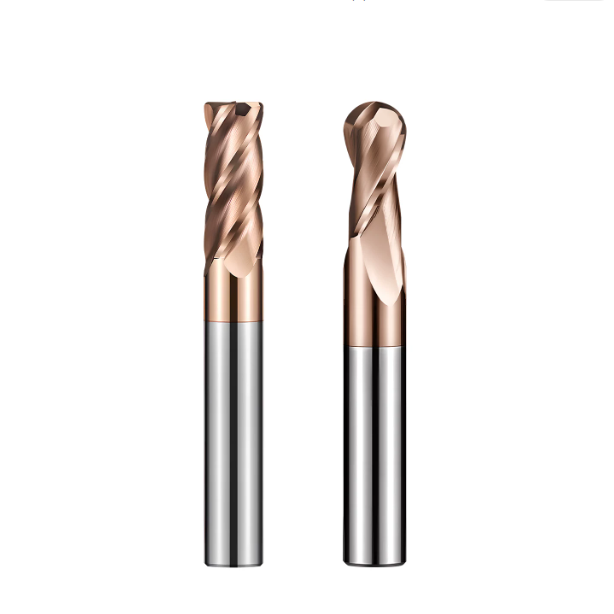
Почему мы рекомендуем заменять фрезы с острыми углами на фрезы с закругленными углами для фрезерования закаленных стальных форм?
Во многих цехах по изготовлению пресс-форм до сих пор используют стандартные фрезы с квадратным концом, если только в чертеже явно не указан внутренний радиус. При обработке закаленных инструментальных сталей эта привычка влечет за собой значительные скрытые издержки. Хрупкий угол в 90° принимает на себя основную нагрузку при чередовании ударных нагрузок во время профилирования полости. На этом остром конце быстро образуются микротрещины, что приводит к внезапной потере остроты и нестабильному времени цикла.
Замена квадратного инструмента на концевую фрезу с закругленными углами — это проверенное улучшение технологического процесса. Для редких случаев получения идеально острых углов может потребоваться небольшая дополнительная фрезеровка, но выгода будет существенной. Вы получаете значительное увеличение срока службы инструмента, снижение вибрации шпинделя и стабильный диапазон для обработки без участия оператора. Стабильность пола легко оправдывает этот быстрый дополнительный этап очистки.
Анализ сколов пресс-форм: концентрация напряжений на острых концах против распределения силы в концевых фрезах с закругленными углами.
Под стереомикроскопом в мастерской сломанные плоские инструменты почти всегда показывают повреждения прямо на остром внешнем углу. Без радиуса сильные режущие нагрузки концентрируются в одной микроскопической точке. Температурные скачки и механический сдвиг создают мгновенную зазубрину напряжения. Как только образуется эта крошечная трещина, удары твердого материала распространяют ее по зернам карбида, разрушая весь зуб.
Закругление углов принципиально меняет способ поглощения сопротивления резанию концевой фрезой с закаленной сталью. Плавный радиус направляет силы резания вдоль нормальных векторов к жесткому сердечнику инструмента. Он также увеличивает массу твердосплавных элементов на кромке для более быстрого рассеивания тепла. Вместо того чтобы «бить» по стали, инструмент плавно снимает стружку и легко поглощает резкие изменения направления в крутых углах.
Обработка нижних углов при обработке материалов высокой твердости (HRC 50–65): использование радиусов закругления углов для существенного сокращения времени ручной полировки пресс-форм.
Полировка на станке остается одним из самых медленных и дорогостоящих этапов в изготовлении пресс-форм. Многие токари считают, что фреза с плоским концом обеспечивает максимально ровную поверхность углубления. В действительности же небольшое биение инструмента или вибрация станка приводят к тому, что острые углы оставляют глубокие, неровные следы на твердых поверхностях. Ручная обработка этих углублений на камне из стали твердостью HRC 50–65 занимает часы и сопряжена с риском скругления важных кромок.
Мы решаем эту проблему, выполняя получистовую и чистовую обработку полов с помощью твердосплавной концевой фрезы с закругленным углом. Небольшой переход радиуса оставляет равномерные микроскопические выступы, которые предсказуемы и легко сглаживаются. Вы можете увеличить шаг обработки, чтобы значительно сократить время цикла, обеспечивая при этом более ровную поверхность для обработки. В большинстве случаев кратковременная полировка приводит полость в соответствие с окончательными техническими характеристиками.
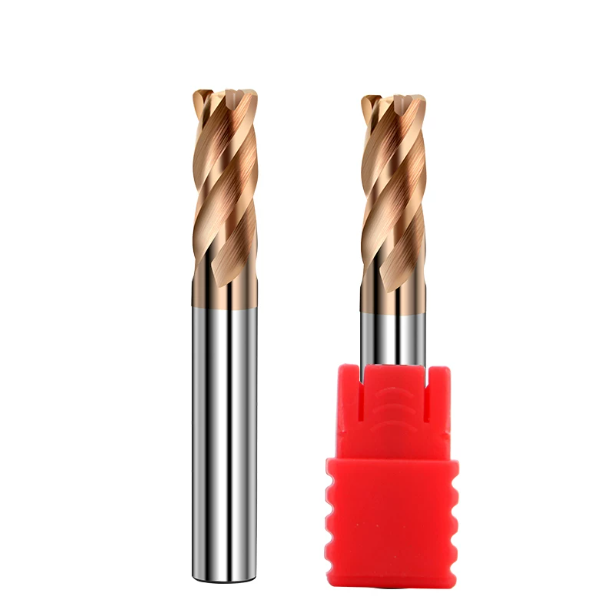
Подбор подложки и покрытия для твердосплавных концевых фрез с закруглением углов: наши эмпирические данные, полученные при обработке глубоких полостей.
Глубокие полости с выступами 4xD и более часто приводят к внезапной поломке инструмента, даже при использовании высокотвердых фрез. Механики часто предполагают, что сверхтвердые твердосплавные стержни и толстые покрытия легко справятся с задачей. Однако длинные выступы увеличивают отклонение при резании и трение стружки внутри узких ребер. Если сердцевина заготовки не обладает достаточной динамической прочностью, даже самая лучшая подготовка кромки все равно приведет к растрескиванию под нагрузкой.
Для высокопроизводительной твердосплавной концевой фрезы с закругленными углами требуется строгий баланс между прочностью сердцевины и барьерными свойствами поверхности. Подложка должна слегка изгибаться, чтобы поглощать удары, сохраняя при этом точное вращение инструмента. В то же время внешнее покрытие должно препятствовать передаче тепла от резания в твердосплавную матрицу. Баланс этих тепловых и физических свойств обеспечивает стабильное и долговечное резание при сухой обработке или обработке с минимальным количеством смазки (MQL).
Особенности выбора сверхмелкозернистых твердосплавных концевых фрез с закругленными углами для термообработанных инструментальных сталей (SKD11 / D2 / H13) с учетом требований к жесткости.
Закаленные стали для холодной и горячей обработки содержат плотные абразивные включения карбидов хрома и молибдена. Прохождение режущей кромки через эти твердые фазы ощущается как микроскопический удар молотка. Если карбидная основа имеет крупные зерна или слишком мало кобальтового связующего, угол будет микротрещиноваться вдоль границ зерен, разрушая радиус закругления в течение нескольких минут.
Для обработки глубоких полостей мы используем субмикронные твердосплавные марки с размером зерна от 0.2 до 0.5 микрон для изготовления наших твердосплавных концевых фрез с закругленными углами. Такая плотная зернистая структура значительно повышает прочность на поперечный разрыв (TRS). Фреза сопротивляется изгибающим силам при прерывистом резании и поддерживает постоянную глубину резания. Жертва частью твердости при комнатной температуре ради превосходной трещиностойкости надежно защищает ценные пластины.
Работа при высоких температурах в зоне резания, превышающих 1000°C: Устойчивость к отслаиванию покрытия на твердосплавных концевых фрезах с закругленными углами.
При высокоскоростном фрезеровании в глубоких полостях застрявшая стружка не может легко удалиться, а трение быстро приводит к повышению температуры в зоне резания выше 1000°C. Стандартные однослойные покрытия TiAlN быстро окисляются в таких условиях. Хуже того, несоответствие коэффициентов термического расширения приводит к отслаиванию пленки от твердосплавной подложки. После разрушения покрытия горячая стружка быстро вымывает открытый угол из-за износа в виде кратеров.
Для предотвращения этого разрушения мы наносим нано-многослойные покрытия Al-Cr-Ti или Al-Si на концевые фрезы из твердосплава с закругленными углами, представленные в нашем каталоге поставщиков. Высокая температура резания заставляет это покрытие образовывать гладкий, самовосстанавливающийся слой оксида алюминия на изнашиваемой боковой поверхности. Нанослои также предотвращают образование микротрещин до того, как они достигнут подложки, обеспечивая надежное крепление защитной пленки к закругленной кромке на протяжении длительных сухих циклов обработки.
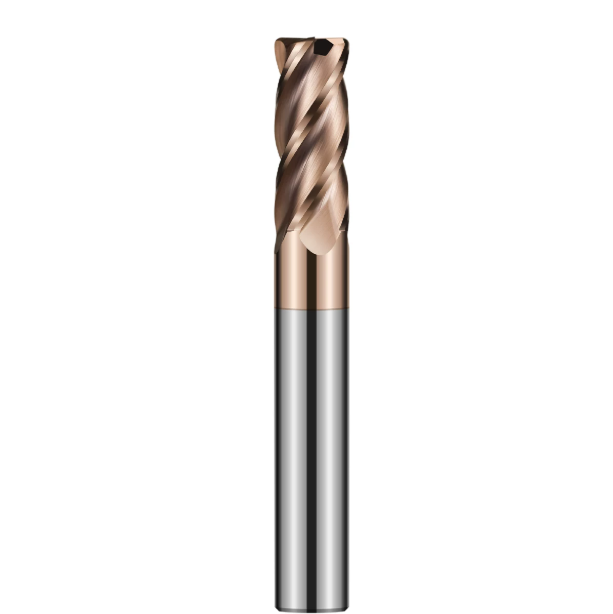
Двух- и четырехлезвийные концевые фрезы для закругления углов: их роль в черновой и чистовой обработке глубоких полостей пресс-форм.
Глубокие полости пресс-форм с крутыми стенками постоянно вынуждают программистов выбирать между двух- и четырехканавочными инструментами. Операторы часто берут четырехканавочный инструмент для черновой обработки глубоких углублений просто из соображений удобства. Стружка быстро скапливается в узких канавках, упрочняется и ломает кончик инструмента. И наоборот, использование двухканавочного инструмента на высоких боковых стенках приводит к сильному отклонению, оставляя волнистые следы вибрации.
Мы проводим четкую границу между объемом зазора для стружки и боковой жесткостью сердечника. Черновая обработка глубоких пазов требует больших канавок для удаления тяжелой стружки и предотвращения повторной обработки. При переходе к чистовой обработке глубина резания снижается до микронного диапазона, и главным врагом становится отклонение. Чередование двухлезвийной концевой фрезы с радиусом закругления угла и четырехлезвийного инструмента обеспечивает скорость без ущерба для точности.
Стратегии удаления и очистки стружки при обработке концевых фрез с закруглением угла и двумя канавками в глубоких закрытых полостях и при погружном фрезеровании.
При спиральном фрезеровании или врезном фрезеровании в глубоких полостях стружка должна покинуть зону резания в течение миллисекунд. Без достаточного объема канавок раскаленная стружка приваривается друг к другу на дне полости и забивает канавки инструмента. При черновой обработке больших автомобильных штампов мы часто вмешиваемся, чтобы предотвратить использование операторами фрез с большими канавками в глубоких глухих углублениях.
Выбор фрезы с двумя специальными канавками и закругленными углами обеспечивает чистый и широкий путь для отвода стружки при крутых подъемах. Закругленные углы принимают на себя основную нагрузку вертикального погружения, не вызывая сколов. В то же время, две широкие канавки позволяют сжатому воздуху под высоким давлением выдувать плотно свернутую стружку из углубления. Этот дополнительный зазор для стружки обеспечивает надежную защиту от поломки инструмента при черновой обработке без присмотра.
Преимущества жесткости и методы подавления вибрации для концевых фрез с четырьмя канавками и закругленными углами при чистовой обработке боковых стенок стержней пресс-форм.
На этапе чистовой обработки боковых стенок удаление стружки отходит на второй план. Здесь жесткость стенки и контроль резонанса определяют качество конечной детали. Меньший сердечник двухлезвийной фрезы изгибается под постоянными боковыми нагрузками, особенно при длинных выступах. Этот изгиб вызывает громкую вибрацию шпинделя, царапает закаленную стенку и оставляет ступеньки в зонах сглаживания углов.
Для получения чистых боковых стенок перейдите на жесткую концевую фрезу с 4 канавками и радиусом закругления. Более массивное поперечное сечение ограничивает деформацию инструмента под давлением резания. Сочетание переменных углов спирали с неравномерным расположением канавок устраняет гармонический резонанс до начала вибрации. Радиус закругления также направляет силы резания вдоль оси шпинделя, обеспечивая гладкие стенки без заусенцев, что позволяет обойтись без ручной полировки.
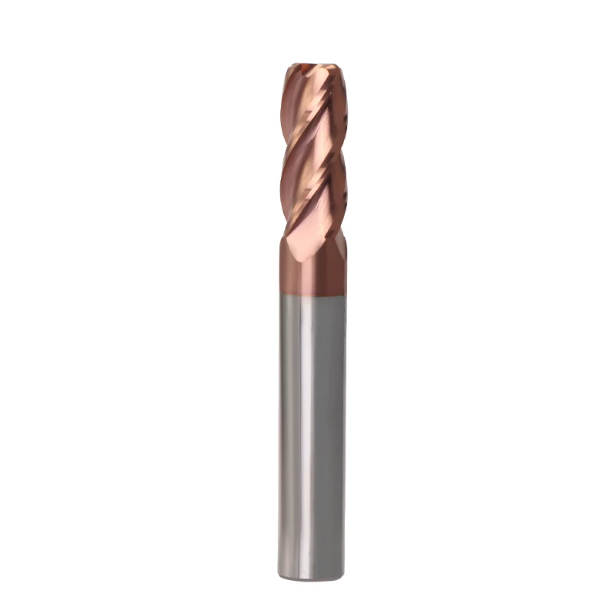
Преодоление экстремальной твердости: практические параметры резания и стратегии траектории инструмента для концевых фрез с закруглением угла твердостью HRC65.
Резка закаленных холоднодеформированных сталей с твердостью до HRC65 полностью меняет механику образования стружки. При такой твердости сталь теряет способность к пластической деформации и оказывает сильное сопротивление сдвигу. Использование скоростей подачи или траекторий движения инструмента, предназначенных для предварительно закаленных сталей, приводит к быстрому износу режущей кромки. Прорезать порошковые металлургические стали методом грубой силы невозможно.
Успех при работе с концевой фрезой с закругленным углом HRC65 зависит от контроля радиального зацепления режущей кромки и динамического демпфирования станка. Не стоит стремиться к большой площади поверхности. Вместо этого сосредоточьтесь на плавном, равномерном вхождении инструмента в обрабатываемую траекторию и стабильной скорости съема материала. Поддержание сбалансированной радиальной нагрузки позволяет фрезе с закругленным углом плавно удалять стружку, не создавая ударной нагрузки на твердосплав.
Почему для концевых фрез с закруглением угла HRC65 необходимо использовать динамические стратегии фрезерования с «низким углом заточки и высокой подачей»?
Станочники, переходящие к фрезерованию твердых материалов, часто используют глубокие осевые резы в сочетании с очень медленной подачей. В стали HRC65 большие ступенчатые резы создают огромные изгибающие нагрузки на шейку инструмента. Радиус скругления углов должен выдерживать сильные сдвиговые усилия, которые быстро превышают предел текучести твердосплава и вызывают внезапное разрушение кромки.
Для достижения экстремальной твердости мы всегда применяем стратегию «низкая подача, высокая скорость подачи». Использование концевой фрезы с закругленным углом твердости HRC65 и осевыми ступенями, составляющими от 2% до 5% диаметра инструмента, направляет силы резания прямо вверх по шпинделю. Станки гораздо лучше справляются с осевыми нагрузками, чем с боковым отклонением. Это уменьшает вибрацию и позволяет закругленной кромке надежно резать при повышенных скоростях подачи.
Обработка воздухом или сухое фрезерование? Стратегии предотвращения термического растрескивания концевых фрез с закруглением угла HRC65 при обработке сверхтвердых материалов.
Операторы часто заливают зону резания охлаждающей жидкостью, чтобы справиться с сильным нагревом при фрезеровании твердых материалов. В таких установках мы немедленно перекрываем линии подачи охлаждающей жидкости. Твердосплав хорошо переносит высокие температуры, но не выдерживает быстрых термических циклов. Закалка зоны резания при температуре 1,000°C холодной жидкостью приводит к растрескиванию радиуса среза вдоль границ микрозерен за считанные секунды.
Вместо этого, обрабатывайте концевую фрезу с закругленными углами для закаленной стали полностью всухую, используя струю холодного воздуха или смазку высокого давления. Непрерывная подача воздуха мгновенно удаляет раскаленную стружку и поддерживает стабильное тепловое равновесие на кромке. Стабильные температуры резания позволяют создавать гладкие барьеры из оксида алюминия, которые активно предотвращают отслаивание кромки, вызванное нагревом.
Цена игнорирования эффекта утонения стружки: исправление ошибок в расчете скорости подачи в цехах заказчиков.
Мы часто замечаем, что опытные CAM-программисты рассчитывают подачи по стандартным формулам каталога, игнорируя эффективную толщину стружки. Когда осевая глубина резания значительно меньше радиуса скругления угла, фактическая стружка, срезаемая закругленной кромкой, оказывается очень тонкой. Использование нескорректированных скоростей подачи приводит к трению и полировке кромки вместо чистого резания металла.
Трение вызывает сильное упрочнение закаленной инструментальной стали, создавая достаточное трение, чтобы за считанные секунды снять покрытия. При выполнении легких чистовых проходов с помощью твердосплавной концевой фрезы с закругленными углами необходимо рассчитывать компенсацию утонения стружки. Резкое изменение запрограммированной подачи стола заставляет режущую кромку врезаться под слой лака, срезая чистую стружку и продлевая срок службы инструмента.
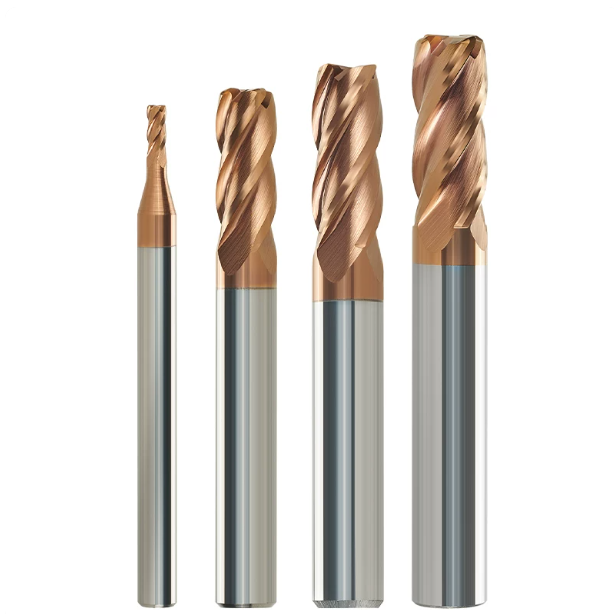
Почему в цехах по изготовлению пресс-форм часто наблюдается преждевременное сколотие кромок концевых фрез с закругленными углами для закаленной стали? Наш контрольный список для устранения неполадок на передовой.
Зайдите в цех по изготовлению пресс-форм и прислушайтесь к нерегулярным щелчкам шпинделя. Если операторы меняют резцы каждые два часа, значит, радиус скругления углов преждевременно откололся. Большинство цехов инстинктивно винят в этом непостоянную термообработку или дефектные партии твердосплавных деталей. Но в закаленной стали любая микроскопическая вибрация мгновенно превращается в разрушительное сдвиговое напряжение на кончике инструмента.
Мы рассматриваем шпиндель, держатель, траекторию движения инструмента и фрезу как замкнутую жесткую систему. Преждевременный выход из строя концевой фрезы с закругленными углами при обработке закаленной стали обычно происходит из-за совокупности ошибок, таких как биение при зажиме или скачки замедления на повороте. Проверка данных настройки непосредственно на шпинделе станка позволяет выявить истинную причину и восстановить надежную обработку.
Разрушительное влияние радиального биения держателя инструмента, превышающего 0.005 мм, на срок службы концевых фрез с закругленными углами для закаленной стали.
При осмотре поврежденных инструментов на месте мы используем индикатор часового типа с точностью до 0.002 мм, прежде чем трогать регуляторы подачи. Во многих цехах биение в 0.01 или 0.02 мм считается приемлемым для ежедневного фрезерования. В стали твердостью HRC 55+ эта ошибка смертельна. Чрезмерное биение превращает многозубчатое фрезерование в однозубое, перегружая одну кромку до тех пор, пока она не сломается.
Переход от цанговых патронов к термоусадочным или гидравлическим держателям снижает биение до менее 0.003 мм, мгновенно удваивая срок службы инструмента. Равномерное биение обеспечивает одинаковую нагрузку на стружку по всей закаленной поверхности каждой канавки, предотвращая образование трещин от циклической усталости. Инвестиции в держатели инструмента с низким коэффициентом TIR (термоизносостойкость) защищают вашу концевую фрезу с закругленными углами для закаленной стали гораздо лучше, чем снижение подачи.
Следы от инструмента и перерезание в месте перехода радиуса скругления углов: оптимизация допусков траектории CAM-процесса в цеху.
Токари часто замечают отчетливые следы или небольшие царапины в местах соприкосновения дуги основания с вертикальной стенкой. Эти дефекты редко возникают из-за износа направляющих станка. Вместо этого, грубые допуски, рассчитанные в CAM-системе, вызывают микропаузы при резких изменениях направления движения. Когда инструмент застревает в закаленном материале на миллисекунды, радиус скругления слишком глубоко врезается в него.
Мы решаем эту проблему, устанавливая допуски CAM-расчетов (внутренние/внешние) ниже 0.002 мм и включая фильтры для дуговой подгонки. Жесткая концевая фреза с четырьмя канавками и радиусом скругления углов может плавно перемещаться по векторам перехода без рывков или задержек. Плотное расположение векторов поддерживает постоянную нагрузку на режущую кромку и предотвращает внезапные скачки зацепления, которые приводят к сколам на радиусной кромке.
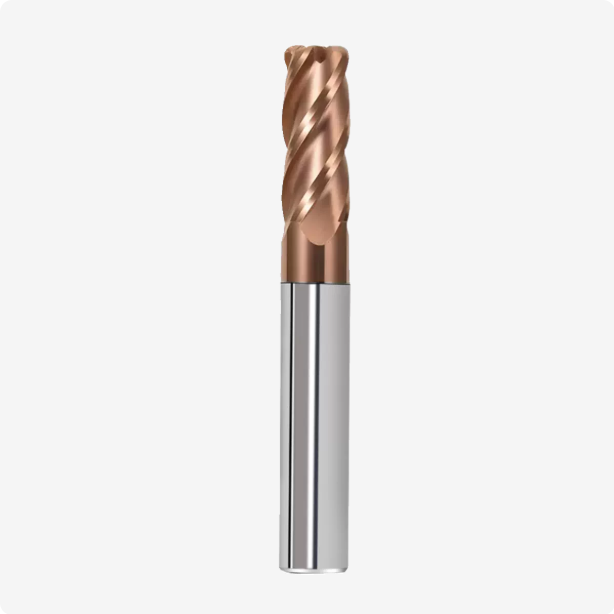
Стандарты закупок с точки зрения производителя: как европейские и американские цеха по изготовлению прецизионных пресс-форм оценивают поставщиков концевых фрез с закруглением углов.
Многие предприятия вкладывают значительные средства в 5-осевые станки, кулачковые зажимы и термоусадочные держатели инструмента, чтобы в итоге приобрести дешевые фрезы для массового производства. В случае с закаленной инструментальной сталью оснастка является инженерным компонентом, а не товаром массового производства. Покупатели часто проверяют базовую длину и диаметр хвостовика, упуская из виду микрогеометрию и внутренние напряжения, которые определяют реальный срок службы инструмента.
Ведущие производители пресс-форм проводят аудит того, как потенциальные поставщики концевых фрез с закругленными углами контролируют допуски на шлифовальном шпинделе. Надежные поставщики документируют распределение твердосплавных зерен, интервалы правки шлифовального круга и адгезию PVD-покрытия. Контроль микродюймовых отклонений на заводе защищает ваши станки от непредвиденных поломок инструмента и дорогостоящего брака вставок.
Допуски на 5-осевую заточку инструмента и контроль качества: базовый уровень для контроля точности профиля при поставке высококачественных концевых фрез с закруглением углов.
Операторы часто сообщают, что замена изношенного инструмента на новый приводит к образованию ступеньки толщиной 0.01 мм на стенке полости. Это несоответствие возникает из-за неравномерного износа шлифовальных кругов, что приводит к касательному разрыву в месте перехода радиуса в боковые канавки. Без оптической компенсации с обратной связью теоретическая дуга превращается в граненую, многоугольную кромку.
Поставщики высококачественных концевых фрез с закругленными углами подключают 5-осевые инструментальные заточные станки к оптическим компараторам, обеспечивая допуски профиля радиуса в пределах ±0.003 мм. Если ваша бригада рабочих тратит целые смены на ручную зачистку контрольных меток в углах полостей, проверьте профиль инструмента под 50-кратным увеличением. Резкая линия перехода на режущей кромке всегда будет отображаться как нежелательный след на вашей пресс-форме.
Устранение колебаний допусков от партии к партии: ключевые показатели качества, которые мы проверяем у ведущих поставщиков концевых фрез с закругленными углами.
Мало что может так быстро нарушить производственный график, как задержка поставки инструмента на двадцать минут после того, как предыдущая партия работала четыре часа. При проверке производственных партнеров нашим основным показателем является разброс результатов от партии к партии. Мы оцениваем стабильность заточки кромок по каждой канавке и составляем карты профилей остаточных напряжений на поверхности после нанесения PVD-покрытия.
Если в вашем цехе наблюдаются необъяснимые микросколы в пресс-формах с твердостью HRC 50+, проверьте биение держателя и запрограммированное утонение стружки. Если вы обрабатываете сложные штампы с глубокими полостями, жесткие допуски по углам или сплавы порошковой металлургии, мы будем рады изучить ваши чертежи и настройки. Предоставление информации о фактических скоростях, подачах и марках материалов поможет нам вместе решать сложные задачи обработки.






