
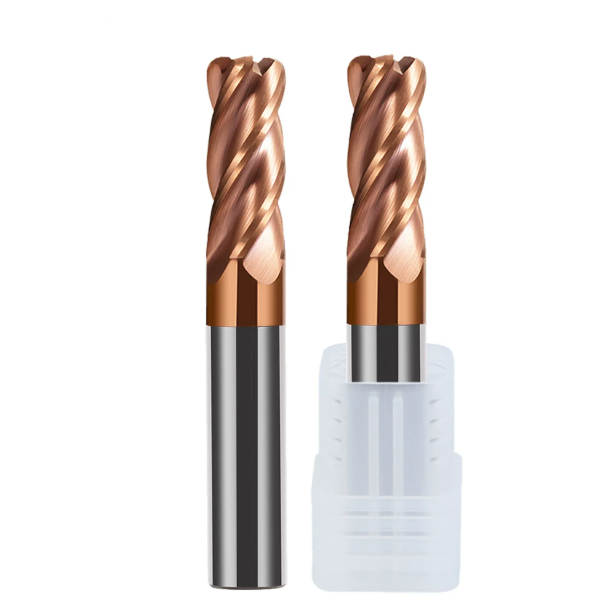
В прошлом месяце цех по изготовлению пресс-форм в Баварии прислал нам срочную заявку на устранение неполадок. Они фрезеровали 56 штамповочных матриц твердостью HRC D2 (1.2379) на 5-осевом обрабатывающем центре. Угловые скругления и глубокие стенки полостей постоянно не проходили контроль качества, и сроки выполнения работ быстро сдвигались.
Фотографии, сделанные под микроскопом в их мастерской, были весьма показательными. Инструменты не ломались пополам. Вместо этого на каждой твердосплавной концевой фрезе с закругленным концом менее чем за сорок минут образовались сильные микросколы вдоль радиуса скругления углов. Покрытие отслоилось, появилась вибрация, и качество обработки заготовки было испорчено.
Мы наблюдаем этот же тип поломки десятки раз в год. Многие токари винят в этом твердый материал или некачественные партии инструментов. Но когда вы осматриваете отработанные фрезы под электронным микроскопом, истина становится очевидной: преждевременный выход из строя концевой фрезы с закаленной сталью никогда не начинается на наружной канавке или нижней поверхности. Он всегда начинается с критического перехода радиуса.
При твердости 50-62 HRC силы сдвига резко возрастают, в то время как пластическая деформация падает почти до нуля. Трение концентрирует интенсивное тепло и давление на крошечной площади контакта. Если в вашей мастерской используются стандартные скорости подачи без корректировки на эффективный диаметр резания или используется концевая фреза с длинной шейкой и слишком большим вылетом, вы не изнашиваете режущую кромку — вы ее разрушаете.
Как ведущие производители твердосплавных концевых фрез, мы знаем, что микрозернистая структура материала и отрицательный угол наклона должны точно соответствовать траекториям обработки в CAM-системе. Правильный выбор размеров концевых фрез с закругленным концом определяет пределы отклонения. В то же время, выполнение агрессивных операций резания без расчета подачи и скорости вращения концевой фрезы с закругленным концом, исключающих утонение стружки, приводит к дорогостоящему расходу времени на шпинделе.
При фрезеровании твердых материалов никогда не следует просто снижать обороты и надеяться на лучшее. Если на вашем полу наблюдаются сколы на углах инструмента, скосы стенок и резкие колебания срока службы инструмента, задайте себе вопрос: начались ли проблемы еще до начала обработки, сразу после расчета эффективной площади поверхности?
Почему концевая фреза с закругленным концом всегда выходит из строя сначала в области радиуса закругления угла при обработке сталей твердостью 50–62 HRC?
Когда токари показывают нам сломанные фрезы, более 80% повреждений сосредоточено именно на этом крошечном радиусе закругления. Торцевая поверхность выглядит нормально, периферийные канавки целы, но радиус сколот или почернел от ожога. Многие винят в этом твердые участки заготовки. В действительности же угол концевой фрезы с закругленным концом подвергается сложному трехосному полю напряжений. Скорость поверхности изменяется от пиковых значений на внешнем диаметре до почти нулевых значений в центре, концентрируя температурные градиенты непосредственно на углу.
Динамический мониторинг процесса резания показывает, что закаленная сталь образует узкую зону сдвига, не оставляя времени для отвода тепла стружкой. Более 70% тепла, выделяемого при резании, задерживается непосредственно в зоне контакта. Хотя скругление углов устраняет слабый острый конец квадратного инструмента, оно фиксирует самые тяжелые термомеханические нагрузки на этой кривой. Без баланса между осевой глубиной резания и радиальной угловой нагрузкой в этом месте ускоряется термическое растрескивание и износ.
Микросколы и износ боковых поверхностей: усталость в реальных условиях под микроскопом
При осмотре изношенных твердосплавных концевых фрез с закругленным концом, изготовленных на установках D2 или H13, под 100-кратным увеличением мы редко видим простой абразивный износ. Вместо этого мы наблюдаем плотные, похожие на раковины микротрещины вдоль границ зерен карбида вольфрама. Это микросколощение происходит, когда удельное давление превышает предел сдвига подложки. Как только начинают образовываться микротрещины, износ боковой поверхности неконтролируемо расширяется, вызывая быстрое тепловое биение и катастрофический отказ инструмента.
Наиболее опасный момент возникает при прямых врезных резах или входе в острые углы, где ударная нагрузка при входе может утроить сопротивление резанию. Закаленные стали не обеспечивают никакой пластической амортизации. Режущая кромка ударяет по материалу, как миниатюрный молоток, при каждом проходе. Если траектории движения инструмента не имеют плавных дугообразных входов, силы среза превышают предел прочности твердосплава на поперечный разрыв. Зерна мгновенно срезаются, вызывая сильную вибрацию станка и повреждение деталей.
Термический шок и расслоение покрытия: пределы прочности покрытий на основе AlTiN и Si при воздействии сухого воздуха
Наиболее распространенная ошибка, с которой мы сталкиваемся в западных машиностроительных цехах, — это заливание обрабатываемых деталей с твердостью более 55 HRC охлаждающей жидкостью под высоким давлением. Охлаждающая жидкость кажется полезной, поскольку она рассеивает дым, но температура в зоне резания быстро превышает 1,000°C. Заливание вызывает сильные термические циклы, поскольку зубья попеременно то раскаляются, то резко охлаждаются. На многих концевых фрезах с закругленным концом для закаленной стали мы под микроскопом обнаруживаем гребенчатые термические трещины, которые прорезают покрытие и отслаивают подложку.
При фрезеровании высокотвердых материалов мы обычно рекомендуем отказаться от жидкостного охлаждения в пользу целенаправленной струи сухого воздуха под высоким давлением. Сухая резка позволяет покрытиям AlTiN и AlCrN образовывать плотные барьеры из оксида алюминия, устойчивые к экстремальным температурам. Тем не менее, существуют реалистичные компромиссы: если производитель не обеспечит надлежащую подготовку микроподложки, даже высококачественные покрытия будут отслаиваться под действием сдвиговых напряжений. Для обеспечения предсказуемого срока службы инструмента необходимо сбалансировать надлежащую подготовку кромки, прочную адгезию покрытия и непрерывное удаление стружки струей воздуха.
Оптимизация подложки и геометрических параметров твердосплавных концевых фрез с закругленным концом для закаленной стали.
Инженеры-технологи часто показывают нам чертежи и спрашивают: «Разве при твердости 55–60 HRC режущий инструмент не должен быть максимально твердым?» Наш короткий ответ — нет. Заточка режущих инструментов на 5-осевых станках с ЧПУ показала нам, что при фрезеровании твердых материалов необходима сбалансированность. Если сосредоточиться исключительно на твердости по Роквеллу, игнорируя несущую способность кромки, инструмент разрушится в течение пяти минут.
При осмотре высококачественной твердосплавной концевой фрезы с закругленным концом мы обнаруживаем, что ее истинное преимущество заключается в микроскопических модификациях. Мы контролируем упаковку твердосплавных кристаллов и обеспечиваем бесшовное сопряжение закруглений между радиусом и канавками. Любой микроскопический концентратор напряжений может вывести фрезу из строя при работе с твердой сталью. Мы восстанавливаем микроскопическую геометрию, чтобы создать ударопрочную раму прямо в углу.
Высокое или низкое содержание кобальта? Компромиссы при выборе подложки для производителей твердосплавных концевых фрез.
Как производители твердосплавных концевых фрез, мы, опираясь на отзывы клиентов, провели бесчисленное количество разрушающих испытаний заготовок. Токари часто считают, что низкое содержание кобальта (6–8%) обязательно для твердой стали. На практике же такой состав быстро скалывается при прерывистой резке. Мы же стремимся к содержанию кобальта 10–12% с субмикронным размером зерна 0.4–0.6 мкм, используя кобальтовое связующее для поглощения сильных ударных нагрузок.
Помимо самой заготовки, подготовка кромки определяет долговечность инструмента. Операторы часто говорят нам, что более острая кромка обеспечивает лучший рез, но лезвие бритвы скалывается как стекло на заготовке твердостью 60 HRC. Мы используем контролируемую шлифовку для получения точечного хонинговального инструмента каплевидной формы толщиной 15–20 мкм. Этот крошечный хонинговальный инструмент распределяет точечные нагрузки глубоко в твердосплавный корпус и предотвращает преждевременное микроотслаивание.
Отрицательный угол наклона режущей кромки и утолщенная конструкция сердечника: основа жесткости для фрезерования твердых материалов.
Для предотвращения микродеформаций под воздействием сильных сил резания концевая фреза с закругленным концом для закаленной стали требует исключительной прочности сердцевины. При шлифовании таких канавок мы увеличиваем толщину стенки до 65–70% от общего диаметра. Хотя это уменьшает пространство между канавками, закаленная сталь образует мелкую, игольчатую стружку. Жертвуя зазором для стружки ради высокой радиальной жесткости, мы устраняем конусность боковых стенок.
Мы также затачиваем режущую кромку с отрицательным углом заточки от -6° до -10° для преобразования сил резания. Положительный угол заточки втягивает кромку в зону резания, способствуя образованию сколов. Отрицательный угол заточки преобразует разрушительное растягивающее напряжение в чистое сжатие, используя максимальное преимущество твердосплава. В сочетании с переменными углами спирали (35°/38°) и неравномерной канавкой эта геометрия устраняет гармоники и защищает радиус скругления углов.
Обработка глубоких и сложных полостей: управление свесом и вибрацией в концевых фрезах с длинной шейкой и закругленным концом.
Глубокие ребра и пазы в полостях пресс-форм представляют собой сложный выбор. Короткие резцы имеют недостаточный вылет, в то время как стандартные длинные удлинители скрипят и отклоняются от заданного размера. При зазорах между стенками, измеряемых всего несколькими микронами, малейшее отклонение нарушает вертикальность полости. Фрезерование глубоких пазов никогда не является гонкой за высокими скоростями; это борьба за укротение динамического отклонения инструмента.
В наших полевых испытаниях поломки инструмента редко были вызваны дефектами твердосплава. Вместо этого программисты использовали концевую фрезу с длинной шейкой и закругленным концом как короткий, жесткий инструмент. Когда вылет достигает 5×D или 8×D, жесткость падает в кубическом масштабе. Необходимо соблюдать эти механические пределы. Использование конических переходов шейки и плавных траекторий кулачкового механизма позволяет удерживать высокочастотную вибрацию в безопасных пределах.
Упрощенная геометрия шейки и соотношение длины к диаметру: стратегии для смягчения резкой потери жесткости.
Правильный выбор профиля скоса шейки предотвращает трение о стенки глубокой полости. При заточке инструментов на заказ для клиентов мы всегда рекомендуем шейку с конусностью 1°–3° вместо прямого подреза, если это позволяют углы наклона. Данные полевых испытаний показывают, что даже небольшой конусность увеличивает сопротивление изгибу почти на 30% при вылете 6×D. Это усиление ограничивает конусность стенки, вызванную радиальной боковой нагрузкой.
Тем не менее, программирование не может игнорировать реальное отклонение инструмента. Никогда не доверяйте слепо 3D CAD-моделям. Всегда измеряйте вылет инструмента с помощью оптического наладчика инструмента и применяйте отрицательные радиальные смещения заготовки в вашем CAM-программном обеспечении. При чистовой обработке глубоких закаленных стенок использование прогрессивного уменьшения диаметра и поддержание радиальной ширины резания ($A_e$) в пределах 1–2% от диаметра фрезы гарантирует точность.
Анализ обработки глубоких ребер: стратегии траектории движения инструмента для предотвращения «тражения снизу» при использовании инструментов с длинной шейкой.
В нижней части глухого кармана инструменты с большим вылетом режущей кромки выходят из строя в первую очередь. Многие цеха резко опускают фрезу прямо вниз или резко наклоняют её в сторону резания. Однако скорость вращения центральной поверхности твердосплавной концевой фрезы с закругленным концом падает почти до нуля. Резкое опускание вдавливает центральную часть в металл, вызывая сильное трение и выделение тепла при температуре выше 1,000°C, что приводит к отжигу кромки. Мы всегда ограничиваем наклон режущей кромки спиралью в пределах от 1° до 1.5°.
Траектории движения инструмента при поворотах также требуют особой осторожности. Прямые повороты на 90 градусов мгновенно приводят к зацеплению инструмента с углом от нескольких градусов до 180 градусов. Эта внезапная нагрузка деформирует тонкие шейки инструмента и ломает радиус угла при отскоке. Мы рекомендуем операторам отключать жесткие упоры на углах и программировать плавные циклы скругления углов с замедлением подачи для поддержания стабильного давления резания.
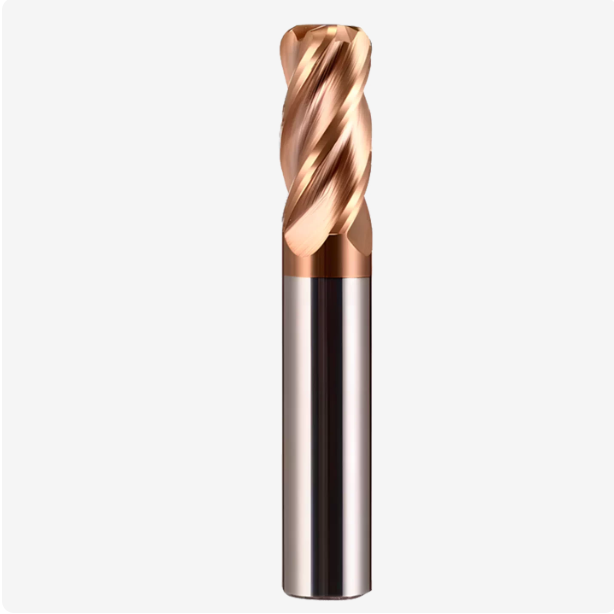
Предотвращение утонения стружки и трения: логика регулировки подачи и скорости для концевых фрез с закругленным концом.
Многие механические цеха просто копируют указанные в каталоге скорости и подачи непосредственно в свои CAM-системы. Хотя это работает для мягких сплавов, фрезерование твердых сталей с твердостью 50–60 HRC мгновенно разрушает наконечник инструмента при таких параметрах. Закаленный материал имеет крошечную зону сдвига и плохую теплопроводность. Фреза должна работать в строгом диапазоне скорости обработки поверхности и нагрузки на стружку.
Наши полевые испытания показывают, что диаметр контакта концевой фрезы с закругленным концом непрерывно изменяется с глубиной. Игнорирование потери эффективного диаметра и утонения стружки приводит к сильному трению вместо реального среза. Оптимизация подачи и скорости вращения концевой фрезы с закругленным концом заключается не в погоне за высокими скоростями подачи стола. Речь идет об обеспечении чистого среза материала каждым твердосплавным зерном, а не о трении о затвердевшую поверхность.
Эффективное преобразование диаметра: решение проблемы «износа из-за трения на низких скоростях против износа из-за сгорания на высоких скоростях»
При чистовой фрезеровке полостей пресс-форм осевая глубина резания (Ap) часто меньше радиуса скругления углов (R). Программисты обычно рассчитывают частоту вращения (об/мин) исходя из номинального диаметра инструмента (D). Однако истинный диаметр контакта часто составляет лишь часть этого значения. Это настолько снижает фактическую глубину резания, что заточенная кромка трется и полируется, быстро изнашивая ее до полного износа.
И наоборот, увеличение скорости вращения шпинделя без повышения нагрузки на стружку приводит к срабатыванию механизма утонения стружки. Фактическая толщина стружки значительно уменьшается по сравнению с физическим радиусом хонингования режущей кромки. Затем фреза скользит по упрочненной поверхности, вызывая термические скачки, которые приводят к выгоранию кончика. На каждой твердосплавной концевой фрезе с закругленным концом всегда пересчитывайте частоту вращения шпинделя, используя эффективный диаметр, и увеличивайте подачу на зуб, чтобы обеспечить точный срез стружки.
Сравнение параметров резания для типичных закаленных материалов: данные трохоидального и погружного фрезерования для H13 (52 HRC) и D2 (60 HRC)
Недавно один североамериканский цех по производству автомобильных штампов столкнулся с преждевременным сколом углов штампов твердостью 52 HRC H13 и 60 HRC D2. Мы перенастроили их траектории движения инструмента в системе CAM, внедрив стратегию высокоэффективного фрезерования (HEM) с радиальным зацеплением (Ae), зафиксированным на уровне 5–10%. Переход от тяжелых традиционных резов к динамическому трохоидальному движению стабилизировал нагрузку на инструмент и поддерживал стабильную температуру резания.
При настройке концевой фрезы с закругленным концом для закаленной стали мы применили нетривиальное решение. Мы уменьшили скорость обработки на 15%, чтобы предотвратить перегрев, и увеличили подачу на зуб на 20%, чтобы избежать утонения стружки. Эта корректировка устранила почернение углов и предотвратила преждевременную термическую усталость. Срок службы наконечника инструмента увеличился почти на 50% по всей длине рабочей полости пресс-формы.
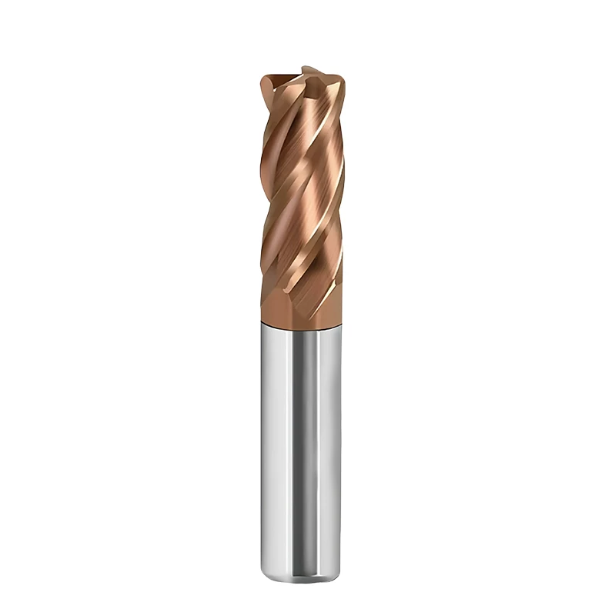
Подбор размеров концевых фрез с закругленным концом и оптимизация шага обработки при изготовлении пресс-форм и прецизионных деталей.
При чистовой обработке полостей станочники часто увеличивают скорость вращения шпинделя, игнорируя взаимосвязь диаметра и радиуса скругления углов. Высота выемки является строго геометрической функцией радиуса инструмента и шага между инструментами. Применение одного и того же размера инструмента ко всем элементам пресс-формы приводит к значительному увеличению времени цикла. Это также создает несбалансированные силы резания, которые отклоняют направляющие станка и кончики инструментов.
Правильный выбор размеров концевых фрез с закругленным концом позволяет достичь оптимального баланса между высотой зубцов, режущей нагрузкой и сроком службы инструмента. Использование малых радиусов закругления при выполнении тяжелых резов или применение слишком больших диаметров в узких углах приводит к резкому увеличению давления на инструмент. Подбор диаметра инструмента и радиуса закругления в соответствии с глубиной полости и кривизной стенок позволяет минимизировать деформацию инструмента, обеспечивая при этом качество обработки поверхности на микронном уровне.
Механическая балансировка между стандартными размерами (метрическими и дюймовыми) и соотношением радиусов закругления углов.
При настройке инструментальных складов для клиентов мы постоянно балансируем между метрической и дюймовой геометрией. Для фрез диаметром 1/4 дюйма или 6 мм радиус R0.5 мм (0.020 дюйма) хорошо подходит для обработки узких профилей, но поддерживающий его твердосплав остается тонким и склонным к сколам. Увеличение радиуса до R1.0 мм или R1.5 мм удваивает прочность угла, хотя и сужает нижнюю плоскую поверхность. Для инструментов диаметром 10 мм и 12 мм радиус R1.0 мм – R2.0 мм является оптимальным для обеспечения жесткости при больших нагрузках черновой обработки.
Следует остерегаться предположения, что большие радиусы всегда лучше. На тонкостенной закаленной стали с твердостью более 55 HRC слишком большие радиусы удлиняют дугу контакта. Это смещает осевые силы вниз в сторону сильных боковых нагрузок. Наши заводские испытания показывают, что чрезмерное радиальное давление вызывает изгиб стенок и вибрацию. В результате стенки пресс-формы приобретают серьезные вогнутости там, где они должны быть идеально прямыми.
Балансировка шага и высоты выемки при 3D-шлифовке поверхностей.
На открытых, рельефных поверхностях мы регулярно заменяем стандартные шаровидные фрезы на высококачественные твердосплавные концевые фрезы с закругленным концом . Центр шаровидной фрезы работает с почти нулевой скоростью резания, оставляя рваную, размытую поверхность. Закругленная фреза имеет идеально плоское основание. Это позволяет программистам увеличивать радиальный шаг обработки в 1.5–2 раза при сохранении той же высоты зубца, сокращая время чистовой обработки почти на 30%.
Такая стратегия шагового перемещения также защищает следующий инструмент в ряду. Шарообразные фрезы оставляют зазубренные, неровные выступы вдоль стенок и углов полости. Когда меньший по размеру инструмент для чистовой обработки натыкается на эти выступы, внезапные выступы заготовки приводят к зарыванию инструмента в материал или его поломке. Инструмент с закругленным концом оставляет чистые, однородные остатки материала. Эта стабильная базовая линия защищает последующие фрезы для детализации от смертельных ударных нагрузок.
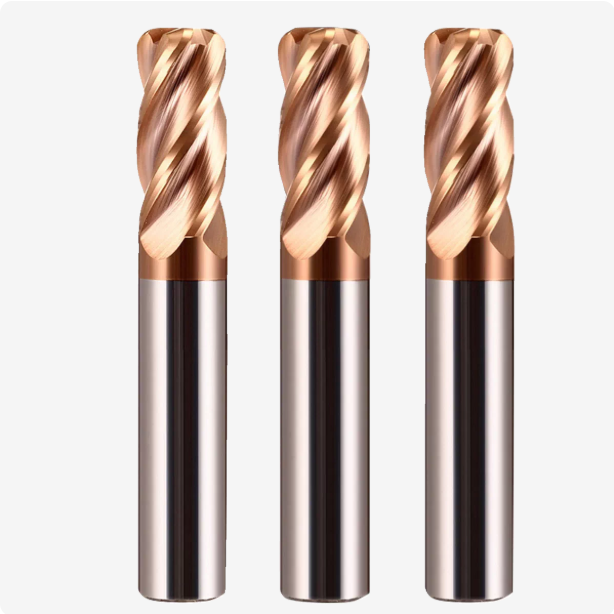
Внедрение в цеху: как мы помогли европейским и американским клиентам продлить срок службы концевых фрез с закругленным концом более чем на 40% при обработке закаленной стали.
Обработка закаленной стали требует комплексного системного подхода. Срок службы инструмента зависит не от отдельных настроек, а от взаимосвязи геометрии, динамики станка и терморегулирования. В ходе наших выездов на место эксплуатации преждевременный выход из строя концевой фрезы с закругленным концом для обработки закаленной стали редко объясняется только некачественным твердосплавом. Настоящими причинами обычно являются некачественные держатели и небрежный контроль инструмента.
Мы превратили этот суровый опыт работы в цехе в рабочий контрольный список. Контроль биения шпинделя, динамической балансировки инструмента, силы зажима держателя и пределов износа окупается немедленно. Учет каждой переменной на микронном уровне дает ощутимый результат. Ваши инструменты прослужат дольше, а детали будут получаться с безупречной поверхностью.
Контроль биения держателя инструмента и жесткость зажима: эффект усиления биения на микронном уровне.
При обработке мягких материалов биение в 0.010 мм может пройти проверку, но твердые стали сильно влияют на него. Наши полевые испытания показывают, что когда стандартные цанги ER превышают 0.005 мм общего индикаторного биения (TIR) на кончике инструмента, срок службы инструмента резко сокращается. При микроподачах биение заставляет один зуб принимать на себя 100% ударной нагрузки, в то время как другие проскальзывают. Этот перегруженный зуб скалывается, мгновенно выводя режущую кромку из строя.
Мы рекомендуем заменить стандартные механические цанги на высокопрочные термоусадочные или гидравлические держатели инструмента, ограничив биение наконечника до 0.003 мм. Если старые шпиндели не обладают достаточной динамической балансировкой или жесткостью, следует скорректировать параметры. Снизьте частоту вращения шпинделя на 10–15% и обрежьте радиальную ширину резания (Ae). Смещение от резонансных гармонических частот стабилизирует условия резания перед тем, как увеличивать скорость.
Заводская инспекция производителями твердосплавных концевых фрез и определение износа на месте эксплуатации.
Как мировой производитель твердосплавных концевых фрез , мы придерживаемся строгих заводских стандартов контроля качества. Мы проверяем не только базовые наружные диаметры. Для обеспечения точности профиля радиуса закругления в пределах ±0.005 мм мы используем 5-осевые оптические компараторы. Плавные переходы касания между радиусом, нижней поверхностью и боковыми канавками исключают ступенчатые изменения. Такой уровень точности шлифования гарантирует повторяемость результатов обработки на станках с ЧПУ в цеху.
Операторы также должны следить за правильными пределами износа и останавливать работу инструмента до тех пор, пока он не сломается. Мы обучаем токарей проверять износ боковой поверхности инструмента с помощью ручных карманных микроскопов, снимая инструмент, как только износ достигает VB = 0.15 мм. Если вы сталкиваетесь с нестабильной износостойкостью инструмента, конусностью стенок или поломкой канавок при обработке твердой инструментальной стали, немедленно проверьте фактическое биение, глубину контакта и критерии смены инструмента.
Каждая конфигурация представляет собой уникальные проблемы, зависящие от жесткости станка, жесткости зажимных приспособлений и партий стали. Ни одна каталожная таблица не решает всех проблем. Если вы сталкиваетесь с трудностями при обработке сложной полости штампа, большим прогибом стенки или неравномерным износом инструмента на закаленной заготовке, давайте обсудим это. Мы можем изучить чертежи ваших деталей, проанализировать коэффициенты вылета инструмента и вместе разработать предсказуемую и экономически эффективную стратегию фрезерования твердых материалов.






