
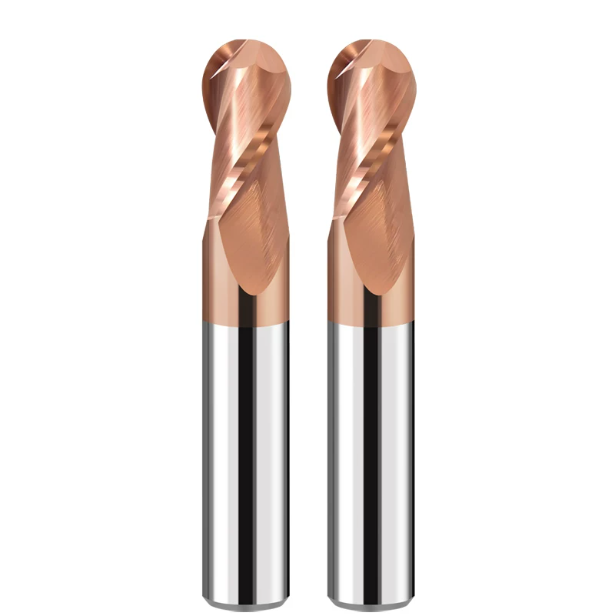
В прошлом месяце руководитель цеха по изготовлению автомобильных пресс-форм в Мичигане прислал нам микровидео. На наборе полостей из стали D2, термообработанных до 62 HRC, после двадцати минут обработки на 5-осевом фрезерном станке наблюдались сильные сколы кромок. Вместо зеркальной поверхности на стальной поверхности появились беловатые царапины от разрывов материала. Заказчик был расстроен: «Мы следовали инструкции по скорости и подаче. Биение шпинделя составляло менее 3 микрон. Почему же наконечник инструмента все еще разрывает поверхность?»
За пятнадцать лет производства режущего инструмента и устранения неполадок в цехах мы сотни раз сталкивались с подобными отказами.
При обработке твердых сталей с твердостью от 50 до 65 HRC цеха часто винят в поломках частоту вращения шпинделя или жесткость станка. После проверки бесчисленных случаев поломок мы знаем, что истинная причина кроется в микроскопических размерах. Универсальная твердосплавная концевая фреза не выдерживает экстремальных сдвиговых напряжений. Она также не способна выдерживать температуру сухой резки, превышающую 900°C.
Предварительно закаленные инструментальные стали обладают высокой предельной прочностью и не обеспечивают амортизации пластической деформации. Выбор неправильной геометрии фрезы приводит к немедленному разрушению кромки. Вдавливание шаровой концевой фрезы с четырьмя канавками в глубокие пазы приводит к повторному срезанию стружки. В сочетании с нулевой скоростью поверхности на кончике инструмента кромка скалывается за считанные секунды. И наоборот, тонкостенная шаровая концевая фреза с двумя канавками деформируется во время получистовой обработки, создавая вибрацию, которая разрушает покрытие.
Как специализированный производитель твердосплавных концевых фрез с шаровидным наконечником, мы проводим большую часть времени между станками с ЧПУ для заточки инструментов и обрабатывающими центрами заказчиков. Мы балансируем микрозернистые подложки из карбида вольфрама, выполняем подготовку кромок и нанопокрытия. Наша цель проста: обеспечить чистое резание специализированной твердосплавной концевой фрезы с шаровидным наконечником для закаленной стали с твердостью более 60 HRC, а не преодолевать сильное трение.
При работе с дорогостоящей, полностью закаленной матрицей, можете ли вы сегодня вечером спокойно уйти от станка, не услышав глухой щелчок сломанного инструмента?
Проблемы при обработке инструментальной стали твердостью 50–65 HRC: реальные случаи поломки инструмента, наблюдаемые в Северной Америке.
Всякий раз, когда мы проходим по цехам по изготовлению пресс-форм на Среднем Западе, мы видим один и тот же характерный признак. На рабочих местах лежат отработанные инструменты, каждый из которых имеет серовато-белые сколы вдоль профиля шара. Многие токари считают сталь твердостью от 50 до 65 HRC просто «немного тверже, чем 4140». Однако механика резания принципиально отличается. Закаленная сталь практически не имеет пластического проскальзывания при резке, что приводит к резким, локализованным ударным нагрузкам при резке.
Концентрация тепла является второстепенной причиной поломки. Закаленные инструментальные стали обладают исключительно низкой теплопроводностью. В отличие от обработки алюминия, где отлетающая стружка уносит тепловую энергию, при фрезеровании твердых материалов до 80% тепла остается на режущей кромке. В таких суровых условиях обычная твердосплавная концевая фреза с шаровым наконечником редко выходит из строя из-за естественного износа боковой поверхности. Вместо этого она внезапно разрушается в результате хрупкого термомеханического разрушения.
Почему срок службы стандартных твердосплавных концевых фрез резко сокращается при обработке термообработанных материалов (D2 / H13 / CPM-1V)?
Два года назад в Детройте клиент, занимающийся штамповкой, использовал универсальную твердосплавную концевую фрезу для обработки стали D2 твердостью 60 HRC. Инструмент едва проработал пятнадцать минут, прежде чем издал пронзительный визг. Под нашим цеховым микроскопом на основной режущей кромке обнаружились непрерывные отслоения в виде раковин. Плотные, твердые эвтектические карбиды внутри сплава ударялись о недостаточно жесткую режущую кромку на высоких скоростях.
Микроскопический анализ подтвердил, что кобальтовое связующее в твердосплавных материалах общего назначения не выдерживает экстремальных зон резания. При температуре на границе раздела фаз выше 800 °C кобальтовое связующее быстро размягчается. Это приводит к тому, что зерна карбида вольфрама остаются без опоры. Для таких материалов, как D2, H13 или CPM-1V, которые сочетают в себе экстремальную твердость с плохим теплоотводом, неоптимизированный резец не обладает необходимой твердостью при высоких температурах для сопротивления микротрещинам.
Проблема «нулевой скорости поверхности» в центре шарового наконечника и преждевременный отказ, вызванный «выдавливанием материала из задней кромки».
Использование шарообразного инструмента перпендикулярно заготовке заставляет вас столкнуться с суровой физической реальностью. Скорость резания полностью зависит от эффективного радиуса резания. По мере приближения к центру инструмента этот диаметр уменьшается до нуля. Это сводит фактическую площадь резания к нулю. Твердый центр инструмента не может разрезать материал; он просто вспахивает и выдавливает закаленную сталь. Наши инфракрасные термометрические испытания доказывают, что локальные контактные температуры в этой мертвой зоне легко превышают 900°C.
Часто при обработке деталей на станках, из-за следов трения в центре или повреждений поверхности заготовки, увеличивают частоту вращения шпинделя. Это ловушка. Увеличение скорости вращения шпинделя никогда не восстанавливает нулевую скорость поверхности в мертвой точке. Это лишь приводит к перегреву соседних режущих кромок и ухудшению адгезии покрытия. Именно поэтому мы часто видим, как высокопроизводительная твердосплавная шаровая концевая фреза для закаленной стали имеет чистые внешние канавки, а центральная часть фрезы пригорает и скалывается.
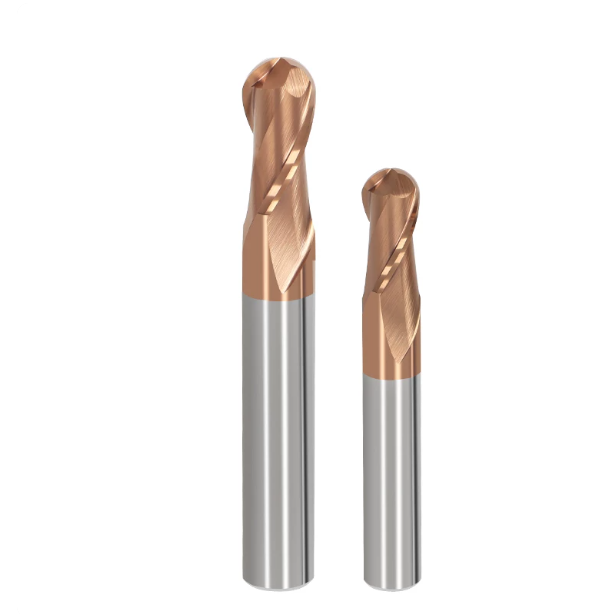
Баланс между геометрией режущей кромки и удалением стружки: реальные эксплуатационные пределы двух- и четырехлезвийных концевых фрез с шаровым наконечником
В каталогах инструментов указываются идеальные параметры подачи и скорости, но в реальных условиях настройки никогда не бывают идеальными. Как только твердость стали превышает 50 HRC, возникает прямой физический компромисс между пропускной способностью канавок для удаления стружки и жесткостью сердечника. Программисты постоянно сталкиваются с этой дилеммой. Утолщать ли полотно для повышения прочности или углублять канавки для плавного удаления стружки? Угадывание количества канавок часто приводит к поломке резцов или к появлению устойчивых вибраций на обработанных поверхностях.
Многолетний опыт регистрации сил резания и деформации инструмента показал, что количество канавок зависит от соотношения пространства для стружки и жесткости корпуса инструмента. Ни одна из конструкций не является универсально превосходной. Вопрос в том, будет ли траектория движения инструмента проходить внутри ограниченной полости или скользить по открытой поверхности при высоких скоростях подачи. Игнорирование этих практических ограничений при выборе высококачественной твердосплавной концевой фрезы неизбежно приводит к деформации, скоплению стружки или поломке хвостовика.
Эффективность удаления стружки и предотвращения зацепления при обработке углов глубоких полостей двухканавочными шаровыми концевыми фрезами (55 HRC)
В труднодоступных местах, таких как глубокие ребра или узкие формовочные полости с соотношением глубины к диаметру более 4:1, основной причиной поломки режущего инструмента является скопление стружки. На литейном цехе в Огайо токари перешли на четыре канавки для повышения жесткости. Однако узкие канавки не могли удалять мелкую, затвердевшую стружку под воздействием сжатого воздуха. Застрявшая стружка затягивалась под канавки и повторно обрабатывалась, создавая локальные ударные выступы, которые прорезали микровыемки прямо в режущей кромке.
В таких замкнутых углах шаровая концевая фреза с двумя канавками остается наиболее надежным вариантом. Две сбалансированные канавки обеспечивают до 35% больший объем канавки для стружки, чем многоканавочные конструкции. Это обеспечивает свободный выход для горячей стружки, отталкиваемой сжатым воздухом. Даже при уменьшенной толщине сердечника предотвращение скопления стружки и трения гораздо важнее для сохранения целостности кромки при работе в узких углублениях.
Увеличение жесткости и скорости подачи при обработке получистовой закаленной стали (60–65 HRC) с помощью 4-канавочных шаровых концевых фрез.
Как только ваши операции переходят к получистовой обработке открытых 3D-поверхностей, образование стружки перестает быть основной проблемой, и на первый план выходит деформация инструмента. При обработке инструментальных сталей, закаленных более чем на 60 HRC, микроскопические радиальные вибрации вызывают немедленное отслоение покрытия. Использование в этом случае двухлезвийного инструмента приводит к проблемам с деформацией. Тонкий сердечник изгибается под воздействием высокоскоростных реверсивных нагрузок, вызывая высокочастотную вибрацию.
Переход на четырехлезвийную концевую фрезу с шаровым наконечником и массивным сердечником мгновенно стабилизирует рез. Конструкция сердечника, превышающая 65% внешнего диаметра, значительно повышает жесткость на изгиб. Для окончательной чистовой обработки мы рекомендуем использовать легкие осевые резы (Ap ≤ 0.05D). Распределение нагрузки на стружку по четырем кромкам при одновременном увеличении подачи стола подавляет вибрацию, обеспечивая практически зеркальную поверхность без следов от инструмента.
Решающее влияние допуска на радиус закругления и биения шара на фактический срок службы инструмента.
Помимо количества канавок, многие операторы станков упускают из виду, как допуск профиля взаимодействует с биением шпинделя. Биение инструмента в 0.0003″ (0.008 мм) может остаться незамеченным в предварительно закаленных сталях, но сталь твердостью 62 HRC не обладает никакой податливостью. При такой твердости биение более 0.0002″ переносит всю нагрузку от стружки на одну канавку. Это ухудшает точность поверхности и перегружает эту отдельную режущую кромку до тех пор, пока не начнет образовываться микростружка.
На наших линиях заточки и контроля инструментов с ЧПУ мы доказали, что поддержание точности профиля твердосплавной шаровой концевой фрезы в пределах ±0.005 мм — при сохранении биения шпинделя менее 0.003 мм — более чем вдвое увеличивает срок службы инструмента при обработке закаленных сталей. Надежное фрезерование твердых материалов требует учета особенностей всей обрабатывающей сборки. Высокоточные термоусадочные или гидравлические держатели, сбалансированные инструментальные узлы и жесткие допуски на биение должны работать вместе как единое жесткое целое.
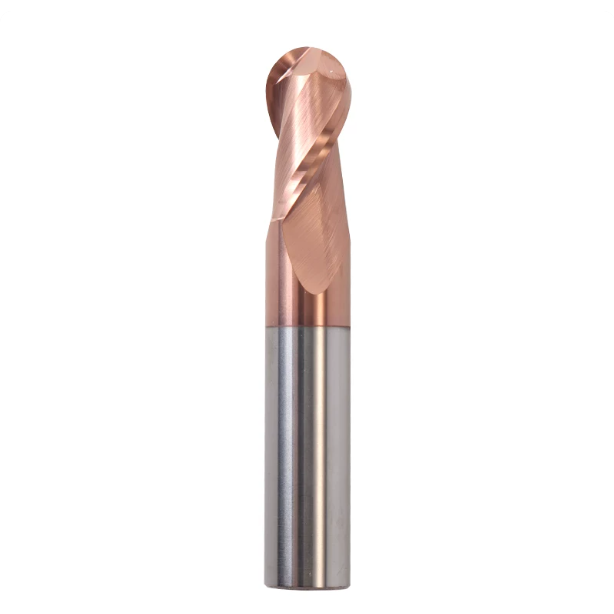
Выбор технических характеристик и подбор жесткости: ограничение вылета и коэффициентов для стандартных шаровых концевых фрез при фрезеровании твердых материалов.
При рассмотрении заказов на оснастку от цехов по изготовлению пресс-форм по всей Северной Америке мы часто видим, как программисты запрашивают длинноходные резцы для обработки высоких боковых стенок полостей. В сталях, закаленных выше 50 HRC, вылет инструмента строго регулируется физикой прогиба балки. Удвоение длины вылета увеличивает прогиб наконечника в восемь раз при одинаковых силах резания. Эта внезапная потеря статической жесткости быстро превращает сопротивление резанию в сильную вибрацию.
В цеху мы рассматриваем коэффициент вылета инструмента как критически важный операционный параметр. Твердый сплав обеспечивает высокую жесткость, но закаленная сталь обладает нулевой податливостью, направляя динамические ударные нагрузки при резании прямо обратно в инструмент. Выбор подходящих стандартных размеров шаровых концевых фрез и посадка хвостовика инструмента на максимально возможную глубину, допускаемую полостью, служит основной защитой от преждевременного микроскола и смещения размеров.
«Красная линия» для ограничения вылета (L/D) при использовании стандартных шаровых концевых фрез.
Наши испытания на прогиб в цеху показывают, что предел жесткости для дюймовых и метрических размеров (от 1/8″ до 1/2″ и от 3 мм до 12 мм) строго трехмерный. При увеличении диаметра более чем в три раза жесткость поперечного сечения на изгиб резко падает. На обычной фрезе диаметром 1/4″ увеличение вылета с 20 мм до 35 мм многократно увеличивает прогиб режущей кромки, что приводит к увеличению риска микросколов более чем на 70% при стандартных подачах и скоростях.
При проверке CAM-программ на предприятиях заказчиков мы требуем ступенчатого снижения нагрузки всякий раз, когда вылет инструмента превышает 3D. Надежное эмпирическое правило — уменьшение подачи на зуб (fz) и осевой глубины резания (ap) на 15–20% на каждый дополнительный 1D вылет. Как только вылет достигает 5D, шаровая концевая фреза с трудом справляется с тяжелым боковым фрезерованием, требуя неглубоких проходов с минимальным шагом для сохранения стабильности обработки.
Почему мы рекомендуем конические шейки вместо хвостовиков одинакового диаметра для обработки закаленной стали
Для обработки глубоких элементов без столкновения со стенками станочники часто используют прямые, облегченные шейки фрез, которые изгибаются под воздействием высоких боковых нагрузок. В Онтарио мы помогли поставщику автомобильной промышленности завершить обработку 58 форм для фар с твердостью HRC, для которых требовалась зеркальная поверхность с шероховатостью Ra 0.2 мкм. Первоначально заказчик использовал удлиненную прямогорлую твердосплавную шаровую фрезу для закаленной стали, но отклонение создавало постоянные неровности, которые требовали многочасовой ручной полировки на верстаке.
Мы заменили прямую шейку на шейку с конической геометрией от 1.5° до 3°, что усилило сердечник инструмента без ущерба для зазора между стенками. Этот конический переход повысил сопротивление изгибу примерно на 40% и снизил вибрацию шпинделя с 4.2 мм/с до 1.1 мм/с, полностью устранив следы вибрации поверхности. Сочетание этой геометрии с термоусадочными держателями инструмента или гидравлическими патронами блокирует биение и максимизирует общую жесткость резания.
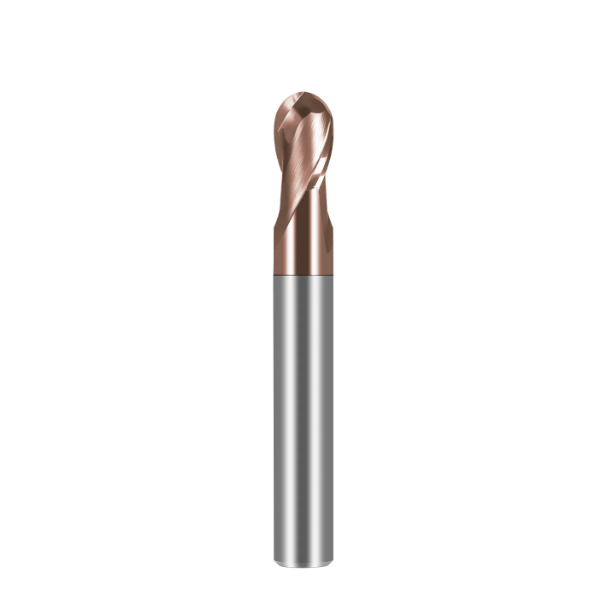
Инженерные секреты инструментального производства: как изготавливаются высокопроизводительные твердосплавные шаровые концевые фрезы для закаленной стали.
Много лет назад некоторые поставщики рассматривали твердосплавные фрезы просто как стандартные инструменты с более толстым покрытием — подход, который приводит к поломке в течение нескольких минут при твердости выше 60 HRC. Проработав более пятнадцати лет на станках с ЧПУ и изучая металлографические микроскопы, мы знаем, что твердосплавное фрезерование создает разрушительные термомеханические напряжения. Броские маркетинговые заявления не могут скрыть неправильный выбор материала или некачественную подготовку кромки в реальных условиях цеха.
Для изготовления надежной твердосплавной концевой фрезы с шаровидным наконечником необходимо сбалансировать прочность исходного материала, микрогеометрию подготовленной кромки и адгезию покрытия. Отклонение радиуса кромки всего на несколько микрон или остаточное напряжение шлифования приведут к увеличению размеров при высоких температурах обработки. Когда этот баланс нарушается, инструмент подвергается внезапному катастрофическому разрушению, а не равномерному и предсказуемому износу боковой поверхности.
Нано-ультратонкая подложка из карбида вольфрама толщиной 0.4 мкм: решение задач, связанных с материалами твердостью 65 HRC.
Многие покупатели считают, что выбор наивысшей твердости по Роквеллу (HRA) гарантирует успех при закалке стали. Однако чистая твердость без учета трещиностойкости приводит к хрупкому разрушению при прерывистой резке. В обычных твердосплавных заготовках используется размер зерна 0.8 мкм или больше; при высокой нагрузке сдвиговые напряжения вызывают распространение микротрещин вдоль крупных кобальтовых карманов, вытягивая зерна карбида вольфрама из матрицы.
Наши металлургические исследования показывают, что ультратонкая подложка из карбида вольфрама с размером частиц 0.4 мкм и содержанием кобальта от 10% до 12% обеспечивает идеальный структурный баланс. Субмикронная зернистая структура создает огромную площадь контакта с кобальтовой матрицей, поддерживая прочность на поперечный разрыв (TRS) выше 4,200 МПа при сохранении высокой твердости при высоких температурах. Эта специально разработанная подложка гарантирует, что наши твердосплавные концевые фрезы будут демонстрировать предсказуемый микроскопический абразивный износ вместо внезапного катастрофического разрушения.
Технология обработки кромок: измеренные различия между фасками «водопадной заточки» толщиной 5 мкм и 12 мкм.
Токари часто проверяют остроту лезвия ногтем, считая, что идеальная острота — это бритвенная, но микроскопические режущие кромки мгновенно ломаются при твердости выше 50 HRC. Свежезаточенная режущая кромка представляет собой хрупкий клин толщиной менее 2 мкм, который ломается в момент удара о инструментальную сталь твердостью 62 HRC. В нашем анализе отказов резцов, которые скалывались при первом проходе, почти 90% не имели надлежащей подготовки кромки.
После шлифовки на наших 5-осевых инструментальных заточных станках Walter и Rollomatic мы применяем контролируемую асимметричную «водопадную» хонинговальную обработку с толщиной режущей кромки от 5 до 12 мкм. Это скругляет режущую кромку, перенаправляя входящие силы резания в более толстую сердцевину инструмента. В сочетании с обеспечением полного допуска профиля шара 220° в пределах ±0.005 мм, эта хонинговальная обработка равномерно распределяет механические нагрузки по режущей дуге, защищая кромку при интенсивном заточке профиля.
Эффективность нанокомпозитных покрытий (TiAlSiN / AlCrN) против расслоения при экстремальной сухой обработке при температуре 1100 °C.
При фрезеровании сталей с твердостью более 50 HRC мы в первую очередь рекомендуем перекрыть подачу жидкого охлаждающего вещества. Затопление экстремальных зон резания создает паровой барьер, который запускает быстрые термические циклы, приводящие к образованию микротрещин, перпендикулярных режущей кромке, в течение нескольких минут. Обработка закаленных инструментальных сталей требует сухого резания с использованием струй холодного воздуха или минимального количества смазки (MQL), а также высокотемпературных нанокомпозитных покрытий, разработанных для работы в условиях сухого трения.
Наши специальные нанокомпозитные покрытия из TiAlSiN и AlCrN устойчивы к окислению до 1,100 °C. В высокотемпературной зоне атомы кремния и алюминия мигрируют к поверхности, образуя аморфный наноразмерный защитный слой из SiO2 и Al2O3. Этот самовосстанавливающийся пограничный слой снижает трение и защищает нижележащую подложку от перегрева, сохраняя целостность твердосплавной шаровой фрезы без отслоения покрытия во время сложных циклов сухой обработки.
Стратегия обработки в цехе: Максимизация реального срока службы твердосплавных концевых фрез с шаровым наконечником с помощью настроек траектории инструмента в CAM-системе.
Во время технических визитов в цеха по изготовлению пресс-форм по всей территории США мы часто видим, как один и тот же инструмент надежно работает в течение нескольких часов на одном предприятии, но выходит из строя менее чем за двадцать минут на другом. Различия в оборудовании редко объясняют это расхождение; реальным отличием является стратегия траектории движения инструмента в CAM-системе. Многие программисты переносят навыки резки предварительно закаленной стали на закаленные детали, упуская из виду, насколько чувствительны твердые материалы к незначительным изменениям траектории движения инструмента.
Никакая твердосплавная подложка или покрытие не могут выдержать внезапных скачков радиальной нагрузки или микропауз в угловых упорах. В закаленных полостях штампов непрерывный контроль угла зацепления и скорость поверхности точки контакта определяют, будет ли кромка изнашиваться плавно или преждевременно разрушаться. Стратегическое планирование траектории движения инструмента создает стабильную напряженную среду для режущей кромки, что крайне важно для получения максимальной отдачи от любой высокопроизводительной твердосплавной шаровой концевой фрезы.
5-осевой наклон оси инструмента (угол опережения/наклона 10°–15°): полное исключение износа в «мертвой точке».
Если ваш станок поддерживает 5-осевое одновременное или позиционное фрезерование, прекратите вращать фрезу перпендикулярно заготовке. Скорость поверхности на центральном конце шарового фрезерного инструмента по геометрическому определению падает до нуля. Самый простой способ обойти это физическое ограничение — ввести угол опережения или наклона от 10° до 15° в вашем программном обеспечении CAM. Наклон смещает точку контакта от мертвой точки к периферийным канавкам, где линейная скорость и пространство между канавками оптимальны.
Преимущества обработки в цехе очевидны. При настройке пресс-формы для линз твердостью 56 HRC в Штутгарте мы сравнили вертикальную обработку с обработкой под углом 12°, используя одинаковые подачи и скорости. Наклонная траектория исключила образование заусенцев в центре, улучшив шероховатость поверхности с Ra 0.8 мкм до Ra 0.2 мкм и сократив время полировки вдвое. Устранение заусенцев в центре более чем вдвое увеличило срок службы нашей твердосплавной шаровой концевой фрезы для закаленной стали.
Трохоидальное фрезерование и динамическое постоянное зацепление инструмента при обработке закаленной стали
Внутренние углы являются наиболее опасными зонами в любой полости пресс-формы. При обычных линейных или параллельных проходах угол радиального зацепления инструмента резко возрастает с 60° до более чем 180° в тот момент, когда режущий инструмент достигает внутреннего угла. Радиальные силы увеличиваются в два-три раза за миллисекунды, что почти всегда приводит к отламыванию кромки в закаленных сталях. Мы рекомендуем стратегии постоянного зацепления (такие как динамическое фрезерование или адаптивная очистка) с небольшими радиальными шагами, чтобы ограничить зацепление режущего инструмента в безопасных пределах.
Входные движения требуют той же дисциплины. Вертикальное погружение в сталь твердостью более 50 HRC гарантированно приведет к сколу инструмента, а углы наклона более 2° остаются рискованными. Мы строго придерживаемся углов спирального входа и линейного наклона в пределах от 1.0° до 1.5°, что позволяет фрезе плавно входить в зону резания, подобно очистке яблока. Предоставление режущим кромкам времени для достижения устойчивого теплового равновесия предотвращает внезапное повреждение твердосплавной концевой фрезы от ударов.
Справочная таблица фактических параметров резания (50–65 HRC): жесткие эталонные значения для скорости вращения шпинделя, подачи, угла опережения и угла заточки.
Чтобы помочь командам программистов планировать стабильные циклы обработки, мы собрали приведенные ниже базовые параметры на основе испытаний в цехах по изготовлению пресс-форм по всей Северной Америке. При фрезеровании твердых материалов всегда рассчитывайте скорость поверхности (Vc), используя эффективный диаметр контакта, а не номинальный диаметр инструмента. Приведенные ниже значения отражают получистовую и чистовую обработку 4-канавочной фрезеровкой; немного скорректируйте их в соответствии с жесткостью шпинделя и жесткостью настройки:
| Диапазон твердости заготовки | Скорость резания (Vc, SFM / м/мин) | Количество корма на зуб (фз, ИПТ/мм) | Осевая глубина (ap) | Радиальная ширина / Шаг (ae) | Способ охлаждения |
| 50–54 HRC (NAK80, 718H) | 390–590 фут/мин (120–180 м/мин) | 0.0012–0.0024 дюймов (0.03–0.06 мм) | 0.05–0.10 × D | 0.03–0.08 × D | Воздушный поток / MQL |
| 55–59 HRC (закалённый H13) | 295–425 фут/мин (90–130 м/мин) | 0.0008–0.0016 дюймов (0.02–0.04 мм) | 0.03–0.06 × D | 0.02–0.05 × D | Сухой воздух высокого давления |
| 60–65 HRC (D2, DC53, CPM) | 195–295 фут/мин (60–90 м/мин) | 0.0004–0.0012 дюймов (0.01–0.03 мм) | 0.01–0.03 × D | 0.01–0.03 × D | Сухой воздух (без охлаждающей жидкости) |
Когда из-за большого объема заготовки вам приходится использовать инструменты с большей длиной резания из стандартного набора концевых фрез, пропорционально уменьшите скорость обработки и глубину резания. Золотое правило для фрезерования инструментальной стали твердостью выше 50 HRC — высокая частота вращения шпинделя, минимальная глубина резания и легкая, непрерывная подача. Высокочастотное режущее воздействие позволяет стружке отводить тепло — создание больших радиальных нагрузок на стружку лишь приводит к мгновенному выходу инструмента из строя.
Оценка и отбор поставщиков: критерии обеспечения стабильного качества от профессиональных производителей шаровых концевых фрез из твердосплава.
В этом руководстве мы рассмотрели механизмы микроразрушения, выбор канавок, отклонение выступа и стратегии наклона по 5 осям. Однако в производстве реальным фундаментом успеха является стабильность от партии к партии. Инженеры-технологи часто говорят нам, что первоначальный образец инструмента показал хорошие результаты, но в серийной партии наблюдалось смещение размеров или инструмент сломался без предупреждения. Эта поломка редко происходит из-за оборудования; она указывает на слабый контроль качества процесса на более ранних этапах цепочки поставок.
При фрезеровании с твердостью от 50 до 65 HRC допуски инструмента практически равны нулю. Высококачественную твердосплавную концевую фрезу с шаровидным наконечником нельзя проверить, просто измерив диаметр хвостовика и общую длину с помощью цифрового штангенциркуля. Как инженеры с более чем десятилетним опытом в производстве режущего инструмента, мы призываем команды смотреть дальше заявленных цен за единицу продукции. Вместо этого, оценивайте поставщиков, используя тот же строгий подход, что и при официальной проверке первого образца (FAIR), проверяя допуски профиля, концентричность шлифовки и отслеживая партии заготовок из твердосплава.
H3: Как избежать ловушки низких цен: три ключевых критерия оценки производителей твердосплавных концевых фрез с шаровым наконечником
Если несоответствие бюджетных инструментов нарушает ваши графики поставок, проверьте свою сеть поставщиков, сопоставив ее с тремя четкими техническими критериями. Во-первых, потребуйте подтверждения точности профиля шара. Точность профиля напрямую определяет высоту обработанного гребня. Вся дуга резки в 220° должна находиться в пределах ±0.005 мм (±0.0002″) от истинного контура. Запросите отчет о многоосевом бесконтактном оптическом контроле (от таких систем, как Walter Helicheck или Zoller), а не полагайтесь на проверку одним микрометром.
Во-вторых, проверьте допуски хвостовика и отслеживаемость сырья. Хвостовики должны соответствовать строгим стандартам допуска h6 и цилиндричности; в патронах с посадкой под давлением или гидравлических патронах зазоры на уровне микрон приводят к сильному центробежному биению при 20 000 об/мин. Наконец, проверьте записи поставщика о партиях твердосплавных фрез на предмет скопления кобальта и циклов снятия напряжений после шлифовки. Квалифицированный производитель твердосплавных концевых фрез с шаровым наконечником контролирует распределение размеров зерен и применяет снятие напряжений после шлифовки, предотвращая распространение микротрещин во время первого прохода контакта.
H3: Как заказать индивидуальное решение по оснастке, учитывающее особенности материала вашей заготовки (NAK80 / Stavax / SKD11 / DC53)
Для обеспечения стабильного срока службы инструмента необходимо точно подобрать каждый его элемент к используемому сплаву стали: субмикронные подложки толщиной 0.4 мкм, микрогеометрия точильного шлица от 5 до 12 мкм, толщина сердечника канавки и наклон инструмента от 10° до 15°. Абразивный износ, вызванный массивными эвтектическими карбидами в стали DC53 или SKD11 с твердостью 62 HRC, требует иной геометрии, чем нержавеющая сталь Stavax или предварительно закаленная сталь NAK80 с твердостью 52 HRC, для которых необходима высокая отражательная способность поверхности.
Если вы занимаетесь профилированием литьевых форм с глубокими полостями и сталкиваетесь с проблемой образования стружки или сколов на конце заготовки, пришлите нам поперечные сечения ваших деталей и коэффициенты вылетения; мы сможем оценить, является ли усиленная коническая шейка наилучшим решением. Если вам трудно поддерживать чистоту поверхности ниже Ra 0.4 мкм на закаленных штамповочных формах, сообщите вам глубину радиального резания, тип шпинделя и показатели динамического биения. Вместе мы сможем разработать целенаправленный тест резания, охватывающий углы наклона кулачкового механизма, подачи и специализированную твердосплавную шаровую концевую фрезу для микропокрытий из закаленной стали, созданную с учетом вашей конкретной конфигурации оборудования.






