
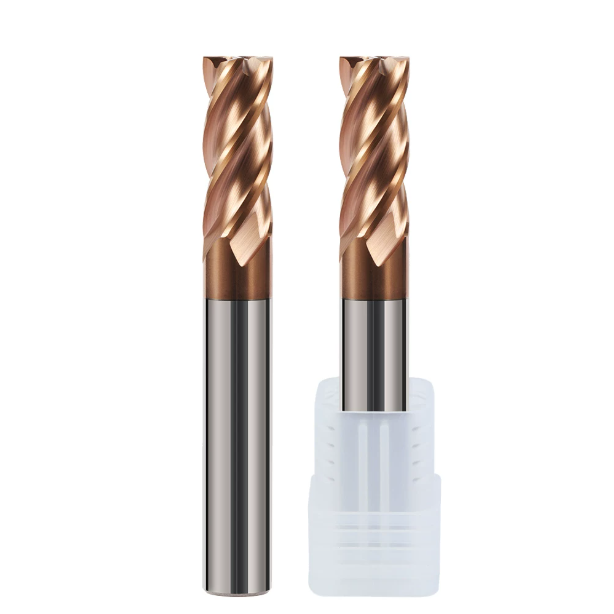
В прошлом месяце производитель пресс-форм из Огайо прислал нам в техническую службу срочный отчет о браке. Они чистово фрезеровали направляющую вставку из инструментальной стали AISI D2 (закаленной до 62 HRC) на высокоскоростном 5-осевом станке. Как только инструмент достиг прохода зачистки углов под прямым углом на третьей детали, шпиндель издал пронзительный свист. 90-градусный угол их твердосплавной фрезы катастрофически откололся, повредив стенку полости на 0.04 мм и испортив деталь стоимостью 3,200 долларов.
Такая ситуация часто встречается в записях нашей технической поддержки. Многие токари, работающие со сталью твердостью 55–65 HRC, инстинктивно снижают скорость подачи или заливают зону резания водорастворимой охлаждающей жидкостью. Однако при фрезеровании твердых материалов низкие скорости увеличивают трение, а жидкая охлаждающая жидкость вызывает сильный термический удар, который разрушает карбиды. При такой твердости удаление металла переходит от пластического сдвига к локальной деформации сжатия, что означает немедленный отказ традиционной логики работы инструмента.
При экстремальном контактном давлении стандартная концевая фреза с квадратным шлицем имеет ахиллесову пяту: незакрепленный угол в 90°. Без оптимизации подготовки кромки, оптимизированных размеров зерна подложки и высокотемпературных покрытий стандартные инструменты сгорают в течение нескольких минут. Надежная обработка требует сбалансированной жесткости сердечника, виброгасящих канавок, микротрохоидальных траекторий и специальных твердосплавных концевых фрез с квадратным шлицем HRC65. Борется ли ваша мастерская с этой проблемой, когда углы концевых фрез выходят из строя, не успев обработать даже две детали?
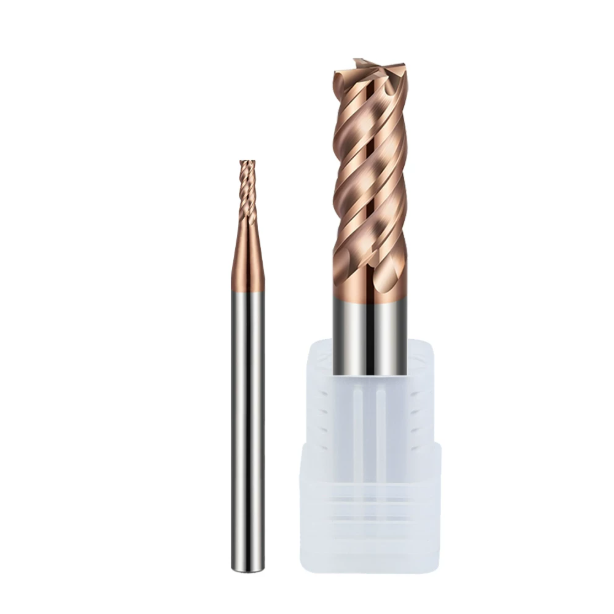
Реальные проблемы обработки закаленной стали: почему стандартные концевые фрезы с квадратным шлицем часто выходят из строя при резке материалов с твердостью 55–65 HRC?
Когда твердость заготовки достигает диапазона 55–65 HRC, традиционные принципы механики резания перестают действовать. Универсальная концевая фреза с квадратным лезвием, плавно работающая со среднеуглеродистой сталью, сталкивается здесь с экстремальным радиальным сопротивлением. При резком увеличении нагрузки на шпиндель силы резания создают огромное удельное сжимающее напряжение на конце фрезы. Без специальных высокотвердостных фрез микротрещины распространяются по твердосплавной матрице за считанные секунды.
Операторы часто пытаются продлить срок службы инструмента, уменьшая вдвое скорость резания и снижая подачу. Эта интуиция приводит к обратному результату. Неоптимальные скорости обработки поверхности не позволяют отводить тепло, выделяемое при трении, заставляя режущую кромку тереться о абразивные карбидные отложения. Этот цикл ускоряет механическую усталость, доказывая, что обработка закаленной стали требует высокой красностойкости, проверенной микрогеометрии и непоколебимой стабильности кромки.
Катастрофа, связанная с микросколом при обработке наконечников инструментов под углом 90°: анализ двойного механизма термического напряжения и механического удара при обработке пуансонов D2 и DC53.
В ходе устранения неполадок в проекте по изготовлению штамповочной оснастки мы провели аудит линии, производящей пуансоны из холоднокатаной штамповой стали D2 и DC53 (60 HRC). При использовании стандартной концевой фрезы с квадратным лезвием для закаленной стали для обработки острых внутренних углов, наконечники фрез вышли из строя в течение двух циклов. Микроскопическое исследование показало классическое термомеханическое отслаивание: разрушение начиналось на самых внешних микронах угла 90° и распространялось к боковой поверхности.
Острые углы обладают незначительной массой для рассеивания тепловой энергии. Температура в зоне контакта быстро превышает 900°C, в то время как корпус инструмента остается холодным, создавая резкий температурный градиент и циклические напряжения. В сочетании с твердыми твердосплавными элементами в DC53 каждый удар зуба действует как микромолоток. Без специально разработанной отрицательной фаски эти суммарные напряжения разрушают острые углы.
Нулевая погрешность при выборе инструмента: почему стандартные концевые фрезы для предварительно закаленной стали (HRC 30–40) выходят из строя на закаленных деталях?
В цехах часто считают, что концевая фреза, предназначенная для стали P20 или 718H (твердость по Роквеллу 30–40), может справиться с твердостью 58 HRC просто потому, что она имеет высококачественное покрытие. Мы видели, как это предположение испортило множество ценных заготовок. Предварительно закаленные стали допускают пластическую деформацию, требуя глубоких канавок и положительных углов заточки для удаления стружки. Те же самые геометрические параметры оказываются фатальными для полностью закаленной инструментальной стали.
Обработка высокотвердых материалов требует противоположного геометрического подхода. Глубокие стружкоотводящие канавки уменьшают диаметр сердцевины, вызывая чрезмерное отклонение и поломку режущей кромки под нагрузкой. Передние кромки с положительным углом наклона не имеют задней опоры и мгновенно скалываются на твердых матрицах. 15% ошибка программирования в стали 35 HRC лишь ускоряет износ; в стали 62 HRC недостаточная поддержка кромки приводит к немедленному, катастрофическому разрушению.
Отклонение инструмента и конусность стенки заготовки: как мы решили проблему отклонения размеров при фрезеровании глубоких полостей с квадратным плечом для немецкого производителя автомобильных пресс-форм.
Штутгартский производитель пресс-форм обратился к нам с просьбой устранить дефект конусности в глубоких вставках (62 HRC), фрезерованных с вылетом 4×D. Данные координатно-измерительной машины (КИМ) показали отклонение на 0.035 мм вдоль дна полости, а также заметные следы на основании. Переключение между стандартными твердосплавными концевыми фрезами ведущих производителей не помогло устранить конусность.
Первопричиной стало микроскопическое отклонение, вызванное радиальными силами резания. Несмотря на то, что твердый сплав обладает высоким модулем упругости, сопротивление сдвигу стали 62 HRC привело к деформации установки 4×D за пределы допустимых значений. Вместо перехода на более крупный инструмент мы использовали специально разработанную конструкцию с переменной спиралью и уменьшили радиальный шаг (Ae) до 0.04 мм с помощью многопроходного профилирования. Это снизило радиальное сопротивление и уменьшило конусность боковой стенки до менее 0.005 мм.
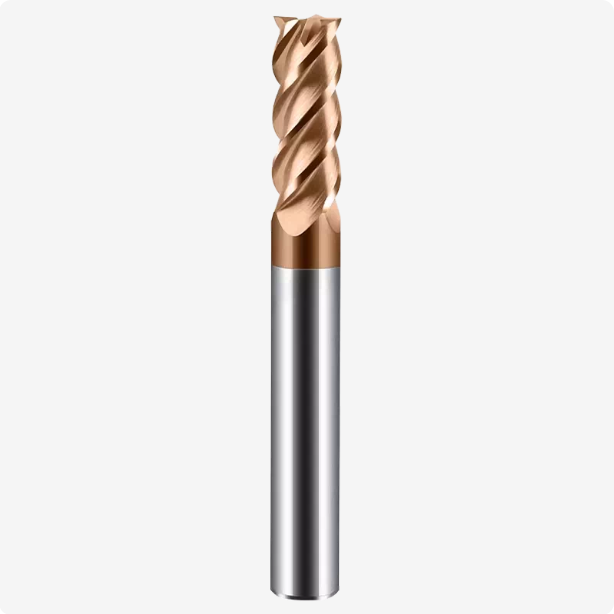
Жесткость инструмента и конфигурация канавок — ключевые характеристики 4-канавочных концевых фрез с квадратным лезвием при чистовой обработке закаленной стали.
При фрезеровании заготовок твердостью 55–65 HRC режущая кромка подвергается постоянным высокочастотным изгибающим нагрузкам. Хотя двух- или трехлезвийные инструменты отлично подходят для черновой обработки мягких металлов, четырехлезвийная концевая фреза является стандартным инструментом для чистовой обработки закаленной инструментальной стали. Четыре лезвия обеспечивают необходимую массу сердечника для структурной жесткости, равномерно распределяя нагрузку от стружки и предотвращая поломку зубьев под воздействием ударных нагрузок.
Однако для фрезерования твердых материалов профиль канавок должен быть тщательно спроектирован. Слишком широкие канавки ослабляют модуль упругости режущей кромки, что приводит к деформации и вибрации. И наоборот, слишком мелкие канавки могут задерживать мелкую горячую стружку и вызывать приваривание кромки. Баланс между зазором для стружки и массой стержня напрямую определяет перпендикулярность плеча инструмента и срок его службы.
Практический компромисс между толщиной сердечника и зазором между режущей кромкой и стружкой: определение критических значений толщины сердечника для нестандартных 4-зубчатых концевых фрез с квадратным лезвием для закаленной стали.
При заточке высокопроизводительной 4-зубчатой концевой фрезы на наших 5-осевых станках с ЧПУ основным параметром проектирования является диаметр стержня. Для фрез общего назначения обычно используется толщина стенки, составляющая от 50% до 55% от общего диаметра инструмента. Для обработки твердых материалов это соотношение слишком гибкое; мы проектируем наши специализированные инструменты с надежным соотношением толщины стержня от 62% до 68%, а для чистовых инструментов с большим вылетом — до 70%.
Специалисты по механической обработке часто спрашивают: приводит ли толщина стенки инструмента на 70% к образованию стружки? При профилировании с высокой твердостью радиальное зацепление остается ниже 5% от диаметра инструмента (D), образуя порошкообразную пыль, а не скрученные ленты. Здесь нет необходимости в увеличенных канавках; максимальное увеличение толщины сердцевины стенки экспоненциально уменьшает отклонение инструмента, стабилизируя кончик инструмента при резке узких боковых стенок.
Ценность усиления кромки с помощью отрицательных углов заточки: эмпирические данные об использовании микроотрицательных фасок (Т-образных профилей) для предотвращения микросколов во время первоначального зацепления.
Токари часто оценивают остроту режущей кромки, проводя ногтем по ней. Однако эффективная концевая фреза с квадратным лезвием для закаленной стали часто кажется относительно тупой на ощупь. Такой профиль является преднамеренным конструктивным решением: положительные углы заточки от 6° до 8° не обеспечивают необходимой механической поддержки для твердых инструментальных сталей, что приводит к немедленному разрушению кромки при контакте с первичными карбидами.
При испытаниях на стали 62 HRC DC53 немодифицированные острые кромки демонстрировали непрерывное образование микросколов (0.02–0.04 мм) в течение трех минут после начала резки, что приводило к сильному шуму шпинделя. Добавление фаски шириной 0.03 мм и углом -15° в сочетании с радиусом заточки 8–12 мкм позволило тем же инструментам обеспечить 45 минут стабильной резки. Износ боковой поверхности оставался предсказуемым и линейным, что доказывает, что контролируемая подготовка кромки обеспечивает необходимую защиту от образования микросколов.
Конструкция с переменным шагом и переменной спиралью: как североамериканский производитель медицинского инструмента устранил вибрацию и дефекты перпендикулярности поверхности за счет подавления вибрации.
В Калифорнии, в цехе по изготовлению медицинского оборудования, возникли проблемы с глубокими вертикальными следами вибрации на деталях из нержавеющей стали с твердостью 58 HRC, где шероховатость поверхности оставалась на уровне Ra 0.8 мкм. Их стандартные твердосплавные концевые фрезы с фиксированными канавками под углом 35° создавали сильный гармонический резонанс в диапазоне от 4,000 до 8,000 об/мин, что выводило боковые стенки заготовки за пределы допустимых отклонений.
Проблема заключалась в равномерном зацеплении зубьев: фиксированные спиральные канавки ударялись о заготовку через статические промежутки времени, усиливая собственную резонансную частоту установки. Мы решили эту проблему, перейдя на асимметричную геометрию инструмента с неравным расстоянием между индексами и чередующейся спиралью с углом 38°/41°. Такая конструкция нарушила гармонические петли обратной связи, устранив вибрацию, снизив шероховатость поверхности ниже Ra 0.3 мкм и обеспечив точную перпендикулярность стенок.
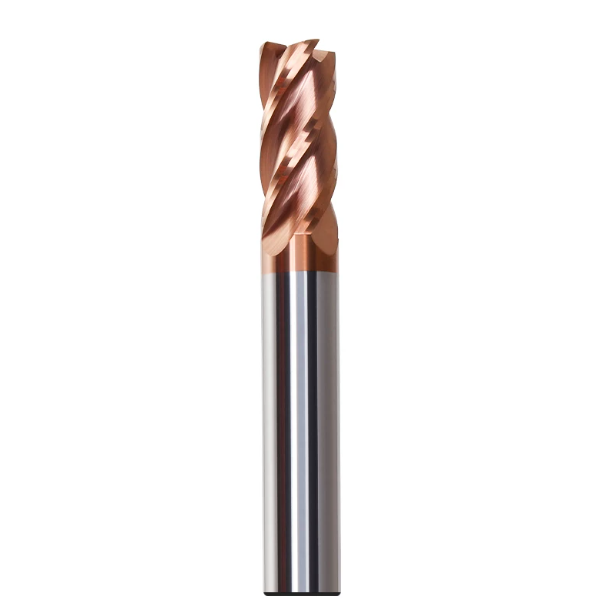
Высокопрочное сочетание подложки и покрытия: твердосплавные концевые фрезы HRC65 для экстремальной твердости.
Специалисты, работающие с сталями твердостью 55–65 HRC, часто предполагают, что быстрый износ боковой поверхности обусловлен исключительно разрушением покрытия или недостаточной твердостью подложки. В действительности, фрезерование твердых материалов — это сложный компромисс между абразивной стойкостью и трещиностойкостью. Наши специализированные твердосплавные концевые фрезы с квадратным сечением для стали HRC65 напрямую решают этот микроструктурный конфликт: хрупкие твердосплавные подложки ломаются при ударе, а стандартные покрытия окисляются при интенсивном нагреве при сухом фрезеровании.
Подложка и покрытие должны функционировать как единая несущая система. Если лежащий под ними вольфрамовый стержень не обладает достаточной прочностью на поперечный разрыв, высокие радиальные силы резания вызывают микропластическую деформацию. В этом случае поверхностная пленка разрушается, как лед над водой. Для твердого фрезерования требуется плотный, субмикронный карбидный сердечник в сочетании с термостойким барьером, рассчитанным на температуру выше 1,000 °C.
Сверхмелкозернистая структура и содержание кобальта: оптимальная легированная основа для износостойкости и трещиностойкости — проверено в цеху на сталях D2 и Crucible CPM.
Обработка порошковых сталей с высоким содержанием ванадия, таких как D2 или Crucible CPM-10V, быстро выявляет структурные дефекты обычных твердосплавных стержней. Закаленные до твердости 62–64 HRC, эти стали содержат абразивные карбидные включения, которые действуют как внутренние шлифовальные круги. В ходе наших производственных проверок стандартные твердосплавные концевые фрезы редко выходят из строя из-за постепенного затупления; вместо этого твердые включения инициируют локализованные микротрещины, которые распространяются вдоль границ зерен.
В результате обширных производственных испытаний мы стандартизировали использование твердосплавных стержней с ультрамелким зерном 0.2–0.4 мкм и содержанием кобальта 8–10%. Низкое содержание кобальта обеспечивает высокую твердость, но вызывает катастрофическое скалывание под боковыми нагрузками, в то время как избыток связующего вещества снижает износостойкость боковой поверхности. Такой баланс обеспечивает твердость 93–94 HRA и прочность на разрыв более 3800 МПа, предотвращая распространение трещин при прерывистой резке.
Пределы термической стойкости нанокомпозитных Si-Ti покрытий: подтверждение «красной твердости» с помощью порогов окисления при 1100 °C при сухой резке.
Сухое фрезерование при твердости выше 60 HRC приводит к экстремально высоким мгновенным температурам режущей кромки. Традиционные покрытия AlTiN начинают деградацию кристаллической фазы при температуре около 800 °C, где диффузия алюминия наружу вызывает размягчение, окисление и быстрый абразивный износ. Для нашей высокопроизводительной концевой фрезы с квадратным лезвием для закаленной стали мы используем нанокомпозитные покрытия, легированные кремнием, такие как TiAlSiN и AlCrSiN.
Кремний образует аморфный поверхностный слой диоксида кремния (SiO2), который повышает порог стойкости к окислению выше 1100 °C. Нанокристаллы, внедренные в эту аморфную матрицу, достигают твердости 36–38 ГПа, одновременно выполняя функцию теплового барьера. Этот барьер отводит трение при резке от сердцевины, предотвращая размягчение кобальтовой связующей фазы и сохраняя при этом критически важные допуски по размерам.
Контроль параметров заточки режущей кромки: почему чрезмерно острый наконечник ускоряет поломку инструмента при обработке материалов с твердостью 62 HRC и выше.
Ученики часто считают, что идеально острые режущие кромки уменьшают нагрузку на инструмент и продлевают срок службы фрезы. Однако при фрезеровании твердых материалов не заточенная до бритвенной остроты кромка является основной причиной поломки. Свежезаточенная концевая фреза с квадратным лезвием без микрозаточки оставляет радиус кромки всего 2–4 мкм. Под сильным давлением резания этот незакрепленный, тончайший твердосплавный гребень мгновенно разрушается.
Наши испытания на инструментальной стали 62 HRC подтверждают, что на необработанных углах в течение нескольких секунд образуются неравномерные микросколы, ускоряющие износ боковой поверхности. Напротив, микрохонингование кромки до контролируемого радиуса 8–15 мкм с небольшим отрицательным скосом защищает кончик. Хотя это немного увеличивает начальную радиальную нагрузку, это предотвращает раннее образование сколов и обеспечивает предсказуемый срок службы инструмента.
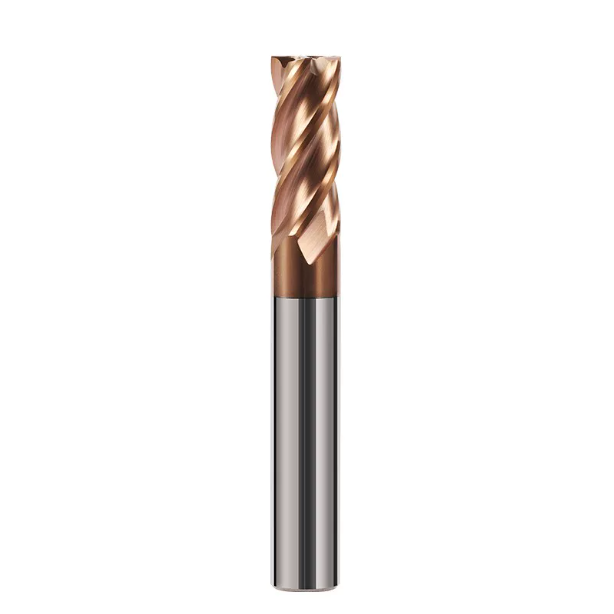
Выполнение технологических и параметрических операций в цехе: логика траектории инструмента для продления срока службы концевых фрез квадратного сечения для закаленной стали.
Когда режущие инструменты ломаются в закаленной стали, операторы обычно винят производителя инструмента. Однако анализ кода ЧПУ обычно выявляет истинную причину — резкие или внезапные переходы траектории движения инструмента. Поскольку сплавы с твердостью 55–65 HRC обладают минимальной пластичностью, использование концевой фрезы с квадратным лезвием для закаленной стали требует поддержания постоянной толщины стружки и предсказуемых сил резания от входа до выхода.
Традиционные методы изготовления пресс-форм, такие как прямолинейное погружение и резкие изменения направления на 90°, должны быть исключены. Каждый резкий переход в траектории движения инструмента в CAM-системе создает сильные скачки нагрузки, которые сотрясают наконечник инструмента. Даже на жестких 5-осевых обрабатывающих центрах траектории движения инструмента, не обеспечивающие амортизацию при работе с материалами высокой твердости, приведут к поломке высококачественных фрез из-за мгновенной перегрузки поперечного сечения.
Строго запрещено прямое падение: обязательное использование спирального наклона на 1°–2° и трохоидального замедления на поворотах.
В ходе устранения неполадок на одном из штамповочных проектов в Великобритании мы наблюдали, как оператор резко опускал стандартную фрезу прямо вниз в полость заготовки твердостью 60 HRC вдоль оси Z. Такой подход губителен для любой концевой фрезы с прямым лезвием. Поскольку скорость обработки поверхности падает почти до нуля в центре инструмента, прямое погружение подвергает нижние зубья сильному холодному выдавливанию, что приводит к немедленному разрушению углов.
Наши протоколы программирования требуют ввода заготовки через винтовой наклон в 1–2° или линейный ввод под малым углом, преобразуя осевое усилие в управляемые радиальные силы резания. Кроме того, при приближении к внутренним углам углы зацепления резко возрастают от 90° до 180°. Программисты должны применять трохоидальное скругление углов и снижать скорость подачи на 30–50%, чтобы предотвратить застревание в углах.
Параметры динамического фрезерования (HEM): эмпирические данные, показывающие, как легкое радиальное зацепление (Ae: 2%–8%) и большая осевая глубина резания (Ap) равномерно распределяют износ по кончику инструмента.
Традиционные методы фрезерования твердых материалов основаны на консервативной глубине резания в сочетании с большими шагами обработки (малый шаг Ap, большой шаг Ae). Эта устаревшая стратегия концентрирует тепло резания и абразивные силы непосредственно на хрупком 90-градусном углу. Для максимальной производительности при использовании твердосплавных концевых фрез HRC65 цехам следует перейти к высокоэффективным траекториям фрезерования (HEM), использующим всю длину канавки.
Для инструментальной стали твердостью 62 HRC мы используем осевую глубину обработки (Ap) 1.0–1.5 × диаметр и ограничиваем радиальный шаг (Ae) до 2–8% от диаметра резца, увеличивая скорость обработки поверхности до 100–140 м/мин. Радиальное утонение стружки позволяет увеличить скорость подачи, распределяя трение по всей канавке. Такой подход обеспечивает значительно более высокую скорость съема металла и продлевает срок службы инструмента.
Практические табу в отношении охлаждающих сред: почему мы требуем от зарубежных клиентов отказаться от водорастворимых эмульсий в пользу охлаждения воздухом под высоким давлением и минимального количества смазки (MQL)
При обработке раскаленных закаленных деталей операторы часто обрабатывают рабочую зону эмульсией под высоким давлением. Мы настоятельно не рекомендуем использовать обильное охлаждение при фрезеровании твердых материалов. В зоне контакта фрез возникают скачки температуры выше 800 °C; пропитывание зубьев при выходе из зоны резания вызывает резкие термические колебания, приводящие к образованию микроскопических трещин в гребенке и преждевременному выходу из строя твердосплавных концевых фрез.
Мы предписываем сухую резку с использованием струй сухого воздуха под давлением 6 бар или пневматических пистолетов с холодным воздухом. Сжатый воздух удаляет абразивную стружку, предотвращая повторное истирание и повреждение боковых стенок. Если детали требуют сверхтонкой обработки поверхности с шероховатостью Ra, минимальное количество смазки (MQL) обеспечивает оптимальную граничную смазку без термического удара, продлевая срок службы канавок и сохраняя целостность стенок полости.
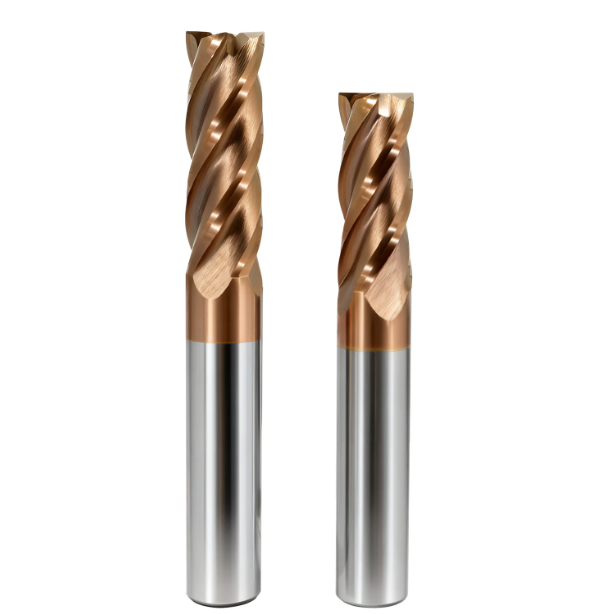
Геометрическая точность и системы зажима: ключевые внешние факторы для максимизации потенциала твердосплавных концевых фрез.
Когда во время фрезерования твердых материалов происходит внезапная поломка инструмента или его преждевременный износ, операторы инстинктивно меняют траекторию движения инструмента или винят в этом качество фрезы. Однако диагностика в полевых условиях показывает, что основной причиной часто являются недостатки зажима. Даже высококачественные твердосплавные концевые фрезы выходят из строя при использовании инструментов с низкой жесткостью или при установке с чрезмерным биением, что полностью сводит на нет преимущества обработки кромок и нанесения покрытий.
При фрезеровании инструментальных сталей твердостью 55–65 HRC отсутствует возможность поглощения механических вибраций. Такие факторы, как чистота конуса шпинделя, усилие удержания зажимного стержня, динамическая балансировка инструмента и площадь контакта поверхностей, напрямую определяют динамическую нагрузку на режущую кромку. Для максимальной производительности операторы станков должны рассматривать режущий инструмент, держатель инструмента и шпиндель как единое жесткое целое.
Эффект «уменьшения вдвое» биения на 3 мкм для срока службы инструмента: почему мы советуем клиентам использовать гидравлические держатели с термоусадочной посадкой или высокой жесткостью.
В ходе технологических проверок для европейских производителей пресс-форм мы получили четкие данные о деформации инструмента: при 10 000 об/мин в стали твердостью 60 HRC увеличение динамического общего индикаторного биения (TIR) с 3 мкм до 6 мкм сокращает срок службы инструмента более чем на 40%. При биении более 10 мкм одна канавка принимает на себя более 70% режущей нагрузки, что делает неизбежным срыв углов при использовании концевой фрезы с квадратным лезвием.
Мы настоятельно рекомендуем цехам, работающим с закаленными инструментальными сталями, отказаться от стандартных цанговых патронов ER в пользу зажимных или высокодемпфирующих гидравлических держателей. Зажимные патроны обеспечивают симметричное усилие захвата на 360° и предотвращают биение в пределах 3 мкм, в то время как гидравлические держатели поглощают высокочастотные вибрации во время прерывистых проходов профилирования. Это усовершенствование держателей инструмента легко окупается за счет предотвращения брака деталей.
Критическая «красная линия» для коэффициента свеса (L/D): формулы для регулировки глубины резания и скорости для снижения вибрации при превышении 3D-свеса.
Фрезерование глубоких полостей побуждает операторов увеличивать длину выступа инструмента сверх 4×D или 5×D. Поскольку прогиб консоли увеличивается пропорционально кубу неподдерживаемого выступа, увеличение длины концевой фрезы с 2.5×D до 4×D снижает сопротивление изгибу конструкции менее чем на треть. При высоких боковых нагрузках удлиненная квадратная концевая фреза для закаленной стали подвергается сильному упругому прогибу и гармонической вибрации.
При фрезеровании твердых материалов мы рассматриваем вылет 3×D как рабочую границу. Если геометрия полости требует большего вылета, уменьшите радиальное зацепление (Ae) на 25–30% на каждый дополнительный 1×D отрезок и отрегулируйте скорость вращения шпинделя, избегая зон резонанса изгиба. Всегда выбирайте усиленные хвостовики с коническим скосом шейки для сохранения жесткости основания.
Контроль ступенчатых следов: стратегия финишной обработки для устранения швов и неровностей поверхности при послойной обработке.
Механики часто сталкиваются с проблемой следов от ступенчатых дефектов, остающихся после многопроходной обработки Z-уровня стержней пресс-форм. При использовании четырехзубой концевой фрезы для ступенчатой обработки стенок полостей в сталях твердостью 60 HRC, небольшое радиальное отклонение в точке пересечения углов оставляет заметные линии на перекрывающихся уровнях, что портит качество обработки с шероховатостью Ra 0.2 мкм.
Для устранения ступенчатых следов необходимо непрерывное зацепление режущего инструмента. Оставьте припуск 0.03–0.05 мм для чистовой обработки, выровняйте профиль по оси и перейдите к непрерывной нисходящей спиральной траектории движения инструмента. Запрограммируйте плавные дугообразные заходы и выходы инструмента, чтобы исключить задержку инструмента и предотвратить появление следов отклонения вдоль обработанных стенок.
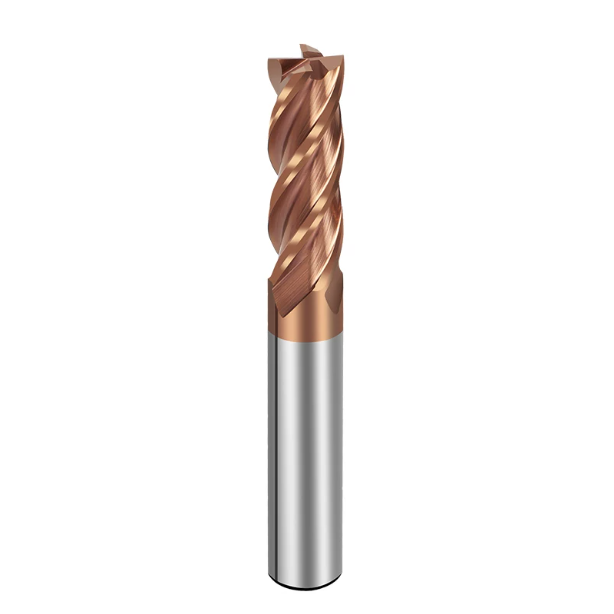
Внедрение и предотвращение ошибок: наши рекомендации по индивидуальной настройке как производителя концевых фрез с квадратным лезвием.
Фрезерование закаленных инструментальных сталей — это взаимозависимый инженерный процесс, связывающий траектории кулачкового механизма, пределы биения, прочность подложки и микрохонингованные кромки. Как специализированный производитель концевых фрез с квадратным лезвием , мы часто видим, как механические цеха пытаются использовать единые универсальные инструменты для обработки различных сплавов. При фрезеровании твердых материалов незначительные различия в твердосплавных деталях приводят к совершенно разным напряжениям на кромке.
Стабильность инструмента зависит от соответствия геометрии фрезы реальным условиям резания. Выбор концевых фрез, основываясь исключительно на номинальном диаметре и таблицах твердости из каталога, приводит к сколам кромок и износу вставок. Согласование размеров стержня, размеров зерна подложки и зазора канавок с настройками станка имеет важное значение для снижения производственных затрат.
Точный подбор марок и уровней твердости инструментальной стали: краткое справочное руководство по выбору инструмента (S136, 1.2379 и H13 в термообработанном состоянии)
Инструментальные стали после термообработки приобретают отчетливую микроструктуру, что требует использования специфической геометрии резца. При фрезеровании штамповых сталей горячей обработки, таких как H13 (50–54 HRC), отдавайте приоритет термостойким покрытиям и большому расстоянию между канавками на концевой фрезе квадратного сечения для закаленной стали. Для сталей холодной обработки с твердостью 58–62 HRC, таких как D2 (1.2379), отдавайте приоритет микроотрицательным Т-образным канавкам и расширенным сердцевинам для борьбы с абразивным износом.
Коррозионностойкие марки стали, такие как S136 или 420ESR (52–56 HRC), обладают более низким сопротивлением резанию, но проявляют высокую склонность к заеданию, ускоряя образование наростов на режущей кромке. При обработке таких деталей пресс-форм с зеркальной полировкой используйте специализированные твердосплавные концевые фрезы с зеркально отполированными канавками и микрорадиусными режущими кромками. Всегда проверяйте листы контроля термообработки перед окончательным выбором инструмента.
Оптимизация конструкции выемки в шейке гильз: индивидуальные спецификации для предотвращения зазоров между хвостовиком и гильзой и обеспечения жесткости при обработке глубоких отверстий и узких полостей.
Глубокие и узкие пазы представляют собой сложный компромисс: короткие канавки вызывают трение хвостовика о нережущую часть, в то время как длинные канавки приводят к чрезмерному отклонению инструмента и вибрации. Выбор сужения для концевой фрезы с четырьмя канавками позволяет сбалансировать длину и жесткость конструкции. Однако выбор произвольной длины сужения приводит к изгибу и вибрации при высокоскоростном зацеплении.
При проектировании нестандартных фрез следует указывать режущие канавки, которые покрывают осевой уступ ($A_p$) плюс зазор для стружки 1.0–1.5 мм, оставляя оставшуюся глубину паза для облегченной шейки. Диаметр шейки должен составлять от 92% до 95% от номинального диаметра инструмента, с большими радиусами перехода, что позволит сохранить прочность стенки и предотвратить заедание хвостовика.
Контроль качества от мелкосерийного прототипирования до массового производства: обеспечение стандартов качества для стабильного предоставления передовых услуг зарубежным клиентам.
В ходе испытаний на одном прототипе фрезы можно легко добиться жестких допусков, но для массового производства требуется одинаковый срок службы инструмента на сотнях фрез. Для специализированных твердосплавных концевых фрез с квадратным лезвием HRC65 отклонение шлифовки в 3 мкм может существенно снизить надежность процесса. Нестабильная работа инструмента обычно обусловлена тепловыми напряжениями при шлифовании или отклонениями в циклах хонингования при подготовке кромки.
Если в вашем цехе наблюдаются отклонения в сроке службы инструмента, превышающие 20% при использовании идентичных программ, проблема заключается в стабильности производства. Контроль производства, такой как лазерная правка шлифовального круга в процессе обработки, циклы снятия напряжений и 100% оптический 3D-контроль хонингования углов, обеспечивает стабильные допуски ±0.005 мм. Если вы сталкиваетесь с постоянными проблемами сколов при фрезеровании твердых материалов, мы будем рады обсудить ситуацию с учетом ваших чертежей деталей и настроек цеха.






