
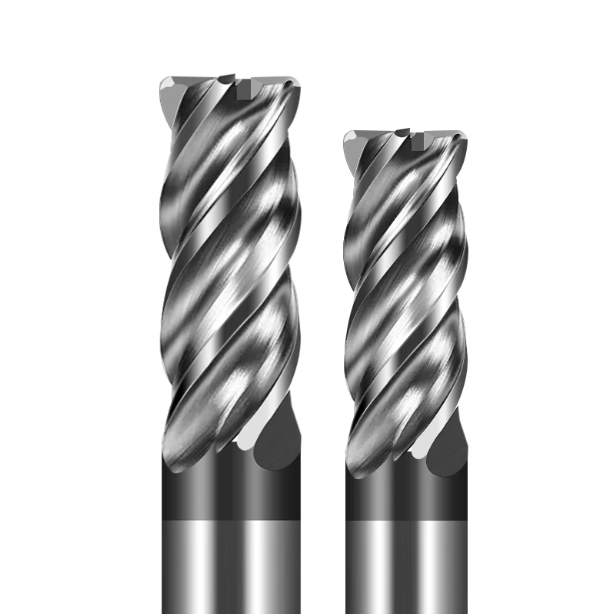
В прошлом месяце технический директор одного из машиностроительных цехов в Огайо прислал нам тревожное видео. Они обрабатывали фланцы из нержавеющей стали 316 на горизонтальном обрабатывающем центре, когда внезапно заклинило шпиндель. На четвертой детали кончик инструмента отломился. Он был озадачен: «На прошлой неделе на том же самом станке мы обрабатывали корпуса клапанов из стали 304 инструментом диаметром 1/2 дюйма и легко повредили по 18 деталей на каждом лезвии. Почему переход на сталь 316 вывел режущий инструмент из строя менее чем за два часа?»
За более чем пятнадцать лет работы в сфере производства инструментов и технической поддержки мы ежемесячно наблюдаем подобный кошмар на американских машиностроительных предприятиях. Программисты часто рассматривают стали марок 304 и 316 как идентичные «нержавеющие стали серии 300», копируя и вставляя одни и те же траектории движения инструмента и скорости. Но под микроскопом инструментальщика поток стружки и деформация кристаллов рассказывают совершенно разные истории. Игнорирование этих микроструктурных различий обычно превращает цех в дорогостоящую свалку металлолома.
Главная проблема стали 304 — быстрое упрочнение при обработке; острый угол образует на обрабатываемой поверхности твердую глазурованную корку, вызывая перегрев и катастрофическое скалывание. В отличие от нее, сталь 316 содержит от 2% до 3% молибдена, что удваивает прочность на растяжение при высоких температурах и приводит к прилипанию липкой стружки к режущей кромке инструмента. Сила резания возрастает за миллисекунды, разрушая кончики инструментов из-за сильного износа в местах зазубрин.
В обоих материалах срок службы инструмента редко зависит только от жесткости держателя. Вместо этого он зависит от микрогеометрической особенности, которую часто упускают из виду программисты CAM: радиуса закругления торцевой фрезы для нержавеющей стали. Острые квадратные концы не могут рассеивать сдвиговое напряжение, в то время как слишком большие радиусы увеличивают радиальные силы и вызывают сильную вибрацию. Если на ваших деталях наблюдается повреждение поверхности или выгорание углов, то радиус фрезы из стали 304, вероятно, ухудшает работу фрезы из стали 316.
Соответствует ли радиус скругления углов вашей карусели требуемому сплаву?
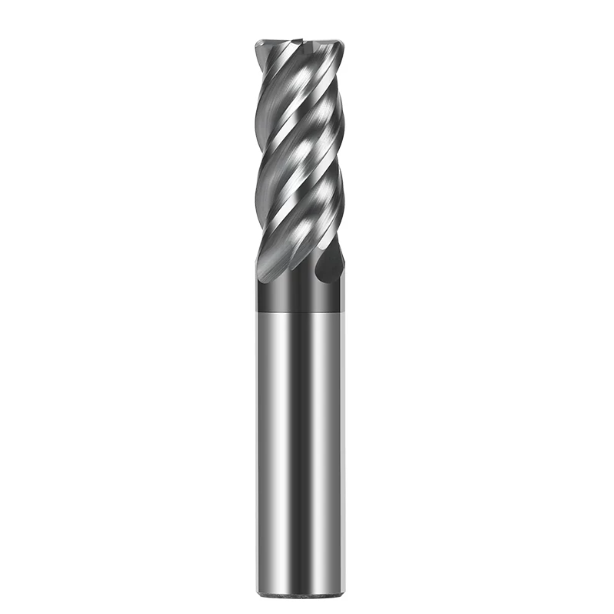
Почему радиус закругления торцевой фрезы не может быть одинаковым для нержавеющей стали марок 304 и 316?
Многие руководители цехов считают стали марок 304 и 316 взаимозаменяемыми аустенитными материалами, применяя к ним одинаковые технические характеристики инструмента. Однако, проведя сотни полевых испытаний, мы убедились, что их сопротивление сдвигу и механизмы образования стружки ведут себя совершенно по-разному. Проще говоря, резка стали 304 подвергает режущую кромку испытаниям на прочность при ударном воздействии и деформации под воздействием тепла, в то время как сталь 316 подвергает режущую кромку термическому заеданию и сильному абразивному разрыву.
Слепое копирование геометрии инструмента из стали 304 на сталь 316 редко приводит к постепенному износу боковой поверхности. Вместо этого вы получаете немедленное отслаивание кромки и поломку инструмента. Найти оптимальный радиус закругления торцевой фрезы для нержавеющей стали — это никогда не бывает универсальной формулой. Необходимо сбалансировать зазор для отвода стружки, силы бокового отклонения и площадь теплоотвода, чтобы сохранить допуск на протяжении всего процесса обработки.
Управление интенсивным процессом упрочнения стали марки 304: использование концевых фрез с закругленными углами для борьбы с концентрацией тепла и микросколом.
Несколько лет назад мы помогли техасскому производителю клапанов устранить катастрофические поломки инструмента при обработке глубоких полостей клапанов из стали 304. Они использовали обычные фрезы с квадратным концом, но к третьей части острые углы раскалялись добела и откалывались. Пластическая деформация превращает аустенит стали 304 в твердый мартенсит. Острый, незакрепленный квадратный наконечник, по сути, бьет по этой упрочненной оболочке до тех пор, пока карбид не разрушится.
Наше решение оказалось мгновенным: мы сохранили ту же площадь поверхности и нагрузку на стружку, но заменили квадратный инструмент на концевую фрезу с закругленным углом и радиусом R0.5 (0.020 дюйма). Эта небольшая дуга перераспределила тепловой импульс по плавной кривой, преобразуя резкий удар в угловую сдвиговую силу. Срок службы инструмента увеличился с 3 до 8 деталей на режущую кромку, а вибрация боковых стенок исчезла. Добавление закругленного угла обеспечивает механическую амортизацию, необходимую для стали марки 304.
Высокая адгезия и прочность на растяжение нержавеющей стали 316: решение проблемы износа в местах зазубрин с помощью концевых фрез с закруглением углов из карбида.
Обработка стали марки 316 — это совершенно другая история. Добавление молибдена повышает прочность на сдвиг при высоких температурах и химическое сродство, делая материал чрезвычайно липким. В нашем цехе заточки возвращаемые резцы часто имеют глубокие ямки на линии глубины резания — классический признак износа в этой области. Стружка приваривается к режущей кромке под сильным давлением, увлекая за собой микроскопические зерна карбида, которые отрываются.
Для противодействия этому разрушительному слипанию мы рекомендуем операторам станков использовать высококачественные твердосплавные концевые фрезы с закругленными углами, обладающие малым биением и большим радиусом. Большая дуга закругления уменьшает толщину стружки, позволяя липкой стружке из стали 316 чисто сворачиваться, не концентрируя тепло в одной точке. Поддерживайте радиус в пределах от R1.0 до R1.5 (от 0.040 до 0.060 дюйма) с помощью охлаждающей жидкости под высоким давлением; это контролирует радиальное смещение и предотвращает износ в виде выемок еще до его начала.
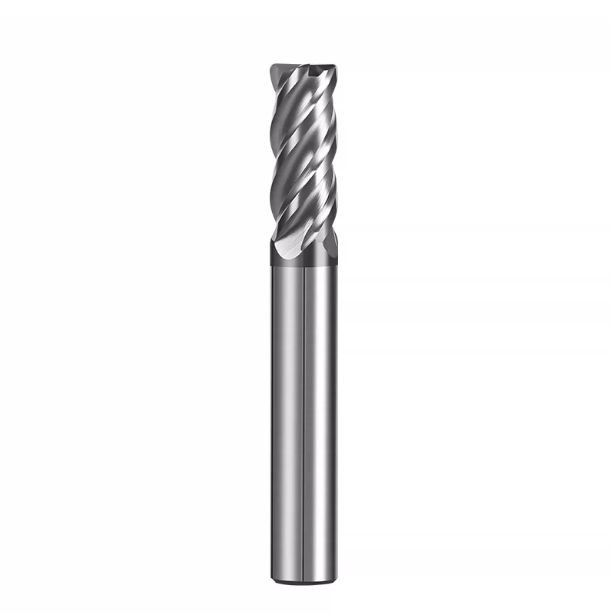
Компромисс между количеством канавок и удалением стружки: реальная производительность 4-канавочных твердосплавных концевых фрез для закругления углов по сравнению с 2-канавочными инструментами
Многие токари считают, что при фрезеровании нержавеющей стали большее количество канавок всегда предпочтительнее из-за большей скорости подачи стола и более жесткой сердцевины. Но обработка нержавеющей стали — это постоянная борьба между прочностью сердцевины и вместимостью канавки. Нержавеющие сплавы образуют нитевидную, непрерывную стружку, которая быстро забивает узкие каналы. Если канавка забивается стружкой, даже самый прочный инструмент ломается за миллисекунды от термического удара и забивания стружки.
При настройке оборудования мы прежде всего оцениваем открытость реза. Профилирование открытого выступа требует совершенно иного пространства для стружки, чем пропиливание глубокого паза. Выбор четырехзубой твердосплавной концевой фрезы с закругленными углами вместо двухзубчатого инструмента — это не вопрос предпочтения марки; это вопрос баланса между жесткостью поперечного сечения и объемом стружки, необходимым для безопасного удаления липкой стружки.
Четырехзубая твердосплавная концевая фреза с закруглением углов: сбалансированный выбор для фрезерования глубоких полостей и чистовой обработки профилей из нержавеющей стали.
Для обработки глубоких боковых стенок или тонкостенных профилей стандартным рабочим инструментом является четырехлезвийная фреза. В прошлом году в одном медицинском цехе в Миннесоте возникли проблемы с обработкой глубоких внутренних стенок корпусов из нержавеющей стали марки 304. Их стандартные фрезы с равным шагом лезвия оставляли сильные следы вибрации с шероховатостью Ra около 1.6. При обработке высоких боковых стенок отклонение инструмента и гармонический резонанс ухудшают качество обработки, в то время как более крупная сердцевина четырехлезвийного инструмента противодействует этому радиальному воздействию.
Мы решили эту проблему, перейдя на четырехзубчатую твердосплавную концевую фрезу с неравносторонней спиралью и радиусом закругления R0.5 (0.020 дюйма). Переменная геометрия позволила разорвать гармонические циклы, снизив радиальную вибрацию почти на 70% и улучшив качество обработки до Ra 0.4–0.6. Нижний радиус предотвратил локальный износ углов. Если вам нужны квадратные боковые стенки без конусности инструмента, то устойчивый к вибрациям четырехзубчатый инструмент с радиусом закругления — ваш лучший выбор.
Фреза с двумя канавками для закругления углов: решения для высоковязкой нержавеющей стали 316 (широкоступенчатая фрезеровка пазов и микроотверстий методом погружного фрезерования)
Когда производство переходит к нарезанию пазов по всей ширине (100% Ae) или агрессивному спиральному врезанию, большое количество канавок становится недостатком. Недавно в цехе в Висконсине попытались нарезать пазы глубиной 1.5xD в нержавеющей стали 316 с помощью 4-канавочного инструмента. Даже при обильном охлаждении инструмент сломался на глубину менее четырех дюймов. В неглубоких канавках мгновенно приваривалась липкая стружка 316, что привело к катастрофическому поломке инструмента из-за скопления стружки.
В узких пазах мы обычно используем концевую фрезу с двумя канавками для закругления углов. Глубокие параболические канавки удаляют толстую стружку марки 316 до того, как она расширится, предотвращая полное повторное срезание стружки. В то же время, закругление углов усиливает наконечник при крутых углах наклона. Небольшая жертва скоростью подачи для работы с двухканавочным инструментом обеспечивает непрерывную и надежную работу при обработке глубоких пазов.
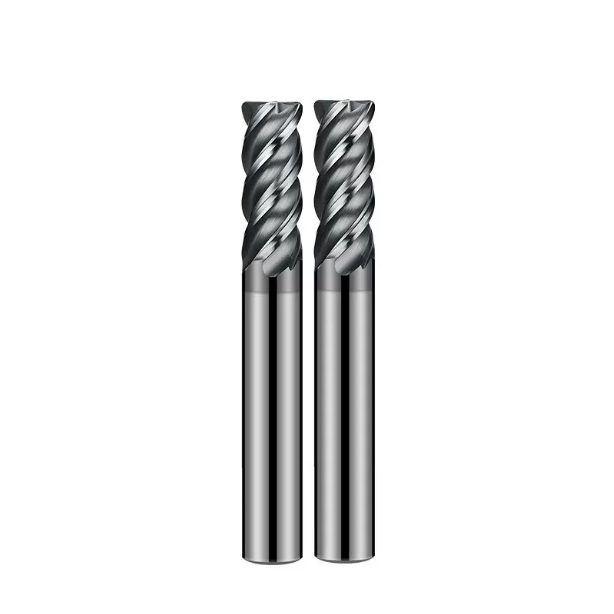
От стандартных к нестандартным параметрам: каковы пределы стандартных радиусов закругления углов концевых фрез?
Стандартные радиусы закругления углов, указанные в каталоге, доминируют на полках дистрибьюторов, и это неспроста. Они представляют собой надежный компромисс между прочностью наконечника и совместимостью с деталями. Но выбор любого подходящего радиуса часто приводит к проблемам. В результате операторы получают поврежденные наконечники инструментов при интенсивной резке или сильное сужение стенок при легкой чистовой обработке.
Умение вовремя отказаться от безопасного радиуса закругления торцевой фрезы — это компромисс между стоимостью инструмента и риском брака. Стандартные радиусы легко справляются примерно с 80% распространенных задач. Но когда дело доходит до малых внутренних радиусов или глубоких вылетов, использование стандартного радиуса при резке приводит к плохому качеству обработки, сокращению срока службы инструмента и дорогостоящим перерывам в цикле.
Механические характеристики стандартных радиусов закругления углов концевой фрезы (R0.5, R1.0, R2.0) при различной глубине обработки.
Радиус закругления кромки делает гораздо больше, чем просто укрепляет кромку; он перенаправляет силы резания. Динамометрические испытания показывают, что инструмент с радиусом R0.5 обеспечивает преимущественно радиальное (горизонтальное) направление сил резания. Такое поведение подходит для неглубоких радиальных резов при больших подачах. Но при увеличении радиуса до R1.0 или R2.0 большая дуга контакта перенаправляет давление резания вверх, в шпиндель.
Направление усилия вдоль оси Z имеет решающее значение для подавления вибрации при фрезеровании глубоких вылетов. Шпиндели значительно жестче в осевом направлении, чем в радиальном, поэтому такое смещение минимизирует деформацию инструмента. Однако на легких станках или для деталей с тонким основанием стандартный радиус закругления концевой фрезы R2.0 может создавать слишком большое усилие прижима, вызывая деформацию основания заготовки. Всегда проверяйте жесткость установки, прежде чем увеличивать радиус.
Когда чертежи строго предписывают радиусы ниже R0.2: компромиссная стратегия для предотвращения перегрева и сколов «псевдоострых» концевых фрез из карбида с закругленными углами.
На аэрокосмических чертежах часто указываются узкие внутренние скругления с радиусом менее R0.2 (0.008 дюйма). Токари часто используют острые инструменты с микрорадиусами для их обработки, но в нержавеющей стали крошечные радиусы ведут себя как «псевдоострые» кромки. Когда радиус скругления меньше, чем недеформированная стружка, металл размазывается, а не чисто срезается. Мы наблюдали это в Европе на кронштейнах планера из стали 316, где инструменты сгорели на второй детали из-за скачков трения при температуре 900°C.
Для обработки узких заготовок без поломки инструментов мы затачиваем специальную концевую фрезу из карбида с закругленными углами с помощью микрохонинговального инструмента с размером кромки от 8 до 12 микрон. Такая подготовка кромки поддерживает кристаллическую структуру карбида в условиях экстремального нагрева при сдвиге. Затем мы обрабатываем заготовку инструментом R1.0, оставляя всего 0.05 мм (0.002 дюйма) припуска для микрорадиусной фрезы. Хонингование кромки и минимизация радиального припуска — единственный способ надежно обрабатывать узкие заготовки.
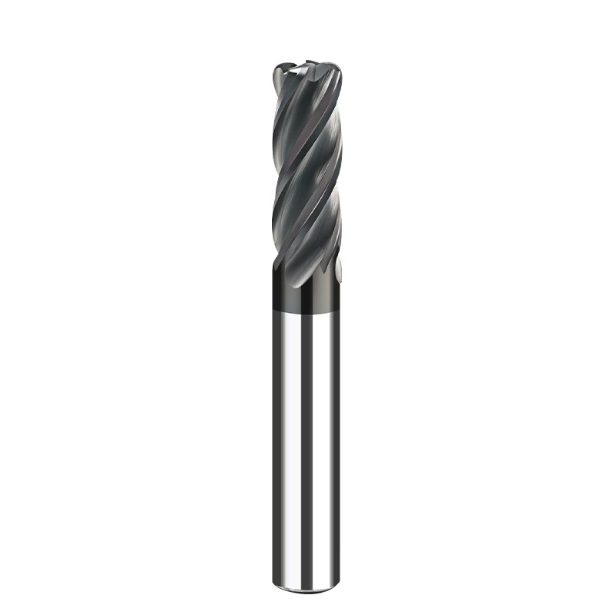
Практическая калибровка параметров резания: проблемы компенсации подачи при обработке закругленных углов концевыми фрезами из нержавеющей стали 304 и 316.
Многие программисты слепо копируют скорости и подачи из каталога в свои CAM-системы, вводят код и запускают цикл. В нашем цехе параметры каталога представляют собой идеализированную базовую величину, не более того. Статический подход разрушает оснастку при обработке нержавеющей стали; вдоль угловой дуги истинная толщина недеформированной стружки и тепловая нагрузка нелинейно изменяются в зависимости от траектории движения инструмента. Жесткое следование статическим формулам приводит к сколам на канавках и браку деталей.
Эта динамика особенно сложна при переходе от нержавеющей стали 304 к 316, где теплопроводность, как известно, низкая. Работа с концевой фрезой с закругленными углами требует активной защиты от чрезмерного зацепления с внутренним углом, а также учета упрочнения и заедания стружки. Точное знание момента снижения линейной скорости подачи вдоль сложных контуров отличает опытных токарей от тех, кто просто нажимает на кнопки.
Регулировка подачи дуги в CAM-программировании: предотвращение перегрузки четырехзубой твердосплавной концевой фрезы для закругления углов.
Классическая ошибка программирования — игнорирование разницы скоростей между осевой линией инструмента и внешней периферией режущей кромки при интерполяции внутренней дуги. Мы решили эту проблему на станке для изготовления турбоколлектора 304 в Мичигане, где концевые фрезы выгорали исключительно в углах пазов. Система управления станка рассчитывала запрограммированную подачу в центре инструмента. При интерполяции малых внутренних радиусов мгновенное радиальное зацепление фрезы удваивалось за миллисекунды.
Этот внезапный скачок давления разрушает четырехзубчатую твердосплавную концевую фрезу с закруглением угла. Компактные канавки фрез забиваются слишком крупной стружкой, задерживая тепло сдвига и разрушая закругление угла под чрезмерной нагрузкой. Мы решили эту проблему, включив замедление вращения в CAM-системе, уменьшив линейную подачу на 40-60% перед входом дуги. Добавление двух секунд к циклу обработки кармана устранило сбои инструмента и обеспечило стабильное время работы шпинделя.
Эмпирические данные о зависимости скорости резания (SFM) от ресурса радиуса закругления режущей кромки инструмента для нержавеющей стали 316.
Снижение скорости на 10% при переходе с стали 304 на 316 никогда не спасет вашу фрезу. Данные наших испытаний инструментов показывают крутую кривую разрушения: фреза с профилем R1.0 толщиной 1/2 дюйма комфортно работает при скорости 280–320 SFM в стали 304. Но в стали 316, где молибден упрочняет плоскость сдвига, превышение скорости 210 SFM приводит к резкому снижению срока службы инструмента, поскольку износ в виде надрезов разрушает радиус среза.
В цеху мы строго соблюдаем правило снижения производительности (316): уменьшаем длину рабочей поверхности на 25–35%, ограничивая её до 180–200 SFM. При использовании концевой фрезы из твердосплава с меньшим радиусом закругления зуба, уменьшите подачу на зуб (fz) ещё на 15%, чтобы безопасно очистить заугленную поверхность. Снижение длины рабочей поверхности предотвращает неконтролируемое термическое разрушение, экономя часы на перенастройке смещений и утилизацию дорогостоящих тестовых заготовок.
Руководство для менеджеров по закупкам и инженеров: Как оценить квалифицированных поставщиков концевых фрез с закругленными углами
За более чем пятнадцать лет работы в сфере изготовления и переточки инструментов мы наблюдали, как небольшие цеха тратят огромные деньги на фрезы, изготовленные по самым низким ценам. Агенты по закупкам часто сравнивают внешний диаметр, общую длину и цену за единицу, редко осматривая угол под оптическим компаратором. Радиус скругления подвергается сильнейшему термическому удару и механическому сдвигу; мельчайшие дефекты от некачественной шлифовальной машины приводят к испорченной поверхности и браку деталей.
Проверка поставщиков фрез с закругленными углами сводится к оценке повторяемости профиля и стабильности партий. Если в вашем цехе наблюдаются колебания срока службы инструмента от партии к партии или приходится заменять каждую фрезу для достижения нужного конуса, не стоит ограничиваться только ценой за единицу. Перед утверждением заказов на серийное производство оснастки проверьте качество правки шлифовального круга, касательность точки смешения и целостность сцепления покрытия.
Скажите «нет» некачественной продукции: критерии контроля качества для поставщиков концевых фрез с закруглением углов в отношении допусков по радиусу наконечника и касанию.
Наиболее верным показателем качества шлифовального цеха является точка соприкосновения закругления углов с периферийной канавкой. Некачественные 5-осевые шлифовальные станки часто оставляют микроскопический выступ или подрез прямо в этом месте. В случае с низкоуглеродистой сталью этот выступ может незаметно стереться. В случае с упрочняющейся сталью 304 или вязкой сталью 316 этот шов задерживает стружку, оставляет некрасивые следы на боковых стенках и провоцирует преждевременное образование сколов на боковой поверхности.
Именно поэтому мы требуем строгой непрерывности точки сглаживания при проверке поставщиков концевых фрез с закругленными углами. В нашем шлифовальном цехе профили углов выдерживаются в пределах ±0.005 мм и проверяются при 100-кратном оптическом увеличении. Если ваши операторы пытаются обнаружить темные контрольные линии на точных переходах от пола к стене, проверьте свои инструменты под микроскопом; неплавный переход в точке касания почти всегда является явным признаком неисправности.
Адгезия покрытия и твердость подложки: ключевые критерии выбора твердосплавных концевых фрез с закругленными углами, устойчивых к высокотемпературной резке нержавеющей стали.
Помимо геометрии, интерфейс между подложкой и покрытием определяет, выдержит ли инструмент интенсивную обработку в зонах сдвига нержавеющей стали. В недорогих инструментах часто используются стандартные однослойные покрытия AlTiN, которые быстро отслаиваются при термическом ударе при работе с нержавеющей сталью марки 316. Для обеспечения высокой износостойкости требуются многослойные покрытия AlCrN или кремниевые нанокомпозиты, рассчитанные на работу при температурах выше 1100°C, которые образуют смазывающий барьер из оксида алюминия непосредственно в зоне контакта стружки и инструмента.
При выборе твердосплавной концевой фрезы с закругленными углами используйте 20-кратную лупу для осмотра покрытия боковой поверхности; некачественные PVD-покрытия выглядят тусклыми с крупными брызгами, в то время как высококачественные покрытия демонстрируют безупречный, гладкий блеск. Если вы наращиваете производство сложных изделий из нержавеющей стали, пришлите чертеж детали, технические характеристики станка и текущие параметры. Мы, как специалисты по механической обработке, сможем оценить задачу и подобрать оптимальное количество канавок, радиус закругления углов и траекторию движения инструмента.






