
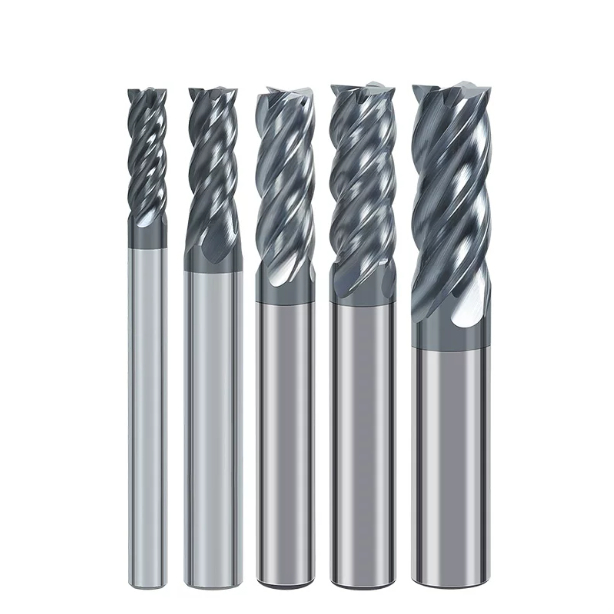
В прошлом месяце к нам обратился давний немецкий клиент с просьбой о срочном устранении неполадок. Они занимались серийным производством корпусов морских клапанов из стали 316L на 4-осевом обрабатывающем центре, но их график застопорился после перехода к поставщику недорогого инструмента. Операторы станков сообщили, что, хотя некоторые инструменты работали бесперебойно в течение двух часов, другие выходили из строя в течение пятнадцати минут после начала обработки.
Под стереомикроскопом первопричина была очевидна: микроскопическая подготовка кромки варьировалась на 5–12 микрон по всей партии, а адгезия покрытия была нестабильной. Обработка стали 316L требует учета низкой теплопроводности и сильного упрочнения при обработке. Использование непостоянного инструмента превращает производственный шпиндель в дорогостоящий испытательный стенд.
Более десяти лет производства инструментов и поддержки европейских и американских машиностроительных предприятий научили нас тому, что экономия на себестоимости единицы продукции часто приводит к значительному увеличению брака. Многие отделы закупок сосредотачиваются только на номинальной твердости твердосплава или базовой геометрии чертежа. Однако истинный срок службы инструмента зависит от ключевых производственных факторов:
- Размер зерен подложки и TRS: Вязкость разрушения субмикронных карбидов при интенсивной прерывистой резке.
- Адгезия высокотемпературного покрытия: Прочность теплозащитного барьера многослойных покрытий из AlCrN или AlTiN при термическом ударе.
- Стабильность помола при пакетном измельчении: Общее индикаторное биение (TIR), симметрия канавок и микроскопическое качество центрирования.
- Геометрические формы, разработанные специально для конкретных применений: Балансировка скорости подачи, скорости резания и удаления стружки в сталях марок 304, 316 или упрочненных осаждением.
Как инженерам цеха в условиях жестких производственных графиков разобраться в маркетинговых заявлениях поставщиков и определить действительно надежные фрезы для нержавеющей стали при выполнении крупных заказов?
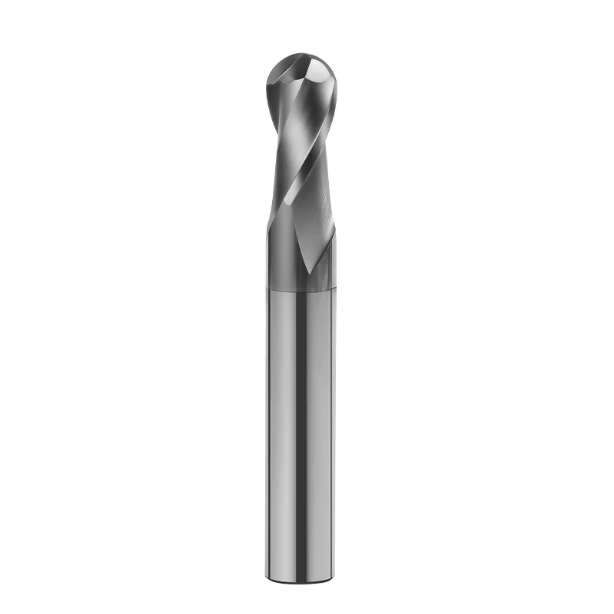
Почему цена за единицу продукции — не единственный фактор при закупке фрез оптом: уроки, извлеченные из анализа уровня брака в цехе.
При поддержке машиностроительных предприятий мы часто видим, как отделы закупок распределяют крупные заказы между поставщиками, предлагающими самые низкие цены, чтобы сократить первоначальные затраты. Хотя цены за единицу продукции могут снизиться на 20-30%, за это расплачивается цех. Операторам приходится постоянно корректировать смещение инструмента, распутывать стружку и исправлять отклонения размеров, вызванные чрезмерным изгибом инструмента.
Нержавеющая сталь создает высокие силы резания и удерживает интенсивное тепло в зоне среза, вместо того чтобы рассеивать его через стружку. Когда недорогие фрезы, продаваемые оптом, страдают от примесей сырья или неравномерной шлифовки, силы резания быстро усугубляют эти недостатки. Сэкономленные на начальном этапе средства теряются из-за брака деталей и дорогостоящих простоев оборудования.
Три скрытых недостатка дешевых фрез при серийной обработке нержавеющей стали 304/316
Мы исследовали множество вышедших из строя бюджетных фрез и выявили три повторяющихся типа отказов в аустенитной нержавеющей стали. Во-первых, плохой контроль пористости во время спекания карбида вольфрама приводит к низкой прочности на поперечный разрыв, вызывая внезапное разрушение хвостовика под воздействием больших нагрузок при резке. Во-вторых, некачественная ручная или грубая заточка кромки оставляет микрозаусенцы, которые немедленно скалываются при соприкосновении с упрочненными поверхностями.
Третья проблема — это отжиг подложки, вызванный недостаточными температурными порогами покрытия. В недорогих инструментах часто используются базовые PVD-покрытия, которые окисляются при температуре ниже 800 °C. При обработке высокопрочной нержавеющей стали 316 покрытие быстро отслаивается. Без этого теплового барьера нижележащий карбид размягчается, режущая кромка разрушается, и инструмент преждевременно выходит из строя.
Реальный анализ, проведенный западными клиентами: как «стоимость на одно устройство» и время простоя оборудования определяют реальную окупаемость инвестиций в закупки.
Два года назад мы помогли поставщику аэрокосмической продукции на Среднем Западе США оценить стоимость оснастки для гидравлических компонентов. Они не решались инвестировать в высококачественные концевые фрезы из нержавеющей стали. Мы помогли им внедрить формулу расчета стоимости одной режущей кромки, учитывающую срок службы режущего инструмента, трудозатраты на настройку, износ инструмента и время простоя цеха.
Результаты разрешили спор: хотя фрезы премиум-класса стоят на 30% дороже на начальном этапе, их стабильное качество в партиях увеличило срок службы инструмента с 45 минут до 110 минут на режущую кромку. Коэффициент использования шпинделя вырос на 12%, что снизило общую стоимость инструмента на готовую деталь на 18%. В серийном производстве стабильность процесса обеспечивает реальную экономию.
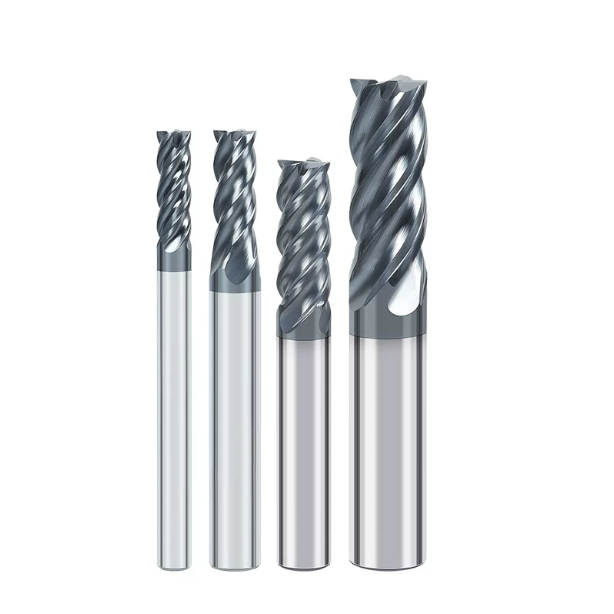
Проверка твердосплавной подложки и покрытия: как оценить надежность основания высококачественной фрезы из нержавеющей стали?
При диагностике сколов или преждевременного износа в цеху проблема редко сводится только к программированию траекторий или потоку охлаждающей жидкости. Производительность высокопроизводительной фрезы для нержавеющей стали зависит от совместимости твердосплавной подложки и ее поверхностного покрытия. Без прочного микрозернистого сердечника даже современные покрытия разрушаются под воздействием циклических нагрузок при резании.
При выборе производителя режущего инструмента мы оцениваем качество его сырья и подготовку к нанесению покрытия. Нержавеющая сталь быстро упрочняется при обработке и сохраняет высокую прочность при высоких температурах. Основа инструмента должна выдерживать тысячи механических ударов в минуту, а покрытие должно отражать тепло выше 900°C без отслаивания.
Выбор твердосплавных стержней: дело не только в характеристиках — истинный баланс субмикронного карбида между устойчивостью к механическим ударам и износостойкостью.
Мы не рекомендуем автоматически выбирать сверхтонкие или наноразмерные твердосплавные стержни с твердостью выше 93 HRA. При прерывистой резке и глубоких пазах более твердые материалы более хрупкие. Для материалов, вызывающих сильную вибрацию и пластическую деформацию, наилучший баланс прочности и твердости при высоких температурах обеспечивает субмикронный размер зерна (0.6–0.8 мкм) с содержанием кобальта 10–12%.
При черновой обработке кованых изделий с большим количеством окалины более безопасным выбором является компромисс между твердостью поверхности и вязкостью разрушения. В крупносерийном производстве такой состав подложки помогает предотвратить катастрофическое поперечное разрушение из-за скопления стружки, предоставляя операторам станков четкие предупреждающие сигналы перед полным отказом.
Сравнительный анализ высокотемпературных антиадгезионных покрытий (AlTiN против AlCrN) в реальных условиях: решение проблемы расслоения покрытия, вызванного плохим теплоотводом при обработке нержавеющей стали.
Многие инженеры по умолчанию используют стандартные покрытия AlTiN, но мы предпочитаем архитектуры на основе AlCrN для нержавеющей стали марок 316L или дуплексной нержавеющей стали. Хотя AlTiN хорошо работает при обычной сухой резке, содержащееся в нем алюминий может вступать в реакцию с клейкой нержавеющей сталью при повышенных температурах. Это способствует образованию нароста на режущей кромке (BUE), который отслаивает покрытие от подложки при отламывании стружки.
Покрытия AlCrN обеспечивают меньшее трение и лучшую устойчивость к наростам на кромках. Плотный слой оксида хрома выдерживает рабочие температуры выше 1000 °C и устойчив к абразивному износу. При мокрой обработке или в установках с минимальным количеством смазки многослойное покрытие AlCrN смягчает воздействие термической усталости, предотвращая микротрещины, приводящие к отслаиванию покрытия.
Как обеспечить постоянство допусков на заточку кромок при оптовой закупке концевых фрез из нержавеющей стали
При размещении крупных заказов на концевые фрезы из нержавеющей стали указывайте в техническом соглашении диапазон допусков на подготовку кромки, а не полагайтесь только на характеристики внешнего диаметра. Нехонингованные кромки содержат микроскопические трещины, которые мгновенно скалываются в зонах упрочнения. И наоборот, агрессивное хонингование создает чрезмерно большой радиус, что увеличивает давление резания и вызывает сильное упрочнение поверхности.
При общей фрезеровке и чистовой обработке нержавеющей стали мы строго контролируем радиус микрохонингования в пределах от 8 до 15 микрон, при этом вариативность партии не превышает ±2 микрона. Запросите отчеты об оптическом 3D-контроле поперечного сечения с помощью таких систем, как Alicona или Zoller. Равномерная обработка кромки методом «водопада» или микрорадиусная обработка обеспечивают предсказуемый срок службы инструмента на сотнях деталей.
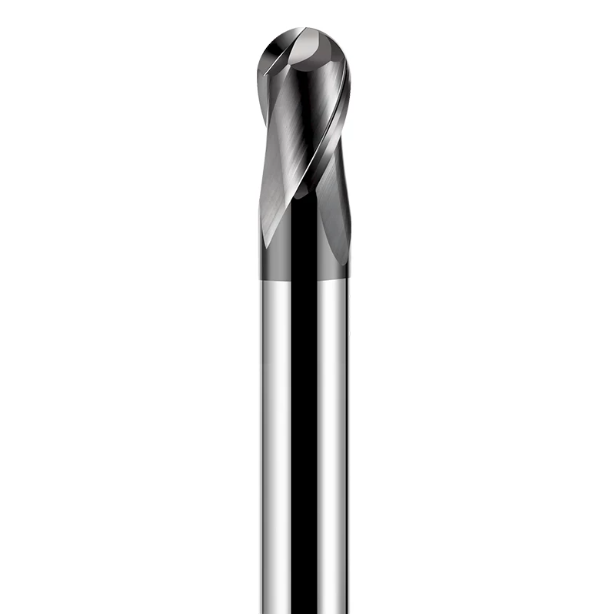
Геометрическая структура и конструкция системы отвода стружки: особенности изготовления для предотвращения упрочнения материала и вибрации при обработке нержавеющей стали.
Пронзительный визг шпинделя станка — это самый ранний предупреждающий сигнал для оператора при фрезеровании нержавеющей стали. Силы резания могут быть на 40% выше, чем в стандартных сталях, а это значит, что неправильная геометрия инструмента вызывает высокочастотную вибрацию. Как только канавки начинают тереться о заготовку, начинается сильное упрочнение материала, вызывающее ускоренный износ боковой поверхности и внезапное скалывание кромки.
Для преодоления этой проблемы требуется точно выверенная микрогеометрия, а не просто регулировка шпинделя. Во время 5-осевой заточки инструмента незначительные изменения углов наклона, зазоров и поперечного сечения канавок определяют, как закручивается стружка и распределяются усилия. Эти микроскопические детали позволяют высокопроизводительной фрезе для нержавеющей стали оставаться исключительно стабильной при глубокой обработке пазов и тяжелых боковых резах.
Переменная спираль и шаг спирали: ключ к устранению вибрации при фрезеровании глубоких полостей из стали 316L.
Если следы вибрации на боковых стенках портят ваши глубокие пазы из стали 316L, проверьте конфигурацию спирали и шага вашего инструмента. Стандартные инструменты с симметричными канавками ударяют по режущей кромке через фиксированные интервалы, создавая равномерную гармоническую частоту. В установках с большим вылетом эта вибрация быстро усиливается, оставляя видимые волнообразные узоры и сколы на углах режущих кромок.
Мы решаем эту проблему, используя асимметричную геометрию шлифовки с переменными углами спирали (например, 35°/38°) в сочетании с неравным расстоянием между канавками (например, 88°/92°). Такая структура устраняет гармонический резонанс, смещая фазы удара по всей длине реза. В реальных условиях обработки пазов в стали 316L эта переменная конструкция устраняет неровности поверхности и позволяет увеличивать осевую глубину резания на 20% без уменьшения подачи.
Прорезка пазов против высокоскоростного бокового фрезерования: компромиссы в объеме стружкообразования и толщине сердцевины для фрез из нержавеющей стали.
Выбор между 4-канавочным и 5-канавочным инструментом сводится к балансу между пространством для отвода стружки и жесткостью сердечника. Нержавеющая сталь образует волокнистую, пластичную стружку, которая прилипает друг к другу, если ее плотно забить в паз. Для фрезерования пазов диаметром 1xD идеально подходит 4-канавочная фреза для нержавеющей стали, поскольку ее более глубокие канавки позволяют стружке свободно скручиваться и выбрасываться без повторной обработки.
Для высокоэффективного бокового фрезерования и динамических трохоидальных траекторий с низким радиальным зацеплением (Ae) пятилезвийный инструмент с массивным сердечником (55–60% диаметра режущей кромки) значительно превосходит другие. Более толстая стенка сопротивляется изгибающим силам, устраняя конусность стенок и смещение размеров. В сочетании с полированными U-образными канавками стружка плавно удаляется при высоких скоростях подачи, что максимизирует скорость съема металла.
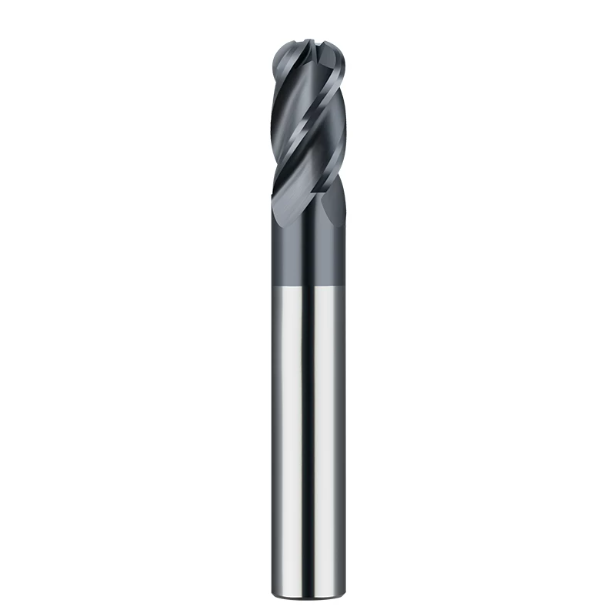
Специальный выпуск по обработке поверхностей и пресс-форм: контрольный список для предотвращения ошибок при оптовой закупке концевых фрез с шаровым наконечником для нержавеющей стали.
Изготовление медицинских имплантатов из нержавеющей стали и крыльчаток для аэрокосмической техники — это настоящий полигон для испытаний высокоточных инструментов. В отличие от плоских инструментов, шаровые концевые фрезы для нержавеющей стали должны справляться со скоростью резания, которая падает до нуля прямо на кончике. Этот физический предел требует исключительной точности полусферической шлифовки и превосходной поддержки центральной кромки для предотвращения немедленного разрушения.
При оптовой закупке шаровых фрез многие покупатели проверяют внешние диаметры, игнорируя точность сферического профиля и симметрию центральной части заточки. Нержавеющая сталь быстро упрочняется под воздействием сжимающих нагрузок. Любое искажение профиля наконечника приводит к неравномерной высоте зазубрин во время трехмерной обработки, что приводит к некачественной обработке поверхности и вынуждает цеха прибегать к дорогостоящей ручной полировке на верстаке.
Прочность кромки в центре при 3D-профилировании: почему многие шаровые фрезы на станках с ЧПУ преждевременно скалывают кромки во время врезного фрезерования?
При устранении неполадок, связанных с 3D-обработкой поверхностей, мы часто наблюдаем поломку стандартной шаровой фрезы с ЧПУ прямо на кончике во время вертикальных погружений или крутых наклонных участков. Поскольку скорость поверхности падает до нуля на оси вращения инструмента, процесс резания превращается в чистое сжатие материала. Вязкая нержавеющая сталь сжимается в центральной мертвой зоне, создавая огромные осевые силы.
Для противодействия этому мы шлифуем S-образный поперечный разрез или эксцентрический выемку непосредственно в центральной режущей кромке. Такая геометрия усиливает микроскопическую толщину перемычки и создает плавный путь выхода для застрявшей стружки. В настройках CAM всегда отдавайте предпочтение спиральному или угловому наклону менее 3°, а не прямому вертикальному погружению, чтобы поддерживать силы резания на активных режущих кромках.
Минимальные стандарты допуска TIR для высокоточных концевых фрез с шаровидным наконечником (для нержавеющей стали) при 5-осевой обработке рабочих колес и каналов подачи.
При 5-осевой обработке рабочих колес и каналов для жидкости из стали 17-4 PH непрерывный наклон оси инструмента усиливает каждую микроскопическую механическую ошибку. Для крупных заказов концевых фрез с шаровым наконечником для нержавеющей стали мы обеспечиваем радиальное общее индикаторное биение (TIR) в пределах 0.003 мм (0.00012″), при этом сферический профиль фиксируется в пределах ±0.005 мм по всему радиусу.
Если биение выходит за пределы этих ограничений при резке под наклоном, вся нагрузка приходится на одну режущую кромку, в то время как противоположная канавка лишь трется. Это неравномерное напряжение вызывает быстрое образование сколов с одной стороны и повреждение тонких, хрупких лезвий. Перед утверждением оптовых поставок всегда требуйте подтверждения биения с помощью бесконтактных лазерных или оптических систем предварительной настройки.
Контроль следов от инструмента при зачистке корней пазов шаровидным фрезером и при переходе глубоких полостей: оптимизация жесткости за счет конических хвостовиков и конструкций с длинной шейкой и короткими канавками.
Обработка глубоких радиусов закругления углов часто приводит к появлению следов деформации и вибрации при использовании стандартных инструментов с режущей кромкой по всей длине. Длинные режущие кромки значительно снижают жесткость поперечного сечения нержавеющей стали. Даже небольшое усилие резания вызывает изгиб инструмента, что приводит к видимым несоответствиям и образованию заусенцев в местах перекрытия траекторий движения инструмента.
Мы рекомендуем использовать инструменты с длинной режущей кромкой и короткими канавками или ступенчатые хвостовики с коническими шейками. Уменьшение активной длины резания (от 2xD до 3xD) и уменьшение диаметра шейки за ней обеспечивают максимальную жесткость хвостовика и предотвращают трение о боковые стенки. Такая конструкция подавляет деформацию инструмента, обеспечивая плавное сглаживание ступеней при сложных чистовых обработках.
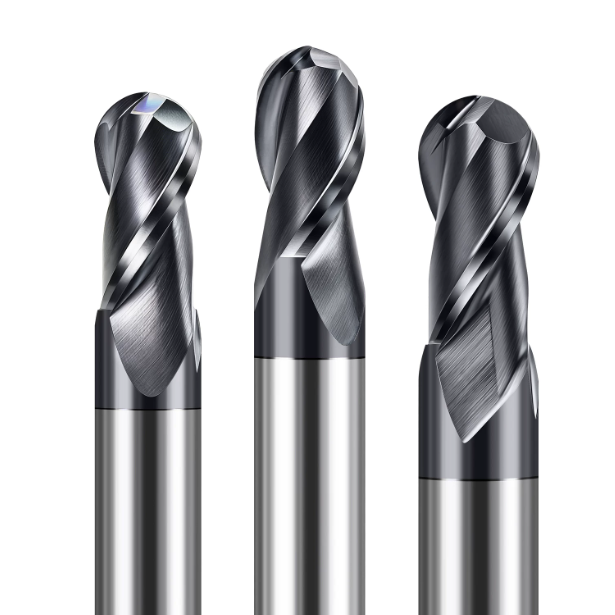
Можно ли напрямую использовать параметры производителя? Реальные испытания скоростей вращения концевых фрез и скоростей подачи при обработке нержавеющей стали.
Каталоги выбора инструмента, расположенные рядом с панелями станков, — обычное явление, но копирование скоростей из каталога в программное обеспечение CAM часто приводит к преждевременному выходу из строя. Опубликованные данные о скорости вращения концевой фрезы для нержавеющей стали отражают идеальные лабораторные условия с высокопрочными шпинделями, нулевым биением и коротким вылетом инструмента. В реальных условиях необходимо учитывать износ шпинделя, вибрацию приспособления и балансировку держателя инструмента.
Обработка нержавеющей стали требует баланса между скоростью вращения шпинделя и нагрузкой на него, чтобы избежать перегрева. Чрезмерная скорость вращения шпинделя приводит к накоплению сильного тепла в зоне резания, что ухудшает покрытие и размягчает твердосплав. И наоборот, работа на низких скоростях с недостаточной подачей вызывает трение и полировку. Точная настройка параметров путем анализа колебаний шпинделя и оценки цвета стружки является важным навыком в цехе.
Почему слепое следование рекомендациям каталога по скорости вращения концевых фрез из нержавеющей стали приводит к упрочнению материала при обработке
При поломке инструмента операторы часто увеличивают скорость вращения шпинделя и уменьшают подачу на зуб, чтобы «сделать более лёгкий рез». Эта ошибка имеет катастрофические последствия при обработке нержавеющей стали. Если подача на зуб (fz) падает ниже радиуса хонингования кромки, канавки не могут срезать материал под границами зерен. Вместо этого режущая кромка трется о упрочненный слой, оставшийся после предыдущего прохода.
Это трение резко повышает твердость поверхности и генерирует сильное тепловое воздействие. Использование общих рекомендаций по скорости фрезы для нержавеющей стали без достаточной подачи на зуб приводит к быстрому износу зазубрин и сколам кромок. В серийном производстве гораздо лучше немного уменьшить длину обрабатываемой поверхности, сохраняя при этом достаточную нагрузку стружки, которая срезает затвердевшую корку и отводит тепло.
Рекомендации по регулировке скорости резания (SFM/Vc) и подачи на зуб (fz) для аустенитных (304/316) и дисперсионно-упрочняемых (17-4 PH) нержавеющих сталей
Для разных марок нержавеющей стали требуются индивидуально подобранные параметры резания, а не универсальная формула. Для вязких аустенитных марок, таких как 304 и 316, мы рекомендуем скорость резания (Vc) от 80 до 140 м/мин (от 260 до 460 SFM) и подачу на зуб (fz) от 0.03 до 0.08 мм/зуб. Этот диапазон обеспечивает чистое формирование плоскостей сдвига и предотвращает забивание канавок стружкой.
Для стали 17-4 PH или 15-5 PH (HRC 36–44) высокая прочность на сдвиг существенно увеличивает давление инструмента. Мы снижаем скорость резания до 50–90 м/мин (160–300 SFM), чтобы уменьшить термический удар вдоль режущей кромки. Сочетание прочной концевой фрезы из нержавеющей стали с малым углом заточки и высокоскоростной подачей, а также малой глубиной профилирования защищает углы резания от хрупких микротрещин.
Увеличение срока службы инструмента более чем на 40% за счет точной настройки скорости при обработке в условиях высокого давления охлаждающей жидкости и трохоидальном фрезеровании.
Динамическое трохоидальное фрезерование в сочетании с подачей охлаждающей жидкости под высоким давлением через шпиндель (TSC) произвело революцию в фрезеровании нержавеющей стали. При трохоидальных траекториях радиальное зацепление (Ae) поддерживается на низком уровне — обычно от 5% до 10% диаметра инструмента. Короткая дуга зацепления дает режущим кромкам достаточно времени для охлаждения во время вращения, не связанного с реза, предотвращая накопление тепла.
Благодаря минимизации тепловыделения, вы можете безопасно увеличить скорость фрезы для нержавеющей стали на 30–50% (достигнув более 180 м/мин для стали марки 304). Сжиженный газ под высоким давлением (70+ бар) мгновенно разрушает стружку и выталкивает ее из зоны резания. Это исключает повторное удаление стружки, стабилизирует температуру обрабатываемой поверхности и продлевает срок службы инструмента более чем на 40%.
Руководство по приемке для покупателей из западных стран: ключевые критерии оценки производителей высоконадежных концевых фрез из нержавеющей стали.
Выбор микрозерен, адгезия AlCrN, неравномерная геометрия винтовой структуры и оптимизация подачи — все это зависит от одного фактора: контроля технологического процесса производителем. При оценке поставщика высокопроизводительных концевых фрез из нержавеющей стали не ограничивайтесь глянцевыми брошюрами и образцами для испытаний. Истинная производственная компетентность заключается в самом шлифовальном цехе и лаборатории контроля качества.
Если вы закупаете оснастку для крупносерийного производства изделий из нержавеющей стали, оцените точность станков, протоколы контроля качества и оперативность технической поддержки. Когда производитель сочетает в себе высококачественное шлифовальное оборудование с ЧПУ и опытных инженеров-технологов, ваш цех избегает дорогостоящего брака и незапланированных простоев во время сложных производственных циклов.
Основные критерии оценки оборудования для 5-осевой заточки инструментов и контрольно-измерительных приборов.
Для оценки технических возможностей производителя режущего инструмента запросите список его производственного и метрологического оборудования. Шлифовка микропрофилей кромок и сложных канавок требует высокой повторяемости обработки и термической стабильности. Высококачественные 5-осевые станки с ЧПУ для заточки инструментов от таких производителей, как Walter, Rollomatic и Schneeberger, являются отраслевым стандартом для обеспечения однородности партий.
Не менее важна комплексная оптическая метрология после шлифовки. Требуйте от поставщиков предоставления отчетов о проверке с помощью бесконтактных измерительных систем, таких как Zoller или Alicona, с каждой отгрузкой. Эти отчеты должны подтверждать внешний диаметр, симметрию расстояния между канавками и радиусы заточки кромок по всей партии до того, как инструменты попадут на ваш шпиндель.
Контроль качества на всех этапах, от первичной инспекции (PPAP) до отгрузки готовой продукции (контроль дефектов в пределах ±0.003 мм на партию).
Во многих механических цехах безупречные первоначальные тестовые образцы сменяются нестабильными производственными поставками. При закупке фрез оптом необходимо требовать от поставщиков соблюдения принципов PPAP и подтверждения статистической производительности процесса (Cpk). Шлифовальные ячейки должны включать автоматическую правку шлифовального круга и компенсацию теплового режима в процессе работы, чтобы общее индикаторное биение (TIR) не превышало ±0.003 мм по всей длине обработки.
При обработке сотен или тысяч концевых фрез чрезмерное биение приводит к перегрузке одной канавки во время многоосевого профилирования. Если в ваших производственных записях зафиксированы спорадические сколы или отклонения размеров, вероятной причиной являются непостоянные допуски партии. Внедрение строгих ограничений выборочной проверки и индивидуальных лазерных кодов отслеживания обеспечивает стабильный срок службы инструмента.
Прямые закупки у производителей для индивидуальной настройки под конкретные задачи и технической поддержки на месте.
Если вы сталкиваетесь со сложными узкими местами — такими как глубокие пазы в стали 17-4 PH, миниатюрные медицинские детали или дуплексная обработка пазов — сотрудничайте напрямую с ведущим шлифовальным предприятием, а не с дистрибьютором, предлагающим инструменты по каталогу. Стандартные инструменты из каталога предназначены для общего применения. В экстремальных условиях регулировка угла наклона на 2°, изменение толщины стержня или добавление сужения паза решают проблемы вибрации и удаления стружки.
Квалифицированный производитель режущего инструмента должен выступать в качестве продолжения вашей инженерной команды. При работе с упрочнением материала, видимыми следами сглаживания или преждевременным износом кромки, сообщите о допусках детали, жесткости приспособления, а также текущих подачах и скоростях. Прямое сотрудничество с инженерами-инженерами, понимающими механику резания, обеспечивает реальное повышение производительности цеха.






