
В прошлом месяце, во время устранения неполадок в настройке пресс-формы для немецкого поставщика автомобильных комплектующих первого уровня, их инженер-технолог обратил внимание на закаленную пластину из стали 1.2379 (D2), только что снятую с вертикально-фрезерного станка. Расчеты CAM предсказывали теоретическую чистоту поверхности Ra 0.4 мкм, но профилометрические измерения на сложной 3D-полости выявили локальные значения, превышающие Ra 1.6 мкм. Поверхность стали имела отчетливую микроволнистость и едва заметные следы вдоль глубоких ребер, что вынудило цех потратить четыре часа на ручную полировку.
Это повторяющаяся проблема, с которой мы сталкиваемся еженедельно при поддержке машиностроительных предприятий по всей Европе и Северной Америке. При чистовой обработке легированных и инструментальных сталей программисты часто полностью полагаются на теоретические формулы расчета острых углов, встроенные в программное обеспечение CAM. Однако эти базовые формулы полностью игнорируют деформацию инструмента, упругое возвращение заготовки, динамическое биение шпинделя и критическую мертвую зону нулевой скорости на кончике режущей кромки.
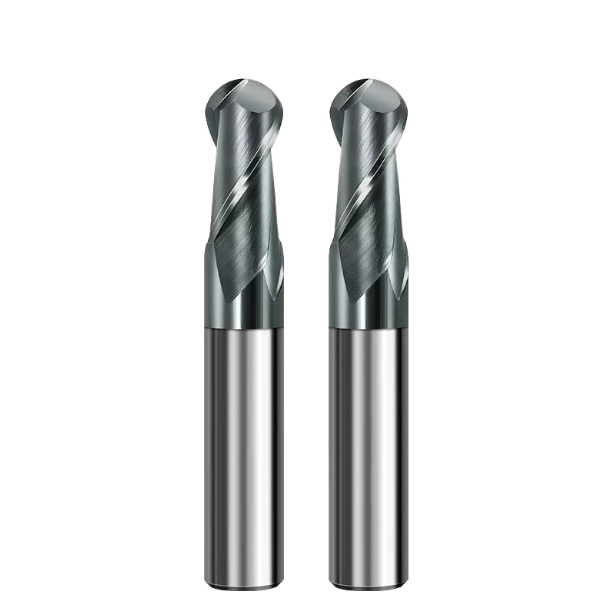
Для достижения равномерной, высококачественной сатинированной или полузеркальной поверхности стали необходимо подобрать шаг регулировки в соответствии с твердостью после термообработки, глубиной резания и жесткостью станка. Независимо от того, используете ли вы стандартную шаровую фрезу для обработки стали по 3D-контурам или переходите на шаровую фрезу с твердостью HRC65 для закаленной инструментальной стали , точная регулировка шага регулировки определяет конечное качество поверхности и срок службы инструмента. Часто ли вы обнаруживаете видимые следы от зубцов на стальных деталях даже после снижения шага регулировки ниже 0.05 мм?
Балансировка шага обработки и острых углов в цеху: максимизация качества поверхности при фрезеровании стали шаровыми фрезами.
При чистовой обработке инструментальной стали в цеху многие токари попадают в распространенную ловушку: если качество поверхности плохое, они просто уменьшают шаг резания. В наших производственных и полевых испытаниях слепое определение шага резания часто портит качество поверхности. Когда радиальная ширина резания падает ниже критического порога, режущая кромка перестает чисто резать и начинает полировать сталь, генерируя тепло трения, которое приводит к образованию глазури на поверхности.
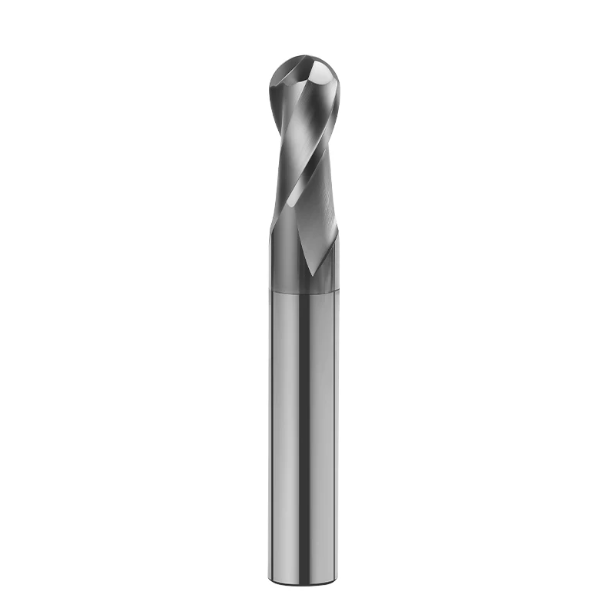
Для достижения чистого среза необходим оптимальный баланс между жесткостью станка, силой резания инструмента и образованием стружки. При настройке высококачественной шаровой фрезы для резки стали при 3D-профилировании мы поддерживаем радиальный шаг резания в диапазоне от 4% до 8% от эффективного диаметра резания. В сочетании с постоянной подачей на зуб этот диапазон позволяет чисто удалять микростружку с поверхности резания, предотвращая ее трение о сталь.
Разрыв между теоретическими расчетами и фактической обработкой стали: почему один и тот же шаг обработки не обеспечивает ожидаемого значения Ra.
В ходе недавних испытаний на предприятии по производству автомобильных штампов в Мичигане клиент использовал шаровидную фрезу R3 на стали H13 с теоретическим шагом 0.08 мм для достижения требуемого значения Ra 0.35 мкм. Профилометр показал Ra 1.1 мкм с заметной шероховатостью поверхности. Программное обеспечение CAM предполагает, что инструмент и заготовка на 100% жесткие. В действительности же даже небольшое отклонение инструмента на 3–5 мкм в сочетании с упругостью стали искажает рассчитанный профиль выступа.
Если теоретические значения Ra, рассчитанные по CAM-системе, не соответствуют ожидаемому значению на вашем станке, не следует предполагать, что режущая кромка затупилась. Внимательно изучите динамическое радиальное отклонение и упругое восстановление сплава. Увеличение скорости резания при одновременном уменьшении запрограммированного шага на 10–15% стабилизирует давление инструмента и обеспечивает значительно более чистую обработку поверхности, чем при использовании жестких формул из учебников.
Как избежать «нулевой скорости резания» в центре: оптимизация наклона инструмента и шага при обработке трехмерных стальных поверхностей.
При профилировании плоских или малоугловых стальных поверхностей самым большим препятствием является центральная мертвая зона шарового наконечника. Вертикальное погружение приводит к тому, что центр шара соприкасается с заготовкой, где скорость резания падает до нуля. Режущая кромка не может срезать сталь в этом месте; она просто разрывает и пластически смещает материал, оставляя после себя тупую центральную полосу и микрозаусенцы вдоль границ ступенек.
При программировании многоосевых траекторий мы всегда задаем угол опережения или наклона от 10° до 15°, чтобы сместить зону контакта от центра. На стандартных 3-осевых фрезерных станках направление траектории регулируется таким образом, чтобы боковой радиус попадал в зону резания. Наклон шаровой концевой фрезы поддерживает высокую скорость резания по всей зоне контакта, позволяя использовать немного больший шаг обработки при получении гораздо более чистой поверхности без заусенцев.
От получистовой обработки до зеркальной полировки: прямое влияние припуска на чистовую обработку на производительность при переходе через фрезу для различных типов фрез.
Токари часто винят в появлении глубоких следов от фрезы чистовые инструменты, но настоящей причиной обычно является неравномерная получистовая обработка. При переключении между различными типами фрез — например, черновая обработка концевой фрезой с закругленным концом и чистовая обработка шаровой фрезой — неравномерный припуск на заготовку приводит к образованию глубоких ступенек на стенке. Прохождение по неровной заготовке вызывает скачки силы резания, которые отклоняют кончик инструмента, создавая видимые поверхностные царапины.
Мы рекомендуем оставлять постоянный, равномерный припуск на заготовку от 0.03 до 0.05 мм по всему профилю перед выполнением окончательного прохода. Поддержание равномерной толщины заготовки обеспечивает стабильное отклонение инструмента и нагрузку на стружку при каждом проходе с шагом. Такой строгий контроль толщины заготовки обеспечивает предсказуемое давление резания и гарантирует безупречную, равномерную обработку всей трехмерной стальной детали.
Освоение обработки криволинейных поверхностей закаленной стали: шаг обработки и контроль качества поверхности для фрез с твердостью HRC55 и HRC65.
При фрезеровании твердых инструментальных сталей распространенной проблемой является быстрое ухудшение качества поверхности, вызванное ускоренным износом режущей кромки. Экстремальные температуры в зоне резания и сдвиговые напряжения подвергают инструмент сильному микроабразивному износу и термическим ударам. Неправильная установка шага фрезерования усугубляет эту проблему, вызывая трение режущей кромки о закаленную поверхность, что приводит к сколам на боковой поверхности и отслоению покрытия.
Для чистой обработки закаленной стали необходимо подобрать шаг подачи в соответствии с конкретным диапазоном твердости заготовки. Крайне важно найти правильный баланс между силами резания и теплоотводом. Использование специальной шаровой фрезы с твердостью HRC55 в сочетании со сверхтвердым инструментом позволяет применять различные стратегии микроподачи, продлевая срок службы инструмента и значительно сокращая время ручной полировки.
Чистовая обработка предварительно закаленной инструментальной стали (P20/NAK80): баланс между шагом резца и сроком службы инструмента для фрез с твердостью HRC55.
В ходе полевых испытаний для заказчика, занимающегося изготовлением пресс-форм для автомобильных осветительных приборов, операторы уменьшили шаг резания до 0.02 мм на предварительно закаленной стали твердостью 38–42 HRC, стремясь к зеркальной поверхности. Режущая кромка стерлась до плоскости, прежде чем обработала половину полости, оставив полированные желтоватые следы. Для пластичной стали средней твердости оптимальным является установка радиального шага резания (ae) на уровне 5–8% от диаметра резца.
Умеренный шаг резания приводит к образованию четких микростружек, которые отводят тепло от поверхности детали. Использование шаровой фрезы твердосплавной (HRC55) с прочным субмикронным карбидом и струей воздуха под высоким давлением стабилизирует силы резания. Поддержание угла заточки (AE) в пределах 5–8% от диаметра инструмента (D) обеспечивает чистую сатинированную текстуру, сокращая время последующей полировки почти на 40%.
Чистовая обработка термообработанной стали (D2/SKD11/H13): высокопрочные микрошаги с резцами твердостью HRC65.
Когда твердость материала достигает 58–62 HRC или выше, стандартные правила фрезерования перестают действовать. Для чистовой обработки высоколегированных инструментальных сталей необходимо избегать термических микротрещин и хрупких переплавленных белых слоев, образующихся из-за чрезмерного трения. Практические данные, полученные в ходе наших проектов по штамповке, показывают, что процесс должен соответствовать трем правилам: неглубокие осевые срезы (ap ≤0.05 мм), тонкие переходы и высокоскоростное попутное фрезерование.
Для таких экстремальных условий мы используем шаровую фрезу HRC65, разработанную для сверхтвердых инструментальных сталей. Благодаря высококремниевому нанокомпозитному покрытию, выдерживающему температуру до 1100°C, она микрорезит тонкие слои твердого металла с шагом 0.02–0.04 мм. В сочетании со сбалансированными держателями инструмента и сухим воздушным охлаждением она обеспечивает ровную, без дефектов, матовую поверхность без термических повреждений.
Очистка углов в глубоких полостях и узких пазах: подавление вибрации с помощью двухлезвийных фрез с длинной шейкой.
Обработка глубоких ребер, глубоких углов отверстий и узких карманов — одна из самых сложных задач в литейном производстве. По мере увеличения глубины полости, выступающий за пределы формовочного канала инструмент приводит к экспоненциальному снижению жесткости хвостовика на изгиб. В такой конструкции с низкой жесткостью небольшие скачки нагрузки при резке вызывают высокочастотную вибрацию, оставляя некрасивые следы в виде рыбьей чешуи на стенках и дне полости.
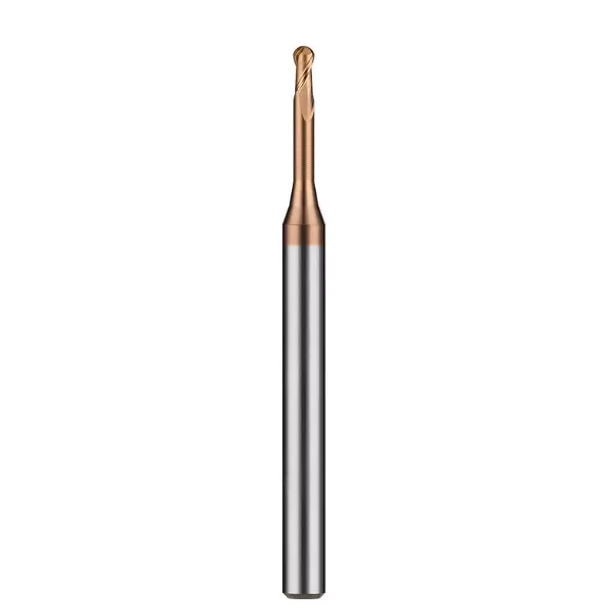
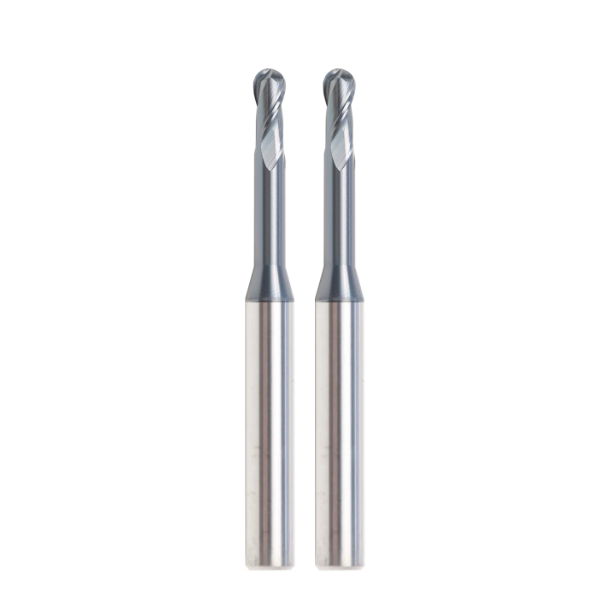
Многие операторы снижают скорость вращения шпинделя, чтобы бороться с вибрацией, но это часто усугубляет деформацию инструмента. Наша основная стратегия сосредоточена на поддержании легкой и равномерной нагрузки при резании за счет регулировки траектории движения инструмента и подачи. Выбор жесткой, конической двухканавочной шаровой фрезы с длинной шейкой в сочетании с мелкими радиальными ступенями устраняет резонанс и улучшает качество обработки поверхности.
Компенсация отклонения для вылетов, превышающих 5D: уменьшение шага при использовании инструментов с длинной шейкой.
Мы устранили серьезное несоответствие ребер и боковых стенок у производителя пресс-форм для литья под давлением, работающего с коэффициентом вылета, равным 6 диаметрам (6D). Стандартные шаги 5–8% приводили к изгибу хвостовика инструмента при входе и образованию зазубрин при возврате в исходное положение. Мы исправили это, уменьшив радиальный шаг до 2–3% от диаметра инструмента и увеличив скорость обработки при небольшой нагрузке стружкой.
В крутых углах, где резко возрастает зацепление инструмента, избегайте прямых линейных погружений и вместо этого программируйте плавные трохоидальные или радиусные закругления углов. Сочетание тонкого шага обработки с жесткой двухканавочной шаровой фрезой с длинной шейкой снижает мгновенные скачки крутящего момента. Это минимизирует изгибное отклонение и обеспечивает плавные, без вибраций, переходы в нижней части глубоких карманов.
Баланс между зазором стружки и жесткостью: почему двухканальные шаровые мельницы с длинной горловиной обеспечивают более гладкие боковые стенки.
Для чистовой обработки глубоких полостей необходимо сбалансировать пространство для отвода стружки с жесткостью хвостовика на изгиб. Многоканавочные концевые фрезы обладают большей жесткостью сердечника, но их узкие канавки задерживают стружку в глубоких, закрытых стальных пазах. Если горячая стружка не удаляется мгновенно, инструмент повторно ее обрабатывает, вызывая микросколы вдоль режущей кромки и царапая стенки полости.
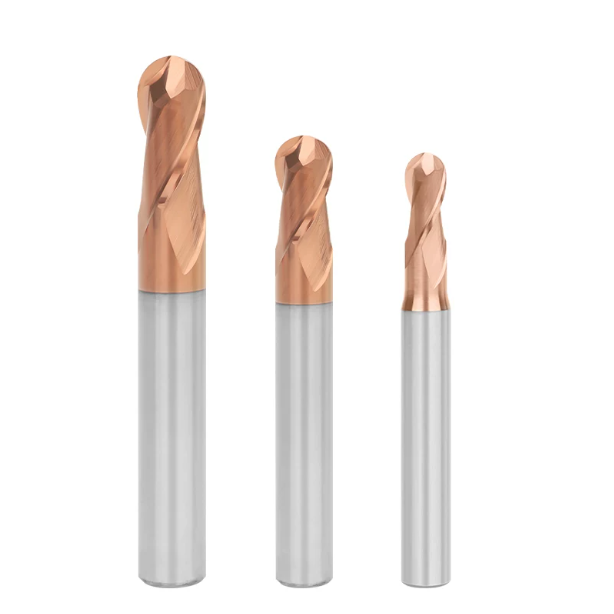
Двухканавочная геометрия решает эту проблему за счет создания глубоких стружкоотводящих карманов и оптимизированного соотношения диаметра сердечника. Хорошо спроектированная двухканавочная шаровая фреза с длинной шейкой обеспечивает прямой доступ к зоне резания для сжатого воздуха или смазочно-охлаждающих жидкостей. Мгновенное удаление стружки предотвращает ее скопление и образование заусенцев, обеспечивая плоские, безупречные боковые стенки на элементах с высоким соотношением сторон.
Станки, инструментальные держатели и допуски партий: контроль в цехе для предотвращения появления следов на поверхности.
Часто операторы станков списывают низкое качество обработки поверхности исключительно на программное обеспечение CAM и настройки шага обработки, упуская из виду аппаратные ошибки в цепочке обработки. При стремлении к микроуровневой шероховатости на 3D-контурах мельчайшие отклонения быстро накапливаются. Тепловое расширение шпинделя, микробиение держателя инструмента и неточные допуски инструмента могут легко испортить даже идеально выверенную траекторию движения инструмента.
Для обеспечения стабильного качества поверхности на протяжении длительных циклов обработки необходимо устранить эти системные ошибки. Если наконечник инструмента динамически смещается, микрошаги создают неровные, волнистые выступы вместо гладких поверхностей. Использование высокоточных держателей инструмента и проверка того, что ваши оптовые партии концевых фрез с шаровым наконечником соответствуют жестким производственным допускам, является истинным базовым уровнем для безупречной чистовой обработки поверхности.
Критическое влияние радиального биения на микроступенчатую обработку: стандарт зажима в пределах 0.003 мм.
При устранении видимых полос на крупной стальной пресс-форме клиента мы заметили чередующиеся темные и светлые полосы каждые несколько сантиметров. Индикатор часового типа на конце шпинделя показал радиальное биение 0.012 мм на стандартной цанге ER. При тонком шаге 0.05 мм это биение означало, что резала только одна канавка, а вторая лишь терлась, создавая сильные следы циклической вибрации.
Для высокоточной микроступенчатой чистовой обработки инструментальной стали общее динамическое биение на кончике инструмента должно оставаться ниже 0.003 мм. Стандартные пружинные цанги редко обеспечивают такую точность под нагрузкой, поэтому высокопрочные патроны с термоусадочной посадкой или гидравлические патроны являются гораздо лучшим выбором. Когда обе канавки входят в зацепление с одинаковой нагрузкой на стружку, шаровая концевая фреза создает четкую, равномерную траекторию движения инструмента с постоянной глубиной резания по всему профилю.
Заводская стабильность качества: контроль допусков кромок для шаровых концевых фрез, выпускаемых оптом в массовом производстве.
Замена инструмента в середине цикла неизбежна при чистовой обработке больших полостей штампов или при производстве пресс-форм в автоматическом режиме. Распространенная проблема в цехе — обнаружение дефекта в виде выступающей части размером 5–10 мкм именно в том месте, где был установлен новый инструмент. Это несоответствие возникает, когда режущие инструменты не обладают достаточной точностью профиля шара и не обеспечивают равномерного радиуса, создавая неравномерные ступенчатые изгибы, которые специалисты по предварительной настройке инструмента не могут полностью компенсировать.
С точки зрения производства, высококачественные концевые фрезы с шаровидным наконечником, предназначенные для оптовой продажи, должны обрабатываться на многоосевых станках с ЧПУ с лазерным зондированием в процессе работы для обеспечения точности профиля шара в пределах ±0.005 мм. В сочетании с равномерным микрохонингованием кромок и однородным PVD-покрытием, стабильность качества от партии к партии обеспечивает плавный переход инструмента на закаленной стали без видимых линий сглаживания или необходимости дополнительной полировки на верстаке.






