
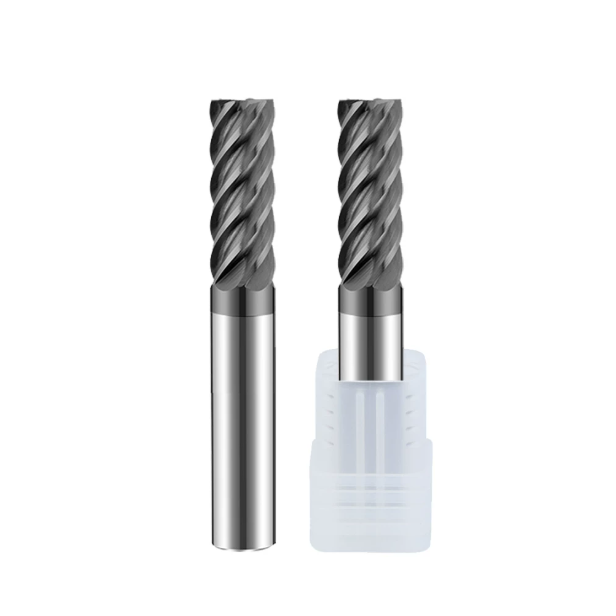
В начале этого года, помогая немецкому производителю пресс-форм дорабатывать штамповочные матрицы из стали D2 с твердостью HRC62, их главный программист прямо спросил меня: «Мы всегда используем 4-зубчатые концевые фрезы для всего. Почему переход на 6-зубчатые фрезы удваивает срок службы инструмента на одних работах, но при этом скалывает или сгорает уже на первом же проходе на других?»
Это повседневная реальность в машиностроительных цехах Северной Америки и Европы. За более чем 15 лет работы в сфере производства инструментов и технической поддержки мы постоянно видим, как инженеры сталкиваются с этой проблемой. Большинство сосредотачиваются на покрытиях или марках, упуская из виду основную физическую реальность: баланс между количеством канавок, силами резания и пространством для отвода стружки.
Выбор между 4- и 6-канавочными твердосплавными концевыми фрезами для закаленной стали сводится к балансу между жесткостью сердечника инструмента и объемом стружкообразования. Неправильный выбор приводит к вибрации, шероховатой поверхности или быстрому нагреву, который портит дорогостоящие закаленные формы.
Наши рекомендации основаны на десятках тысяч реальных тестовых резов, опыте 5-осевого шлифования и сотнях посещений цехов клиентов. Понимание того, как твердосплавные концевые фрезы для закаленной стали работают при различных стратегиях, поможет вам сделать более выгодный выбор инструмента.
Вы когда-нибудь теряли сотни долларов из-за испорченных фрез, просто выбрав неправильное количество канавок для стали с твердостью выше HRC60?
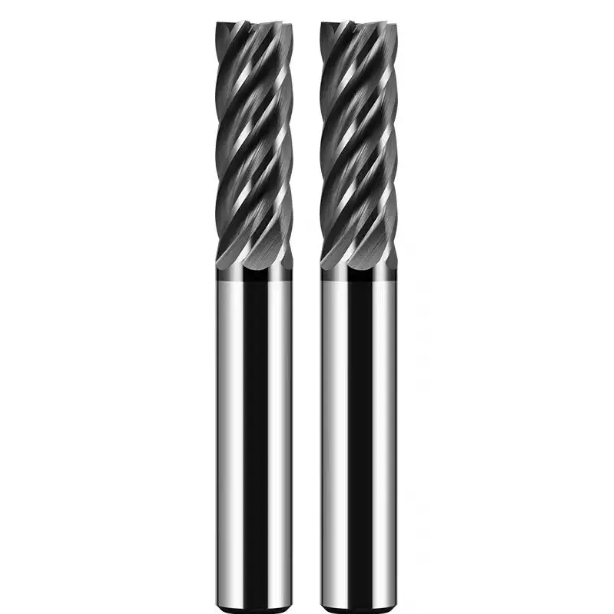
Основные различия в производительности четырех- и шестилезвийных твердосплавных концевых фрез для закаленной стали.
В нашем испытательном центре мы проводим разрушающие испытания на предельные значения с использованием высокопрочного шпинделя HSK-A63. После более чем десяти лет наблюдений за процессом резания ключевое физическое различие сводится к следующему: 4-канавочные резцы обеспечивают широкие каналы для отвода стружки, в то время как 6-канавочные резцы обеспечивают превосходную структурную жесткость. Многие операторы либо стремятся к высоким скоростям подачи 6-канавочных инструментов, либо придерживаются более безопасного варианта с 4 канавками. Оба варианта упускают из виду, что диаметр сердечника определяет скорость удаления металла.
При заточке 4-канавочного инструмента мы устанавливаем диаметр стержня примерно на 60–65% от общего диаметра, оставляя глубокие стружколомные канавки. На 6-канавочном инструменте необходимо увеличить диаметр стержня до 70–75%, чтобы предотвратить поломку зубьев. Более толстый стержень значительно повышает сопротивление изгибу при сильных боковых нагрузках. Однако это уменьшает площадь стружкообразующей поверхности почти вдвое, что полностью меняет поведение инструмента при закалке стали.
Пространство для стружки и эффективность удаления стружки: реальные условия эксплуатации 4-канавочных концевых фрез для закаленной стали при удалении стружки в глубоких полостях.
При устранении неполадок в направляющих штампов H13 (HRC52–54) для автомобильного заказчика мы довели 4-канавочные концевые фрезы для закаленной стали до предела их возможностей по удалению стружки. При нарезании пазов на глубину до 1.5 диаметров режущей кромки глубокие канавки 4-канавочной конструкции оказались крайне важными. Стружка плавно скручивалась и удалялась без забивания или повторного резания между канавками инструмента и стенками полости.
Однако данные испытаний также указывают на предел гибкости более тонкого стержня. Когда вылет инструмента превышает соотношение длины к диаметру 4:1, 4-канавочные инструменты подвергаются микроизгибу под воздействием больших режущих нагрузок. Если это не контролировать, такой изгиб вызывает высокочастотную вибрацию, оставляющую волны на поверхности заготовки. В нашем цехе мы предпочитаем 4-канавочные инструменты для глубоких глухих полостей, но строго ограничиваем радиальную ширину резания для контроля боковых нагрузок.
Жесткость инструмента и подача за оборот: преимущества 6-канавочных твердосплавных концевых фрез HRC65 в плане сопротивления вибрации при обработке материалов высокой твердости.
При обработке сталей твердостью от HRC60 до HRC65 (например, закаленной стали SKD11 или S136) экстремальная прочность материала на растяжение приводит к резкому увеличению силы резания. В таких условиях шестизубчатые твердосплавные концевые фрезы HRC65 демонстрируют превосходные результаты благодаря своей толстой 75%-ной сердцевине. Благодаря большему количеству зубьев, задействованных за один оборот, нагрузка на резец распределяется равномерно по всей поверхности фрезы, сглаживая скачки крутящего момента шпинделя.
В ходе тестового фрезерования блоков из стали HRC62 D2 шестизубчатая фреза позволила увеличить скорость подачи в минуту более чем на 40% по сравнению с четырехзубчатым инструментом при той же скорости резания (Vc = 120 м/мин). Вибрация шпинделя заметно снизилась, что привело к получению более прямых стенок и более качественной обработки поверхности. Следует помнить, что шестизубчатые инструменты используют стратегию «легкого резания, высокой подачи»; слишком глубокий осевой рез мгновенно приведет к перегрузке и сколам кромок.
Распределение тепла при резании: измеренное повышение температуры на кончике фрезы и риск отжига для 4-канавочных и 6-канавочных концевых фрез для твердых материалов.
Основной причиной разрушения при обработке закаленных металлов является тепловое трение. Используя тепловизионную съемку во время сухого фрезерования, мы контролировали температуру наконечников фрез обоих типов. Узкое расстояние между канавками на 6-канавочных концевых фрезах для закалки легко удерживает тепло, в результате чего локальная температура наконечника быстро превышает 800°C. Без непрерывной подачи воздуха термические удары быстро вызывают растрескивание покрытия и размягчение нижележащего твердого сплава.
Напротив, 4-канавочные инструменты имеют более широкие зазоры, что обеспечивает каждой режущей кромке более длительный интервал охлаждения между резами. Этот перерыв позволяет теплу выходить вместе со стружкой, а не проникать в корпус инструмента. При настройке библиотек параметров для клиентов мы рекомендуем использовать струи воздуха высокого давления с 6-канавочными инструментами и поддерживать радиальную глубину резания менее 8% от диаметра инструмента. Если воздушное охлаждение недостаточно эффективно, переход обратно на 4-канавочные инструменты обеспечивает гораздо более предсказуемый срок службы инструмента.
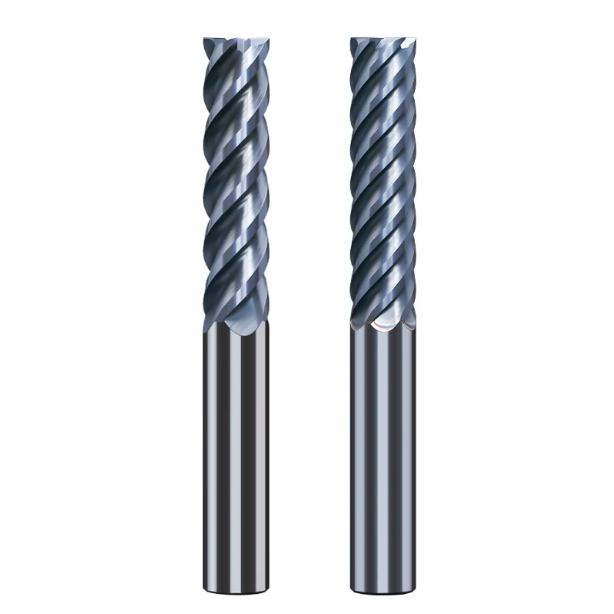
Оптимальные сценарии использования и устранение неполадок четырехлезвийных твердосплавных концевых фрез HRC65 при обработке закаленной стали.
Распространенная ошибка в механических цехах — попытка использовать один инструмент для каждого этапа обработки, от черновой до чистовой. Как инженеры-инструменталисты, мы знаем физические ограничения твердосплавных концевых фрез HRC65. Хотя 4-лезвийные фрезы не являются универсальным решением, они обеспечивают непревзойденный зазор для стружки и запас прочности при интенсивном съеме материала, прерывистом резании и черновой обработке глубоких полостей.
Данные полевых испытаний показывают, что более 70% преждевременных поломок инструмента происходит из-за несоответствия геометрии и области применения, а не из-за дефектов материала. Четырехзубчатая конструкция обеспечивает баланс между прочностью зубьев и стружкоотводящей способностью, что делает ее оптимальным выбором для черновой обработки закаленных сталей в тяжелых условиях. Освоение этих операций имеет решающее значение для предотвращения поломок инструмента и снижения себестоимости детали.
Почему 4-канавочная конструкция необходима для черновых концевых фрез и фрезерования пазов для тяжелых работ
Черновая обработка закаленной стали с полным заполнением пазов или интенсивным осевым реза приводит к образованию огромного количества мелкой порошкообразной стружки. Использование инструментов с шестью и более канавками вызывает быстрое засорение, повторное срезание стружки и катастрофическую поломку инструмента. Специально разработанные концевые фрезы с четырьмя канавками имеют широкие спиральные каналы для стружки, обеспечивающие беспрепятственный путь для быстрого удаления стружки.
Фрезерование пазов с большими нагрузками также создает значительные радиальные силы резания, требующие прочной опоры инструмента. Четырехзубая конфигурация оставляет достаточное количество твердосплавного материала за каждой режущей кромкой для плавного поглощения циклических ударов. Внутренние испытания фрезерования пазов на стали твердостью выше HRC58 показали, что четырехзубые фрезы сохраняют превосходную стабильность без внезапного скола кромки.
Виброгашение и предотвращение сколов с помощью 4-канавочных концевых фрез с радиусом закругления HRC65 при черновой обработке глубоких полостей пресс-форм.
Черновая обработка глубоких полостей в пресс-формах с соотношением длины к диаметру более 5:1 представляет собой серьезную проблему при фрезеровании твердых материалов. Для таких установок мы настоятельно рекомендуем использовать концевую фрезу с четырьмя канавками и твердостью HRC65 с закругленными углами . Фрезы с квадратными режущими кромками страдают от концентрации напряжений на острых концах, тогда как фреза с закругленными углами перераспределяет силы резания по дуге, значительно повышая прочность наконечника на микровибрации.
Инструмент с 4 канавками и радиусом скругления углов также предоставляет программистам большую гибкость при настройке параметров для устранения вибрации. Высокочастотный скрип на дне полостей можно устранить, уменьшив осевую глубину (Ap) и увеличив подачу на зуб (Fz), чтобы направить усилия вдоль оси шпинделя. Это уменьшает боковое отклонение инструмента и обеспечивает безопасный зазор в углах при обработке на больших расстояниях.
Типичный пример из практики клиента: Корректировка параметров для устранения преждевременного износа четырехлезвийных твердосплавных концевых фрез для закаленной стали.
Североамериканский клиент сообщил, что наши четырехзубые твердосплавные концевые фрезы для закаленной стали сильно изнашиваются на боковой поверхности в течение 15 минут обработки стали HRC62 S136. Клиент предположил, что причина в плохой адгезии покрытия или мягкой подложке. При проверке настроек CAM-системы мы обнаружили, что скорость резания была установлена слишком высокой (Vc = 150 м/мин) при сухом фрезеровании без воздушного охлаждения.
Чрезмерная скорость при сухом фрезеровании твердых материалов приводит к повышению температуры в зоне резания выше 1,000°C, вызывая окисление покрытия и размягчение подложки. Мы снизили скорость резания до 90 м/мин, увеличили подачу на зуб с 0.03 мм/z до 0.05 мм/z для отвода тепла в более толстой стружке и добавили обдув холодным воздухом под давлением 0.6 МПа. Срок службы инструмента немедленно увеличился до более чем 90 минут при нормальном, равномерном износе.
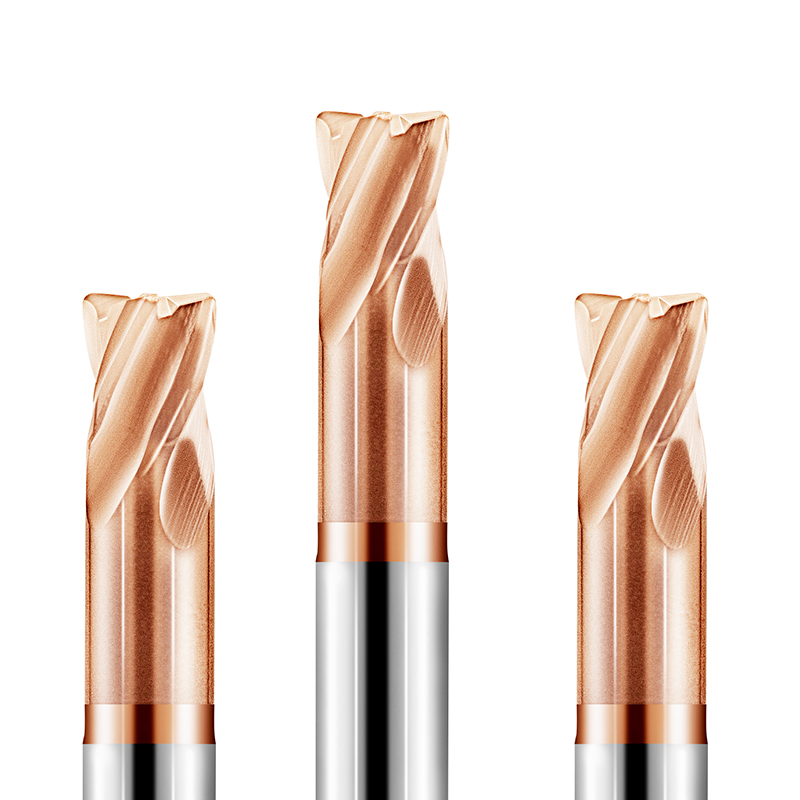
Сверхэффективная обработка с помощью 6-канавочных концевых фрез для твердых материалов: достижение зеркальной чистоты поверхности с шероховатостью Ra 0.2.
В то время как 4-лезвийные фрезы справляются с черновой обработкой тяжелых материалов, 6-лезвийные концевые фрезы для твердых материалов доминируют в высокоточной чистовой обработке закаленных пресс-форм. Достижение чистоты поверхности Ra 0.2 мкм непосредственно на станке с ЧПУ исключает ручную полировку, которая может нарушить жесткие геометрические допуски. Ключ к успеху заключается в использовании высокой частоты резания и стабильности работы многолезвийных инструментов без вибраций.
Увеличение количества канавок с четырех до шести сужает расстояние между метками подачи и сглаживает пики силы резания. Инструменты с 6 канавками и толстым сердечником (70–75% диаметра инструмента) практически не демонстрируют микроотклонений при легких чистовых проходах. При условии, что биение шпинделя составляет менее 0.003 мм, мы рекомендуем использовать инструмент с 6 канавками для окончательной чистовой обработки закаленной стали.
Измерение шероховатости поверхности с помощью 6-канавочной концевой фрезы с радиусом закругления HRC65 для чистовой обработки поверхностей высокой твердости (HRC60–65).
В ходе оптических испытаний пресс-форм на стали HRC62 S136 мы оценили шестизубчатую концевую фрезу с радиусом закругления HRC65 для зеркальной полировки. Радиус закругления предотвращает микросколы, создавая при этом легкий эффект полировки заготовки. Используя осевую глубину 0.08 мм и подачу 0.02 мм/z, мы стабильно достигали чистоты поверхности от Ra 0.18 мкм до Ra 0.22 мкм, заменив электроэрозионную обработку.
Достижение такого качества обработки во многом зависит от равномерности высоты канавок и контроля биения. Если высота отдельных канавок различается более чем на 0.002 мм, происходит перегрузка одной канавки, что приводит к появлению едва заметных следов от инструмента и неравномерному износу. Мы проводим автоматический оптический контроль каждого инструмента с шестью канавками, чтобы каждая кромка обрабатывалась одинаково, гарантируя стабильное качество поверхности.
Использование стратегий высокоскоростного фрезерования (ВЗФ): максимизация скорости подачи с помощью 6-канавочных твердосплавных концевых фрез HRC65
Высокоскоростное фрезерование (ВСФ) основано на использовании легких резов, высоких скоростях вращения шпинделя и агрессивной подаче стола, поэтому 6-канавочные твердосплавные концевые фрезы HRC65 идеально подходят для этой задачи. Благодаря увеличению количества режущих кромок на один оборот на 50% по сравнению с 4-канавочным инструментом, подачу стола можно увеличить в 1.5 раза без увеличения нагрузки на зуб. Это значительно сокращает время цикла и эффективно отводит тепло от фрезерного станка.
В ходе экстремальных испытаний на инструментальной стали HRC64 D2 при 12 000 об/мин мы увеличили скорость подачи до более чем 2,400 мм/мин, используя 6-лезвийные фрезы с плавной фиксацией нагрузки на шпиндель. Однако для достижения такой высокой скорости подачи необходимы мощные системы предварительного контроля ЧПУ и быстрое управление ускорением; в противном случае задержка подачи в крутых углах приведет к перегрузке инструмента и сколам кромки.
Предотвращение засорения стружкой: критическая радиальная глубина резания (Ae) для 6-канавочных концевых фрез по закаленной стали.
Главным физическим ограничением шестизубчатого инструмента является узкое пространство для стружки, что приводит к забиванию стружки и внезапному поломке у неопытных операторов. При чистовой обработке закаленной стали мелкая стружка быстро забивает канавки, если радиальное зацепление слишком велико. На основании заводских испытаний установлено, что радиальная глубина резания (Ae) для шестизубчатых концевых фрез при обработке закаленной стали должна составлять от 5% до 8% от диаметра инструмента.
Пока радиальная глубина остается в пределах этой безопасной зоны, струи воздуха под высоким давлением мгновенно удаляют сверхтонкую стружку. Если остатки материала от предыдущих черновых проходов приводят к тому, что радиальное зацепление превышает 15%, 6-лезвийный инструмент немедленно разрушается. Для высокоэффективной чистовой обработки перед применением 6-лезвийных фрез обязательно требуется надлежащее фрезерование и зачистка углов.
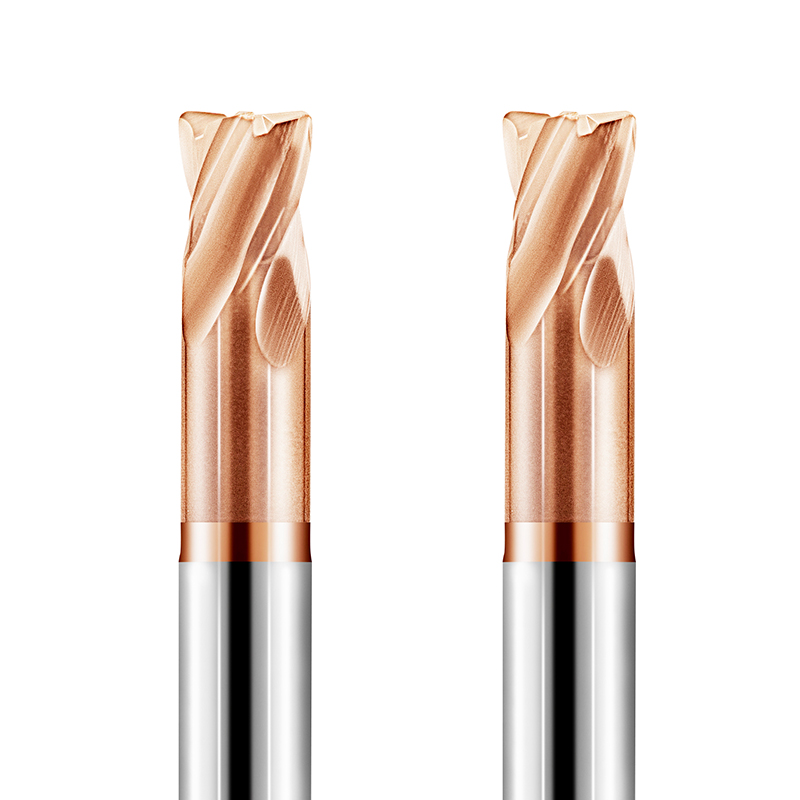
Практическое руководство по выбору для инженеров: дерево решений для 4-канавочных и 6-канавочных твердосплавных концевых фрез для закаленной стали
При поступлении на станок закаленной детали выбор между 4- и 6-канавочными твердосплавными концевыми фрезами для закаленной стали никогда не должен быть делом случая. В наших стандартах управления инструментом для европейских и американских клиентов каждый выбор следует четкой технической логике. Твердость материала, жесткость шпинделя станка и геометрия детали определяют, как режущий инструмент справляется с нагрузками и тепловыделением при резке.
Многолетний опыт эксплуатации доказывает, что оптимальный выбор инструмента обеспечивает баланс между эффективностью обработки металла и стабильностью процесса. Чтобы исключить затраты на метод проб и ошибок для программистов и инженеров цеха, мы разработали проверенный в цехе алгоритм выбора инструмента. Систематический анализ физических условий обработки позволяет мгновенно выбрать нужное количество канавок, предотвращая неожиданные поломки инструмента или снижение производительности.
Выбор оптимального количества канавок для концевых фрез для твердых материалов в зависимости от твердости материала и термообработки.
Твердость и микроструктура материала служат для нас основным критерием выбора количества канавок. При обработке предварительно закаленных сталей с твердостью от HRC45 до HRC55 (например, NAK80 или 718H) стружка остается непрерывной и объемной. В данном случае конструкция концевых фрез с 4 канавками обеспечивает достаточный зазор для стружки, предотвращая засорение, и предлагает баланс жесткости и глубины резания для черновой и получистовой обработки.
После закалки, когда твердость материала достигает HRC60–65 (например, SKD11, D2 или S136), механика резания резко меняется: стружка превращается в мелкий порошок, а силы резания резко возрастают. В этом диапазоне 6-лезвийные резцы сопротивляются деформации благодаря своему толстому сердечнику. Работа 4-лезвийными резцами по стали с твердостью выше HRC60 приводит к изгибу инструмента и высокочастотной вибрации под большими боковыми нагрузками, ускоряя износ кромки и сокращая срок службы инструмента.
Подбор 4- или 6-лезвийных фрез в зависимости от жесткости шпинделя и держателей инструмента BT30/BT40/HSK.
Производительность инструмента в значительной степени зависит от пределов жесткости конуса шпинделя и держателя. На легких сверлильно-нарезных центрах BT30 ограниченное усилие натяжения шпинделя делает боковое фрезерование 6-канавочными инструментами подверженным высокочастотному резонансу шпинделя. Для более легких установок мы рекомендуем использовать 4-канавочные фрезы в сочетании с неглубокими радиальными проходами для снижения общих нагрузок на резание и защиты подшипников шпинделя.
Напротив, станки с высокой жесткостью, использующие шпиндели из стали HSK-A63, HSK-E50 или двухконтактные шпиндели BT40, легко справляются с высокой режущей способностью. Такие конфигурации позволяют в полной мере использовать геометрические преимущества 6-канавочных твердосплавных концевых фрез для закаленной стали. В сочетании с термоусадочными или гидравлическими держателями 6-канавочные инструменты обеспечивают сверхнизкое биение (< 0.003 мм) при частоте вращения выше 10 000 об/мин, что гарантирует быструю и стабильную чистовую обработку.
Обработка тонкостенных и глубокополых деталей: снижение усилий резания и деформации за счет выбора количества канавок.
Обработка деликатных деталей, таких как тонкостенные корпуса или штампы с глубокими полостями, требует строгого контроля отклонения. Использование концевой фрезы с четырьмя канавками и радиусом закругления HRC65 преобразует часть радиальной силы резания в осевую силу, направленную вниз, снижая боковое давление на гибкие стенки. Меньшее количество зубьев в зоне резания одновременно снижает общую нагрузку на резание, что делает инструменты с четырьмя канавками идеальными для обработки глубоких полостей на больших расстояниях.
Однако для сверхлегкой чистовой обработки тонких стенок высокой твердости 6-лезвийные фрезы также позволяют устранить вибрацию. Поддерживая радиальную глубину резания (Ae) в диапазоне от 0.02 до 0.05 мм, высокая частота резания обеспечивает микрошлифовку с минимальным усилием на зуб. Такое легкое воздействие подавляет вибрацию стенки, позволяя инженерам выбирать оптимальный инструмент в зависимости от жесткости стенки и глубины резания.

Как оценить реальные производственные возможности поставщиков концевых фрез для твердых материалов
За годы технической поддержки западных машиностроительных предприятий мы наблюдали, как покупатели заказывали инструменты, основываясь на глянцевых брошюрах, и часто сталкивались с поломками в цеху. Для обработки высокотвердых материалов маркетинговые заявления бессмысленны — истинные возможности проявляются в деталях производства. Квалифицированные поставщики концевых фрез для твердых материалов должны обеспечивать строгий контроль качества, начиная от заготовки и заканчивая проверкой окончательного покрытия.
Оценка поставщика требует не только проверки количества шлифовальных станков на его предприятии, но и оценки того, гарантирует ли его производственный процесс стабильность качества партий. Незначительные колебания допусков на черновом или чистовом станке с 4 канавками усиливаются при обработке закаленной стали. При проведении аудита новых поставщиков инструмента оцените их техническую компетентность по трем основным производственным параметрам.
Контроль сырья — оценка поставщиков по размеру зерна твердосплавного стержня (микрозернистость).
Качество твердосплавной подложки определяет предел прочности при поперечном разрыве (TRS) и пределы твердости. Надежные поставщики твердосплавных концевых фрез никогда не идут на компромисс в отношении сырья, используя ультрамелкозернистые твердосплавные стержни (0.2–0.4 мкм) для инструментов, предназначенных для стали HRC60+. Стандартные субмикронные стержни содержат более крупные зерна, которые действуют как точки приложения напряжения для распространения трещин при прерывистом резании, вызывая быстрое образование сколов.
Если вы обрабатываете пресс-формы с неравномерной твердостью или окалиной, уточните у поставщика точное содержание кобальта (Co%) и показатели прочности на разрыв (TRS). Высококачественные твердосплавные стержни для фрезерования твердых материалов сохраняют высокую твердость и прочность на поперечный разрыв выше 4000 МПа. Каждая поступающая партия должна проходить выборочные металлургические проверки для обеспечения плотной матрицы, необходимой для выдерживания высокоскоростного резания.
5-осевая шлифовка и подготовка микрорежущей кромки: как профессиональные поставщики концевых фрез для твердых материалов обеспечивают стабильность качества 4- и 6-канавочных инструментов.
Заточка твердосплавных стержней до нужной формы — простая задача; настоящая проблема заключается в обеспечении идентичности тысяч одинаковых инструментов. Профессиональные поставщики концевых фрез для твердых материалов используют высококачественные 5-осевые шлифовальные станки (например, ROLLOMATIC или ANCA) с контролируемой пассивацией кромок. Слишком острые кромки мгновенно скалываются в стали HRC65, в то время как слишком большие точильные камни создают чрезмерное трение, давление резания и нагрев.
Для фрезерования с зеркальной полировкой запросите у поставщика отчеты о биении между зубьями и проверке кромок после хонингования. В нашем шлифовальном цехе 4- и 6-канавочные инструменты проходят оптическую компенсацию в процессе обработки для поддержания радиального биения в пределах 0.003 мм, а также микропассивацию, соответствующую обрабатываемым материалам. Равномерная нагрузка на каждый режущий зуб обеспечивает предсказуемую скорость подачи и длительный срок службы инструмента.
Адгезия покрытия и стабильность партии: оценка процессов полевых испытаний поставщиков концевых фрез для твердых материалов.
Покрытия служат первой линией защиты от высокотемпературного термического окисления. Надежные поставщики концевых фрез для твердых материалов никогда не отдают заказы на нанесение покрытий на аутсорсинг и не отгружают продукцию без проверки; они тестируют каждую партию на адгезию и толщину. Для инструментов для обработки твердых материалов требуются покрытия на основе Si или нанокомпозитов AlTiN/nACo с показателями адгезии HF1 и строгим контролем толщины от 2 до 4 мкм.
Наиболее надежный способ оценки производителя инструмента — это стандартизированные испытания в цеху. Если вы сталкиваетесь со сколами кромок при черновой обработке полостей, не достигаете требуемой шероховатости поверхности или хотите увеличить скорость подачи на 4- и 6-канавочных инструментах, поделитесь с нами условиями эксплуатации, чертежами и техническими характеристиками материалов. Мы поможем подобрать оптимальную геометрию инструмента и стратегию параметров для вашего цеха.






