
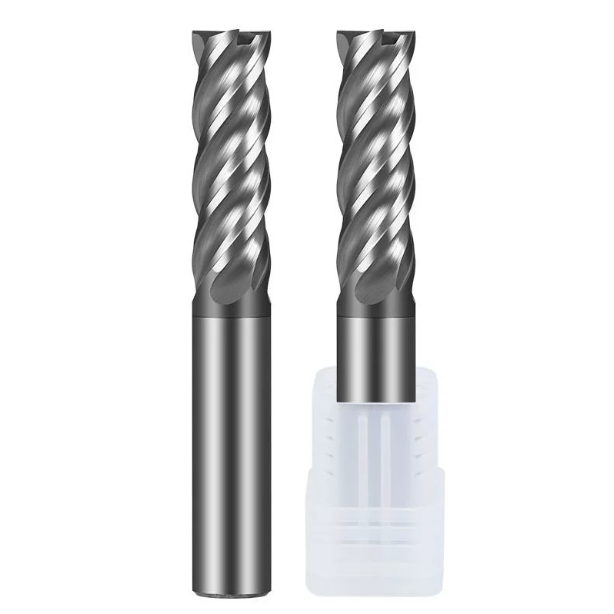
В прошлом месяце мы получили срочное электронное письмо от давнего клиента из Огайо. Их цех занимался серийной обработкой корпусов клапанов из нержавеющей стали 316L для систем подачи жидкостей, предназначенных для пищевой промышленности, но на производственной линии возникли серьезные проблемы.
При обработке пазов и вырезании глубоких пазов во всю ширину станка операторы использовали те же 4-лезвийные инструменты, которые показали отличные результаты при профилировании боковых стенок. После обработки менее восьми деталей нагрузка на шпиндель резко возросла, сопровождаясь пронзительным скрежетом из корпуса. Фрезы ломались в углах пазов, а места излома были покрыты расплавленной стружкой. Переход на обычные фрезы с квадратным концом предотвратил поломки, но сильные следы вибрации на внешних профилях вывели шероховатость поверхности за пределы допустимых значений.
Как производители режущего инструмента с более чем 15-летним опытом работы в шлифовальных цехах, мы наблюдали подобную ситуацию в бесчисленных машиностроительных мастерских. Часто токари выбирают универсальные концевые фрезы для нержавеющей стали, основываясь только на материале заготовки, игнорируя специфические механические требования конкретных траекторий обработки. Нержавеющая сталь обладает низкой теплопроводностью, высокой прочностью на сдвиг и быстро упрочняется при обработке.
При фрезеровании пазов во всю ширину (1.0xD) основной инженерной проблемой является баланс между объемом стружкоотводящей полости и доступным пространством канавок. При профильном фрезеровании приоритет смещается на жесткость сердцевины и сопротивление деформации. Выбор правильных фрез для станков с ЧПУ означает поиск баланса между объемом стружкоотводящей полости и жесткостью поперечного сечения. Итак, где проходит граница, за которой необходимо перейти от 2 к 4 канавкам?
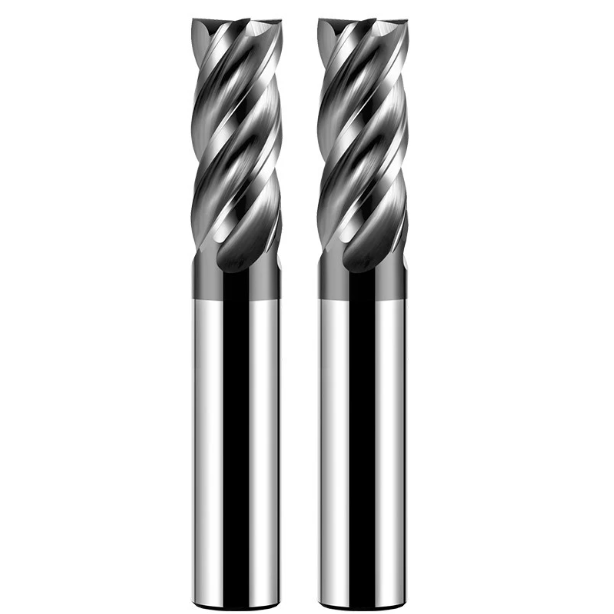
Почему обработка нержавеющей стали не поддается универсальному подходу: реальные случаи поломки инструментов, наблюдаемые в цехах с ЧПУ в Европе и Северной Америке.
За эти годы мы посетили десятки производственных предприятий по всей Северной Америке и Европе, от автоматизированных заводов в Баварии до цехов мелкосерийного производства в районе Великих озер. При устранении неисправностей инструмента мы неизменно обнаруживаем в мусорных контейнерах груды обгоревших, обесцвеченных концевых фрез. Операторы часто винят в этом плохое PVD-покрытие или жесткость станка, но реальная проблема обычно заключается в несоответствии между стратегией резки и геометрией инструмента.
Нержавеющая сталь создает высокие температуры резания и мгновенно упрочняется под действием трения. Попытка использовать одну и ту же геометрию инструмента как для толстой нарезки пазов, так и для тонкой контурной обработки выходит за пределы физических возможностей твердосплавного инструмента. Мы часто напоминаем руководителям цехов, что попытки избежать смены инструмента обычно приводят к обратному результату, преждевременному износу инструмента, несоответствию допусков деталей и дорогостоящим простоям оборудования.
Первопричина поломки инструмента и упрочнения материала в западных мастерских: неправильный выбор количества канавок для пазового и бокового фрезерования.
В ходе проекта с британским аэрокосмическим подрядчиком, занимающимся обработкой кронштейнов из стали 316L, мы обнаружили классическую технологическую ошибку. Чтобы исключить необходимость смены инструмента, они запрограммировали стандартную четырехзубчатую концевую фрезу для нержавеющей стали на врезание в глубокие закрытые пазы по всему диаметру инструмента. Из-за узкой формы зубьев, охлаждающая жидкость под высоким давлением не могла смыть стружку. Раскаленные стружки забивались в канавки, подвергались вторичному сдвигу и за считанные секунды ломали углы инструмента.
Когда в цехе перешли на двухлезвийный инструмент для чистовой обработки наружных стенок, уменьшенный диаметр стержня вызвал чрезмерное радиальное отклонение. Режущие кромки терлись и давили на боковую стенку вместо того, чтобы чисто срезать, создавая сильный упрочненный слой. Когда следующая лезвие задевала упрочненную поверхность, силы резания резко возрастали, что приводило к сильной вибрации и ухудшению качества обработки поверхности.
Физический компромисс между объемом стружкоотводящей полости и жесткостью сердечника: фундаментальный баланс в фрезах с ЧПУ для обработки нержавеющей стали.
При заточке специализированных инструментов на наших 5-осевых станках с ЧПУ для заточки инструментов наша работа по проектированию сосредоточена на бескомпромиссном физическом компромиссе. Производство высокопроизводительных фрез с ЧПУ требует баланса между объемом стружкоотводящей полости и диаметром центрального сердечника. Если затачивать глубокие канавки для обеспечения плавного отвода стружки, вы жертвуете толщиной структурного сердечника и сопротивлением изгибу.
Напротив, увеличение толщины сердечника более чем на 60% от диаметра режущей кромки предотвращает боковое отклонение при интенсивной боковой резке, но сужает каналы отвода стружки. При полнощелевых операциях выброс стружки за миллисекунды предотвращает тепловое расширение и заклинивание инструмента. При контурном профилировании высокая жесткость предотвращает конусность и вибрацию, что делает этот геометрический компромисс основным критерием выбора инструмента.
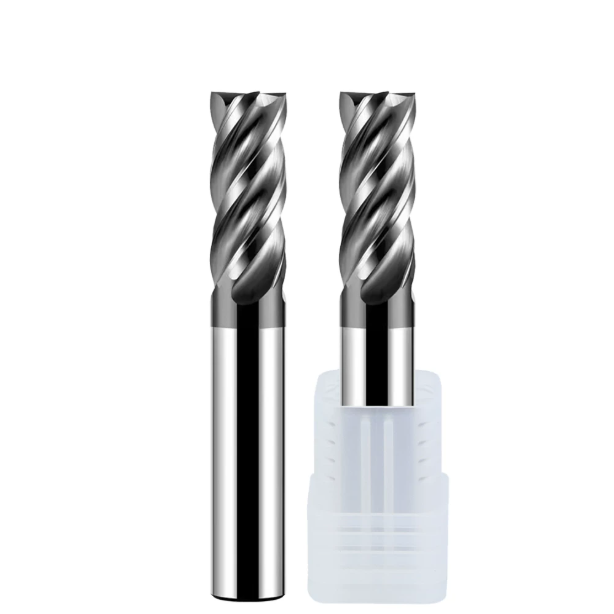
Прорезка пазов — почему двухлезвийная концевая фреза для нержавеющей стали остается лучшим выбором для глубоких пазов и полостей.
В условиях крупносерийного производства программисты часто предполагают, что большее количество канавок и более высокая скорость подачи стола обеспечивают более высокую производительность. Однако при обработке пазов или карманов в замкнутом пространстве со 100% радиальным зацеплением это предположение создает проблемы. В ходе наших испытаний специализированной концевой фрезы с двумя канавками для нержавеющей стали оказалось, что обеспечение достаточного физического пространства для отвода стружки гораздо важнее, чем добавление дополнительных режущих кромок.
Срок службы инструмента обычно сокращается, как только глубина паза превышает 1.0–1.5 диаметра инструмента. При таких резах радиальная дуга зацепления достигает 180 градусов, поддерживая постоянную механическую нагрузку на режущей кромке при ограниченном доступе охлаждающей жидкости. Широкие канавки двухканавочной конструкции обеспечивают открытый путь для отвода стружки, что делает этот инструмент наиболее надежным выбором для глубоких пазов в вязких сплавах.
Проблемы удаления стружки при нарезке пазов во всю ширину стали 304/316L: как двухканавочная конструкция предотвращает вторичный срез и образование нароста на кромке (BUE).
Обработка аустенитных марок стали, таких как 304 или 316L, приводит к образованию пластичной, нитевидной стружки, которая легко сваривается под давлением. При нарезании пазов по всей ширине зоны резания температура быстро превышает 800°C. Если желобки для стружки слишком мелкие, горячая стружка застревает между корпусом инструмента и стенками паза. Эта застрявшая стружка повторно приваривается к режущей кромке, образуя нарост, который вызывает микросколы при следующем вращении.
Именно здесь проявляются преимущества специализированных фрез из нержавеющей стали. Благодаря заточке широких полированных параболических канавок стружка мгновенно отходит и плавно удаляется с заготовки. Быстрое удаление стружки отводит более 70% тепла, выделяемого при резке, предотвращая повторное срезание стружки и локальное накопление тепла, при этом поддерживая постоянную нагрузку на шпиндель на протяжении всего процесса резания.
Реальный пример из практики: после перехода немецкого клиента, производителя медицинских компонентов, с 4-зубчатых на 2-зубчатые твердосплавные концевые фрезы, процент поломок инструмента снизился до нуля.
В начале 2024 года мы оказывали техническую поддержку производителю ортопедических изделий в Тутлингене, Германия. Они фрезеровали глухие канавки шириной 6 мм и глубиной 10 мм в нержавеющей стали 17-4 PH на 5-осевом обрабатывающем центре. Первоначально заказчик использовал стандартную 4-зубчатую фрезу с покрытием, но скопление стружки в узких пазах приводило к поломке наконечников инструмента каждые четыре-пять деталей, что вызывало частые срабатывания сигнализации станка.
Мы рекомендовали заменить 4-зубчатую фрезу на изготовленные на заказ 2-зубчатые твердосплавные концевые фрезы с открытым профилем канавки. Хотя количество зубьев на оборот уменьшилось вдвое, открытые канавки позволили стружке чисто удаляться без забивания. В сочетании со ступенчатой осевой глубиной 0.5D за проход поломка инструмента свелась к нулю, и цех изготовил 120 деталей подряд с соблюдением допусков на качество поверхности.
Рекомендуемые параметры и пределы скорости подачи для фрезерования пазовых заготовок двухзубчатыми концевыми фрезами (избегайте проскальзывания на упрочненном слое, вызванного недостаточной подачей на зуб).
При настройке двухлезвийных фрез для обработки твердыми сплавами операторы часто ошибочно снижают скорость подачи из соображений предосторожности. Нержавеющая сталь мгновенно упрочняется под действием трения. Если подача на зуб (fz) падает ниже радиуса хонингования кромки, режущая кромка трется о закаленный слой вместо чистого среза, что быстро затупляет боковую поверхность и приводит к сколам кромки.
При использовании специализированных концевых фрез для нержавеющей стали при обработке полных пазов рекомендуется поддерживать скорость резания (Vc) в диапазоне от 60 до 90 м/мин для марок стали 304/316. Подача на зуб должна оставаться в допустимом диапазоне, обычно от 0.025 до 0.05 мм/зуб для инструментов диаметром от 6 до 12 мм. Снижение частоты вращения шпинделя при сохранении стабильной скорости подачи обеспечивает постоянное зацепление зубьев и предотвращает трение кромок.
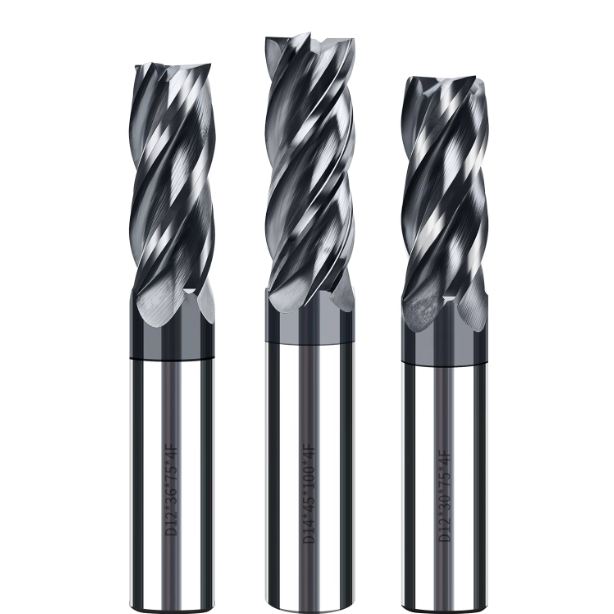
Профилирование: почему 4-канавочные концевые фрезы для нержавеющей стали обеспечивают превосходную жесткость и качество поверхности.
При переходе от фрезерования закрытых пазов к фрезерованию внешнего профиля или чистовой обработке боковых стенок силы резания полностью меняются. При узких радиальных резах пространство для отвода стружки перестает быть основным ограничением. Вместо этого успех определяется жесткостью инструмента на изгиб и динамической стабильностью. Испытания показывают, что концевая фреза с 4 канавками для нержавеющей стали использует свои дополнительные режущие кромки и более высокую прочность поперечного сечения для обеспечения превосходного контроля вибрации и эффективности подачи.
Использование инструментов с меньшим количеством канавок и большими стружкоотводящими карманами в этом сценарии часто приводит к незначительному упругому изгибу. Этот боковой изгиб вызывает видимые следы вибрации и конусность стенок. Четырехканавочная конструкция равномерно распределяет режущую нагрузку за оборот и сокращает интервал между ударами зубьев. Это позволяет токарям безопасно увеличивать скорость подачи стола, достигая при этом жестких допусков и исключительного качества поверхности.
Контроль боковых вибраций и биения: практическое значение большого диаметра сердечника 4-канавочного инструмента для обеспечения вертикальности.
При фрезеровании высоких боковых стенок из нержавеющей стали операторы часто сталкиваются с вибрацией и конусностью, возникающими по мере достижения инструментом полной глубины резания. Основная причина – чрезмерный вылет инструмента в сочетании с недостаточной жесткостью сердечника, что приводит к высокочастотной вибрации под нагрузкой. В наших конструкциях с четырьмя канавками мы увеличиваем толщину сердечника до 58–65% от внешнего диаметра, что значительно повышает сопротивление инструмента изгибающим нагрузкам.
Повышенная прочность сердцевины обеспечивает истинную вертикальную траекторию резания по всей длине канавки во время боковых проходов. Это предотвращает дефекты конусности, при которых детали оказываются уже в верхней части и шире в нижней. Четырехканавочная конструкция также обеспечивает более частый контакт зубьев, превращая сильные, прерывистые удары в плавный, непрерывный рез, сводящий вибрацию к абсолютному минимуму.
Пример из практики: Американский производитель клапанов снизил шероховатость поверхности (Ra) до 0.4 мкм, используя специализированные 4-канавочные концевые фрезы для нержавеющей стали.
В прошлом году мы помогли техасскому производителю клапанов усовершенствовать процесс обработки уплотнительных поверхностей фланцев из нержавеющей стали 316L. Клиенту требовалась сверхгладкая поверхность с шероховатостью Ra 0.4 мкм без дополнительной полировки. Ранее они использовали двухлезвийные инструменты с низкой подачей, но постоянная микроволнистость приводила к высокому проценту брака и вынуждала к дорогостоящей ручной полировке.
Мы внедрили специализированные 4-канавочные концевые фрезы для нержавеющей стали с неравномерным расстоянием между канавками. Увеличенное количество канавок позволило минимизировать нагрузку на зуб при сохранении высокой скорости подачи стола, эффективно подавляя гармонический резонанс. В результате шероховатость поверхности стабилизировалась в диапазоне Ra от 0.35 мкм до 0.4 мкм, что исключило необходимость ручной обработки и увеличило общую производительность производственной линии на 40%.
Интеграция трохоидального/динамического фрезерования: 4-канавочные фрезы с плоским концом обеспечивают высокую скорость съема металла при большой осевой глубине и малом шаге резания.
Динамическое фрезерование и трохоидальные траектории движения инструмента произвели революцию в обработке нержавеющей стали, и 4-канавочные инструменты идеально подходят для этих стратегий. Поддерживая радиальную ширину резания (Ae) в пределах от 5% до 15% диаметра инструмента, можно безопасно достигать осевой глубины (Ap) в 2-3 раза превышающей диаметр фрезы. Кратковременная дуга контакта генерирует минимальное количество тепла резания, что позволяет инструменту работать на высоких скоростях обработки поверхности.
Благодаря таким небольшим радиальным переходам, проблема удаления стружки никогда не возникает, что позволяет твердосплавным фрезам с плоским концом максимально использовать жесткость сердечника. Программисты могут увеличить длину обрабатываемой поверхности в 1.5 раза по сравнению с традиционным фрезерованием. Это позволяет использовать всю длину канавки для равномерного износа, снижая нагрузку на шпиндель и обеспечивая значительно более высокую скорость съема металла.
Практическая таблица параметров для фрезерования пазов и боковой обработки нержавеющей стали: логика настройки плоских твердосплавных фрез с 2 и 4 канавками.
Многие токари полагаются на общие значения скорости и подачи, указанные на упаковке инструмента, но эти цифры редко учитывают фактические углы зацепления. В упрочняемых сплавах, таких как нержавеющая сталь, распределение силы резания сильно различается при обработке сплошных пазов и легкого профилирования. Настройка параметров для твердосплавных концевых фрез требует понимания специфических физических принципов каждой траектории движения инструмента.
При нарезании пазов требуется быстрое удаление стружки для предотвращения её приваривания к инструменту под воздействием сильного трения. Напротив, при профилировании используются небольшие радиальные перепады высоты для максимизации скорости резания и жесткости инструмента. Мы рекомендуем создавать матрицу подачи, исходя из фактической толщины стружки. Настройка параметров в соответствии с размером канавки для стружки и прочностью сердцевины — лучший способ продлить срок службы инструмента при сохранении высокой интенсивности цикла.
Сравнительная оценка скорости резания (Vc) и подачи на зуб (Fz): фрезерование пазов с использованием 2 канавок и фрезерование боковых канавок с использованием 4 канавок.
При фрезеровании марок стали 304 или 316L скорость резания (Vc) и подача на зуб (fz) должны соответствовать конкретным условиям резания. При фрезеровании пазов по всей ширине (1.0 x D) с использованием двухлезвийного инструмента дуга зацепления на 180 градусов быстро накапливает тепло. Поддерживайте скорость резания в пределах 65–85 м/мин и сохраняйте подачу на зуб (fz) на уровне 0.03–0.06 мм/зуб, чтобы избежать перегрева и преждевременного разрушения покрытия.
| Тип инструмента / Операция обработки | Ae | Ап | Вс | фз | Основной фокус процесса |
| 2 канавки (прорезка по всей ширине) | 1.0 × D (100%) | 0.5 – 0.75 × D | 65 - 85 м / мин | 0.03 – 0.06 мм/зуб | Обеспечьте бесперебойный отвод стружки; строго предотвращайте повторное нарезание стружки и ее приваривание (BUE). |
| 4 канавки (отделка/профилирование) | 0.1 – 0.2 × D | 1.0 – 1.5 × D | 110 - 140 м / мин | 0.02 – 0.04 мм/зуб | Подавляет отклонение инструмента и вибрацию; обеспечивает превосходное качество поверхности (Ra). |
| 4 канавки (динамическое/трохоидальное фрезерование) | 0.05 – 0.1 × D | 2.0 – 3.0 × D | 130 - 180 м / мин | 0.05 – 0.09 мм/зуб | Используйте эффект утонения стружки; максимизируйте скорость съема металла (MRR), используя всю длину канавки. |
При переходе на четырехзубчатую концевую фрезу для обработки нержавеющей стали методом бокового фрезерования с радиальной шириной 0.05D–0.15D зубья успевают достаточно остыть между резами. Это позволяет безопасно увеличить скорость резания до 120–160 м/мин. Применение компенсации утонения стружки позволяет увеличить скорость подачи стола, обеспечивая высококачественную чистовую обработку за значительно более короткие циклы.
Рекомендации по количеству канавок и углам ввода для спиральной и линейной нарезки.
Никогда не втыкайте инструмент прямо в нержавеющую сталь без предварительно просверленного направляющего отверстия. Зона нулевой скорости в центре инструмента мгновенно отколется под воздействием вертикальных нагрузок. Мы всегда рекомендуем использовать винтовую интерполяцию или непрерывное линейное нарастание. Для зачистки карманов или открытия глухих пазов наиболее безопасным вариантом являются двухлезвийные фрезы благодаря их открытой геометрии резания.
Количество канавок инструмента напрямую определяет максимальный угол наклона. При работе с двухканавочной концевой фрезой по нержавеющей стали открытые углубления для канавок позволяют использовать углы наклона от 2.0° до 3.5°. При использовании четырехканавочной фрезы более толстый сердечник ограничивает зазор между центрами, поэтому необходимо ограничить угол наклона до 0.5°-1.5°, чтобы предотвратить образование стружки и сколы от центрального зуба.
Практический опыт применения охлаждающей жидкости: влияние высокотемпературного распыления масла/охлаждающей жидкости и внешней эмульсии на срок службы двух- и четырехлезвийных фрез из нержавеющей стали.
Способ подачи охлаждающей жидкости часто определяет, будет ли режущий инструмент изнашиваться постепенно или сломается от термического удара. При использовании двухлезвийных фрез для прорезки пазов основная роль охлаждающей жидкости заключается в механическом удалении стружки. Стандартные сопла низкого давления не достигают дна глубоких пазов, тогда как охлаждающая жидкость под высоким давлением, подаваемая через шпиндель, мгновенно удаляет горячую стружку, защищая острые углы резания от повторной обработки стружкой.
При высокоскоростной обработке профилированных поверхностей фрезами из нержавеющей стали канавки подвергаются быстрым термическим циклам при входе и выходе из зоны резания. Периодические брызги охлаждающей жидкости вызывают термическое растрескивание твердосплавной подложки, что приводит к преждевременному сколу кромки. Мы рекомендуем использовать непрерывную подачу охлаждающей жидкости или микросмазку под высоким давлением (MQL) для поддержания стабильной смазочной пленки, продлевающей срок службы инструмента.
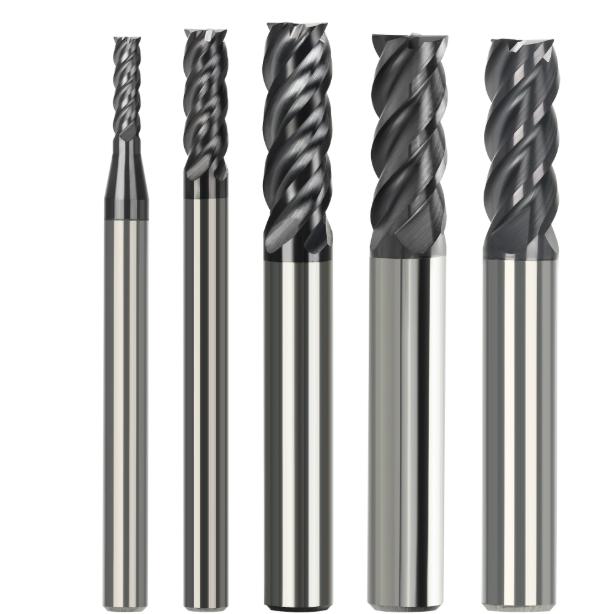
Выбор инструмента с точки зрения производства: как профессиональные производители твердосплавных концевых фрез точно настраивают режущую кромку.
При изучении каталогов инженеры машиностроительных цехов часто сосредотачиваются исключительно на внешних размерах, длине канавки и цвете покрытия. Однако на наших 5-осевых прецизионных шлифовальных станках мы знаем, что предотвращение катастрофических поломок в твердых аустенитных сплавах сводится к микрогеометрии. Как опытные производители твердосплавных концевых фрез, мы понимаем, что заточка кромки на микронном уровне и специальные углы заточки действительно продлевают срок службы инструмента при обработке нержавеющей стали.
Каждая мельчайшая деталь — от размера зерен карбида вольфрама до зеркально отполированных передних поверхностей — спроектирована таким образом, чтобы уменьшить упрочнение при обработке и предотвратить образование нароста на режущей кромке. Часто преждевременный выход инструмента из строя происходит не из-за ошибки оператора, а потому что стандартные геометрические формы не выдерживают определенных сил резания. Понимание этих тонких производственных деталей позволяет точно оценить реальные пределы возможностей вашего инструмента.
Конструкции с изменяемой спиралью и шагом режущей кромки: устранение резонанса в 4-канавочных концевых фрезах при фрезеровании тонкостенных боковых поверхностей.
При боковой фрезеровке тонкостенных деталей или глубоких полостей токари боятся услышать резкий, пронзительный визг из корпуса станка. Этот высокочастотный шум оставляет плотные следы вибрации и вызывает микросколы вдоль твердосплавных кромок. Симметричная конструкция с четырьмя канавками и одинаковым расстоянием между ними в 90 градусов создает постоянную частоту удара, которая легко вызывает гармонический резонанс со шпинделем.
При разработке высокопроизводительной концевой фрезы с четырьмя канавками для нержавеющей стали мы используем неравномерное расположение канавок и переменные углы наклона спирали. Такая асимметричная компоновка нарушает циклические колебания, смещая фазы удара зубьев, что позволяет силам резания динамически самогаситься. При профилировании тонких стенок такая антивибрационная геометрия подавляет вибрацию и позволяет инструменту поддерживать высокие скорости подачи, обеспечивая при этом получение плоских вертикальных стенок.
Снятие угловых фасок и микрохонингование: ключевые процессы для предотвращения сколов при первоначальном контакте с нержавеющей сталью.
Многие токари наблюдали, как совершенно новая фреза ломается по радиусу закругления угла еще до завершения первого прохода. Острый прямой угол практически не имеет поперечного сечения. При столкновении с закаленной нержавеющей сталью этот микроскопический выступ подвергается сильному сжимающему удару, мгновенно вызывая хрупкое разрушение стандартных твердосплавных инструментов.
При изготовлении специальных концевых фрез для нержавеющей стали мы наносим защитную микрофаску (от 0.05 до 0.2 мм) или небольшой радиус закругления на кончике. Затем мы применяем контролируемую хонинговку кромки для стабилизации радиуса закругления в пределах от 8 до 15 микрон. Эта микроподготовка укрепляет режущую кромку, эффективно поглощая механический удар при первоначальном зацеплении и предотвращая преждевременное сколы на углу.
Когда следует заказывать изготовление фрез нестандартной геометрии у производителей твердосплавных концевых фрез для специализированных, нестандартных деталей?
Стандартные фрезерные инструменты легко справляются с 80% ежедневных фрезерных работ в большинстве цехов с ЧПУ. Однако сложные детали, такие как корпуса клапанов в аэрокосмической отрасли или глубокие медицинские компоненты, часто выходят за пределы возможностей стандартных длин канавок и зазоров в шейке. Если регулировка скорости, подачи и охлаждающей жидкости не устраняет деформацию или вибрацию, лучшим решением будет изменение геометрии сердечника инструмента.
Сотрудничество с опытными производителями твердосплавных концевых фрез предоставляет вам доступ к изготовлению инструментов на заказ, точно соответствующих особенностям вашей детали. Это включает в себя добавление закругленных кромок для глубокой обработки, расширение параболических канавок для стружки или шлифовку многоступенчатых профилей. Объединение нескольких операций в один инструмент, изготовленный на заказ, сокращает время цикла и устраняет риски, связанные с чрезмерным использованием стандартных концевых фрез.
Краткое руководство по принятию решений (шпаргалка) для европейских и американских машиностроительных предприятий.
Оказывая помощь машиностроительным цехам по всей Северной Америке и Европе в решении серьезных проблем, связанных с поломкой инструмента, мы знаем, что у операторов нет времени читать технические руководства на панели управления. Для нарезки пазов всегда требуются открытые канавки для стружки, чтобы справиться с тепловой нагрузкой, в то время как профилирование зависит от толщины сердцевины для устранения конусности стенок. Микрохонингование и геометрия с неравномерным шагом обеспечивают механическую основу для обеих операций.
Для упрощения выбора инструмента при работе с металлами марок 304, 316L или 17-4 PH мы обобщили результаты наших производственных испытаний в практическую систему принятия решений. Независимо от того, программируете ли вы CAM-программы или выбираете инструмент непосредственно на станочной стойке, вы можете использовать эти рекомендации, чтобы подобрать наиболее безопасный способ резки, жесткость крепления заготовки и траекторию движения инструмента.
Дерево решений для выбора оптимального варианта за 30 секунд: логика для соотношения глубины и диаметра паза, жесткости станка, траектории резания и количества канавок.
При настройке задания уделите немного времени оценке геометрии детали и траекторий движения инструмента на соответствие этим практическим рабочим параметрам:
- Для закрытых пазов, шпоночных проемов или глубоких карманов (глубина > 1.0 x D): Используйте специализированную двухлезвийную концевую фрезу для нержавеющей стали с осевым уменьшением диаметра от 0.5D до 0.75D. Максимальный отвод стружки предотвращает ее скопление, приваривание к кромке и катастрофический выход инструмента из строя.
- Для чистовой обработки боковых стенок или динамической трохоидальной черновой обработки (Ae≤0.2D): Перейдите на четырехзубчатую концевую фрезу с увеличенным сердечником. Большее количество зубьев позволяет обрабатывать большую площадь поверхности, предотвращает боковое отклонение и обеспечивает превосходное качество обработки.
- Для спирального наращивания без предварительно просверленных направляющих отверстий: Для фрез с двумя канавками установите угол наклона в пределах от 2° до 3°. При использовании фрезы с четырьмя канавками угол входа должен составлять от 1.0° до 1.5°, чтобы предотвратить забивание центрального зуба.
Если шпиндель вашего станка недостаточно жёсткий или имеет ограниченную частоту вращения, как выбрать между 2-лезвийными и 4-лезвийными резцами?
Условия в цехе редко бывают идеальными, особенно на старых станках с конусом 40 или более лёгких шпинделях BT30 с максимальной скоростью вращения около 6,000 об/мин. На таких лёгких установках выполнение боковых резов на полную глубину с помощью четырёхзубчатых фрез может вызывать сильную низкочастотную вибрацию. Выбор двухзубчатого инструмента уменьшает количество одновременно задействованных режущих кромок, существенно снижая радиальное давление инструмента на шпиндель.
Если ваш станок имеет высокие обороты, но ограниченный крутящий момент, то 4-канавочные концевые фрезы для нержавеющей стали, работающие по высокоскоростным динамическим траекториям инструмента (малый шаг, большая осевая глубина), обеспечат высокую скорость съема металла без заклинивания. В каждом цехе используются разные зажимные приспособления, конусность и динамика станка. Если вы испытываете трудности со сложными чертежами или постоянной вибрацией, поделитесь чертежами заготовок и параметрами резки с нашей инженерной командой, чтобы подобрать оптимальную конфигурацию инструмента.






