
В прошлом месяце к нам обратился давний клиент из Штутгарта с неотложной проблемой. При обработке сложных медицинских компонентов из сверхвысокомолекулярного полиэтилена они перешли на совершенно новые четырехлезвийные фрезы. Менее чем через двадцать минут после начала обработки кромки начали размазываться и плавиться. Стружка плотно прилипала к кончику, испортив две дорогостоящие импортные заготовки.
Мы постоянно наблюдаем подобные сбои в работе оборудования на предприятиях в Европе и Америке. Опытные программисты часто относятся к конструкционным полимерам так же, как к алюминию или инструментальной стали. Они считают, что работа на максимальной частоте вращения стандартных твердосплавных концевых фрез завершится.
В действительности все совершенно иначе. В отличие от металлов, которые легко срезаются, пластмассы агрессивно реагируют на тепло и механическое сжатие. Мягкие, эластичные полимеры, такие как ПТФЭ или СВМПЭ, ведут себя совершенно иначе, чем абразивный, наполненный стекловолокном полиэфиркетон (PEEK) или нейлон, армированный углеродом. Для них требуются совершенно другие углы заточки, полировка канавок и подготовка режущей кромки.
Использование неподходящей концевой фрезы для обработки пластика приводит к локальному плавлению, образованию нитевидных заусенцев, сильному отклонению инструмента или преждевременному поломке наконечника при зачистке углов.
Мы собрали реальные данные о переточке и отзывы об обработке, чтобы определить пять лучших вариантов инструментов для мягких и твердых полимеров. Прежде чем менять режущий инструмент, задайте себе один важный вопрос: плавится ли поверхность из-за плохого удаления стружки или же она пригорает из-за того, что кромка просто выталкивает материал?
Фундаментальный конфликт при обработке мягких и твердых пластмасс: почему шаровые концевые фрезы из твердосплава общего назначения часто выходят из строя в цеху?
Типичная ситуация: оператор обрабатывает алюминиевую деталь на 5-осевом фрезерном станке, а затем сразу же переключается на полимерную плиту. Многие токари считают, что пластик мягкий и легко поддается обработке, поэтому берут стандартные твердосплавные концевые фрезы прямо из инструментального склада. Однако универсальные инструменты для обработки металла имеют заточку кромки и умеренные углы заточки, чтобы выдерживать сильные ударные нагрузки при резке. Как только кромка соприкасается с пластиком, низкая теплопроводность и низкий модуль упругости материала немедленно вызывают проблемы.
Согласно нашим данным, более 70% повреждений пластиковых поверхностей происходит из-за грубого трения, а не из-за точности обработки на станке. В металлах возникают сдвиговые сдвиги, при которых стружка отводит тепло. Полимеры упруго деформируются под давлением резания, а затем быстро возвращаются в исходное положение относительно боковой поверхности инструмента. В зоне резания быстро накапливается трение. Как только температура превышает точку стеклования, на заготовке наблюдается необратимое побеление, разрывы и размазывание поверхности.
От ПТФЭ/СВМВ до ПЭЭК/полимеров, армированных стекловолокном: различные требования к геометрии кромки шаровой концевой фрезы.
Клиенты часто спрашивают, может ли один фрезерный станок обрабатывать все марки полимеров. Физический ответ — нет. Мягкие полимеры, такие как ПТФЭ или СВМПЭ, имеют низкую температуру плавления и ведут себя под нагрузкой как плотная резина. Без специальной шаровой концевой фрезы для пластика, изготовленной с большим положительным углом заточки и остротой, как у ножа, материал накапливается перед режущей кромкой. Кромка отрывает материал, оставляя тяжелые, закатанные заусенцы. Угол заточки должен достигать 14–16°, чтобы избежать упругого возврата в исходное положение.
Переход на PEEK, PEI или пластмассы с 30% содержанием стекловолокна полностью меняет стратегию обработки. Стекловолокно превращает заготовку в абразивный шлифовальный круг. Острые, незаточенные кромки затупляются или скалываются в течение нескольких минут, вызывая сильное упрочнение материала. На этих абразивных конструкционных марках мы применяем сверхтонкую микрофаску для усиления режущей кромки. Небольшая потеря остроты обеспечивает необходимую структурную жесткость и износостойкость для долговечной работы.
Борьба между «зоной нулевой скорости» наконечника и температурой плавления материала: реальный пример устранения неполадок, связанных с плавлением пластика на оборудовании заказчиков в США и Европе.
Два года назад мы решили давнюю проблему для контрактной медицинской компании в Огайо. Программист чистовой фрезеровкой шаровых шарниров из полиоксиметилена (ПОМ-С) на 3-осевом вертикальном фрезерном станке. На вершине купола постоянно появлялся шероховатый участок, выглядевший обгоревшим и вздутым. Оператор увеличил скорость вращения шпинделя с 12 000 до 24 000 об/мин, что только ускорило плавление. В мертвой точке любой сферической фрезы эффективный диаметр резания падает до нуля, что означает нулевую скорость поверхности.
Резкое погружение инструмента вниз приводит к трению и смещению пластика, а не к чистому срезанию. Мы решили эту проблему, изменив стратегию CAM: наклонили ось инструмента на 5-осевой установке и перешли к проходам с постоянным углом Z вместо двунаправленного планарного растрирования. Смещение контакта от центральной мертвой зоны обеспечивает стабильность эффективной длины поверхности. Именно из-за этой проблемы с центральной линией программирование концевой фрезы с шаровым наконечником требует особого внимания к траектории инструмента при обработке глубоких углублений в полу.
Однозубые/большое расстояние между канавками против двухзубых/высокожестких конструкций: выбор правильных твердосплавных шаровых концевых фрез для предотвращения повторного приваривания стружки и образования полос на поверхности.
Специалисты по механической обработке часто оценивают стабильность инструмента исключительно по количеству канавок, но при профилировании пластмасс гораздо важнее зазор для стружки, чем жесткость. Пластичные пластмассы образуют непрерывные, лентообразные стружки, заряженные статическим электричеством, которые обвиваются вокруг инструмента. Инструменты с большим количеством канавок легко захватывают эти ленты. Тепловое трение быстро размягчает захваченную стружку, повторно сваривая ее в наросты на кромках. Для профилирования неглубоких форм конструкция с одной канавкой и зеркальной полировкой обеспечивает необходимый зазор для предотвращения образования полос.
Однако однолезвийные инструменты имеют меньшие диаметры сердечника, что делает их восприимчивыми к изгибающим нагрузкам в глубоких углах. Когда требуется высокая жесткость, мы переводим клиентов на асимметричные двухлезвийные твердосплавные шаровые фрезы. Двухлезвийная конструкция обеспечивает необходимую прочность сердечника для предотвращения деформации инструмента, а неравномерное расстояние между канавками уменьшает вибрацию. Баланс между диаметром канавки и жесткостью сердечника определяет, сможете ли вы сохранить высокое качество обработки поверхности или бороться с деформацией инструмента.
Топ-5 рекомендаций, основанных на сценариях: 5 типов шаровых концевых фрез, специально предназначенных для фрезерования контуров из пластика.
При решении сложных задач по обработке полимерных поверхностей для западных клиентов чаще всего мы слышим фразу: «Просто дайте мне универсальный пластиковый резак». Полимеры сильно различаются по молекулярной структуре, температуре деформации при нагреве и химическому составу наполнителей. Просто не существует универсального, подходящего для всех случаев инструмента для создания динамических 3D-контуров.
Мы объединили данные об износе инструмента, полученные в контрактных машиностроительных цехах, с нашим опытом шлифовки на станках с ЧПУ, чтобы определить пять практических стратегий использования режущего инструмента. Эти стратегии соответствуют реальным приоритетам: удаление стружки в виде смолистых полимеров, износостойкость при абразивном износе, сохранение микроструктурных элементов, жесткость при глубокой обработке и время цикла обработки больших объемов. Выбор правильной концевой фрезы с шаровым наконечником требует согласования геометрии инструмента с механическими свойствами материала.
Лучший вариант (мягкие полимеры и глянцевая отделка): Сверхточная полированная однозубая шаровая концевая фреза с зеркальной полировкой для пластика — устранение заусенцев на акриле (ПММА) и полиоксиметилене (ПОМ).
При обработке оптически чистого ПММА или прочных компонентов из ПОМ наиболее распространенными жалобами в цехе являются побеление кромок и образование заусенцев. Трение на передней поверхности фрезы быстро нагревает материал, расплавляя пластичную стружку о канавку. Для таких задач мы используем зеркально отполированную одноканавочную шаровую концевую фрезу для пластика с большим углом заточки, превышающим 15°. Такая геометрия обеспечивает чистое резание с минимальным давлением.
Однако токари должны учитывать структурные ограничения профиля с одной канавкой. Более тонкие сердечники и асимметричные режущие кромки ограничивают общую жесткость на изгиб и динамическую балансировку вращения. Мы используем этот инструмент только для чистовой обработки, обработки на небольшой осевой глубине и при малых шагах резания. Погружение его в глубокие черновые резы приводит к сильному отклонению инструмента и риску поломки резца внутри детали.
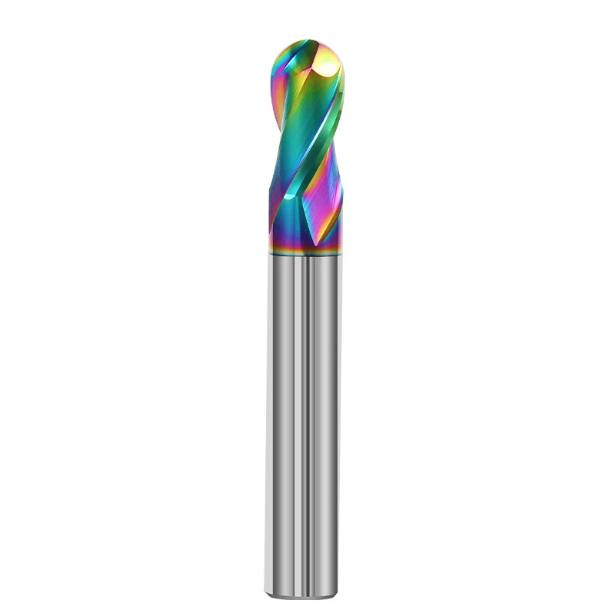
Топ-2 (высокотвердые, износостойкие пластмассы): шаровые концевые фрезы из сверхмелкозернистого карбида с DLC-покрытием — борьба с сокращением срока службы инструмента из стекловолокнистого армированного полиэфирэфиркетона (PEEK) и полифениленсульфида (PPS).
Обработка конструкционных пластиков, содержащих 30% стекловолокна или углеродного волокна (например, PEEK-GF30), смещает механизм износа в сторону сильного механического абразивного воздействия. Полевые испытания у поставщика аэрокосмической техники показали, что стандартные фрезы без покрытия теряют свой шаровой наконечник менее чем за тридцать минут, что приводит к выходу деталей за пределы допустимых отклонений. Для обработки таких абразивных полимеров мы используем субмикронные твердосплавные концевые фрезы с шаровым наконечником, защищенные сверхтонким алмазоподобным углеродным (DLC) покрытием.
Твердосплавный сердечник обеспечивает критически важную жесткость режущей кромки под нагрузкой, а DLC-покрытие снижает трение скольжения и защищает от абразивной эрозии. Следует помнить, что физические покрытия увеличивают радиус режущей кромки на 1–2 микрона, незначительно снижая остроту лезвия. Мы избегаем их применения на мягких, неармированных пластиках, но на армированных волокнами полимерах десятикратное увеличение срока службы инструмента перевешивает этот незначительный компромисс в отношении остроты кромки.
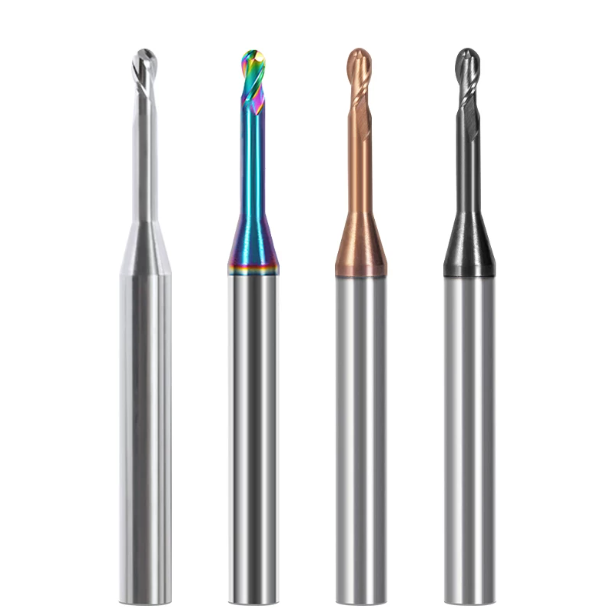
Топ-3 (микроканалы и острые углы): контроль биения микротвердосплавных шаровых концевых фрез в медицинских микрофлюидных чипах и электродах для микролитья под давлением.
В медицинской микрофлюидике и при изготовлении деталей пресс-форм размером менее миллиметра часто требуются шаровые концевые фрезы с радиусом менее 0.5 мм или до 0.2 мм. В таком масштабе даже малейшее биение создает скачки силы резания, значительно превышающие предел текучести инструмента. При работе с микротвердосплавной шаровой концевой фрезой мы рекомендуем специалистам в первую очередь проверять не только скорость подачи, но и общее индикаторное биение шпинделя и держателя (TIR).
Если биение наконечника инструмента превышает 3 микрона, режущий инструмент обычно ломается в момент касания эластичного материала. Мы требуем использования высокоточных термоусадочных или гидравлических держателей инструмента и обязательного применения круговых или пологих входных отверстий вместо прямых. Наличие наклонных отверстий сохраняет тонкие режущие кромки и исключает следы вибрации на важных поверхностях медицинских уплотнений.
Топ-4 (глубокие полости и крутые боковые стенки): Снижение вибрации и деформации с помощью удлиненных концевых фрез с шаровым наконечником и облегченными шейками.
Глубокие полости в корпусах автомобильных фар и электронных устройств имеют крутые боковые стенки, которые стандартные фрезы не могут обработать. Начинающие программисты часто используют длинные инструменты непрерывного диаметра, которые вызывают сильную вибрацию и образование «волнистых» следов вдоль глубоких стенок. Для решения этой проблемы наш основной подход основан на использовании удлиненной концевой фрезы с шаровым наконечником и зауженной шейкой за режущими канавками.
Уменьшение диаметра шейки на несколько сотых миллиметра позволяет избежать трения о крутые стенки, сохраняя при этом прочность хвостовика. Помните, что длинные вылетные части по-прежнему подвержены колебаниям деформации. Мы рекомендуем уменьшить шаг обработки, снизить скорость подачи и использовать наклон оси инструмента по 5 осям, а не выполнять тяжелые черновые проходы на полной высоте.
Топ-5 (высокоэффективное массовое производство): Асимметричная двухлезвийная концевая фреза с шаровым наконечником — балансировка времени цикла при интегрированной черновой и чистовой обработке изогнутых поверхностей из ABS/PC.
Для крупносерийного производства корпусов из ABS-пластика, поликарбоната и комбинированных материалов требуется максимально короткое время цикла без ущерба для качества поверхности. Однолезвийные инструменты часто обеспечивают низкую скорость подачи, в то время как симметричные двухлезвийные фрезы могут вызывать резонансную вибрацию при высоких скоростях вращения шпинделя. В высокопроизводительном производстве мы используем двухлезвийную шаровую концевую фрезу, разработанную с неравномерным расстоянием между лезвиями и различными углами наклона спирали.
Асимметричная геометрия снижает частоту регенеративных вибраций, обеспечивая стабильность при повышенных скоростях подачи. Две канавки удваивают скорость подачи за оборот по сравнению с одноканавочными инструментами, оставляя при этом достаточно места для стружки, чтобы удалять припуски на заготовку и выполнять чистовую обработку. Если вы переходите на вязкие материалы, такие как мягкий полиэтилен или ПТФЭ, вернитесь к одноканавочному инструменту, чтобы предотвратить скопление стружки.
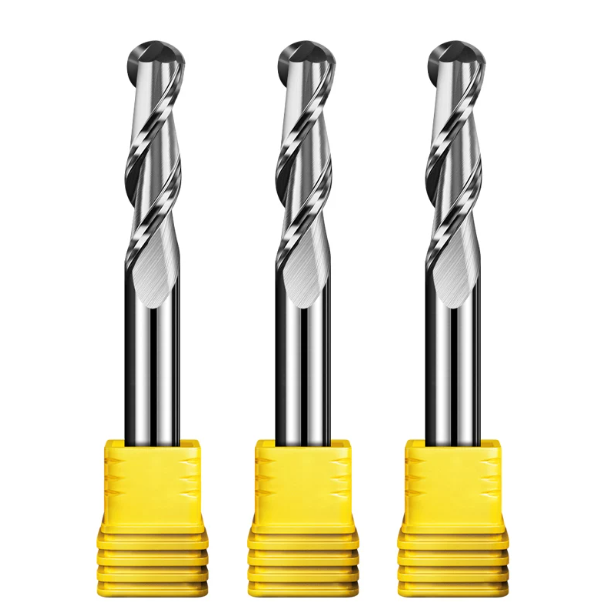
Выбор технических характеристик и типичные ошибки: как правильно выбрать стандартные размеры концевых фрез и удлиненные геометрии с зазором?
Использование любой режущей кромки, которая попадется под руку, — верный путь к браку деталей. Программисты часто ориентируются только на радиусы скругления углов в CAD-модели, выбирая инструмент слишком большого размера для скорости или слишком длинную и узкую режущую кромку для обработки высоких стен. В отличие от металлов, пластик деформируется под давлением резания и мгновенно восстанавливается, что приводит к увеличению погрешностей размеров, вызванных смещением режущей кромки.
Большинство проблем, связанных с отклонением размеров и волнистой поверхностью, которые мы устраняем, возникают из-за неправильного соотношения диаметра к вылету. Хотя выбор стандартных размеров концевых фрез позволяет контролировать бюджет на инструментальные запасы, игнорирование взаимосвязи между высотой шага и высотой выемки сводит на нет экономию на инструменте из-за утомительной вторичной обработки на верстаке и повторной проверки деталей.
Балансировка высоты зубцов фрезы с использованием стандартных размеров концевых фрез (от 1/8″ до 1/2″ и метрической серии) при 3D-контурировании пластика.
Балансировка фрез дюймовой (1/8″, 1/4″, 3/8″, 1/2″) и метрической (от 3 мм до 12 мм) шкалы требует управления временем цикла обработки с учетом теоретической высоты выемки на поверхности. Больший диаметр шара приводит к меньшей высоте выемки при одинаковом шаге обработки. Выбор крошечного инструмента диаметром 1/8″ для обработки широких, плавных поверхностей значительно увеличивает время работы, в то время как чрезмерный вылет инструмента приводит к циклическим вибрационным колебаниям в мягких полимерных материалах.
Напротив, крупные инструменты диаметром 1/2″ или 12 мм обладают достаточной жесткостью для увеличения скорости подачи, но их более широкие дуги резания могут перегружать тонкие пластиковые стенки в узких вогнутых углублениях. Мы рекомендуем использовать стандартные концевые фрезы стандартных размеров поэтапно: сначала используйте инструменты большего размера для сглаживания широких профилей до уровня 3–5 микрон, а затем переходите к инструменту меньшего размера для обработки углов.
Почему мы требуем от операторов снижать скорость и переключаться на наклонные траектории движения инструмента по 5 осям, когда вылет превышает 5×D
При обработке глубоких полостей в полимерных корпусах часто встречаются выступы инструмента, превышающие 5-кратный диаметр инструмента (5×D). Механическое отклонение пропорционально кубу длины неподдерживаемого инструмента. Если оператор работает на низких скоростях вращения инструмента с удлиненной фрезой, кончик инструмента будет подпрыгивать под давлением резания. Даже высококачественная удлиненная концевая фреза с шаровым наконечником оставит обратные конусы на глубоких стенках и вызовет сильную вибрацию поверхности.
Для длинных вылетов мы уменьшаем скорость вращения шпинделя, избегая гармонических зон, и снижаем подачу на зуб, чтобы уменьшить боковые нагрузки. При наличии 5-осевого или 3+2-осевого позиционирования наклоняем ось фрезы на 10–15° относительно зоны резания. Наклон смещает зону зацепления от мертвой зоны нулевой скорости на конце фрезы и освобождает от упоров корпуса, позволяя длинным фрезам работать без вибраций.
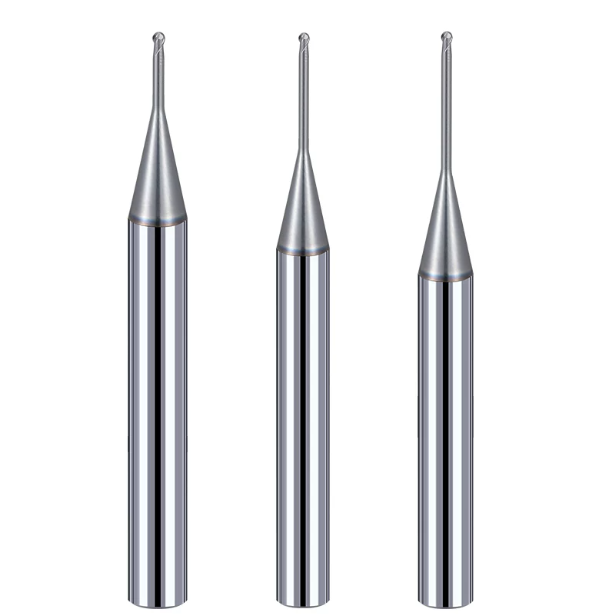
Решение проблемы удаления корней с помощью микроскопических шаровых фрез с малым радиусом: анализ причин поломки инструмента для микротвердосплавных шаровых концевых фрез (0.2–1.0 мм) и направляющих для спирального ввода.
Миниатюрные шариковые фрезы диаметром от 0.2 до 1.0 мм незаменимы для микрофлюидных пазов, прецизионных зубьев шестерен и небольших электродов. Поскольку сердцевина этих инструментов тоньше волоса, они обладают низкой прочностью на кручение. Поломка редко происходит из-за хрупкого карбида; наши лабораторные исследования показывают, что большинство отказов происходит во время первого погружения из-за скопления стружки и залипания материала.
Для защиты чувствительной микрофрезы с твердосплавным шаровым наконечником необходимо строго соблюдать правила ввода в программе CAM. Никогда не опускайте фрезу прямо вниз вдоль оси Z. Запрограммируйте непрерывный спиральный ввод или наклонный режим с углом менее 2°. Наклонный режим обеспечивает свободный выход стружки вдоль канавки, защищая микрорежущую кромку от внезапной крутящей перегрузки.
Мнение эксперта: калибровка параметров для максимальной производительности концевых фрез для обработки пластмасс.
Специалисты по механической обработке часто сталкиваются с тем, что высококачественные фрезы показывают низкую производительность сразу после настройки инструмента. Распространенное заблуждение заключается в том, что высокоскоростная обработка подразумевает исключительно максимальную частоту вращения шпинделя и скорость подачи. В действительности, динамическая жесткость станка и ускорение сервопривода должны напрямую соответствовать микрогеометрии фрезы. Без этого динамического баланса даже высококачественная шаровая концевая фреза для обработки пластика выйдет из строя из-за несоответствия сил резания.
При устранении неполадок на зарубежных производственных площадках первым шагом является перекалибровка модели нагрузки при резании, а не замена геометрии инструмента. В отличие от металлов, полимеры не могут эффективно рассеивать тепло через стружку из-за низкой теплопроводности. Диапазон параметров уже, чем для алюминия. Скорость вращения шпинделя и нагрузка на стружку должны обеспечивать стабильное удаление стружки, не превышая порог стеклования полимера.
Расчет эффективной скорости резания (Deff): Развенчание заблуждения о том, что высокие обороты предотвращают «размазывание материала» на небольшой глубине.
Программисты часто спрашивают, почему пластиковые поверхности белеют или покрываются разводами при работе шпинделя со скоростью 24 000 об/мин. Проблема связана с расчетом площади контакта инструмента, используя номинальный диаметр инструмента. При чистовой обработке с небольшой осевой глубиной резания фактическая окружность контакта значительно меньше внешнего диаметра инструмента. Стандартные формулы расчета площади контакта дают опасно завышенные значения.
Учет углов зацепления показывает, что эффективная скорость резания (Deff) в зоне контакта может упасть ниже 20% от запрограммированной целевой скорости. При таких низких периферийных скоростях режущая кромка вспахивает и выдавливает пластичный пластик вместо того, чтобы чисто его срезать. При чистовой обработке контуров шаровой концевой фрезой следует запрограммировать компенсацию скорости поверхности на основе CAM-системы или наклонить ось инструмента, чтобы обойти центр нулевой скорости.
Практическое сравнение различных сред для удаления стружки: пневматические пистолеты и водорастворимые охлаждающие жидкости для предотвращения образования трещин в пластмассах под напряжением.
Выбор охлаждающей жидкости остается актуальной темой в кругах, занимающихся фрезерованием пластмасс. На предприятии аэрокосмической отрасли толстостенные корпуса из поликарбоната и полисульфона обрабатывались с использованием густой водорастворимой охлаждающей жидкости. Хотя поверхность после обработки выглядела безупречно, через три дня на закругленных углах появились тонкие микротрещины, напоминающие паутину. Остаточные напряжения, возникающие при механической обработке, в сочетании с жидкими поверхностно-активными веществами привели к сильному растрескиванию под воздействием окружающей среды (ESC).
Мы устранили эту неисправность, заменив линии подачи охлаждающей жидкости на вихревые воздухонагреватели. Непрерывные направленные потоки воздуха выдувают статическую стружку из глубоких углублений, предотвращая повторное истирание и забивание канавок. Воздух также поддерживает сухость в зоне контакта инструмента и заготовки, исключая риски химического напряжения. Для чувствительных к напряжению конструкционных полимеров наиболее надежным методом является использование фильтрованного холодного воздуха с твердосплавными шаровыми фрезами.
Проверка закупок и цепочки поставок: как определить поставщика твердосплавных шаровых концевых фрез, обладающего подлинной инженерной экспертизой?
Планирование процесса может выглядеть идеально в CAM-моделировании, но вариативность изготовления от инструмента к инструменту быстро портит производственные циклы. В многоосевом контурном фрезеровании режущий инструмент служит основной базой для всей размерной цепочки. Если поставщик затачивает пластиковые инструменты в соответствии со стандартными допусками металлообработки, небольшие отклонения профиля между партиями нарушат запрограммированную стабильность высоты выступов.
Надежный партнер понимает механику деформации полимеров, электростатического удаления стружки и температурные пределы. Квалифицированный поставщик твердосплавных шаровых концевых фрез обсуждает поведение материала под нагрузкой и предоставляет четкие допуски для микрозернистого твердосплава, полировки канавок и подготовки кромки. Они оценивают условия обработки, а не просто используют общие каталожные номера.
Проверка стабильности поставок: как профессиональные поставщики твердосплавных концевых фрез контролируют точность радиуса закругления кромки (±0.005 мм) и заточку кромок.
Точность формы шарообразного наконечника определяет качество обработки на перекрывающихся 3D-траекториях движения инструмента. Стандартные металлообрабатывающие станки часто допускают отклонения радиуса ±0.01 мм или более, но ошибка в 5 микрон приводит к заметным несоответствиям на пластиковых оптических поверхностях. Поставщик прецизионных твердосплавных шаровидных концевых фрез должен проверять дугу шара на 5-осевых станках с ЧПУ с помощью лазеров или оптической интерферометрии в процессе обработки, гарантируя допуски формы в пределах ±0.005 мм для всех партий.
Микроскопическая подготовка кромки имеет не меньшее значение. Для абразивных полимеров, армированных стекловолокном, требуется легкая, равномерная микрошлифовка для укрепления режущих кромок и предотвращения сколов. Для неармированных мягких полимеров, однако, необходимы незаточенные, бритвенно-острые кромки, заточенные непосредственно мелкозернистыми шлифовальными кругами. Осмотр поступающих партий под микроскопом подтверждает, что режущая кромка соответствует специфическим механическим свойствам вашего полимера.
Стандартные размеры заготовок против нестандартных инструментов, изготовленных на заказ? Стратегии снижения затрат на складские запасы для европейских и американских предприятий, работающих по индивидуальным заказам.
Производственные предприятия, занимающиеся мелкосерийным производством и балансирующие графики выпуска разнообразной продукции, сталкиваются с проблемой избытка инструментальных запасов по сравнению со сроками выполнения заказов на изготовление деталей по индивидуальным требованиям. Срочное изготовление сложных деталей с использованием универсальных инструментов увеличивает процент брака, а ожидание специальных инструментов задерживает доставку. Мы рекомендуем многоуровневую стратегию: используйте стандартные концевые фрезы стандартных размеров для черновой обработки, плоскостной обработки поверхностей и неглубоких 3D-профилей, чтобы воспользоваться преимуществами оптовых цен и стандартизированных библиотек CAM-систем.
При работе с глубокими вертикальными стенками, микрожидкостными каналами или при жестких требованиях к качеству поверхности стандартные профили оказываются неэффективными. Если вы сталкиваетесь с вибрацией в глубоких полостях, рассмотрите возможность использования изготовленных на заказ хвостовиков с сужением для обеспечения зазора. Если вы готовитесь к крупносерийному производству полимерных изделий, обмен моделями компонентов, техническими характеристиками смол и спецификациями шпинделей станков позволит нам напрямую сотрудничать в оптимизации компоновки оснастки.






