
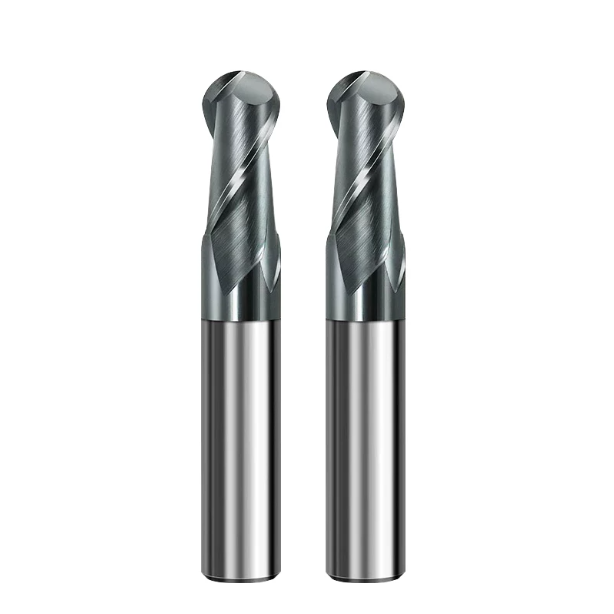
В прошлом месяце наш давний клиент — производитель клапанов и фитингов из Штутгарта, Германия — отправил в нашу шлифовальную лабораторию два сильно поврежденных инструмента. Это были инструменты для 5-осевой чистовой фрезеровки сложных внутренних каналов потока на сердечниках клапанов высокого давления, обрабатывавшие смешанные партии стали AISI 304 и 316. В установке использовались идентичные траектории движения инструмента, скорости, подачи и одна и та же высококачественная твердосплавная шаровая фреза.
Результаты оказались прямо противоположными. В партии 304 наконечник получил сильные микросколы после обработки всего двух деталей. В партии 316 сколов не было; вместо этого сильное прилипание заготовки привело к образованию массивного нароста на кромке. Это ухудшило качество готовой поверхности до уровня хуже Ra 3.2, что остановило производство.
Подобные поломки инструмента часто случаются на производственных предприятиях. Многие программисты просто объединяют стали марок 304 и 316 под общим названием «аустенитная нержавеющая сталь». Они загружают в карусель универсальную концевую фрезу с шаровым наконечником для нержавеющей стали и ожидают чистого результата. Но любой, кто имеет опыт работы с шпинделем в реальных условиях, знает, что эти два сплава требуют совершенно разных динамических характеристик резания.
Основная проблема стали 304 заключается в быстром упрочнении при обработке: любое трение мгновенно повышает твердость поверхности, разрушая режущую кромку. Напротив, сталь 316 характеризуется высокотемпературной адгезией и плохой теплопроводностью. Содержание молибдена (Mo) в ней составляет от 2% до 3%, что делает стружку плотной и липкой, удерживая экстремально высокую температуру непосредственно в зоне микроконтакта.
Выбор правильного инструмента — это гораздо больше, чем просто выбор стандартных длин из каталога. Для обработки глубоких углублений часто требуется концевая фреза из нержавеющей стали с двумя канавками и шаровым наконечником, чтобы обеспечить необходимый объем канавки и предотвратить повторное срезание стружки. В труднодоступных местах правильный подбор размеров концевой фрезы с шаровым наконечником в соответствии с радиусом закругления определяет, будет ли инструмент работать чисто или просто выйдет из строя.
Когда шпиндель вращается со скоростью 7,000 об/мин, а на поверхности реза видны окалины и следы вибрации, уверены ли вы, что инструмент в держателе соответствует металлургической структуре вашего стола?
Реальные различия в характеристиках обработки стали марок 304 и 316: правда об износе инструмента, наблюдаемом в цеху.
При устранении неполадок в 5-осевых системах на месте мы проверяем указание материала на чертеже, прежде чем измерять скорость вращения шпинделя. Для отдела закупок разница между сплавами 304 и 316 может выглядеть как цена сырья. Однако в зоне высокоскоростной резки каждый сплав разрушает режущую кромку совершенно по-разному.
Лабораторный анализ возвращенных режущих инструментов выявляет отчетливую закономерность. При поломках стали марки 304 почти все причины связаны с микросколами и механической ударной усталостью. При поломках стали марки 316 режущие кромки покрыты приваренным материалом, оторванным от заготовки. Понимание этих процессов износа имеет решающее значение перед выбором шаровой концевой фрезы, подходящей для конкретного применения в автоматизированных производственных процессах.
Ловушка упрочнения нержавеющей стали 304: почему стандартные концевые фрезы с шаровым наконечником часто скалывают сталь.
Основная проблема при работе с маркой 304 — это её быстрое упрочнение под давлением. Операторы часто совершают ошибку, слишком сильно уменьшая шаг обработки и нагрузку на зуб для достижения необходимой чистоты поверхности. Когда подача на зуб падает ниже радиуса хонингования кромки, инструмент прекращает резку и начинает полировку материала под сильным давлением.
В результате полировки образуется упрочненный поверхностный слой, значительно превосходящий по прочности основной металл. Стандартные инструменты с недостаточной прочностью подложки быстро образуют микросколы на этом холоднокатаном слое. При работе твердосплавной шаровой фрезой по стали марки 304 поддержание минимальной толщины стружки предотвращает трение о поверхность и защищает режущую кромку от преждевременного выхода из строя.
Высокая адгезия и накопление тепла в нержавеющей стали марки 316: жесткое испытание для концевых фрез с шаровым наконечником.
Переход на сталь марки 316 смещает основной механизм износа с механического удара на термическую адгезию. Молибден повышает сопротивление пластической деформации во время образования стружки, а это значит, что тепло не отводится вместе со стружкой. Вместо этого более 70% этой тепловой нагрузки концентрируется непосредственно в зоне резания.
Такая концентрация тепла вызывает химическое сродство между заготовкой и подложкой инструмента, приваривая стружку непосредственно к передней поверхности фрезы. Для обработки этого материала требуется специальная концевая фреза с шаровидным наконечником для нержавеющей стали, имеющая полированные канавки и высокотемпературное смазывающее покрытие. Сочетание такой геометрии с подачей охлаждающей жидкости под высоким давлением разрушает паровой барьер, вымывая стружку до начала сварки.
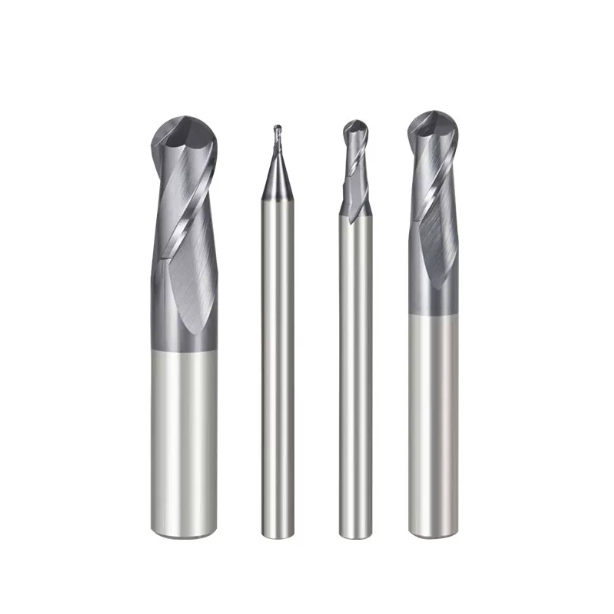
Материал подложки, количество канавок и геометрия: логика настройки твердосплавных шаровых концевых фрез для двух типов нержавеющей стали.
Инженеры, посещающие наш цех, часто спрашивают нас, какое покрытие обеспечивает наибольшую износостойкость. После более чем десяти лет работы на 5-осевых станках, занимаясь шлифовкой инструментов, мы знаем, что покрытие — это лишь завершающий штрих. Выбор зерна подложки, соотношение диаметра и сердцевины, а также микрогеометрия определяют, прослужит ли инструмент три минуты или три часа. Учитывая быстрое упрочнение при деформации у стали 304 по сравнению с термической деформацией стали 316, одна геометрия не может обеспечить износостойкость для обоих сплавов.
При изготовлении на заказ твердосплавных концевых фрез для стали 304 мы используем стержень из карбида вольфрама с субмикронным содержанием кобальта (10%) для достижения баланса между прочностью на поперечный разрыв и ударной вязкостью кромки. Для стали 316, обладающей высокой теплопроводностью и липкими свойствами, мы выбираем сверхмелкозернистую подложку в сочетании с зеркально отполированными канавками. Без достаточной жесткости подложки при сильных сдвиговых нагрузках даже самое современное PVD-покрытие преждевременно отслаивается.
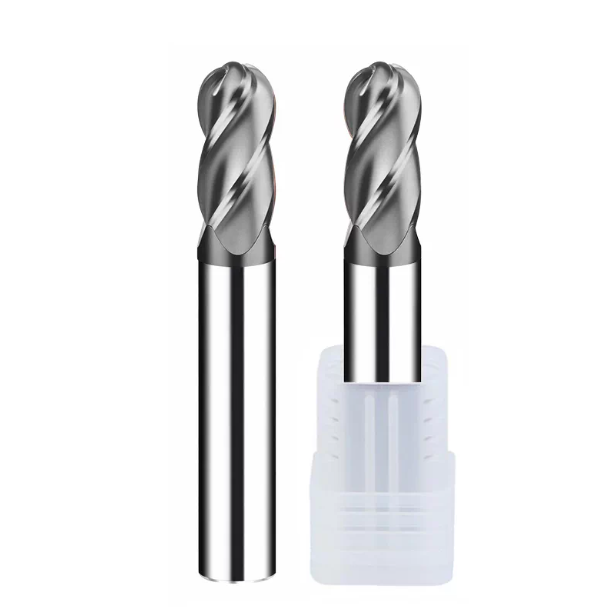
Двухканавочная фреза для удаления стружки против четырехканавочной жесткости: почему мы рекомендуем двухканавочную шаровую концевую фрезу для профилирования глубоких полостей.
При обработке глубоких полостей или профилировании углов с крутым смещением токари часто используют 4-лезвийную фрезу для максимального увеличения жесткости сердечника и скорости подачи. Однако в закрытых полостях из аустенитной нержавеющей стали 4-лезвийная конструкция часто приводит к внезапному поломке. Стружка из нержавеющей стали плохо скручивается, а узкие канавки быстро забиваются. Застрявшая стружка повторно срезается, вызывая резкие нагрузки и немедленную вибрацию.
Именно поэтому мы рекомендуем использовать концевую фрезу с шаровым наконечником из нержавеющей стали с двумя канавками в глубоких трехмерных полостях. Открытая геометрия канавок обеспечивает достаточное пространство для стружки, мгновенно удаляя горячую стружку до того, как она приварится к канавке фрезы. При этом вы жертвуете частью теоретической жесткости сердечника и должны точно дозировать стружку, но повышение надежности процесса предотвращает неожиданный брак деталей.
Преодоление «мертвой зоны» «нулевого SFM» на кончике инструмента: практические испытания угловой шлифовки шарового наконечника и контроля биения.
При обработке любой сферической фрезой приходится сталкиваться с физической реальностью: скорость резания падает до нуля у центральной оси инструмента. При перемещении по неглубоким профилям заготовки центральный наконечник задевает и срезает материал при нулевой скорости резания. На упрочняемых сплавах, таких как 304, это трение создает сильное напряжение. Более половины из вышедших из строя инструментов, проверенных в нашей лаборатории, сначала скалывались у центральной кромки, а затем отламывались наружу.
В стандартных 3-осевых установках, не имеющих возможности наклона инструмента, мы решаем эту проблему с помощью специализированной заточки инструмента и строгого контроля концентричности. Мы затачиваем S-образный зазор или эксцентрическую кромку, чтобы обеспечить надежную режущую кромку по центру. Кроме того, общее радиальное биение должно оставаться ниже 0.0001 дюйма (3 мкм), чтобы защитить эту шаровидную концевую фрезу для нержавеющей стали от несбалансированного ударного воздействия.
Практический выбор покрытия: сравнение ресурса инструмента из AlTiN и AlCrN при обработке изогнутых поверхностей стали марки 316.
Эффективность покрытия в нержавеющей стали 316 определяется теплоизоляционными свойствами и антисварными свойствами в малой зоне контакта. Традиционное покрытие AlTiN надежно работает в обычных сталях и стали 304, но плохо справляется с термическими нагрузками стали 316, богатой молибденом. Температура в зоне резания регулярно превышает 800°C, что приводит к миграции алюминия, охрупчиванию покрытия и быстрому свариванию кромок.
В сравнительных испытаниях по резке покрытия AlCrN неизменно превосходят по долговечности титановые аналоги на стали 316. AlCrN образует плотный барьер из оксида хрома в диапазоне температур от 900°C до 1100°C, значительно снижая трение скольжения по липкой стружке нержавеющей стали. Подача охлаждающей жидкости под высоким давлением предотвращает образование наростов на режущей кромке и защищает критически важную геометрию детали.
Подбор параметров и оптимизация траектории движения инструмента: стратегии обработки для концевых фрез различных метрических размеров.
Мы часто диагностируем проблемы в цеху, когда детали имеют сильные царапины или неполную зачистку внутренних углов. Первопричина редко заключается в динамической жесткости станка; скорее, она связана с ошибками программирования при переходе между метрическими размерами концевых фрез. Аустенитные марки стали, такие как 304 и 316, не оставляют запаса для неконтролируемых нагрузок при резании или неправильного шага инструмента.
Пошаговая обработка инструментом должна соответствовать основным геометрическим принципам. Вдавливание крупногабаритной фрезы в узкие внутренние радиусы приводит к увеличению углов зацепления инструмента и вызывает гармонические отклонения. Для точной настройки допусков на размеры и зеркальной чистоты необходимо сочетать ступенчатые диаметры инструмента со сбалансированными припусками на получистовую обработку по всей последовательности движений инструмента.
Точная зачистка углов и чистовая обработка поверхности: подбор размеров концевых фрез с шаровым наконечником в соответствии с допусками на зачистку углов.
При обработке медицинских пресс-форм и лопаток турбин программисты часто сталкиваются с проблемой стойких следов на внутренних углах. Это происходит, когда запрограммированные размеры шаровой концевой фрезы точно соответствуют радиусу скругления, указанному в чертеже. Фреза входит в полное радиальное зацепление, охватывая всю дугу резания, вызывая резкое увеличение силы резания и скалывание кончика.
В соответствии с нашим производственным протоколом, радиусы фрез для получистовой обработки примерно на 20% меньше, чем радиусы окончательного скругления паза. Это обеспечивает ровную поверхность заготовки для окончательной зачистки. Затем чистовой инструмент срезает равномерную, тонкую стружку без отклонения инструмента, полностью исключая линии перехода и полировку поверхности.
Скорость подачи и эффективный диаметр резания: настройка параметров резания для метрических концевых фрез большого и микродиаметра.
Часто встречающаяся ошибка среди начинающих программистов — это использование постоянной частоты вращения шпинделя при несоответствующих диаметрах резцов. Переход от инструмента диаметром 16 мм к резцу диаметром 2 мм без перерасчета скорости вращения шпинделя приводит к уменьшению объема обрабатываемой поверхности (SFM). При неглубоких трехмерных контурных резах фактический эффективный диаметр резания уменьшается в зависимости от осевой глубины резания (Ap).
Мы требуем от предприятий обеспечения эффективной компенсации диаметра инструмента в своих системах CAM. Крупные метрические концевые фрезы выдерживают более высокие нагрузки на стружку благодаря превосходному теплоотводу через корпус инструмента. Микрофрезы требуют высоких скоростей вращения шпинделя, небольших осевых шагов и точного контроля подачи для предотвращения усталости от изгиба и внезапного поломки.
Попутное или трохоидальное фрезерование? Практические стратегии CAM для предотвращения многократного трения на упрочненных поверхностях.
Траектория движения инструмента определяет срок его службы при обработке аустенитной нержавеющей стали. В плохо оптимизированных CAM-системах резцы часто задевают ранее обработанные поверхности во время отвода или проходов для зачистки. Это трение о затвердевшую поверхность гораздо более разрушительно, чем активное режущее воздействие, затупляя поверхность и вызывая сколы микрокромок.
Мы требуем применения стратегий попутного фрезерования, обеспечивающих равномерное распределение стружки от толстого слоя к тонкому и исключающих любое движение без резания. Для закрытых пазов или входных отверстий в карманы используйте непрерывные трохоидальные дуги или плавное спиральное нарастание. Это стабилизирует дугу зацепления, рассеивает тепло в стружку и защищает твердосплавную шаровую фрезу от закаленных поверхностей.
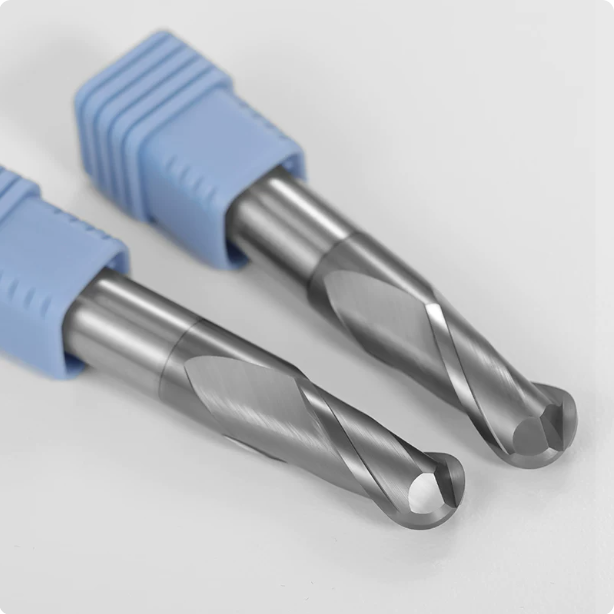
Контрольный список для устранения неполадок в цеху: распространенные неисправности и способы их устранения для концевых фрез с шаровым наконечником при контурном фрезеровании нержавеющей стали.
Мало что в цеху может сравниться по неприятности с неожиданным срабатыванием сигнализации станка во время чистовой обработки. Расцепив зажим и обнаружив глубокие царапины или белые, рваные следы на обработанном профиле, можно мгновенно остановить производство. Эти аномалии резания сигнализируют о дисбалансе между жесткостью станка, подачей охлаждающей жидкости и целостностью микрокромки.
При проведении диагностических работ на крупных контрактных предприятиях мы всегда берем с собой портативный оптический микроскоп с 40-кратным увеличением. Осмотр зоны износа позволяет сразу определить, идет ли речь об ударном отслаивании закаленной стали марки 304 или о термической адгезии стали марки 316. Точная диагностика этих видов отказов — самый быстрый способ стабилизировать срок службы инструмента на любой шаровой концевой фрезе, используемой в производстве.
Сколы и микросколы на кончике шарового наконечника: наш метод устранения неполадок, связанных с вибрацией шпинделя и хонингованием кромки.
Зазубренные, рваные микротрещины вдоль дуги наконечника в течение первых тридцати минут указывают непосредственно на гармоническую вибрацию или чрезмерное биение. Первым шагом в поиске неисправности является установка индикатора с точностью до 0.0001 дюйма непосредственно на конус шпинделя и наконечник цанги. Если динамическое биение превышает 0.005 мм, одна из канавок принимает на себя основную часть ударной нагрузки, вызывая быстрое усталостное разрушение.
Когда механика шпинделя и балансировка держателя в порядке, мы оцениваем микрохонингование режущей кромки. Обработка аустенитной нержавеющей стали требует контролируемой подготовки кромки, а не идеально острого профиля. Мы обрабатываем наши высококачественные твердосплавные шаровые концевые фрезы равномерным микрохонингованием с шагом 0.010–0.015 мм, создавая стабильную зону сдвига, которая поглощает непрерывные механические удары.
Устранение наростов на кромке инструмента и следов от прохода инструмента: решения с помощью подачи охлаждающей жидкости под высоким давлением и компенсации подачи.
Тяжелые следы и рваные, чешуйчатые участки на рельефных поверхностях подтверждают, что нарост на режущей кромке (BUE) перехватил резание. В вязкой стали 316 экстремальный сдвиговой нагрев приваривает микрочастицы непосредственно к передней поверхности резца, искусственно изменяя радиус резания. Обильное подача охлаждающей жидкости на держатель малоэффективна, поскольку образующийся паровой барьер лишает режущую поверхность необходимого количества жидкости.
Мы решаем эту проблему, направляя внутренние форсунки подачи охлаждающей жидкости под давлением более 20 бар непосредственно в зону сдвига. Импульс жидкости пробивает паронепроницаемый барьер и удаляет стойкую стружку из шаровой фрезы для обработки нержавеющей стали. Программистам также следует применять динамическую компенсацию подачи в CAM-системе, чтобы предотвратить скачки нагрузки на стружку по мере того, как зацепление происходит глубже в углах.
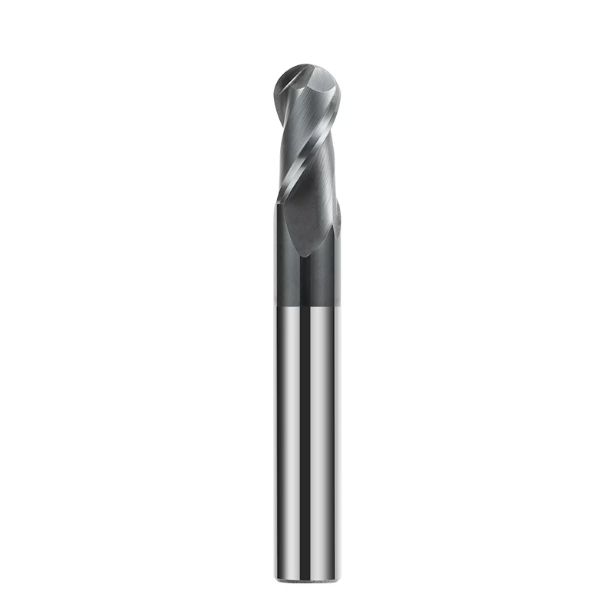
Оценка заводских закупок и массового производства: контроль стабильности партий для оптовых поставок концевых фрез с шаровым наконечником.
Переход от оптимизации параметров к производственным реалиям смещает акцент на один ключевой показатель: стабильность от партии к партии. Многие механические цеха добиваются безупречных первоначальных тестовых резов, но затем наблюдают рост брака по мере увеличения объемов производства до тысяч изделий. Этот сбой редко связан с дрейфом ЧПУ; он почти всегда вызван широкими производственными допусками между партиями инструментов.
При управлении серийным производством производительность отдельного инструмента имеет гораздо меньшее значение, чем предсказуемые кривые износа инструмента по всей партии. Наши стандарты качества для оптовых заказов концевых фрез с шаровым наконечником устанавливают строгие ограничения на биение канавки, толщину покрытия и однородность твердосплавного зерна. Без жесткого контроля качества партий, точно настроенные CAM-программы и динамические смещения инструмента не позволяют поддерживать размеры деталей в пределах допустимых отклонений.
Анализ себестоимости детали: критическая роль допуска TIR при оптовой закупке концевых фрез с шаровидным наконечником.
Расчет стоимости режущего инструмента исключительно на основе цен по накладной приводит к скрытым потерям в производственном цехе. В высокоскоростном 3D-фрезеровании низкое значение общего индикаторного биения (TIR) представляет собой наибольшую скрытую статью расходов за весь производственный цикл. При закупке оптом концевой фрезы с шаровым наконечником, биение которой увеличивается с 3 до 8 микрон, одна канавка принимает на себя до 70% механической нагрузки.
Это динамическое биение ускоряет износ наконечника и приводит к частым остановкам станка из-за смещения инструмента и вставок. При расчете фактической стоимости детали при обработке нержавеющей стали марок 304 или 316 оцените стандартное отклонение срока службы инструмента и, как следствие, процент брака. Высокоточный инструмент, установленный в термоусадочные держатели, стабилизирует кривую износа, обеспечивая надежные циклы обработки без участия оператора.
Изготовление на заказ нестандартных фрез с выступами и длиной шейки: технические стандарты приемки для оптовых закупок шаровых концевых фрез западными контрактными производителями.
Глубокие углубления в пресс-форме, рабочие колеса и сложные каналы для жидкости часто выводят на поверхность пределы стандартных каталожных вылетов. Короткий инструмент приводит к столкновениям держателей, а чрезмерный вылет снижает жесткость инструмента и вызывает вибрацию. При поддержке контрактных производителей, предлагающих фрезы с шаровым наконечником специализированных размеров, мы подбираем длину зазора между шейкой и углы конусности перехода в соответствии с точной геометрией детали.
Если вы сталкиваетесь со следами вибрации или деформацией инструмента в крутых угловых переходах, проверьте физический зазор между стенками полости и существующими шейками фрез. Не стесняйтесь обращаться к нам, чтобы вместе просмотреть чертежи, партии материалов и конфигурации конусности шпинделя. Мы можем напрямую сотрудничать с вашей командой, чтобы определить оптимальные заточки шейк и хонингование кромок, подходящие для ваших циклов обработки.






