
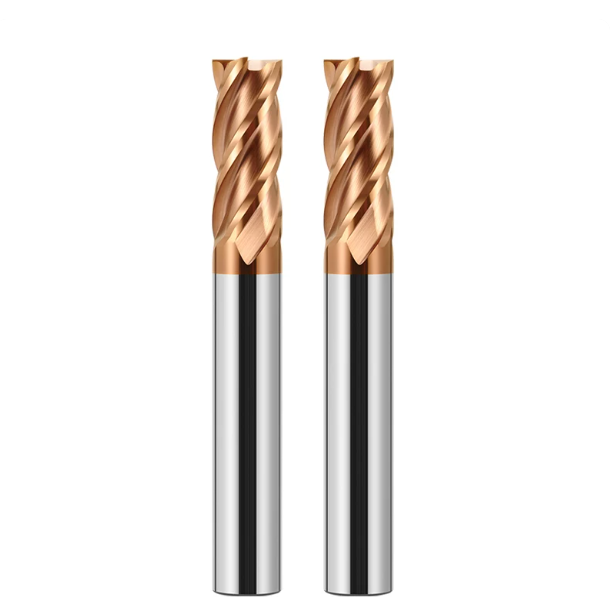
В прошлом месяце наш партнер, компания по производству высокоточных литьевых форм из Штутгарта, прислала нам видео с цеха. На 5-осевом обрабатывающем центре завершалась обработка глубокой полости пресс-формы для фары. В установке использовалась предварительно закаленная сталь NAK80 (HRC 38) в сочетании с закаленной пластиной H13 (HRC 52). После первого прохода индикатор часового типа показал отклонение инструмента на нижней стенке на 0.035 мм. При втором проходе инструмент зацепился за нижний угол, резко сломался и сразу же откололся.
Начальник цеха прямо спросил нас: «Неужели нет универсальной концевой фрезы для обоих материалов, или наши параметры совершенно неверны?» За пятнадцать лет работы в сфере заточки инструментов и технической поддержки мы неоднократно сталкивались с этой проблемой. В цехах по изготовлению пресс-форм спешат, используя одну партию четырехзубчатых твердосплавных концевых фрез для обработки материалов разной твердости. Но предварительно закаленная инструментальная сталь и термообработанная штамповая сталь ведут себя совершенно по-разному.
Сталь P20 и NAK80 мягкая, но клейкая, легко образует наросты на кромках, оставляющие волнистые боковые стенки. Закаленная сталь H13 мгновенно вызывает скачки термических нагрузок. Стандартные покрытия сгорают при сухой резке, а длиннофокусная концевая фреза диаметром 6 мм будет отклоняться или ломаться даже при незначительном сопротивлении резанию. Проблема редко заключается в жесткости станка. Скорее, выбранная концевая фреза не обладает необходимой структурой зерна, подготовкой кромки и геометрией спирали для выполнения задачи.
Как производители твердосплавных концевых фрез, работающие напрямую с цехами по изготовлению пресс-форм, мы знаем, сколько стоят бракованные вставки. Мы помогли сотням предприятий решить проблемы с постоянной вибрацией и сколами. В вашей повседневной работе на производстве вам постоянно приходится балансировать между качеством обработки стенок и сроком службы инструмента? Или вам приходится снижать скорость подачи до нерентабельного уровня, чтобы сохранить целостность фрез?
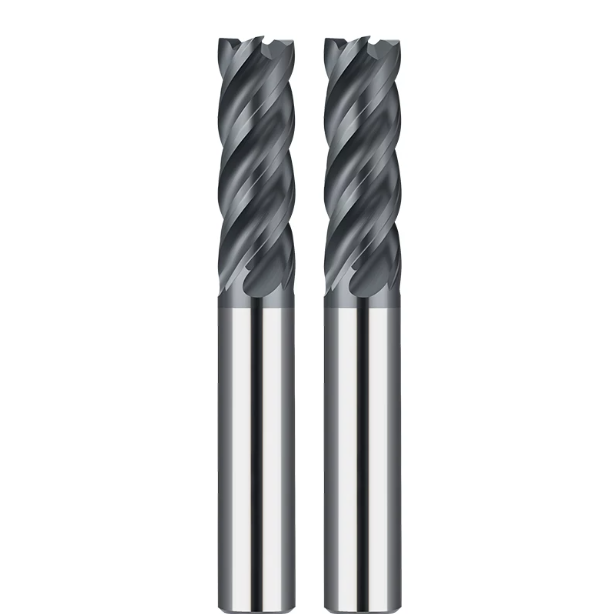
От предварительно закаленных до закаленных сталей: ключевые проблемы обработки и критерии выбора концевой фрезы с плоским дном для сталей P20, NAK80 и H13.
При оказании технической поддержки на месте мы часто видим, как операторы идут на рискованные компромиссы. Они используют стандартную концевую фрезу с плоским лезвием в предварительно закаленной полости, меняют программу и погружаются в закаленную пластину. Результат предсказуем: либо на боковой стенке появляются сильные следы вибрации, либо радиус скругления мгновенно разрушается. Жесткость шпинделя редко является первопричиной. Физика резания и теплопередача принципиально различаются между этими сталями, поэтому одна геометрия режущей кромки не может справиться с обоими аспектами.
Чтобы предотвратить деформацию инструмента и сколы кромок, выбор инструмента должен выходить за рамки принципа «любой инструмент, который режет». Стали для пластиковых форм и стали для литья под давлением имеют совершенно разную микроструктуру сердцевины. Перед выбором размера твердосплавного зерна мы оцениваем сопротивление пластической деформации и теплопроводность. Цельная концевая фреза с плоским режущим лезвием обеспечивает баланс между твердостью сердцевины, ударной вязкостью подложки и длиной канавки. Необходимо сопоставить острое сдвиговое воздействие с жесткостью сердцевины при радиальных силах резания.
Адгезия и упрочнение при обработке материалов P20 и NAK80: почему универсальные концевые фрезы с плоским лезвием часто преждевременно выходят из строя во время зачистки углов.
При обработке стали P20 (HRC 30–34) или NAK80 (HRC 38–41) основная проблема заключается в адгезии материала, а не в абразивном износе. Обе сплавы текут под высоким давлением резания. Экстремальный нагрев при сдвиге приводит к холодной сварке микрочастиц на передней поверхности резца, образуя нарост. Эта деформация изменяет геометрию резания и вызывает образование зазубрин на вертикальных стенках. Следовательно, достижение чистой поверхности при легких проходах очистки становится очень сложным.
Во многих цехах для обработки крутых углов до сих пор используются стандартные универсальные фрезы с плоским концом. Однако эти инструменты обычно имеют умеренные углы заточки и не обладают зеркально отполированными канавками. По мере приближения фрезы к внутренним углам угол зацепления резко возрастает. Внутри узких канавок происходит повторное срезание липкой стружки, что приводит к разрыву поверхности и отслаиванию внешних кромок. Для таких марок стали открытые канавки и меньшее трение всегда оказываются более эффективными, чем абсолютная прочность кромки.
Высокотемпературные нагрузки при резании закаленной стали H13 (HRC 50–54): основные требования к специализированным концевым фрезам для закаленной стали.
Обработка закаленной стали H13 (HRC 50–54) создает совершенно иные физические проблемы. После термообработки прочность на растяжение резко возрастает, а силы резания увеличиваются экспоненциально. Тепловая энергия не может быстро выходить через стружку, поэтому высокая температура передается непосредственно на режущую кромку. Обильное охлаждение вызывает сильные термические циклы, создавая микроскопические трещины напряжения в карбидной матрице, которые непосредственно приводят к поломке инструмента.
По этим причинам мы требуем от операторов перехода на специализированные концевые фрезы для закаленной стали . Эти инструменты не используют тупой удар. Вместо этого они имеют четко выраженную заточку кромки с отрицательным углом заточки и высокоалюминиевое PVD-покрытие, рассчитанное на температуру выше 1,000°C. Работа всухую с использованием сжатого воздуха под высоким давлением при повышенных скоростях поверхности обеспечивает чистое пластифицирование зоны сдвига. Стандартный инструмент, работающий в таких условиях, подвергается сильному износу боковой поверхности даже после двух проходов.
Реальные испытания, проведенные производителями инструментов: решающее влияние прочности подложки и допусков на микронном уровне на срок службы концевых фрез диаметром 6 мм при работе на больших расстояниях.
Инструменты малого диаметра остаются наиболее подходящим выбором для глубоких полостей и узких ребер. Наши стендовые испытания по шлифованию подтверждают, что как только соотношение длины к диаметру концевой фрезы диаметром 6 мм превышает 4:1 или 5:1, прогиб начинает масштабироваться пропорционально кубу выступа. Если твердосплавный стержень не обладает достаточной прочностью на поперечный разрыв, фреза начинает вибрировать под воздействием кратковременных угловых нагрузок. После этого быстро происходит внезапное разрушение хвостовика.
Закупочные команды часто сосредотачиваются исключительно на цене за единицу продукции, но точность изготовления определяет фактическую производительность на производстве. Если инструмент диаметром 6 мм имеет биение более 0.003 мм в гидравлическом или термоусадочном патроне, нагрузка на зубья становится асимметричной. Одна канавка поглощает чрезмерный удар, сокращая общий срок службы инструмента вдвое. При обработке глубоких полостей прочность и концентричность подложки обеспечивают более надежную защиту деталей, чем одна лишь экстремальная твердость.
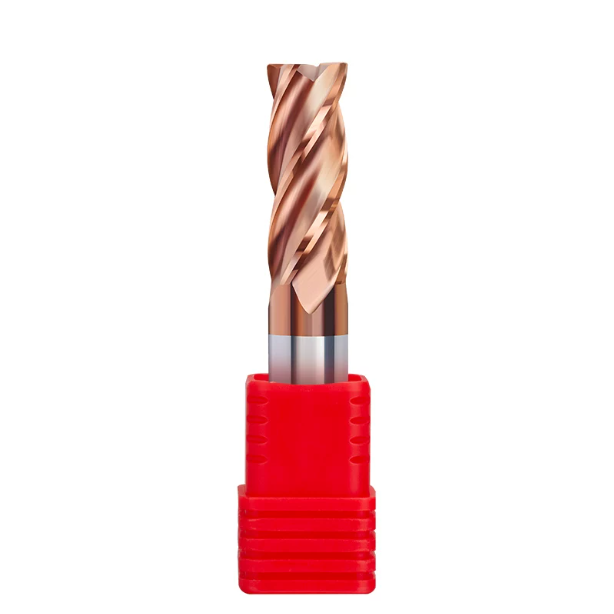
Решение проблем, связанных с размазыванием материала по стенкам и следами от прохода инструмента на фрезах P20 и NAK80: настройка 4-канавочных твердосплавных концевых фрез и стратегии резания.
При чистовой обработке полостей пресс-форм для литья под давлением тусклые следы от трения и видимые перепады высоты вдоль боковых стенок ухудшают качество поверхности. В цеху мы обычно обнаруживаем, что это происходит, когда операторы обрабатывают поверхности так же, как и черновую обработку. Предварительно закаленная сталь подвергается пластической деформации под сильным сдвиговым давлением. Когда стружка размазывается по стенкам вместо того, чтобы чисто срезаться, качество поверхности немедленно ухудшается.
Для предотвращения дефектов боковых стенок мы балансируем толщину сердцевины, кривизну канавок и радиальное зацепление. Надежный процесс поддерживает толщину стружки строго выше критического порога трения, а не принуждает к тяжелым резам. Сочетание специализированной 4-канавочной твердосплавной концевой фрезы с попутным фрезерованием и постоянным рабочим расстоянием обеспечивает ровность вертикальных стенок. Это также значительно сокращает время ручной полировки.
Почему 4-канавочная твердосплавная концевая фреза является базовым решением для контроля вибрации и обеспечения чистоты поверхности Ra 0.4 на боковинах из стали NAK80
Специалисты по механической обработке часто спрашивают, почему мы предпочитаем четырехлезвийный инструмент двухлезвийному для обработки липкого сплава NAK80. Хотя двухлезвийные инструменты обеспечивают более крупные стружкоотводящие полости, упрочненный осаждением сплав NAK80 (около HRC 40) не обладает естественными демпфирующими свойствами. По мере увеличения вылета инструмента во время очистки вертикальных стенок, двухлезвийные резцы страдают от сильной регенеративной вибрации. Это приводит к образованию плотных вибрационных рябей по стенкам полости.
Выбор жесткой четырехзубой твердосплавной концевой фрезы обеспечивает необходимую жесткость на кручение для легких чистовых проходов. Непрерывное зацепление инструмента сглаживает радиальные силы резания и предотвращает отклонение фрезы при небольших шагах (Ae 0.05–0.1 мм). При надлежащем первичном снятии деформаций канавки чисто срезают деформированный слой. Это надежно поддерживает чистоту поверхности Ra 0.4 до полировки.
Смазочно-охлаждающая жидкость или струя воздуха под высоким давлением? Параметры удаления стружки для предотвращения образования нароста на концевых фрезах в реальных условиях обработки.
Выбор охлаждающей жидкости для вязких сталей часто вызывает у операторов споры: одни используют обильное охлаждение, другие – сухую резку. По нашему опыту, охлаждающие жидкости на водной основе часто испаряются до того, как проникнут в зону резания при высокоскоростной резке. Это создает быстрые термические циклы, которые ускоряют приваривание стружки к передней поверхности. После образования нароста на режущей кромке плоская концевая фреза быстро затупляется и царапает боковые стенки заготовки.
Для закрытых полостей лучше всего подходит сжатый воздух под высоким давлением в сочетании с минимальным количеством смазки (MQL). Направьте поток сухого воздуха под давлением не менее 0.6 МПа непосредственно на выходное отверстие инструмента, чтобы немедленно удалить стружку. В сочетании с высокой скоростью подачи 0.03–0.05 мм на зуб это позволит опережать упрочненный слой. Удаление горячей стружки предотвращает повторное резание и сохраняет остроту режущих кромок.
Предотвращение сколов, вызванных неосторожным погружением: практические настройки для спирального ввода в закрытые полости пресс-формы.
Наиболее критический момент при фрезеровании полостей — это создание кармана из цельного материала. Некоторые операторы резко опускают фрезу прямо вниз вдоль оси Z или слишком резко снижают скорость. Поскольку центральная скорость резания в центре концевой фрезы падает почти до нуля, стружка не может легко выходить наружу. Это заставляет нижние зубья фрезы тереться о застрявшую стружку, вызывая срабатывание сигнализации о перегрузке и сколы на углах.
В замкнутых зонах мы всегда программируем плавную спиральную траекторию входа. На вязких сталях, таких как P20 и NAK80, угол наклона направляющей должен составлять от 1.5° до 2.5°. Диаметр спиральной орбиты должен быть в пределах от 1.3 до 1.5 диаметра режущей кромки. Это позволяет нижней и внешней кромкам распределять нагрузку, образуя тонкие стружки, которые плавно отводятся вверх без заклинивания.
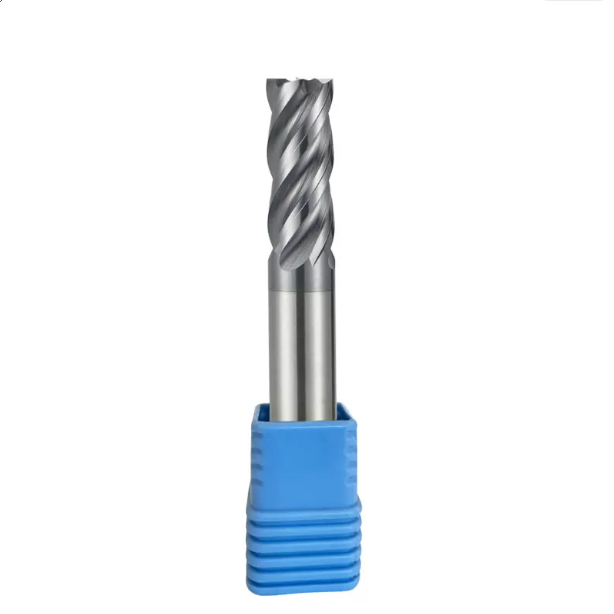
Освоение закаленной стали H13 (HRC50+): Практический опыт работы с твердосплавными концевыми фрезами HRC65 для прямого фрезерования твердых материалов.
Прямая фрезеровка закаленных пластин из стали H13 (твердость по Роквеллу 50–54) заменяет медленную электроэрозионную обработку и исключает образование поверхностных переплавленных слоев. Однако фрезеровка закаленных материалов требует строгой стабильности инструмента и жесткой динамики станка. Многие цеха пытаются обрабатывать закаленные материалы, используя стандартные скорости и подачи. Углы режущей кромки изнашиваются в течение тридцати минут, оставляя глубокие следы на дорогостоящих штампах.
Для стабильного фрезерования твердых материалов требуется равномерное пластическое срезание, а не агрессивные, ударные резы. В ходе обширных испытаний мы обнаружили, что стружка должна срезаться равномерно, без резких скачков силы. Для высокотемпературного фрезерования с большими нагрузками используйте твердосплавную концевую фрезу HRC65, предназначенную для экстремальной твердости. Сочетайте высокие скорости вращения шпинделя с небольшой радиальной глубиной резания для поддержания строгой точности размеров.
Избегайте использования концевых фрез общего назначения на закаленных формах: практические принципы зачистки углов плоскими концевыми фрезами из карбида HRC65 для предотвращения сколов.
Удаление закаленных внутренних углов часто приводит к поломке инструмента. Операторы часто заводят инструмент прямо в 90-градусные внутренние переходы. Это резко увеличивает угол зацепления инструмента с легкой дуги до 180 градусов за доли секунды. Возникающий в результате скачок силы разрушает обычные твердосплавные кромки. Вместо обычного износа боковой поверхности, вся угловая кромка мгновенно срезается.
При обработке угловых заготовок твердосплавной концевой фрезой HRC65 необходимо избегать резких переходов под углом 90 градусов. Всегда программируйте трохоидальные траектории или петли замедления в углах в вашем CAM-программном обеспечении. Поддерживайте радиальный шаг между инструментом и заготовкой в пределах от 2% до 5% от его диаметра при неглубоких осевых проходах. Плавный въезд в углы поглощает пиковые удары и предотвращает микроскопическое сколы на кончике фрезы.
Оптимизация углов заточки и хонингования кромок концевых фрез из высокотвердой стали: наша производственная стратегия для предотвращения микросколов
Геометрия инструмента для закаленной стали требует иного подхода, чем для мягких сплавов. Стандартные инструменты используют острые передние режущие кромки для уменьшения сил резания. Однако острые как бритва кромки скалываются, как стекло, о твердые карбиды в закаленной стали. При резке термообработанной стали H13 микроскопическая режущая кромка нуждается в прочной структурной опоре для передачи давления резания на цельный корпус инструмента.
Мы затачиваем эти инструменты с микроотрицательным углом заточки от -5° до -8° и применяем хонингование кромки с толщиной 5–10 микрон на 5-осевых шлифовальных станках. Хотя такое закругление немного увеличивает осевые усилия, оно удаляет микроскопические заусенцы от шлифовального круга. В сочетании со сверхтвердым нанокомпозитным покрытием (до 3600 HV) эта усиленная геометрия сжимает и срезает твердые материалы без микроотслаивания вдоль режущей кромки.
Переход от эмульсионного охлаждающего агента к холодному воздуху: контроль температуры для предотвращения микротрещин, возникающих при термическом шоке при обработке стали H13.
Операторы часто заливают раскаленные инструменты охлаждающей жидкостью во время обработки H13, полагая, что это защитит кромку. Но при высокоскоростной резке температура зубьев достигает 800°C в зоне резания и быстро снижается на выходе. Под электронным микроскопом на поврежденных инструментах видны плотные трещины в виде гребенки, идущие перпендикулярно кромке. Эти микротрещины вызваны непосредственно усталостью от термического удара.
Чтобы предотвратить термические повреждения, используйте специальные концевые фрезы для закаленной стали с обдувом холодным воздухом под высоким давлением или сухим газом. Холодный воздух не требует охлаждения режущей кромки до комнатной температуры. Вместо этого он стабилизирует температуру в зоне резания и мгновенно сдувает горячую стружку. Избегание термических циклов и повторного срезания стружки — самый надежный способ удвоить срок службы инструмента.
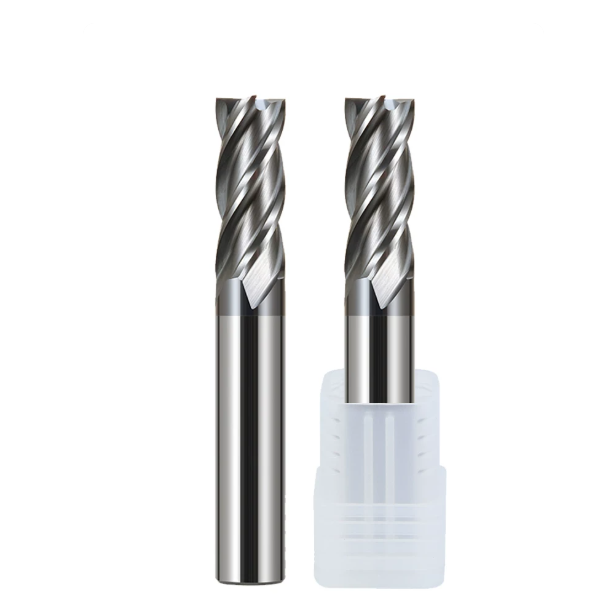
Обработка глубоких полостей и микроэлементов в пресс-формах: управление отклонением концевой фрезы диаметром 6 мм в цеху.
Обработка штампов для автомобильных осветительных приборов или корпусов электронных разъемов требует работы в глубоких и узких углублениях. Крупные инструменты не могут пройти через эти ребра, поэтому операторам приходится использовать тонкие фрезы с удлиненным лезвием. Мы часто видим отчеты КИМ, показывающие конические боковые стенки или выпуклые профили, несмотря на точные показания ЧПУ. Траектория движения инструмента была точной, но физические размеры детали выходили за допустимые пределы.
Это отклонение возникает из-за упругого изгиба под постоянным боковым давлением резания. С увеличением длины консоли радиальная жесткость резко падает. Для обычной концевой фрезы диаметром 6 мм простое снижение скорости вращения шпинделя не устранит вибрацию. Без строгого контроля радиального зацепления, отклонения инструмента и динамики нагрузки на стружку вы неизбежно будете выбрасывать заготовки с жесткими допусками.
Почему концевые фрезы диаметром 6 мм склонны к отклонению при чистовой обработке вертикальных стенок: методы компенсации подачи для коэффициентов свеса, превышающих 3D
Когда концевая фреза диаметром 6 мм работает с соотношением длины к диаметру, превышающим 3:1 или 5:1, сопротивление резанию возрастает вдоль удлиненного хвостовика. Отклонение консоли пропорционально кубу длины вылета, а это значит, что изменение вылета с 18 мм до 30 мм многократно увеличивает чувствительность к изгибу. Небольшой припуск на чистовую обработку в 0.05 мм может привести к резанию всего 0.02 мм под давлением, оставляя остаточный припуск, который создает заметный конус размеров.
Не стоит полагаться на пружинные проходы и надеяться, что стенка выпрямится сама собой. Мы программируем сегментированное снижение подачи на 15–20% в зонах нижних карманов с высоким сопротивлением, чтобы уменьшить пиковое усилие. Сочетайте это с фрезерными проходами снизу вверх, управляемыми кулачковым механизмом. Свежесрезанные нижние слои поддерживают режущий инструмент, предотвращая упругий отскок, стабилизируя отклонение и сохраняя перпендикулярность боковых стенок.
Практическое применение высокоэффективного фрезерования (ВЭФ) при черновой обработке пресс-форм: использование концевых фрез с неглубоким радиальным и глубоким осевым резом для снижения давления отвода стружки.
Традиционная черновая обработка пазов предполагает использование больших шагов с небольшой осевой глубиной. В закаленных инструментальных сталях такой подход, основанный на грубой силе, концентрирует избыточное тепло прямо на кончике угла. Стружка не может выйти из узких пазов, приваривается к канавкам и скалывает углы режущей кромки. Высокий визг, слышимый по всему полу, подтверждает, что инструмент «задыхается» от асимметричных нагрузок.
Вместо этого мы переводим цеха на высокоэффективные фрезерные обработки (HEM). Используем высококачественную концевую фрезу с осевой глубиной обработки 1.5 или 2 диаметра инструмента, в сочетании с небольшим радиальным шагом обработки 5–10%. Это распределяет трение по всей длине канавки. Центробежная сила и мощный поток воздуха чисто удаляют тонкую, однородную стружку, удваивая скорость съема металла и устраняя заедание инструмента.
Динамическая балансировка и биение зажима: почему контроль биения с точностью до 0.003 мм может удвоить срок службы 6-миллиметровой фрезы.
Прогуливаясь по цехам по изготовлению пресс-форм, вы все еще можете увидеть изношенные цанговые патроны ER, срок службы которых истек. Токари считают, что при низких нагрузках на концевую фрезу диаметром 6 мм допустимое биение в 0.01 мм является приемлемым. В действительности же, при биении в 0.01 мм, почти вся ударная нагрузка приходится на одну канавку, в то время как другие зубья проскальзывают.
Этот циклический дисбаланс вызывает микроосыпание на перегруженном режущем зубе, что приводит к быстрому поломке инструмента. Мы рекомендуем устанавливать небольшие инструменты в прецизионные гидравлические или термоусадочные держатели. Используйте индикатор часового типа для проверки биения на 20 мм ниже носика держателя, поддерживая значение TIR менее 0.003 мм. Равномерное распределение стружки по всем канавкам позволяет удвоить срок службы инструмента в производственных циклах.
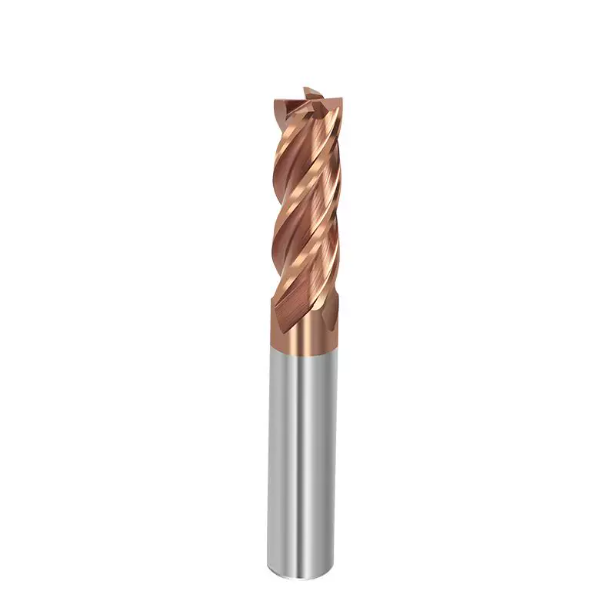
Как производителям пресс-форм избежать подводных камней: советы от производителей твердосплавных концевых фрез по проверке квалификации поставщиков
Посещая инструментальные цеха по всей Северной Америке и Европе, мы часто замечаем явное несоответствие между закупками и ценой. Менеджеры по закупкам ориентируются исключительно на цену, предполагая, что все твердосплавные инструменты работают одинаково. Тем временем, токари сталкиваются с нестабильной стабильностью качества партий, наблюдая, как один резец служит восемь часов, а следующий выходит из строя через тридцать минут. Из опыта работы на шлифовальных линиях мы знаем, что качество сырья и пятиосевая геометрия определяют производительность.
Если на вашем полу появляются преждевременные сколы (H13) или неровная отделка стен (P20), проверьте свою цепочку поставок инструмента. Надежные производители твердосплавных концевых фрез гарантируют проверенную стабильность, а не просто комплектные инструменты. Строгая сортировка по размерам, стандарты зерна субмикронного размера и автоматическая заточка кромки гарантируют повторяемый срок службы инструмента. Этот внутренний контроль качества позволяет операторам с полной уверенностью использовать агрессивные подачи.
Точность обработки с использованием первичного твердосплавного материала против точности 5-осевого шлифования: реальная разница в стабильности производства.
Стремление к низким ценам приводит к тому, что покупатели упускают из виду качество твердосплавной основы. Производители бюджетных фрез часто используют переработанные марки твердосплава, содержащие неравномерное распределение зерен и микропористость. Эти дефекты легко разрушаются при контакте с твердыми скоплениями твердосплава в инструментальной стали. Будучи авторитетными производителями твердосплавных концевых фрез, мы закупаем сверхтонкие стержни из первичного карбида вольфрама (0.2–0.4 микрона), чтобы обеспечить необходимую прочность сердцевины для фрез с отрицательным углом наклона и PVD-покрытий.
Стабильность шлифовального станка и интервалы правки шлифовального круга также влияют на качество конечной партии. Осмотрите фрезы под большим увеличением, чтобы проверить равномерность микрохонингования и переходы переднего угла канавок. Шлифовальные центры мирового класса поддерживают радиусы хонингования кромок в пределах двухмикронных допусков на протяжении всего производственного цикла. Неравномерное шлифование приводит к неравномерной высоте канавок, вызывая немедленную вибрацию и резкие колебания срока службы инструмента на ваших станках.
Прекратите переплачивать за ненужные доплаты: стратегии подбора материалов и снижения затрат при ежемесячной закупке концевых фрез оптом для цехов по изготовлению пресс-форм
Избыточная спецификация фрез — еще одна дорогостоящая ловушка. Предприятия часто покупают дорогостоящий инструмент аэрокосмического класса для обработки стандартных предварительно закаленных полостей с твердостью около HRC 30. Высокотемпературное покрытие и отрицательный угол заточки оказываются бесполезными при обработке более мягких сталей, часто усугубляя образование наростов на режущей кромке и размазывание материала по заготовке. Реальная экономия достигается за счет соответствия физических характеристик полости заданным параметрам геометрии фрезы, а не за счет поиска дешевых вариантов по прейскуранту.
Проанализируйте ежемесячные заказы на концевые фрезы и распределите инструменты по этапам производства. Используйте полированные, виброгасящие инструменты для обработки больших объемов полостей, а сбалансированные инструменты с малым биением оставьте для чистовой обработки на больших расстояниях. Используйте специальные термостойкие покрытия и хонинговальные инструменты с отрицательной кромкой исключительно для закаленных пластин. Если вам приходится работать со сложными формами полостей или жесткими допусками на отклонение, свяжитесь с нашей инженерной командой для проверки чертежей и деталей настройки.






